



Werkzeughalter-Hygiene: Expertentipps von führenden Werkzeugherstellern
Das Entfernen von Spänen, Schmutz und Ablagerungen ist ein sicherer Weg, Werkzeugstandzeiten zu verlängern und die Teilequalität zu verbessern – doch richtige Werkzeugwartung geht weit darüber hinaus.
Wenn Zerspaner unter Druck stehen, Teile fertigzustellen, ist verständlich, dass sie Reinigungsarbeiten nach hinten schieben.
Bei der Werkzeughalter-Wartung jedoch führt genau das dazu, dass sie noch weiter in Verzug geraten. Denn schon ein winziger Span oder Schmutzpartikel an der falschen Stelle genügt, um Werkzeugrundlauf zu erzeugen – und Rundlauf ist für die Werkzeugstandzeit das, was Kryptonit für Superman ist.
Wäre das Problem nur auf schlechte Standzeiten beschränkt, wäre es das eine. Doch falsche Einrichtung und Wartung von Werkzeughaltern führen zu einer Vielzahl ernsthafter Probleme: gebrochene Spannmuttern, ausgeleierte Gewinde, beschädigte Spannzangen und Werkzeughalterkegel, im schlimmsten Fall vorzeitiger Ausfall oder gar Zerstörung der Maschinenspindel. Hinzu kommen ungeplante Stillstandzeiten und schlechte Teilequalität. Die Botschaft ist klar: Pflegen Sie Ihre Werkzeughalter, und sie werden sich um Sie kümmern.
Was bedeutet das konkret? Und wer hat Zeit für scheinbar kleinkarierte Aufgaben, wenn der Bedarf, Späne fliegen zu lassen und Spindeln drehen zu lassen, überwiegt?
Um das herauszufinden, haben wir Experten von drei führenden Werkzeugherstellern um Rat zur Werkzeughalter-Reinigung gebeten. Einige ihrer Antworten könnten Sie überraschen:
Sauberkeit geht vor: Wie der Titel suggeriert, sollte Sauberkeit der erste Schritt in jeder Werkzeugwartungsroutine sein. Greg Webb, Executive Vice President Business Development bei Techniks, empfiehlt ein Ultraschall-Reinigungsgerät für Werkzeughalter, um feine Partikel zu entfernen, die sich auf und in der Baugruppe ansammeln, gefolgt von Abwischen mit einem fusselfreien Tuch. „Werkzeughalter werden mit so engen Toleranzen gefertigt, dass es mir graust, wenn ich Zerspaner Scotch-Brite-Pads zur Reinigung von Anlageflächen sehe“, sagt er.
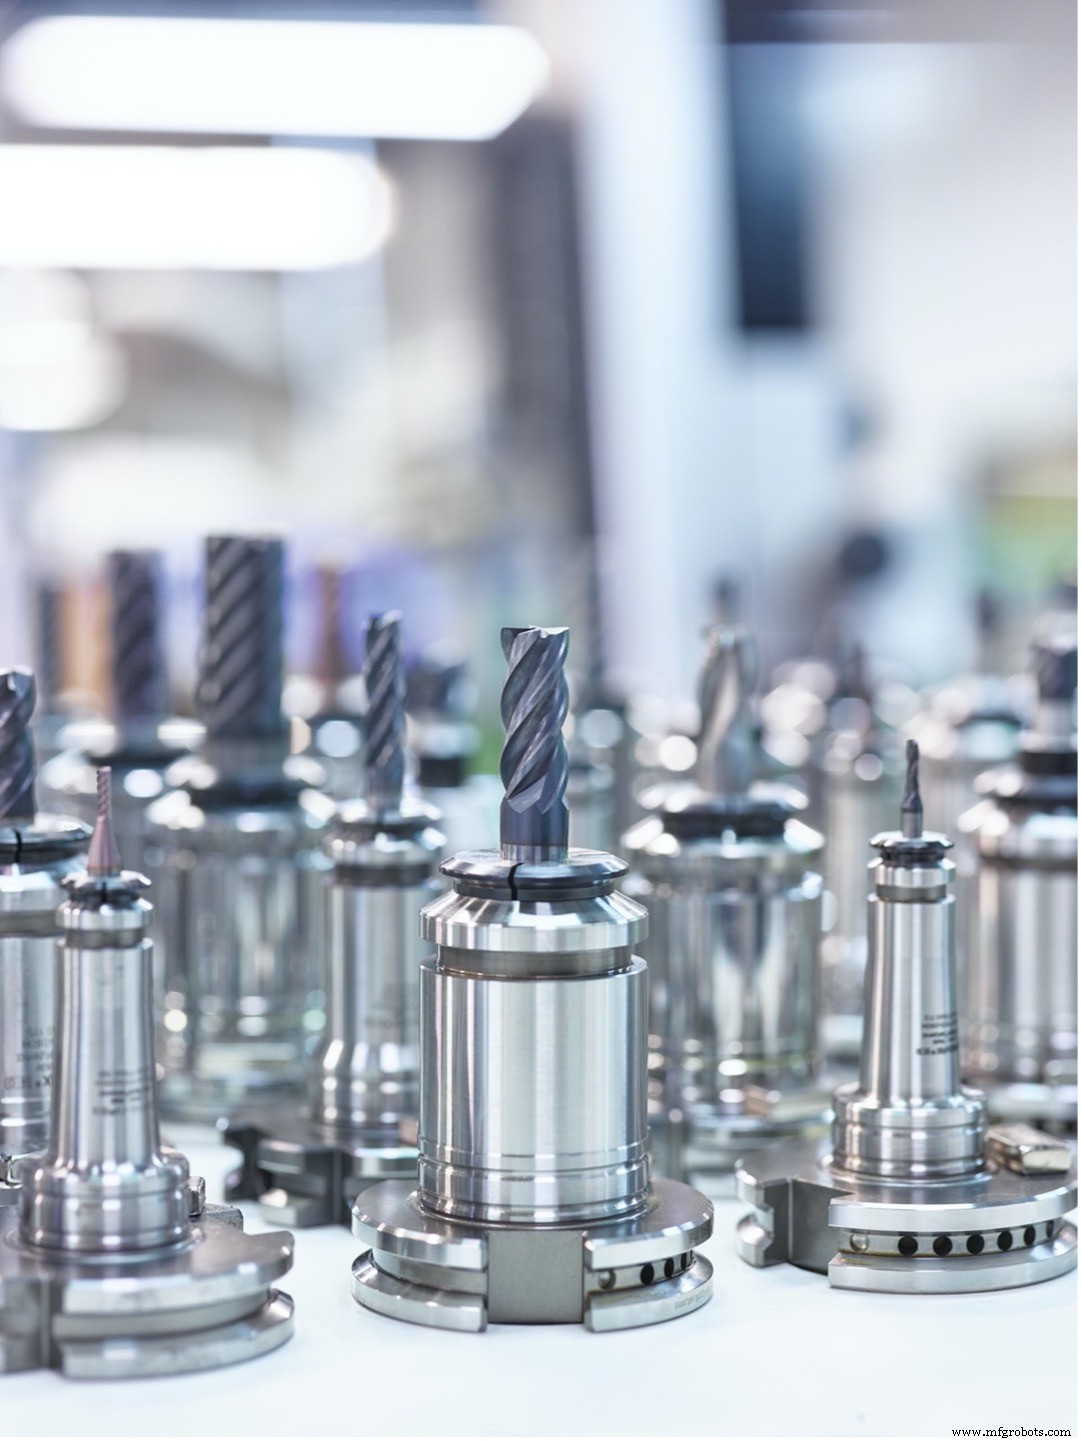
Sichtprüfung: David McHenry, Engineering and Technical Manager bei Rego-Fix USA, stimmt zu und fügt hinzu, dass die routinemäßige Sichtprüfung von Werkzeughaltern und Komponenten ebenso wichtig ist. „Seien wir ehrlich: Betriebe sind oft zu beschäftigt, um jeden einzelnen Werkzeughalter zwischen den Werkzeugwechseln zu prüfen. Aus Sicht von Langlebigkeit und Leistung wünschen wir uns das jedoch. So lassen sich Anlaufspuren erkennen, die darauf hindeuten, dass ein Span im Spindelkegel eingeklemmt ist oder der Werkzeughalter unsachgemäß behandelt wurde. Früherkennung verhindert weitere Schäden am Werkzeughalter oder an der Maschinenspindel.“
Verzichten Sie auf den Brecheisen: Unsachgemäßes Handling beginnt beim falschen Anziehen. McHenrys Kollege bei Rego-Fix, Jeff Schemel, North American Sales Manager, weist darauf hin, dass ER-Spannzangen besonders anfällig für Überdrehen sind – das erforderliche Drehmoment hängt von Spannzangengröße und Hersteller ab. „Kleine Spannzangen lassen sich sehr leicht überdrehen, genauso wie solche mit schmierender Beschichtung. Deshalb empfehlen wir immer, dem Drehmoment-Chart und den Montageanweisungen des Herstellers für alle Werkzeuge, ER-Spannzangen oder andere, zu folgen.“
Gründe für die Retention: Das gilt auch für Spannschrauben (Retention Knobs). Laut Ronald West, Senior Global Product Manager für Werkzeugsysteme bei Kennametal, kann zu hohes Drehmoment den Metallbereich um die Spannschraube aufweiten (bell-mouthing), was Spindel und Werkzeughalter beschädigt. Zu geringes Drehmoment führt dazu, dass sie sich im Betrieb löst – mit katastrophalen Folgen. „Ich war in meiner Zeit in der Werkstatt selbst schuld an diesen und anderen schlechten Praktiken, aber seit ich für einen Werkzeughersteller arbeite, schätze ich, wie hochentwickelt diese Produkte wirklich sind. Kaufen Sie immer hochwertige Spannschrauben und ziehen Sie sie immer mit einem Drehmomentschlüssel auf das vom Hersteller angegebene Drehmoment an.“
Wagen sind für Pferde: Und hören Sie auf, Werkzeughalter in Schubladen zu werfen, wo sie herumrollen und präzisionsgeschliffene Oberflächen beschädigen. West und andere empfehlen dringend, Werkzeuge in einem speziellen CNC-Werkzeugwagen zu transportieren und in ihren Originalbehältern oder in einem Regal aufzubewahren, das sie getrennt hält. Er schlägt zudem vor, montierte Werkzeuge vor dem Transport in die Werkstatt mit einer Kunststoffhülle abzudecken, damit ein Vorbeigehender nicht an einem scharfen Schneidwerkzeug hängen bleibt.
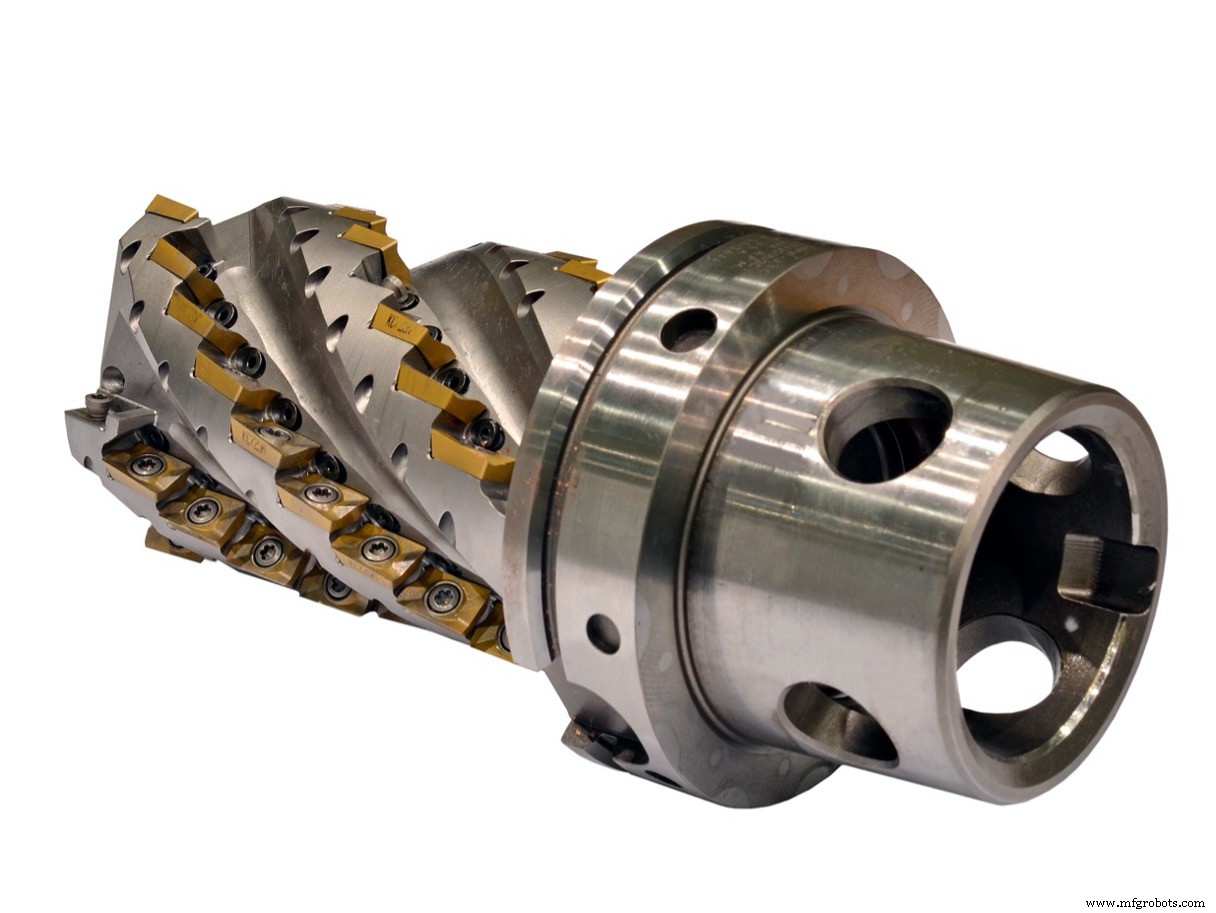
Zerlegen Sie: Diese Empfehlung wird niemand mögen. Techniks' Greg Webb sagt, dass Werkzeughalter über längere Zeit montiert zu lassen, ein No-Go ist. „Wenn Sie eine Werkzeugbaugruppe aus der Maschine nehmen und nicht vorhaben, sie eine Weile zu nutzen, bauen Sie sie auseinander, reinigen und prüfen Sie alle Komponenten, tragen Sie dort, wo es angebracht ist, Rostschutz auf, und lagern Sie alles in separaten Behältern“, sagt Webb. „Andernfalls lassen Sie Spannzangen und Madenschrauben unter Last, was mit der Zeit zu Metallermüdung führt. Und indem Sie Werkzeughalter montiert lassen, geben Sie Korrosion die Chance, kritische Oberflächen anzugreifen.“
Keine Sorge: Webb weist auch darauf hin, dass das wie Korrosion aussieht, oft keines ist. Das von Ronald West erwähnte Aufweiten (bell-mouthing) führt letztlich zu Fretting (Passungsrost), das wie Rost aussieht, aber tatsächlich ein Indikator für a) unvollkommenen Sitz zwischen Werkzeughalter und Spindelkegel durch Kerben oder eingebettete Späne oder b) unzureichende Zugkraft der Zugstange ist. Was auch immer die Ursache: Werkzeughalter sollten bei den ersten Anzeichen von Fretting aussortiert werden. Andernfalls ist ein Schaden an der Maschinenspindel unvermeidlich.
Rundherum: Um die oben genannte unzureichende Zugkraft und das resultierende Fretting zu vermeiden, ist es ratsam, CNC-Bearbeitungszentrumsspindeln regelmäßig mit einem kommerziell verfügbaren Prüfgerät zu kontrollieren. Nutzen Sie zudem einen handgeführten Spindelreiniger zwischen Werkzeugwechseln, um Späne oder Feinpartikel vom Kegel zu entfernen, und prüfen Sie den Spannmechanismus auf Verschleiß. Die regelmäßige Durchführung dieser Maßnahmen kann umfangreiche Schäden an Spindel und Werkzeughaltern verhindern.
Fairerweise haben alle zitierten Personen weitgehend denselben Rat gegeben. Wichtig ist, unabhängig von der Quelle, den hier gegebenen Rat zu befolgen. Nehmen Sie sich die Zeit für die Werkzeughalter-Wartung, egal wie beschäftigt Sie sind. Entwickeln Sie eine betriebsweite Strategie und legen Sie „Best-Practice“-Grundregeln fest. Falls noch nicht vorhanden, richten Sie ein Werkzeuglager mit einem Team zur Verwaltung ein. Ihre Bilanz wird es Ihnen danken.
Was können Sie für gute Werkzeughalter-Hygiene tun?
Falsche Einrichtung und Wartung von Werkzeughaltern führt zu einer Vielzahl ernsthafter Probleme.
Dazu gehören gebrochene Spannmuttern, ausgeleierte Gewinde, beschädigte Spannzangen und Werkzeughalterkegel, im schlimmsten Fall vorzeitiger Ausfall oder gar Zerstörung der Maschinenspindel selbst.
Hinzu kommen ungeplante Stillstandzeiten und schlechte Teilequalität – die Botschaft ist klar: Pflegen Sie Ihre Werkzeughalter, und sie werden sich um Sie kümmern.
Welche der folgenden Techniken wenden Sie für gute Werkzeughalter-Hygiene an?
Welche Best Practices für Werkzeughalter-Hygiene nutzen Sie? Teilen Sie Ihre Gedanken und Erkenntnisse in den Kommentaren unten.
Industrietechnik
- 4 bewährte Strategien zur Senkung von Spritzguss-Werkzeugkosten
- 5 Expertentipps für die Wartung industrieller Maschinen und Reduzierung von Ausfallzeiten
- Top 10 bewährte Kostensenkungsstrategien für Hersteller
- Bewährte Anhängertipps für maximale Effizienz & Langlebigkeit
- Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
- Enge Toleranzen meistern: Bewährte Strategien für präzise Fertigung
- Top 5 bewährte Wartungstipps für elektrische Transformatoren
- Premium Kunststoff-Werkzeughalter-Finger & Gabeln für CNC-Werkzeugwechsler
- Effizienz maximieren: 4 bewährte Tipps für Ihren Wasserstrahlschneider
- Top 5 Schneidtechniken für nickelbasierte Hochtemperaturlegierungen