



Kühlschmierstoff-Konzentrationskontrolle meistern für optimale Zerspanungsleistung
Konzentrationskontrolle oder deren Fehlen ist ein Hauptfaktor in der Mehrheit der Kühlschmierstoffprobleme. Jedes wasserverdünnbare Fluid ist darauf ausgelegt, in einem spezifischen Konzentrationsbereich zu laufen. Liegt das Fluid über dem Designbereich, werden Sie wahrscheinlich mehr Dermatitis, Rückstände und übermäßigen Fluidverbrauch sehen. Wird es unter dem Designbereich betrieben, treten häufig Korrosions-, Werkzeug- und Sumpfleebensprobleme auf. Eine gute Konzentrationskontrolle zu erreichen, ist eine der wichtigsten Maßnahmen, die der Anwender ergreifen kann, um den Erfolg ihres Kühlschmierstoff-Managementprogramms zu sichern und die mit Kühlschmierstoffen verbundenen Kosten zu kontrollieren.
Was genau die Konzentration eines „gebrauchten“ Kühlschmierstoffs ist und wie sie gemessen werden sollte, ist ein Thema beträchtlicher Diskussion unter Analytikern und Außendienstmitarbeitern in der Branche. Die wahrheitsgemäße Antwort ist, dass es für jede gegebene Arbeitslösung wahrscheinlich mindestens zwei verschiedene Konzentrationen gibt. Eine Konzentration ist „gut genug“ für das tägliche Management des typischen Fluids in der typischen Anwendung. Und die zweite ist dort, wo das analytische Labor des Fluidlieferanten die benutzte Arbeitslösung nimmt und den Gehalt der einzelnen Fluidkomponenten bestimmt. Diese Art von „Verbrauchsanalyse“ wird typischerweise nur auf „Ausnahme“-Basis durchgeführt. Und selbst dann liefert sie keine einzelne Zahl, sondern Zahlen für die Konzentration basierend darauf, wie viel von jeder Fluidkomponente vorhanden ist (z. B. % nach Öl, % nach Gelbmetall-Korrosionsinhibitor, % nach Fungizid etc.).
Für das tägliche Management von Fluids gibt es zwei und möglicherweise eine dritte Methode zur Konzentrationsprüfung. Die gewählte Methode hängt von der Art des verwendeten Fluids und der Situation ab.
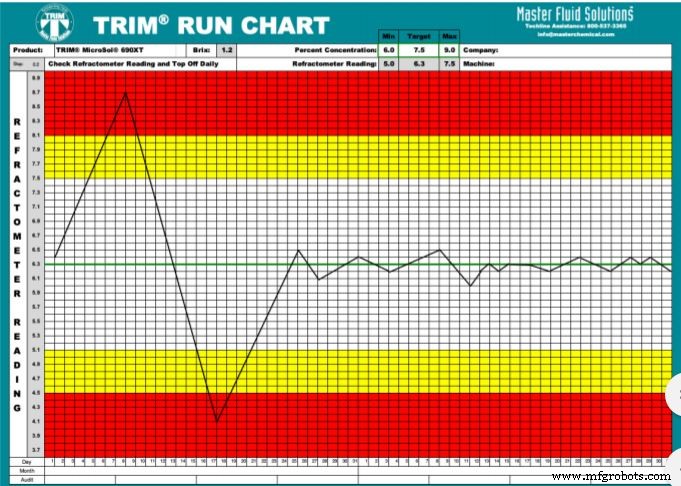
Die einfachste und häufigste Methode ist die Nutzung eines optischen Refraktometers. Refraktometer sind schnell, recht genau und funktionieren für fast alle Kühlschmierstoffe, viele Waschmittel, wasserbasierte Rostschutzmittel und Reinigungsmittel etc. Refraktometer neigen im Laufe der Zeit dazu, höher als die „tatsächliche“ Konzentration anzuzeigen, weil die eingeschleppten Öle etc., die in das Fluid gelangen, das Licht ebenfalls brechen und die Refraktometeranzeige beeinflussen. Wenn das System stark verunreinigt ist, ist eine „gute“ klare Anzeige oft nicht möglich, was die tatsächliche Anzeige etwas zu einer fundierten Vermutung macht. In diesem Sinne müssen die Messgeräte des Refraktometers (wie jedes Präzisionsinstrument) sehr sauber und kalibriert gehalten werden, um gute, konsistente Ergebnisse zu erhalten.
Alkalimetrische Titration ist die nächsthäufigste Methode zur Konzentrationsprüfung. Dies ist eine chemische Methode zur Messung der Gesamtalkalinität einer Fluidprobe und Berechnung der Konzentration daraus. Diese Methode funktioniert nur mit Produkten, die eine recht große Menge an Alkalinität haben. Typischerweise sind dies synthetische und halbsynthetische Fluide. Die tanksseitige Zugabe einiger alkalischer Aufbaustoffe und/oder Biozide kann auch die Konzentrationsmessung durch Titration beeinflussen. Über die Zeit neigt die Konzentration nach Titration dazu, niedriger als die „tatsächliche“ Konzentration zu lesen.
Es ist auch möglich, die Konzentration von wassermischbaren Ölen und hochöligen Halbsynthetika durch einen Säurespalt zu prüfen. Diese Methode basiert auf der Zugabe einer gemessenen Menge typischerweise Schwefelsäure zu einer gemessenen Menge Arbeitslösung in einem kalibrierten Glasgefäß. Die Zugabe der Säure bewirkt, dass das Öl in der Arbeitslösung plus andere ölähnliche Materialien sich trennen. Die Menge des „ausgeschiedenen“ Materials wird dann gemessen und die Konzentration berechnet. Diese Methode ist ein sehr guter Weg, an den Gesamtöl- und Tensidgehalt eines Fluids heranzukommen. Mit etwas Übung ist es möglich, eine sehr fundierte Vermutung über den Prozentsatz Fremdöl und Produktöl anzustellen. Es dauert etwa 20 Minuten und dann eine 4- bis 24-stündige Wartezeit plus spezielles Glasgerät und Reagenzien. Es ist keine Methode, die man typischerweise jeden Tag machen möchte.
Zuvor auf der Website von Master Fluid Solutions vorgestellt.
Industrietechnik
- Gewindesicherungsflüssigkeit: Die ultimative Lösung gegen Schraubenlockerung
- Fortgeschrittene Motorkontrollschaltungen: Selbsthaltung, Stopp und Zeitverzögerung
- Steuerschaltungen: Grundlagen, Anwendungen und Best Practices
- Antibabypille: Geschichte, Nutzen, Risiken und Produktion
- Korrekturflüssigkeit: Zusammensetzung, Produktion und Zukunftstrends
- Differentialöl erklärt: Zweck, Typen und Wartung
- 5 Schlüsselvorteile der ferngesteuerten Produktionskontrolle für die moderne Industrie
- Qualitätskontrolle (QC): Sicherstellung konsistenter Exzellenz
- Java 9 Apps auf PLCnext Control mit Jlink optimieren
- Fluidmechanik: Grundlagen, Anwendungen und Bedeutung