



Schnellere CNC-Bearbeitung: 2 bewährte Methoden zur Verkürzung der Produktionszeit
Wie berechnet man die CNC-Bearbeitungszeit?
Nach der grundlegendsten Regel: CNC-Bearbeitungszeit = Weglänge / Geschwindigkeit. Unter Berücksichtigung der Bearbeitungsprozesse ist die allgemeine Formel für Dreh-, Fräs-, Plandrehen-Operationen:
T = L / (f × N)
N = 1000 × V / (π × D)
T = Bearbeitungszeit (Schnittzeit)
L = Schnittlänge in mm
N = Drehzahl (Umdrehungen pro Minute)
V = Schnittgeschwindigkeit in m/min
D = Werkstückdurchmesser in mm
f = Vorschub in mm/Umdrehung
CNC-Fräsbearbeitungszeit-Berechnung
CNC-Fräsen erzeugt Nuten, Rippen verschiedener Querschnitte, ebene Flächen in vertikaler, horizontaler und geneigter Ebene, Drehflächen, Schraubennuten u. v. m. Bei Fräsoperationen kann der Vorschub pro Zahn angegeben sein – dann muss die Anzahl der Schneiden/Zähne des Werkzeugs bekannt sein.
T (CNC-Fräsbearbeitungszeit)
Schließlich: T = L × Anzahl Übergänge / (f × N) = 331,79 × 5 / (2 × 111,46) = 1658,95 / 222,92 = 7,44 Minuten.
CNC-Drehbearbeitungszeit-Berechnung
CNC-Drehen fertigt Drehteile mit Einzelschneide auf Drehmaschinen. Das Schneidwerkzeug wird linear parallel oder senkrecht zur Drehachse des Werkstücks oder entlang eines vorgegebenen Pfades für komplexe Rotationsformen geführt. Hauptbewegung: Werkstückrotation; Nebenbewegung: Vorschub.
Bei Berechnung/Schätzung der CNC-Bearbeitungszykluszeit für Drehen gilt ebenfalls:
T = L / (Vorschub × N)
L = (Werkzeug-Anfahrweg + Werkstücklänge + Werkzeug-Überfahrweg) × Anzahl Übergänge
N = durchschnittliche Drehzahl = 1000 × Schnittgeschwindigkeit / (π × mittlerer Durchmesser)
2 Wege zur Reduzierung der CNC-Bearbeitungszeit
Die Bearbeitungsnebenzeit des Bearbeitungszentrums ist die Zeit für indirekte Arbeiten: Werkstückausrichten, Werkzeugeinstellen, Werkzeugwechsel etc. Die Dauer dieser mechanischen Bewegungen nennt man Bearbeitungsnebenzeit. Wie lässt sich diese verkürzen?
Für Ausrichtung und Werkzeugeinstellung: Prozess-Positionierplattform am Bearbeitungszentrum nutzen. Für Werkzeugwechsel: Werkzeugmagazine mit schnellem Wechsel wählen – z. B. Kettenmagazin (Hat-Type) oder Werkzeugarm-Magazin (Arm-Type). Der Werkzeugarm-Typ spart Wechselzeit.
Die Prozess-Positionierplattform spart erhebliche Nebenzeit
- Die Plattform eliminiert Tischausrichtung und Werkzeugeinstellung in X- und Y-Richtung beim Werkstückaufspannen. Im Vergleich zur traditionellen Nebenoperation: ca. 90–95 % Nebenzeitersparnis. Effektive Maschinenauslastung steigt von 57–68 % (traditionell) auf 92–96 %. Auch Abschreibungskosten teurer CNC-Fräsmaschinen und Bearbeitungszentren sinken.
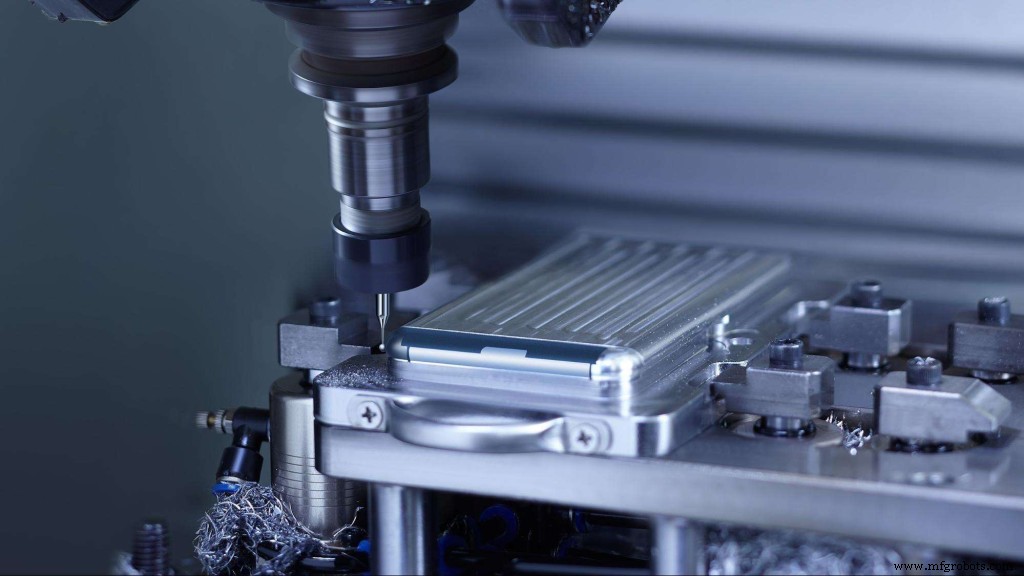
- Mehrere Werkstücke spannbar – besonders bei Kleinteilen. Traditionell: Nach Aufspannen alle Bearbeitungsschritte laut Programm abschließen, kein Wechsel bei dringenden Aufträgen. Mit universeller Prozess-Positionierplattform: Solange Werkstück- oder Vorrichtungsbezug die Plattformanforderungen erfüllt, können andere Werkstücke jederzeit für dringende Bearbeitung getauscht werden. Nach Abschluss: Entferntes Werkstück wieder positionieren, spannen und Bearbeitung fortsetzen.
Auch der Werkzeugmagazin-Typ beeinflusst die Bearbeitungsgeschwindigkeit
Verschiedene Werkzeugmagazine: Kettenmagazin (Hat-Type), Werkzeugarm-Magazin (Arm-Type), Scheibenmagazin (Simultaneous), Fliegendes-Untertassen-Magazin (Flying Saucer). Gewöhnliche Vertikal-Bearbeitungszentren nutzen meist Ketten- oder Arm-Magazin. Das Arm-Magazin spart 50 % Wechselzeit gegenüber Kettenmagazin – besser für Serienfertigung. Scheiben- und Fliegendes-Untertassen-Magazin sind spezielle Magazine für Hochgeschwindigkeits-Bearbeitungszentren sowie Bohr-/Gewindeschneidzentren. Auch Hochgeschwindigkeitsmaschinen haben Arm-Magazine – beide Magazine haben sehr hohe Wechselgeschwindigkeiten.
Industrietechnik
- Wärmeentwicklung minimieren & Schneidwerkzeug-Lebensdauer verlängern: Bewährte Strategien
- 6 bewährte Taktiken zur Schärfung der CNC-Programmeffizienz
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Drei Wege, wie CNC-Bearbeitung die globale Fertigung revolutioniert
- Aluminiumrad-Bearbeitungszeit senken mit Tong-Tais 4-Achs TVL-40-S4W VTL
- CNC-Fertigungskosten senken: 11 bewährte Strategien für Design & Beschaffung
- CNC-Zykluszeit berechnen: Formeln & Praxisbeispiele für Fräsen, Drehen & Bohren
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien