



Wichtige CNC-Bearbeitungstipps für hochwertige Kunststoffteile
CNC-Bearbeitung wird immer breiter angewendet, Kunststoffe gewinnen an Beliebtheit: leicht, gut zerspanbar, meist günstiger als Metalle. In der Maschinenfertigung erfüllen sie Flammwidrigkeit, Isolation, Abriebfestigkeit. Heute Tipps für zerspante Kunststoffteile – von Design über Bearbeitung bis zur perfekten Oberfläche.
Tipps im Kunststoffteil-Design
Herstellbare Kunststoffteile zu designen erfordert viele wichtige Faktoren: Design, Werkzeug, Material, Produktion. Zuerst Designintent / Endverwendung im Blick behalten, Teile um funktionale Anforderungen aufbauen. Gewichtsreduktion, Fertigungs-/Montageschritte eliminieren, Strukturkomponenten verbessern, Kosten senken, Time-to-Market verkürzen. Für erfolgreiche Serienfertigung folgende Faktoren beachten:
1. Materialüberlegungen
Hersteller wählen oft bekannte Kunststoffsorten aus ähnlichen Anwendungen oder folgen Lieferantenempfehlungen. Das reicht oft, ist aber selten optimal. Kunststoffwahl ist komplex: Temperatur, Chemikalien-, Hitzebeständigkeit, Flammwidrigkeit, elektrische/mechanische Eigenschaften, Normen (staatlich/privat), Montageverträglichkeit etc.
2. Radien
Radien müssen immer die Wandstärke berücksichtigen – Hochspannungsbereiche und Bruchgefahr vermeiden. Faustregel: Eckendicke 0,9- bis 1,2-fache Nennwandstärke.
3. Wandstärke
Gleichmäßige Wandstärke vermeidet viele Fertigungsfehler. Beim Schmelzen fließt Kunststoff in den geringsten Widerstand. Inkonsistente Wandstärke → Schmelze fließt erst in dickere Bereiche → Dünnwandige Bereiche füllen unvollständig. Dickere Bereiche kühlen langsamer → Lunker/Sinkmarken-Risiko. Abgerundete Ecken helfen beim korrekten Füllen im Spritzguss.
4. Teile-Schwindung
Schwindung bei Kunststofffertigung kann 20 % Volumen ausmachen. Kristalline/teilkristalline Materialien neigen stark zu thermischer Schwindung; amorphe Materialien schwinden weniger. Einfache Gegenmaßnahmen:
- Rezeptur anpassen, Werkzeugdesign nach erwarteter Schwindung auslegen für Zieldimension
- Prozessparameter optimieren: Form-/Schmelztemperatur, Einspritzgeschwindigkeit/-druck/-zeit, Kühlzeit
Tipps zur Kunststoffzerspanung
Es gibt keine „Kunststoff-CNC-Maschinen“. Alle Werkzeugmaschinen für Kunststoff sind Metallbearbeitungsmaschinen. Ihre Präzision, Steifigkeit und Leistung ermöglichen auch gehärtete Kunststoffe.
1. Thermische Effekte
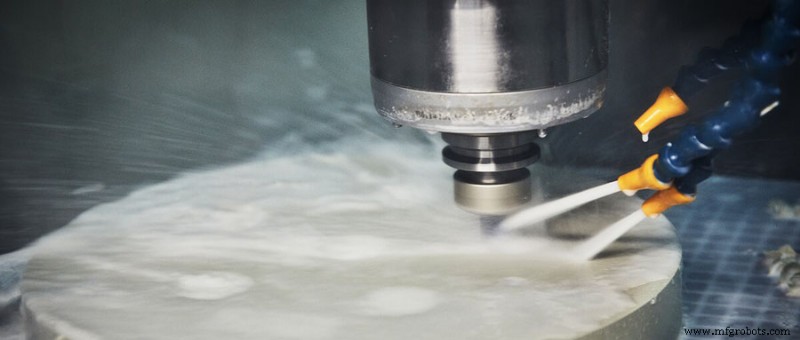
Kunststoffe sind hitzeempfindlicher als Metalle. Die meisten werden beim Schneiden durch Werkzeughitze klebrig.
- Kühlmittel mit hohem Volumen auf Werkzeug geben, Druckluft Blasrohr für Span- und Werkzeugkühlung im Schneidbereich. Senkt Schneidzonentemperatur, verhindert Kunststoffanhaftung am Werkzeug.
- Frei- und Schneidwinkel vergrößern, Werkzeugschärfe erhalten → Reibungshitze reduzieren, Kunststoffverformung & Wärmeentwicklung verhindern.
- Vorschubgeschwindigkeit auf Werkstückoberfläche erhöhen: 200–300 m/min, Vorschub 0,05–0,2 mm/U.
- Kombination aus kobaltbasiertem Chrom-Wolfram-Hartmetall und Hartmetall verbessert Produktivität & Bearbeitungsleistung.
2. Kraft- und Verformungseinfluss
Thermische Ausdehnung durch Schnittwärme verzieht/verwindet Werkstück. Rückstellkräfte durch Verformung auf Werkzeug und Spannvorrichtung brechen oft Werkzeug oder reißen Spannvorrichtung. Gegenmaßnahmen:
- Bei leicht verzogenden Platten: Hobel oder Kleinfräser für Stufenfräsen (hin-/her). Bei Formbearbeitung: Mehrere Werkstücke mittig stapeln, oben/unten mit dünner Metallplatte fixieren, simultan bearbeiten. Nach Bearbeitung完全冷却后 entnehmen – Kunststoff härtet aus, Maß stabil, kein Verzug.
- Bei dickeren Teilen: Unterbrechendes Schneiden (Auf-/Ab-Hobeln, Nuten) für Außenkontur. Je nach Form: Drehen, Bohren, Formen, Nuten statt Fräsen/Bohren. Wenn unvermeidbar: Fräserdurchmesser minimal bei ausreichender Festigkeit.
3. Schnittparameter
Hauptproblem: übermäßige Reibung & Kunststoffverformung, nicht der Schnitt selbst. Werkzeug immer scharf halten; bei schwachem Material einfrieren – Kunststoffe werden bei Tieftemperatur hart & spröde.
Um Anbacken von Spänen am Teil zu vermeiden: Werkzeug in Bewegung halten, nicht zu lange an einer Stelle verweilen. Späne schnell entfernen. Daher: großer Vorschub bei Kunststoff. Hoher Vorschub → hohe Spindeldrehzahl. Ca. 3-fache Aluminium-Vorschubgeschwindigkeit mit entsprechender Schnittgeschwindigkeit.
Tipps für perfekte Oberfläche an Kunststoffteilen
Häufiges Problem bei Thermoplasten-Zerspanung: Materialausriss – besonders bei dunklen Kunststoffen. Wie lösen und perfektes Finish erreichen? Korrekte Bearbeitung ist der Schlüssel. Folgende Tipps sichern gelungene Bearbeitung und glatte Oberfläche:
1. Werkzeuggeometrie
Richtige Schneidgeometrie nutzen, damit Werkzeug Material sauber schneidet. Anders als bei Metall: Engineering-Kunststoffe benötigen positive oder neutrale Schneidengeometrie. Zu stark positive Werte → Werkzeug gräbt sich ein → Ausriss.
2. Korrektes Spannen / Fixieren
Festes Fixieren von Teil oder Vorrichtung ist kritisch. Unsachgemäßes Spannen → Vibration zwischen Teil und Werkzeug → Werkzeug gräbt sich ein oder hebt ab. Korrekte Fixierung sichert korrekten Werkzeug-Werkstück-Kontakt für gewünschtes Finish.
3. Richtige Vorschub- & Werkzeuggeschwindigkeit
Empfohlene Vorschub- und Drehzahlen variieren nach Material. Schneideinrichtung auf passende Bearbeitungsrate einstellen – verlängert Werkzeugstandzeit ohne Produktionsgeschwindigkeit/Effizienz zu opfern.
Herstellungsprozess
- Wie Industrie 4.0 die CNC-Bearbeitung revolutioniert
- 12 bewährte Strategien für beschleunigtes Wachstum Ihres CNC-Bearbeitungsgeschäfts
- Roboterarme in der CNC-Bearbeitung: Effizienz und Rentabilität steigern
- CNC-Fräs-Kosten senken ohne Qualitätsverlust: Expertentipps
- Fortgeschrittene CNC-Bearbeitungslösungen für Keramik
- Präzisions-CNC-Bearbeitung in der modernen Smartphone-Produktion
- Spitzenleistung freisetzen: Kunststoff-CNC-Bearbeitung für die Teilefertigung
- Prototypen-CNC-Bearbeitung: Effiziente Kleinserienfertigung für industrielle Innovation
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Unerwünschte Toleranzen in der CNC-Bearbeitung minimieren