



Warum das Drahterodieren von Titanlegierungen herausfordernd ist – und wie man es meistert
Wer Titan CNC-bearbeiten möchte, muss oft länger überlegen, wie die Bearbeitung von Titanlegierungen einfacher gelingt. Denn die Bearbeitung von Titanlegierungen durch Drahterodieren war stets eine Herausforderung, obwohl Drahterodieren die beste Verfahrenswahl ist. Warum ist das Drahterodieren von Titanlegierungen so anspruchsvoll?
Zur Lösung müssen wir zunächst einige gängige Metalleigenschaften von Titanlegierungen verstehen.
Was ist Titanlegierung?
Titan ist ein neuartiges Metall. Seine Eigenschaften hängen vom Gehalt an Verunreinigungen (Kohlenstoff, Stickstoff, Wasserstoff, Sauerstoff) ab. Reinstes Titan-Jodid (Verunreinigungen ≤ 0,1 %) hat geringe Festigkeit, aber hohe Plastizität. Eigenschaften von 99,5 % reinem Industrialtitan: Dichte ρ = 4,5 g/cm³, Schmelzpunkt 1725 °C, Wärmeleitfähigkeit λ = 15,24 W/(m·K), Zugfestigkeit σb = 539 MPa, Dehnung δ = 25 %, Streckgrenze ψ = 25 %, Elastizitätsmodul E = 1,078×10⁵ MPa, Härte HB 195.
Eigenschaften von Titanlegierungen
- Hohe spezifische Festigkeit
Dichte ca. 4,51 g/cm³ – nur 60 % von Stahl. Reintitan-Dichte ähnelt normalem Stahl; hochfeste Titanlegieren übertreffen viele legierte Baustähle. Daher ist die spezifische Festigkeit (Festigkeit/Dichte) weit höher als bei anderen metallischen Konstruktionswerkstoffen. Ermöglicht Bauteile mit hoher spezifischer Festigkeit, guter Steifigkeit und geringem Gewicht. Einsatz in Flugzeugtriebwerkskomponenten, Rumpfstrukturen, Hüllen, Befestigungselementen, Fahrwerk und Luftfahrtkomponenten.
- Hohe Warmfestigkeit
Einsatztemperatur mehrere hundert Grad über Aluminiumlegierungen; erforderliche Festigkeit bleibt bei moderaten Temperaturen erhalten. Langzeitbetrieb bei 450–500 °C möglich, während Aluminiumlegierungen ab 150 °C signifikant an spezifischer Festigkeit verlieren. Titanlegierungen bis 500 °C, Aluminiumlegierungen unter 200 °C.
- Gute Korrosionsbeständigkeit
In feuchter Atmosphäre und Seewasser deutlich besser als Edelstahl; besonders beständig gegen Lochfraß, Säurekorrosion, Spannungsrisskorrosion; ausgezeichnete Beständigkeit gegen Laugen, Salpeter- und Schwefelsäure. Schwäche: schlechte Beständigkeit in sauerstoffarmen, reduzierenden Medien und Chromsalzen.
- Gute Tieftemperatureigenschaften
Mechanische Eigenschaften bleiben bei tiefen und tiefsten Temperaturen erhalten. Titanlegierungen mit extrem geringen Interstitialelementen (z. B. TA7) behalten noch bei -253 °C gewisse Plastizität. Wichtiger tieftemperaturbeständiger Konstruktionswerkstoff.
- Hohe chemische Aktivität
Titan reagiert stark mit O, N, H, CO, CO₂, Wasserdampf, Ammoniak etc. in der Atmosphäre. Bei C > 0,2 % bildet sich hartes TiC; bei hoher Temperatur hartes TiN-Oberflächenlayer; über 600 °C Sauerstoffaufnahme mit gehärteter Schicht; Wasserstoffeinlagerung verursacht Versprödungsschicht. Hartspröde Oberflächenschichtdicke 0,1–0,15 mm, Härtezuwachs 20–30 %. Hohe chemische Affinität führt zu Adhäsion an Reibflächen.
- Geringe Wärmeleitfähigkeit
Wärmeleitfähigkeit λ = 15,24 W/(m·K) ≈ 1/4 von Nickel, 1/5 von Eisen, 1/14 von Aluminium. Titanlegierungen ca. 50 % niedriger als Reintitan. Elastizitätsmodul ≈ 1/2 von Stahl → geringe Steifigkeit, leichtes Verformen, ungeeignet für schlanke Stäbe und Dünnwandteile.
Zusammenfassung
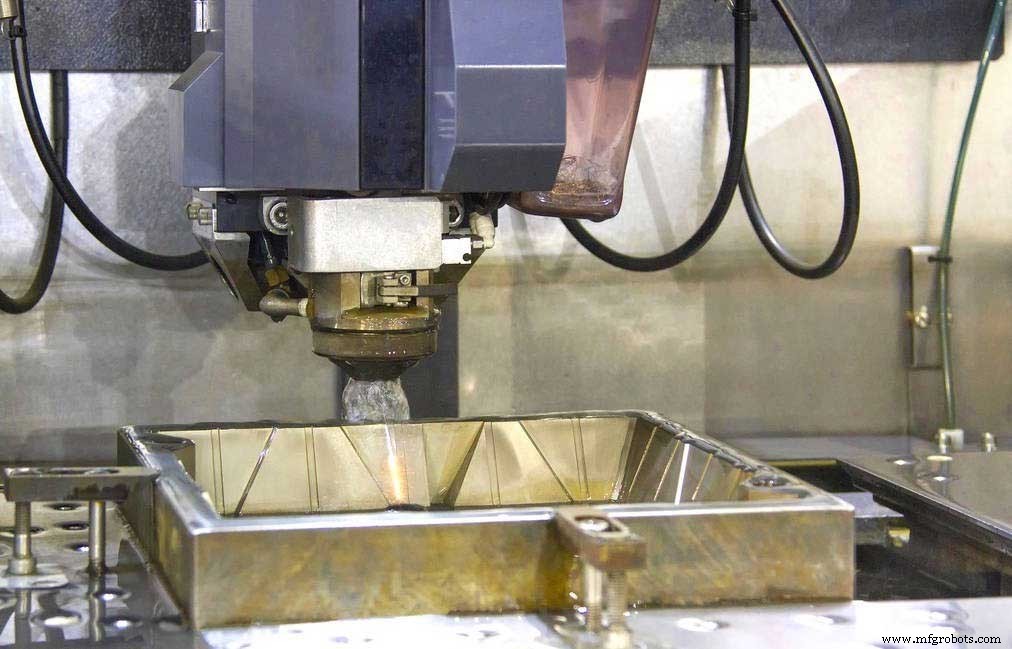
Titan ist ein Metall mit hoher Festigkeit, Härte, Hitzebeständigkeit und geringer Wärmeleitfähigkeit. Drahterodieren nutzt elektrische Korrosion: Hochfrequententladung zwischen Molybdändraht und Werkstück,瞬时高温熔融金属进行切割。
Titan ist bei Raumtemperatur an der Luft sehr stabil. Erst bei längerer Hochtemperaturbehandlung ändert es seine Farbe – meist zu Blau. Ursache: Oxidation mit Sauerstoff zu dichtem Oxidfilm (Ti + O₂ → TiO₂). Bedingung: Hochtemperaturerwärmung (Wärmeeinflusszone beiderseits des Drahtschnitts). Bei niedriger Temperatur ist der Oxidfilm fast transparent, bei steigender Temperatur verdickt er sich und interferiert mit Licht – unterschiedliche Farben erscheinen. Die Oxidfilmdicke bestimmt die Oberflächenfarbe.
Industrietechnik
- Die entscheidende Rolle des Drucks beim abrasiven Wasserstrahlschneiden
- Titanschweißen meistern: Bewährte Prozesse & Techniken
- Dual-Durometer erklärt: Warum es in der Polyurethan-Fertigung entscheidend ist
- 10 entscheidende Vorteile des Wasserstrahlschneidens für Ihr Unternehmen
- Die 5 wichtigsten Metalltrennverfahren in der modernen Fertigung
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- Laserschneiden-Vorteile: Präzision, Kosteneffizienz, Vielseitigkeit
- Kabelbaumfertigung: Wichtige Schritte erklärt
- Schritt-für-Schritt-Anleitung: Kabel- & Kabelbaum-Montage
- Drahterodieren (Wire EDM): Vorteile, Nachteile und optimale Einsatzbereiche