



Overmolding erklärt: Techniken, Trends & Industrieanwendungen
Overmolding (Mehrkomponentenspritzguss) ist derzeit eines der beliebtesten und fortschrittlichsten Rapid Tooling Verfahren, mit signifikantem Potenzial für Produktionskosten, Zykluszeiten und neue Designmöglichkeiten. Dank der vielfältigen Designvorteile von 2K-Spritzgussprodukten findet es breite Anwendung in Mobiltelefonen, Schreibgeräten, Automobilen, Haushaltsgeräten, Handwerkzeugen und Konsumgütern.
Dieser Artikel stellt die Entwicklung und Trends der Overmolding-Technologie vor und insbesondere, wie die Prototypenfertigung kleiner Stückzahlen von 2K-Overmolding-Teilen in der Produktentwicklungsphase realisiert werden kann.
Was ist Overmolding?
Overmolding ist der Spritzgussprozess, bei dem ein einzelnes Bauteil durch Kombination von zwei oder mehr verschiedenen Materialien entsteht. Das erste Material wird allgemein als Substratmaterial bezeichnet, dessen Teile vollständig oder teilweise von nachfolgenden Materialien (Overmolding-Materialien) umhüllt werden.
Injection Overmolding wurde zunächst zur optischen Aufwertung von Konsumgütern eingesetzt, ist heute sehr populär. Die Technologie findet in vielfältigen Anwendungen Verwendung und kann sogar die Produktfunktionalität verbessern: Chemikalienbeständigkeit, elektrische Isolierung, dauerhafter Griff, weichere Haptik etc.
Es gibt hauptsächlich zwei verschiedene Herstellungsprozesse für Overmolding-Produkte:
a. Weichmaterial über Hartmaterial: Häufigster Werkstoff im Mehrkomponentenspritzguss ist thermoplastisches Elastomer (TPE), aufgebracht auf Substratmaterialien wie ABS, PC, PC/ABS, PA, SAN. Gängige TPE-Typen: SEBS, TPE-V, TPE-U, TPE-E, TPE-A. Diese „Weichumhüllung“-Produkte bieten erweiterte Funktionalität: Isolierung, Chemikalienbeständigkeit, bessere Ergonomie, Griffigkeit, überlegene Ästhetik.
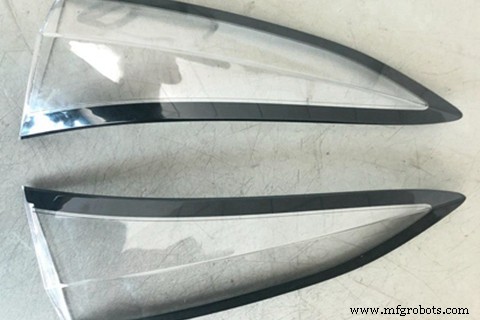
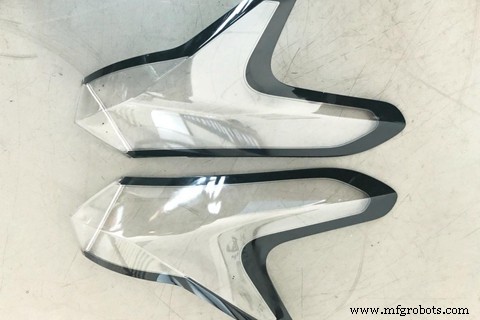
b. Hartmaterial über Hartmaterial: Zweite Overmolding-Komponente ist ebenfalls Hartkunststoff. Beispiel: Hartkunststoff mit Metalleinleger oder transparenter Hartkunststoff mit nicht-transparenten Bereichen. Transparenter 2K-Spritzguss hat meist sehr hohe Ausschussrate und stellt große Prozesskontrollherausforderungen.
Overmolding-Prozesstypen: 2K-Spritzguss und Two-Shot Molding
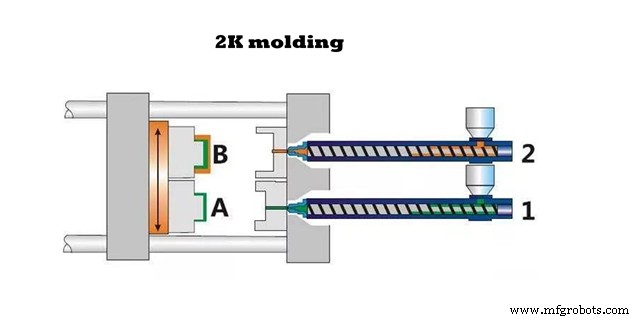
2K-Zweikomponenten-Spritzguss (aus zwei Komponenten gebildet) hat einen Zweistufenprozess: Erstes Material wird auf 2K-Spritzgussmaschine in Form gespritzt, dann durch Werkzeugdrehung/-verschiebung in die zweite Kavität des entsprechenden Plastifizierzylinders gebracht. Das Teil dient als Einlegeteil, zweites Material wird angespritzt zum integrierten Zweimaterialprodukt. Die Spritzgießmaschine hat entweder Doppelschnecke oder Doppelkavität; der Prozess produziert zwei Materialprodukte gleichzeitig. Das gefertigte Teil wird als Einlegeteil verwendet.
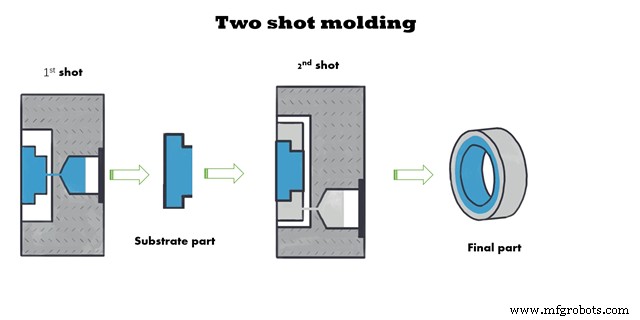
Ein weiterer Typ ist Two-Shot Injection Molding: Ein Materialteil wird auf einer Spritzgussmaschine gefertigt, dieses als Einlegeteil in ein anderes Werkzeug gelegt, dann zweites Material angespritzt. Insert Molding (Branchenname: Umspritzen, Zweitspritzguss): Zuerst wird ein Hartteil (meist Hartkunststoff) gefertigt und in die Werkzeugkavität eingelegt. Dann wird TPE auf dieses Bauteil angespritzt, das fertige Produkt erhalten. Konventionelle Spritzgussmaschinen können für Insert Molding genutzt werden. Einlegeteil-Platzierung manuell oder per Roboterarm. Meist können nur beschichtete Metallkomponenten so verarbeitet werden.
Verbindungsfestigkeit der Overmolding-Teile
Physikalische Methode: Durch Schnappdesign, Oberflächenrändelung, Oberflächenstrukturierung und anschließendes zweites Material zur direkten Ummantelung (Überformung). Merkmal: Physikalische Fuge hat starke Haftung, außerhalb der physikalischen Fuge kaum Haftung.
Chemische Methode: Verbindung der zwei Materialien durch molekulare Affinität und chemische Bindungsfestigkeit zu einem Einzelteil aus zwei oder mehr Materialien.
Obwohl physikalische Verklausung und Klebung in der Praxis oft kombiniert werden, ist die chemische Verbindung zwischen den Materialien offensichtlich zuverlässiger und flexibler. Diese starke chemische Bindung besteht aus gegenseitiger Löslichkeit, Penetration, Durchdringung und Verschlingung von Molekülen oder Molekülketten.
Vier Arten von Overmolding
Es gibt vier gängige Overmolding-Typen:
- Kunststoff auf Kunststoff – Substrat und Überformmaterial sind beide Kunststoffe. Die Schmelzpunkte sollten gleich oder ähnlich sein.
- Kunststoff auf Metall – Substrat ist Metall. Ein Metallteil (CNC-gefräst, gegossen, geschmiedet) wird zuerst in das Werkzeug gelegt, dann wird Kunststoff darüber gespritzt. Wussten Sie, dass Sie Metalleinleger in Kunststoffteile umspritzen können?
- Elastomer auf Kunststoff – Substrat sollte Hartkunststoff sein. Elastomere können weiche Materialien wie Gummi und Polyurethan sein.
- Elastomer auf Metall – Substrat ist Metall. Ein Metallteil (CNC-gefräst, gegossen, geschmiedet) wird zuerst in das Werkzeug gelegt, dann wird Elastomer über den Griff gespritzt.
Nicht alle Materialien können überformt werden. Für wenige Prototypen findet man kaum klare Elastomere, die mit sich selbst oder anderen Harzen überformbar sind.
Wie man die besten Overmolding-Produkte fertigt
1. Materialwahl: 3 Schlüsselfaktoren für die molekulare Bindung von TPE/Hartkunststoff.
1) Polarität des TPE ähnlich der des Hartkunststoffs (sonst keine gegenseitige Löslichkeit/Permeation im Schmelzzustand).
2) Oberflächenspannung des TPE geringer als die des Hartkunststoffs (sonst breitet sich TPE-Schmelze nicht auf Hartkunststoff-Oberfläche aus).
3) Beim Fließen der TPE-Schmelze entlang der Hartkunststoff-Oberfläche in die Kavität wird beim Abkühlen Wärme freigesetzt, die die Hartkunststoff-Oberfläche schnell und effektiv anschmilzt und eine ultra-dünne ineinandergreifende Schicht bildet.
2. Die 7 Referenzregeln für den Overmolding-Prozess
1) 2K-Spritzguss ist besser als Two-Shot Molding (Mehrfachspritzguss).
2K-Werkzeugvorteile: Der erste Hartkunststoff-Schuss ist noch heiß, gelangt sofort in die zweite Kavität der 2K-Maschine. Keine Feuchtigkeitsaufnahme während Transfer; einerseits leicht durch heiße TPE-Schmelze an der Oberfläche anzuätzen für ultra-dünne Schicht, andererseits kein Wasserdampfadsorptionseffekt an der Oberfläche.
2) Möglichst hohe Dosiertemperatur (Schmelzetemperatur) im zulässigen TPE-Bereich wählen, sonst hat TPE nicht genug Wärme, um Hartkunststoff-Oberfläche anzuätzen.
3) Beim zweiten Überformschritt sollte die Kavität des Hartkunststoffs hohe Werkzeugtemperatur haben für Wärmezufuhr. Bei hoher Hartkunststofftemperatur kühlt TPE-Schmelze langsamer, hat genug Zeit und Wärme zum Anätzen der ultra-dünnen Schicht.
4) Im zweiten Überformschritt sollte TPE-Schmelze mit höchstmöglicher Einspritzgeschwindigkeit eingespritzt werden (vorausgesetzt kein TPE-Grat).
a. Schnelle Einspritzung = kurze Benetzungszeit auf Hartkunststoff, längere Anätzzeit im Zyklus.
b. Reibung zwischen TPE und Hartkunststoff erzeugt Reibungswärme → TPE kühlt langsamer, längerer Kontakt und Anätzung.
c. Durch hohe Geschwindigkeit wird Viskosität der meisten TPE-Schmelzen durch Scherung gedünnt → Oberflächenspannung sinkt → besseres Benetzen der Hartkunststoff-Oberfläche.
5) Feuchtigkeitsaufnahme oder Anlaufen der Hartkunststoff-Oberfläche vermeiden, besonders bei Two-Shot Molding. Durch Transferprozess wahrscheinlicher.
6) PA66: Oberflächenfeuchtigkeitsaufnahme → Wasserstoffbrückenbindung → TPE kann keine intermolekularen Bindungen mit Hartkunststoff-Oberflächenmolekülen bilden → Bindungsfestigkeit sinkt. Polare Hartkunststoffe mit TPE (auch polare Rezeptur) benötigen Feuchtigkeitsschutz, sonst Beeinträchtigung der Kohäsion.
7) Auf Spülzylinder-Probleme in der frühen Testmaschinenphase achten:
a. Zuvor PVC beschichtet
b. Zuvor Hartgummi produziert
Drei Vorteile von Overmolding
Drei Hauptgründe für Overmolding in Ihrem Design:
Bessere Ästhetik
Wenn Sie ein Kunststoffteil mit mehreren Farben oder Oberflächenveredelungen wollen, ist Overmolding ideal. Unterschiedlich gefärbte oder texturierte Komponenten können nahtlos überformt werden zu einem Teil mit verbundenen Farben und Finishes. Beispiel: Transparenter Harzteil überformt mit schwarzem Harz für Automobil-Linse; Metalleinleger überformt mit Kunststoff sehen besser aus als manuell eingesetzte Einleger.
Bessere Montage
Zwei oder mehr gemeinsam überformte Komponenten passen besser als separat gefertigte und nachträglich montierte, da der über das Substrat gespritzte Kunststoff schmilzt und auf dem Substrat aushärtet – festere Verbindung.
Benutzerfreundlicher
Elastomere (Gummi, Polyurethan) über Hartkunststoff oder Metall machen Teile für Endnutzer angenehmer. Metall und Hartkunststoff fühlen sich in der Hand unangenehm an; eine weiche Schicht verbessert Haptik und Nutzerfreundlichkeit.
Drei Methoden zur Umsetzung eines Overmolding-Produktprototyps
Wegen der komplexen Struktur von 2K-Spritzgusswerkzeugen benötigt die Produktentwicklung längere Zyklen und höhere Kosten. Wenn in der Entwicklungsphase nur ein oder wenige Prototypensätze benötigt werden: Muss man 2K-Spritzguss oder Two-Shot Injection Molding durchlaufen? Hier sind gängige Ansätze aus unserem Rapid Prototyping Service:
1. 3D-Drucktechnologie
Zweifarben-FDM-3D-Drucker existieren seit langem. Allgemein: Zwei Druckköpfe für verschiedene Farben → Zweifarbmischmodell. Doch Materialauswahl bleibt stark limitiert. Manche 3D-Drucker können mehrfarbige transparente Teile drucken, haben aber raue Struktur, niedrige Auflösung, schlechte Haptik, wirken „pixelig“. Für polychromatische Erscheinungsprototypen ist 3D-Druck noch weit entfernt.
2. Silikonwerkzeug-Overmolding
Polyurethan-Guss (Urethane Casting) ist gängige Methode für Kleinserien-Prototyping. Für Overmolding-Prototypen hat es einen prominenten Vorteil.
Silikonwerkzeug-Gussteile treffen Kundenspezifikationen genau – egal ob Farbe, Textur, Glanz, Insert Molding, Overmolding oder optische Transparenz. Ideal für Testproduktion komplexer Prozessstrukturen, direkt entformbar, ohne Entformungsschräge, Standardbearbeitungstoleranz ±0,15 mm/100 mm, Höchstpräzision ±0,05 mm. Komplexe Strukturen direkt entformbar.
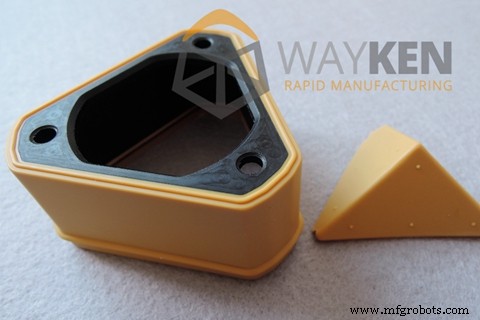
Zudem große Materialauswahl: diverse Materialien für Urethan-Gussteile. Materialien mit Eigenschaften ähnlich Serienkunststoffen: ABS, PMMA, PC, PP, PA, Weichgummi, inkl. schlagfest, hochtemperaturbeständig (120 °C), flammwidrig (UL94-V0).
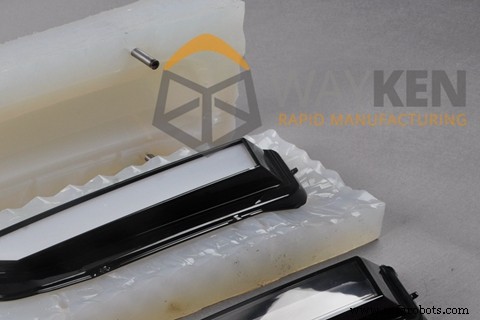
Werkzeugherstellung: Silikonwerkzeug-Overmolding umfasst Mastermodellbau, Silikonformenbau, Vakuumguss. Mit Silikonformen lassen sich diverse Overmolding-Produkte fertigen: Gummi auf Hartkunststoff, Hartkunststoff auf Hartkunststoff, transparent auf nicht-transparent.
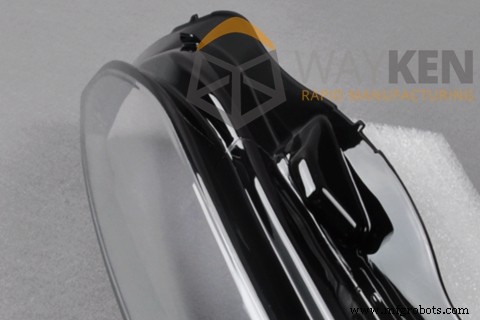
Prozesskontrolle: Angussposition und Entlüftungsdesign der Silikonform sind Hauptschwierigkeiten. Erstens: Anguss fern von Erscheinungsfläche, ausreichende Fließfähigkeit für Kavitätsfüllung. Zweitens: Entlüftungsposition und -anzahl oft mehrfache Justage, besonders bei transparenten Teilen – schlechte Entlüftung verursacht offensichtliche Optikfehler. Drittens: Schwindung der zwei Materialien und Verzug beim sekundären Aushärten.
3. CNC-Bearbeitung + Oberflächenbehandlung
CNC-gefertigte 2K-Prototypen erfordern viel Nachbearbeitung für Zweifarbigkeit oder Mehrmaterialkombination.
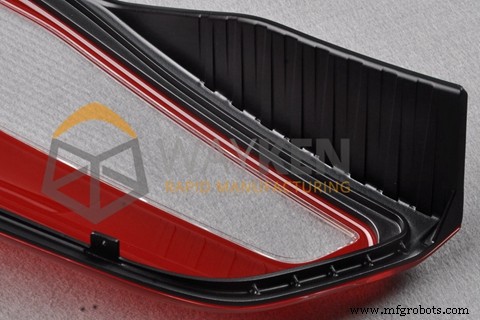
Merkmale: hohe Geschwindigkeit, hohe Maßgenauigkeit und Oberflächenqualität. Overmolding-Materialauswahl breit: fast alle technischen Kunststoffe und Metalle bearbeitbar. Nach Polieren und Oberflächenbehandlung vergleichbar oder sogar besser als Spritzgussprodukt.
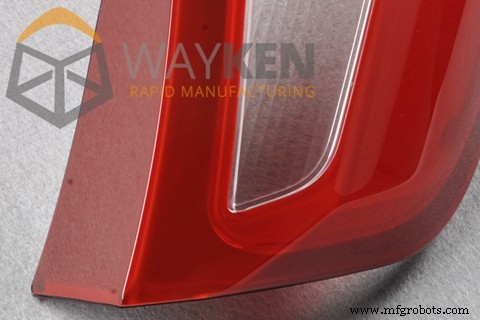
Aktuell dominiert CNC die Mainstream-Prototypenfertigung von Overmolding-Produkten. Silikonformen haben aber große Fortschritte gemacht. Meist wird die Overmolding-Prototypenfertigung durch Kombination von CNC und Silikonwerkzeug-Overmolding realisiert.
Neue Fortschritte in der Overmolding-Technologie
Beobachtung wichtiger internationaler Messen zeigt: Europäische und amerikanische Hersteller im Mehrfarben-Spritzguss haben sich der „Kombination“ mehrerer Basistechnologien zugewandt. Neben traditionellen Mehrfarbenprodukten (Autoscheinwerfer, Klimaanlagenblende, TV-Rahmen) neue Anwendungen: Zweifarben-In-Mold-Label (IML), Zwei-Farben-In-Mold-Assembly (IMA), StackMold, 2K+IML+IMA+Stack Mold, Zweifarben-Spritzguss und Zwischenschicht-Spritzguss – all diese neuen AP durch eine einzige Spritzgussmaschine realisierbar.
Daher erhält Mehrfarben-Spritzguss immer mehr Aufmerksamkeit. Nicht nur Mehrfarbentechnologie präsentieren, sondern mit anderen Technologien kombinieren für höhere Effizienz – die Branchenherausforderung der nächsten Stufe.
WayKen hat tiefe Expertise im Overmolding. Kürzlich große Fortschritte bei Kleinserien-2K-Silikonformen für zweifarbige transparente Autolampenteile. Kontaktieren Sie uns für Sofortangebot – reduzieren Sie Produktionszeit und -kosten für Ihr Overmolding-Projekt.
Industrietechnik
- Pressformen vs. Spritzgießen: Wesentliche Unterschiede & Auswahl des richtigen Verfahrens
- Die drei Kern-Formverfahren verstehen: Pressformen, Spritzgießen und Flüssigspritzgießen
- Duroplast-Spritzguss: Vorteile, Nachteile & Expertenberatung
- Edelstahl-Feinguss: Aktuelle Entwicklung, Trends und Chinas wachsende Wettbewerbsfähigkeit
- Warum Spritzguss das bevorzugte Fertigungsverfahren ist
- Spritzguss-Prototypen: Schnelle, kosteneffiziente Lösungen für Präzisionsteile
- Rapid Injection Molding: Überlegene Performance und Effizienz
- Spritzguss mit Auswerferstiften optimieren: Typen & Best Practices
- Custom Fräsen & Drehen: Einsteiger-Leitfaden zur Präzisionsbearbeitung
- Kleinserien-Spritzguss: Wichtige Limitationen und praktische Lösungen