



Laserschneiden & Biegen vs. Schweißen: Was ist kosteneffektiver für Blechfertigung?
Custom-Gehäuse oder Halterungen werden traditionell durch Schweißen montiert, aber sich entwickelnde Blechtechnologien laden zu einem frischen Blick auf diese Konvention ein.
In vielen Fällen liefert die Kombination von Laserschneiden mit CNC-gesteuertem Biegen vergleichbare strukturelle Integrität bei gesenkten Gesamtkosten. Der Schlüssel: identifizieren, wann dieser Ansatz sich wirklich auszahlt.
Dieser Leitfaden seziert die wahren Kostenkontraste, pinpointet die Teilfamilien, die am meisten profitieren, und skizziert, wie man die beste Fertigungsroute vor Produktionsstart evaluiert.
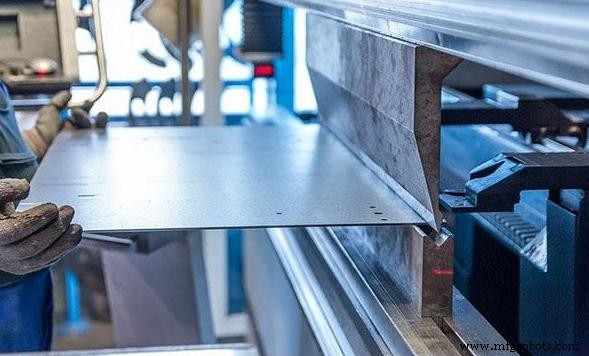
Warum mehr Hersteller traditionelle geschweißte Baugruppen neu bewerten
Für alles, was anspruchsvoller ist als ein flacher Winkel, waren geschweißte Baugruppen jahrzehntelang der Go-to. Doch zwei konvergierende Trends bewegen Ingenieure zum Umdenken.
Steigende Fertigungsarbeitskosten
Schweißen ist hochqualifizierte Disziplin. Rekrutierung und Halten von Experten-Schweißern wurde im letzten Jahrzehnt kostspieliger, der Trend beschleunigt sich nur.
Geschweißte Fertigung verlangt auch Fixture-Setup, Post-Weld-Schleifen und multiple Inspektionen, bevor ein Teil den Shop verlassen kann. Diese versteckten Schritte blähen den Endpreis weit über das initiale Quote hinaus.
Fortschritte bei Laserschneiden und Biegetechnologie
Moderne Faserlasersysteme schneiden komplexe Geometrien mit engen Toleranzen bei beispiellosen Geschwindigkeiten. Gleichzeitig liefern CNC-Abkantpressen uniforme Biegungen mit minimalem Operator-Input.
Die Synergie dieser Tools erweitert den Geometrieumfang, der ohne ein einziges Schweißnahr und zu wettbewerbsfähigen Kosten produziert werden kann.
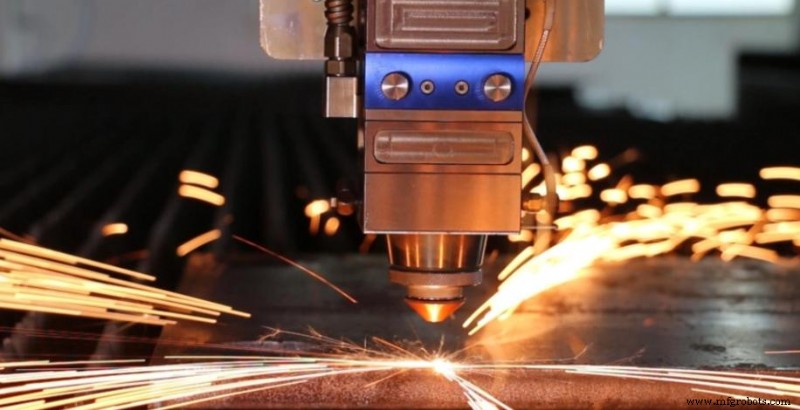
Laserschneiden + Biegen vs. geschweißte Baugruppen: Wo die Kosten wirklich herkommen
Für fairen Vergleich hilft es, zu verfolgen, wo jede Methode Kosten akkumuliert.
Kostentreiber einer geschweißten Baugruppe
- Mehrere Komponenten: Jedes separate Teil muss geschnitten, entgratet und fixiert werden, bevor Schweißen beginnen kann.
- Schweißarbeit: Größter einzelner Kostentreiber, umfasst qualifizierte Zeit, Verbrauchsmaterialien, Prozessüberwachung.
- Oberflächenfinish: Schweißnähte verlassen Tisch selten sauber; Schleifen, Sanden, Beschichten addieren Zeit und Kosten.
- Montagekomplexität: Mehr Fugen bedeuten mehr Chancen für Fehlausrichtung, Dimensionsdrift, Nacharbeit.
Kostentreiber eines gebogenen Blechteils
- Materialausnutzung: Ein einzelnes Flachblech wird geschnitten und in Form gebogen, reduziert Abfall und Verschnitt.
- Laserschneid-Servicekosten: Vorhersagbar und wettbewerbsfähig, besonders bei Repeat Orders mit stabilen Designs.
- Biegeoperationen: CNC-gesteuerte Abkantpressen bieten konsistente Zykluszeiten und reduzieren Setup-Variabilität.
- Werkzeugüberlegungen: Die meisten Biegungen werden mit Standardwerkzeug gehandhabt; ungewöhnliche Profile brauchen Custom Dies.
Schneller Vergleich zentraler Kostenfaktoren:
Vergleichstabelle
Kostenfaktor | Lasergeschnitten & Gebogenes Teil | Geschweißte Baugruppe
Anzahl Komponenten | Niedriger | Höher
Montagearbeit | Minimal | Signifikant
Schweißkosten | Keine | Erforderlich
Oberflächenfinish | Begrenzt | Oft erforderlich
Inspektionsaufwand | Niedriger | Höher
Nacharbeitsrisiko | Niedriger | Höher
Wenn Geometrie es erlaubt, liefert Reduktion der Teilezahl größere Einsparungen als bloße Schweißprozessoptimierung.
Welche Teile eignen sich besser für Biegen statt Schweißen?
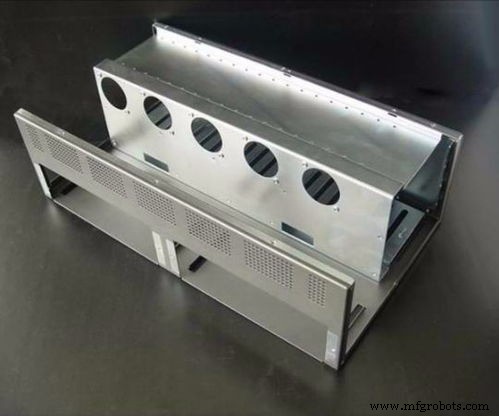
Teile, die am meisten von Laserschneiden + Biegen profitieren
- Elektrogehäuse und Steuerkästen: Box-Designs mit uniformen Wänden und Flanschen ideal für Multi-Bend-Forming aus单一 Blank.
- Geräteabdeckungen und Schränke: Ihre uniforme Form produzierbar mit minimaler Fugenanzahl.
- Montagewinkel und Gehäuse: Oft simpel genug, dass Schweißen Kosten addiert ohne strukturellen Vorteil.
Diese Teiltypen teilen Geometrie, die aus Flachblech durch Folge gerader Biegungen gefertigt werden kann, was Montage eliminiert oder reduziert.
Designmerkmale, die Biegen begünstigen
- Gerade Biegungen: Kurven oder Compound Bends vermeiden für straightforward Forming.
- Konsistente Biegeradien: Uniforme Radien reduzieren Werkzeuganpassungen während Run.
- Moderate Materialdicke: Die meisten Setups arbeiten optimal im 0,5–6 mm Bereich.
- Erreichbare Biegepositionen: Features, die Abkantpressen-Dorn ohne Interferenz durch benachbarte Geometrie erreichen kann.
Situationen, wo Schweißen die bessere Wahl bleibt
- Sehr dicke Materialien, wo Biegekraft unpraktisch wird.
- Große Strukturrahmen für schwere Lasten designed.
- Komplexe 3D-Geometrien, die nicht aus Flachblech entfaltet werden können.
- High-Load-Anwendungen, wo Schweißverstärkung strukturell nötig ist.
Jenseits Kosten: Fertigungsperformance vergleichen
Kosten sind vital, aber Lead Time und Qualitätskonsistenz entscheiden oft, ob Projekt im Schedule bleibt.
Lead Time & Produktionseffizienz
- Laserschneiden + Biegen: Weniger Prozessstufen bedeuten weniger Zeit zwischen Operationen, kürzere Queue-Zeiten, schnellere Prototyping-Iterationen.
- Schweißen: Jede Fuge addiert Zeit für Fixture-Prep, Zündung, Post-Weld-Finish.
Für Produkte, die aus单一 Sheet gefertigt werden können, verkürzt Biegen typischerweise Fertigungszyklus durch Eliminierung multipler Montageschritte.
Qualitätskonsistenz & Wiederholbarkeit
- Laserschneiden + Biegen: CNC-Steuerung liefert wiederholbare Werkzeugpfade; Biegepositionen programm-gesteuert, reduzieren Operator-Varianz.
- Schweißen: Wärmeeintritt kann benachbarte Features verzerren, Dimensionsvariation hängt stark von Operator-Skill und Prozesskontrolle ab.
Beide Methoden können High-Quality-Teile produzieren bei proper Management, aber gebogene Teile tendieren zu vorhersehbarerer Dimensionskonsistenz bei höheren Volumen.
Nutzen Sie die Tabelle unten für schnelle Einschätzung, welcher Fertigungsansatz Ihr Teiledesign und Applikation am besten matcht.
Designmerkmal | Laserschneiden & Biegen | Schweißen bevorzugt
Dünnes bis mittleres Blech | ✅ |
Mehrere Flansche | ✅ |
Einfache Box-Strukturen | ✅ |
Dicke Plattenkonstruktion | | ✅
Strukturrahmen | | ✅
Hohe Lastanforderungen | | ✅
Wie Ingenieure entscheiden, welche Option den besten Wert liefert
Engineering-Teams gewichten drei Kern-Dimensionen:
- Geometrie: Kann Teil aus Flachblech entfaltet und mit Standardbiegungen geformt werden? Wenn ja, Biegen viable.
- Strukturelle Anforderungen: Braucht Applikation Schweißfugen-Verstärkung oder reicht gebogener Flansch?
- Ökonomie: Wenn Arbeit, Inspektion, Nacharbeit, Lead Time über gesamten Production Run faktoriert sind – welche Methode kommt vorn?
In Custom-Blechprojekten ist billigstes Material nicht immer niedrigste Kostenwahl; Designentscheidungen, die Prozesse straffen, Arbeit reduzieren und Qualitätsrisiko minimieren, liefern größte Einsparungen.
Die smarte Entscheidung für Ihr nächstes Fertigungsprojekt
Wahl zwischen Laserschneiden mit Biegen und geschweißten Baugruppen ist nicht immer offensichtlich, aber früh fragen „kann das gebogen statt geschweißt werden?“ spart signifikant Zeit und Kosten downstream.
Für viele Gehäuse, Abdeckungen, Winkel, Gehäuse ist ein sorgfältig engineered gebogenes Teil günstiger, schneller und dimensionskonsistenter als geschweißte Baugruppe.
Doch Schweißen komplett zu eliminieren ist nicht immer nötig. Ökonomischstes Design kombiniert oft Laserschneiden, Biegen und wenige strategisch platzierte Schweißnähte, trimmt unnötige Fugen für Einsparungen.
JTR bietet Laserschneidservice, Präzisionsblechbiegen und geschweißte Fertigung unter einem Dach, kollaboriert mit Engineering-Teams zur Evaluation dieser Trade-offs. Wenn Sie an einem Design arbeiten und unkomplizierte Bewertung wollen, welcher Ansatz für Ihr Projekt Sinn macht, kontaktieren Sie uns für Diskussion Ihrer Bedürfnisse.
Industrietechnik
- 50 bewährte Asset-Bestandsmanagement-Tipps für optimale Effizienz
- Drahtsägen: Solar-Zellen-Produktion durch Präzision & Effizienz transformieren
- Industrielle Automatisierung Mythen entlarvt: Fakten von Fiktion trennen
- Schoeneck Containers vermeidet Produktionsausfälle mit i-Alert2
- Auswahl des optimalen Motorkabels für Frequenzumrichter (FU)
- Fachkräftelücke schließen: Wie ein kompetenzbasiertes Ausbildungsprogramm den Arbeitsmarkterfolg fördert
- Vertriebs-E-Mails meistern: Aufmerksamkeit gewinnen & Leads konvertieren
- Aktuelle Trends und Innovationen in der Kunststoffindustrie
- Erdung, Potentialausgleich und Bonding: Wichtige Unterschiede erklärt
- Spritzguss meistern: T1-Muster debuggen für marktreife Qualität