



Warum 5-Achs-Bearbeitung für komplexe Flugzeugbeschläge unverzichtbar ist
In der Luftfahrtfertigung ist die Minimierung des Bauteilgewichts bei Erhalt der strukturellen Integrität ein primäres Designziel. Um dies zu erreichen, weisen moderne Flugzeugkomponenten integrierte, leichte Topologien mit komplexen Geometrien auf. Als erfahrener CNC-Bearbeitungsingenieur in diesem Sektor werde ich häufig von Einkaufsteams und Felddingenieuren gefragt, ob ein spezifisches Strukturbauteil wie ein Flugzeugbeschlag zwingend Mehrseitenbearbeitung erfordert. Die technische Realität der Werkstatt dictiert, dass 5-Achs-Luftfahrtbearbeitung kein optionaler Luxus mehr ist, sondern eine Fertigungsnotwendigkeit.
Wenn globale Tier-1-Lieferanten einen 5-Achs-CNC-Bearbeitungsservice suchen, fordern sie verifizierte technische Fähigkeiten, strenge Toleranzkontrolle und umfassende Risikominderungsstrategien für hochwertige Materialien. Dieser Artikel liefert eine direkte Engineering-Analyse, warum komplexe Luftfahrtbauteile fortschrittliche Mehrseitenproduktion verlangen und wie diese Systeme die physikalischen Limitierungen traditionellen Fräsens überwinden.
Was ist 5-Achs-CNC-Bearbeitung und warum braucht die Luftfahrt sie?
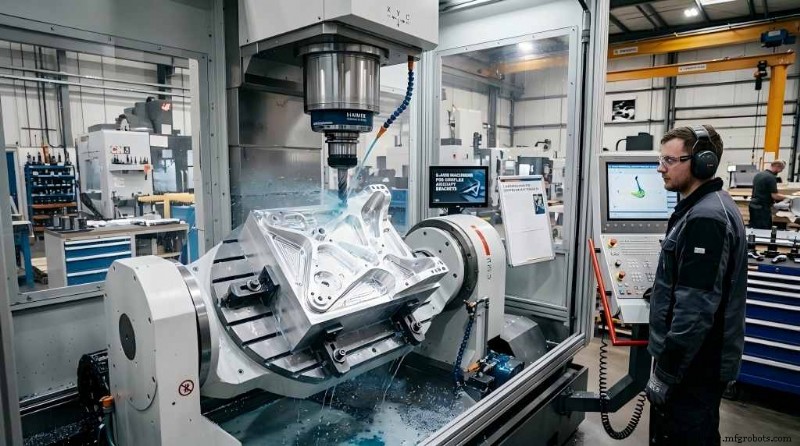
Konventionelle CNC-Fräsmaschinen arbeiten auf drei linearen Achsen X, Y und Z. Vertikale oder horizontale Bearbeitungszentren sind sehr effizient bei prismatischen Komponenten, aber kinematisch limitiert bei komplexer Geometrie. Eine 5-Achs-Fräse verfügt über zwei zusätzliche Drehachsen. Diese werden üblicherweise als A-Achse (Kippen um X-Achse) und B- oder C-Achse (Drehen um Y- oder Z-Achse) bezeichnet. In diesem kinematischen Setup kann das Schneidwerkzeug das Werkstück aus jeder Richtung innerhalb eines halbkugelförmigen Arbeitsbereichs anfahren.
Luftfahrtkomponenten wie Strukturbeschläuche, Laufräder und Rumpfspanten zeichnen sich durch organische Konturen, Freiformflächen, variable Winkel und tiefe interne Kavitäten aus. Die Bearbeitung dieser Merkmale auf 3-Achs- oder 4-Achs-Maschinen birgt ernste Produktionsrisiken:
- Kumulierte Setup-Fehler: Ein mehrseitiger Flugzeugbeschlag auf einer 3-Achs-Maschine zu bearbeiten erfordert mehrere Setups und dedizierte Spannvorrichtungen, um das Teil für jede Seite zu positionieren. Bei jedem manuellen Repositionieren akkumulieren sich Ausrichtungsabweichungen. Es resultieren kompoundierte geometrische Dimensions- und Toleranzfehler (GD&T).
- Unzureichende Werkzeugreichweite: Auf einer 3-Achs-Maschine kann die Werkzeugachse nicht geändert werden. Bei schrägen Merkmalen oder tiefen Taschen kann der Maschinenspindelkopf nicht um Hindernisse herumfahren, was zu Werkzeugkollisionen oder unbearbeitetem Restmaterial führt.
Diese Limitierungen lassen sich mit einem dedizierten 5-Achs-CNC-Bearbeitungsservice beseitigen, indem Operationen in einem Setup kombiniert werden und die exakte räumliche Beziehung zwischen verschiedenen geometrischen Merkmalen erhalten bleibt.
Warum ein Flugzeugbeschlag zwingend 5-Achs-Fräsen erfordert
5-Achs-Bearbeitung ist nicht nur wünschenswert, sondern technisch notwendig. Wir demonstrieren dies am Produktionsablauf eines typischen strukturellen, lasttragenden Flugzeugbeschlags. Diese Komponenten leiten kritische aerodynamische Kräfte vom Rumpf zu den Steuerflächen und erfordern hohe Festigkeits-Gewichts-Verhältnisse.
Herausforderung 1: Tiefe Kavitäten & Dünnwände
Um strenge Gewichtslimits zu erfüllen, designen Luftfahrtingenieure Beschläge mit tiefen Taschenkonfigurationen, begrenzt von dünnen Taschenwänden, oft unter 2,0 mm Dicke.
- 3-Achs-Fehlermodus: In Standard-3-Achs-Konfiguration erfordert das Fräsen einer tiefen Kavität ein langes, ausgedehntes Werkzeug, um obere Flansche zu überwinden. Lange Werkzeuge haben reduzierte statische und dynamische Steifigkeit. Nach mechanischen Prinzipien steigt Werkzeugdurchbiegung kubisch mit ungestützter Länge. Dieser Steifigkeitsmangel verursacht starkes Rattern, schlechte Oberflächen, beschleunigten Werkzeugverschleiß und strukturelle Verformung dünner Wände.
- 5-Achs-Lösung: Eine 5-Achs-Fräse kippt entweder den Spindelkopf oder den Rundtisch. Die Positionierungsanpassung ermöglicht ein deutlich kürzeres, steiferes Werkzeug, das unter optimalem Winkel in die tiefe Kavität eindringt. Der Prozess ist ratterfrei durch hohe Werkzeugsteifigkeit; Wanddicken-Toleranzen von ±0,02 mm werden eingehalten, und mechanische Verformung der dünnwandigen Struktur wird vermieden.
Herausforderung 2: Setup-Fehler eliminieren für strikte Geometrietoleranzen
Flugzeugbeschläge enthalten multiple kritische Bohrungen, Passflächen und Ausrichtnuten, die strikten Echtlagetoleranzen entsprechen müssen (häufig innerhalb 0,03 mm relativ zu Primärdatums). Bei separaten Spannvorrichtungen über mehrere Maschinensetups macht der Toleranzstapel aus Vorrichtungspositionierung, Teile-Spannschwankungen und Maschinenursprungsverschiebungen Compliance nahezu unmöglich.
5-Achs-Bearbeitung nutzt das Einmal-Spannen-Prinzip. Indem der Rohling oder das Schmiedestück einmal gespannt wird, bearbeitet die Maschine fünf Seiten sequenziell. Die relative Positionierung jedes Lochs, jeder Nut und jeder Fläche wird streng durch die lineare und rotatorische Positioniergenauigkeit der Maschinenencoder kontrolliert, wodurch menschliche Indexierfehler vollständig eliminiert werden.
Herausforderung 3: Konstante Schnittgeschwindigkeit auf organischen Formen halten
Beim Fräsen der komplexen, organischen Außenkonturen eines Flugzeugbeschlags muss das Schneidwerkzeug eine konstante Schnittgeschwindigkeit (Vc) halten, um gleichmäßige Abtragsraten und Oberflächen zu gewährleisten. Auf einer 3-Achs-Maschine verschiebt sich der effektive Schneidpunkt eines Kugelkopffräsers bei Bewegung über eine gekrümmte Fläche zum Werkzeugmittelpunkt, wo die Umfangsgeschwindigkeit gegen null geht – was Reibung statt effizientem Scheren verursacht.
5-Achs-Simultanbearbeitung löst dies durch dynamisches Kippen der Werkzeugachse relativ zum Flächennormalenvektor. Dieses System hält den Kontaktpunkt am optimalen Durchmesser des Kugelkopffräsers, stabilisiert Vc, vermeidet Oberflächenanlaufen und stellt sicher, dass die Oberflächenrauheit den strengen Ra 1,6 µm Luftfahrtstandard ohne manuelles Polieren erfüllt.
Titan und Inconel mit 5-Achs-Technologie beherrschen
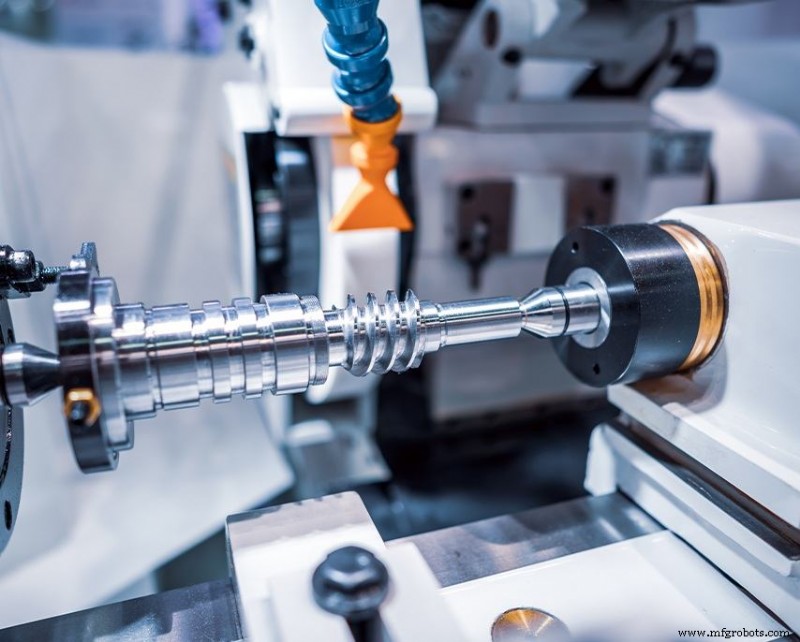
Luftfahrtbeschläge und Strukturbauteile aus fortschrittlichen Legierungen unterliegen schwerer zyklischer Belastung und thermischen Umgebungen. Diese Materialien stellen extreme zerspanbarkeitstechnische Herausforderungen, die Mehrseiten-Werkzeugpfadstrategien erfordern, um Werkzeugspannung und Wärmeerzeugung zu managen.
| Materialgruppe | Typische Legierung | Mechanische Eigenschaften | 5-Achs-Bearbeitungs-Milderungsstrategie |
|---|---|---|---|
| Titanlegierungen | Ti-6Al-4V (Grad 5) | Niedrige Wärmeleitfähigkeit, hohe chemische Reaktivität bei erhöhten Temperaturen, hohe Schneidkräfte. | Kontinuierliche 5-Achs-Werkzeugausrichtungsoptimierung verhindert lokale Wärmeaufbau. Hält exakte Eingriffswinkel für maximale Flankverschleißvorhersagbarkeit und verlängerte Standzeit. |
| Nickelbasis-Superlegierungen | Inconel 718 | Schnelles Verfestigungsverhalten, hohe Scherfestigkeit bei Temperatur, abrasive Mikrostrukturen. | Nutzt hochsteife 5-Achs-Werkzeugpfade kombiniert mit trochoidalen Frässtrategien, um Werkzeuglast gleichmäßig zu verteilen, Kerbverschleiß zu mildern und Werkzeugbruch zu vermeiden. |
| Luftfahrt-Aluminium | 7075-T651 | Hohe Restspannungen vom Walzen/Schmieden, anfällig für strukturelles Verziehen bei starkem Materialabtrag. | Setzt hochgeschwindige 5-Achs-adaptive Fräswege ein, um Material schnell und symmetrisch abzutragen, interne Restspannungen auszugleichen und Teileverzug zu verhindern. |
Worauf bei einem 5-Achs-CNC-Bearbeitungsservice für Luftfahrtprojekte zu achten ist
Bei der Auditierung eines geeigneten Herstellers für sensible Flugzeugprogramme müssen Einkaufsprofis über die Maschinenanzahl hinaus zusätzliche Anforderungen prüfen:
- Maschinenklassifikation & Kinematiksteifigkeit: Sicherstellen, dass der Dienstleister hochklassige 5-Achs-Fräseinrichtungen betreibt, z. B. von DMG MORI, Makino, Hermle, Matsuura. Maschinen sollten thermische Stabilisierung, hochdrehmomentige Direktantriebsspindeln und hochauflösende Linearskalen für volumetrische Stabilität unter Volllast bieten.
- Zertifizierung & Qualitätsystem: AS9100D-Qualitätsmanagementsystem-Zertifizierung ist obligatorisch. Dieser Standard gewährleistet vollständige Chargenrückverfolgbarkeit, NDT-Verfahren und Erstmusterprüfbericht (FAI) nach AS9102.
- Fortgeschrittene CAM-Programmierung & Simulationsintegration: Komplexe Mehrseitenpfade erfordern spezialisierte Software-Suiten wie Hypermill oder Mastercam. Zudem muss der Hersteller Vollsimulation mit Programmen wie VERICUT durchführen, wo exakte kinematische Simulation Freiräume verifiziert und Maschinenkollisionen vermeidet.
- Messtechnische Präzision & Volumetrische Verifikation: Der Anbieter muss über ortsansässige KMG mit kontinuierlichem Scannen oder 5-Achs-Tastkopf verfügen, um geometrische Merkmale relativ zum nativen 3D-CAD-Modell zu messen.
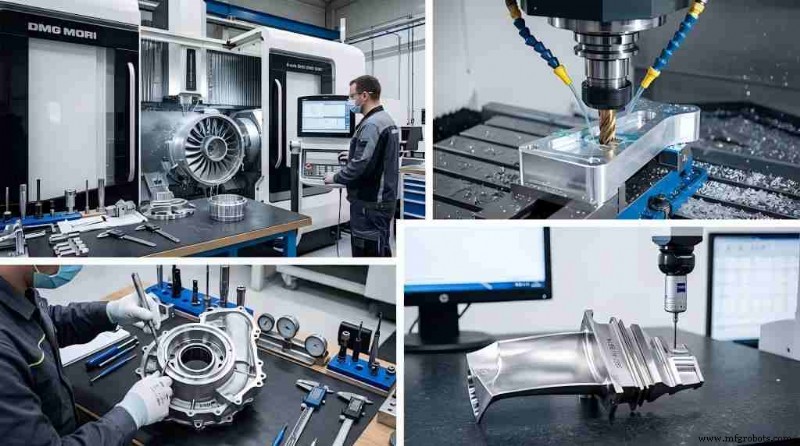
Mehrseitenfräsen ist der fundamentale Fertigungsprozess, der moderne Luftfahrtanforderungen an geringeres Bauteilgewicht, höhere Steifigkeit und längere Lebensdauer erfüllt – von Strukturbeschlägen bis zu anspruchsvollen Turbinenteilen. Präzise 5-Achs-Prozesse stellen sicher, dass Strukturbauteile exakt nach Engineering-Spezifikationen gefertigt werden, während Produktionsdurchsatz maximiert wird.
Häufig gestellte Fragen (FAQ)
F1: Welche spezifischen Geometrietoleranzen sind mit einem 5-Achs-Luftfahrtbearbeitungsservice erreichbar?
A1: Ein High-End 5-Achs-CNC-Bearbeitungszentrum in klimakontrollierter Umgebung kann lineare Positioniertoleranzen innerhalb ±0,005 mm (0,0002 Zoll) und rotatorische Indextoleranzen innerhalb ±2 Bogensekunden konsistent halten. Reale Echtlagetoleranzen für kritische Bohrungen liegen typischerweise innerhalb 0,02 mm relativ zu Primärdatums.
F2: Wie reduziert 5-Achs-Bearbeitung die Gesamtfertigungsdurchlaufzeit für komplexe Luftfahrtbeschläge?
A2: Obwohl die initiale CAM-Programmierung und Simulation mehr Zeit beansprucht als 3-Achs-Programmierung, entfällt die Notwendigkeit, mehrere modulare Setups und Vorrichtungen zu entwerfen und herzustellen. Durch Reduktion des gesamten Fertigungsprozesses auf ein Setup wird eine Gesamtzeitersparnis von bis zu 40–60 % erreicht.
F3: Warum ist AS9100D-Zertifizierung für Shops mit 5-Achs-Luftfahrtbearbeitung obligatorisch?
A3: Der AS9100D-Standard integriert ISO 9001 und implementiert strenges Risikomanagement, Kritische-Teile-Kontrolle und Konfigurationsmanagement spezifisch für Luftfahrt, Verteidigung und Raumfahrt. AS9100D stellt sicher, dass jeder Schritt des 5-Achs-Bearbeitungsprozesses dokumentiert wird – vom Schmiedestück bis zur Ultraschallprüfung – um Produktfehler auszuschließen.
Verwandte Leitfäden
Industrietechnik
- Vier Wege, wie AMRs steigende Konsumentennachfrage erfüllen
- FET-Test: Was es ist, wie es funktioniert & warum Sie es brauchen
- Herausforderungen bei der Aktualisierung papierbasierter Arbeitsanweisungen in modernen Industrien
- Schlüsselfaktoren für überlegenes QFN-PCB-Pad-Design
- Spezialmetalle treiben Innovation bei Medizinprodukten voran
- LM386 Verstärker: Umfassender Leitfaden zu Features & Anwendungen
- MCB, MCCB, ELCB & RCD (RCCB/RCB): Unterschiede bei Leitungsschutzschaltern
- Lötkolben selbst bauen: Komplette Anleitung für präzises Löten
- Lagerautomatisierung erklärt: Vorteile, Prozesse und ROI
- PCB-Design meistern: Wesentliche Tipps & Best Practices für Ingenieure