



Hubschrauber: Vielseitiges Drehflügelflugzeug für senkrechten Start & Präzisionsschweben
Hintergrund
Hubschrauber werden als Drehflügelflugzeuge klassifiziert, und ihr Drehflügel wird gemeinhin als Hauptrotor oder einfach Rotor bezeichnet. Im Gegensatz zu den häufigeren Starrflüglern wie Sport-Doppeldeckern oder Verkehrsflugzeugen ist der Hubschrauber zu direktem senkrechtem Start und Landung fähig; er kann auch in einer festen Position schweben. Diese Eigenschaften machen ihn ideal für Einsatzorte mit begrenztem Raum oder wo die Fähigkeit zum Schweben über einem präzisen Bereich nötig ist. Derzeit werden Hubschrauber eingesetzt, um Felder zu bestäuben, Pestizide auszubringen, schwer zugängliche Gebiete für Umweltarbeiten zu erreichen, Vorräte zu Arbeitern auf abgelegenen Offshore-Ölplattformen zu liefern, Fotos zu machen, Filme zu drehen, Menschen in unzugänglichen Lagen zu retten, Unfallopfer zu transportieren und Brände zu löschen. Zudem haben sie zahlreiche Aufklärungs- und Militäranwendungen.
Zahlreiche Personen haben zur Konzeption und Entwicklung des Hubschraubers beigetragen. Die Idee scheint bionischen Ursprungs zu sein, da sie von dem Versuch herrührte, ein natürliches Phänomen – in diesem Fall den wirbelnden, gegabelten Frucht des Ahorns – in ein mechanisches Design zu übertragen. Frühe Versuche, Ahornsamara nachzuahmen, produzierten das Wendelein, ein Kinderspielzeug, das in China wie im mittelalterlichen Europa beliebt war. Im 15. Jahrhundert skizzierte Leonardo da Vinci, der berühmte italienische Maler, Bildhauer, Architekt und Ingenieur, eine Flugmaschine, die möglicherweise auf dem Wendelein basierte. Die nächste überlieferte Hubschrauberskizze stammt aus dem frühen 19. Jahrhundert, als der britische Wissenschaftler Sir George Cayley ein Zweirotor-Flugzeug in sein Notizbuch zeichnete. Anfang des 20. Jahrhunderts gelang dem Franzosen Paul Cornu, sich in einem frühen Hubschrauber für wenige Sekunden vom Boden zu lösen. Doch Cornu war durch dieselben Probleme limitiert, die alle frühen Designer jahrzehntelang plagten: Niemand hatte bislang einen Motor entwickelt, der genug vertikalen Schub erzeugen konnte, um sowohl den Hubschrauber als auch nennenswerte Last (einschließlich Passagiere) anzuheben.
Igor Sikorsky, ein russischer Ingenieur, baute 1909 seinen ersten Hubschrauber. Als weder dieser Prototyp noch sein 1910er Nachfolger成功ten, entschied Sikorsky, dass er ohne anspruchsvollere Materialien und Geld keinen Hubschrauber bauen könne, und wandte sich der Flugzeugentwicklung zu. Im Ersten Weltkrieg konstruierte der ungarische Ingenieur Theodore von Kármán einen Hubschrauber, der, angeleint, längere Zeit schweben konnte. Jahre später entwickelte der Spanier Juan de la Cierva einen Autogiro als Reaktion auf die Tendenz konventioneller Flugzeuge, beim Landen durch Triebwerksausfall abzustürzen. Wenn er ein Flugzeug entwerfen könnte, bei dem Auftrieb und Vortrieb (Vorwärtsgeschwindigkeit) getrennte Funktionen wären, spekulierte Cierva, könnte er dieses Problem umgehen. Der von ihm erfundene Autogiro kombinierte Merkmale von Hubschrauber und Flugzeug, ähnelte aber eher dem Flugzeug. Der Autogiro hatte einen Rotor, der wie ein Windrad funktionierte. Einmal durch Taxiing am Boden in Rotation versetzt, konnte der Rotor zusätzlichen Auftrieb erzeugen; der Antrieb erfolgte jedoch primär durch einen konventionellen Flugzeugmotor. Um Landeprobleme zu vermeiden, konnte der Motor abgekoppelt werden, und der Autogiro wurde sanft durch den Rotor zu Boden gebracht, der allmählich aufhörte zu drehen, sobald die Maschine den Boden erreichte. In den 1920ern und 1930ern beliebt, wurden Autogiros nach Verfeinerung des konventionellen Hubschraubers nicht mehr produziert.
Der Hubschrauber wurde schließlich von Igor Sikorsky perfektioniert. Fortschritte in Aerodynamietheorie und Baumaterialien waren seit Sikorskys erstem Versuch erzielt worden, und 1939 hob er in seinem ersten funktionsfähigen Hubschrauber ab. Zwei Jahre später ermöglichte ein verbessertes Design, eineinhalb Stunden in der Luft zu bleiben – ein Weltrekord für nachhaltigen Hubschrauberflug.
Der Hubschrauber wurde fast sofort nach Einführung militärisch genutzt. Obwohl er im Zweiten Weltkrieg nicht umfangreich eingesetzt wurde, führte das Dschungelgelände in Korea und Vietnam zu breiter Nutzung in beiden Kriegen, und technologische Verfeinerungen machten ihn im Golfkrieg zu einem wertvollen Werkzeug. In jüngeren Jahren hat die Privatwirtschaft vermutlich den größten Anstieg der Hubschraubernutzung verursacht, da viele Unternehmen ihre Führungskräfte per Hubschrauber transportieren. Zudem haben Hubschrauber-Shuttleservices proliferiert, besonders entlang des städtischen Korridors im amerikanischen Nordosten. Dennoch bleibt der Hubschrauber unter Zivilisten vor allem für medizinische, Rettungs- und Hilfseinsätze bekannt.
Design
Die Antriebskraft eines Hubschraubers stammt entweder von einem Kolbenmotor oder einer Gasturbine (letztere hat kürzlich dominiert), die die Rotorwelle antreibt und den Rotor drehen lässt. Während ein Standardflugzeug Schub erzeugt, indem es Luft hinter seinem Flügel nach hinten drückt, während es vorwärts fliegt, erzielt der Hubschrauberrotor Auftrieb, indem er die Luft unter sich nach unten drückt, während er sich dreht. Der Auftrieb ist proportional zur Änderung des Luftimpulses (Masse mal Geschwindigkeit): je größer der Impuls, desto größer der Auftrieb.
Hubschrauberrotorsysteme bestehen aus zwei bis sechs Blättern, die an einer zentralen Nabe befestigt sind. Meist lang und schmal, drehen sich die Blätter relativ langsam, da dies die notwendige Leistung für Auftrieb und dessen Erhaltung minimiert und die Steuerung erleichtert. Leichte Mehrzweckhubschrauber haben oft einen zweiblättrigen Hauptrotor, schwerere Maschinen nutzen Vierblatt-Designs oder zwei separate Hauptrotoren für schwere Lasten.
Um einen Hubschrauber zu steuern, muss der Pilot den Anstellwinkel der Blätter einstellen, der auf drei Arten gesetzt werden kann. Im kollektiven System ist der Anstellwinkel aller Blätter am Rotor identisch; im zyklischen System schwankt der Anstellwinkel jedes Blatts während der Rotorumdrehung, und das dritte System kombiniert die ersten beiden. Um den Hubschrauber in eine beliebige Richtung zu bewegen, betätigt der Pilot den Hebel für kollektiven Pitch und/oder den Knüppel für zyklischen Pitch; es kann auch notwendig sein, die Drehzahl zu ändern.
Im Gegensatz zu Flugzeugen, die darauf ausgelegt sind, Volumen und Vortritte zu minimieren, die das Flugzeug beschweren und den Luftstrom behindern würden, haben Hubschrauber unvermeidlich hohen Luftwiderstand. Daher haben Designer nicht das einziehbare Fahrwerk genutzt, das Menschen von startenden oder landenden Flugzeugen kennen – der aerodynamische Gewinn wäre für einen Hubschrauber proportional unbedeutend. Generell ist Hubschrauberfahrwerk viel einfacher als das von Flugzeugen. Während letztere lange Startbahnen benötigen, um Vorwärtsgeschwindigkeit abzubauen, müssen Hubschrauber nur vertikalen Auftrieb reduzieren, was sie durch Schweben vor der Landung tun. Daher benötigen sie nicht einmal Stoßdämpfer: ihr Fahrwerk besteht meist nur aus Rädern oder Kufen, oder beidem.
Ein Problem mit Hubschrauberrotorblättern entsteht, weil der Luftstrom entlang der Länge jedes Blatts stark variiert. Das bedeutet, dass Auftrieb und Widerstand für jedes Blatt im Rotationszyklus schwanken und einen destabilisierenden Einfluss auf den Hubschrauber ausüben. Ein damit zusammenhängendes Problem tritt auf, weil beim Vorwärtsflug der Auftrieb unter den Blättern, die zuerst in den Luftstrom eintreten, hoch ist, aber unter den Blättern auf der gegenüberliegenden Rotorseite niedrig. Der Nettieffekt dieser Probleme destabilisiert den Hubschrauber. Typischerweise wird dies durch flexible Blätter kompensiert, die über ein Scharnier mit dem Rotor verbunden sind. Dieses Design erlaubt jedem Blatt, sich auf oder ab zu bewegen und sich an Änderungen von Auftrieb und Widerstand anzupassen.
Drehmoment, ein weiteres der rotierenden Flügel inhärentes Problem, bewirkt, dass der Hubschrauberrumpf (Kabine) sich in die entgegengesetzte Richtung zum Rotor dreht, besonders bei niedrigen Geschwindigkeiten oder im Schwebeflug. Um diese Reaktion auszugleichen, nutzen viele Hubschrauber einen Heckrotor, ein freiliegendes Blatt oder einen Kanalventilator am Ende des Heckauslegers, der typisch für diese Maschinen ist. Eine weitere Methode zur Drehmomentkompensation besteht in zwei Rotoren, die am selben Motor befestigt sind, aber in entgegengesetzte Richtungen drehen, während ein drittes, platzsparenderes Design zwillingsrotoren vorsieht, die ineinander greifen, ähnlich einem Schneebesen. Weitere Alternativen wurden erforscht, und mindestens ein NOTAR-Design (no tail rotor) wurde eingeführt.
Rohstoffe
Der Rumpf, die fundamentale Struktur eines Hubschraubers, kann aus Metall, organischen Verbundwerkstoffen oder einer Kombination beider bestehen. Höhere Leistungsanforderungen neigen den Designer zu Verbundwerkstoffen mit höherem Festigkeits-Gewichts-Verhältnis, oft Epoxidharz (ein Harz), verstärkt mit Glas, Aramid (ein starkes, flexibles Nylonfaser) oder Kohlefaser. Typischerweise besteht ein Verbundbauteil aus vielen Lagen faserimprägnierter Harze, die zu einem glatten Panel verklebt sind. Rohr- und Blechunterstrukturen bestehen meist aus Aluminium, wobei Edelstahl oder Titan有时 in Bereichen höherer Belastung oder Hitze verwendet werden. Um Biegen während der Fertigung zu erleichtern, werden Strukturrohre oft mit geschmolzenem Natriumsilikat gefüllt. Hubschrauberrotorblätter bestehen meist aus faserverstärktem Harz, das mit einer äußeren Blechschicht verklebt sein kann, um Kanten zu schützen. Die Hubschrauber-Windschutzscheibe und Fenster bestehen aus Polycarbonatplatten.
Der Herstellungsprozess
Igor Sikorsky pilotiert seinen VS-300 nahe dem Boden in dieser 1943er Demonstration.
1939 testete ein russischer Emigrant in den USA, was zu einem prominenten Prototyp für spätere Hubschrauber werden sollte. Bereits ein erfolgreicher Flugzeughersteller in seiner Heimat, floh Igor Sikorsky die 1917er Revolution, angezogen von Geschichten über Thomas Edison und Henry Ford.
Sikorsky wurde bald ein erfolgreicher Flugzeughersteller in seiner neuen Heimat. Doch sein Traum war senkrechter Start, Drehflügelflug. Er experimentierte über zwanzig Jahre und flog 1939 erstmals in einem als VS 300 bezeichneten Gerät. Mit langen Seilen am Boden verankert, flog sein Gerät bei den ersten Flügen nicht höher als 50 Fuß. Dennoch gab es Probleme: das Gerät flog auf, ab und seitwärts, aber nicht vorwärts. Doch Hubschrauertechnologie entwickelte sich so rasant, dass einige tatsächlich von US-Truppen im Zweiten Weltkrieg eingesetzt wurden.
Der Hubschrauber trug direkt zu mindestens einer revolutionären Produktionstechnologie bei. Als Hubschrauber größer und leistungsstärker wurden, stiegen die präzisen Berechnungen für die Ingenieurkonstruktion der Blätter, die exakte Anforderungen hatten, exponentiell. 1947 begann John C. Parsons aus Traverse City, Michigan, nach Wegen zu suchen, die Blattkonstruktion seines Unternehmens zu beschleunigen. Parsons kontaktierte die International Business Machine Corp. und bat, einen ihrer neuen Großrechner zu testen. 1951 experimentierte Parsons damit, die Berechnungen des Computers direkt die Werkzeugmaschine steuern zu lassen. Seine Ideen entwickelten sich letztlich zur computergesteuerten Werkzeugmaschinen-Industrie (CNC), die moderne Fertigungsmethoden revolutionierte.
William S. Pretzer
Rumpf: Rohrvorbereitung
- 1 Jedes einzelne Rohrteil wird von einer Rohrschneidemaschine geschnitten, die schnell auf verschiedene präzise Längen und angegebene Losgrößen eingestellt werden kann. Rohre, die Winkelbiegen erfordern, werden in einer Biegemaschine mit austauschbaren Werkzeugen für verschiedene Durchmesser und Größen auf den richtigen Winkel geformt. Für andere als geringfügige Biegungen werden Rohre mit geschmolzenem Natriumsilikat gefüllt, das aushärtet und Knicken verhindert, indem es das Rohr als massiven Stab biegen lässt. Das sogenannte Wasserglas wird dann durch Einlegen des gebogenen Rohrs in kochendes Wasser entfernt, wodurch das innere Material schmilzt. Rohre, die an Rumpkonturen angepasst werden müssen, werden über eine Streckformmaschine gelegt, die das Metall auf eine präzise konturierte Form dehnt. Anschließend werden die Rohrdetails in die Werkstatt geliefert, wo sie in Spannvorrichtungen gehalten werden, damit ihre Enden auf den erforderlichen Winkel und Form bearbeitet werden können. Die Rohre werden dann entgratet (ein Prozess, bei dem Grate oder Finnen, die nach der Vorverarbeitung verbleiben, abgeschliffen werden) und auf Risse geprüft.
- 2 Gussplatten (Verstärkungsplatten oder -winkel) und andere Verstärkungsdetails aus Metall werden aus Platten, Winkeln oder Strangpressprofilen durch Fräsen, Scheren, Stanzen oder Sägen bearbeitet. Einige kritische oder komplexe Details können geschmiedet oder im Feingussverfahren hergestellt werden. Letzteres beinhaltet das Einspritzen von Wachs oder einer Legierung mit niedrigem Schmelzpunkt in eine Form oder Matrize. Wenn die Vorlage geformt ist, wird sie so oft in flüssiges Metall getaucht, wie nötig, um die gewünschte Dicke zu erreichen. Nach dem Trocknen wird das Teil erhitzt, damit der Wachs oder die Legierung schmilzt und ausgegossen werden kann. Auf eine höhere Temperatur erhitzt zur Reinigung und in eine Formkasten mit Sandunterstützung gelegt, ist die Form dann bereit, flüssiges Metall in Verstärkungsteile zu gießen. Nach Entnahme und Abkühlung werden diese Teile durch Standardmethoden nachbearbeitet und erneut entgratet.
- 3 Die Rohre werden chemisch gereinigt, in eine Unterbaugruppen-Vorrichtung eingesetzt und MIG-geschweißt (Metall-Lichtbogen-Inertgas). Dabei wird ein kleiner Elektrodendraht durch eine Schweißbrenner geführt, und ein inertes Schutzgas (meist Argon oder Helium) wird durch eine Düse darum geleitet; die Rohre werden durch Aufschmelzen des Drahtes verbunden. Nach dem Schweißen wird die Unterbaugruppe spannungsarm geglüht – auf niedrige Temperatur erhitzt, damit das Metall verlorene Elastizität während des Formprozesses zurückgewinnen kann. Schließlich werden die Schweißnähte auf Fehler geprüft.
Blechformung
- 4 Blech, das andere Teile des Rumpfs ausmacht, wird zunächst mittels abrasivem Wasserstrahl, Stanzwerkzeugen oder Fräsen in Zuschnitte (Stücke auf vorgegebene Größe für nachfolgende Arbeit) geschnitten. Aluminiumzuschnitte werden wärmebehandelt, um sie zu glühen (einheitliche, spannungsfreie Struktur, die Formbarkeit erhöht). Die Zuschnitte werden dann gekühlt, bis sie in Matrizen gepresst werden, um die richtige Form zu erhalten. Nach dem Formen werden die Blechteile auf Volleigenschaft gealtert und durch Fräsen auf Endform und -größe beschnitten.
- 5 Blechteile werden gereinigt, bevor sie durch Nieten oder Klebebonden montiert werden. Aluminiumteile und geschweißte Unterbaugruppen können eloxiert werden (Behandlung zur Verdickung der schützenden Oxidschicht auf der Aluminiumoberfläche), was Korrosionsbeständigkeit erhöht. Alle Metallteile werden chemisch gereinigt und grundiert, die meisten erhalten Finish-Lack durch Spritzen mit Epoxid oder anderer dauerhafter Beschichtung.
Herstellung der Kerne von Verbundbauteilen
- 6 Kerne, die zentralen Teile der Verbundbauteile, bestehen aus Nomex (eine Aramid-Marke von DuPont) oder Aluminium-„Wabenstruktur“, die per Bandsäge oder Hin- und Herschermesser auf Größe geschnitten wird. Falls nötig, werden die Kanten der Kerne dann beschnitten und angefast von einem Maschinenwerkzeug, ähnlich einem Pizzaschneider oder Fleischschneider. Das Material, mit dem jedes Bauteil von seinen Kernen aus aufgebaut wird (jedes Bauteil kann mehrere Kerne nutzen), heißt Prepreg-Lage. Die Lagen sind Schichten aus orientierten Fasern, meist Epoxid oder Polyimid, die mit Harz imprägniert sind. Den schriftlichen Anweisungen der Designer folgend, erstellen Arbeiter hochkonturierte Hautpanels, indem sie einzelne Lagen auf Bond-Formwerkzeuge legen und Kerne zwischen zusätzlichen Lagen sandwichen, wie angewiesen.
- 7 Fertige Layups, wie die auf dem Formwerkzeug fixierten Prepreg-Lagen genannt werden, werden dann in einen Autoklaven zum Aushärten transportiert. Ein Autoklav ist eine Maschine, die Kunststoffe durch Aussetzen an Druckdampf laminiert, und „Aushärten“ ist die Härtung, die eintritt, wenn die Harzschichten im Autoklav „kochen“.
- 8 Sichtbare Trimmlinien werden durch Ritzlinien in den Bond-Formwerkzeugen in die Panels geformt. Überschüssiges Material an den Rändern wird dann durch Bandsägen entfernt. Große Panels können durch einen robotergesteuerten abrasiven Wasserstrahl beschnitten werden. Nach Inspektion werden beschnittene Panels und andere Verbunddetails gereinigt und per normale Spritzmethoden lackiert. Oberflächen müssen durch Lack gut versiegelt sein, um Metallkorrosion oder Wasserabsorption zu verhindern.
Rumpfbau
- 9 Kanzeln oder Windschutzscheiben und Passagierkabinenfenster bestehen allgemein aus Polycarbonatplatten. Frontpanels
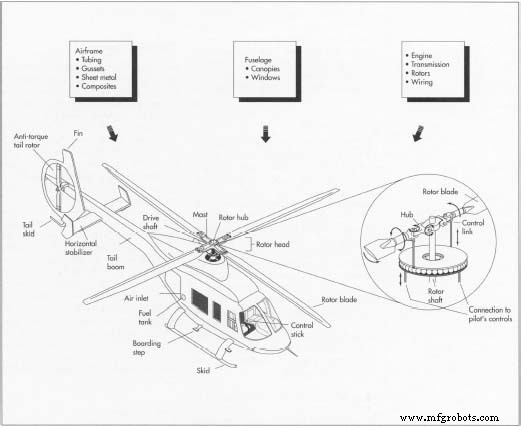 Den meisten kritischen Komponenten eines Hubschraubers sind aus Metall und werden mit üblichen Metallumformverfahren hergestellt: Scheren, Stanzen, Schmieden, Schneiden, Fräsen und Feinguss. Die Polycarbonat-Windschutzscheibe und Fenster werden durch Auflegen des Blechs auf eine Form, Erhitzen und Formen mit Luftdruck in einem „Freiform“-Prozess hergestellt, bei dem kein Werkzeug je die optischen Flächen berührt. vogelschlaggefährdete oder anderen Aufprallen ausgesetzte Teile können aus zwei Lagen laminiert sein für größere Dicke. Alle solchen Teile werden durch Auflegen eines überdimensionierten Rohlings auf eine Vorrichtung, Erhitzen und Formen auf die erforderliche Krümmung mittels Luftdruck im Freiformverfahren gefertigt. Bei dieser Methode berührt keine Werkzeugoberfläche die optischen Flächen, um Fehler zu vermeiden.
Einbau von Motor, Getriebe und Rotoren
- 10 Moderne Hubschraubermotoren sind Turbinen- statt Kolbentyp und werden von einem Motorenlieferanten bezogen. Der Hubschrauberhersteller kann die Getriebebaugruppe kaufen oder produzieren, die Kraft auf die Rotorbaugruppe überträgt. Getriebegehäuse bestehen aus Aluminium- oder Magnesiumlegierung.
- 11 Wie oben werden Haupt- und Heckrotorbaugruppen aus speziell ausgewählten hochfesten Metallen gefertigt, aber mit typischen Werkstattmethoden produziert. Die Rotorblätter selbst werden aus Verbund-Layup-Formen bearbeitet. Hauptrotorblätter können eine Blechschicht haben, die klebend zum Schutz der Vorderkanten aufgebracht wird.
Systeme und Steuerungen
- 12 Kabelbäume werden hergestellt, indem die erforderlichen Drähte auf speziellen Brettern ausgelegt werden, die als Schablonen für Länge und Pfad zu Steckverbindern dienen. Looms, oder gestrickte Schutzhüllen, werden auf die Kabelbündel gelegt, und die gekauften Steckverbinder werden von Hand angelötet. Hydraulikleitungen werden entweder von Hand auf Länge geschnitten und von Handwerkern geformt, oder per Rohrbiegemaschine vermessen, geformt und geschnitten. Enden werden aufgeweitet, und Leitungen werden auf Maßgenauigkeit und Rissfreiheit geprüft. Hydraulikpumpen und -aktuatoren, Instrumente und elektrische Geräte werden typischerweise nach Spezifikation gekauft, nicht vom Hubschrauberhersteller produziert.
Endmontage
- 13 Fertige und geprüfte Rumpfdetailteile, einschließlich Blech, Rohr, bearbeitete und geschweißte Teile, werden zu Unterbaugruppen-Vorrichtungen (Vorrichtungen, die zu montierende Teile spannen) geliefert. Zentrale Teile werden in jeder Vorrichtung positioniert, und zugehörige Details werden entweder verschraubt oder, wo Nieten vorgesehen sind, passgenau mit pneumatisch angetriebenen Bohrern gebohrt und gereibt. Für aerodynamische Glätte auf Blech- oder Verbundhautpanels werden Löcher versenkt, damit die Köpfe von Flachkopfschrauben nicht hervorstehen. Alle Löcher werden entgratet und Nieten eingesetzt. Ein Dichtmittel wird oft in jedes Nietenloch eingebracht, während der Niet eingesetzt wird. Für manche Situationen können halbautomatische Maschinen für den Übergang von einer Lochposition zur nächsten, Bohren, Reiben, Dichten und Nieten unter Bedienerkontrolle genutzt werden.
- 14 Nach Annahme jeder Unterbaugruppe durch einen Prüfer bewegt sie sich typischerweise zu einer weiteren Vorrichtung, um mit anderen kleinen Unterbaugruppen und Details wie Winkel weiter kombiniert zu werden. Geprüfte „Top-Level“-Unterbaugruppen werden dann zu Endmontagevorrichtungen geliefert, wo die Gesamtstruktur des Hubschraubers integriert wird.
Nach Abschluss der Struktur werden Antriebskomponenten hinzugefügt, und Verkabelung und Hydraulik werden installiert und getestet. Kanzel, Fenster, Türen, Instrumente und Inneneinrichtung werden dann hinzugefügt, um das Fahrzeug zu vervollständigen. Finish-Lackierung und Trimmen werden zu geeigneten Zeitpunkten während dieses Prozesses abgeschlossen.
- 15 Nach Inspektion aller Systeme in Endform, साथ physischer Baugruppen und Erscheinungsaspekten, wird die vollständige Dokumentation von Materialien, Prozessen, Inspektionen und Nachbearbeitungsaufwand für jedes Fahrzeug geprüft und archiviert. Der Hubschrauberantrieb wird getestet, und das Luftfahrzeug wird fluggetestet.
Qualitätssicherung
Nach der Formung der Rohrkomponenten werden diese auf Risse geprüft. Um Fehler zu finden, behandeln Arbeiter die Rohre mit einem fluoreszierenden Eindringmittel, das in Risse und andere Oberflächenfehler eindringt. Nach Abwischen der überschüssigen Flüssigkeit bestäuben sie das beschichtete Rohr mit feinem Pulver, das mit dem Eindringmittel interagiert, um Fehler sichtbar zu machen. Nach dem Schweißen der Rohrkomponenten werden sie mit Röntgen- und/oder fluoreszierender Eindringmethode auf Fehler geprüft. Nach Abschluss werden Konturen von Blechdetails gegen Formschablonen geprüft und bei Bedarf manuell nachgearbeitet. Nach dem Autoklavieren und Beschnitt werden Verbundpanels ultraschallgeprüft, um mögliche Laminationsbrüche oder gasgefüllte Hohlräume zu identifizieren, die zu Strukturversagen führen könnten. Vor Einbau werden sowohl Motor- als auch Getriebeunterbaugruppen sorgfältig geprüft, und spezielles Testgerät, für jede Anwendung maßgeschneidert, wird verwendet, um die Verkabelungssysteme zu untersuchen. Alle anderen Komponenten werden ebenfalls vor Montage getestet, und das fertige Luftfahrzeug wird fluggetestet zusätzlich zu einer Gesamtinspektion.
Zukunft
Fertigungsprozesse und -techniken werden sich weiter wandeln als Reaktion auf Kostensenkungsbedarf und neue Materialien. Automatisierung kann Qualität weiter verbessern (und Arbeitskosten senken). Computer werden wichtiger bei Designverbesserung, Implementierung von Designänderungen und Reduzierung des Papierkrams, der für jeden gebauten Hubschrauber erstellt, genutzt und gespeichert wird. Zudem wird der Einsatz von Robotern zum Wickeln von Filamenten, Umwickeln von Bändern und Platzieren von Fasern es ermöglichen, Rumpfstrukturen aus weniger, stärker integrierten Stücken zu fertigen. In puncto Materialien versprechen fortschrittliche, hochfeste thermoplastische Harze größere Schlagfestigkeit und Reparierbarkeit als aktuelle Duroplaste wie Epoxid und Polyimid. Metallische Verbundwerkstoffe wie aluminiumverstärkt mit Borfaser oder magnesiumverstärkt mit Siliciumkarbidpartikeln versprechen ebenfalls höhere Festigkeits-Gewichts-Verhältnisse für kritische Komponenten wie Getriebegehäuse, während sie den Hitzebeständigkeitsvorteil von Metall über organische Materialien behalten.
Herstellungsprozess
- Autonomous Vehicle Tech Meetup Highlights: Einblicke von Richard Bishop
- A3s strategische Unterstützung für Mitglieder während der COVID-19-Krise
- Reliability Excellence: Ein strategischer Vorteil in schwierigen Zeiten
- Verteidigungs-Wartungspersonal bei rekordverdächtigem DoD-Symposium geehrt
- Wie IoT Healthcare während der Covid-19-Pandemie revolutionierte
- Wachstumsbeschleunigung in der COVID-19-Zeit: Bewährte Strategien
- Geschäftsunterbrechungen zum Chinesischen Neujahr minimieren: So geht's
- Fertigungseffizienz durch die COVID-19-Krise erhalten
- Schutz digitaler Assets: Cybersicherheitsstrategien in der Krise
- Top-CNC-Maschinen im Weihnachtsverkauf – Beste Deals jetzt sichern