



Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
Einschlüsse im Stahl und die Sekundärmetallurgie
Nichtmetallische Einschlüsse (im Folgenden kurz „Einschlüsse“ genannt) sind chemische Verbindungen, die mindestens eine nichtmetallische Komponente wie Schwefel oder Sauerstoff enthalten. In Stählen sind Einschlüsse eine unerwünschte, aber weitgehend unvermeidbare Phase, die durch den Gehalt an oxidierenden Mitteln in der flüssigen Stahlschmelze entsteht – sei es durch das Rohmaterial oder durch den Stahlherstellungsprozess selbst. Je nach den thermodynamischen Bedingungen bilden sich Einschlüsse in nahezu allen Behandlungsstufen der flüssigen Stahlschmelze in verschiedenen Typen aus.
Die schädlichen Auswirkungen von Einschlüssen hängen stark von ihrer chemischen Zusammensetzung, ihrem Volumenanteil, ihrer Dispersion und ihrer Morphologie ab. Generell sind große, unzerbrechliche Einschlüsse mit hohen Schmelzpunkten am unerwünschtesten. Kleinere, zerbrechliche Einschlüsse oder solche mit niedrigeren Schmelzpunkten sind hingegen vorzuziehen. Der Grund: Einschlüsse mit niedrigeren Schmelzpunkten oder solche, die zerbrechlich sind, verformen sich, werden zu kleineren Partikeln zerkleinert oder lösen sich in den nachfolgenden Warm- oder Kaltumformprozessen (Einfluss des Umformprozesses und des Umformgrads) oder in den Wärmebehandlungen auf, die der Stranggieß- und Erstarvorgang nach sich ziehen können.
Die Hauptarten von Einschlüssen in der Stahlherstellung sind Oxide und Sulfide. Sie entstehen als Ergebnis des Stahlherstellungsprozesses und sind somit integraler Bestandteil des Stahls. Während Oxide üblicherweise als schädlich angesehen werden, spielen Sulfide eine ambivalente Rolle bei der Bestimmung von Stahleigenschaften wie der Zerspanbarkeit.
Auswirkungen von Einschlüssen auf die Stahlqualität
Abgesehen von einigen Anwendungen, in denen Einschlüsse gezielt erwünscht sind – wie Sulfide zur Verbesserung der Zerspanbarkeit –, verschlechtern sie normalerweise die mechanischen Eigenschaften und die Oberflächenqualität von Stahlprodukten und können Düsenverstopfungen sowie Störungen in der Stahlherstellung und -umformung verursachen. Es ist allgemein anerkannt, dass das Vorhandensein von Sulfid- und Oxid-Einschlüssen mechanische Eigenschaften wie Duktilität, Zähigkeit, Anisotropie und Umformbarkeit negativ beeinflussen kann. Verbleibende Einschlüsse in der Stahlmatrix schädigen die mechanischen Eigenschaften und führen zum Materialversagen.
Die Qualitätsanforderungen an stranggegossene Stahlprodukte werden in den letzten Jahren immer strenger, um die Kundennachfrage nach fehlerfreien Produkten und verbesserter Verarbeitungsleistung zu erfüllen.
Das Vorhandensein von Einschlüssen in der flüssigen Stahlschmelze ist generell einer der Hauptfaktoren für qualitätsmindernde Defekte, die durch die Stahlherstellung verursacht werden. Sie verursachen nicht nur direkt Produktfehler, sondern verstopfen auch Düsen, was zu Betriebsanomalien wie Drift der flüssigen Stahlschmelze in der Kokille und Einschluss von Puder führt – und damit indirekt weitere Produktfehler nach sich zieht.
Der Begriff „Reiner Stahl“
„Stahl mit hoher Reinheit“ lässt sich nicht einfach definieren, da die Qualitätsanforderungen je nach Verwendungszweck variieren. Daher unterscheiden sich auch die akzeptablen Einschlussgrößen, -zusammensetzungen und -mengen je nach Stahlanwendung. Der Begriff „reiner Stahl“ (clean steel) wird mit Vorsicht verwendet, weil:
- die Reinheitsanforderungen für Stähle unterschiedlicher Anwendungen variieren,
- die Reinheit in Stählen, die in verschiedenen Prozessen hergestellt werden, schwankt, und
- das Wort „reiner Stahl“ wörtlich als das Fehlen jeglicher Einschlüsse interpretiert werden kann.
Die Definition von „rein“ ist nicht absolut, sondern hängt vom individuellen Stahlherstellungsprozess und der späteren Verwendung des Endprodukts ab. Der Begriff „reiner Stahl“ ist daher variabel, abhängig vom Stahlhersteller und der Stahlanwendung. Aufgrund dieser Variabilität wird manchmal vorgeschlagen, präziser von:
- Hochreinem Stahl – Stahl mit geringen Gehalten an Lösungsbegleitern (Schwefel, Phosphor, Stickstoff, Sauerstoff, Wasserstoff), und
- Stahl mit geringen Restbestandteilen – Stahl mit niedrigem Gehalt an Verunreinigungen (Kupfer, Blei, Zink, Nickel, Chrom u. a.), die hauptsächlich aus Schrott stammen.
Stahlreinheit hat sowohl betriebliche als auch produktleistungsbezogene Implikationen. „Reiner Stahl“ beschreibt normalerweise Stahl, der (i) niedrige Gehalte an Lösungsbegleitern, (ii) kontrollierte Gehalte an Restbestandteilen und (iii) eine niedrige Frequenz von Oxiden aufweist, die während der Stahlherstellung, der Pfannenmetallurgie, des Gießens und des Walzens entstehen.
Reine Stähle weisen eine niedrige Frequenz von Produktfehlern auf, die mit Oxid-Einschlüssen korrelieren. Zudem wird reiner Stahl zunehmend als Stahl verstanden, dessen Zusammensetzung hinsichtlich der Legierungselemente engmaschig kontrolliert wird, um Produkteigenschaften und -konstanz zu verbessern. Eine Konstante bei der Herstellung von hochreinem, restarmem und reinem Stahl ist der kontinuierliche Bestreben, Lösungsbegleiter und Restbestandteile zu reduzieren sowie Frequenz, Verteilung und Größe der Einschlüsse zu kontrollieren.
Bewertung der Stahlreinheit
Die Reinheitsbewertung im Stahl ist problematisch. Es gibt nur sehr wenige große (makroskopische) Einschlüsse, die aufgrund ihrer geringen Anzahl schwer zu detektieren sind. Im Gegensatz dazu ist die Anzahl der sehr kleinen (mikroskopischen) Einschlüsse nahezu unendlich und ihre Größe macht sie fast unentdeckbar. Es scheint, dass 5 Mikrometer (0,005 mm) die Grenze zwischen tolerablen Mikro-Einschlüssen und potenziell schädlichen Makro-Einschlüssen darstellt. Diese sporadisch auftretenden großen Einschlüsse stellen das wichtigste Qualitätsproblem für Stahlwerke bei der Herstellung von reinem Stahl dar.
Reiner Stahl erfordert neben der Reduzierung von Oxid- und Sulfid-Einschlüssen und der Kontrolle ihrer Zusammensetzung und Morphologie auch die Senkung anderer Restverunreinigungen wie Phosphor, Wasserstoff und Stickstoff sowie weiterer Spurenelemente. Manchmal wird das Konzept des reinen Stahls als diskutabel angesehen, da der Begriff relativ ist – „die Reinheit des Stahls liegt, wie Schönheit, sehr im Auge des Betrachters“. Zudem führt das Konzept zu dem Eindruck, dass Stahl mit weniger Einschlüssen immer überlegene Leistung aufweist, was nicht immer der Fall ist.
Es werden verschiedene Stahlsorten für unterschiedliche Zwecke hergestellt. Der Reinheitsgrad jeder Sorte hängt von der Einschlusszahl, -morphologie, -zusammensetzung und -größenverteilung ab. Beispielsweise ist bei freischneidenden oder nachgeschwefelten Stählen das Ziel nicht die vollständige Beseitigung der Einschlüsse, sondern ihre Modifizierung zur Verbesserung der Zerspanbarkeit. Daher ist eine abgewogene Meinung zum zulässigen Einschlussniveau oder zur Reinheit für jede Stahlsortte von großer technischer und wirtschaftlicher Bedeutung für Hersteller und Anwender. In hohem Maße muss reiner Stahl die Kundenspezifikationen und -anforderungen für eine Anwendung in Bezug auf die Einschlusseigenschaften erfüllen.
Das Vorhandensein von Einschlüssen im Stahl ist untrennbar mit den Stahlherstellungsprozessen verbunden. Ihre Wirkung wird häufig als schädlich, manchmal aber auch als vorteilhaft angesehen. Unabhängig von der Wirkung ist ihr Vorhandensein Teil des Prozesses und sollte zum Vorteil der endgültigen Stahleigenschaften genutzt werden.
Einfluss der Prozessstufen auf die Einschlusspopulation
Die chemische Zusammensetzung der Einschlüsse und ihr Volumenanteil werden durch das Management der verschiedenen Produktionsschritte bestimmt: (i) Primärmetallurgie, (ii) Sekundärmetallurgie und (iii) Stranggießbetrieb. Daher hängt die Einschlusspopulation von der Beziehung zwischen den angewandten Betriebsparametern und den Merkmalen der herzustellenden Stahlsorten ab.
Je nach Ursprung können Einschlüsse Oxidationspartikel, Feuerfestfragmente, Einschlüsse aus der Oberschlacke oder Reoxidationsprodukte sein. Zur Entfernung werden verschiedene Methoden angewendet: Pfannenrühren, Schlackenraffination, Pfannenwannenbetrieb und Stranggießkokille. Die Entfernung in der Kokille ist schwierig, da die Stahlschmelze erstarrt und Einschlüsse weniger Gelegenheit haben, aufzusteigen. Entfernung und endgültige Verteilung hängen stark von den Eigenschaften der Einschlüsse, ihrem Transport in der Schmelze und der Wechselwirkung mit der erstarrenden Schale ab. Das Verständnis der Einkapselung und endgültigen Verteilung ist daher entscheidend für die Kontrolle der Reinheit und Produktqualität.
Entfernung von Einschlüssen in der Sekundärmetallurgie
Eine Funktion der Sekundärmetallurgie ist die Entfernung der durch Entschwefelung der Stahlschmelze entstehenden Einschlüsse. Einmal in die flüssige Stahlschmelze eingebracht, durchlaufen Einschlüsse drei Stadien zur Entfernung: (i) Aufsteigen (Flotation), (ii) Abtrennung an der Stahl-Schlacke-Grenzfläche und (iii) Auflösung in der Schlacke. Beim ersten Schritt wird der Einschluss zur Grenzfläche transportiert. Beim zweiten reißt die Oberflächenspannung des Stahls auf, sodass der Einschluss an der Grenzfläche stabilisiert wird. Im dritten Schritt wird der Einschluss vollständig in die Schlacke überführt, wodurch seine Rückkehr in die Stahlschmelze verhindert wird. Schlägt die Abtrennung oder Auflösung fehl, kann der Einschluss durch Einkapselung – abhängig von den Strömungsmustern in der Pfanne oder Pfanne – wieder in die Schmelze gelangen.
Studien zeigen, dass die Abtrennungsphase für feste Einschlüsse sehr schnell verläuft: Bei Standardschlacken in der Sekundärmetallurgie benötigen feste Einschlüsse weniger als 0,0007 Sekunden, um die Oberflächenspannung nach dem Aufsteigen zu durchbrechen. Allerdings dauert es bis zu 7 Sekunden, bis die Einschlüsse die Stahl-Schlacke-Grenzfläche erreichen. Dieser Zeitunterschied wird durch den kleineren Benetzungswinkel zwischen flüssigen Partikeln und der flüssigen Stahlschmelze verursacht. Im Gegensatz dazu kann die Auflösungszeit für flüssige Einschlüsse vernachlässigt werden, da sie in der Schlacke mischbar sind. Daher ist der dritte Schritt bei festen Einschlüssen am ausgeprägtesten. Diese haben eine begrenzte Löslichkeit in Schlacken und reagieren empfindlich auf physikalisch-chemische Eigenschaften, Temperaturgradienten und das Volumen der Schlacke. Folglich wird das Entfernungsverhalten fester Einschlüsse durch Stoffübergang, Reaktionskinetik und chemische Wechselwirkungen mit der Schlacke gesteuert. Die Analyse der Faktoren in dieser Phase ist essenziell, um die Einschlussaufnahmekapazität von Schlacken zu erklären.
Wichtige Faktoren in der Pfannenbehandlung
In der Sekundärmetallurgie sind Schlacke, Stahl und Pfanne beteiligt. Daher sind die Zusammensetzungen von Schlacke, Stahl und Pfanne entscheidende Faktoren für die angestrebten endgültigen Stahleigenschaften und beeinflussen maßgeblich chemische Zusammensetzung, Volumenanteil, Dispersion und Morphologie der Einschlüsse. Abbildung 1 zeigt die wichtigsten Faktoren.
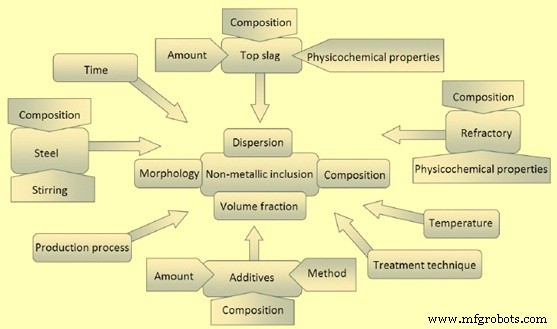
Abb. 1: Faktoren, die verschiedene Eigenschaften von Einschlüssen während der Stahlherstellung beeinflussen
Die Entwicklung der Einschlusspopulation während der Pfannenbehandlung kann komplex sein. Da die Effektivität der Entfernung durch Koagulation, Blasenanhaftung und Grenzflächenerfassung stark von der Zusammensetzung, Phase und Morphologie der während der Pfannenbehandlung entstandenen Einschlusspopulation abhängt, gibt es Zeiträume, in denen Spül- und Flotationsbehandlungen effektiver sind als andere. Die Fähigkeit, Pfannenbehandlungsstrategien zu entwickeln, die diese bevorzugten Behandlungszeiten nutzen, in denen die Vergröberung und Entfernungsraten am höchsten sind, hängt letztlich ab von der Reinheit der nach der Flotation zugegebenen Materialien, der Kontrolle der Reoxidation und Schlackeneintragung während des Rührens sowie der Wirksamkeit des Reoxidationsschutzes während des Stahltransfers.
Der Pfannenbehandlungsprozess ist ein Schlüsselprozess für die Herstellung von Stählen mit geringem Einschlussgehalt und einer Zusammensetzung und Morphologie, die nicht nachteilig für das Produkt oder seinen Herstellungsprozess sind. Allerdings erfüllt die Pfannenbehandlung auch andere Funktionen, die manchmal im Konflikt zur reinen Stahlproduktion stehen. Die häufigsten Pfannenbehandlungsschritte umfassen Entschwefelung des Stahls und der Schlacke, Entschwefelung des Stahls, Legierung des Stahls, Temperatureinstellung für den Transfer zur Stranggießanlage, Kontrolle gelöster Gase wie Stickstoff und Wasserstoff, Einschlussmodifizierung und -entfernung (Abb. 2).
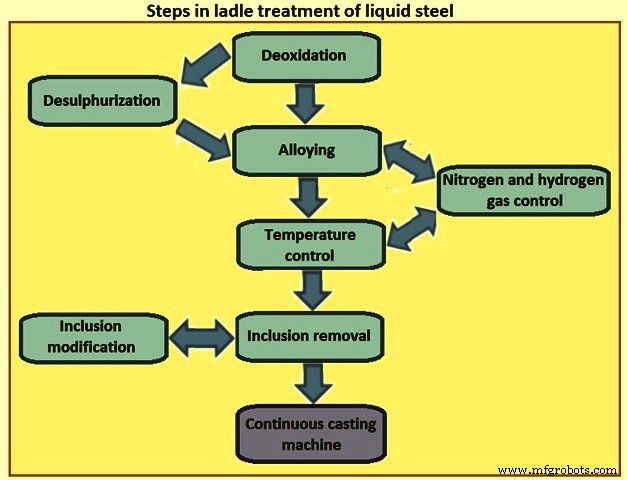
Abb. 2: Schritte der Pfannenbehandlung von flüssigem Stahl
Entschwefelungspraktiken und ihre Auswirkungen auf Einschlüsse
Die Art der Entschwefelungspraxis beeinflusst maßgeblich die Art der während der Pfannenbehandlung gebildeten Einschlüsse. Für viele Stab- und Profilprodukte wird der Stahl mit Silicium und Mangan entschwefelt (Si-Mn-entschwefelt), während für Blech, Grobblech und Spezialstähle Aluminium verwendet wird (Al-entschwefelt). Einige Al-entschwefelte Stähle werden zusätzlich mit Calcium behandelt, um Aluminiumoxid-Einschlüsse und schwefelhaltige Einschlüsse zu modifizieren und so die Gießbarkeit und mechanischen Eigenschaften zu verbessern. Die während der Pfannenbehandlung entstehenden Einschlüsse können vollständig fest, vollständig flüssig oder ein Gemisch aus fest und flüssig sein.
Sekundärmetallurgische Technologien wie Pfannenmetallurgie und Vakuumentgasung kontrollieren Einschlüsse erheblich. Der Einsatz der Pfannenmetallurgie für kontrollierte Schlacken-Stahl-Reaktionen, Mikrolegierung und Einschlussformkontrolle hat den Stahlherstellungsprozess 크게 verbessert. Weitere Fortschritte in der modernen reinen Stahlherstellung umfassen verbesserte Entschwefelungspraxis, Rühren, Vakuumentgasung und Elektroschlacke-Umschmelzen. Auch ein effektiveres und strengeres Anstichverfahren sowie der Einsatz von Aufwärtsgießen mit wirksamen Gießschutzrohren haben die Reoxidation und damit Oxid-Einschlüsse erheblich reduziert.
Normalerweise ist nach Abschluss der Sekundärmetallurgie aufgrund mangelnden Schlacken-Stahl-Rührens und fehlender Zugabemöglichkeiten keine Änderung des Systems mehr einfach möglich. Daher können Morphologie, Volumenanteil, Zusammensetzung und Dispersion der nichtmetallischen Einschlüsse am Ende der Sekundärmetallurgie nicht mehr leicht verändert werden. Lediglich geringfügige Effekte durch Gießpulver in der Kokille und die Pfannenauskleidung während des Stranggießens und Erstarvens sind möglich. Die in der Sekundärmetallurgie verwendeten Entschwefelungsverfahren werden im Folgenden beschrieben.
Si-Mn-Entschwefelungsprozess
Eine Kombination von Entschwefelungsmitteln (Ferrosilicium, Ferromangan, Silicomangan) wird normalerweise für verbesserte Ergebnisse verwendet. Eine partielle Entschwefelung erfolgt typischerweise während des Schmelzprozesses, die finale Entschwefelung in der Pfanne. Diese Praxis begünstigt die Bildung von niedrigschmelzenden Entschwefelungsprodukten, die leicht aus der flüssigen Stahlschmelze entfernt werden können. Si-Mn-Entschwefelung bildet häufig feste Siliciumdioxid- und flüssige Mangansilikat-Einschlüsse. Es existiert ein kritisches Verhältnis [%Si] / [%Mn] bei gegebener Temperatur, das die Art der gebildeten Entschwefelungsprodukte beeinflusst (Abb. 3). Für eine Zusammensetzung links der Kurven in Abb. 3 wird wahrscheinlich festes Siliciumdioxid gebildet, während rechts der Kurve – bei höherem Mangananteil – flüssige Mangansilikate entstehen. Die Gleichgewichtsreaktion lautet: [Si] + 2MnO = 2[Mn] + SiO2.
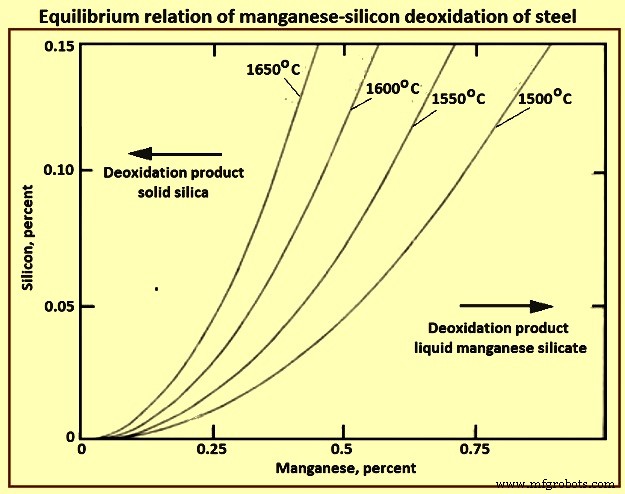
Abb. 3: Gleichgewichtsrelation der Silicium-Mangan-Entschwefelung von Stahl
Eine Verringerung des Si/Mn-Verhältnisses führt zu flüssigen Mangansilikat-Einschlüssen. Diese sind glasartig und bei warmem Walzen plastisch verformbar. Die Plastizität nimmt jedoch ab und die Einschlüsse werden spröder beim Kaltwalzen. Werden Silicium-Mangan und Aluminium kombiniert, werden Mangan und Silicium als Ferrolegierungen während des Schmelzens zugegeben und Aluminium in der Pfanne zur finalen Entschwefelung. Die Einschlüsse bestehen dann hauptsächlich aus Aluminiumoxid, Siliciumdioxid und Mullit bei niedrigem Mangananteil. Bei hohem Mangananteil bilden sich mit steigender Temperatur flüssige Mangansilikate. Eine Studie zeigt, dass zur Bildung flüssiger Einschlüsse bei Stahlherstellungstemperaturen der Zusammensetzungsbereich (für die Linien L1 und L2 sowie eine dritte Linie für maximal 40 % Aluminiumoxid) durch ein SiO2/MnO-Verhältnis von 17–1,9 bei entsprechenden Si/Mn-Verhältnissen von 0,47–1,7 im Einschluss begrenzt ist (Abb. 4).
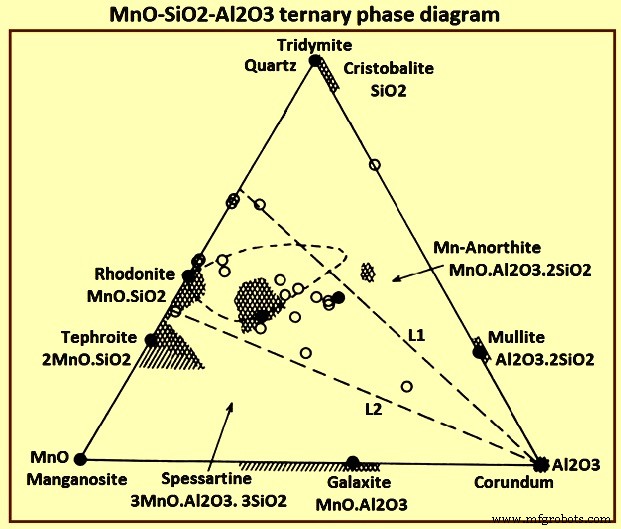
Abb. 4: Ternäres Phasendiagramm MnO-SiO2-Al2O3
Aluminium-Entschwefelung
Aluminium ist eines der effektivsten Entschwefelungsmittel in der Stahlherstellung. Mit Aluminium entschwefelter Stahl enthält normalerweise Aluminiumoxid-Einschlüsse wie Korund. Feste Aluminiumoxid-Einschlüsse verursachen nachweislich Düsenverstopfungen beim Stranggießen. Sie sind schädlicher und unerwünschter im Stahl. Aluminiumoxid-Einschlüsse haben hohe Schmelztemperaturen und bleiben bei Stahlherstellungstemperaturen fest. Zudem sind sie hart und verformen sich entweder nicht oder spröde beim Walzen. Die Gleichgewichtsreaktion lautet: 2[Al] + 3[O] = Al2O3. Aluminiumstäbe werden normalerweise zur Entschwefelung der flüssigen Stahlschmelze zugegeben.
Calciumbearbeitung von Stahl
Calcium hat eine starke Affinität zu Sauerstoff und kann daher als Entschwefelungsmittel dienen. Allerdings wird der Einsatz durch seinen niedrigen Siedepunkt (1.439 °C), die begrenzte Löslichkeit (0,032 % bei 1.600 °C) und den hohen Dampfdruck (0,183 MPa bei 1.600 °C) erschwert. Diese Eigenschaften machen den Einsatz als Entschwefelungsmittel schwierig und unwirtschaftlich. Kombinationen von Ca mit Al oder Si/Mn-Entschwefelung bilden jedoch modifizierte Primäreinschlüsse mit geringerer Aktivität und niedrigeren Schmelztemperaturen. Daher wird Calcium in der Stahlherstellung eher als Einschlussmodifizierer denn als Entschwefelungsmittel zugegeben. Die meisten Stahlsorten werden mit Calcium behandelt, wobei entweder Ca-Si-Legierung oder Ca-Fe(Ni)-Gemisch je nach Legierungsspezifikation verwendet wird. Normalerweise erfolgt diese Behandlung effektiv nach den Feinlegierungen und dem Argonspülen. Ca-Si-Legierdraht wird üblicherweise nach dem Aluminium-Entschwefelungsprozess in die flüssige Stahlschmelze injiziert. Abb. 5 zeigt schematisch die Einschlussmodifizierung durch Calcium.
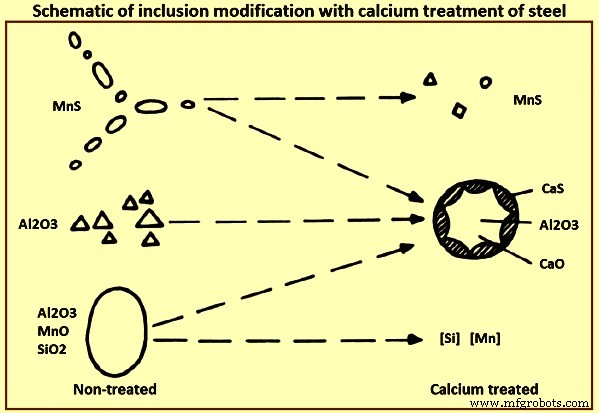
Abb. 5: Schematische Darstellung der Einschlussmodifizierung durch Calciumbearbeitung
Nach effektiver Calciumbearbeitung enthalten alle Oxid-Einschlüsse normalerweise etwas Calcium. Die effektive Modifizierung von Oxid-Einschlüssen hängt vom gelösten Aluminium- und Sauerstoffgehalt der flüssigen Stahlschmelze vor der Calciumbearbeitung ab. Für eine wesentliche Modifizierung ist eine Calcium-Untergrenze von 15 bis 20 ppm (parts per million) erforderlich. Calciumaluminat-Einschlüsse bilden sich bei einem CaO-Al2O3-Verhältnis von 12:7 mit niedrigen Schmelzpunkten von 1.455 °C. Diese Einschlüsse liegen bei Stahlherstellungstemperaturen im flüssigen Zustand. Calciumaluminate 12CaO·7Al2O3, 3CaO·Al2O3 und CaO·Al2O3 sind flüssig, während CaO·2Al2O3 und CaO·6Al2O3 bei Stahlherstellungstemperaturen fest sind.
Die allgemeinen Auswirkungen der Calciumbearbeitung auf die Einschlussmodifizierung sind: (i) Mangansulfide werden in Anzahl und Größe reduziert und in Ca-Mn-Sulfide mit variierenden Eigenschaften umgewandelt, (ii) Aluminiumoxide – normalerweise hart, winklig und häufig in Clustern – werden in Anzahl reduziert oder vollständig eliminiert und durch komplexe CaO-Al2O3- oder CaO-Al2O3-SiO2-Einschlüsse ersetzt, (iii) Silikate werden eliminiert und durch CaO-Al2O3-SiO2-Einschlüsse ersetzt, und (iv) komplexe globuläre CaO-Al2O3-SiO2-Einschlüsse bilden sich, häufig von einem Sulfidrand umgeben.
Sulfidmodifizierung durch Calciumzugabe
Schwefel hat fast unbegrenzte Löslichkeit in flüssigem Stahl, während die Löslichkeit in festem Stahl gegen null geht. Während der Erstarung fallen Sulfide in verschiedenen Formen an den Korngrenzen aus und erzeugen charakteristische Stahlfehler. Die chemische Affinität von Calcium zu Sauerstoff ist höher als zu Schwefel. Damit Calcium mit Schwefel reagiert, muss die Schwefelaktivität etwa 19-mal höher sein als die Sauerstoffaktivität im Stahl – eine schwer erreichbare Bedingung. Der Zweck der Calciumzugabe zur Sulfidmodifizierung besteht darin, den Schwefelfreisetzungsmechanismus so zu ändern, dass der Schwefel an calciumhaltige Oxide gebunden wird oder sich um diese herum ausfällt, anstatt sich während der Erstarung als freie Sulfide an den Korngrenzen abzulagern. In calciumfrei behandelten Stählen fällt Schwefel als feine MnS-Partikel in der zuletzt erstarrenden Flüssigkeit aus. Beim Warmwalzen verformen sich diese MnS-Partikel zu Stringern. Sulfid-Einschlüsse mit Calcium hingegen haben eine globuläre Form, die sich beim Warmwalzen nicht verformt.
Der Grad der Einschlussmodifizierung ist ein wesentliches Merkmal der Sekundärmetallurgie durch Calciumbearbeitung. Ein Teil des zugegebenen Calciums reagiert und verbleibt als gelöstes Calcium in Form von Einschlüssen oder geht als Schlackenbestandteil in die Schlacke über. Der Rest entweicht als Dampf. Es ist essenziell, dass das zugegebene Calcium maximal von der flüssigen Stahlschmelze verbraucht wird, um die Calciuminjektion effizient und kosteneffektiv zu gestalten. Die Untersuchung der Calciumausbeute ist daher ein wichtiger Faktor für die Prozessoptimierung.
Stahleigenschaften verbessern sich durch die Calciumbearbeitung der flüssigen Stahlschmelze. Die Verbesserungen umfassen: (i) Verbesserung der mechanischen Eigenschaften, besonders in Quer- und Dickenrichtung, durch Modifizierung von MnS zu undeformierten globulären (Ca-Mn)S oder CaS, (ii) Verbesserung der Zerspanbarkeit bei hohen Schnittgeschwindigkeiten durch Bildung eines Schutzfilms auf der Werkzeugoberfläche, der die Standzeit von Hartmetallwerkzeugen verlängert, (iii) Verbesserung der Oberflächenqualität und Polierbarkeit, (iv) Minimierung von Lamellarrissen in großformatigen, beanspruchten Schweißkonstruktionen und der Anfälligkeit für Wiedererwärmungsrisse in den wärmebeeinflussten Zonen von Schweißnähten, und (v) Verbesserung der Gießbarkeit durch Verhinderung oder Minimierung von Düsenverstopfungen.
Einschlüsse können auch als Einphasen- oder Mehrphaseneinschlüsse vorliegen. Normalerweise verursachen flüssige Einschlüsse während des Stranggießens weniger Verstopfungen als feste. Die Neigung zur Agglomeration und Verstopfung hängt jedoch stark von den Grenzflächenenergien und Benetzungswinkeln im spezifischen Einschluss-Metall-Gas-Feuerfest-System ab.
Entschwefelung in integrierten Werken vs. Elektroofen-Stahlherstellung
In integrierten Eisen- und Stahlwerken kann Schwefel durch Roheisen-Vorbehandlung entfernt werden, solange die Sauerstoffaktivität niedrig ist. Daher ist während der Pfannenbehandlung im integrierten Prozess weniger Entschwefelung nötig. In der Elektroofen-Stahlherstellung muss die Entschwefelung jedoch während der Pfannenbehandlung nach vollständiger Entschwefelung von Stahl und Schlacke erfolgen. Dies erfordert normalerweise eine aggressivere Entschwefelungspraxis und starkes Rühren, um niedrige Schwefelgehalte zu erreichen. Die Verarbeitungsanforderungen für die Entschwefelung in der Pfanne können die Zusammensetzung und Morphologie der gebildeten Einschlüsse beeinflussen. Beispielsweise bilden sich Al2MgO4-Spinell-Einschlüsse in Al-entschwefelten Stählen, die einer starken Entschwefelungsbehandlung unterzogen werden, während Aluminiumoxid (Al2O3)-Einschlüsse in Stählen häufiger sind, die nicht stark entschwefelt und entsäuert werden.
Die Rate der Einschlussagglomeration, -flotation, -erfassung und -retention in der Schlackenschicht ist eine starke Funktion der Zusammensetzung, Morphologie und Phase (fest oder flüssig) der Einschlusspopulation in der Pfanne. Während flüssige Einschlüsse nach Passieren der Schlacken-Metall-Grenzfläche leicht in der Schlacke lösen, agglomerieren, steigen und gelangen sie seltener in die Schlackenschicht als feste Einschlüsse in der Stahlschmelze. Dies führt generell zu einer geringeren Vergröberungs- und Flotationsrate für flüssige Einschlüsse als für feste und damit zu einer geringeren Gesamtenfernungsrate für flüssige Einschlüsse im Vergleich zu festen.
Einschlussbildung während der Entschwefelung
Damit flüssiger Stahl in der Stranggießanlage gegossen werden kann, muss der gelöste Sauerstoff ausreichend reduziert werden, um CO-Gasentwicklung während der Erstarung zu vermeiden. Die häufigsten Entschwefelungselemente sind Mangan, Silicium, Aluminium und Calcium. Komplexe Entschwefelungspraktiken können diese Entschwefelungsmittel kombinieren. In einigen Fällen werden auch Titan, Zirconium und Seltene Erden verwendet.
Das Gleichgewicht zwischen verschiedenen Entschwefelungszusätzen und Sauerstoff im Stahl kann für eine breite Palette von Elementen, Konzentrationen und Temperaturen mit thermodynamischer Software berechnet werden. Diese Software kann Gleichgewichtsbedingungen für komplexe Entschwefelungen berechnen und auch Wechselwirkungen höherer Ordnung zwischen Lösungsatomen im Stahl berücksichtigen, die zu der bei starken Entschwefelungsmitteln beobachteten retrograden Sauerstofflöslichkeit führen. Wie in Abb. 6 gezeigt, kann es einige Zeit dauern, bis sich Gleichgewichtskonzentrationen in der Stahlschmelze einstellen, da Einschlüsse Zeit benötigen, um zu agglomerieren und aus der Stahlschmelze aufzusteigen. Der Sauerstoffgehalt vor der Entschwefelung kann stark variieren. Typische Sauerstoffgehalte in BOF (Basissauerstoffofen) und EAF (Lichtbogenofen) beim Abstich liegen zwischen 200 und 800 ppm. Zusätzlich wird manchmal eine partielle Entschwefelung beim Abstich mit Mangan, Silicium und/oder Aluminium durchgeführt. Wenn Entschwefelungsmittel der flüssigen Stahlschmelze zugegeben werden, reagiert der gelöste Sauerstoff mit dem Entschwefelungsmittel zu einem Oxid gemäß der Gleichung: xM (im Stahl) + yO (im Stahl) = MxOy (Einschluss).
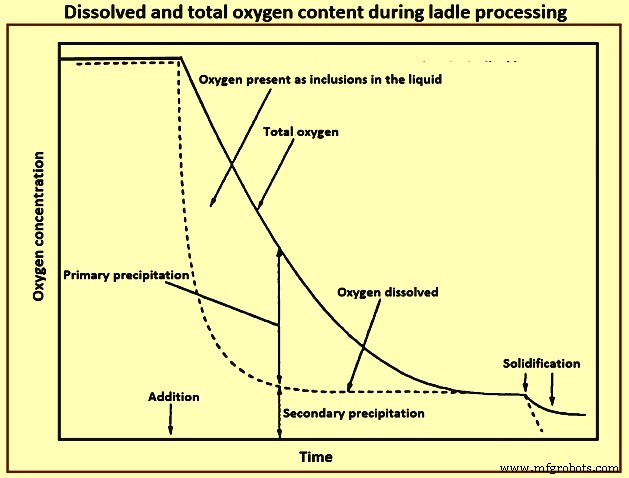
Abb. 6: Gelöster und gesamter Sauerstoffgehalt während der Pfannenbehandlung
Die Nukleation von Oxiden kann durch homogene Nukleation erfolgen, insbesondere (i) wenn der Übersättigungsgrad des gelösten Metalls und Sauerstoffs hoch ist, oder (ii) durch heterogene Nukleation auf früher während des Stahlherstellungsprozesses gebildeten Einschlüssen, (iii) auf Argonblasen, die zum Rühren der Pfanne verwendet werden, oder (iv) auf den feuerfesten Wänden der Pfanne. Die Nukleationsrate wird vom Übersättigungsgrad und der Grenzflächenenergie des Entschwefelungsprodukts im Kontakt mit dem Stahl beeinflusst. Der Übersättigungsgrad und die Grenzflächenenergie zwischen Stahl und Oxid beeinflussen beide den kritischen Radius für die Nukleation und damit die Größe und Anzahl der bei Beginn der Entschwefelung zunächst gebildeten Einschlüsse.
Es wird allgemein angenommen, dass die Nukleation bei der initialen Zugabe des Entschwefelungsmittels sehr schnell erfolgt und dass sowohl homogene als auch heterogene Nukleation auftreten können. Es wurde ein starker Zusammenhang zwischen dem Sauerstoffgehalt und der Größe der gebildeten Einschlüsse festgestellt, und die frühen Stadien der Einschlussbildung werden durch die Sauerstoffdiffusion in der flüssigen Stahlschmelze gesteuert.
Interessanterweise beträgt die Zeit, um eine homogene Zusammensetzung in einer argon gerührten Pfanne zu erreichen, Minuten, während die Nukleationszeit normalerweise 0,1 Sekunden oder weniger beträgt. Dies bedeutet, dass ein breiter Bereich von Entschwefelungsmittelkonzentrationen in der Pfanne gemischt und dispergiert wird. Dies kann zur Bildung verschiedener Einschlussmorphologien führen, abhängig von der lokalen Entschwefelungsmittelkonzentration und den Übersättigungsgraden in verschiedenen Pfannenbereichen.
Die Nukleation kann fortgesetzt werden, solange Übersättigung vorliegt. An diesem Punkt kann weitere Nukleation nur erfolgen, wenn die Stahlschmelzentemperatur sinkt, Legierungselemente zugegeben werden oder Sauerstoff während Reoxidationsereignissen wieder in den Stahl gelangt. Unter diesen Bedingungen ist der Übersättigungsgrad normalerweise viel niedriger und die heterogene Nukleation neuer Oxide auf vorliegenden Einschlüssen ist meist günstiger.
Einschlussentwicklung nach der Entschwefelung
Vergröberung, Agglomeration und Entfernung von Einschlüssen
Einmal nukleiert, können Einschlüsse durch verschiedene Mechanismen wachsen. Die durchschnittliche Teilchengröße der Einschlusspopulation kann durch Ostwald-Reifung, fortgesetzte heterogene Nukleation auf bereits nukleierten Einschlüssen und durch Partikelagglomeration zunehmen. Partikelkollisionen, die zur Agglomeration führen, können durch Brownsche Bewegung, turbulente Bewegung, Geschwindigkeitsgradienten und Stokes-Kollisionen auftreten. Hohlraumbbrücken können auch die Anziehung und Agglomeration von nicht benetzenden Partikeln fördern. Abb. 7 zeigt den Hohlraumbücken-Mechanismus der Partikelagglomeration basierend auf Laborexperimenten, die die Anziehungskräfte zwischen Oxiden in flüssigem Stahl direkt gemessen haben.
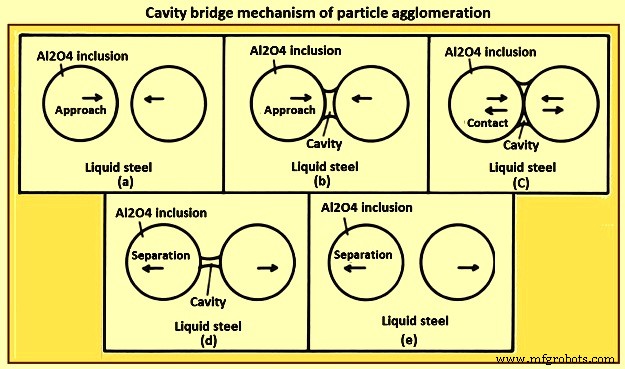
Abb. 7: Hohlraumbücken-Mechanismus der Partikelagglomeration
Die Größe der Einschlüsse und ihre Dichte bestimmen die Entfernung durch Flotation. Das Stokes-Gesetz liefert eine grobe Abschätzung der Auswirkungen von Einschlussdurchmesser und Teilchendichte auf die Flotationsrate. Die Flotationsrate wird stark durch einen großen Einschlussdurchmesser und eine geringe Einschlussdichte relativ zur Dichte der flüssigen Stahlschmelze begünstigt.
Aufsteigende Blasen durch Argongasrühren fördern ebenfalls die Entfernung von Einschlüssen, wenn die Benetzung zwischen Einschluss und Argonblase für die Anhaftung günstig ist. Die durch Argongasrühren oder elektromagnetisches Rühren induzierten Strömungen können auch den Einschlussttransport und die Entfernung zur Schlackenschicht oder zur Pfannenwand fördern. Abb. 8 gibt einen Überblick über diese Mechanismen für Einschlusswachstum und -entfernung aus der Pfanne.
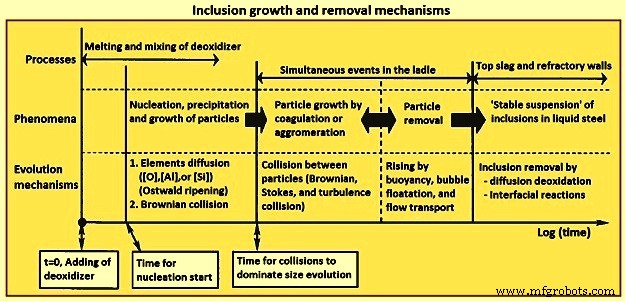
Abb. 8: Mechanismen des Einschlusswachstums und der -entfernung
Die Effektivität des Argongasrührens auf die Einschlussentfernung hängt von mehreren Faktoren ab: Porenstopfposition, Anzahl der Stopfen, Pfannengröße, Rührintensität und Benetzungswinkel des Einschlusses mit Stahl und Rührgas. Generell haben flüssige Oxid-Einschlüsse viel geringere Kontaktwinkel als feste Oxid-Einschlüsse und normalerweise einen Benetzungswinkel unter 90 Grad. Dies hat Auswirkungen auf Partikelagglomeration und Blasenanhaftungsmechanismen, die die Entfernungsrate aus der Pfanne beeinflussen.
Eine Studie hat gezeigt, dass die Entfernungsrate von Partikeln aus einer Flüssigkeit durch Gasblasen stark vom Benetzungswinkel des Partikel-Flüssigkeit-Gas-Systems in einem Wassermodell abhängt und scharf abfällt, wenn der Benetzungswinkel unter 90 Grad sinkt. Stahlsysteme zeigen ähnliche Effekte. Argonblasen entfernen auch selektiv untermodifizierte feste Calciumaluminat-Einschlüsse aus einer Einschlusspopulation in der Pfannenwanne der Stranggießanlage, und Argongasrühren vor der Calciumbearbeitung hat sich als effektiver zur Einschlussentfernung erwiesen als nach der Calciumbearbeitung.
Sowohl Einschlussagglomeration als auch Blasenanhaftungsmechanismen hängen von der Grenzflächenenergie und dem Benetzungswinkel zwischen Einschlüssen und flüssigem Stahl ab. Blasenanhaftung und Hohlraumbücken-Agglomeration werden beide durch einen großen Kontaktwinkel begünstigt, was darauf hindeutet, dass mehrere feste Einschlüsse leichter aus der Pfanne zu entfernen sind als flüssige. Die Morphologie fester Einschlüsse kann auch Agglomeration und Flotation beeinflussen.
Makroskopisch kann die Einschlussentfernung aus der Pfanne durch Überwachung des Gesamtsauerstoffgehalts des Stahls oder durch Auswertung der Anzahl oder Flächenichte der Einschlüsse beobachtet werden. Für eine gegebene Rührintensität, Rührkonfiguration und Einschlusspopulation führen längere Spülrührzeiten normalerweise zu progressiv mehr Einschlussentfernung. Dies gilt sowohl für Argongasrühren als auch für andere Rührmethoden wie elektromagnetisches Rühren.
Die Kontrolle der Rührintensität in der Pfanne ist wichtig. Während eine Erhöhung der Rührintensität zu höheren Entfernungsraten führt, kann übermäßig starkes Rühren Reoxidation induzieren, indem die Stahlschmelze durch das „Auge“ der Schlacke der Luft ausgesetzt wird, wo die Schlacke durch die aufsteigende Blasensäule oder starke aufwärts gerichtete Rückströmung zurückgedrängt wird. Dies kann zu einem höheren endgültigen Einschlussgehalt führen.
Kürzlich hat die SEM-AFA-Analyse (Rasterelektronenmikroskopie – automatisierte Merkmalsanalyse) die Analyse einer großen Anzahl von Einschlüssen in einer Probe in angemessener Zeit ermöglicht. Dies erlaubte die Beobachtung der Größenverteilung und Populationsdichte von Einschlusspopulationen in verschiedenen Prozessstadien. Eine Studie zeigte, dass sich die Form der Einschlussgrößenverteilung mit der Zeit ändert: Anfangs bildet sich eine log-normalverteilte Verteilung, die sich später zu einer Potenzgesetz- oder fraktalen Größenverteilung entwickelt, wenn keine aktive Nukleation mehr stattfindet.
Mehrere Studien berichteten ähnliche Trends in der Entwicklung der Form der Einschlusspopulation bei der Pfannenentschwefelung, sowohl durch Modelle für Nukleation und Wachstum als auch durch direkte experimentelle Beobachtung. Beobachtungen der Form der Einschlussgrößenverteilungen wurden erfolgreich genutzt, um Reoxidationsereignisse zu identifizieren, bei denen Sauerstoff aus der Luft eine neue Population von Reoxidationseinschlüssen mit log-normaler Verteilung erzeugt. In einem Log-Log-Diagramm weicht diese neue Population bei Bedingungen des ersten Füllens der Pfanne von der Linearität ab und stellt sich schließlich wieder auf eine lineare Verteilung ein. Ähnliche Beobachtungen wurden in der Pfanne nach Zugaben gemacht.
Die Art des Entschwefelungsmittels und die Übersättigungsbedingungen während des Entschwefelungsprozesses haben einen starken Einfluss auf die Rate, mit der sich die Einschlusspopulation im Laufe der Zeit verändert. Es wurde beobachtet, dass bei Al-entschwefelten Stählen ein schneller Anstieg des Durchmessers und eine Reduktion der Einschlusszahl mit der Zeit auftritt, während bei Ti- und komplexen Ti-Al-entschwefelten Stählen wenig Änderung in Durchmesser und Zahl mit der Zeit feststellbar ist. Auch gibt es große Unterschiede in der Agglomerationsrate verschiedener Einschlüsse im Stahl.
Die Größenverteilung von Aluminiumoxid-Clustern verschiebt sich im Laufe der Zeit zu progressiv größeren Durchmessern und niedrigeren Einschlusszahlen. Im Vergleich dazu nimmt die Größenverteilung des Ti/Al-komplexen Entschwefelungsmittels, das flüssig mit einem niedrigen Benetzungswinkel ist, nicht im Durchmesser zu und die Einschlusszahl sinkt viel langsamer, weil der Gesamtdurchmesser der Population kleiner ist.
Sobald die Einschlüsse in die Schlackenschicht in der Pfanne transportiert sind, müssen sie die Schlacke kontaktieren und in diese übergehen, um aus dem System entfernt zu werden. Die Passagerate der Einschlüsse durch die Schlacken-Metall-Grenzfläche und die Auflösungsrate in einer CaO-Al2O3-Schlacke (Kalk-Aluminiumoxid) wurden untersucht. Dabei wurde beobachtet, dass Aluminiumoxid-Einschlüsse die Grenzfläche schnell passieren, flüssige MnO-SiO2-Al2O3-Einschlüsse jedoch viel mehr Zeit benötigen und in einigen Fällen gar nicht von der Schlacke erfasst werden. Zudem wurde festgestellt, dass die Auflösungsrate von Aluminiumoxid-Einschlüssen in der Schlacke diffusionskontrolliert ist.
Die Auflösungsrate von Al2O3- und MgO (Magnesia)-Einschlüssen in verschiedenen Schlacken wurde ebenfalls untersucht. Dabei bildeten sich in einigen Schlackensystemen intermediäre Reaktionsprodukte wie CaAl12O19 und Ca2Al2SiO7 auf der Einschlussoberfläche, die die Auflösungsrate in die Schlacke verlangsamten.
Die Auflösungsrate von Al2MgO4-Oxidspinell in Schlacken verschiedener Zusammensetzungen wurde ebenfalls untersucht. Die Auflösungsrate wird durch Diffusion in der Schlacke kontrolliert und ist umgekehrt proportional zur Viskosität der Schlacke. Wenn die Zeit für den Durchgang durch die Schlacken-Metall-Grenzfläche oder die Auflösungsrate in der Schlacke langsam ist, kann die Grenzfläche zu einem Ort für die Agglomeration fester Einschlüsse und die Re-Emulgierung von Einschlüssen werden.
Änderungen der Einschlusszusammensetzung während der Pfannenbehandlung
Die Zusammensetzung und Morphologie der Einschlüsse können sich während der Pfannenbehandlung erheblich ändern. Die Legierungszugaben können Elemente einführen, die die Gesamtzusammensetzung und Anzahl der vorhandenen Einschlüsse beeinflussen. Auch Zusätze wie Calcium werden spezifisch zur Modifizierung der Einschlusszusammensetzung und -morphologie verwendet. Selbst ohne diese Zusätze können sich die nach der Entschwefelung in der Pfanne vorhandenen Einschlüsse im Laufe der Zeit durch Wechselwirkungen mit der Schlacke und den Feuerfestmaterialien der Pfanne oder mit der Atmosphäre bei aggressivem Rühren ändern.
Mini-Stahlwerke, die Al-entschwefelten Stahl mit eingeschränkten Schwefelgehalten produzieren, erleben häufig einen Wandel der Einschlusschemie während der Entschwefelung. Unter niedrigen Sauerstoffbedingungen nach der Al-Entschwefelung kann Argongasrühren den Übergang von Magnesium aus der Schlacke und der feuerfesten Pfannenauskleidung in den Stahl fördern. Dabei nehmen die Aluminiumoxid-Einschlüsse allmählich Magnesium auf und die Einschlusspopulation verschiebt sich allmählich von Al2O3 zu Al2MgO4-Spinell. Dieser Austausch wird durch das Sauerstoffpotenzial des Systems und die Zusammensetzung der Schlacke beeinflusst. Es wurde festgestellt, dass MgO in der Schlacke und im Feuerfestmaterial beide zur Magnesiumaufnahme und Spinellbildung beitragen, die Schlacke jedoch einen höheren Beitrag leistet als das Feuerfestmaterial.
Während Calciumbearbeitung normalerweise verwendet wird, um feste Aluminiumoxid-Einschlüsse in flüssige Calciumaluminat-Einschlüsse umzuwandeln und die Gießbarkeit zu verbessern, ist sie auch sehr erfolgreich bei der Modifizierung fester Spinell-Einschlüsse. Verschiedene Studien haben gezeigt, dass die Spinellmodifizierung mit Calcium den Magnesiumgehalt der Einschlusspopulation reduziert und Magnesium zurück in die Lösung in der flüssigen Stahlschmelze treibt. Nachfolgende Reoxidation kann zur Neubildung von Spinell-Einschlüssen durch Reoxidation von Magnesium in Lösung im Stahl führen. Diese Studien zeigten auch, dass CaS, das während der Calciumbearbeitung gebildet wird, die Neubildung von Spinellen während der Reoxidation unterdrücken kann, indem es als Calciumreservoir dient, das bei Reoxidation freigesetzt wird, um neu gebildetes Aluminiumoxid weiter zu modifizieren. Unter diesen Bedingungen kann das Vorhandensein von etwas CaS in der Einschlusspopulation vorteilhaft sein, solange es nicht zur Düsenverstopfung beim Stranggießen beiträgt.
Es wurde auch gezeigt, dass bei ausreichend hoher Spinell-Einschlusspopulation vor der Calciumbearbeitung nach der Behandlung neben flüssigen Calciumaluminat-Einschlüssen auch feste MgO-Einschlüsse entstehen können. Diese Art von Einschlüssen erwies sich als sehr nachteilig in Hochleistungsstählen wie Rohrleitungsstählen. Solche Bedingungen können auftreten, wenn Al-entschwefelte Stähle stark mit Aluminium entschwefelt werden und über längere Zeit mit MgO-reichen Schlacken und Feuerfestmaterialien in Kontakt stehen.
Verunreinigungen in Legierungszusätzen haben ebenfalls einen starken Einfluss auf die Einschlusspopulation und die Effizienz der Einschlussentfernung. Beispielsweise wurden die Auswirkungen des Calciumgehalts von Ferrosilicium auf die Einschlusszusammensetzung und die Empfindlichkeit der Pfannenwanne gegenüber Verstopfungen zitiert. In einigen Stahlwerken wird Calcium in Ferrosilicium gezielt zur direkten Modifizierung von Einschlüssen ohne zusätzliche Calciumbearbeitung eingesetzt, während in anderen Betrieben Calcium in Ferrosilicium begrenzt werden muss, um Änderungen der Aluminiumoxid-Morphologie zu vermeiden, die Verstopfungen fördern. Der Zeitpunkt der Einschlussmodifizierung im Verhältnis zur Anwendung von weichem Argonspülen zur Entfernung kann einen deutlichen Einfluss auf die Entfernungseffizienz haben. Argonspülen vor der Calciumbearbeitung, wenn feste Einschlüsse vorliegen, hat sich als effektiver zur Entfernung erwiesen als nach der Calciumbearbeitung, wenn die Einschlüsse zu flüssigen Calciumaluminaten modifiziert wurden.
Zusammenfassend kann die Entwicklung der Einschlusspopulation während der Pfannenbehandlung komplex sein. Da die Effektivität der Entfernung durch Koagulation, Blasenanhaftung und Grenzflächenerfassung stark von der Zusammensetzung, Phase und Morphologie der während der Pfannenbehandlung entstandenen Einschlusspopulation abhängt, ist offensichtlich, dass es Zeiträume gibt, in denen Spül- und Flotationsbehandlungen effektiver sind als andere. Die Fähigkeit, Pfannenbehandlungsstrategien zu entwickeln, um diese bevorzugten Behandlungszeiten zu nutzen, in denen die Vergröberungs- und Entfernungsraten am höchsten sind, hängt letztlich ab von der Reinheit der nach der Flotation zugegebenen Materialien, der Kontrolle der Reoxidation und Schlackeneintragung während des Rührens sowie der Wirksamkeit des Reoxidationsschutzes während des Stahltransfers.
Herstellungsprozess
- Wie Einschlüsse die Stahlleistung und -festigkeit beeinflussen
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen