



Stranggusskokille: Das Herzstück für Stahlqualität und Produktionseffizienz
Stranggusskokille
Im Stranggussprozess fließt flüssiger Stahl aus einer Pfanne durch einen Verteiler in die Kokille. Die Kokille gilt als das Herzstück des Stranggussprozesses und spielt eine entscheidende Rolle für die Prozesseffizienz und die Strangqualität. In der Kokille werden die endgültige Gussform und die Strangoberflächenqualität erzeugt. Stimmen die Bedingungen in der Kokille nicht, kann die Strangqualität später nicht mehr korrigiert werden. In der Kokille erstarrt der flüssige Stahl an den Wänden der wassergekühlten Kupferkokille zu einer festen Schale. Die Kokille ist im Wesentlichen eine offene Kastenstruktur mit einer wassergekühlten Innenauskleidung aus einer hochreinen Kupferlegierung. Der Kasten kann in vielen Formen und Größen ausgeführt sein, um verschiedene Formate wie Blöcke, Knüppel, Rundstränge, Brammen und Dünnbrammen zu gießen.
Nach Abschluss des Flüssigstahl-Verfahrenprozesses während der Stahlerzeugung wird der flüssige Stahl in der Pfanne normalerweise an eine Stranggussanlage übergeben. Der Stahl wird aus der Pfanne in den Verteiler und von dort in eine wassergekühlte Kupferkokille gegossen, die die Bildung einer dünnen, erstarrten Stahlschale induziert (Abb. 1). Der Fluss zwischen den Gefäßen wird durch Schwerkraft angetrieben. Zwischen Verteiler und Kokille ist diese Antriebskraft proportional zum Flüssigstahlspiegel zwischen der Oberflächen des flüssigen Stahls im Verteiler und dem Flüssigstahlspiegel in der Kokille. Die Steuerung der Zuflussrate in die Kokille erfolgt durch Dosierdüsen, Stopperstangen oder Schieberschieber. Der Metallspiegel in der Kokille, bekannt als „Meniskus“, ist für die Oberflächenqualität des Gussprodukts von entscheidender Bedeutung. Präzise gesteuerte und konstante Bedingungen sind für alle Parameter in der Kokille erforderlich, um die Oberflächenqualität des Gussprodukts zu gewährleisten.
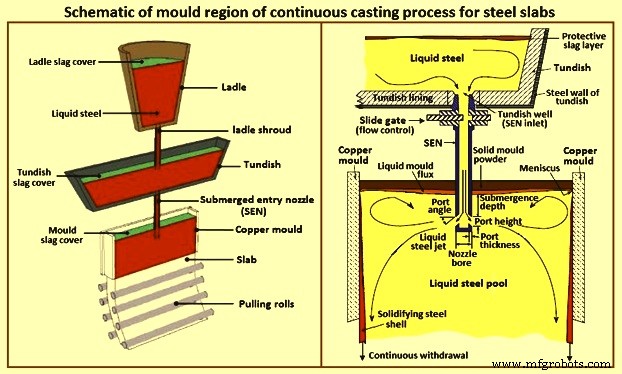
Die Hauptfunktion der Kokille besteht darin, eine feste Schale zu erzeugen und zu stabilisieren, die dem metallstatischen Druck des flüssigen Kerns standhält und somit die flüssige Phase am Eintritt in die Sekundärsprühkühlzone zurückhält. Funktioniert das Kokillensystem nicht ordnungsgemäß, kann ein Ausbruch (Break-out) auftreten, bei dem der heiße flüssige Stahlkern aufbricht und flüssigen Stahl auf die Anlage gießt – eine äußerst gefährliche Situation.
Metallfluss und Meniskuskontrolle
Metallflussraten werden mit den Brammengussgeschwindigkeiten über einen Stopper im Verteiler, ein Schieberschieber oder eine Dosierdüse direkt über dem Tauchrohr abgeglichen, um die Zufuhrrate zu steuern. Knüppel werden normalerweise mit festen Dosierdüsen gegossen, und die Stranggeschwindigkeit wird an Änderungen der Stahlflussrate angepasst. Für eine gute Oberflächenqualität des Gussprodukts ist es entscheidend, dass der Flüssigstahl-Meniskusspiegel präzise innerhalb eines engen Betriebsbandes gehalten wird – mindestens innerhalb von ± 5 mm vom Sollwert, normalerweise innerhalb von ± 3 mm. Die Messung des Spiegels kann durch verschiedene Methoden erfolgen.
Da eine Relativbewegung zwischen Strang und Kokillenwand besteht, ist eine Schmierung erforderlich. Ein dünner Film aus Schmieröl oder Schmierfluss wird zwischen Kokille und heißer flüssiger Phase eingebracht, um direkten Kontakt zu verhindern, der die Kokille gefährden und beschädigen könnte.
Flüssiger Stahl in der Brammenkokille wird normalerweise mit einer Schicht Kokillenpulver (Gusspulver) bedeckt, um den Stahl vor Reoxidation zu schützen und Einschlüsse zu absorbieren. Das Pulver hat einen niedrigen Schmelzpunkt und fließt über den flüssigen Stahl, um Kokillenschmierung zu gewährleisten und den Wärmeübergang zu kontrollieren. Es schützt den flüssigen Stahl auch vor Reoxidation, thermisch isoliert die freie Oberfläche und absorbiert Einschlüsse, die an die Oberfläche aufsteigen können. Rapsöl, das mittlerweile durch synthetische Öle ersetzt wurde, wurde typischerweise verwendet, um Anhaften an der Kokille beim Knüppelguss zu verhindern.
Entwicklung und Bedeutung moderner Kokillen
Die Entwicklung und zunehmende Nutzung des Stranggusses haben die Kokillen von reinen Behältern für flüssigen Stahl in das Hauptbauteil verwandelt, das erforderlich ist, um Qualitäts- und Produktionsziele zu erreichen. Die Wahl immer raffinierterer Materialien, die die Lebensdauer der Produkte erhöhen und ihre Wärmeaustauscheigenschaften verbessern, verbunden mit Studien zum optimalen Verjüngungsprofil, haben die Kokille erfolgreich zu einem Objekt an der Spitze moderner Technologie gemacht. Ihre Eigenschaften sind spezifisch für jede Stranggussanlage und werden kontinuierlich für technologische Verbesserungen weiterentwickelt.
Während des Stranggusses steuern die Kupferkokillenplatten die Form und die initiale Erstarrung des Stahlprodukts, wo Qualität entweder geschaffen oder verloren geht. Die Aufrechterhaltung einer zuverlässigen, rissfreien Kokille innerhalb enger dimensionslicher Toleranzen ist auch für Sicherheit und Produktivität entscheidend. Die mit der Kokillenwartung verbundenen Kosten machen einen erheblichen Anteil der Betriebskosten einer Gussanlage aus. Daher ist es wichtig, das thermische und mechanische Verhalten der Kokille zu verstehen.
Ein extremer Temperaturgradient herrscht über die Kupferplatten und verursacht geometrische Verformungen der Kokille. Zudem erzeugen lange Betriebsstunden bei hohen Temperaturen Kriechen. Dieses resultierende Kriechen ist auch mit einem thermischen Ermüdungsphänomen verbunden, das durch die vielen Raumtemperatur-Aufheiz- und Abkühlzyklen verursacht wird, denen die Kokille während der initialen und finalen Transienten der Gusssequenz ausgesetzt ist. Darüber hinaus können Reibungsphänomene zwischen Strang und Kokille auftreten. Die Reibung zwischen erstarrendem Stahl und Kokille ist im Wesentlichen Gleitreibung (mit einem kleinen Anteil an Haftreibung). Diese Schäden können katastrophale Folgen haben.
Anforderungen an Kokillenmaterialien
Die Leistungsanforderungen an Kokillen und Kokillenmaterialien hängen von der spezifischen Anwendung und den beteiligten Spannungsniveaus ab. Diese Spannungsniveaus werden hauptsächlich durch die Anlage und die Gussparameter vorgegeben. Das bedeutet, dass je nach Typ und Konstruktion der Kokille viele verschiedene Gussformen benötigt werden. Beim Entwurf einer neuen Kokille muss das korrekte Profil gewählt werden, um hohe Produktqualität, optimale Gussgeschwindigkeiten, reibungslose Gussabläufe und lange Kokillenlebensdauer zu erreichen.
An der Meniskusposition, nach dem initialen sehr kurzen, engen Kontakt zwischen flüssigem Stahl und Kokille, bildet sich eine vollständig definierte Schale. Sobald die Schale existiert, besteht normalerweise eine Barriere zwischen der erstarrten Stahlschale und der Kokillenwand. Diese Barriere kann flüssiger oder fester Gussfluss, ein Luftspalt oder eine Kombination all dieser sein. Sobald die entstehende Schale gebildet ist, beginnt sie, an Dicke zuzunehmen. Anfangs ist die Dicke jedoch sehr gering, und die Schalentemperatur ist hoch, sodass die Schale sehr formbar ist. Das bedeutet, dass die Kokille die Schale stützen muss, um den benötigten Querschnitt des Strangs beizubehalten. Diese Stützung muss kontinuierlich um den Umfang und entlang der Länge der Kokille für eine ausreichende Zeit erfolgen, bis die Schale relativ selbsttragend wird.
An moderne Kokillenmaterialien werden hohe Anforderungen gestellt für Nahe-Nettoform-Gussverfahren, die in den letzten Jahren entwickelt wurden. Hier werden sehr hohe Gussgeschwindigkeiten erreicht, und ein viel höherer Anteil des flüssigen Stahls muss erstarren, um eine ausreichend stabile Strangschale zu bilden. Die resultierenden extremen Temperaturen erfordern Kokillen mit höheren Festigkeitswerten. Gleichzeitig können hohe wechselnde thermische Spannungen auftreten, beispielsweise an Gusswalzen. Diese breite Vielfalt an Anforderungen an die Kokille muss durch hochentwickelte Materialien und Systemkompetenz erfüllt werden.
Der durchströmungsgekühlte Kupferkokillen ist das Schlüsselelement der Stranggussanlage. Besonderes Augenmerk ist auf Probleme im Zusammenhang mit Design und Materialanforderungen für die Kokillen zu richten. Es wurden verschiedene Designs verwendet, darunter Dünnwand-Röhrenkokillen, Massivkokillen und Plattenkokillen. Plattenkokillen haben sich als langlebig erwiesen und vermeiden die Notwendigkeit, Kokillen aus massiven Kupferblöcken herzustellen.
Für optimale Leistung müssen Kokillen ihre ursprünglichen Spezifikationen bei mittleren Betriebstemperaturen so lange wie möglich beibehalten und vor allem eine ausreichende Wärmeübertragungskapazität aufweisen. Thermische Spannungen, die hauptsächlich an den heißen Flächen im Meniskusbereich entstehen, führen zu mehr oder weniger rascher und permanenter Verformung der Kokille und verkürzen damit ihre Lebensdauer. Die Schwere dieses Phänomens hängt vom Temperaturniveau im Inneren der Kokille, von Temperaturdifferenzen zwischen heißen und kalten Flächen sowie zwischen dem Meniskusbereich und dem unmittelbar darunter liegenden Bereich ab. Die 적절한 Lösung für jede der verschiedenen Betriebsbedingungen hängt von der richtigen Wahl des Kokillenmaterials ab.
Kokillenmaterialien und Beschichtungen
Stahl, Messing und Kupfer wurden für Kokillen verwendet, aber das herausragendste Material ist fast reines Kupfer mit kleinen Legierungszusätzen, die Ausscheidungshärtung fördern oder die Rekristallisationstemperatur erhöhen, da beide Effekte offenbar eine längere Kokillenlebensdauer bewirken. Beliebte Kokillenmaterialien sind DHP-Kupfer (entsauert, hochphosphorhaltig), CuAg, CuCrZr, CuNiBe und CuNiP. Kokillenbeschichtungen werden aufgebracht, um die Lebensdauer zu verlängern.
Die Eigenschaften von DHP-Kupfer sind weit bekannt. DHP-Kupfer ist heute noch das am weitesten verbreitete Material für die Herstellung von Kokillen für den Strangguss von Knüppeln, wo der Wärmefluss normalerweise moderat und die Kokillendicke nicht übermäßig ist.
Silberhaltiges Kupfer wird durch Zugabe von 0,10 % Silber zum Kupfer gewonnen. Dies erhöht die Rekristallisationstemperatur um ca. 100 °C. Aufgrund seiner Eigenschaften wird diese Legierung für die Herstellung von Kokillen für den Guss von Blöcken und Brammen verwendet, wo die Temperatur am Meniskus 300 °C erreicht und überschreitet. Solch hohe Temperaturen resultieren aus der beträchtlichen Wanddicke und dem hohen Wärmefluss innerhalb der Kokille.
Dass dieses Material seine anfängliche Härte (HB > 80) über lange Zeiträume bei 300 °C beibehält, ermöglicht auch die Nachbearbeitung von Platten, die wiederholtem Verschleiß ausgesetzt waren, bevor sie die minimal vorgeschriebene Dicke erreichen. Silberhaltiges Kupfer wird auch weit verbreitet für Kokillen verwendet, die Knüppel unter besonderen Bedingungen gießen, wie schwach sequenzielles Gießen, hohe Gussgeschwindigkeiten, nicht optimale Kühlbedingungen, hoher Temperaturunterschied des Kühlwassers und andere.
Zur Verbesserung der mechanischen Eigenschaften bei hohen Temperaturen von Kupferlegierungen mit hoher Wärmeleitfähigkeit haben Metallurgen auf strukturell gehärtete Legierungen zurückgegriffen. Die Hauptelemente für diese Kupferlegierungen, deren Löslichkeit allgemein temperatuabhängig variiert, sind Be – Cr – Co – Cd – Fe – Mg – Mn – Ni – Nb – P – Si – Sn – Ti – Zr. Es gibt mehrere Legierungen, die als gesättigte Lösungen dieser Elemente gewonnen werden können, aber die Ergebnisse sind nicht immer mit industriellen Anforderungen vereinbar, wie Umweltprobleme, hohe Kosten und übermäßiger Verlust der Wärmeleitfähigkeit. Daher ist die Zahl der in der Praxis einsetzbaren Legierungen erheblich reduziert. Der Legierungsanteil wird weiter durch die Notwendigkeit beschränkt, ein hohes Härteniveau mit einem hohen Grad an Wärmeleitfähigkeit in Einklang zu bringen. Die CuCrZr-Legierung (Kupfer-Chrom-Zirkonium) erfüllt alle oben genannten Anforderungen und wird auch verwendet, weil ihre hervorragenden Eigenschaften es erlauben, ihre Härte über lange Zeiträume bei hohen Temperaturen beizubehalten.
Der bemerkenswerte Erfolg bei der Weiterentwicklung des Stranggussprozesses hat die Notwendigkeit stark erhöht, Anpassungen an der Kokille vorzunehmen, die es der Stranggusstechnologie ermöglichen, die Erwartungen der Beteiligten zu erfüllen. Gegenwärtig wurde das Spektrum traditioneller Materialien durch eine neue Legierung (CuNiP) erweitert, deren chemische Zusammensetzung an einzelne Anwendungen angepasst werden kann, wodurch jeder Kokillentyp personalisiert wird, um die spezifischen Anforderungen jedes Nutzers zu erfüllen. Diese Legierung ermöglicht die korrekte Kombination von Wärmeleitfähigkeit und mechanischer Festigkeit bei hohen Temperaturen, um das Problem von Temperaturschwankungen über den gesamten Kokillenumfang zu minimieren. Dies hat offensichtliche Vorteile für die Erstarrungsbedingungen ohne übermäßige thermische Spannungen in der erstarrten Schale sowie in der Kokille selbst. Die kontrollierte Wärmeleitfähigkeit dieser neuen Legierung verringert den kritischen Zustand der Kühlbedingungen erheblich, die normalerweise mit drei Variablen verknüpft sind: (i) Dicke des Schmierfilms, (ii) Wärmefluss, und (iii) Schwindung der festen Schale. Als Ergebnis werden sowohl übermäßige thermische Spannungen als auch Rissprobleme eliminiert.
Die Oberfläche der Kupferkokille, die mit heißem flüssigem Stahl in Kontakt kommt, wird häufig beschichtet, um eine härtere Arbeitsfläche bereitzustellen und Kupferaufnahme auf der Oberfläche des Gussstrangs zu vermeiden, was die Entwicklung von Oberflächenrissen am Gussprodukt begünstigen kann. Eine Chrom-Nickel-Beschichtung wird allgemein verwendet, oft mit einer Zwischenschicht aus Nickel für verbesserte Haftung. Die Technologie der Chrombeschichtung hat sich erheblich weiterentwickelt. Jetzt garantiert die Beschichtung mit der für die verschiedenen Bedürfnisse 적절한 Dicke vollständig zufriedenstellende Ergebnisse auf allen Ebenen.
Derzeit sind sowohl metallische als auch keramische Beschichtungen verfügbar. Keramische Beschichtungen ermöglichen eine erhöhte Kokillenlebensdauer, werden aber aufgrund ihrer hohen Kosten und geringen Wärmeübertragung nicht weit verbreitet. Im Gegensatz dazu sind metallische Beschichtungen entweder nickel- oder chrombasiert. Trotz seiner Sprödigkeit und geringen Verschleißfestigkeit ist Chrom das am häufigsten verwendete metallische Element in Kokillenbeschichtungen.
Normalerweise werden Ni-Cr-Spezialbeschichtungen für die Beschichtung von extrudierten Kupferkokillenröhren verwendet. Diese Beschichtung besteht aus einer Doppelschicht aus Nickel und Chrom. Die Komponente, die mit der heißen Fläche des extrudierten Kupfers in Kontakt steht, ist eine Nickel-Legierung, die dann mit einer Schicht Hartchrom überzogen wird. Dieser Ansatz leitet sich aus der Erfahrung bei der Herstellung von Vierplatten-Kokillen ab. Entsprechend ist der grundlegende Prozess des Auftragens einer Nickelschicht zwischen Chrom und Kupfer, um eine wesentlich höhere Lebensdauer der Kokille zu erreichen, besonders nützlich, um die Bildung von Rissen in der Chrombeschichtung, insbesondere im Meniskusbereich der Kokille, zu vermeiden. Die Nickel-Legierung hat nämlich einen Wärmeausdehnungskoeffizienten, der fast doppelt so hoch ist wie der des Chroms. Daher kann die Nickel-Legierungsbeschichtung die größere Ausdehnung des Kupfers, die im Meniskusbereich während des Gussprozesses auftritt, besser tolerieren.
Bisher hat sich das Nickeln der inneren Oberfläche einer einstückigen extrudierten Kokillenröhre als besonders schwierig erwiesen, wobei die technischen Probleme auf die Regelmäßigkeit und Oberflächenqualität der Nickelbeschichtung fokussierten. Mit dem Aufkommen des entwickelten Ni-Cr-Beschichtungsverfahrens ist es nun möglich, eine glatte und konsistente nickellackierte Oberfläche sowohl in den Ecken als auch auf den Flachflächen der Kokillenröhren-Heißfläche zu erreichen. Vergleichende Feldtests in mehreren Stahlwerken haben eine signifikante Erhöhung der durchschnittlichen Lebensdauer von Kokillenröhren mit Ni-Cr-Beschichtung im Vergleich zu konventionell chrombeschichteten Röhren bestätigt.
Es ist ein bekannter operativer Fakt, dass die Außerbetriebnahme einer einstückigen extrudierten Kokillenröhre durch die Verschleißbedingungen ihrer inneren Abmessungen bestimmt wird. Werden diese nicht behoben, können sie zu Erstarrungsproblemen und/oder Fehlern im endgültigen Gussprodukt führen. Ebenfalls bekannt ist, dass die Ecken der Kokillenröhre schneller verschleißen als andere Bereiche innerhalb der Röhre, was eine Funktion der raschen Erstarrung in den Ecken ist. Zur Lösung dieses Problems wurde ein Verfahren zum Auftragen der Chrombeschichtung mit spezifischen geometrischen Charakteristika entwickelt, bei dem die Chromdicke in den Ecken dicker ist.
Diese einzigartige Beschichtungsgeometrie bietet eine Beschichtung, die dem Eckenverschleiß besser standhält, während gleichzeitig die für die ordnungsgemäße Erstarrung der Flachflächen notwendigen Wärmeübertragungseigenschaften erhalten bleiben. Vergleichende Labor- und Feldtests haben bestätigt, dass diese neue und einzigartige Beschichtungsgeometrie das Eckenverschleißproblem erheblich mindert.
Chrombeschichtung wird weiterhin weit verbreitet für Plattenkokillen für Blöcke und Trägerrohlinge verwendet, und die Technologie ist gut bekannt. Plattenkokillen für Brammenguss sind generalmente nickellegiert, mit variierenden Dicken und diversen Konfigurationen. Eine dünne Chromschicht wird manchmal aufgetragen, um die Haltbarkeit der Nickelbeschichtung zu erhöhen.
Neben Nickel, das in zwei verschiedenen Härtekonfigurationen verfügbar ist, wurden kürzlich neue Nickel-Kobalt-Legierungen erprobt, die bessere Verschleißfestigkeit bieten. Die Wahl einer der oben beschriebenen Standardlösungen hängt vollständig von den spezifischen Betriebsbedingungen ab, die jeder Nutzer anwendet, und von den Wartungs- und Nachbearbeitungsanforderungen der Kokillen. Durch vergleichende Tests muss der Nutzer die beste Beschichtungsdicke festlegen, um Verfügbarkeit und Kosteneffizienz zu erhöhen, was wiederum eine längere Kokillenlebensdauer sicherstellt.
Optimierungsparameter für Kokillen
Für die Optimierung der Kokillen sind folgende Parameter zu berücksichtigen: (i) Chemie des Gussstahls, (ii) Kokillenfluss, (iii) Gussgeschwindigkeit, (iv) Kokillenverjüngung, (v) Wanddicke, (vi) Kühlbedingungen (Wasserqualität, Durchflussrate, Geschwindigkeit), (vii) Einstellung der Strangführung, (viii) Einstellung der Oszillationsvorrichtung, und (ix) Breitenänderungen etc. Daher ist es notwendig, jeden Einzelfall sorgfältig zu betrachten für Feinabstimmung.
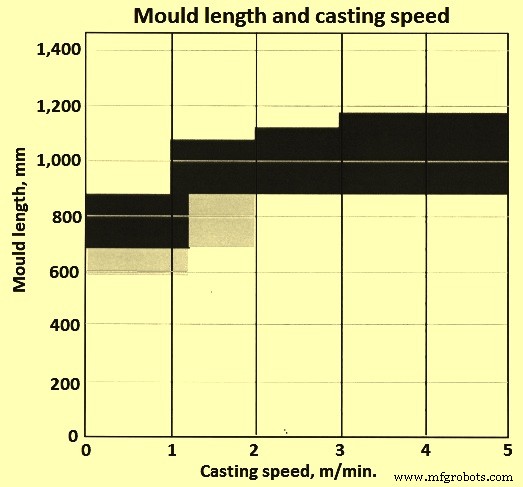
Die geeignetste Länge für eine Stranggusskokille liegt im Bereich von 510 mm bis 915 mm, ein Bereich, der unabhängig vom Querschnitt konstant zu sein scheint. Abbildung 2 zeigt die Gussgeschwindigkeit in Abhängigkeit von der Kokillenlänge. Dieses überraschende Ergebnis lässt sich durch die höheren Wärmeentzugsraten erklären, die mit kleineren Querschnitten und höheren Gussraten erreicht werden. Auch kann eine dünnere Schale für kleinere Querschnitte, die die Kokille verlassen, zugelassen werden als für größere Querschnitte, weil das Ausbeulen der erstarrenden Schale weniger stark ausgeprägt ist. Bei höheren Gussraten ist die Verwendung einer erhöhten Verjüngung in der Kokille notwendig, um hohe Wärmeentzugsraten aufrechtzuerhalten, insbesondere für die schmalen Flächen von Brammenkokillen.
Kokillentypen und Konstruktion
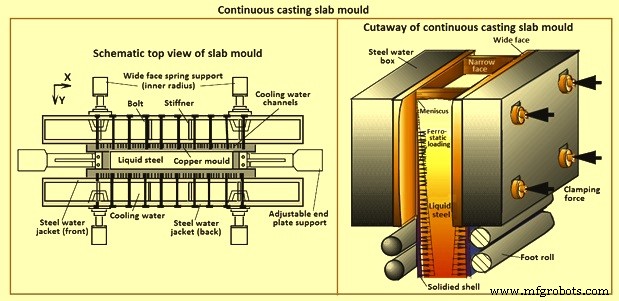
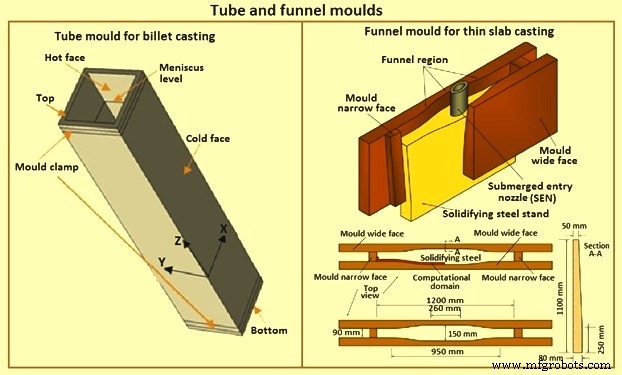
Es gibt drei Alternativen, die normalerweise für Stranggusskokillenanordnungen gelten: (i) Plattenkokillen für Brammen und größere Blöcke (Abb. 3), (ii) Röhrenkokillen für Knüppel, kleinere Blöcke und Rundstränge (Abb. 4), und (iii) Blockkokillen mit gebohrten Kühlkanälen für komplexe Formen wie Trägerrohlinge. Für Dünnbrammenguss in der Kompaktstreifenproduktion wird eine trichterförmige Kokille verwendet (Abb. 4). Platten- und Röhrenkokillen sind gängige Kokillentypen, während Block- und Trichterkokillen aufgrund der Menge des verwendeten Kupfers und des Umfangs der für die Kokillenherstellung notwendigen Bearbeitung teuer sind.
Plattenkokillen
Die Herstellung von Plattenkokillen umfasst das Gießen einer Brammen, die anschließend warmgewalzt (oder geschmiedet) und dann kaltgewalzt wird. Die gesamte Platte wird dann ultraschallgeprüft. Nur Platten, die den Test zu 100 % bestehen, werden dann mit hochpräzisen CNC-Maschinen bearbeitet, um die Einhaltung der strengsten Toleranzen gemäß den technischen Spezifikationen zu erreichen. Dieser Schritt umfasst auch das Schweißen der Stahlbolzen, wenn die Plattenkokillen für diese Konfiguration ausgelegt sind. Schließlich wird eine galvanische verschleißfeste Beschichtung aufgebracht, falls erforderlich, woraufhin die Plattenkokille zur Endkontrolle geht.
Bei Plattenkokillen bestehen die Kokillenplatten aus Kupfer und sind typischerweise 30 mm bis 60 mm dick. Diese werden auf den Wassermänteln montiert. Diese Plattenbaugruppen werden dann zusammengeklemmt, um die notwendigen Flächen der Kokille zu bilden, die den zu gießenden Querschnitt definieren. Die Kühlung erfolgt durch Wasserkühlung in Schlitzen hinter der Kupferplatte. Die Befestigung der Kupferplatte erfolgt normalerweise durch Bolzen, die in die Kupferplatten einschrauben.
Die Kokillen verwenden normalerweise ein geschlossenes Wasserkühlsystem. Das Kühlwasser wird an den Kokillenplatten in bearbeiteten Schlitzen auf der kalten Oberfläche der Kupferplatte vorbeigeführt. Wasser wird durch den Kokillenrahmen zu einer Verteilkammer am Boden der Kokille geleitet, dann durch Kühlschlitze nach oben zum Kokillenkopf und in eine Sammelkammer, bevor es durch den Kokillenrahmen zur Wasseraufbereitungsanlage zurückkehrt. Die Kühlschlitze können im Kupfer oder im rückseitigen Wassermantel angeordnet sein.
Wenn die initiale Erstarrung der Schale am Meniskus erfolgt, durchläuft der Stahl einen Phasenwechsel von flüssig zu fest mit zugeordneter Volumenschwindung. Der Strangquerschnitt schwindet daher nach der initialen Erstarrung am Meniskus. Um der Schwindung des erstarrenden Materials zu folgen und den neu erzeugten Strang zu stützen, haben die Kokillenplatten verjüngten Strangquerschnitt und Breite. Die Verjüngungen folgten ursprünglich einem einfachen linearen Profil. Heute werden weit komplexere Verjüngungen mit multiplen oder parabolischen Profilen angewendet, die der Produktschwindung näher folgen. Typische Werte für Brammen-Schmalflächen sind 0,9 % bis 1,2 % pro Meter und für Brammen-Breitflächen 0,35 % bis 0,45 % pro Meter.
Röhrenkokillen
Die Herstellung von Röhrenkokillen beginnt mit dem Gießen von Stangen mit kreisförmigem Querschnitt. Diese werden anschließend warm-extrudiert oder geschmiedet. Der extrudierte Rohr wird dann kaltgezogen und geformt, um die geometrischen und mechanischen Merkmale zu erreichen, die den technischen Spezifikationen entsprechen, was natürlich auch die Verjüngung einschließt. Für den letzteren Schritt, der bei weitem der entscheidendste im Produktionszyklus ist, muss eine gut ausgestattete, leistungsstarke und bestens ausgerüstete Presse verwendet werden. Das Formen erfolgt mit speziellen Stahlwerkzeugen, die spezifisch für jede Kokille sind und mit CNC-Maschinen hergestellt werden. Schließlich wird die Röhrenkokille bearbeitet und dann intern verchromt, bevor sie inspiziert und vermessen wird.
Bei Röhrenkokillen gibt es keine Diskontinuität um den Umfang des Kokillenkupfers, da die Kokille durch ein Kupferrohr gebildet wird. Es besteht daher keine Notwendigkeit, einzelne Platten zusammenzuklemmen. Ein Wassermantel ist um den gesamten Rohrumfang angeordnet. Es ist notwendig, das Kokillenrohr innerhalb des Wassermantels zu zentrieren. Röhren können typischerweise 10 mm bis 12 mm dick sein für kleine Knüppel und bis zu 30 mm oder 40 mm dick für große Rundstrangguss.
Bei einer Röhrenkokille wird die Kühlung durch einen Wasser-ring um den gesamten Rohrumfang erreicht. Die Dicke des Rings muss gleichmäßig sein, um einen gleichmäßigen Wasserfluss um den gesamten Umfang und damit einen gleichmäßigen Wärmeübergang zu erreichen. Normalerweise fließt das Wasser vom Boden zum Kopf der Kokille, ähnlich wie bei der Plattenkokille. Da Röhrenkokillen dünneres Kupfer als Plattenkokillen verwenden, ist es notwendig, mit höheren Wassergeschwindigkeiten zu arbeiten, um Blasensieden zu unterdrücken. Typische Geschwindigkeiten liegen im Bereich von 11 m/s bis 13 m/s.
Auch bei Röhrenkokillen werden Verjüngungen auf die Kühlflächen des Rohrs angewendet, um die Schwindung des neu definierten Schalen-/Strangquerschnitts zu kompensieren. Beim Knüppelguss sind die Gussgeschwindigkeiten recht hoch (bis zu 6 m/min), und die Schwindung ist ausgeprägter. Parabolische Verjüngungen wurden vorteilhaft angewendet, um der Schale/Strangquerschnitt gute Unterstützung zu geben.
Historisch gesehen führte das Fehlen komplexer Verjüngungen in Kombination mit höheren Gussgeschwindigkeiten dazu, dass die sehr dünne Schale des Knüppels im Eckenbereich der Kokille schrumpfte und sich abzog. Dies führte dann zu einer Verringerung des Wärmeübergangs und einer Verzögerung des Schalenwachstums in den Ecken, was wiederum entweder potenzielle Ausbruchsbedingungen oder die Gefahr von Qualitätsproblemen wie Rissbildung nahe den Ecken zur Folge hatte. Die neueren komplexen Querschnitte zielen darauf ab, den Effekt des Schalenabzugs in den Ecken zu reduzieren und daher ein gleichmäßigeres Schalenwachstum zu erreichen. Bei Röhrenkokillen ist der lebensbegrenzende Faktor normalerweise der Verlust der Verjüngung durch Verformung nahe dem Meniskus.
Trichterkokillen für Dünnbrammenguss
Beim Dünnbrammenguss ist das innovativste Technologiestück das Konzept der Flüssigkernreduktion (LCR). Die trichterförmige Kokille ist die erste Konkretisierung dieses Konzepts. Möglicherweise von einem Rugby-Spieler inspiriert, wurde die Form so gestaltet, dass sie das Tauchrohr aufnimmt, eine zwingende Technologie für das Gießen reiner Al-getöteter Kohlenstoffstähle.
Kokillenoszillation
Oszillierende Kokillen wurden fast universell übernommen, obwohl feststehende Kokillen mit effizienten Schmiersystemen erfolgreich eingesetzt werden können. Die Oszillation ist meist sinusförmig, eine Bewegung, die mit einfachen mechanischen Anordnungen leicht erreicht werden kann. Ein ziemlich kurzer Hub und eine hohe Frequenz werden verwendet, um während jeder Oszillation eine kurze Periode des „negativen Abzugs“ bereitzustellen, in der die mittlere Abwärtsgeschwindigkeit der Kokillenbewegung größer ist als die Abzugsgeschwindigkeit des Gussstrangs in Gussrichtung. Oszillationsfrequenzen werden von 50 Zyklen pro Minute (cpm) auf 60 cpm bis zu 250 cpm bis 300 cpm erhöht, mit den Vorteilen flacherer Oszillationsmarken, weniger Rissbildung und reduzierter Nachbearbeitungsanforderungen.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile