



Fortgeschrittene Herstellung und Verarbeitung von Panzerstahl für überlegenen Leichtschutz
Herstellung und Verarbeitung von Panzerstahl
In der heutigen Umgebung gibt es verstärkte Bemühungen, leichte Panzerungstechnologien zu liefern, die panzerbrechende (AP) Geschosse bei reduzierten Flächengewichten besiegen können. Während viele dieser Bemühungen den Einsatz von Metallen geringerer Dichte wie Aluminium und Titan beinhalten, bleibt die Auswahl von Stahllegierungen für viele ballistische und strukturelle Anwendungen wettbewerbsfähig, da Panzerkomponenten sowohl im kommerziellen als auch im militärischen Einsatzbereich mit verfügbaren Geräten und Personal gefertigt werden können. Dies ist ein wesentlicher Vorteil von Stahl-Lösungen.
Stahl ist trotz seiner hohen Dichte das beste allround leistungsfähige Panzermaterial aufgrund von Eigenschaften wie Zähigkeit, sofortige Verfügbarkeit, niedrige Kosten, Gießbarkeit und Schweißbarkeit. Panzerstähle sind keine gewöhnlichen Stähle, sondern vereinen hohe Festigkeit mit Härte und Bruchzähigkeit. Sie schützen Objekte vor Geschossbeschädigung oder Druck im Kampf. Diese Stähle werden généralement als warmgewalztes Band in der Herstellung von gepanzerten Fahrzeugen eingesetzt.
Die Haupteigenschaften von Panzerstahl wie Zähigkeit, Härte, gute Ermüdungsfestigkeit, einfache Fertigung und Fügbarkeit sowie relative Kostengünstigkeit machen Stahl zu einem beliebten Material für gepanzerte Fahrzeuge. Eine wichtige Anforderung an diesen Stahl ist, dass er auch bei Unter-null-Temperaturen unter Beschuss durch überkalibrige Artilleriegeschosse seine strukturelle Integrität bewahrt. Daher muss dieser Stahl eine hohe Kerbschlagzähigkeit bei Tieftemperaturen aufweisen. Weitere wichtige Überlegungen für Panzerstahlplatten sind, dass sie modernen Fertigungs- und Konstruktionstechniken zugänglich sein müssen, gut schweißbar sind und in vielfältigen Formen hergestellt werden können.
Es ist bekannt, dass die chemische Zusammensetzung, die Austenitisierungs- und Anlasstemperatur sowie die Korngröße des Stahls seine mechanischen Eigenschaften und damit seine ballistische Leistung beeinflussen. Es wurde auch festgestellt, dass die mechanischen Eigenschaften und die ballistische Leistung martensitischer Stähle durch Kontrolle der chemischen Zusammensetzung und der Wärmebehandlungsparameter optimiert werden können.
Panzerstahl ist im Grunde ein hochfester, niedriglegierter Strukturstahl, der behandelt wurde, um sehr hohe Durchschlagfestigkeit zu erzielen. Diese Eigenschaft wird meist durch Wärmebehandlung, üblicherweise thermomechanische Behandlung, verliehen. Bekanntlich kann die Durchschlagfestigkeit von Stahl durch Erhöhung seiner Texturintensität verbessert werden, die durch thermomechanische Behandlung erzielt wird. Die Massenwirksamkeit der Panzerung steigt mit der Härte des Materials. Sehr harte Panzerung neigt jedoch zu Sprödigkeit und Zersplittern bei Treffern.
Die wichtigsten Legierungselemente des Panzerstahls sind Nickel (Ni), Chrom (Cr) und Molybdän (Mo). Der Phosphor (P) und Schwefel (S) Gehalt dieses Stahls muss sehr niedrig sein (bevorzugt unter 0,015 % jedes Elements). Auch der Gehalt an gelösten Gasen wie Stickstoff (N₂), Sauerstoff (O₂) und Wasserstoff (H₂) muss sehr gering sein. Weiterhin muss der Stahl sehr rein sein mit sehr niedrigem Einschlussgehalt und frei von Seigerungen.
Stahlpanzerung lässt sich in vier Hauptgruppen klassifizieren: (i) gewalzter homogener Panzer (RHA), (ii) hochharter Panzer (HHA), (iii) variabel harter Panzerstahl, und (iv) perforierter Panzer. Von diesen vier Typen werden RHA-Stähle üblicherweise als Referenzmaterial betrachtet. RHA-Stahl gilt als konventionelle Panzerung für leichte gepanzerte Fahrzeuge. Es handelt sich um einen hochwertigen Legierungsstahl, der vor der Wärmebehandlung gewalzt wird, um eine optimale Kombination aus Festigkeit und Zähigkeit zu erhalten.
Gewalzter homogener Panzer (RHA) Stahl ist weltweit auf den meisten Panzern der Standardpanzer geblieben. Seine niedrigen Kosten, Zuverlässigkeit, Verfügbarkeit der Produktionsinfrastruktur, gleichzeitige Nützlichkeit als Strukturmaterial und einfache Verarbeitung haben diesem Stahl seine Spitzenposition gesichert. Dieser Panzerstahl wird weiterhin im angelassenen martensitischen Gefüge nach Wärmebehandlung eingesetzt, die Härten zur Erhöhung der Durchschlagfestigkeit gegen Geschosse und anschließendes Anlassen zur Erhöhung der Zähigkeit und damit der Energieaufnahmefähigkeit bei einschlagenden Geschossen umfasst.
Die HHA-Spezifikation ermöglicht den effizienten Einsatz moderner kontinuierlicher Verarbeitungstechnologien und bietet eine neue Klasse von auto-angelassenen hochharten Stählen. Variabel harter Panzerstahl wird auch als Dual-Härte-Panzer (DHA) Stahl bezeichnet, der durch Walzverbinden einer hochharten Vorderplatte mit einer weniger harten Rückplatte hergestellt wird. Die walzverbundenen DHA-Stähle sind komplex in der Herstellung und haben bekannte Produktionsbeschränkungen. Studien wurden durchgeführt, um DHA-Stähle durch Elektroschlacke-Umschmelzprozesse herzustellen, doch die Produktion von DHA-Stählen bleibt schwierig.
Es gibt diverse Bemühungen, monolithische ultrahochharte Panzerstähle (UHHA) mit einer Härte von 600 HB (Brinell-Härte) oder mehr zu entwickeln, und es wurden bedeutende Fortschritte in der Stahlmetallurgie in dieser Richtung erzielt. Die verbesserte ballistische Widerstandsfähigkeit von Stahl als Funktion steigender Härte ist in der ballistischen Fachgemeinschaft gut etabliert. UHHA-Stähle sollen die Abwehr von AP-Geschossen erhöhen, das Panzergewicht reduzieren und die Fertigungsschwierigkeiten von DHA eliminieren.
Abschrecken und Anlassen, definiert als Kombination von Erhitzen und Abkühlen eines Metalls oder einer Legierung, verändert das Gefüge des Stahls und verbessert Festigkeit, Härte und Zähigkeit der behandelten Materialien. Die Abkühlrate beim Abschrecken des Stahls im austenitischen Bereich muss so sein, dass der Stahl unter die Ms-Temperatur (Beginn der Martensitbildung) abgekühlt wird. Nachdem das gesamte Gefüge in Martensit umgewandelt ist, erfolgt das Anlassen des Martensits. Während des Anlassens wird die Temperatur des Stahls auf einen Wert erhöht, bei dem die martensitische Struktur angelassen wird. Beim Abschrecken und Anlassen während des Warmwalzens der Platte müssen die Endwalztemperaturen sowie Abschreck- und Anlassraten kontrolliert werden, um optimale Qualitätsgüten von Stahl mit niedrigem Legierungsgehalt zu erhalten. Die resultierenden Produkte aus niedriglegiertem abgeschrecktem und angelassenem Stahl bieten Konstrukteuren gepanzerter Fahrzeuge Festigkeits-Gewichts-Vorteile und verschleißfeste Eigenschaften, die in konventionellen Stählen normalerweise nicht verfügbar sind.
Herstellungsprozess für Panzerstähle
Die Technologie zur Herstellung von Panzerplatten muss von sehr hoher Qualität sein, da die Anforderungen an hochfeste und hochharte Stähle einen der strengsten Prozesswege erfordern, der für die Produktion der Stahlplatte genutzt werden muss. Die Primärstahlerzeugung des Panzerstahls kann entweder im Basissauerstoffofen (LD-Konverter) oder im Elektrolichtbogenofen (EAF) erfolgen.
Während im Basissauerstoffofen hauptsächlich Roheisen (Flüssigeisen aus dem Hochofen) und Schrott als Rohmaterialien für die Stahlerzeugung verwendet werden, kann der Elektrolichtbogenofen Schrott, direktreduziertes Eisen und Roheisen je nach Verfügbarkeit einsetzen. Die Qualität der Rohmaterialien für die Primärstahlerzeugung muss kontrolliert werden. Bei Einsatz von Roheisen während der Stahlerzeugung ist es wünschenswert, Entschwefelung, Entphosphorung und Entsiliciumung des Roheisens gemäß den Prozessanforderungen durchzuführen, um niedrige Gehalte an Schwefel, Phosphor und Silicium im Roheisen sicherzustellen. Die Entfernung dieser Elemente aus dem Roheisen unterstützt die Qualität der Schlackenbildung während des Basissauerstoff-Stahlerzeugungsprozesses. Für die Stahlerzeugung verwendeter Schrott muss sauber und von hoher Dichte sein. Auch der Gehalt an Begleitelementen im Schrott muss sehr niedrig sein.
Die Fließbilder der Prozesse für die Herstellung und Verarbeitung von Panzerstählen sind in Abb. 1 und Abb. 2 dargestellt. Abb. 1 zeigt die Prozesse bis zur Plattenherstellung, Abb. 2 die Prozesse des Walzens, der thermischen Verarbeitung und der Prüfung der Platten.
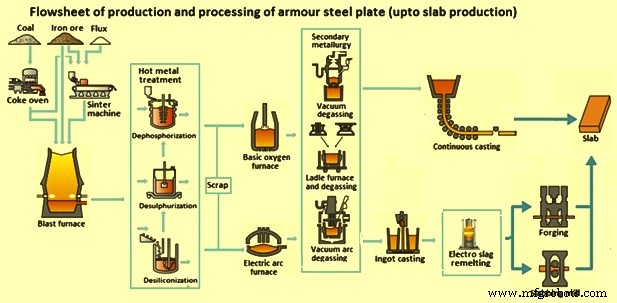
Abb. 1 Fließbild der Herstellung und Verarbeitung von Panzerstahlplatte (bis zur Plattenherstellung)
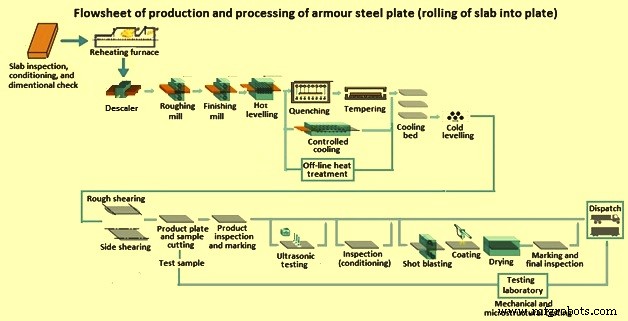
Abb. 2 Fließbild der Herstellung und Verarbeitung von Panzerstahlplatte (Walzwerk: Platten zu Bändern)
Erzeugung und Gießen des Panzerstahls
Nachdem der Flüssigstahl im Basissauerstoffofen oder Elektrolichtbogenofen erzeugt wurde, wird er in den nachgelagerten Stahlerzeugungsanlagen behandelt. Die Ziele der Sekundärmetallurgie umfassen: (i) Homogenisierung der chemischen Zusammensetzung und Temperatur des Flüssigstahls in der Pfanne, (ii) Entoxidation oder Beruhigung (Entfernung von Sauerstoff), (iii) Überhitzungseinstellung (Erhitzen oder Abkühlen des Flüssigstahls auf eine für das Stranggießen geeignete Temperatur), (iv) Zugabe von Ferrolegierungen und Kohlenstoff zur Einstellung der Chemie des Flüssigstahls, (v) Vakuumentgasung des Stahls zur Entfernung von Wasserstoff- und Stickstoffgasen, (vi) Entfernung unerwünschter nichtmetallischer Verbindungen durch Aufschwimmen in die Schlacke, und (vii) Veränderung der Zusammensetzung der verbleibenden Verunreinigungen zur Verbesserung des Stahlgefüges. Sekundärmetallurgie ist notwendig, um die gewünschten mechanischen Eigenschaften im Stahl nach dem Walzen zu erreichen.
Bei der Herstellung von Panzerqualitätsstählen werden ein oder mehrere der üblicherweise eingesetzten Sekundärmetallurgieprozesse verwendet, darunter Vakuumentgasung, Pfannenofen und Pfannenentgasung, Vakuum-Lichtbogen-Entgasung und Elektroschlacke-Umschmelzen. Während der Sekundärmetallurgieprozesse werden auch das Spülen oder Rühren des Flüssigstahls zusammen mit Injektionen verschiedener Materialien in der Pfanne zur Homogenisierung und Veredelung des Flüssigstahls durchgeführt. Sekundärmetallurgie ist auch für das reibungslose Gießen des Flüssigstahls in den Stranggießanlagen sowie für die Herstellung von qualitativ hochwertigen Brammen erforderlich.
Stranggießen von Stahl ist ein Prozess, bei dem Flüssigstahl zu einem halberzeugten Stahlprodukt, nämlich Brammen (im Fall von Panzerstahl), erstarrt, für das anschließende Walzen im Walzwerk. Der Betrieb der Stranggießanlage wandelt den Flüssigstahl einer gegebenen Zusammensetzung durch eine Gruppe von Operationen wie Kokillenbetrieb, Sprühkühlzone und Richtzone in einen Strang von Brammen gegebener Größe um. Die Dicke der gegossenen Bramme muss so bemessen sein, dass während des Plattenwalzens ein Mindestmaß an Umformung stattfindet.
Die Hauptausrüstungen einer Stranggießanlage umfassen: (i) Pfannendrehbühne mit Wiegesystem und Pfannendeckelmanipulator, (ii) Verteiler und Verteilerwagen mit Wiegesystem, Verteiler-Vorheizer und -Trockner, (iii) Kokille und Kokillenoszillation mit Kokillenniveauregelung und elektromagnetischem Rührer, (iv) Sekundärkühlung bestehend aus Strangkühlung, Strangführung und -führung, (v) Abzugs- und Richteinheit, (vi) Anfahrbarren, Anfahrbarren-Parkplatz und Anfahrbarren-Abkuppelwalze, (vii) Knebelwalze und Brennschneideeinheit, (viii) Produktidentifikationssystem, und (ix) Rollenstraße und Produktausgabesystem bestehend aus Kühlbett, Rollenstraße und Ausgabegitter.
Beim Gießen von niedriglegierten Panzerstählen liegt der Schwerpunkt auf der Herstellung reiner Stähle. Zudem gibt es höhere Anforderungen an das Gefüge und die Zusammensetzungshomogenisierung des Gussprodukts. Die chemische Zusammensetzung, die Erstarrungsbedingungen und die Art des Flüssigstahlflusses in der Kokille beeinflussen die Oberflächenqualität und die innere Struktur des Gussprodukts. Der Einsatz der elektromagnetischen Rührtechnik (EMS) fördert die Bildung einer äquiaxialen Kristallisationszone im Strang. Sie bewirkt die Verfeinerung des Erstarrungsgefüges, die Reduktion des Einschlussgehalts und die Verbesserung der Qualität der Oberfläche, der Unterfläche und der inneren Struktur der gegossenen Bramme.
Brammen für Panzerstähle können auch über den Weg des Elektroschlacke-Umschmelzens, Gießen in breite Blöcke und anschließendes Schmieden der Blöcke zu Brammen hergestellt werden. Da beim Blockguss Seigerung von Kohlenstoff in Erstarrungsrichtung auftritt, während die Erstarrung des Flüssigstahls fortschreitet, besteht Notwendigkeit für den Prozess des Elektroschlacke-Umschmelzens. Dieser Weg erhöht jedoch die Produktionskosten der Brammen. Er eignet sich hauptsächlich für geringe Kapazitäten. Da die Brammen durch Schmieden hergestellt werden, verfügen sie über eine gesunde innere Struktur.
Moderne Brammen-Stranggießanlagen, die mit allen Steuerungstypen von der Pfannendrehbühne bis zur Produktausgabe ausgestattet sind, produzieren normalerweise sehr gesunde Brammen praktisch ohne Oberflächen- und Unterflächenfehler. Aufgrund der Wichtigkeit von Panzerstählen werden Brammen nach dem Abkühlen visueller, magnaflux- und ultraschallprüfung unterzogen, um mögliche Oberflächen-, Unterflächen- und innere Fehler zu identifizieren. Innere Fehler in stranggegossenen Brammen können die Leistung des Stahls während der thermomechanischen Verarbeitung und/oder die mechanischen Eigenschaften des Endprodukts stark beeinflussen. Daher ist es wichtig, Fehler zu identifizieren, zu quantifizieren und zu charakterisieren. Die Fehlercharakterisierung umfasst Dichte, Verteilung, Art und Lage der Anomalien.
Die Prüfung ermöglicht die Einteilung der gegossenen Brammen in drei Kategorien: (i) Prime-Brammen, die zum Walzen freigegeben werden, (ii) Brammen mit geringfügigen Oberflächenfehlern, die durch Scharren oder Schleifen entfernt werden können, um sie walzgerecht zu machen, und (iii) Brammen mit inakzeptablen Unterflächen- und inneren Fehlern, die für das Walzen abgelehnt und zum Umschmelzen verschrottet werden.
Walzwerk: Walzen der Brammen im Plattenwalzwerk
Die Brammen werden nach der Prüfung in einem Wiedererhitzungsofen auf Temperaturen von ca. 1150 °C bis 1200 °C erhitzt, was für die plastische Verformung des Stahls und damit für das Walzen im Walzwerk geeignet ist. Der Schubbalkenofen-Typ wird bevorzugt, da er energieeffizient ist und ein gleichmäßiges Erhitzen der Brammen gewährleistet. Der Wiedererhitzungsofen muss über alle Einrichtungen zur Wärmerückgewinnung verfügen. Er muss auch mit den Verbrennungssteuerungen ausgestattet sein, die für die Kontrolle der Brammentemperatur sowie andere für seinen effizienten Betrieb erforderliche Steuerungen nötig sind.
Die erhitzte Bramme wird dann in einem Plattenwalzwerk gewalzt. Das Plattenwalzwerk ist normalerweise ein Viersatz-Umkehrwalzwerk entweder mit Einzelgerüst-Konfiguration oder mit Zwei-Gerüst-Konfiguration. Das Walzgerüst verfügt normalerweise über angeschlossene Kantenwalzen zur Kontrolle der Plattenbreite. Platten werden generell in mehreren Walzgängen auf die vorgeschriebene Dicke im Umkehrwalzgerüst gewalzt (d. h. wiederholtes Vor- und Rückwärtsführen der Platte durch das Walzgerüst), während der Spalt zwischen Ober- und Unterwalze stufenweise progressiv verringert wird. Der Vorgang des Führens einer Platte durch den Walzspalt heißt Walzgang, und die Dickenreduktion der Platte in jedem Gang heißt Walzreduktion. Die Dickenreduktion beim Walzen wird auf mehrere Walzgänge verteilt. Der Prozess, durch den die Anzahl der Gänge und die Walzreduktion in jedem Gang von der Brammendicke zur Produktdicke festgelegt werden, ist der Walzgängerplan. Die Endwalztemperatur beeinflusst die Anzahl der benötigten Gänge aufgrund der Materialeigenschaften, wobei kälteres Material härter wird.
Bei Normalstärke-Produkten (Flachplatten) wird die gleiche Dicke über die gesamte Länge durch Steuerung des Walzwerks erreicht, sodass der Spalt zwischen Ober- und Unterwalze während eines Walzgangs nicht verändert wird.
Die Walzstart- und Endtemperaturen bestimmen die Prozessstabilität, wobei kälteres Material mehr Walzkraft benötigt als heißeres. Daher kann dünne Platte, die eine höhere Abkühlrate als dicke Platte hat, den Walzprozess instabil machen, besonders bei dünnen Platten, wo der Temperaturabfall hoch ist.
Walzgertüte und Plattenkühlsysteme sowie alle nachgelagerten Walzwerksabschnitte müssen so ausgelegt sein, dass hochfeste Platten produziert und verarbeitet werden können, um erstklassige Endprodukte zu erhalten.
Spindelverstellung und automatische Spaltsteuerung sind die Hauptteile des Walzwerks zur Einstellung des Walzspalts gemäß der Sollstärke. Jede Plattengröße hat ihre eigene Walzgängerplanberechnung einschließlich passendem Walzspalt, Walzkraft und Walzwerkssteifigkeit.
Für das Walzen dünner Platten muss das Plattenwalzwerk mit Einrichtungen für automatische Formsteuerung, Flachheitssteuerung und Dickensteuerung ausgestattet sein. Das Walzen dünner Platten benötigt generell zwei Gerüste, wobei das Endgerüst den letzten Gang ausführt. Ebenfalls erforderlich ist ein Online-Dickenmessgerät für die Dickenmessung.
Die gewalzte Platte wird vor dem Eintritt in den Thermoverarbeitungsabschnitt in einem Heißrichtgerät und nach dem Thermoverarbeitungsabschnitt in einem Kaltplanierer gerichtet. Gute Flachheit einer Stahlplatte ist erwünscht, da während des Abkühlprozesses die Flachheit den Abstand beeinflusst, in dem das Wasser auf die Stahlplatte trifft, und den Wasserfluss auf der Stahlplatte beeinflusst. Die Funktion des vor der Kühlanlage installierten Heißrichtgeräts ist das Planieren der Stahlplatte vor dem Abkühlen. Der nach dem Thermoverarbeitungsabschnitt installierte Kaltplanierer dient dazu, die Platte zu planieren, um die durch Abkühlung verschlechterte Form für den einfachen Transport zum nachfolgenden Prozess zu korrigieren.
Beim Walzen von Panzerstahl wird die Endwalztemperatur auf einen niedrigeren Wert als bei konventionellen warmgewalzten Platten eingestellt. Dies bedeutet, dass manchmal Wartezeit zur Temperatureinstellung während des Walzprozesses notwendig ist, und die Wartezeit tendenziell länger wird bei dickeren Produkten.
Der Thermoverarbeitungsabschnitt ist bei der Herstellung und Verarbeitung von Panzerstahl sehr wichtig, da die endgültigen Eigenschaften des Stahls während der Bearbeitung der Platte in diesem Abschnitt erzielt werden. Um die Anforderungen bei der Herstellung von Panzerstählen zu erfüllen, werden drei Ansätze verwendet.
Im ersten Ansatz wird die Thermoverarbeitung offline des Plattenwalzwerks durchgeführt. Dabei wird die Platte auf eine gewünschte Temperatur im Austenitisierungsbereich erhitzt. Die Temperaturkontrolle ist wichtig, um Kornwachstum zu vermeiden. Nachdem die Platte eine homogenisierte austenitische Struktur erreicht hat, wird sie mit Wasser bei einer vorgegebenen Abkühlrate abgeschreckt, um eine martensitische Stahlstruktur zu erhalten. Der abgeschreckte Stahl wird dann bei niedriger Temperatur angelassen, um die gewünschten Eigenschaften zu erzielen.
Im zweiten Ansatz wird der gewalzte Stahl unmittelbar nach dem Walzen einer beschleunigten kontrollierten Kühlung unterzogen. In diesem Fall wird die martensitische Struktur vermieden, und ein sehr feinkörniges bainitisches Gefüge ist das Ziel. Bei diesem Ansatz kann keine sehr hohe Härte im Stahl erreicht werden, aber der Stahl erhält hohe Festigkeit gekoppelt mit guter Zähigkeit.
Im dritten Ansatz werden Abschrecken und Anlassen unmittelbar nach dem Walzen inline durchgeführt. Bei diesem Ansatz entfällt das Erhitzen der Platte, aber entweder müssen die Walzrate im Walzwerk und die Abschreck- und Anlasszeiten zusammenpassen, oder ein Vorgang muss auf den Abschluss des anderen warten. Zudem müssen ausreichende Steuerungen mit großzügigem Einsatz von Pyrometern für die Kontrolle der Thermoverarbeitungsparameter bereitgestellt werden. Weiterhin muss der Thermoverarbeitungsabschnitt eng mit den Walzvorgängen über ein Steuerungssystem verknüpft sein, um die Eigenschaften der Panzerplatten effektiv zu kontrollieren.
Knebelwalzen während der Abschreck- und Anlassvorgänge haben die Funktion, die Stahlplatte dazwischen zu halten, gleichmäßiges Abkühlen/Erhitzen durch Unterdrückung der Plattenverformung während Abkühlen/Erhitzen zu fördern, die Plattenform zu verbessern und Kühlzonen zu sichern. Beim Abschrecken von Stahlplatten variieren Endkühltemperatur und Kühlzeit stark je nach Größe und angestrebten Material. Daher wird es notwendig, die Länge der Kühlzone der Kühlanlage anzupassen. Die Knebelwalzen bestimmen den Kühlwasserfluss zum nachgelagerten Bereich der Kühlzone, verhindern ungleichmäßiges Abkühlen durch verweilendes Wasser auf der Stahlplatte außerhalb der Kühlzone und trennen so die Kühlzone von der Nicht-Kühlzone.
Die Wasserabschreckeinheit muss richtig ausgelegt sein, da sie von der Wassersiedekurve beeinflusst wird. Die Kühlkapazität von Wasser beim Abkühlen einer Stahlplatte bei hoher Temperatur zeigt ein charakteristisches Verhalten, wie es durch die sogenannte Siedekurve ausgedrückt wird (Abb. 3). Im Hochtemperaturbereich existiert ein Dampffilm zwischen Stahlplatte und Wasser, was einen als Filmbsieden bezeichneten Zustand verursacht und trotz hoher Temperatur in diesem Bereich die Kühlkapazität leicht niedriger wird. Wenn die Stahlplattentemperatur sinkt, beginnt der Kontakt von Wasser mit der Stahlplatte, und wenn die Temperatur weiter sinkt, erweitert sich die Kontaktfläche von Wasser mit der Stahlplatte, und der Kühlzustand geht in den Übergangsbsiedebereich über, wo die Kühlkapazität zunimmt. Wenn die Platten temperatur weiter sinkt, geht der Kühlzustand in den Blasensiedebereich über, wo erzeugte Blasen eine Hauptrolle spielen. Beim Abkühlen von Stahlplatten ist die Kühlung im Übergangsbsiedebereich entscheidend. In diesem Bereich vergrößert sich die ungleichmäßige Temperaturverteilung innerhalb einer Stahlplatte, die in der früheren Kühlung entstanden ist, und die Endkühltemperatur variiert für jede Stahlplatte.
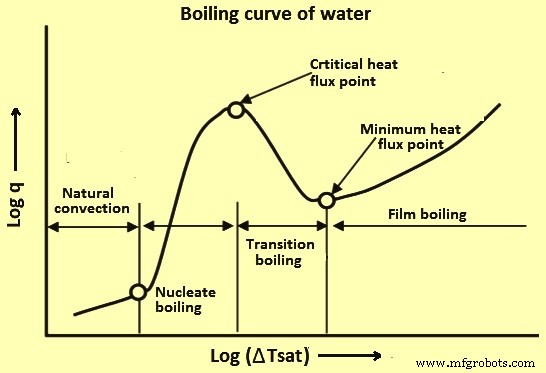
Abb. 3 Siedekurve von Wasser
Die Wasserabschreckeinheit muss richtig ausgelegt sein, da sie von der Wassersiedekurve beeinflusst wird. Die benötigten Funktionen für die Wasserabschreckeinheit sind weitreichend, um schnelle Kühlfähigkeit zu haben. Daher muss die Einheit mit vielen Sprühdüsen ausgestattet sein, da sie eine hohe Wasserflussrate für gleichmäßiges schnelles Abkühlen der breiten Platte benötigt. Auch unter den Betriebsbedingungen und je nach angestrebter Stahlqualität muss die Endkühltemperatur (Mf-Temperatur) irgendwo im Übergangsbsiedebereich eingestellt werden.
Nachdem die Platte der notwendigen Thermoverarbeitung zur Erreichung der gewünschten Eigenschaften von Festigkeit, Härte und Zähigkeit unterzogen wurde, wird die Stahlplatte in einer Richtmaschine erneut gerichtet und dann die Endbearbeitungen wie Scheren und Schneiden, Probenentnahme, Prüfung und Inspektion sowie bei Bedarf Strahlen, Beschichten und Markieren durchgeführt, wie im Fließbild gezeigt. Die Platte wird vor dem Versand einer Endprüfung unterzogen.
Bei der Prüfung müssen alle gemäß Standard erforderlichen Tests durchgeführt werden, um sicherzustellen, dass die Platten den im Standard angegebenen Werten bezüglich Abmessungen, Maßtoleranzen, Mikrostruktur, Festigkeit, Härte und Zähigkeit entsprechen. Das Walzwerklabor muss mit allen benötigten Prüf- und Inspektionsgeräten ausgestattet sein, damit die erforderlichen Tests und Inspektionen der gewalzten Platten durchgeführt werden können.
Herstellungsprozess
- Mar-Bal nutzt IQMS EnterpriseIQ ERP für Fertigungsexzellenz
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Hochpräzise Spindeln & fortschrittliche Verarbeitungstechnologien