



Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
Grüne Stahlerzeugung
Die durchschnittliche Jahrestemperatur der Erde steigt seit der industriellen Revolution. Dies ist hauptsächlich auf die Verbrennung fossiler Brennstoffe zurückzuführen, die die CO₂-Emissionen in der Atmosphäre erhöhen. Vor der industriellen Revolution bestand die atmosphärische Luft zu 280 ppm (0,028 %) aus CO₂, und dieser Wert ist bis Anfang 2019 auf rund 413 ppm (0,0413 %) gestiegen. Abb. 1 zeigt den globalen Anstieg der Jahrestemperatur und der CO₂-Konzentration auf der Erde in den letzten 800.000 Jahren. Die Daten zum atmosphärischen CO₂ stammen von der U.S. National Oceanic Atmospheric Administration (NOAA). Da keine direkten Messungen existieren, wurden die Informationen aus Eisbohrkernen durch das European Project for Ice Coring in Antarctica (EPICA) abgeleitet.
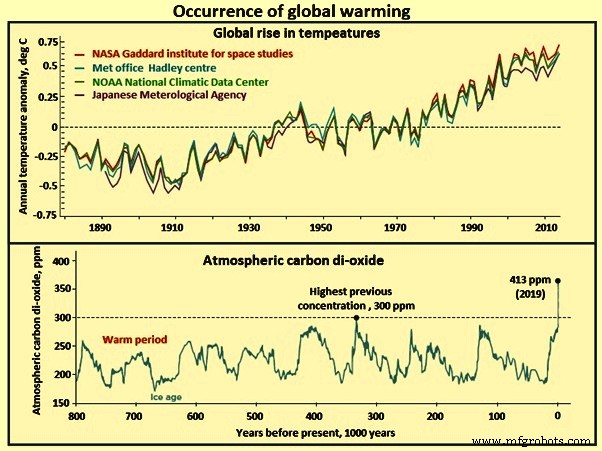
Abb. 1 Auftreten der globalen Erwärmung
Globale Erwärmung ist tatsächlich das Ergebnis von „zu viel des Guten“. Ohne Atmosphäre wäre die Erdoberfläche fast vollständig gefroren. Wenn Sonnenlicht in die Atmosphäre eintritt, wird es von Ozeanen und Kontinenten absorbiert, die sich erwärmen. Ein Großteil der Wärme wird dann in Form von energiereicher Infrarotstrahlung zurück in den Weltraum abgestrahlt. Hier kommen die „Treibhausgase“ ins Spiel. Diese Gase, bestehend hauptsächlich aus Wasserdampf, CO₂ und Methan, interagieren mit dem Infrarotlicht und verhindern, dass es die Atmosphäre in Richtung Weltraum verlässt. Als Folge tritt der „gute Effekt“ ein und die Atmosphäre speichert die Wärme. Es ist nur so, dass zu viel des Erwärmungseffekts negative Auswirkungen hat, die Atmosphäre zu stark zu erwärmen.
Abb. 1 zeigt, dass der CO₂-Gehalt in der Atmosphäre seit der industriellen Revolution von 280 ppm auf 413 ppm gestiegen ist. Die Kohlenstoffdatierung zeigt, dass dieser Anstieg mit der Verbrennung fossiler Brennstoffe (Kohle, Öl, Erdgas) zusammenhängt. Im gleichen Zeitraum ist die durchschnittliche globale Temperatur um 1 °C gestiegen. Obwohl 1 °C nicht hoch erscheint, wird angenommen, dass jeder weitere Anstieg schwerwiegende Folgen haben kann, wie das Verschwinden des Meereises, das Zurückweichen der Gletscher mit resultingem Meeresspiegelanstieg, der derzeit durchschnittlich 3,3 mm pro Jahr beträgt. Um die schädlichen Auswirkungen des Klimawandels zu vermeiden, muss die globale Erwärmung unter 2 °C gehalten werden.
Die Eisen- und Stahlindustrie ist der größte Sektor in Bezug auf globale fossile und industrielle Emissionen und macht rund 7 % bis 9 % der Treibhausgasemissionen (THG) aus. Sie ist der größte industrielle Emittent und derzeit für ca. 8 % des globalen Endenergiebedarfs verantwortlich. Daher steht sie im Fokus der Regierungen. Andererseits ist Stahl für moderne Volkswirtschaften unverzichtbar, und die globale Stahlnachfrage wird voraussichtlich wachsen, um steigende soziale und wirtschaftliche Wohlfahrtsbedürfnisse zu decken. Er ist auch ein kritischer Input für den Übergang zu sauberer Energie. Die Erzeugung und Nutzung von Elektrizität hängt teilweise von den ferromagnetischen Eigenschaften von Stahl und seinen Legierungen ab. Stahl ist ein Schlüsselmaterial für Windturbinen, Übertragungs- und Verteilungsinfrastruktur, Wasserkraft- und Kernkraftwerke sowie andere kritische Energiesektor-Assets.
Herausforderungen und Verantwortung
Während Stahl ein Facilitator des sauberen Energieübergangs ist, trägt er auch erheblich zur aktuellen Herausforderung bei, die Klimaziele zu erreichen. Direkte CO₂-Emissionen des Sektors betragen ca. 2,6 Gigatonnen CO₂ (Gt CO₂) pro Jahr, also etwa ein Viertel der industriellen CO₂-Emissionen, aufgrund der starken Abhängigkeit von Kohle und Koks als Brenn- und Reduktionsmittel. Weitere 1,1 Gt CO₂ Emissionen sind auf die Nutzung seiner Abgase sowie anderer Brennstoffe zur Erzeugung des verbrauchten Stroms und importierter Wärme zurückzuführen.
Die hohe Abhängigkeit von Kohle in der primären Stahlerzeugung, langlebige Kapitalanlagen und die Exposition des Sektors gegenüber internationalem Handel und Wettbewerbsfähigkeit machen den Übergang zu nahezu null CO₂-Emissionen herausfordernd. Aus diesen Gründen wird der Sektor manchmal als einer der „hard to abate“ (schwer zu dekarbonisierenden) bezeichnet.
Die Deckung der Nachfrage nach Eisen- und Stahlprodukten stellt Herausforderungen für den Sektor dar, da er einen nachhaltigeren Pfad sucht, während er wettbewerbsfähig bleibt. Daher haben Eisen- und Stahlerzeuger die große Verantwortung, Energieverbrauch und Treibhausgasemissionen zu reduzieren, nachhaltigere Produkte zu entwickeln und ihre Wettbewerbsfähigkeit durch Innovation, Einsatz kohlenstoffarmer Technologien und Ressourceneffizienz zu steigern.
Jüngste Studien schätzen, dass die globale Stahlindustrie ca. 14 % des potenziellen Werts von Stahlorganisationen riskiert, wenn sie ihre Umweltauswirkungen nicht verringern können. Daher muss Dekarbonisierung oberste Priorität haben, um wirtschaftlich wettbewerbsfähig zu bleiben und die Betriebsgenehmigung der Industrie zu erhalten. Zudem machen lange Investitionszyklen von 10 bis 15 Jahren, Milliardenfinanzierungsbedarf und begrenzte Lieferantenkapazitäten dieses Thema noch relevanter und binden signifikante Vorlaufzeiten für die Bewältigung der Dekarbonisierungsherausforderung.
Die Eisen- und Stahlindustrie hat erkannt, dass langfristige Lösungen nötig sind, um die bei der Stahlerzeugung entstehenden CO₂-Emissionen zu bekämpfen. Daher war die Stahlindustrie sehr proaktiv in der Verbesserung des Energieverbrauchs und der Reduzierung der CO₂-Emissionen. Verbesserungen der Energieeffizienz haben in den meisten der größten Stahl produzierenden Länder seit 1975 zu Reduktionen von rund 50 % der für die Produktion einer Tonne Rohstahl benötigten Energie geführt. Weitere Verbesserungen der Energieeffizienz werden durch maximale Nutzung modernster Technologien erzielt.
Technologische Pfade für grüne Stahlerzeugung
Grüne Stahlerzeugung besteht in der Nutzung von Prozessen, die zu einer Reduzierung der CO₂-Emissionen führen. Entwicklungsarbeiten für grüne Stahlerzeugungsprozesse werden in der Europäischen Union, USA, Kanada, Brasilien, Japan, Südkorea, Australien und China durchgeführt. Für die Entwicklung der Technologien für grüne Stahlerzeugung werden fünf Schlüsselrichtungen erforscht: (i) Technologien mit Kohlenutzung, (ii) Technologien mit Wasserstoffeinsatz, (iii) Technologien mit Elektronen, (iv) Technologien mit Biomasseeinsatz, (v) Technologien mit Kohlenstoffabscheidung, -nutzung und/oder -speicherung (CCUS). Die Pfade zu Durchbruchstechnologien zur Reduzierung der CO₂-Emissionen aus der erzbasierten Stahlerzeugung sind in Abb. 2 dargestellt.
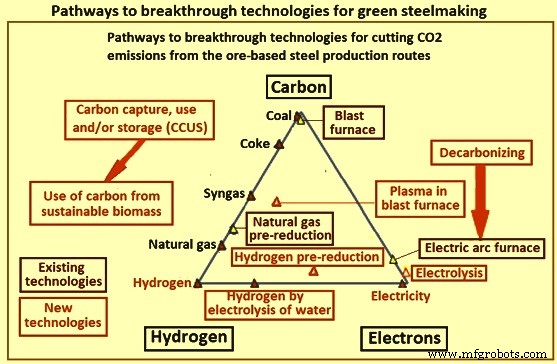
Abb. 2 Pfade zu Durchbruchstechnologien für grüne Stahlerzeugung
Europäische Union: ULCOS-Programm
In der EU werden Durchbruchstechnologien im Rahmen des ULCOS-Programms (Ultra-Low CO₂ Steelmaking) entwickelt. Darunter wird an (i) „Top Gas Recycling Blast Furnace“ (TGR-BF) mit CCUS, (ii) HIsarna-Prozess mit CCUS (Schmelzreduktion), (iii) ULCORED mit CCUS (neues Direktreduktions-Konzept) und (iv) Elektrolyse gearbeitet. Zudem arbeitet ULCOS an der Nutzung von Kohlenstoff aus nachhaltiger Biomasse sowie wasserstoffbasierter Stahlerzeugung.
USA: Öffentlich-private Partnerschaft
In den USA erfolgt die Entwicklungsarbeit in einer „Public-Private Partnership“ zwischen dem American Iron and Steel Institute (AISI) und dem US Department of Energy (DOE), Office of Industrial Technology. Zwei Projekte stellen bedeutende Schritte dar: (i) Suspensions-Wasserstoffreduktion von Eisenoxidkonzentrat, (ii) Schmelzoxid-Elektrolyse (MOE). Kurzfristig arbeiten AISI-Mitglieder an dem „Paired Straight Hearth Furnace“, einem kohlebasierten DRI- und Flüssigmetallprozess für den langfristigen Ersatz von Hochöfen und Koksöfen.
Japan: COURSE50-Programm
In Japan wird die Entwicklungsarbeit im COURSE50-Programm durchgeführt, an dem sechs Stahl- und Ingenieurorganisationen, die Japan Iron and Steel Federation und die New Energy and Industrial Technology Development Organization beteiligt sind. Die F&E-Ziele sind: (i) Reduzierung der CO₂-Emissionen aus der Hochofeneisenoxidreduktion durch andere Reduktionsmittel (Wasserstoff), (ii) Reformierung von Koksofengas zur Erhöhung des Wasserstoffgehalts durch Nutzung von Abwärme, (iii) Hochfester und hochreaktiver Koks für Reduktion mit Wasserstoff. Zudem wird an der CO₂-Abscheidung aus Hochofengas gearbeitet: (i) chemische und physikalische Absorption zur Abscheidung, Trennung und Rückgewinnung von CO₂, (ii) Reduzierung des Energiebedarfs für Abscheidung, Trennung und Rückgewinnung durch Nutzung von Abwärme aus dem Stahlwerk.
Südkorea: POSCO-Konsortium
In Südkorea wird die Entwicklungsarbeit mit POSCO, RIST, POSLAB und POSTECH durchgeführt. Drei vielversprechende CO₂-Durchbruchswege wurden identifiziert: (i) kohlenstoffarme Stahlerzeugung bestehend aus kohlenstoffarmem FINEX-Prozess, Vorreduktion und Wärmerückgewinnung von heißem Sinter, (ii) CO₂-Abscheidung und -Speicherung in der Stahlerzeugung durch CO₂-Absorption mit Ammoniaklösung und CO₂-Sequestrierung in Meeresgasfeldern, (iii) wasserstoffbasierte Stahlerzeugung durch Eisenoxidreduktion im FINEX-Prozess mit wasserstoffangereichertem Synthesegas und wasserstoffangereichertem Hochofenprozess.
Kategorien neuer Technologien
Neue Technologien zur Reduzierung oder Eliminierung von Kohlenstoffemissionen aus dem Stahlerzeugungsprozess lassen sich in zwei Hauptkategorien einteilen: (i) Kohlenstoffabscheidung, -nutzung und/oder -speicherung (CCUS) und (ii) alternative Reduktion von Eisenerz. CCUS verwendet verschiedene Methoden zur Abscheidung von CO₂-Emissionen. Diese werden entweder gespeichert (z. B. in geologischen Formationen wie erschöpften unterseeischen Gasreservoirs) oder für die Weiterverwendung aufbereitet. Allein kann CCUS keine Klimaneutralität erreichen. Aber es kann zu einer negativen CO₂-Bilanz führen, wenn fossile Brennstoffe in der Stahlerzeugung durch Biomasse ersetzt werden.
Die zweite Technologieart beinhaltet den Ersatz von Koks oder Erdgas durch alternative Reduktionsmittel für das Eisenerz. Dazu gehören Wasserstoff und elektrischer Gleichstrom. Der Vorteil dieser Technologien ist, dass sie theoretisch die Stahlerzeugung vollständig grün machen können. Die meisten benötigen jedoch wahrscheinlich noch mehr Zeit und Mittel für den Aufbau im Vergleich zu CCUS.
Die vielversprechendsten neuen CCUS- und alternativen Reduktionstechnologien sowie die Technologie der wasserstoffbasierten Direktreduktion werden im Folgenden diskutiert.
Technologien mit CCUS
Bei diesen Technologien wird das während des Betriebs emittierte CO₂ von anderen Gasen getrennt und abgeschieden. Das abgeschiedene CO₂ wird dann entweder per Pipeline transportiert oder zu einem Onshore- oder Offshore-Speicherort verschifft oder genutzt. Prozesse für CCUS umfassen Post-/Pre-Combustion-Abscheidung, Kompression, Transport und Speicherung/Nutzung. Abb. 3 zeigt das CCUS-Schema für die vereinfachte Hochofen-Grundofen-Route (BF-BOF).
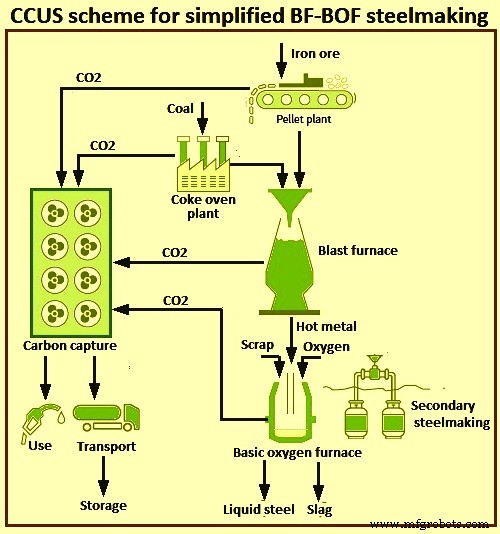
Abb. 3 CCUS-Schema für vereinfachte BF-BOF-Route
Der Hauptvorteil ist, dass CCUS-Systeme relativ einfach in bestehende konventionelle Brownfield-Anlagen integriert werden können. Und da die Technologie nicht stahlspezifisch ist, können auch andere Industrien Entwicklungs- und Infrastrukturkosten teilen. Zudem sind zukünftige Betriebskosten weitgehend vorhersehbar.
Der Hauptnachteil ist, dass CCUS nicht vollständig klimaneutral ist, da der Abscheidungsprozess allein nur ca. 90 % des CO₂ einfängt. Weitere Herausforderungen: Öffentliche Akzeptanz der CO₂-Speicherung ist unsicher, was First Mover in eine nachteilige Position bringt. Derzeit bieten, abgesehen von geringfügigen Onshore-Speicherorten, die Meere die einzigen geeigneten großen Speicherorte, was erhebliche Transportanstrengungen erfordert. Zudem muss die Nutzung von Emissionen sicherstellen, dass es zu keiner späteren Kohlenstofffreisetzung kommt, um klimaneutral zu sein. Auch erhöht CCUS-Ausrüstung den Wartungsaufwand und die Stillstandszeiten mit signifikantem Einfluss auf die Betriebskosten.
Es gibt Pilotprojekte zur Verarbeitung von Emissionen wie CO₂ zur Herstellung synthetischer Kraftstoffe. Dies ist derzeit jedoch nicht klimaneutral, da CO₂ später freigesetzt wird.
Biomassebasierte Roheisenerzeugung mit CCUS
Die Grundidee dieser Technologien ist, dass klimaneutrale Biomasse fossile Brennstoffe in der Vorverarbeitung oder als Eisenerz-Reduktionsmittel teilweise ersetzt. Beispiele sind kohlenstoffreiche „Chars“ aus Rohbiomasse (Rohalgen, Gras, Holz etc.), die zur Herstellung eines Koksersatzes verwendet werden, oder Biogas, das statt Erdgas in einen Schachtofen eingespritzt wird. Prozesse basierend auf diesen Technologien umfassen Pyrolyse und hydrothermale Karbonisierung. CCUS-Systeme kümmern sich um verbleibende Kohlenstoffemissionen.
Biomasse allein kann 40 % bis 60 % der CO₂-Emissionen reduzieren und in Kombination mit CCUS klimaneutrale Stahlerzeugung erreichen. Kurzfristig ist Biomasse ein sofortiger teilweiser Ersatz für fossile Brennstoffe, der schnelle Emissionsreduktionen in bestehenden Anlagen ermöglicht. CO₂ aus Emissionen kann auch mittels CCUS recycelt werden, um frische Biomasse zu produzieren.
Allerdings ist der Anbau von Biomasse schwierig. Umweltbedingt kann er zu Entwaldung, Verschmutzung und reduzierter Biodiversität führen, sozial beeinflusst er Lebensmittelpreise und landwirtschaftliche Flächennutzung. Daher besteht ein hohes politisches und soziales Akzeptanzrisiko. Zudem hat Biomasse einen niedrigeren Heizwert als fossile Brennstoffe, was ihre Verwendung in großen Hochöfen begrenzt oder zu geringeren Wirkungsgraden führt. Aufgrund des hohen Wassergehalts kann sie auch zu schwer für den Einsatz in großen Hochöfen sein.
Eine Studie der schwedischen Forschungsgruppe SWEREA an einem SSAB-Stahlwerk in Luleå hat Potenzial für eine 28 %-Reduktion der CO₂-Emissionen durch biomassebasierte Roheisenerzeugung identifiziert.
Wasserstoffbasierter Schachtofen für direktreduziertes Eisen (DRI)
In diesem Prozess wird statt eines kohlenstoffbasierten Reduktionsmittels wie reformiertem Erdgas Wasserstoff zur Reduktion von Eisenoxidpellets zu „direktreduziertem Eisen“ (DRI oder Schwammeisen) verwendet. Die Reaktion findet in einem Schachtofen statt. Das produzierte DRI wird dann in einen Elektrolichtbogenofen eingespeist und durch Zugabe von Kohlenstoff zu Stahl weiterverarbeitet. DRI kann auch in Form von „heißbrikettiertem Eisen“ (HBI) in einen Hochofen eingespeist werden. Dies erhöht die Hochofeneffizienz signifikant und reduziert den Koksverbrauch. Die gängigsten ähnlichen Prozesstechnologien sind die Midrex- und Energiron-Prozesse.
Bei der wasserstoffbasierten Reduktion wird das Eisenerz durch eine Gas-Feststoff-Reaktion reduziert, ähnlich dem DRI-Produktionsweg. Der einzige Unterschied ist, dass das Reduktionsmittel reiner Wasserstoff statt Kohlenmonoxidgas, Synthesegas oder Koks ist. Die Reduktion von Eisenerz durch Wasserstoff erfolgt in zwei oder drei Stufen. Bei Temperaturen über 570 °C wird Hämatit (Fe₂O₃) zuerst in Magnetit (Fe₃O₄), dann in Wüstit (FeₓO) und schließlich in metallisches Eisen umgewandelt, während bei Temperaturen unter 570 °C Magnetit direkt in Eisen umgewandelt wird, da Wüstit nicht thermodynamisch stabil ist.
Die Reduktionsreaktionen bei der Reduktion von Eisenerz durch Wasserstoff werden durch die Gleichungen dargestellt: (i) 3 Fe₂O₃ + H₂ = 2 Fe₃O₄ + H₂O, (ii) x Fe₃O₄ + (4x-3) H₂ = 3 FeₓO + (4x-3) H₂O, (iii) FeₓO + H₂ = x Fe + H₂O, wobei x = 0,95. Wie diese Reaktionen zeigen, setzt die Eisenerzreduktion mit Wasserstoff harmlosen Wasserdampf (H₂O) statt des Treibhausgases CO₂ frei. Die Gesamtreaktion für die Reduktion von Hämatiterz mit H₂ ist Fe₂O₃ + 3H₂ = 2Fe + 3H₂O, eine endotherme Reaktion mit einer Reaktionswärme ΔH bei 298 °C = 95,8 kJ/mol, die für die Energiebilanz des Prozesses negativ ist und eine Energiezufuhr mit dem eingespritzten Reduktionsgas/Gemisch erfordert. Der Fokus bei der Entwicklung der Produktionslinie liegt auf Optimierung basierend auf Reduktionstemperatur, Reaktionskinetik, Pelletzusammensetzung und Technologie zur Vorwärmung des Reduktionsgases.
Der stöchiometrische H₂-Verbrauch für die Reduktion von Hämatiterz (Fe₂O₃) beträgt 54 kg pro Tonne Eisen. Daher benötigt ein 1 Millionen-Tonnen-pro-Jahr-Stahlwerk eine Wasserstoffanlage mit einer Kapazität von bis zu 70.000 m³/h Wasserstoff unter Standardbedingungen (STP). Mit Wasserstoff als Reduktionsgas ist es wichtig, die Veränderung des Reaktorverhaltens im Vergleich zum Reaktor mit Wasserstoff-Kohlenmonoxid-Gemischen als Reduktionsgas vorherzusehen. Mehrere Faktoren können auf unterschiedliche Weise interagieren, wie Kinetik, Thermodynamik, Wärmeübergang und Gasströmung.
Der Prozess macht die gesamte primäre Stahlerzeugungsroute klimaneutral und fossilenbrennstofffrei, falls grüner Strom vollständig für den Prozess verwendet wird. Ein weiterer Vorteil ist die hohe Produktionsflexibilität. Der Prozess lässt sich leicht starten und stoppen, und die Fähigkeit der Technologie, kleinere Einheiten zu nutzen, ermöglicht größere Skalierbarkeit. Zudem bedeutet die Möglichkeit, DRI als HBI in ein Hochofen-Grundofen-Stahlerzeugungssystem einzuspeisen, dass bestehende konventionelle Brownfield-Anlagen genutzt werden können, während die Schachtofen-/EAF-Produktion hochgefahren wird.
Der Prozess benötigt weiterhin Eisenoxidpellets, deren Herstellung je nach Wärmequelle des Pelletwerks erhebliche Emissionen verursachen kann. Die Bereitstellung der notwendigen Wasserstoffmenge ist ebenfalls ein Problem, und effiziente Großelektrolyseure müssen entwickelt werden. Zudem, da der Prozess auf riesige Mengen billiger grüner Energie angewiesen ist, müssen Stahl produzierende Länder Wasserstoff oder vorgearbeitetes Eisen importieren, was ihre Wertschöpfungsketten beeinträchtigt, wenn sie ihre eigene grüne Energieproduktion nicht signifikant steigern. Es besteht auch Unsicherheit bezüglich zukünftiger Betriebskosten in Bezug auf Wasserstoff- und Strompreise. Abb. 4 zeigt den wasserstoffbasierten Schachtofen für direktreduziertes Eisen.
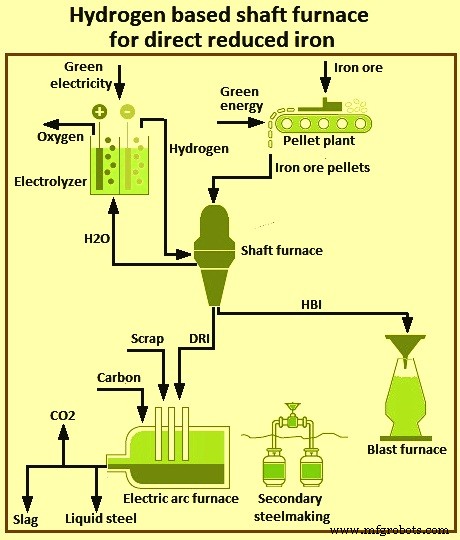
Abb. 4 Wasserstoffbasierter Schachtofen für direktreduziertes Eisen
HYBRIT-Prozess
Der HYBRIT-Prozess nutzt einen wasserstoffbasierten Schachtofen für die DRI-Produktion. HYBRIT steht für „HYdrogen BReakthrough Ironmaking Technology“. Am 4. April 2016 starteten die drei schwedischen Unternehmen SSAB, LKAB und Vattenfall AB ein Projekt zur Untersuchung der Machbarkeit einer H₂-basierten DRI-Produktion mit CO₂-emissionsfreiem Strom als primärer Energiequelle. Ein Joint Venture, HYBRIT Development AB, wurde gegründet, an dem die drei Unternehmen beteiligt sind. Dies gab vollen Zugang zu Top-Kompetenz in der gesamten Wertschöpfungskette von Energieerzeugung, Bergbau, Erzaufbereitung und Pelletproduktion, Direktreduktion, Schmelzen und Rohstahlerzeugung. Eine Vor-Machbarkeitsstudie zur H₂-basierten Direktreduktion wurde 2017 durchgeführt. Die Studie kam zu dem Schluss, dass der vorgeschlagene Prozessweg technisch machbar ist und angesichts zukünftiger Trends bei CO₂-Emissionskosten und Strompreisen auch für Bedingungen in Nordschweden/Finnland wirtschaftlich attraktiv ist.
Der HYBRIT-Prozess ersetzt Kohle durch Wasserstoff für die Direktreduktion von Eisen, kombiniert mit einem Elektrolichtbogenofen. Der Prozess ist fast vollständig fossilfrei und führt zu einer erheblichen Reduzierung der Treibhausgasemissionen. Er gehört zu mehreren Initiativen, die ein Wasserstoff-Direktreduktions-/Elektrolichtbogenofen-Setup nutzen, das die Direktreduktion von Eisenerz durch Wasserstoff mit einem Elektrolichtbogenofen für die Weiterverarbeitung zu Stahl kombiniert. Das Produkt aus dem Wasserstoff-Direktreduktionsprozess ist DRI oder Schwammeisen, das in einen Elektrolichtbogenofen eingespeist, mit geeigneten Schrottanteilen gemischt und weiter zu Stahl verarbeitet wird.
Das Prinzip-Flusschema des HYBRIT-Produktionsprozesses ist in Abb. 5 dargestellt. Die Hauptmerkmale des Prozesses sind: (i) keine fossilen Brennstoffe in der Pelletproduktion, (ii) Wasserstoff wird durch Elektrolyse mit fossilfreiem Strom erzeugt, (iii) Speicherung von Wasserstoff in einer speziell entwickelten Einheit als Puffer für das Netz, (iv) Schachtofen für Eisenerzreduktion, (v) maßgeschneiderte Pellets als Eisenerz-Zufuhr, (vi) Reduktionsgas/Gemisch wird vor Injektion in den Schacht vorgeheizt, (vii) Produkt kann entweder DRI oder HBI kohlenstofffrei oder karburisiert sein, (viii) DRI/HBI wird zusammen mit recyceltem Schrott im Elektrolichtbogenofen geschmolzen.
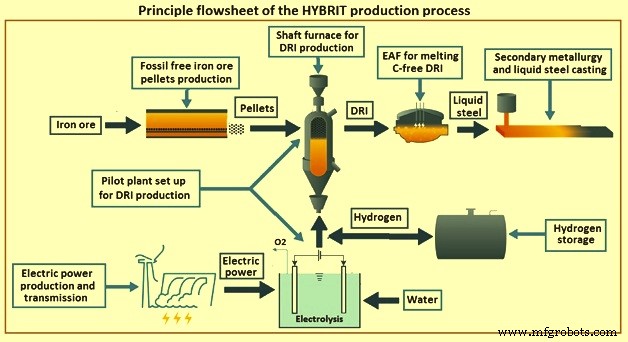
Abb. 5 Prinzip-Flusschema des HYBRIT-Produktionsprozesses
Die Verwendung von durch Wasserelektrolyse mit fossilfreiem Strom erzeugtem Wasserstoff zur Reduktion von Eisenoxidpellets in einem Schachtofen ist die Hauptalternative, die für die HYBRIT-Initiative gewählt wurde. Unter dieser Initiative umfasst die Umstellung auf eine fossilfreie Wertschöpfungskette von der Mine bis zum Fertigstahl viele zu entwickelnde Aspekte, wobei auch lokale Markt- und geografische Bedingungen berücksichtigt werden. Schweden hat eine einzigartige Situation mit Überkapazität an elektrischer Leistung im Norden, Nähe zu Eisenerzminen, gutem Zugang zu Biomasse und Stahlwerken sowie einem starken Netzwerk zwischen Industrie, Forschungsinstituten und Universitäten.
Der HYBRIT-Prozess fällt in eine Kategorie technologischer Konzepte, die der kommerziellen Umsetzung erheblich näher sind. Er basiert auf der Verwendung von Wasserstoff als Reduktionsmittel, wobei der Wasserstoff durch Elektrolyse auf Basis erneuerbarer Elektrizität erzeugt wird. Aus Umweltsicht ist der wichtigste Vorteil, dass das Abgas dieses Prozesses Wasser (H₂O) statt CO₂ ist, mit entsprechender Reduktion der THG-Emissionen. Wie bei konventioneller DRI-Stahlerzeugung kann das mit wasserstoffbasiertem DRI-Verfahren erzeugte Eisen mittels kommerziell verfügbarer Elektrolichtbogenofentechnologie weiter zu Stahl verarbeitet werden. Die Wasserstoffproduktion und der Elektrolichtbogenofenschritt können klimaneutral gestaltet werden, wenn der elektrische Strom und der Wasserstoff aus erneuerbaren Quellen wie PV-Solar/Wind/Wasser-elektrischer Elektrolyse, photochemischer Wasserstoffproduktion oder solarthermischer Wasserspaltung stammen.
Wasserstoffbasiertes Wirbelschichtverfahren für direktreduziertes Eisen
Wie bei der Schachtversion nutzt diese Technologie Wasserstoff zur Reduktion von Eisenerz und Produktion von DRI für den Elektrolichtbogenofen. Die Unterschiede sind: Die Reduktion erfolgt in einer Wirbelschicht statt in einem Ofen, und fein aufbereitete Eisenerzfines/Konzentrate werden statt Pellets verwendet. Wirbelschichten sind Reaktorkammern, die feste Einsatzstoffe kontinuierlich mit einem Gas mischen können, um ein Feststoffprodukt zu erzeugen. Ähnliche Prozesse sind FINEX und Circored.
Die Verwendung von Fines anstelle von Eisenpellets hat den Vorteil, die Notwendigkeit der Pelletierung und damit der damit verbundenen hohen Kosten und CO₂-Emissionen zu eliminieren. Zudem haben Wirbelschichtreaktoren weniger interne Verklebungsprobleme als Schachtöfen und erreichen höhere Metallisierungsgrade (ca. 90 % bis 95 %).
Der Prozess teilt die gleichen Probleme bezüglich Wasserstoffversorgung, Elektrolyseur und Betriebskosten wie die Schachtmethode. Die Stromversorgung muss ebenfalls zu 100 % grün sein, um Klimaneutralität zu erreichen. Zudem ist der Einsatz von Wirbelschichtreaktoren in der Stahlerzeugung weniger entwickelt als Schachtöfen und erfordert daher höhere Investitionen. Abb. 6 zeigt das wasserstoffbasierte Wirbelschichtverfahren für direktreduziertes Eisen.
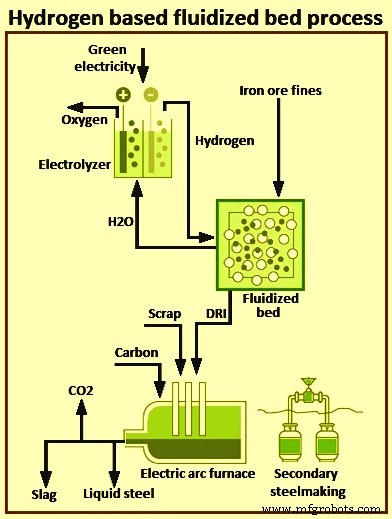
Abb. 6 Wasserstoffbasiertes Wirbelschichtverfahren für direktreduziertes Eisen
HYFOR-Prozess
Hydrogen based Fine-Ore Reduction (kurz HYFOR) ist der weltweit erste Direktreduktionsprozess für Eisenerzkonzentrate aus der Erzaufbereitung, der keine Vorverarbeitung des Materials wie Sintern oder Pelletieren benötigt. Dies reduziert CAPEX und OPEX. Der Prozess kann eine Vielzahl von Erzen verarbeiten, z. B. Hämatit und Magnetit.
Der HYFOR-Prozess wurde von Primetals Technologies entwickelt. Die neue Technologie kann auf alle Arten von aufbereitetem Erz angewendet werden. Sie arbeitet mit Partikelgrößen < 0,15 mm für 100 % des Einsatzstoffs, während eine maximale Korngröße von 0,5 mm zugelassen ist. Aufgrund der großen Partikeloberfläche erreicht der Prozess hohe Reduktionsraten bei niedrigen Temperaturen und Drücken.
Als primäres Reduktionsmittel verwendet der neue Prozess Wasserstoff. Dieser kann aus erneuerbarer Energie stammen oder alternativ wasserstoffreiche Gase aus anderen Gasquellen wie Erdgaspolyrolyse oder konventionellen Dampfreformern. Als weitere Alternative kann HYFOR mit wasserstoffreichen Abgasen betrieben werden. Je nach Wasserstoffquelle führt dies zu niedrigen oder sogar null CO₂-Emissionen für das resultierende DRI.
Eine Pilotanlage zu Testzwecken wurde im April 2021 bei voestalpine Stahl Donawitz, Österreich, in Betrieb genommen. Die Anlage verfügt über ein modulares Design mit einer Nennkapazität von 250.000 t pro Modul pro Jahr, was sie für alle Stahlwerksgrößen geeignet macht. Der Zweck der Pilotanlage ist der praktische Nachweis dieses Durchbruchsprozesses und als Testanlage zu dienen, um genügend Daten für die spätere Errichtung einer industriellen Anlage zu sammeln.
Erste Tests wurden im April und Mai 2021 erfolgreich durchgeführt. Der Umfang eines Testlaufs liegt im Bereich der Verarbeitung von 800 kg Eisenerz. Die HYFOR-Pilotanlage wird voraussichtlich mindestens 2 Jahre in mehreren Kampagnen betrieben, um verschiedene Erzarten zu testen und die optimalen Prozessparameter für den nächsten Skalierungsschritt zu evaluieren. Bei reibungslosem Betrieb wird eine Heißbrikettieranlage hinzugefügt, um den Heißbrikettierschritt sowie die erwartete HBI-Qualität der HYFOR-Technologie zu verifizieren.
Der HYFOR-Prozess reduziert die CO₂-Emissionen drastisch und hilft Erzeugern, der Herausforderung sinkender Eisenerzqualität effektiv zu begegnen, die sich kürzlich verschärft hat und zu einem erhöhten Bedarf an Erzaufbereitung führt. Steigende Nachfrage nach Eisenoxidpellets für Hochöfen und Direktreduktionsanlagen hat zu höheren Preisen für Eisenerz, insbesondere Pelletaufschlägen, geführt. Mit dem HYFOR-Prozess ist es möglich, Pellet-Feed-Feinstein direkt zu nutzen und von der steigenden globalen Versorgung mit Ultrafines zu profitieren.
Die HYFOR-Pilotanlage bei voestalpine Donawitz besteht aus drei Teilen: (i) einer Vorheiz-Oxidationseinheit, (ii) einer Gasaufbereitungsanlage und (iii) dem Kern, der neuen und einzigartigen Reduktionseinheit. In der Vorheiz-Oxidationseinheit wird Feinerzkonzentrat auf ca. 900 °C erhitzt und der Reduktionseinheit zugeführt. Das Reduktionsgas ist 100 % Wasserstoff, der von einem Gasanbieter außerhalb der Anlagengrenze geliefert wird. Ein Abwärmerückgewinnungssystem, das Wärme aus dem Abgas nutzt, gewährleistet optimale Energienutzung, und eine trockene Entstaubungsanlage kümmert sich um Staubemissionen aus den Prozessen. Das heiße direktreduzierte Eisen (HDRI) verlässt die Reduktionseinheit bei einer Temperatur von ca. 600 °C, bevor es abgekühlt und aus der HYFOR-Pilotanlage ausgetragen wird.
Das heiße direktreduzierte Eisen, das die Reduktionseinheit bei ca. 600 °C verlässt, kann anschließend direkt in einen Elektrolichtbogenofen transportiert und eingespeist oder zur Herstellung von heißbrikettiertem Eisen verwendet werden. Heißbrikettiertes Eisen dient der Marktversorgung. Der nächste Schritt wird die Hinzufügung einer Heißbrikettier-Testanlage sein, um die Heißbrikettier-Eigenschaften zu testen.
Ziel der HYFOR-Pilotanlage ist die Verifizierung dieses Durchbruchsprozesses und als Testanlage zu dienen, um die Datengrundlage für die Hochskalierung der Anlagengröße auf einen industriellen Prototyp als nächsten Entwicklungsschritt zu liefern.
Suspensionsbasierte Roheisenerzeugung
Die suspensionsbasierte Roheisenerzeugung ist auch als „Flash Ironmaking Technology“ bekannt. Der Prozess beginnt mit dem Ultrafinschleifen von niedriggradigem Eisenerz zur Herstellung von Eisenerzkonzentrat. Das Eisenerz muss auf Partikel < 100 Mikrometer Durchmesser gemahlen werden. Die Ultrafines werden dann in einem Hochtemperatur-„Flash“-Reaktor für nur wenige Sekunden mit Wasserstoff reduziert und direkt zu Eisen produziert, sobald Kohlenstoff hinzugefügt wird. Das Eisenerzkonzentrat kann auch bei niedrigerer Temperatur in einem separaten Reaktor vorreduziert werden, bevor es dem Flash-Reaktor zugegeben wird. Abb. 7 zeigt das Prinzip der suspensionsbasierten Roheisenerzeugung.
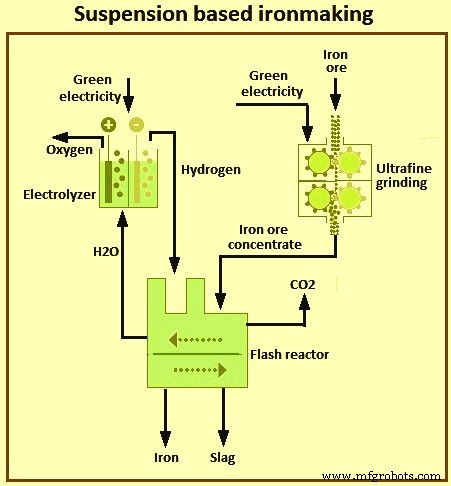
Abb. 7 Suspensionsbasierte Roheisenerzeugung
Die transformative Flash-Ironmaking-Technologie wird von einem Konsortium von Organisationen und Instituten in den USA unter finanzieller Unterstützung des American Iron and Steel Institute entwickelt. Diese Technologie basiert auf der direkten gasförmigen Reduktion von Eisenoxidkonzentrat in einem Flash-Reduktionsprozess. Die Technologie hat das Potenzial, den Energieverbrauch um 32 % bis 57 % und die CO₂-Emissionen um 61 % bis 96 % im Vergleich zum durchschnittlichen gegenwärtigen Hochofenbetrieb zu reduzieren. Sie ist für einen industriellen Betrieb geeignet, der Eisenerzkonzentrat (< 100 Mikrometer) in Stahl umwandelt, ohne weitere Behandlung.
Diese Technologie produziert Eisen, während sie Pelletisierung oder Sintern sowie Kokserzeugungsschritte umgeht. Zudem ist der Prozess intensiv, da die feinen Partikel des Konzentrats bei 1.150 °C bis 1.350 °C schnell reduziert werden. Die benötigten Verweilzeiten liegen in der Größenordnung von Sekunden statt Minuten und Stunden, die für Pellets und selbst Eisenerzfines erforderlich sind. 90 % bis 99 % Reduktion erfolgen in 2 bis 7 Sekunden bei 1.200 °C bis 1.500 °C. Der Energiebedarf des Prozesses mit H₂ als Reduktionsgas beträgt 5,7 GJ (1.360 Mcal)/t Flüssigeisen.
Die direkte Reduktion von Eisenerz zu Stahl in einem Reaktor eliminiert die Notwendigkeit für Roheisenerzeugung und Sintern oder Pelletieren. Dies hat erhebliche Kosten- und Emissionsvorteile. Es erzeugt auch „saubereren“ Stahl, da die hohen Temperaturen und schnellen Reaktionszeiten weniger Verunreinigungen sicherstellen.
Mit H₂ als Reduktionsgas betragen die CO₂-Emissionen 0,04 t CO₂ pro Tonne Flüssigeisen. Das sind 2,5 % der Emissionen der Hochofen-Route der Roheisenerzeugung. Der Flash-Iron-Prozess wird bei einer ausreichend hohen Temperatur durchgeführt, sodass einzelne Partikel genug Energie haben, um die durch Sauerstoffentfernung entstandenen Poren zu schließen. Daher sind die einzelnen Partikel weit weniger anfällig für Brand durch schnelle Oxidation. Die University of Utah untersuchte kleine Pulverproben und stellte fest, dass sie nicht pyrophor sind.
Der Prozess soll zur Produktion von Eisen als Vorprodukt für die Stahlerzeugung oder als Teil eines kontinuierlichen direkten Stahlerzeugungsprozesses angewendet werden. Gerechtfertigt durch experimentelle Daten aus der vorherigen Projektphase, läuft derzeit die Skalierungs-Entwicklungsarbeit an der University of Utah. Tests in einem Labor-Flash-Ofen führten zur Etablierung einer Kinetik-Datenbank über weite Betriebsbereiche und einem vollständigen Design eines fortgeschrittenen Bankreaktors. Mit dem Ziel, eine industriell tragfähige Flash-Iron-Technologie zu entwickeln, ist eine umfassende Bankskalen-Testkampagne geplant. Die Ergebnisse dieser Projektphase sollen die Bestimmung der Skalierbarkeit des Prozesses, substantielle Prozesssimulationsergebnisse und grundlegende Ingenieurdaten für Design und Bau einer industriellen Pilotanlage liefern. Das Fließschema der Flash-Ironmaking-Technologie ist in Abb. 8 dargestellt.
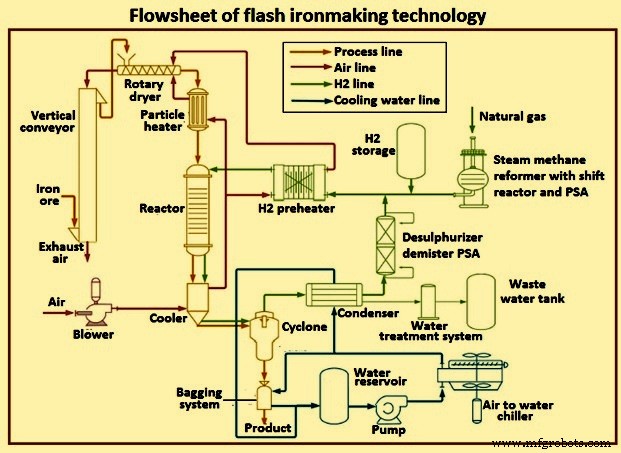
Abb. 8 Fließschema der Flash-Ironmaking-Technologie
Plasma-Direktstahlerzeugung
Im Plasma-Direktstahlerzeugungsprozess wird Eisenerz, roh oder in Form von Fines oder Pellets, mit Wasserstoffplasma in einem Plasmasstahlerzeugungsreaktor reduziert. Gleichzeitig wird Kohlenstoff dem Reaktor zugegeben, um Stahl zu produzieren. Wasserstoffplasma ist Wasserstoffgas, das erhitzt oder elektrisch geladen wurde, um es in seine Bestandsteilchen zu trennen oder zu ionisieren. Der Prozess kann entweder thermisches Plasma (durch direktes Erhitzen von Wasserstoff erzeugt) oder nicht-thermisches Plasma (durch Durchleiten von Gleichstrom oder Mikrowellen durch Wasserstoff erzeugt) verwenden.
Der Prozess eliminiert die Notwendigkeit der Vorverarbeitung von Eisenerz und ermöglicht niedrigere Reaktortemperaturen. Er ist auch hochintegriert, wobei einige Methoden (z. B. Wasserstoffplasmaschmelzreduktion) nur einen einzigen Schritt benötigen. Dies macht ihn kommerziell attraktiv. Die Technologie hat das Potenzial, Kosten erheblich zu senken. Sie bietet auch höhere Produktqualität und bessere Produktionsflexibilität.
Die Technologie befindet sich in einem sehr frühen Entwicklungsstadium, mit noch zu entwickelndem optimalem Prozess und vollständigem Reaktordesign. Ihre kommerzielle Machbarkeit ist ebenfalls noch zu beweisen. Im Rahmen seines Sustainable Steel (SuSteel) Projekts hat der österreichische Stahlhersteller voestalpine einen kleinen Pilot-Wasserstoffplasmareduktionsreaktor an seinem Donawitz-Standort gebaut. Der Plasma-Direktstahlerzeugungsprozess ist in Abb. 9 dargestellt.
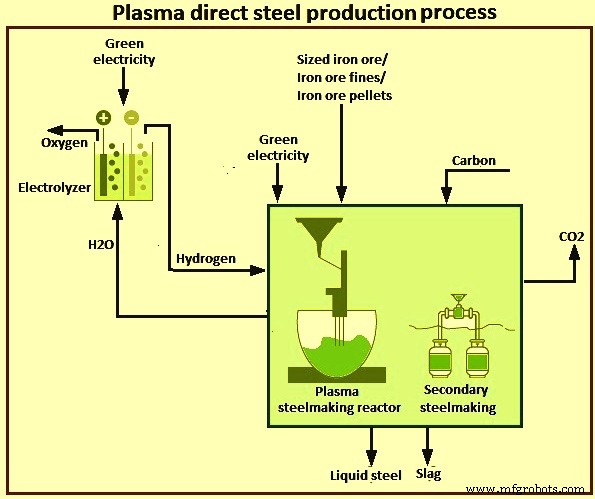
Abb. 9 Plasma-Direktstahlerzeugungsprozess
Elektrolytische Verfahren
Es gibt zwei Arten von elektrolytischen Verfahren: (i) Elektrolyse und (ii) Elektrogewinnung. Diese beiden Prozessvarianten werden im ULCOS-Programm als ULCOWIN und ULCOLYSIS bezeichnet. Der ULCOWIN-Prozess arbeitet bei leicht über 100 °C in einer wässrigen alkalischen Lösung, die mit kleinen Erzkörnern bevölkert ist. In diesem Prozess wird Eisenerz zu einem Ultrafinkonzentrat gemahlen, ausgelaugt und dann in einem Elektrolyseur bei ca. 110 °C reduziert. Die resultierenden Eisenplatten werden in einen Elektrolichtbogenofen eingespeist, der sie in Stahl umwandelt. ULCOLYSIS arbeitet bei Stahlerzeugungstemperatur (ca. 1.550 °C) mit einem Schmelzsalzelektrolyten aus einer Schlacke (Pyro-Elektrolyse). Dieser Prozess wandelt Eisenerz in Flüssigstahl um, wobei Elektrizität als Reduktionsmittel dient. Abb. 10 zeigt elektrolytische Verfahren für die Stahlproduktion.
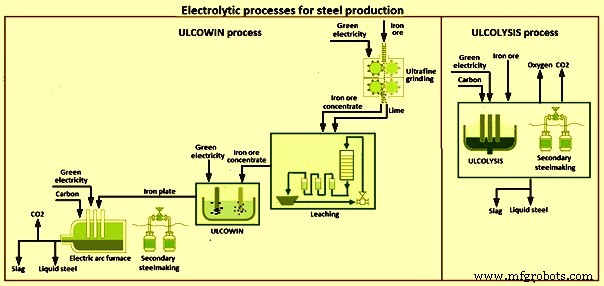
Abb. 10 Elektrolytische Verfahren für die Stahlproduktion
Der Elektrolyseprozess wurde innerhalb des ULCOS-Programms von Grund auf neu entwickelt und arbeitet daher noch im Labormaßstab. Obwohl er bei Zugang zu grünem Strom Null-Emissionen verspricht, wird Zeit benötigt, um ihn auf kommerzielle Größe zu skalieren (10 bis 20 Jahre). Der ULCOWIN-Prozess besteht in der alkalischen Elektrolyse von Eisenerz. Elektrolyse wird normalerweise zur Herstellung anderer Metalle als Stahl verwendet und benötigt große Strommengen. Der Prozess muss von einer CO₂-armen Stromquelle wie erneuerbarer Energie, Wasserkraft oder Kernkraft abhängen. ULCOLYSIS ist die Schmelzoxid-Elektrolyse. Diese funktioniert, indem ein elektrischer Strom durch geschmolzene Schlacke geleitet wird, die mit Eisenoxid versorgt wird. Das Eisenoxid zerfällt in Flüssigeisen und Sauerstoffgas. Es wird kein CO₂ produziert. Prozessemissionen werden durch eine CO₂-arme Stromquelle weiter reduziert.
Da die elektrolytischen Verfahren die vorlaufenden Stufen überspringen, die in anderen Produktionswegen nötig sind, wie die Herstellung von Koks oder H₂ als Reduktionsmittel, haben diese Verfahren das Potenzial, die energieeffizientesten Stahlerzeugungstechnologien zu werden, insbesondere die Elektrolyse. Sie versprechen auch signifikante CAPEX-Senkung, da im Fall der Elektrolyse nur sehr wenige Geräte benötigt werden. Der Prozess ist jedoch relativ unflexibel im Vergleich zum Wasserstoff-Direktreduktionsprozess, da er nicht einfach gestoppt werden kann.
Herstellungsprozess
- Wolfram-Molybdän-Eisen-Legierungen: Steigerung der Stahlfestigkeit und Produktionseffizienz
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Grüner Tee: Von antiken Wurzeln zur modernen Gesundheit
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen