



Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
Induktionsofen und Stahlherstellung
Der Induktionsofen ist eine Ofenart für die Stahlherstellung, die elektrische Energie für ihren Betrieb nutzt. Die Induktionsofen-(IF-)Stahlherstellung ist eines von zwei elektrischen Stahlherstellungsverfahren. Das andere Verfahren nutzt einen Lichtbogenofen (EAF). Obwohl IFs seit langem eingesetzt werden, ist die Produktion von Baustahl über den IF ein relativ junges Phänomen.
Das Schmelzprinzip im IF: Eine Hochspannungsquelle an der Primärspule induziert eine Niederspannung mit hohem Strom im Metall (Sekundärspule). Der IF nutzt die durch Wirbelströme erzeugte Wärme, die durch ein hochfrequentes Wechselfeld generiert werden. Das von der hochfrequenten Strömung erzeugte wechselnde Magnetfeld induziert leistungsstarke Wirbelströme im Beschickungsmaterial, was zu sehr schnellem Aufheizen führt.
Geschichte
Die Entwicklung des IF begann mit der Entdeckung des elektromagnetischen Induktionsprinzips durch Michael Faraday. Erst in den späten 1870er Jahren begann De Ferranti in Europa mit Experimenten an Induktionsöfen. Der erste IF zum Schmelzen von Metallen wurde um 1900 von Edward Allen Colby patentiert. Die erste praktische Nutzung war durch Kjellin in Gysinnge, Schweden, 1900. Der erste Stahl in einem IF wurde 1907 in den USA in einem Colby-Ofen bei Philadelphia hergestellt. Der erste IF für 3-Phasen-Anwendung wurde 1906 in Deutschland von Röchling-Rodenhauser gebaut.
Merkmale des Induktionsofens
Es gibt hauptsächlich zwei IF-Typen: (i) Kanal-IF, (ii) Tiegel-IF (Crucible/Induction Furnace).
Kanal-IF
Besteht aus einem feuerfest ausgekleideten Stahlmantel, der die flüssige Schmelze enthält. Angeschlossen über einen Hals ist eine Induktionseinheit, die die Schmelzkomponente bildet. Diese besteht aus einem Eisenkern in Ringform, um den eine Primärinduktionsspule gewickelt ist. Dies bildet einen einfachen Transformator, in dem die Schmelzeschleifen die Sekundärkomponente bilden. Die im Schleifen erzeugte Wärme bewirkt Zirkulation des Metalls in den Hauptbrunnen des Ofens. Die Zirkulation verursacht eine nützliche Rührwirkung in der Schmelze. Der Kanal-IF wird normalerweise für niedrigschmelzende Legierungen oder als Halte- und Überhitzungseinheit für höher schmelzende Legierungen wie Gusseisen eingesetzt. Er kann als Halter für im Tiegel-IF außerhalb der Spitzenlast geschmolzenes Metall dienen, wodurch Gesamtkosten durch Vermeidung von Spitzenlastgebühren gesenkt werden. Kanal-IF wird generell nicht für die Stahlherstellung genutzt.
Tiegel-IF (Crucible Induction Furnace)
Hat einen ziemlich einfachen Aufbau. Besteht im Wesentlichen aus einem feuerfesten Tiegel und der umgebenden Spule, getragen von einem Stahlrahmen. Wenn Wechselstrom (AC) durch die Spule fließt, erzeugt er ein elektromagnetisches Feld, das wiederum Wirbelströme im Beschickungsmaterial induziert. Dieses Material erwärmt sich gemäß Jouleschem Gesetz und schmilzt bei weiterer Wärmezufuhr.
Hauptkomponenten des Tiegel-IF: Tiegel, Stromversorgungseinheit (Transformator, Inverter, Kondensatorbank), Beschickungseinrichtung, Kühlsystem für Stromversorgung und Ofenspule, Prozessleitsystem, Rauchgasabsaugung. Das schematische Diagramm ist in Abbildung 1 dargestellt.
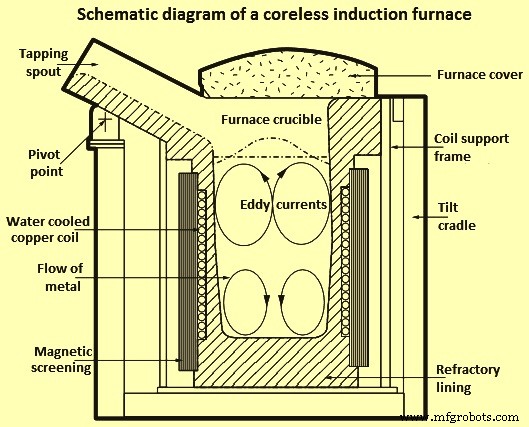
Abb. 1 Schematisches Diagramm eines Tiegel-IF
Spule und Kühlung
Beim Tiegel-IF ist die Spule das Herzstück. Sie besteht aus einem Hohlprofil aus hochleitfähigem Kupferrohr, das als Helixspule gewickelt ist. Die Spulenform ist in einem Stahlmantel enthalten; magnetische Abschirmung verhindert Erwärmung des Tragmantels. Zum Schutz vor Überhitzung ist die Spule wassergekühlt, das Wasser wird nach Kühlung in einem Kühlturm rückgeführt. Der Mantel ist auf Trunnionen gelagert, auf denen der Ofen kippt, um das Ausgießen zu erleichtern. Der Tiegel wird durch Verdichten eines granulären Feuerfeststoffs zwischen Spule und einem hohlen internen Former gebildet, der beim ersten Heat wegschmilzt und eine gesinterte Auskleidung hinterlässt.
Der Ofen hat zwei getrennte elektrische Systeme: eines für Kühlsystem, Ofenkippen und Instrumentierung, das zweite für die Induktionsspulenleistung. Die Spulenleistung wird von einer 3-phasigen Hochspannungs-Hochstromleitung gespeist. Die Leistungseinheit wandelt Spannung und Frequenz der Netzversorgung in die für das elektrische Schmelzen erforderlichen Werte um. Verwendete Frequenzen beim Induktionsschmelzen variieren von 50 Hz (Netzfrequenz) bis 10.000 Hz (Hochfrequenz). Je höher die Betriebsfrequenz, desto größer die maximal aufbringbare Leistung für einen Ofen gegebener Kapazität und desto geringer die induzierte Turbulenz.
Rührwirkung im Bad
Wenn das Beschickungsmaterial flüssig ist, erzeugt die Wechselwirkung von Magnetfeld und elektrischen Strömen in der Induktionsspule eine Rührwirkung in der flüssigen Schmelze (Abb. 2). Diese zwingt das flüssige Metall, sich in der Mitte nach oben zu bewegen, was den charakteristischen Meniskus an der Metalloberfläche verursacht. Der Rührgrad wird von Leistung und Frequenz sowie Spulengröße und -form und Dichte und Viskosität der Schmelze beeinflusst. Die Rührwirkung im Bad ist wichtig für Legierungsmischung, Schmelzen von Spänen und Temperaturhomogenisierung. Übermäßiges Rühren kann Gasaufnahme, Auskleidungsverschleiß und Legierungsoxidation erhöhen.
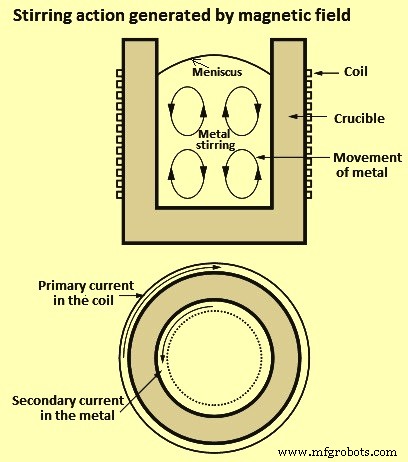
Abb. 2 Durch Magnetfeld erzeugte Rührwirkung
Anwendung und Installation
Der Tiegel-IF wird normalerweise zum Schmelzen aller Eisen- und Stahlsorten sowie vieler NE-Legierungen eingesetzt. Ideal für Remelting und Legieren wegen hoher Kontrolle über Temperatur und Chemie, während der Induktionsstrom gute Schmelzzirkulation bietet. Da das Beschickungsmaterial durch die erzeugte Wärme selbst schmilzt, entfallen Emissionen, die bei anderen Stahlherstellungsofenarten entstehen. Ein typisches Installationsdiagramm ist in Abbildung 3 dargestellt.
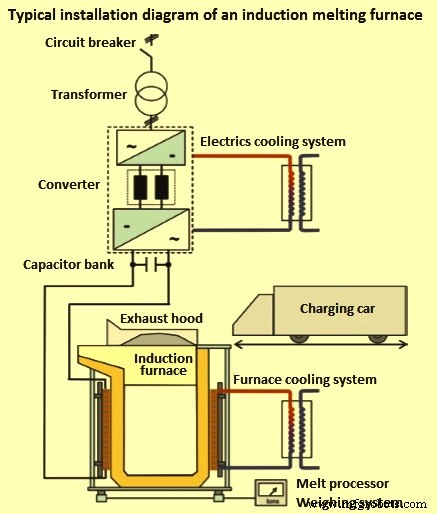
Abb. 3 Typisches Installationsdiagramm eines Induktionsschmelzofens
Badumwälzmechanismus
Die im Ofenbeschickungsmaterial induzierten Wirbelströme und die magnetische Induktion erzeugen elektromagnetische Kräfte. Diese verlaufen im Wesentlichen radial zur Ofenachse und drücken die Schmelze nach innen weg von der Ofenwand. Die Schwerkraft wirkt dagegen, wodurch eine Kuppel (Meniskus) an der Badsoberfläche entsteht. Zusätzlich entsteht ein Badfluss in Form von zwei Wirbeltoroiden mit entgegengesetzter Drehrichtung. Dies ist darauf zurückzuführen, dass der radiale Druck etwa auf halber Spulenhöhe maximal wird durch Feldableitung am Spulenende. Die Leistungsverteilung und Strömungsmuster sind in Abbildung 4 dargestellt.
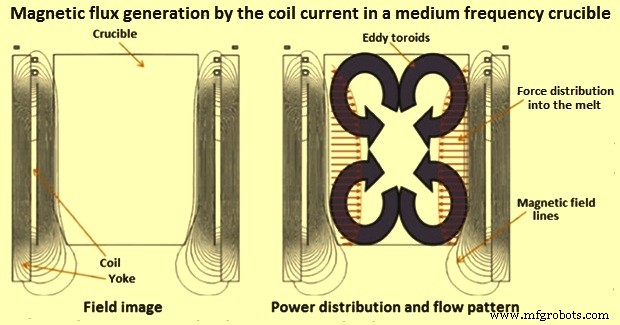
Abb. 4 Magnetische Flussgenerierung durch Spulenstrom in einem Mittelfrequenz-Tiegel
Die induktive Badumwälzung führt erstens zu guter Homogenisierung des flüssigen Metalls bezüglich Temperatur und chemischer Zusammensetzung. Sie rührt auch das Beschickungsmaterial und schafft optimale Wärmeübertragungsbedingungen für das Schmelzen des Beschickungsmaterials.
Die Stromversorgung der Induktionsspule erfolgt über Transformator, Frequenzinverter und Kondensatorbank. Die Kondensatorbank kompensiert die Blindleistung. Da der IF über eine Zeitrampe eingeschaltet wird, werden alle Arten von Flackern und Netzeinträgen durch Einschaltströme vermieden. Der vom Inverter eingespeiste Strom schwingt mit einer Resonanzfrequenz (innerhalb 60 % bis 110 % der Nennfrequenz) und hilft bei konstanter Lastregelung auf einfache Weise.
Energieverluste und Effizienz
Der elektrische Energiebedarf zum Erhitzen von 1 Tonne Stahl auf 1500 °C beträgt ca. 396 kWh. Im Ofen treten diverse Verluste auf, die den spezifischen Energieverbrauch auf über 500 kWh/t erhöhen. Hauptverluste: thermische Ofenverluste, Spulenverluste, Kondensatorbankverluste, Umrichterverluste, Hauptseitentransformatorverluste. Ca. 20–33 % der Energieverluste werden vom Kühlwasser aufgenommen.
In einem typischen IF liegen die Energieverluste in der Ausrüstung zwischen 100–130 kWh/t. Der Ofenwirkungsgrad beträgt ca. 62–75 %. Durch neue Entwicklungen bei energieeffizienten Spulen, neuen Feuerfestmaterialien, Reduktion von Umrichter- und Transformatorverlusten und modernster Ofenausrüstung werden Energieverluste auf 60–90 kWh/t reduziert. Neue Öfen erreichen Wirkungsgrade von 81–87 %. Die üblichen Energieverluste des Tiegel-IF sind im typischen Sankey-Diagramm in Abbildung 5 dargestellt.
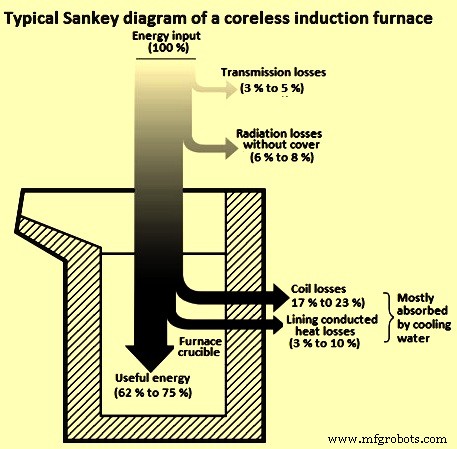
Abb. 5 Typisches Sankey-Diagramm eines Tiegel-Induktionsofens
Betrieb des Induktionsofens
Effizienter Betrieb des Tiegel-IF hängt primär von der Umsetzung guter Betriebspraktiken ab. Die Phasen eines Heats im IF sind in Abbildung 6 dargestellt.
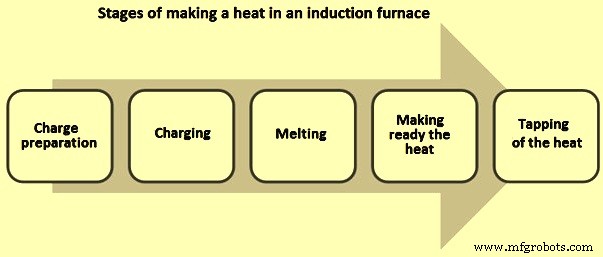
Abb. 6 Phasen eines Heats im IF
Beschickungsvorbereitung und Beschicken
Rohstoffe werden gewogen und vor Schmelzbeginn auf dem Beschickungsboden bereitgelegt. Die Beschickung muss frei von Fremdstoffen (Sand, Schmutz, Öl/Fett) sein. Rostiger Schrott schmilzt nicht nur langsamer, sondern enthält auch weniger Metall pro Beschickung. Pro 1 % Schlackenbildung bei 1500 °C beträgt der Energieverlust 10 kWh/t. Schrott muss sauber sein. Exaktes Gewicht der Ferrolegierungen bereithalten, da diese teuer sind und korrekte Handhabung nicht nur Verschwendung, sondern auch Zeitverlust bei der Zugabe reduziert.
Maximale Einzelstückgröße von Metall/Schrott darf nicht mehr als ein Drittel des Tiegeldurchmessers betragen – vermeidet Brückenbildung. Jede Beschickung soll ca. 10 % des Tiegelvolumens betragen. Keine scharfen Kanten, besonders bei schwerem, sperrigem Schrott, da dies die Feuerfestauskleidung beschädigen kann. Ofen nicht über Spulenniveau hinaus beschicken (nicht bis zur Kapazität laden). Mit zunehmendem Auskleidungsverschleiß kann die Beschickung leicht erhöht werden.
Richtige Beschickungsreihenfolge beachten: Größere Stücke zuerst, dann kleinere, Lücken mit Spänen und Bohrspänen füllen. Verwendung von gebündeltem Stahlschrott und losen Bohrspänen kontrollieren. Beschickungstrockner und -vorwärmer nutzen, um Feuchtigkeit zu entfernen, Beschickung vorzuwärmen und Öl/Fett zu entfernen. Einführung von nassem/feuchtem Schrott vermeiden – Explosionsgefahr.
Schmelzen und Heat-Vorbereitung
Wesentlich: Ofen immer mit Volllast fahren. Verkürzt nicht nur die Chargendauer, sondern verbessert auch Energieeffizienz. Durch Ofenabdeckung können Strahlungswärmeverluste erheblich reduziert werden. Schlackeaufbau an Ofenwänden (Abb. 7) vermeiden. Typischer Schlackeaufbau nahe dem Hals, über Spulenniveau, wo Rührwirkung geringer ist. Flussmittelmenge zur Schlackenentfernung wichtig. Typischer Flussmittelverbrauch < 1 kg/t Stahl. Richtige Werkzeuge für Entschlacken: Flachkopfwerkzeuge statt Stangen – effektiver und schneller.
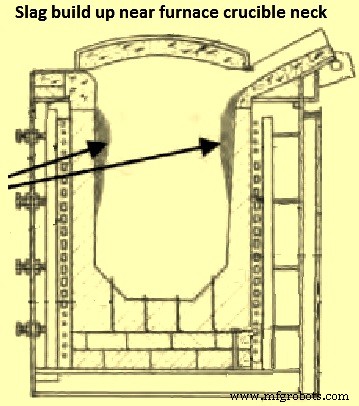
Abb. 7 Schlackeaufbau nahe Tiegelhals
Prozesssteuerung durch Melt Processor reduziert Unterbrechungen um typisch 2–4 Minuten. Spektralanalyselabor soll nah am Stahlwerk sein, um Wartezeiten bei chemischer Analyse von Heat- und Schlackenproben zu vermeiden. Unnötiges Überhitzen des flüssigen Stahls vermeiden. Überhitzung um 50 °C erhöht spezifischen Energieverbrauch um 25 kWh/t.
Abstich des Heats
Das Werkslayout bestimmt die Strecke, die der flüssige Stahl im Tiegel zurücklegt, und den Temperaturabfall. Tiegelgröße optimieren, um Wärmeverluste zu minimieren und Ofen in kürzester Zeit zu entleeren. Schmelzen muss mit Gießen des flüssigen Stahls synchronisiert sein. Flüssiger Stahl darf nicht im Ofen warten. Tiegelvorwärmer nutzen, um Temperaturabfall zu vermeiden. Flüssigen Stahl zum Vorwärmen des Tigels zu nutzen ist energieintensiv und teuer. Restflüssigstahlmenge im Tiegel so gering wie möglich halten. Tiegelabdeckungsmaterial nutzen, um Temperaturabfall durch Strahlungsverluste an der Tiegeloberseite zu minimieren.
Baustahlproduktion im Induktionsofen
Weltweit wird große Tonnage Baustahl über den IF-Weg produziert. Dabei wird die Chemie des Endprodukts kontrolliert. Chemische Analyse aller Inputmaterialien für Entscheidung über Beschickungsmix. Nach 50 % Beschickung wird eine Badprobe auf chemische Zusammensetzung analysiert. Basierend darauf werden weitere metallische Zugaben berechnet. Zeigt die Probe hohe C-, S-, P-Gehalte, wird der Schwammeisenanteil erhöht. Endgültige Badprobe bei 80 % Schmelzfortschritt. Basierend auf dieser Analyse erfolgt eine weitere Anpassung. Niedriger C-Gehalt wird durch Erhöhung von Roheisen/Chargeneisen korrigiert. Si und Mn werden durch FeO des Schwammeisens oxidiert. S und P werden durch Schwammeisen verdünnt. Durch Schwammeeinsatz bleiben Spurenelemente im IF-Stahl kontrolliert.
Parameterüberwachung und Datenanalyse
Energiemonitoring ist der erste Schritt zur Energieeinsparung. Separater Energiemesser für den Ofen wünschenswert. Energieverbrauch heat-basiert überwachen, um spezifischen Energieverbrauch täglich mit Produktionsdaten zu korrelieren. Jegliche Spitzen oder Täler in den Daten sind in Zusammenhang mit Abstichtemperatur und abgestochener Metallmenge zu untersuchen. Wassertemperatur für Spulen- und Schaltschrankkühlung sowie Durchflussrate überwachen. Schaltschrank wöchentlich prüfen, monatlich reinigen. Effektive Rohstofflagerung wichtig für optimale Ofenleistung. Beispiel: Schrott auf Lehmboden gelagert führt zu Staub- und Feuchtigkeitsaufnahme.
Auskleidung des Induktionsofens
Die Auskleidung ist der wichtige Teil des IF. Ofenleistung direkt abhängig von Auskleidungsleistung. Gut verlegte und stabilisierte Auskleidung ergibt reibungslosen Ofenbetrieb, optimale Ausgabe, gute Kontrolle metallurgischer Reaktionen. Die für einen bestimmten Ofen am besten geeignete Auskleidungspraxis hängt ab von: Kapazität und Design des Ofens, Betriebspraxis beim Heat, Ofenausgabe. Für erfolgreiche, konsistente Auskleidungsleistung sind wichtig: (i) richtige Sorte und Qualität des Auskleidungsmaterials, (ii) sorgfältige, systematische Auskleidungspraxis, (iii) Konsistenz der Arbeitsbedingungen.
Normalerweise basiert die Feuerfestauswahl auf: (i) Ofentyp und -größe, (ii) Stahlsorte, (iii) Schmelztemperatur, (iv) Art und Zusammensetzung der beim Schmelzen entstehenden Schlacke. Drei Arten von Stampfmassen für die Auskleidung: (i) sauer, (ii) basisch, (iii) neutral. Bei hohem Säureanteil in der Schlacke: Silica (SiO₂)-Auskleidung. Bei hohem Basizitätsindex: Magnesit (MgO)-Auskleidungen. Neutrale Feuerfeste sind neuer Trend bei IF-Auskleidungen. Die für neutrale Auskleidung im IF verwendete Stampfmasse besteht aus einem Gemisch aus Alumina (Al₂O₃) und gesintertem MgO, gemischt nach bestimmter Korngrößenverteilung.
Für die IF-Auskleidung ist das korrekte Auskleidungsmaterial zu wählen. Auskleidungsdicke an Boden oder Seitenwänden nicht erhöhen – erhöht Kapazitätsverlust und Stromverbrauch. Ofen nicht sehr langsam abkühlen lassen. Zwangsluftkühlung hilft, Risse geringerer Tiefe zu entwickeln, was schnellere Kaltstartzyklen ermöglicht. Kaltstartzyklus idealerweise nicht mehr als 120 % der normalen Zykluszeit. Spulenzement glatt, in gerader Linie, 3–5 mm Dicke. Bei Auskleidungsarbeiten sicherstellen, dass jede Lage max. 50 mm beträgt. Verdichtung besser mit dünneren Lagen.
Vergleich mit EAF-Stahlherstellungsprozess
Verglichen mit EAF weisen Induktionsöfen folgende Merkmale auf: (i) hoher, relativ schmaler Schmelztiegel (großes h/d-Verhältnis), (ii) geringe Tiegelwanddicke, (iii) niedrige Schlackentemperatur, (iv) starke Badrührung. Vergleich einiger Betriebsparameter von IF und EAF in Tabelle 1.
| Tabelle 1 Vergleich der Betriebsparameter von IF und EAF | ||||
|---|---|---|---|---|
| Nr. | Parameter | Einheit | IF | EAF |
| 1 | Elektrische Energie | kWh/t | 540–550 | 490–510 |
| 2 | Feuerfest | kg/t | 3,4–3,6 | 4,1–4,2 |
| 3 | Elektroden | kg/t | Keine | 2,4–2,6 |
| 4 | Sauerstoff | Nm³/t | Keine | 15–25 |
| 5 | Flussmittel | kg/t | Keine | 25–28 |
| 6 | Staubentwicklung | kg/t | 1–2 | 5–10 |
| 7 | Geräuschpegel | dB(A) | 82–86 | 90–100 |
| 8 | Schlackenbildung | kg/t | 11–15 | 60–70 |
| 9 | Schmelzverluste | % | 1–2 | 7–10 |
| 10 | Entkarburieren | Durch Feuerfestverschleiß begrenzt | Möglich durch O₂-Blasen und Schlackenreaktion | |
| 11 | Entschwefeln | |||
| 12 | Entphosphorieren | |||
| 13 | Elektrische Versorgung | Niedrige Last | Hohe Last | |
| Flackerstörungen | Keine Flackerstörungen | |||
| 14 | Ofenkapazität | Niedrig | Hoch | |
Vor- und Nachteile gegenüber EAF
Der Induktionsofen hat mehrere technische Vorteile gegenüber dem EAF: (i) geringe Anforderungen an das Stromnetz, (ii) relativ sauberer Prozess und geringere umweltbezogene Ausgaben, (iii) höhere Ausbeuten, (iv) geringerer Ferrolegierungsverbrauch, (v) keine Elektrodenkosten, (vi) geringere Investitionskosten, (vii) geringerer Platzbedarf, (viii) geeignet für Zugabe von Legierungsmitteln jederzeit aufgrund der Badrührcharakteristik, (ix) niedrige Last und keine Flackerstörungen, (x) automatisierte Anwendung auf einfache Weise.
Nachteile des IF gegenüber EAF: (i) Anforderung minimaler Wanddicke der Feuerfestauskleidung birgt Rissrisiko mit Betriebsstillstand, (ii) IF stellt strengere Anforderungen an Schrottqualität, (iii) Entkarburieren, Entschwefeln, Entphosphorieren durch Feuerfestverschleiß begrenzt, (iv) nichtmetallische Bestandteile der Beschickung müssen kontrolliert werden, damit Schlackenvolumen im Limit bleibt und keine nachteiligen Auswirkungen auf die Auskleidung hat, (v) im Vergleich zu EAFs sind IFs sehr hoher Kapazitäten derzeit nicht verfügbar.
Herstellungsprozess
- Dauer-Kondensator-Splitphasen-Asynchronmotor bauen – Schritt-für-Schritt-Anleitung
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit