



Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
Rolle der Kokille beim Stranggießen von Stahl
Kokillen spielen eine zentrale Rolle im Stranggießprozess von Flüssigstahl. Sie sind das Herzstück der Anlage. Beim Stranggießen wird Flüssigstahl aus dem Verteiler (Tundish) durch die eingetauchte Tauchgussröhre (SEN) in die Kokille gegossen. Kokillen sind wassergekühlt. Die Erstarrung beginnt in der Kokille durch indirekte Kühlung – der Primärkühlprozess.
In der Kokille erstarrt eine dünne Stahlschale an den Kokillenwänden vor dem Mittelbereich. Dieser Strang verlässt die Kokillenbasis in eine Sprühkammer. Der größte Teil des Flüssigstahls innerhalb der Strangwände ist noch flüssig. Der Strang wird sofort von eng stehenden, wassergekühlten Stützrollen gestützt, die die Strangwände gegen den ferrostatischen Druck des noch erstarrenden Flüssigstahls im Strang abstützen. Zur Erhöhung der Erstarrungsrate wird der Strang in der Sprühkammer mit großen Wassermengen besprüht – die Sekundärkühlung. Die finale Erstarrung kann nach Verlassen der Sprühkammer erfolgen.
Die Funktion der Stranggießkokille ist es, den Flüssigstahl aufzunehmen und einen schnellen Wärmeübergang an das Kühlwasser zu garantieren, um rasche Erstarrung zu ermöglichen. Der Flüssigstahl beim Verlassen der Kokille muss eine gerade ausreichend dicke äußere Schale aufweisen, um ein Überschwappen auf Anlagenteile zu verhindern. Die Kokille muss diese Funktion erfüllen. Nach der Kokille erfolgt weitere Kühlung des Stahlstrangs durch schnellere direkte Kühlung mit direktem Wassersprühen.
Erstarrung resultiert aus der dynamischen Natur des Gießprozesses. Dies betrifft insbesondere:
- Bewältigung sehr hoher Wärmeströme in der Kokille
- Pflege der initialen dünnen und fragilen festen Schale zur Vermeidung von Ausbrüchen (Breakouts) während des Strangabsinkens
- Auslegung der Gießparameter abgestimmt auf die Erstarrungsdynamik der Stahlgüte zur Minimierung oder Beseitigung von Oberflächen- und inneren Fehlern im Gussprodukt
Schlüsselelemente der die Kokille verlassenden Stahlschale sind: Form, Schalendicke, gleichmäßige Schalentemperaturverteilung, fehlerfreie innere und Oberflächenqualität mit minimaler Porosität und wenigen nichteisenmetallischen Einschlüssen.
Sicherer Betrieb (ohne Metallausbruch) und Erreichung akzeptabler Stranggussqualität erfordern Verständnis sowohl der Prozesstechnik als auch der Metallurgie der Erstarrung. Wichtige Aspekte sind Reibungskontrolle in der Kokille und der Einfluss der Güteeigenschaften auf den Erstarrungsprozess. Ersteres ist ein einzigartiges Beispiel der Kombination von Erstarrungsmechanismus und Prozesstechnik, letzteres definiert die Gießparameter für diverse Stahlgüten.
Kokillenbau
Die Kokille ist im Wesentlichen ein offener Kasten mit wassergekühlter Innenauskleidung aus hochreinem Kupferlegierung. Kleine Legierungszusätze erhöhen die Festigkeit. Kokillenwasser führt Wärme von der erstarrenden Schale ab. Die Arbeitsfläche der Kupferseite ist oft mit Chrom oder Nickel beschichtet, um eine härtere Arbeitsfläche zu erhalten und Kupferaufnahme auf der Strangoberfläche zu vermeiden, die Oberflächenrisse begünstigen kann. Kokillentiefe reicht von 0,5 m bis 2,0 m je nach Gießgeschwindigkeit und Querschnitt.
Kokillen sind konisch (getapert) ausgebildet, um Luftspaltbildung zu reduzieren. Konizität typischerweise 1 % der Kokillenlänge. Für Kokillenquerschnitt ca. 1 mm Konizität pro 1 m Länge. Der Kokillenquerschnitt entspricht dem Gussquerschnitt und verringert sich allmählich von oben nach unten.
Die Beschichtung (Innenwandbeschichtung) dient der Lebensdauerverlängerung von Kupferkokillen. Beschichtungsqualität hat signifikanten Einfluss auf Standzeit. Über Jahre wurden verschiedene Beschichtungstypen entwickelt, die Qualität und Kosteneffizienz kontinuierlich verbesserten.
Je nach Gießprozessanforderungen müssen unterschiedliche Beschichtungsverfahren und -materialien angewendet werden für optimale Ergebnisse. Verfügbare Beschichtungsmaterialien: Ag, Ni, Cr, Mo, CrO, ZrO, Al₂O₃. Auftrag chemisch, elektrolytisch oder thermisch. Beschichtungstypen:
- Parallelbeschichtung – Verhindert direkten Kontakt Strang/Kupfer, steuert thermische Verluste (in allen Fällen, nicht Dissipation) durch Variieren der Beschichtungsdicke, verbessert Standzeit.
- Mehrfachbeschichtung – Kompensiert Hotspots, verbessert Standzeit.
- Partielle Parallelbeschichtung an Kokillenein- oder -ausgang – Eintrittsbeschichtung reduziert Wärmeabfuhr im oberen Kokillenbereich, verhindert Überlappung, verbessert Standzeit. Austrittsbeschichtung reduziert Wärmeabfuhr am Kokillenende, verbessert Standzeit.
- Konische Beschichtung – Steuert Wärmeabfuhr über Kokillenlänge, verbessert Standzeit.
Stranggießkokillen können je nach Gussquerschnitt unterschiedliche Formen und innere Konizitäten haben. Einige typische Querschnittsformen zeigt Abb. 1.
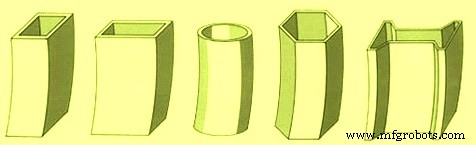
Anforderungen an die Kokille
Die Kokille muss thermischer Erosion und Verformung widerstehen. Gewünschte Eigenschaften:
- Hohe Wärmeleitfähigkeit
- Hohe Festigkeit und Härte für (i) Verschleißfestigkeit, (ii) Kriechfestigkeit, (iii) Ermüdungsfestigkeit, (iv) Rissbeständigkeit
- Hohe Erweichungstemperatur (Beibehaltung gewünschter Eigenschaften bei hohen Temperaturen)
Kontrolle der Flüssigstahlhöhe in der Kokille ist entscheidend für den Erfolg der Stranggießmaschine. Dies erfolgt über Steuerung des Stahlspiegels (Meniskusniveau). Erstarrung beginnt am Meniskus des Stahlspiegels in der Kokille. Kokillenniveausensoren steuern den Meniskus. Sensoren steuern das Meniskusniveau.
Die Kokille entzieht typischerweise ca. 10 % der Gesamtwärme. Kokillen-Wärmeübergang ist kritisch und komplex. Mathematische und Computermodelle werden typischerweise genutzt für tieferes Verständnis thermischer Kokillenbedingungen und zur Unterstützung von Design und Betriebspraxis. Wärmeübergang wird allgemein als Reihe thermischer Widerstände betrachtet:
- Wärmeübergang durch die erstarrende Schale
- Wärmeübergang von der Stahlschalenoberfläche zur Kupferkokillen-Außenseite
- Wärmeübergang durch die Kupferkokille
- Wärmeübergang von der Kupferkokillen-Innenseite zum Kühlwasser
Frühe Erstarrung erfolgt als teilweises Einfrieren der Meniskuskrümmung ab dem Kontaktpunkt Flüssigstahl/Kokille. Verhinderung von Ankleben und Reißen dieser initialen dünnen Schale während des Abstiegs des erstarrenden Strangs ist eine Hauptfunktion der Kokille. Um Schalenankleben und -reißen zu minimieren, muss Reibung zwischen Strangoberfläche und Kokillenwand unter einem kritischen Niveau (abhängig von Schalenfestigkeit) gehalten werden.
Kokillenoszillation
Minimierung der Reibung und kontinuierliche Lösung der Schale von der Kokille wurden durch Kokillenoszillation unterstützt durch Schmierung erreicht. Die Kokille wird auf- und abwärts oszilliert, um den teilerstarrten Strang herauszuziehen. Oszillationsfrequenz ist variierbar. Die Kokille oszilliert vertikal (oder in einem nahezu vertikalen Kurvenpfad), um Anhaften des Flüssigstahls an den Kokillenwänden zu verhindern.
Der Oszillationszyklus beeinflusst Kokille-Strang-Reibung einschließlich Stranglösung von der Kokille und definiert die Oberflächentopografie des Gussprodukts. Oszillationszyklen variieren in Frequenz, Hub und Muster. Aus Schmierperspektive übersetzt sich der Zyklus in zwei Betriebsphasen:
- Kompressionsphase der Dauer t₁ (negativer Abzugszeit), in der Kokillenschlacke in den Spalt zwischen erstarrter Erstschale und Kokille eindringt. Periode t₁ weist höhere Abwärtsgeschwindigkeit der Kokille relativ zur Strangabstiegsgeschwindigkeit auf – verantwortlich für Schalenlösung von der Kokillenwand und ermöglicht Druckspannungen in der Schale, die deren Festigkeit durch Versiegelung von Oberflächenrissen und Porosität erhöhen.
- Schmierphase der Dauer t₂, in der Zugspannungen auf die erstarrte Erstschale einwirken, begleitet von Ablagerung der eingedrungenen Kokillenschlacke an der Kokillenwand. Entspricht Aufwärtsbewegung der Kokille.
Kokillenoszillation ist notwendig, um Reibung und Ankleben der erstarrenden Schale zu minimieren, Schalenriss und Flüssigstahl-Ausbrüche zu vermeiden, die Anlagenhavarie und Stillstandszeiten durch Reinigung und Reparatur verursachen. Reibung zwischen Schale und Kokille wird durch Kokillenschmierstoffe (Öle oder pulverisierte Kokillenflüsse) reduziert. Oszillation wird hydraulisch oder über motorgesteuerte Exzenter/Hebel erreicht, die die Kokille tragen und hin- und bewegen (oszillieren).
Kokillenoszillation erzeugt Oszillationsmarken (OM) in nahezu regelmäßigen Abständen auf der Gussproduktoberfläche. Diese können von erstarrten Haken unter den Oszillationsmarken begleitet sein. Bildung von Oszillationsmarken umfasst im Wesentlichen drei Hauptstadien:
- Teilerstarrung des Meniskus an der Kokillenwand und Kokillenpulver in Form eines fragilen Hakens.
- Biegen des Hakens während t₁ und Heilung eventueller Schalenrisse (durch viskosen Zug im vorangehenden Aufhub). Die Segregationslinie wird dem Schalenbiegen zugeschrieben, wo solutereiche interdendritische Flüssigkeit an die Oberfläche gepresst wird.
- Schalen-Aufbiegen während Aufhub durch viskosen Zug. Aufhub kann auch mit Überlauf von Flüssigstahl über den gebogenen Haken bei starker Meniskusschale oder Meniskusanstieg einhergehen. Kombination aus Schalen-Aufbiegen und Metallüberlauf möglich. Oszillationsmarken sind tiefer bei Schalen-Aufbiegen, flacher mit überlappten Oberflächen bei Überlauf.
Form von Haken und Oszillationsmarken ist grundlegend mit dem Ausmaß von Schalenbiegen/Aufbiegen und Überlauf über den Meniskus beim Gießen verknüpft.
Kokillenschmierung
Ein Schmiermittel kann dem Flüssigstahl in der Kokille zugesetzt werden, um Ankleben zu verhindern und eventuelle Schlackenteilchen (Oxidteilchen, Zunder) im Flüssigstahl einzufangen und an die Beckenoberfläche zu bringen, wo sie eine schwimmende Schlackeschicht bilden.
Schmierung in der Kokille entsteht durch Eindringen der Kokillenschlacke in den Strang-Kokille-Spalt. Es erfolgt Schichtung der Schlacke im Spalt. Reibung in der Kokille wird auf zwei Mechanismen zurückgeführt: Relative Bewegung Kokille/erstarrte Schale erzeugt Reibungskraft durch Viskosität des Schlackefilms. Diese „flüssige Reibung“ hängt ab von Kokillengeschwindigkeit, Gießgeschwindigkeit, Viskosität des flüssigen Schlackefilms, Schlackefilmdicke.
Tritt relative Bewegung zwischen Strang und erstarrter Kokillenschlacke auf, entsteht Reibungskraft durch Fest-Fest-Kontakt. Resultierende „feste Reibung“ hängt ab von Festreibkoeffizient und ferrostatischem Druck des Flüssigstahls.
Flüssige Schmierung dominiert vollständig im oberen Kokillenbereich. Im unteren Kokillenbereich ist fester Reibwert niedriger als flüssiger – Dominanz fester Schmierung. Mit niedrigerer Schlackenviskosität erstreckt sich Zone flüssiger Schmierung weiter in den unteren Kokillenbereich.
Das Reibungskonzept erklärt die erhöhte Neigung zu Anhaft-Ausbrüchen (Sticker Breakouts) bei steigender Gießgeschwindigkeit. Reibungsanalyse zeigt: Verhinderung von Anhaft-Ausbrüchen beim Hochgeschwindigkeitsgießen erfordert Verbesserung der Schmierung im oberen Kokillenbereich, besonders knapp unterhalb des Meniskus.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile