



Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
Hochofengas-Erzeugung und -Nutzung
Der Hochofenprozess (BF) ist die führende Technologie zur Herstellung von Roheisen (HM), das für die Stahlherstellung sowie für die Roheisenproduktion benötigt wird. HM ist das Hauptprodukt des BF. Während der HM-Produktion entsteht gleichzeitig Hochofengas. Hochofengas ist die Bezeichnung für das Nebenprodukt, das kontinuierlich durch den aufsteigenden gasförmigen Aufstieg der Blaseluft durch die Möller im BF während des Betriebs entsteht.
Zwar dient die partielle Verbrennung von Kohlenstoff im BF der Entziehung von Sauerstoff (O₂) aus der Erzmöller, doch das Volumen des im BF erzeugten Gases macht den BF auch zu einem Gaserzeuger. Hochofengas ist eine wichtige Quelle chemischer Energie, die außerhalb des BF-Prozesses verbraucht wird, und hat großen Einfluss auf das Gasgleichgewicht eines integrierten Stahlwerks. Zunächst wird der Überschuss an Hochofengas in verschiedenen Öfen des Stahlwerks und im Kraftwerkskessel zusammen mit anderen Nebenproduktgasen wie Koksofengas und Konvertergas verbraucht. Der Hauptparameter, der über die Nützlichkeit des Hochofengases entscheidet, ist sein Heizwert.
Betriebsprinzip und Gaszusammensetzung
Eine illustrative einfache Darstellung des Hochofenbetriebs mit austretendem Hochofengas am Ofenkopf ist in Abbildung 1 gezeigt.
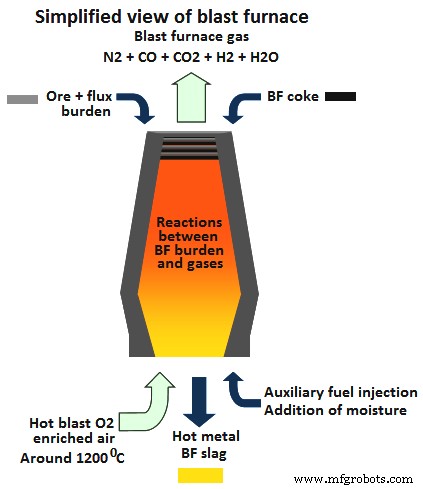
Abb. 1 Einfache Darstellung des Hochofenbetriebs
Bei der Roheisenproduktion im Hochofen wird Heißluft durch die Düsen in den Ofen geblasen. Der in der Heißluft enthaltene O₂ reagiert mit Kohlenstoff (in Form von Koks) zu Kohlendioxid (CO₂) und Kohlenmonoxid (CO), gemäß den Gleichungen: (i) C + O₂ = CO₂, (ii) CO₂ + C = 2CO. Das durch diese Reaktion erzeugte Gas steigt im Ofenschacht auf, der mit Erzen, Flussmitteln und Koks beschickt ist. Nach diversen chemischen Reaktionen und einem Weg von ca. 25–30 m tritt das Hochofengas als erhitztes, staubbeladenes, mageres Heizwert-(CV-)Brenngas am Ofenkopf aus.
Sowohl Kohlenstoff (C) im Koks als auch CO sind Reduktionsmittel für die Erzmöller bestehend aus Hämatit (Fe₂O₃), Wüstit (FeO) und Magnetit (Fe₃O₄). Diese Oxide werden zu Fe und CO₂ reduziert. Beispiel: Reduktionsmechanismen von Hämatit: (i) Fe₂O₃ + 2C = 2Fe + CO + CO₂, (ii) Fe₂O₃ + 3CO = 2Fe + 3CO₂.
Eine weitere Gasfreisetzungsquelle ist die Zersetzung von Kalkstein und Dolomit als basische Flussmittel zur Entfernung von Verunreinigungen: (i) CaCO₃ = CaO + CO₂, (ii) MgCO₃ = MgO + CO₂.
Alle diese Änderungen geschehen in der Reaktionszone des Ofens. Wichtig für die BF-Gaszusammensetzung: Das chemische Gleichgewicht der freigesetzten Gase wird durch die reversible Boudouard-Reaktion (2CO = CO₂ + C) gesteuert, da ein festes Verhältnis zwischen CO und CO₂ für eine gegebene Temperatur erreicht wird. Das operative Ergebnis: große Mengen heißem CO₂, CO und N₂ steigen durch den Ofen auf, während frische Möller in die Reaktionszone absinken.
Weitere gasförmige Bestandteile können durch systematische Variablen hinzukommen. Beispiel: Zusätzliche Reduktionsmittel können in den BF injiziert werden, um den Koksbedarf in der Möller zu reduzieren – z. B. Kohlenstaub, Öl, Erdgas, recycelte Kunststoffe – und so die Ofeneffizienz zu verbessern. Die Möllerintegrität muss gewahrt bleiben, was Dampf- oder O₂-Injektion neben zusätzlichen Reduktionsmitteln erfordert. Diese Zusätze führen zu schwankenden H₂- und H₂O-Gehalten in der Heißluft und beeinflussen die reversiblen Wassergas-Shift-Reaktionen: (i) C + H₂O = CO + H₂, (ii) CO + H₂O = CO₂ + H₂.
Die gesamte chemische Zusammensetzung des Hochofengases ist somit dynamisch und abhängig von den Ofenbetriebsparametern. Eine trockene volumetrische Zusammensetzung des Hochofengases, repräsentativ für typischen Betrieb, ist in Abbildung 2 dargestellt.
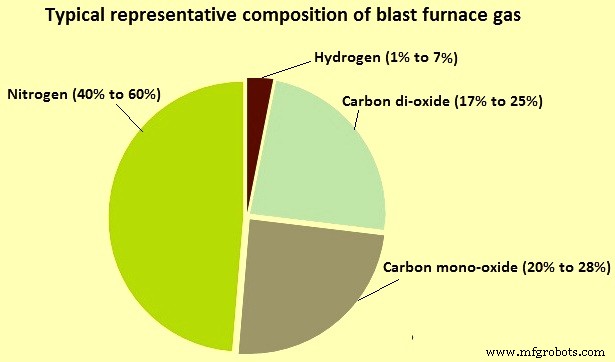
Abb. 2 Typische repräsentative Zusammensetzung von Hochofengas
Betriebsparameter und Gaseigenschaften
Das spezifische Volumen des Hochofengases (m³/t HM), seine chemische Zusammensetzung und sein Heizwert hängen von den BF-Betriebsparametern ab: (i) Eigenschaften der Möllermaterialien, (ii) Menge der Flussmittel im BF, (iii) Verteilung der Möllermaterialien im BF-Schacht, (iv) Roheisengüte, (v) Menge injizierter Hilfsbrennstoffe, (vi) Heißlufttemperatur, (vii) O₂-Gehalt in der Blaseluft. Daher sind die Betriebsparameter für das Energiemanagement des integrierten Stahlwerks von praktischer Bedeutung. Die Menge an Hochofengas, die an andere Verbraucher abgegeben wird, hängt von der im BF erzeugten Gasmenge und dem im Heißlufterhitzer (Cowper) des BF verbrauchten Hochofengas ab.
Der Gesamtgehalt an CO + CO₂ im Hochofengas am Ofenkopf liegt bei ca. 37–53 % des Gesamtgasvolumens. Das CO/CO₂-Verhältnis kann im BF von 1,25:1 bis 2,5:1 variieren. Höherer CO-Anteil macht das Hochofengas gefährlich. Der Wasserstoffgehalt (H₂) kann je nach Art und Menge des in die BF-Düsen injizierten Brennstoffs von 1–7 % variieren. Der Restbestandteil ist Stickstoff (N₂). Methan (CH₄) kann bis zu 0,2 % vorhanden sein.
Im BF können auch Blausäure (HCN) und Cyangas (CN₂) durch Reaktion von N₂ in der Heißluft und C des Koks entstehen, katalysiert durch Alkali-Oxide. Diese Gase sind hochgiftig. Hochofengas kann diese Cyano-Verbindungen im Bereich von 200–2000 mg/m³ enthalten.
Hochofengas verlässt den Ofenkopf bei ca. 120–370 °C und einem Druck von ca. 350–2500 mm Quecksilbersäule. Es führt ca. 20–115 g/m³ Wasserdampf und 20–40 g/m³ Staub („Ofenstaub“) mit. Partikelgröße des Ofenstaubs: wenige µm bis 6 mm.
Hochofengas ist fast farblos (leicht weißlich) und geruchlos. Weitere Haupteigenschaften: (i) sehr niedriger Heizwert, meist 700–850 kcal/m³, (ii) relativ hohe Dichte, ca. 1,250 kg/m³ bei 0 °C und 1 atm (Normbedingungen), (iii) niedrige theoretische Flammentemperatur ca. 1455 °C, (iv) niedrige Flammenausbreitungsgeschwindigkeit, niedriger als bei anderen gasförmigen Brennstoffen, (v) brennt mit nicht-leuchtender Flamme, (vi) Selbstzündungstemperatur ca. 630 °C, (vii) untere Explosionsgrenze (UEG) 27 %, obere (OEG) 75 % in Luft-Gas-Gemisch bei Normbedingungen. Die Dichte des Hochofengases ist die höchste aller gasförmigen Brennstoffe. Da sie höher als Luftdichte ist, setzt es sich bei Leckage am Boden ab. Hoher CO-Gehalt macht das Gas gefährlich.
Der hohe Ofenkopfdruck des Hochofengases wird zur Stromerzeugung genutzt (Top Gas Pressure Recovery Turbine, TRT). TRT kann bis zu 35 kWh/t Roheisen elektrische Energie erzeugen, ohne Brennstoff zu verbrennen. Trockene TRT-Typen erzeugen mehr Leistung als nasse.
Reinigung des Hochofengases
Hochofengas am Ofenkopf enthält 20–40 g/m³ Ofenstaub und kann nicht direkt verwendet werden. Der Staub enthält feine Partikel von Koks, Möllermaterialien und chemischen Verbindungen, die durch Reaktionen im BF entstehen. Das unreine Hochofengas wird in der Gasanlage in zwei Stufen gereinigt: (i) Primäre Gasreinigung, (ii) Sekundäre Gasreinigung.
Primäre Gasreinigung besteht aus Staubfängern, Zyklonen oder einer Kombination. Das Schwerkraftprinzip entfernt große Partikel (> 0,8 mm). Das Hochofengas wird normalerweise durch einen Staubfänger geleitet, wo alle groben Partikel entfernt werden. Der Staubfänger ist ein großer Zylinder (20–30 m Durchmesser, 20–30 m Höhe), meist ausgekleidet zur Isolierung und Verhinderung von Feuchtigkeitskondensation, damit der Staub trocken bleibt und frei in den konischen unteren Teil zur periodischen Entleerung fließt.
Das Hochofengas gelangt über einen einzelnen Abstieg in den Staubfänger und tritt oben durch ein senkrechtes Rohr ein, das das Gas nach innen nach unten führt. Dieses Rohr erweitert sich am unteren Ende wie ein umgekehrter Trichter, sodass die Gasgeschwindigkeit (und damit das Staubtragvermögen) abnimmt und der grobe Staub (> 0,8 mm) aus dem Gasstrom austritt und sich im Kegel am Boden absetzt. Da der Boden geschlossen ist und der Gasauslass nahe der Spitze liegt, kehrt die Gasströmungsrichtung um 180° um. Diese plötzliche Umlenkung lässt weiteren Staub absetzen.
Nach dem Staubfänger geht das Gas zur sekundären Gasreinigung. Hier wird Hochofengas entweder durch trockene oder nasse Gasreinigungsanlagen gereinigt. Bei trockener Reinigung werden Schlauchfilter für Feinstaubentfernung eingesetzt, bei nasser Reinigung wird das Hochofengas in Waschern in mehreren Stufen vom Staub gewaschen.
Verwendung von Hochofengas
Die sensible Wärme in den Hochofengasen wurde 1832 erstmals zur Übertragung auf die kalte Blaseluft genutzt. Ursprünglich war dieser Wärmetauscher auf dem Ofenkopf montiert. 1845 erste Versuche zur Nutzung der Verbrennungswärme des Hochofengases, aber erfolgreiches Verbrennen erst 1857. Vermutlich verzögerte hoher Staubgehalt, Reinigungs- und Handhabungsprobleme sowie niedrige Festbrennstoffkosten den Fortschritt. Steigende Kosten anderer Brennstoffe und Wettbewerb erzwangen die Nutzung.
Früher war die Hochofengasnutzung auf Heißlufterhitzer in Hochöfen und Mehrbrennstoffkessel beschränkt. Es galt als unwirtschaftlich für andere Zwecke aufgrund seiner Eigenschaften. In jüngerer Zeit haben mehrere Faktoren zur erweiterten Nutzung beigetragen: (i) steigende Kosten zugekaufter Brennstoffe, (ii) technische Verbesserungen bei der Gasreinigung (bessere Gasreinheit), (iii) Technologieentwicklung zur Hochofengasvorwärmung.
In integrierten Stahlwerken wird Hochofengas normalerweise gemischt mit Koksofengas oder Konvertergas oder beiden verwendet. Das Gemischgas dient als Brennstoff in verschiedenen Öfen des integrierten Stahlwerks. Hochofengas ohne Mischung und Vorwärmung kann in BF-Öfen, Weichglühanlagen, Normalisier- und Anlassöfen, Gießereikernöfen, Gasmotoren für Blasung, Kesseln zur Stromerzeugung, Gasturbinen zur Stromerzeugung eingesetzt werden. Mit jüngsten technologischen Fortschritten wird Hochofengas auch direkt im Sinterofen verwendet.
Der thermische Vorteil der Nutzung in Gasmotoren für Blasung und Stromerzeugung muss die hohen Investitions- und Wartungskosten solcher Ausrüstung überwinden. Moderne Kesselhäuser nutzen hohen Dampfdruck und -temperatur mit effizienten Turbogebläsen und Generatoren. Dies hat den thermischen Vorteil von Gasmotoren ausreichend reduziert, sodass deren Einsatz schwer zu rechtfertigen ist. Einige Stahlwerke in Asien und Europa waren erfolgreich mit direkt gekoppelten Gasturbinen für Generatorantrieb. Vorgeheiztes Hochofengas mit vorgeheizter Luft wurde erfolgreich in Koksöfen, Weichglühanlagen und Warmwalzöfen eingesetzt.
Bei Vorwärmung des Hochofengases ist eine Mindestreinheit von 0,023 g/m³ erforderlich. In allen Fällen, in denen dieses Gas verwendet wird, sind zusätzliche Vorsichtsmaßnahmen nötig, um das Entweichen unverbrannten Hochofengases in die Umgebung zu verhindern, da es einen großen Anteil giftigen CO enthält.
In Hochofenbetrieben, wo der Heizwert des Hochofengases einem niedrigen Wert von 700 kcal/m³ nahekommt, wird es notwendig, das Hochofengas mit anderen Brenngasen zu mischen, um sehr hohe Heißlufttemperaturen aus dem Erhitzer zu erhalten.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Erzeugung und Nutzung von Kokereigas in der Roheisenherstellung
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Kokereigas-Einspritzung: Steigerung der Hochofeneffizienz und CO2-Reduktion
- Top-Druck-Rückgewinnungsturbine für Hochofengas – Energieeffizienz optimieren
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit