



Japans Roheisenerzeugung: Hochofen-Einblicke und Dissektionsstudien
Verständnis der Roheisenerzeugung im Hochofen und Dissektionsstudien in Japan
Die Hochofen (BF) Roheisenerzeugung ist das lebensfähigste Verfahren zur Herstellung von Roheisen (HM), hauptsächlich aufgrund seiner gut etablierten und bewährten Leistung, flexiblen Rohstoffnutzung und hohen thermischen Energieeinsparungsfähigkeit. Es gibt keine definitiven Daten für den Beginn der BF-Roheisenerzeugung. Allerdings begannen wichtige Prozessdesigns und Re-Engineering in Eisenherstellungsöfen in Europa bereits im 14. Jahrhundert umgesetzt zu werden. Seitdem hat der BF-Weg als bevorzugter Prozess gegenüber anderen alternativen Eisenproduktionsmethoden dominiert.
Seit seiner Entstehung hat der BF-Roheisenerzeugungsprozess, um lebensfähig zu bleiben, dauerhafte evolutionäre Entwicklungen durchlaufen, um ein hocheffizientes Verfahren zu werden. Die wichtigsten Entwicklungen bis dato umfassen: (i) Anlagenmodernisierung, (ii) erhöhte Ofenproduktivität, (iii) reduzierter Koksatz, (iv) verlängerte Ofenkampagnenlebensdauer und (v) Materialflexibilität und -verbesserungen. Die technologischen Fortschritte, die zur Verbesserung von Wirtschaftlichkeit, Effizienz und Umweltfreundlichkeit durchgeführt wurden, beinhalten: (i) verschiedene Prozessmanagement- und Kontrollpraktiken, (ii) Mittig-Koks-Beschickung, (iii) hoher Ofenkopfdruck-Betrieb, (iv) Ofenbetrieb mit Sauerstoff (O₂) Anreicherung, (v) Substitution von teurem Koks durch alternative zusätzliche Kohlenstoffquellen wie Pulverkohle, Erdgas, Öle und Kunststoffe, und (vi) viele mehr. Die technologische Entwicklung des BF-Roheisenerzeugungsprozesses hat ihn von einer kleinen Produktionseinheit, die große Mengen Brennstoff verbrauchte, zu seinem heutigen Zustand geführt, in dem Öfen, die für die Produktion von 10.000 Tonnen HM pro Tag ausgelegt sind, in mehreren Ländern ziemlich üblich sind. Selbst mit dieser dramatischen Zunahme an Größe und Ausgabe des BF sind viele der im Ofeninneren ablaufenden Reaktionen noch immer nicht bekannt.
Moderne BF-Belastung
Moderne BFs arbeiten vorwiegend mit Sinter, Pellets, Sinter/kalibriertem Eisenerz oder Sinter/Pellet-Mischungen. Die Art und Qualität dieser Materialien hängt von der individuellen Betriebsphilosophie der Anlagen ab, daher sind die Produktions- und Reduktionscharakteristiken dieser Materialien von höchster Bedeutung für den BF-Prozess.
Entwicklung des BF-Prozesses
Die Entwicklungen im BF-Prozess wurden schrittweise eingeführt und schließlich zu Standardbetriebspraktiken. Die wichtigsten Entwicklungen können in ungefähre chronologischer Reihenfolge aufgelistet werden: (i) effektive Nutzung vorbereiteter Mischungen, (ii) Blaseneinspritzstoffe, (iii) hoher Ofenkopfdruck, (iv) hohe Blasentemperatur und (v) verbesserte Kontrolle der Mischungsverteilung. Gleichzeitig gab es einen allmählichen Anstieg der physischen Größe des BF.
Nutzung vorbereiteter Mischungen
Die erste Vorbereitung von Mischungsmaterialien war lediglich die Dimensionierung der in den Ofen geladenen Erze. Die engere Dimensionierung der Mischung verbesserte die Permeabilität des Ofens, sodass mehr Wind geblasen werden konnte, was die BF-Ausbeute erhöhte. Zusätzlich stieg die Effizienz der Reduktionsreaktionen durch die Entfernung der größeren Erzkörner, was den Koksatz verringerte.
Das Sintern von Erzen vor der Beschickung war der zweite wichtige Schritt in der Mischungsvorbereitung, aber Sinter wurde ursprünglich entwickelt, um solche eisenhaltigen Abfallmaterialien wie BF-Staub, Walzzunder und Erzfein in einen nutzbaren BF-Zufuhrstoff umzuwandeln. Dieses Konzept änderte sich jedoch schnell nach dem Erfolg mit selbstflussendem Sinter Mitte der 1950er Jahre, was es ermöglichte, die Flußmittel aus der BF-Mischungsbelastung zu entfernen und über den Sinter einzuführen. Dies führte auch zu einer Reduzierung des Koksatzes bei gleichzeitiger Erhöhung der BF-Produktivität. Die heutige Situation ist, dass Sinter nun ein etablierter Mischungskomponente in modernen BF-Anlagen ist und weiterhin kontinuierlich untersucht wird, um seine Eigenschaften weiter zu verbessern.
Die Erschöpfung leicht verfügbarer hochwertiger Erze machte es für Lieferanten notwendig, ihr Produkt durch Aufbereitung gefolgt von der Herstellung hochwertiger Eisenerzpellets aus dem Konzentrat aufzuwerten. Dieser Prozess fand breite Akzeptanz, was zur Folge hatte, dass die den BF-Öfen zugeführte Mischung hohen Eisengehalt und niedrigen Ganguegehalt aufwies, was wiederum zu einer weiteren Produktionssteigerung bei sinkendem Koksatz führte. Eine weitere mit Pellets beanspruchte Verbesserung war die Erhöhung der Mischungspermeabilität durch engere Dimensionierung. Die Verwendung von Pellets ist jedoch nicht universell, und in mehreren Ländern werden BFs vorwiegend mit Sintermischung betrieben, wobei Pellets und/oder kalibriertes Eisenerz nur einen kleinen Anteil der Gesamtbelastung ausmachen. Tatsächlich gibt es die Ansicht, dass ein hoher Sinteranteil für den stabilen Betrieb großer BFs essenziell ist, da Sinter überlegene Hochtemperatureigenschaften und bessere Verteileigenschaften hat, da Pellets leicht rollen, was die Kontrolle der Verteilung erschwert. Auch durch die Verwendung von Sinter im BF wird der im Koksofen anfallende Koksbree innerhalb des Stahlwerks verbraucht.
Blaseneinspritzstoffe
Es gibt drei Einspritzstoffe, die normalerweise im BF verwendet werden: (i) Dampf, (ii) O₂ und (iii) Hilfsbrennstoffe. Einspritzstoffe beeinflussen die Flammentemperatur, d. h. die Temperatur der Flamme in der Verbrennungszone des Windlochs. Dampf und Hilfsbrennstoff senken die Flammentemperatur, während O₂ sie erhöht. Die theoretische Flammentemperatur kann berechnet werden und ist extrem wichtig für die Aufrechterhaltung eines reibungslosen Betriebs und die Steigerung der Produktivität bei großen Mengen O₂ und Hilfsbrennstoff. Eine niedrige Flammentemperatur verhindert Reaktionen im Ofen und führt zu Ofenabkühlung (Chilling). Eine hohe Flammentemperatur kann die Permeabilität durch Ausdehnung der Schmelzzone und Verdampfung von Alkalien und Siliciumdioxid (SiO₂) in der Mischung beschädigen. Um einen reibungslosen Betrieb zu gewährleisten, ist es notwendig, die theoretische Flammentemperatur durch Variation der Einspritzstoffmengen zu kontrollieren.
Betrachtet man die drei Einspritzstoffe separat: Dampf reagiert mit Koks zu Wasserstoff (H₂), was den Reduktionsgrad der Mischungsmaterialien erhöht und somit den Brennstoffsatz verringert. Hilfsbrennstoffe sind die Haupteinspritzstoffe. Die Art des verwendeten Hilfsbrennstoffs hängt von lokalen Bedingungen ab. Die Einspritzung von Hilfsbrennstoff liefert zusätzliche Mengen an H₂ und Kohlenmonoxid (CO) im BF, was den Reduktionsgrad der Mischung erhöht und somit eine Verringerung des Koksatzes bewirkt. Es ist essenziell, die vollständige Verbrennung des Hilfsbrennstoffs am Windloch sicherzustellen, da unvollständige Verbrennung die Ofenpermeabilität beeinträchtigen und nachteilige Auswirkungen auf den Ofenbetrieb haben kann. Unzureichende Verbrennung kann durch Bereitstellung ausreichender überschüssiger O₂ im Wind kontrolliert werden.
Sauerstoffeinspritzung erhöht die Menge an überschüssigem O₂ und erhöht die Flammentemperatur, was den durch Dampf- und Hilfsbrennstoffeinspritzung verursachten Flammentemperaturabfall ausgleicht. Sie ist auch nützlich, um die Menge an Bosh-Gas zu verringern, wodurch das Ausmaß der Gaschanneling im BF und das Ausmaß von Flutung (Flooding) und Belastung (Loading) minimiert werden. Flutung verursacht unregelmäßigen Ofenbetrieb. Belastung ist die Situation, in der flüssige Schlacke durch die aufwärts gerichtete Gasgeschwindigkeit am Abstieg gehindert wird. Letztendlich muss das Gewicht der Schlacke ausreichen, um den Gasstrom zu überwinden, damit sie absteigen kann. Wenn der O₂-Anteil im Wind schrittweise erhöht wird, verringert sich das Volumen des pro Tonne HM produzierten Gases, was zu einem Rückgang der Wärmemenge führt, die von den Gasen auf die Feststoffe im Schacht übertragen wird, was zu einer Verringerung der Schachttemperatur führt. Auch die Produktivitätssteigerung durch O₂-Anreicherung beschleunigt die Mischungsabstiegsrate, was zu weniger Zeit für Wärmeübertragung führt. Als Folge gelangen die Mischungsmaterialien in die Hochtemperaturzone, ohne ausreichend vorgeheizt zu sein, was den Ofen abkühlt und Mischungsrutschen und -hängen verursacht.
Die Praxis der Verwendung von Einspritzstoffen erfordert sorgfältige Kontrolle bezüglich drei Grenzen: (i) Grenze im Wärmeübergang zwischen Gasen und Feststoffen, (ii) Grenze der theoretischen Flammentemperatur und (iii) Grenze der vollständigen Verbrennung des Hilfsbrennstoffs. Kontrolle innerhalb dieser Grenzen liefert niedrige Brennstoffsätze und hohe Produktivität.
Hoher Ofenkopfdruck
Der Vorteil des hohen Ofenkopfdrucks ist, dass er die Gasgeschwindigkeit im Ofen verringert, was mehr Zeit für gasförmige Reduktion erlaubt und zu einer Verringerung des Brennstoffsatzes führt. Staubverluste nehmen ebenfalls ab, da die niedrigere Gasgeschwindigkeit nicht ausreicht, um grobere Staubteilchen zu fördern. Alternativ kann mehr Wind geblasen werden und die Produktion kann gesteigert werden, während die gleiche Gasgeschwindigkeit im Ofen beibehalten wird, wodurch Channeling, Flutung und Belastung verhindert werden. Der Hauptnachteil ist, dass zur Aufnahme des erhöhten Gasdrucks eine robuste Konstruktion in allen BF-Anlagen von den Winderhitzern über den Windhaupt, Ofenwände, Ofendeckel und Gaseinrichtungsanlage etc. erforderlich ist, was offensichtlich teuer ist. Sicherlich benötigt der BF-Deckel allein ein spezielles Design, um den Gasdruck im Beschickungssystem auszugleichen und den Verschleiß der Ofendeckel-Beschickungsausrüstung zu verhindern. Ein weiterer Nachteil ist der Energieverlust im Hochdruck-Ofengas, obwohl die Ofengas-Rückgewinnungsturbine einen Teil dieser Energie zurückgewinnen kann.
Obwohl es ingenieurtechnische Probleme bei der Anwendung hohen Ofenkopfdrucks gibt, erfordert der Betrieb großer Hochofen die Verwendung, um (i) den Brennstoffsatz zu senken und (ii) eine höhere Ofenproduktivität zu ermöglichen.
Hohe Blasentemperatur
Die in den BF durch die Windlöcher eintretende Luft wird durch die Verbrennung des Koks erhitzt, und je heißer die einströmende Luft, desto weniger Koks wird in der weiteren Erwärmung im Windlochbereich verbraucht. Die Vorwärmung der Luft ist nicht neu. Tatsächlich existierten BF-Winderhitzer bereits vor über einem Jahrhundert. Erst relativ kürzlich wurden Temperaturen über 1300 °C erreicht. Die Erreichung höherer Temperaturen ist auf Modifikationen am Winderhitzerdesign zurückzuführen. Diese Modifikationen sind: (i) Erhöhung der beheizten Oberfläche des Schachwerkes durch Veränderung der Ziegelform, (ii) Verwendung höherwertiger Feuerfeststoffe, die höheren Temperaturen standhalten können, und (iii) Bereitstellung externer Brennkammern, die ebenfalls die beheizte Oberfläche vergrößern.
Verbesserungen in der Mischungsverteilung
Die Kontrolle der Verteilung der Mischungsmaterialien ist wichtig für die Verbesserung der Gasausnutzung und Senkung des Brennstoffsatzes. Korrekte Verteilung ist auch notwendig, um die Form der kohäsiven Zone des BF zu kontrollieren, wodurch die Produktion maximiert und der Gasstrom an der BF-Wand minimiert wird, was die Ofenlebensdauer verlängert.
Mit zunehmender Ofengröße konnte die Verteilung der Mischungsmaterialien, die erforderlich ist, um eine stabile Gasverteilung im BF zu gewährleisten, nicht mit konventioneller Beschickungsausrüstung aufrechterhalten werden, aufgrund von Unterschieden im Aufschüttwinkel, Dichte und Form. Diese Probleme wurden teilweise durch die Installation beweglicher Panzerungen gelöst, um die Verteilung des Materials zu kontrollieren, während es die Beschickungsglocke verlässt. Die Entwicklung des glockenlosen Deckels (Bell-less Top) und Gimble-Top-Beschickungssysteme, die über eine drehbare Rinne verfügen, die die Ladung präzise an jede Position auf der Ofenmergellinie verteilen kann, haben das Problem in großem Maße gelöst.
Eisenerzsinter
In vielen BFs ist Sinter der Hauptbestandteil der BF-Mischungen. Die chemische Zusammensetzung des Sinters hängt von den anderen Komponenten der Ofenmischung ab. Normalerweise reicht der Sinter von flussmittelhaltig (CaO/SiO₂ ca. 1,2) bis superflussmittelhaltig (CaO/SiO₂ ca. 1,7 bis 2,2). Flussmittelhaltiger Sinter wird allgemein verwendet, wenn der Großteil der Ofenmischung Sinter ist. Superflussmittelhaltiger Sinter wird verwendet, wenn der Rest der Mischung sauer ist, wodurch die Schlackenchemie ausgeglichen wird, um eine akzeptable Schlackenzusammensetzung zu liefern. Sinter ist aufgrund der Natur des Sinterprozesses extrem heterogen.
Struktur des Sinters
Die mit dem Eisenerz gemischten Flußmittel reagieren während des Sinterns, schmelzen und greifen die Erzteilchen an. Eine vollständige Agglomeration kleiner Erzteilchen kann erfolgen, aber généralement erfahren größere Teilchen nur Oberflächenangriff. Während der Abkühlung fällt die Fällung verschiedener Phasen innerhalb der Schlackenmatrix aus, das Gesamtergebnis ist eine Phasenmischung, die weit von einem Gleichgewichtszustand entfernt ist und ein heterogenes Material, dessen Phasen von der Segregation der Komponenten in der initialen Mischung abhängen, z. B. wo Kalkteilchen vor dem Sintern existierten, wird ein kalkreiches Gebiet gebildet. Insgesamt hängen die vorhandenen Phasen von der Menge der zugesetzten Flussmittel ab. Selbstflussender Sinter besteht hauptsächlich aus Hämatit und Magnetit mit kleinen Mengen Calciumferrite, die durch Reaktion zwischen Eisenerz und Kalk entstehen. Hier bezeichnet der Begriff „Ferrite“ die kombinierten Mengen der verschiedenen Ferritarten, die je nach Basisität und Erzteilchen in der Reaktionszone produziert werden können. Mit steigender Basisität steigt der Ferritanteil.
Im Sinter sind die Ferrite normalerweise mit SiO₂ und Al₂O₃ (Aluminiumoxid) verunreinigt und das Produkt wird als SFCA (Silico-Ferrit von Calcium und Aluminium) bezeichnet. SFCA entspricht normalerweise der allgemeinen Formel „n1(Fe₂O₃)·n2(SiO₂)·n3(Al₂O₃)·5CaO“, wobei die Summe von n1, n2 und n3 etwa 12 beträgt. Der Calciumgehalt ist ziemlich konstant bei ca. 15 %. In der Praxis sind in Sintern die üblicherweise gefundenen Ferrite 7Fe₂O₃·2SiO₂·3Al₂O₃·5CaO und 9Fe₂O₃·2SiO₂·0,5Al₂O₃·5CaO.
Reduktion von Sinter
Art und Menge der im Sinter vorhandenen Ferrite spielen eine wichtige Rolle in den Reduktionseigenschaften. Die Reduzierbarkeiten der Ferrite sind nicht konstant, sondern variieren von Art zu Art. Man sieht, dass der Ferritanteil mit steigender Sinterbasisität zunimmt. Die Reduzierbarkeit folgt jedoch nicht demselben Trend. Im Basisitätsbereich 1,0 bis 1,5 steigt die Reduzierbarkeit aufgrund der Zunahme von Ferriten vom Typ CaO·2Fe₂O₃ und CaO·FeO·Fe₂O₃. Im Basisitätsbereich 1,4 bis 1,5 sinkt die Reduzierbarkeit aufgrund eines Rückgangs des Hämatitanteils im Sinter und dem Verschwinden von CaO·2Fe₂O₃ gekoppelt mit dem Auftreten des relativ schwer reduzierbaren 2CaO·Fe₂O₃. Der Anstieg der Basisität über 1,5 zeigt wieder einen Aufwärtstrend aufgrund des Auftretens von CaO·Fe₂O₃ und CaO·FeO·Fe₂O₃.
Das Reduktionsverhalten der Ferrite ist komplex, da sie sich zersetzen müssen, damit die Reduktion des Eisenoxids erfolgen kann. Während des Reduktionsprozesses werden zunächst die höheren Eisenoxide und eisenoxidreichen Ferrite reduziert, bis nur noch Dicalciumferrit und Wüstit verbleiben. Das Gas greift dann den Dicalciumferrit gemäß der reversiblen Reaktion 2CaO·Fe₂O₃ + 3H₂ = 2CaO + 2Fe + 3H₂O an. Das freigesetzte CaO reagiert dann sofort mit dem Wüstit gemäß der reversiblen Reaktion 2CaO + 3FeO = 2CaO·Fe₂O₃ + Fe. Die Reaktion verläuft dann gemäß der früheren Gleichung und so weiter. Mikrofotografien zeigen jedoch, dass Wüstit an der Gasgrenze nicht vorhanden ist, sodass ein Diffusionsprozess zwischen den beiden Reaktionen stattfinden muss. Studien haben gezeigt, dass an der Oxidfläche der Dicalciumferrit zuerst reduziert wird. Das freigesetzte Eisen scheidet sich in der Oxidphase aus und das Calcium diffundiert ein und reagiert mit dem Wüstit, und wieder scheidet das Eisen entweder aus oder diffundiert in das Fe₃O₄.
Eisenerzpellets
Während des Produktionsprozesses von Eisenerzpellets wird das Eisenerz durch Zerkleinern und Entfernen des befreiten Ganguematerials aufbereitet. Allgemein wird etwas Quarz bei der Herstellung saurer Pellets zur Verbesserung der Pelleteigenschaften zugesetzt. Die Mehrheit der produzierten Pellets ist vom sauren Typ, d. h. ohne nennenswerte beabsichtigte Zugabe von Flussmitteln. Bei der Herstellung saurer Pellets werden Grünpellets bei ca. 1300 °C in oxidierender Atmosphäre gebrannt. Dies fördert die Bindung der Teilchen durch: (i) Sintern der Hämatitkörner, (ii) Oxidation und anschließendes Sintern der Magnetitkörner und (iii) Schlackenbindung. Letztere wird durch Verschmelzung der geringen Spuren von Gangue und dem Bentonit, der im Pelletierprozess zur Gewährleistung ausreichender Festigkeit der Grünpellets verwendet wird, verursacht. Diese Schlackenphase besteht im Wesentlichen aus Kalk, Kieselsäure, Eisen(III)-oxid und geringen Spuren von Alkalien, Magnesia, Aluminiumoxid etc.
Ein Hinweis auf die chemische Zusammensetzung der Schlackenphase kann durch Bezugnahme auf das CaO-SiO₂-Fe₂O₃-Phasendiagramm erhalten werden. Ein zu beachtender Punkt ist, dass Gleichgewichtsdiagramme sorgfältig verwendet werden müssen, da in den meisten Prozessen Reaktionen selten im Gleichgewicht sind, dennoch sind solche Diagramme nützliche Werkzeuge. Sehr wenig Reaktion, falls überhaupt, findet zwischen den Quarzkörnern und dem Hämatit während des Brennens statt, sodass saure Pellets aus Hämatit, Quarz, einer Schlackenphase und in einigen Fällen, wenn nicht ausreichend gebrannt wurde, Magnetit, der aus etwaigen Magneterzen in der Pelletmischung stammt, bestehen.
Saure Pellets werden in einigen BFs in der Ofenmischung verwendet. Die in der Mischung verwendete Menge hängt von der angewandten Betriebspraxis ab. Im Fall von BFs, die vollständig auf saure Pellets als Eisenquellenquelle betrieben werden, wird der für den Schlackenbildungsprozess benötigte Flussmittel (Kalkstein und Dolomit) als Teil der Mischung in den BF geladen.
Flussmittelhaltige Pellets
Derzeit wird die Verwendung flussmittelhaltiger Pellets bevorzugt. Bei flussmittelhaltigen Pellets werden die Flussmittel in den Pellet eingebaut, wodurch die Notwendigkeit entfällt, sie separat in den Ofen zu laden. Flussmittelhaltige Pellets können mit Kalkzugabe als Flussmittel oder Dolomit hergestellt werden. Mit steigender Basisität der Pellets durch Flussmittelzugabe findet eine Veränderung der Mikrostruktur statt. Betrachtet man kalkflussmittelhaltige Pellets, so hat die Kalkzugabe Einfluss auf die Schlackenzusammensetzung und -menge sowie die Hämatitmenge. Die Kalkzugabe schafft die Möglichkeit einer Reaktion zwischen Hämatit und Kalk zur Bildung von Calciumferriten CaO·Fe₂O₃ oder 2CaO·Fe₂O₃, abhängig von der Kalkkonzentration. Bei flussmittelhaltigen Pellets ist die Brenntemperatur niedriger als bei sauren Pellets, um die Bildung übermäßiger Schlacke zu vermeiden.
Bei flussmittelhaltigen Pellets erwartet man Hämatitkörner, die von Calciumferriten umgeben sind, verursacht durch die chemische Reaktion mit Kalk. In einigen Fällen kann das ursprüngliche Hämatitkorn vollständig in Calciumferrite umgewandelt werden, was eindeutig von der ursprünglichen Hämatitkorngröße abhängt. Der Effekt von Kalk auf die Schlackenphase ist zweifach: Erstens gibt es eine generelle Zunahme der Schlackenmenge und zweitens eine Veränderung der Basisität. Die genaue Zusammensetzung hängt natürlich von der Menge der reagierenden Phasen ab, aber die Möglichkeiten können aus dem CaO-Fe₂O₃-SiO₂-Phasendiagramm abgeleitet werden. Ein Problem der flussmittelhaltigen Pellets sind ihre relativ schlechten Reduktionseigenschaften. Dieser Mangel kalkflussmittelhaltiger Pellets hat zur Herstellung von Pellets geführt, die mit Dolomit statt Kalk fluxiert sind.
Die Zugabe von Magnesia zu Eisenoxid führt zu einer festkörperchemischen Reaktion zwischen den beiden und einer Erhöhung der Schmelztemperatur. Daher werden in dolomitflussmittelhaltigen Pellets Magnesioferrite MgO·Fe₂O₃ oder (Mg·Fe)O·Fe₂O₃ gebildet. Quarz kann in dolomitflussmittelhaltigen Pellets nicht vollständig absorbiert werden, da Schmelzen zwischen Magnesia und Kieselsäure bei der Brenntemperatur nicht stattfindet und nur Reaktionen im Festkörper ablaufen können.
Reduktionsmechanismen
Reduktionsmechanismen, die mit sauren Pellets assoziiert sind, können durch gasförmige Reduktion, Reaktionskinetik und direkte Reduktion erklärt werden. Bei gasförmiger Reduktion folgt der Sauerstoffentzug aus dem Eisenoxid bei sauren Pellets einem Reduktionspfad von Hämatit zu Magnetit zu Wüstit (bei Temperaturen über 560 °C) zu metallischem Eisen. Diese Phasenänderungen werden durch reversible gasförmige Reaktionen dargestellt, wobei CO als Reduktionsmittel verwendet wird. Die Gleichungen lauten: 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂, Fe₃O₄ + CO = 3FeO + CO₂, Fe₃O₄ + 4CO = 3Fe + 4CO₂ und FeO + CO = Fe + CO₂.
Der Mechanismus der Hämatitreduktion wurde umfangreich untersucht und es wurde festgestellt, dass die Reduktion von Hämatit nicht in diskreten Schritten stattfindet, d. h. zu Magnetit, dann zu Wüstit etc., sondern die Reduktion erzeugt eine top-down chemische Struktur, sofern das Reduktionspotenzial des Gases hoch genug ist, d. h. die Struktur besteht aus einem Hämatitteilchen, umgeben von einer Schicht Magnetit, dann Wüstit und schließlich einer äußeren Schicht metallischen Eisens. Wüstit ist nicht-stöchiometrisch, d. h. es ist defizitär an Eisenionen. Diese Leerstellen sind die wichtigen Defekte im Reduktionsverhalten von Eisenoxiden, da sie die Diffusion von Eisen durch das Eisenoxidgitter ermöglichen. Der Entzug von O₂ aus Wüstit erzeugt ein Auffüllen der Eisenionenleerstellen an der Oxidfläche.
Die Oberflächenreduktion setzt eine Diffusion von Leerstellen und Elektronendefekten vom Innern des Oxids zur Reaktionsgrenze in Bewegung. Mit der Reduktion von Wüstit reagiert der einwärts gerichtete Fluss metallischer Ionen mit der Magnetit-Schicht, wodurch der Magnetit reduziert wird. Die Reaktion findet dann statt und der Zyklus wiederholt sich, wodurch der Magnetit allmählich reduziert wird.
Die Kinetik der Reduktion von Eisenoxiden wurde umfangreich untersucht, aber es gibt einige widersprüchliche Ansichten bezüglich des geschwindigkeitsbestimmenden Schritts. Der Prozess der gasförmigen Reduktion von Eisenoxiden erfordert viele Schritte wie: (i) Diffusion des reagierenden Gases von der Volumengasphase durch die Grenzschicht, (ii) Diffusion des Gases durch die Produktschicht zur Reaktionsgrenze, (iii) Adsorption des Gases an der Reaktionsgrenze, (iv) chemische Reaktion an der Grenze, (v) Desorption des Produktgases von der Reaktionsgrenze, (vi) Diffusion der gasförmigen Reaktionsprodukte weg von der Reaktionsgrenze zur Teilchenoberfläche und (vii) Diffusion des Produktgases durch die Grenzschicht in die Volumengasphase.
Obwohl großer Konflikt bezüglich des geschwindigkeitslimitierenden Schritts oder der Schritte besteht, entspricht die Reduktionsrate von Eisenoxiden im Allgemeinen der von McKewan abgeleiteten Gleichung: K₁ = Kw/do = ro[1 – (1 – R)¹ᐟ³]/t, wobei K₁ die Fortschrittsrate der Hämatit/Magnetit-Grenzfläche in mm/min ist, Kw die Geschwindigkeitskonstante in g/mm²/min, do die Dichte der reinen Eisenoxidsphäre in g/mm³, ro der Radius der Eisenoxidsphäre in mm, R der fraktionale Umwandlungsgrad von Hämatit zu Magnetit und t die Reaktionszeit in Minuten. Es wird behauptet, dass da die Reduktionsrate von Eisenoxiden dieser Gleichung entspricht, der geschwindigkeitsbestimmende Schritt die chemische Reaktion ist.
Hills nutzte Massentransportprinzipien, um zu zeigen, dass eine durch Massentransfer und Diffusion allein kontrollierte Reaktion die spezifischen Charakteristiken haben kann, die häufig zur Identifizierung einer chemisch kontrollierten Reaktion verwendet werden, insbesondere die Linearität von [1 – (1 – R)¹ᐟ³] mit der Zeit. Hills postulierte, dass die Reaktion durch beide Prozesse kontrolliert wird: (i) Gasdiffusion durch die Produktschicht und (ii) Transport durch die der Teilchen äußere Grenzschicht. Eine Form der Hills-Geschwindigkeitsgleichung kann als 3[1 – (1 – R)²ᐟ³] – 2R(1 – Bm) = C₂·t ausgedrückt werden, wobei R der fraktionale Reduktionsgrad, t die Reduktionszeit in Sekunden, Bm = DE/(Kg·ro), Bm der Modul für Massentransfer, d. h. das Verhältnis des Diffusionswiderstands innerhalb der Produktschicht und des Massentransferwiderstands außerhalb des Teilchens, DE der Diffusionskoeffizient in der Produktschicht in mm²/s, Kg der Massentransferkoeffizient zur Oberfläche der reagierenden Sphäre in mm/s und ro der Radius der Sphäre in mm. C₂ ist eine Konstante für eine Reduktionsreaktion und hängt von den Eisenoxidsphäreneigenschaften und den Umgebungsbedingungen ab.
Im Fall der Reduktion bei Temperaturen von 800 °C und höher führt eine Erhöhung der Temperatur der gasförmigen Reduktion zu einem Anstieg der Reaktionsrate, sofern kein Schmelzen der Teilchen eintritt. Eine Erhöhung der Porosität bewirkt ebenfalls einen Anstieg der Reduktionsrate.
Der Mechanismus der direkten Reduktion von Eisenoxiden mit Kohlenstoff (C) ist im BF extrem wichtig und es wurde festgestellt, dass direkte Reduktion nur in nennenswertem Umfang bei Temperaturen über 900 °C auftritt. Die direkte Reduktionsreaktion kann tatsächlich in Gleichungen aufgespalten werden: FeₓOᵧ + C = FeₓOᵧ₋₁ + CO. Die Reduktion durch Gas ist CO + FeₓOᵧ = FeₓOᵧ₋₁ + CO₂. In diesen Reaktionen ist x = 1, 2 oder 3 und y = 1, 3 oder 4. Die Lösungsverlust (Boudouard) Reaktion CO₂ + C = 2CO liefert CO für die gasförmige Reaktion. Da die direkte Reduktionsreaktion tatsächlich über eine indirekte Reduktionsreaktion erfolgt, zeigt dies an, dass die direkte Reduktion fester Oxide im BF-Prozess für den Fortschritt der Reaktion von keiner Bedeutung ist.
Die Situation bei flüssigen Eisenoxiden, die mit C reagieren, ist natürlich ganz anders, da die Kontaktfläche zwischen flüssigem Oxid und festem C viel größer ist als die von festem Oxid und festem C. Auch die Diffusion der reagierenden und Produktarten in der Flüssigkeit ist viel schneller als im festen Zustand. Diese Effekte führen zu viel höheren Reaktionsraten in flüssiges Oxid/festem C Systemen als in festes Oxid/festem C Systemen. Je höher die Reaktionstemperatur, desto größer der Reduktionsgrad. Es wurde festgestellt, dass der geschwindigkeitsbestimmende Schritt für die Reduktion von FeO-reichen Schlacken sich mit dem Reduktionsausmaß ändert. Nukleation von reduziertem Eisen und chemische Reaktion an der C/flüssigen Grenzfläche scheinen den geschwindigkeitsbestimmenden Schritt bis zum Erreichen eines hohen Reduktionsgrades zu bilden. Bei höheren Reduktionsgraden ist der langsamste Schritt die Diffusion von O₂ durch die Schlackengrenzschicht.
Einfluss von Alkalien auf die Reduktion
Alkalien zirkulieren im BF durch Verdampfung in der Hochtemperaturzone und anschließende Ablagerung auf der Mischung und dem Koks in den kühleren Regionen. Das abgelagerte Alkali steigt dann mit der Mischung und dem Koks ab, um schließlich verdampft zu werden. Die Natur dieses rezirkulierenden Effekts ist so, dass recht hohe Alkaligehalte im BF akkumulieren können, die die Reduktion der Mischungsmaterialien beeinflussen können. Alkali-Zugaben erhöhen die Reduktionsrate von sauren und basischen Pellets. Es wurde bemerkt, dass es ein optimales Niveau von Alkali-Zugaben gibt, über dem die Reduktionsrate aufgrund extensiver Schlackenbildung abnimmt. Auch dolomitflussmittelhaltige Pellets zeigen eine Verringerung der Reduktionsrate, wenn Alkalidämpfe im Reduktionsgas vorhanden sind. Weiterhin ist die Art des Alkalis wichtig, d. h. Natriumhydroxid (NaOH) ist ein besserer Promotor der Reduktionsreaktion als Natriumchlorid (NaCl) bei gleicher Konzentration des Natriumkations.
Die Erhöhung der Reduktionsrate bei Alkali-Zugabe zum Eisenoxid wird durch die erhöhte Quellung verursacht, die eine größere Oberfläche dem Reduktionsgas aussetzt. Zusätzlich bewirkt das Alkali eine nicht-oberflächenbezogene chemische Reduktion, was bedeutet, dass die Oberfläche des Wüstits kontinuierlich dem Reduktionsgas ausgesetzt ist, anstatt durch eine Schicht metallischen Eisens abgeschirmt zu werden. Die nicht-oberflächenbezogene chemische Reduktion wird durch die Einbau von Alkali-Kationen in das Wüstit-Gitter verursacht, was Inhomogenität in der Wüstit-Aktivität bewirkt, das Nukleationsverhalten von Eisen modifiziert und somit zu nicht-oberflächenbezogener chemischer Reduktion führt. Pelletquellung wird allgemein als Symptom übermäßigen Alkali-Gehalts angesehen.
Mischungsverhalten im BF
Im Lebenszyklus des BF-Prozesses wurde ein beträchtlicher Wissensschatz über die Reduktionscharakteristiken von Eisenoxiden, Pellets und Sintern bis zu Reaktionstemperaturen von ca. 1000 °C angesammelt. Bei Temperaturen darüber hinaus ist sehr wenig über die ablaufenden Reaktionen oder ihre Auswirkungen auf die Eigenschaften der BF-Mischungsmaterialien bekannt. Auch mit der großen Menge an verfügbaren Informationen über das Mischungsmaterialverhalten bei Temperaturen bis 1000 °C ist es nicht einfach, dies anzuwenden, da die interne Untersuchung des BF während des Betriebs extrem schwierig ist. Die wichtigsten „Werkzeuge“ zur Probenentnahme aus betriebenen BFs sind Gassonden, Temperatursonden und Mischungssonden etc., obwohl ihre nützliche Abdeckung nur ein sehr kleines Volumen des BF beträgt.
Es ist fair zu sagen, dass Korrelationen zwischen Materialverhalten während Reduktion und BF-Prozess vernünftig etabliert wurden. Als Beispiel ist bekannt, dass Materialien, die einen großen Grad an physikalischer Größenzerfall während der Niedrigtemperaturreduktion zeigen, in der Praxis zu einer Verringerung der Ofenpermeabilität führen und hochreduzierbare Mischungsmaterialien den Brennstoffsatz verringern. Auch Pellets, die während der Reduktion stark quellen, führen zu einem Verlust der Ofenpermeabilität.
Dissektionsstudien
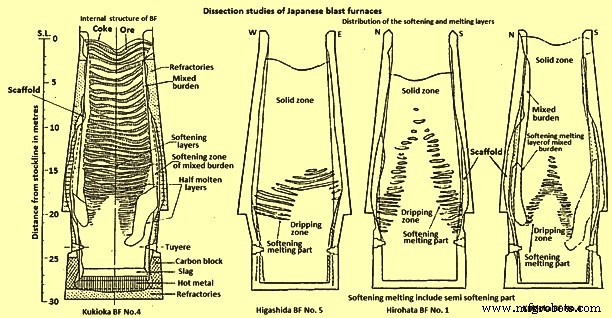
Ein großer Durchbruch bezüglich des Verhaltens von Materialien im BF kam mit dem Wasserabschrecken mehrerer betriebenen Öfen und der methodischen Dissektion und Untersuchung ihrer Inhalte. Die Verteilung der Mischung im BF hängt von der Beschickungssequenz, Ladungsgewichten, Mischungskomponenten und Ofenbetrieb ab und führt dazu, dass jeder Ofen anders arbeitet. Abb. 1 zeigt die innere Struktur im Kukioka BF Nr. 4. Die Erz- und Koksschichten werden bis zum Erreichen der Erweichungs-Schmelzzone oder kohäsiven Zone aufrechterhalten. Der Beginn der kohäsiven Zone während des Dissektionsverfahrens wurde durch den erhöhten physikalischen Widerstand gegen die Materialentfernung durch mechanische Mittel festgestellt. Die kohäsive Zone ist der Bereich, in dem die Materialien anfangen zu erweichen und schließlich zu schmelzen. Die Entdeckung, dass die kohäsive Zone nicht in einer Region des Ofens liegt, sondern in einer vernünftig geometrischen Form verteilt ist, war einer der wichtigsten Einblicke in die im BF während seines Betriebs ablaufenden Reaktionen.
Es wurde festgestellt, dass die Struktur der kohäsiven Zone je nach Ofenbetrieb variiert. Als Beispiel zeigt Abb. 1 auch die in drei verschiedenen Öfen gefundenen Strukturen. Hirohata BF Nr. 1 zeigt erweichte Schichten in einer „Donut“-Form, die in einer invertierten „V“-Struktur angeordnet sind, während Kukioka BF Nr. 4 eine „W“-förmige kohäsive Zone aufweist. Higashida BF Nr. 5 offenbart ein verzerrtes invertiertes „V“, verursacht durch unregelmäßigen Ofenbetrieb vor der Abschreckoperation.
Reduktionsgrade
Die Untersuchung des Reduktionsausmaßes in jeder Mischungsschicht von Hirohata BF Nr. 1 und Kukioka BF Nr. 4 brachte interessante Merkmale zutage. Eines der interessanten Merkmale ist die Tatsache, dass sehr wenig Reduktion stattfindet, bis die Mischung die kohäsive Zone erreicht, in der die Reduktion rasch fortschreitet. Eines der Hauptprobleme beim Wasserabschrecken ist die mögliche Reoxidation des Mischungsmaterials während der Abkühlperiode, und Laboruntersuchungen wurden durchgeführt, um das Ausmaß der stattfindenden Reoxidation zu bestimmen. Eine Studie wurde durchgeführt, um die Reoxidation von Sinter im Labor unter denselben Abkühlbedingungen zu messen, die während des Abschreckens eines BF existieren, unter Verwendung einer Reihe unterschiedlicher initialer Reduktionsgrade. Eine andere Studie verwendete eine andere Technik mit Mischungsmaterialien verschiedener Reduktionsgrade, die von drei verschiedenen Temperaturen (400 °C, 800 °C und 1000 °C) mit einer Abkühlrate von 200 °C pro Stunde in Stickstoffatmosphäre (N₂) abgekühlt wurden. In dieser Studie wurde festgestellt, dass obwohl die Reduktionstemperaturen und -grade unterschiedlich waren, der finale Reoxidationsgrad etwa konstant bei 20 % bis 25 % lag, d. h. die Reoxidation stieg proportional zum initialen Reduktionsgrad. Bei Temperaturen unter 300 °C trat keine Reoxidation auf. Das Ergebnis dieser Experimente ist, dass die Reduktionsgrade erhöht werden mussten, z. B. von 10 % auf 30 % zu 15 % auf 40 %. Diese korrigierten Werte stimmten mit den in russischen Dissektionsstudien an einem N₂-abgeschreckten Ofen gefundenen Reduktionsgraden überein.
Temperaturprofile
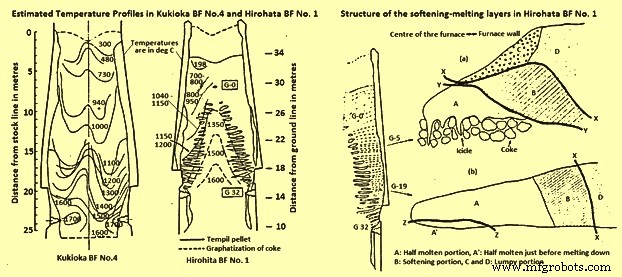
Die Temperaturisothermen innerhalb der Öfen wurden durch eine Kombination mehrerer Methoden geschätzt. In einer Methode wurden „Tempil“-Pellets in zahlreichen Graphithaltern eingekapselt vor dem Ausblasen der Öfen geladen. Diese Technik ermöglichte die Temperaturschätzung im Bereich 200 °C bis 1800 °C, aber ein Problem war, dass es keine Methode zur Kontrolle der Verteilung der Graphithalter im BF gab. Andere Methoden waren Messung des Ausmaßes der Koksvergraphitisierung, wodurch Temperaturen zwischen 1200 °C und 1700 °C geschätzt werden konnten. Messung des elektrischen Widerstands des Koks, was Temperaturschätzung zwischen 1100 °C und 1700 °C ermöglichte, und schließlich wurde der Grad der Eisenerzfusion gemessen, um Temperaturen im Bereich 900 °C bis 1400 °C zu schätzen.
Vergleicht man die Isothermen mit der Verteilung der Erweichungs-Schmelz-Mischungsschichten (Abb. 1 und 2), so fand man, dass die kohäsive Zone über einen Temperaturbereich von ca. 1100 °C bis 1500 °C für BFs existiert, die vorwiegend mit Sintermischungen betrieben werden.
Mischungsschichtstruktur innerhalb der kohäsiven Zone
Die Art der Struktur einer einzelnen Mischungsschicht in der kohäsiven Zone hängt von der Position der Schicht im BF ab. Zwei Schichten aus Hirohata BF Nr. 1 sind in Abb. 2 dargestellt. Schicht G-5 liegt nahe dem Scheitelpunkt der kohäsiven Zone, während Schicht G-19 nahe der Basis der kohäsiven Zone situiert ist. Schicht G-5 hat vier distinkte Zonen, von denen zwei brockige oder granulare Bereiche (C und D) sind. Schicht G-19 hingegen enthält nur einen brockigen Bereich, D. Abgesehen von den offensichtlichen Formunterschieden zwischen den Schichten ist der andere Hauptunterschied die Ersetzung der „Eiszapfen“ in Schicht G-5 durch einen halbgeschmolzenen Bereich kurz vor dem Abschmelzen, A in Schicht G-19.
Wie früher gesehen, findet ein substanzieller Reduktionsgrad in der kohäsiven Zone statt, was durch die für jeden Bereich erhaltenen Reduktionsdaten in Tabelle 1 und Tabelle 2 bewiesen wurde. Die Werte liegen auf der niedrigen Seite, da Reoxidation, verursacht durch das Wasserabschrecken, sicherlich stattgefunden hat. Der Grund für den hohen Reduktionsgrad von Bereich C wird der etwas niedrigeren Reduktionstemperatur bei Kontakt mit dem Koks zugeschrieben.
| Erweichungs-Schmelzschicht | Bereich* | Sinter | Erzbrocken | Pellet |
|---|---|---|---|---|
| G-5 | A | 65,6 | 65,0 | 79,3 |
| C | 72,8 | 68,2 | 81,2 | |
| D | 11,5 | 12,3 | 14,6 | |
| G-19 | D | 35,4 | 36,6 | 41,3 |
* B: Erweichungsbereich, C und D: Brockige Bereiche
| Erweichungs-Schmelzschicht | Probenahmeposition (Abstand von der Grenze*) (m) | Mittelwert der Reduktion der Probenpellets (%) |
|---|---|---|
| G3 | 2 | 12,7 |
| 0,2 – ca. 0,3 | 23,1 | |
| G10 | 1 | 14,1 |
| 0,2 – ca. 0,3 | (55)** | |
| G12 | 1,3 | 13,9 |
| 0,9 | 14,3 | |
| 0,5 | 12,3 |
* Zwischen dem brockigen und erweichenden Bereich
** Der Wert des reduzierten Pellets ohne Reoxidation
Die Dicke der Erweichungs-Schmelzschichten im Hirohata BF Nr. 1 reichte von 400 mm bis 500 mm bei den oberen Schichten bis zu 70–100 mm für die Schichten nahe der Basis der kohäsiven Zone. Die abnehmende Dicke ist auf Verdichtung zurückzuführen, verursacht durch den Druck des Gewichts des Materials über der Schicht und auch wegen einer natürlichen Verdünnung des Materials aufgrund der Zunahme des Ofendurchmessers beim Abstieg des Materials. In den Erweichungsbereichen waren Eisenerzgranulate miteinander in Kontakt. Sinterteilchen in den Schichten verformten sich sehr wenig, im Gegensatz zu Pellets, die Verformungszeichen zeigten.
Der Pellet-Vermetallungsprozess kann in einem von drei Modi stattfinden: (i) metallisches Eisen ist gleichmäßig innerhalb eines Pellets verteilt, (ii) eine metallische Schale wird gebildet, wobei ein Wüstit-Kern zurückbleibt, und (iii) Wüstit innerhalb des Pellets reagiert zu Schlacke und bewegt sich zur metallischen Eisenschale, wobei ein zentraler Hohlraum zurückbleibt. Der Grund für diese drei möglichen Modi ist nicht mit der Verteilung innerhalb der Erweichungs-Schmelzschicht verbunden, sondern kann auf Unterschiede zwischen den Pellets oder ungleichmäßigen Gasfluss in der Erweichungs-Schmelzschicht zurückzuführen sein.
Es wurde festgestellt, dass der halbgeschmolzene Bereich aus hochverdichtetem metallischem Eisen und einer kleinen Menge Schlacke bestand. Etwaiger Kalkstein oder Olivin blieb ungeschlackt. Die Eiszapfen erstrecken sich in die Koks-Hohlräume und bestehen aus einer metallischen Schale mit hohlem Inneren, an der kleine Schlackentröpfchen am Eisen haften. Je höher die Erweichungs-Schmelzschicht im Ofen, desto größer die Länge der Eiszapfen, z. B. produzierte Ebene G-1 einige Eiszapfen von mehreren hundert Millimetern Länge, während die unteren Schichten Eiszapfen von nur 10 bis 20 Millimetern Länge produzierten.
Die Struktur der Erweichungs-Schmelzschichten im Kukioka BF Nr. 4 war im Wesentlichen identisch mit denen, die für Hirohata BF Nr. 1 beschrieben wurden, außer dass die dünneren Mischungsschichten die Struktur weniger deutlich und die Eiszapfen kleiner machten.
Schlackenzusammensetzungsänderungen
Die wesentliche chemische Veränderung der Schlackenphase in den Erweichungs-Schmelzschichten ist eine Abnahme des FeO-Gehalts, während die Schlacke vom Schmelzbereich herabtröpfelt. Obwohl große Unterschiede durch Röntgenmikroanalysen der Schlacken in Bereich A detektiert wurden, die von 2 % bis 20 % FeO reichten, abhängig von der Lage, betrug der FeO-Gehalt der Schlacke unmittelbar vor der Trennung von der Erweichungs-Schmelzschicht nur 2 % bis 3 %. Der Schlackentyp war nicht signifikant anders als der im normalen Sinterprodukt gefundene, aber in den Erzgranulaten wurde eine beträchtliche Menge Fayalit produziert. Der Abstieg der Schlacke führt zu einer allmählichen Veränderung der Zusammensetzung. Der allmähliche Anstieg des CaO/SiO₂-Verhältnisses wird auf Flussmittelung mit Kalkstein und einen Rückgang des SiO₂-Gehalts, verursacht durch SiO₂-Reduktion, zurückgeführt. Der Anstieg von Al₂O₃ wird durch die Einbindung von Koksasche in die absteigende Schlacke erzeugt.
Metallzusammensetzungsänderungen
Betrachtet man die Änderungen in der Metallzusammensetzung beim Abstieg im Ofen: Der Kohlenstoffgehalt des Metalls im halbgeschmolzenen Bereich der Erweichungs-Schmelzschicht beträgt im oberen Teil ca. 0,2 % und im unteren Teil 0,35 % bis 0,57 %. Die C-Quelle in diesen halbgeschmolzenen Schichten wird der Karburisierungswirkung von CO zugeschrieben, außer für das Metall in Kontakt mit Koks. Ähnliche Trends sind in den Schichten des Kukioka BF Nr. 4 sichtbar. Der Anstieg des C-Gehalts der Eiszapfen wird dem direkten Kontakt des Metalls mit Koks Teilchen zugeschrieben. Zwei unterschiedliche Prozesse wurden identifiziert, die für die Abscheidung von metallischem Eisen aus den Schichten wirken. Der erste Mechanismus erfolgt über die Eiszapfen, die sich bei 1350 °C bis 1400 °C bilden und in das Koksbett tropfen. Die Reduktion der in den Eiszapfen vorhandenen Eisenoxide erfolgt schnell zur Produktion von metallischem Eisen. Der zweite Prozess tritt in Schichten auf, in denen keine Eiszapfen gebildet werden. In diesem Fall wird das metallische Eisen durch den darunter liegenden Koks karburisiert, bis es einen C-Gehalt erreicht, bei dem Schmelzen bei der betreffenden Temperatur erfolgen kann. In diesem Fall beträgt die Abschmelztemperatur ca. 1500 °C.
Die Frage des Mechanismus der Siliziumaufnahme durch das Metall im Ofen war Gegenstand erheblicher Diskussion. Studien, die im experimentellen BF in Lüttich, Belgien, mit Probenahmesonden durchgeführt wurden, haben ergeben, dass der Siliziumgehalt allmählich von der Schmelzzone zum Herd ansteigt, sodass 75 % des endgültigen HM-Siliziums erreicht sind, wenn das Metall die Windlochebene erreicht. Die japanischen Dissektionsstudien hingegen zeigen, dass der Siliziumgehalt des Metalls auf Windlochhöhe weit über dem des abgestochenen HM liegt. Eine Erklärung für diese Diskrepanz zwischen den beiden Studiengruppen kann sein, dass Siliziumaufnahme während des Wasserabschreckens der japanischen Öfen aufgetreten ist. Während der Experimente zur Bestimmung der Wahrscheinlichkeit von Siliziumaufnahme beim Abschrecken wurde festgestellt, dass Siliziumaufnahme von jeglicher vorhandener Schlacke eine Möglichkeit sein könnte. Daher ist dies bei der Analyse der japanischen Dissektionsdaten zu beachten.
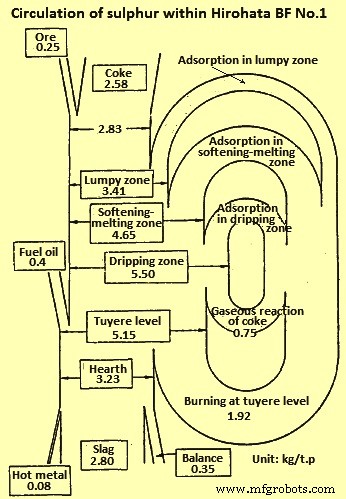
Der Schwefelgehalt (S) des Metalls innerhalb der Erweichungs-Schmelzregion ist viel höher als die Konzentration im abgestochenen HM. In den granularen Zonen tritt sehr wenig Anstieg des S-Gehalts auf, was darauf zurückzuführen sein kann, dass die Materialien in der Erweichungs-Schmelzzone den S aus den aufsteigenden Gasen absorbieren, anstatt an einer mangelnden Absorptionskapazität der Mischung in den granularen Zonen. Das Fehlen substanzieller S-Mengen im Gas im Schachtofen kann das horizontale Profil bei Temperaturen unter 800 °C erklären. Weiterhin steigt mit steigender Temperatur und Schlackenbasisität die Verteilung von S zwischen Schlacke und Metall entsprechend an. Eine Vorstellung davon, wie S im BF rezirkuliert, ist in Abb. 3 zu sehen, in der die Zirkulation von S im Hirohata BF Nr. 1 dargestellt ist.
Größenverteilung
Die Veränderung der physikalischen Größe der Mischungskomponenten während ihres Abstiegs wurde aus den abgeschreckten Ofendaten bestimmt, und eines der Hauptprobleme bei diesem Teil der Studie war, dass Materialzerfall während der Abschreckoperation auftritt. Die Degradation von Sinter erreicht ein Maximum bei Temperaturen von 400 °C bis 600 °C und nimmt mit der Verweilzeit zu. Bei Reduktionsgraden über 30 % tritt sehr wenig Degradation auf. Die Schätzung des Abkühlmusters des Kokura BF Nr. 2 zeigt, dass die Mischungsmaterialien für einen längeren Zeitraum Bedingungen ausgesetzt sind, die zu erheblichem Zerfall führen. Der Effekt der Wasserabschreckoperation auf die Sinterdegradation wurde berechnet. Diese Berechnung zeigt an, dass die Sinterdegradation mit der Zeit nach dem Ausblasen zunimmt und erhebliche Degradation im Bereich um die Mitte des Schachtes auftritt.
Wendet man dies auf einen mittig arbeitenden Ofen an (mittig arbeitend bedeutet, dass der Großteil des Gases die zentrale Achse des Ofens hinaufströmt), so wurde bemerkt, dass die Sinterdegradation in der zentralen Zone des Ofens, wo der Reduktionsgrad hoch ist, hauptsächlich durch die Reduktionsprozesse während des Betriebs verursacht wird. Die Situation in der peripheren Zone ist, dass der Reduktionsgrad niedrig ist und in dieser Situation der Zerfall hauptsächlich durch die lange Verweilzeit der Materialien um 500 °C während des Ausblasens des Ofens verursacht wird. Dies wurde mit den Dissektionsergebnissen für den mittig arbeitenden Hirohata BF Nr. 1 illustriert. Ein weiterer Faktor für die Erhaltung der Größe der Mischungsmaterialien ist, dass in der zentralen Region des Hirohata BF Nr. 1, falls Risse erzeugt werden, diese aufgrund der hohen Temperaturen und der schnellen Reduktion sofort verschmelzen. Degradation ist im Allgemeinen ein Problem, das hauptsächlich Sinter betrifft. Die Untersuchung der Größenverteilung von Pellets ergab, dass diese kaum pulverisiert wurden und ihre ursprüngliche Form beibehielten.
Einfluss des Gasflusses
Um weiter zu beweisen, dass die Bestimmung der Form der kohäsiven Zone durch den Gasfluss im Ofen erfolgt, wurden Kernproben aus Hirohata BF Nr. 1 und Kukioka BF Nr. 4 entnommen und ihre Permeabilität bestimmt. Dann wurde ihre Permeabilität mit Gasfluss und Gasgeschwindigkeitsverteilungsprofilen in Beziehung gesetzt. Diese Profile können direkt mit der Erweichungs-Schmelzschichtverteilung in Beziehung gesetzt werden. Der Gasfluss im unteren Teil des BF ist schnell, 7 m/s bis 9 m/s, verlangsamt sich aber in den Erweichungs-Schmelzschichten erheblich auf 2 m/s bis 4 m/s, was die schlechte Permeabilität der Erweichungs-Schmelzschichten anzeigt. Während das Gas den Schacht hinaufsteigt, nimmt seine Geschwindigkeit natürlich aufgrund des Gas-Temperaturabfalls ab.
Kohäsive Zonenkontrolle
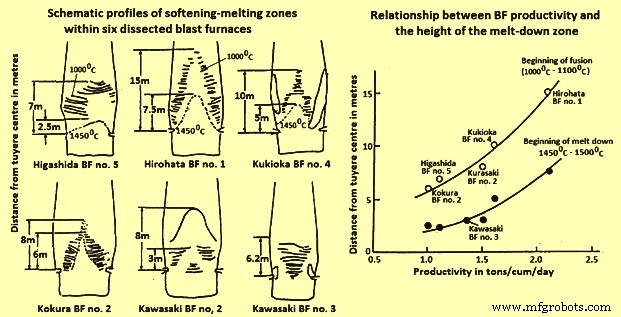
Es wurde gezeigt, dass die Form der kohäsiven Zone von BF zu BF variiert und ihr viel Aufmerksamkeit für ihre Kontrolle gewidmet werden muss. Die Kontrolle der kohäsiven Zone ist stark von der Mischungsverteilung abhängig. Für maximale Produktion auf Kosten des Brennstoffsatzes ist ein starkes mittig arbeitendes Profil anzunehmen, aber wenn der Brennstoffsatz minimiert werden soll, ist eine weniger mittig arbeitende Praxis zu befolgen. Dies ist sehr gut sichtbar beim Vergleich eines stark mittig arbeitenden Ofens wie Hirohata BF Nr. 1 mit einem moderat mittig arbeitenden Ofen wie Kukioka BF Nr. 4. Dieser Punkt kann gut erklärt werden, indem man die Produktivität mit der Höhe der kohäsiven Zone über den Windlöchern in Beziehung setzt (Abb. 4). Je höher die Position der kohäsiven Zone im Ofen, desto größer die Produktivität, allerdings auf Kosten einer Erhöhung des Brennstoffsatzes.
Ein weiterer Punkt bezüglich der Kontrolle der kohäsiven Zone ist ihre Auswirkung auf die Feuerfestauskleidung. Wenn die Ofenwandtemperatur zu hoch ist, ist der Feuerfestverschleiß erheblich und man kann mit einer verkürzten BF-Lebensdauer rechnen. Daher ist es zur Erhaltung der Feuerfestdicke notwendig, die kohäsive Zone so zu kontrollieren, dass die Wandtemperaturen auf minimalem Niveau gehalten werden.
Schmelzprozesse
Die Rolle von S im Schmelzprozess wird durch das Fe-S-O-Phasendiagramm bestimmt. Es besteht die Notwendigkeit einer Reaktion zwischen festem metallischem Eisen und Wüstit in der Mischung mit gasförmigem S in den aufsteigenden Gasen. Diese Phasen reagieren zur Bildung eines Eutektikums mit der chemischen Zusammensetzung 24 % S, 9 % O₂ und 67 % Fe, mit einem Schmelzpunkt von 915 °C. Einmal gebildet, gewinnt diese Flüssigkeit an Temperatur, während sie den Ofen hinabsteigt, löst festes metallisches Eisen und Wüstit auf, was eine Veränderung der Flüssigkeitszusammensetzung entlang eines Pfades verursacht, bis an einem bestimmten Punkt die Flüssigkeit in zwei konjugierte flüssige Phasen aufspaltet. Weitere Temperaturerhöhungen bewirken, dass der erste Teil der Flüssigkeit mehr festes Eisen auflöst und seine Zusammensetzung entlang eines Pfades bewegt, während der zweite Teil mehr Eisenoxid auflöst und sich entlang eines anderen Zusammensetzungspfades bewegt. So gibt es zwei Phasen: (i) eine flüssige Metallphase und (ii) eine flüssige Schlackenphase. Die Anwesenheit von Kieselsäure im System ändert diesen Mechanismus nicht wesentlich. Tatsächlich verschiebt es die Mischlücke. Daher erfolgt die Trennung der entstehenden Flüssigkeit in flüssiges Metall und flüssige Schlackenphasen bei niedrigeren Temperaturen.
Einmal gebildet, gehen die beiden Flüssigkeiten ihre eigenen getrennten Wege. Das flüssige Metall, das festes Eisen, C und S auflöst, wird zur finalen Metallphase. Die Schlacke löst während ihres Abstiegs Aluminiumoxid, Kieselsäure und Kalk aus der Koksasche, dem Mischungsgangue und den Flussmitteln auf, um die finale Schlackenphase zu bilden. Eine Studie hat auch gezeigt, dass die Anwesenheit von Schwefelwasserstoff in einem CO/N₂-Gasgemisch den Schmelzpunkt von Eisenerzsinter und Pellets aufgrund der Bildung der flüssigen Fe-S-O-Phase senkt.
Alkalien werden auch als eng mit dem initialen Schmelzprozess im BF assoziiert angesehen. Studien zur Verteilung von Alkalien zeigen, dass Alkalien in den Erweichungs-Schmelzschichten konzentriert sind. Der Grund dafür ist, dass Alkaliverbindungen, die in der Mischung und dem Koks, die in den Ofen geladen werden, inhärent sind, reduziert werden und bei Temperaturen über 800 °C bis 900 °C als metallisches Element oder als Cyanid verdampfen und in die Erweichungs-Schmelzschichten geweht werden, wo sie sich konzentrieren. Während die Erweichungs-Schmelzschichten absteigen, verdampft das Alkali und setzt den Zyklus fort.
Herstellungsprozess
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Optimierung des Hochofen-Gießhausbetriebs für Effizienz und Zuverlässigkeit
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen