



Effektive Vorbereitung und Beschickung der Hochofenmischung für stabile Betriebsbedingungen
Vorbereitung und Beschickung der Hochofenmischung
Der Hochofen (BF) ist – abgesehen von seinem Herd – im Wesentlichen ein Durchgang für Gase und Mischungsteilchen, die sich in Gegenstromrichtung im BF bewegen. Die Grundvoraussetzung für einen stabilen BF-Betrieb ist die Aufrechterhaltung einer sich bewegenden Mischungsschicht im Ofen, die nicht stark schwankt. Konkret muss ein stabiler Gasstrom und eine mischungsschichtstruktur ohne Vermischung der Schichten gebildet werden. Beides steht in engem Zusammenhang. Die Stabilität des Gasstroms hängt fast vollständig von der Mischungspermeabilität ab, die durch die Mischungspackstruktur (Korngröße, Korngrößenverteilung, Feinteilchenanteil etc.) und das Mischungsabstiegsverhalten (Feststoffstrom) bestimmt wird.
Vierphasiges Strömungssystem und Zonen
Prinzipiell ist die BF-Verarbeitung ein komplexes Gegenstrom-, Gleichstrom- und/oder Querstrom-Vierphasen-Strömungssystem bestehend aus Feststoffen, Gasen, Flüssigkeiten und Pulvern. Die Phasenwechselwirkungen sind in verschiedenen BF-Bereichen eindeutig und lokalisiert. Es gibt normalerweise fünf eindeutige Zonen in einem BF (Abb. 1): (i) Brokzone, (ii) kohäsive Zone, (iii) aktiver Koksbereich, (iv) Verbrennungszone (Windlochbereich), und (v) Toter-Mann-Zone (Herzmittelpunktbereich). Aufgrund der Unterschiede in den Mischungsphasen und der eindeutigen Wechselwirkungen in bestimmten BF-Regionen gibt es kein einziges Mischungsbewegungs- oder Strömungsmuster im gesamten BF-Volumen.
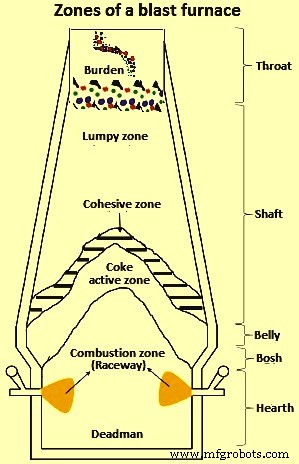
Es gibt allgemein vier eindeutige Arten von Feststoffströmungsregionen im BF: (i) Pfropfenströmungsregion, die mit der gleichmäßigen Abstiegsgeschwindigkeit der Mischung von der Mergellinie und der Position direkt über der kohäsiven oder Schmelzzone verbunden ist, (ii) stagnierende Strömungsregion (Toter Mann) – eine diskontinuierliche Masse teilweise reagierter Koks Teilchen im mittleren Herdbereich, (iii) teilstagnierende Strömungsregion angrenzend an den Toten Mann, wo eine träge Bewegung teilweise reagierter Koks Teilchen stattfindet, und (iv) konvergierende Strömungsregion um das Windloch mit signifikanter Teilchengeschwindigkeitsvariation innerhalb der Distanz stagnierende Zone-Ofenwand.
Der Mechanismus des Mischungsabstiegs beinhaltet das Verschwinden von Erz und Koks durch ihre Reaktion, Schmelzen und Verbrennung, die Bewegung der Mischungsteilchen an der Oberfläche der Mischungsschicht und nahe der Ofenwand sowie die Infiltration feinkörniger Rohstoffe in eine grobkörnige Schicht. Faktoren, die den Mischungsabstieg im BF beeinflussen, sind der Zustand der Rohmaterialien (Korngröße, Festigkeit, Mischungsverteilung – Erz/Koks-Verhältnis), der Windlochzustand (Hilfsbrennstoffeinspritzung) und das Ofeninnenwandprofil.
Optimierung der Mischungsverteilung
Der BF-Betrieb reagiert sehr empfindlich auf Profilierung, Korngrößenverteilung und alle Faktoren, die Leistung und Produktivität beeinflussen. Für einen reibungslosen BF-Betrieb ist es essenziell, die Verteilung der festen Mischungsmaterialien (Eisenerz, Koks und Flußmittel) an der Mergellinie zu optimieren. Es ist wichtig, den inneren Zustand des BF durch angemessene Kontrolle der Mischungsverteilung an der Mergellinie zu steuern.
Das Mischungsmaterial des BF muss bestimmte Anforderungen für einen reibungslosen Betrieb erfüllen: mechanische, chemische und thermische Anforderungen. Das aufgeladene Material muss eine starke und permeable Struktur bilden, um die Mischung zu tragen und den Durchgang des Reduktionsgases im BF-Schacht zu ermöglichen. Die frühe Desintegration der Mischung muss vermieden werden, da die Feinbildung den Reduktionsgasstrom im Schacht stört und die Prozesseffizienz verringert. Daher ist die Beschickung feiner Mischungsmaterialien in den BF zu vermeiden.
Die abwärts gerichtete Bewegung der Mischung, chemische Reaktionen, thermische Profile und Flüssigkeitsbewegung in den Zonen müssen mit dem Ziel optimiert werden, die Produktivität zu maximieren und einen stabilen Ofenbetrieb zu gewährleisten. Stabile und hohe BF-Produktivität kann durch Optimierung sowohl der In-Ofen-Prozesse (physikalische Veränderungen und chemische Reaktionen des aufgeladenen Materials) als auch der peripheren Hilfsoperationen (Mischungsbevorratung, Rückgewinnung, Transport, Lagerung, Entladung, Förderung und Beschickung) erreicht werden. Beide Funktionsbereiche sind überlappend und für das reibungslose Funktionieren des BF-Prozesses unverzichtbar; sie können nicht isoliert betrachtet werden, da es sich um verknüpfte Prozesse handelt.
Die BF-Mischungsmaterialien – Eisenerz, Koks und Flußmittel – werden als Schüttgüter klassifiziert, da sie diskreten festen Teilchen ähneln, die miteinander in Kontakt stehen. Wie alle granularen Materialien bestehen sie aus wechselwirkenden Teilchen. Im Allgemeinen ist die innere Struktur dieser Materialien recht evolutionsfähig. Gemäß der Schüttgutklassifizierung in Tabelle 1 wird das BF-Mischungsmaterial als gebrochenes/diskontinuierliches Feststoff klassifiziert.
| Nr. | Größenbereich in mm | Typische Bezeichnung | |
|---|---|---|---|
| Komponente | Schüttgut | ||
| 1 | < 0,1 | Teilchen | Pulver |
| 2 | 0,1 – 1 | Granulat | Granuläres Feststoff |
| 3 | 1 – 3 | Korn | Gebrochenes Feststoff |
| 4 | ≥ 3 | Brocken | Gebrochenes Feststoff |
Generell stellt die Handhabung von Schüttgütern in jeglicher Form eine Herausforderung hinsichtlich der Erhaltung der Homogenität dar. Betrachtet man Teilchen mit identischen physikalischen und chemischen Eigenschaften als diskrete Komponenten des Schüttguts, so hat sich gezeigt, dass Mischen (ob beabsichtigt oder unbeabsichtigt) von Schüttgütern zwangsläufig zu einer natürlichen Aufteilung der Komponenten führt. Dieses Konzept ist allgemein als Segregation (Entmischung) bekannt. Natürliche und/oder industrielle Segregation unter diskreten Komponenten von Schüttgütern kann entweder vorteilhaft (z. B. in physikalischen Trennprozessen) oder nachteilig (z. B. in Mischprozessen) sein, abhängig von der beabsichtigten Funktion des Produkts oder Teilschritts.
Theoretische Aspekte der Mischungsmaterialhandhabung
Die BF-Mischungsmaterialien bestehen aus Koks, Sinter, Pellets, kalibriertem Brockenerz (CLO), Kalkstein, Dolomit, Manganerz und Quarzit. Aufgrund der Prozessnatur ist der BF-Prozess im Wesentlichen empfindlich gegenüber Mischungsmaterialgröße, -verteilung und -festigkeit. Die Verteilung der Mischungsmaterialien im BF beeinflusst den Gasaufstrom sowie die Prozesschemie, Wärme- und Stoffübertragung zwischen den verschiedenen Phasen. Die Materialfestigkeit ist sehr wichtig, da die Belastung beim Abstieg zunimmt. Die Integrität der Mischung wird durch nachfolgende chemische Reaktionen bei hoher Temperatur und Druck weiter beeinträchtigt, wo Attrition und Bruch vorherrschen.
BF-Koks dient während des BF-Betriebs als Stützstrukturmaterial, da er das einzige Mischungsmaterial ist, das mit teilweisen Lösungsreaktionen in den Herd absteigt. Er macht einen hohen Anteil der Roheisen-Produktionskosten aus. In jüngster Zeit gibt es Bestrebungen, Koks durch günstige alternative Kohlenstoffquellen zu ersetzen. Die übliche Alternative ist die direkte Einspritzung von Kohle in die Windlöcher im sogenannten Pulverkohle-Einspritzverfahren (PCI). Es gibt jedoch eine theoretische Grenze für den Ersetzungsgrad, da ein BF ohne ausreichenden Koks unter reduzierter Mischungspermeabilität leidet, was zu Ofenverstopfung und -hängen führt, was wiederum zu Ofenrutschen (Slipping) führen kann.
Die Zusammensetzung der BF-Mischung bestimmt In-Ofen-Prozessvariablen wie Schmelztemperaturen, Erweichung sowie einige Reduktionsparameter, die die Produktion negativ beeinflussen, wenn die Mischungsverteilung nicht optimiert ist. Angesichts solcher Einschränkungen und Herausforderungen besteht Bedarf an angemessener Kontrolle der Mischungsverteilung. Die typischen Größenbereiche der BF-Mischungsmaterialien sind in Tabelle 2 angegeben.
| Nr. | Materialkomponente | Minimum (mm) | Maximum (mm) |
|---|---|---|---|
| 1 | BF-Koks | 25 | 50 |
| 2 | Kalibriertes Brockenerz | 10 | 30 |
| 3 | Sinter | 5 | 30 |
| 4 | Eisenerzpellets | 8 | 20 |
| 5 | Kalkstein | 10 | 40 |
| 6 | Dolomit | 10 | 40 |
| 7 | Manganerz | 10 | 40 |
| 8 | Quarzit | 10 | 40 |
| 9 | Nusskoks | 10 | 25 |
Die physikalischen Phänomene und Strömungsstrukturen granularer Strömungen, einschließlich BF-Mischungsmaterial, erscheinen auf den ersten Blick einfach, zeigen in der Realität jedoch ein komplexes Verhalten, das schwer zu verstehen und vorherzusagen ist. Die Situation wird durch den Mangel an direkten Informationen über Mischungs- und Segregationsparameter für solche Prozesse weiter verkompliziert. Aufgrund der Größe der BF-Mischungsmaterialaggregate und der großen Materialgrößenverteilung ist die Segregationstendenz jedoch ein ernsthaftes operatives Problem, das so weit wie möglich reduziert werden muss.
Schüttguthandhabung und Fließverhalten
Das fundamentale Verständnis des Schüttgutverhaltens und -flusses bleibt unzureichend, obwohl Elemente der Pulvermechanik bereits seit dem mittleren 19. Jahrhundert bekannt sind. Dies ist hauptsächlich auf die einzigartigen und komplexen Charakteristiken der Fließphysik zurückzuführen. Die Handhabung von Schüttgütern zeigt interessantes Verhalten. Ein Aspekt ist die Fähigkeit einer makroskopischen Teilchenmischung, sich aufgrund individueller Teilcheneigenschaften zu entmischen. Diese Beobachtungen resultieren hauptsächlich aus der natürlichen Tendenz dieser Materialien zur Musterbildung und Selbstorganisation. Dieses Phänomen beruht weitgehend auf dem Verhalten von Schüttgütern, flüssigkeitsähnliche Eigenschaften zu ähneln.
Obwohl Schüttgüter flüssigkeitsähnliche Eigenschaften aufweisen und selbst eher wie ein Feststoff aussehen, sind das Gesamtverhalten und die Charakteristiken vollständig parallel zu den Beobachtungen in diesen gängigen Materieformen. Im Gegensatz zu anderen Materieformen, wo die Dynamik durch normale Temperaturen beeinflusst wird, ist dieser Effekt in der Schüttgutdynamik vernachlässigbar. Es ist hilfreich zu wissen, dass der Wettbewerb um chaotische Advektion oder Mischungseffekte, typisch für Flüssigkeiten, für die beobachtete Selbstorganisationstendenz in Schüttgütern verantwortlich ist, während flussinduzierte Segregation keine Flüssigkeitsphänomene aufweist.
Das Makroverhalten der fundamentalen Prozesse wird hauptsächlich durch mikroskopische Teilchenkontakt- und Reibungskräfte gesteuert. Betrachtet man BF-Mischungsmaterialgrößen > 5 mm, sind die Effekte von Oberflächenkräften (elektrostatisch, Van-der-Waals, Kapillareffekte) vernachlässigbar. Weiter entspricht das Fließverhalten der Mischungsmaterialien dem von nicht-kohäsiven Feststoffen, da kohäsive Tendenzen typisch für superfeine oder ultrafeine Pulver mit Teilchengrößen < 10 µm sind.
Klassifizierung des Schüttgutflusses
Der Fluss von Schüttgütern kann nach seinen Komponenten klassifiziert werden, definiert als Gruppe von Teilchen mit gleichen physikalischen Eigenschaften wie Korngröße, Dichte und Form. Die Strömungsstruktur ist oft schwer zu analysieren und wird signifikant durch Teilchen-Teilchen-Wechselwirkungen sowie externe Anregungen und Randbedingungen beeinflusst. Daher gibt es keine allumfassende, generische Methode, um alle Schüttgutströmungsstrukturen vollständig zu beschreiben. Abhängig vom Zeitabschnitt, in dem die Teilchen in Kontakt sind, können verschiedene Arten von unterscheidbaren Strömungsstrukturen festgelegt werden.
Bei Schüttgutfluss zeigt der granulare Fluss eine variable Anzahl metastabiler instationärer Zustände. Diese halten unbegrenzt an, wenn keine externen Störungen wie Vibrationen auftreten. Die Aufrechterhaltung solcher Zustände hängt weitgehend vom Kontaktzeitabschnitt der Teilchen und Grenzen ab. Dies hängt vom Feststoffvolumenanteil relativ zum Gesamtvolumen der Flüssigkeit (Gas oder Flüssigkeit) ab. Folglich wird der Fluss granularer Materialien allgemein als verdünnt oder dicht (kontaktdominiert) klassifiziert, abhängig vom Feststoffvolumenanteil. Abhängig von einem Kontaktzeitabschnitt kann dichter Fluss weiter in kollisionsdominiert oder kontaktdominiert unterteilt werden. In diesen drei Klassifizierungen sind Verhalten und charakteristischer Fluss für jede Klassifizierung einzigartig. Fluid-Teilchen-Wechselwirkungen (Auftriebs- und Widerstandskräfte) dominieren die Teilchenbewegung in verdünnten Strömungen, während Teilchen-Teilchen- oder Teilchen-Wand-Kollisionen oder kontinuierlicher Teilchen-Teilchen-Kontakt dichte Strömungen dominieren.
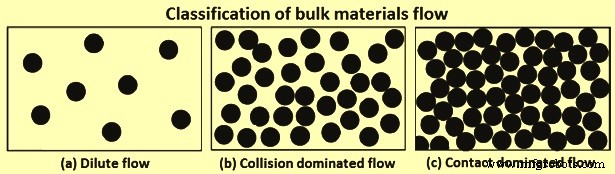
Die schematische Darstellung der Schüttgutklassifizierung zwischen verdünnten Strömungen, kollisionsdominierten dichten Strömungen und kontaktdominierten dichten Strömungen ist in Abb. 2 gezeigt. Die angegebenen verdünnten Schüttgutklassifizierungen in Abb. 2 können in Zyklonabscheidern, Wirbelschichten und BF-Materialtrichterflüssen beobachtet werden. Die dichten (kollisions- und kontaktdominierten) Strömungen sind typisch für BF-Schüttgüter während Entladung, Lagerung und Transportprozesse.
Zwei Klassifizierungen dichten Materialflusses
Das gemeinsame Merkmal der beiden dichten Strömungsregime ist eine strukturelle Progression als Funktion von Längen- und Zeitskalen. Typischerweise führt dies zu Musterbildung durch Neuentwicklung der Teilchen. Solche Materialorientierung wird durch intermediäre Skalenstrukturen getrieben. Die individuelle Teilchenskala (Mikroskala) ist von der Makro- oder Kontinuumsskala durch die intermediäre Skala getrennt. Das Verständnis komplexer Teilchenwechselwirkungen granularer Strömungsassemblagen ist entscheidend für die Quantifizierung von Segregation oder Entmischung. In diesem Zusammenhang muss die Beziehung zwischen makrostrukturellem (Schüttgut-) Verhalten und der zugrundeliegenden mikrostrukturellen (diskreten) Dynamik hergestellt werden.
Kollisionsdominierte Strömungen
Bei kollisionsdominierten Strömungen ist der Fluss dispergiert, verstreut und energetisch, wobei Teilchen vorwiegend durch nahezu augenblickliche und binäre Kollisionen interagieren. Trägheitseffekte können vernachlässigt werden. Die Kollisionen sind unelastisch und Energie wird bei Teilchen-Teilchen- oder Teilchen-Grenz-Interaktionen dissipiert. Da die Kollisionen dissipativ sind, ist eine Arbeitsquelle erforderlich, um die „Flüssigkeit“ des granularen Materials aufrechtzuerhalten. Aufgrund der dissipativen Natur der Kollisionen werden charakteristische Fließverhalten und -muster wie Clustering und Dichtewellen beobachtet. Dichtewelle ist ein Phänomen, das mit granularer Temperatur verknüpft ist, wobei Teilchen nicht gleichmäßig fließen, sondern in Regionen mit unterschiedlichen Geschwindigkeiten vom Durchschnitt.
Kontaktdominierte Strömungen
Bei kontaktdominierten Strömungen sind Teilchen-Teilchen-Kollisionen stark korreliert, weder binär noch augenblicklich, sondern andauernd und vielfach. Dieser Fluss zeigt zwei interessante charakteristische Szenarien: eine kritische Schubspannung, unterhalb derer Fluss möglich ist, und eine komplexe Abhängigkeit von der Scherrate beim Fließbeginn. Als Ergebnis erfordert eine vollständige Fließstruktur die Einbeziehung viskoplastischer Merkmale, die mit dem kontaktdominierten Fluss assoziiert sind.
Es wurden mehrere Konstitutivgesetze basierend auf unterschiedlichen Behandlungen und Überlegungen vorgeschlagen, wie Hinzufügen eines Freiheitsgrads durch lokale Rotation, Einführung stochastischer Fließregeln und Modifikation kinetischer Theorie-Transportkoeffizienten wie Viskositäts-terme, Kollisionsfrequenz und Dissipationsterme. Eine jüngere Formulierung, in der ein Parameter namens Trägheitszahl erscheint, scheint eine robuste Formulierung zu sein, die in der Lage ist, ein breites Spektrum viskoplastischer Charakteristiken kontaktdominierter Strömungen zu reproduzieren. Die Trägheitszahl ist die Scherrate multipliziert mit der Wurzel aus Teilchenmasse geteilt durch den Druck.
Granulare Materialmischung und Segregation
Granulare Materialhandhabung ist besonders kompliziert, wenn Homogenität und gleichmäßige Verteilung benötigt werden, aufgrund der natürlichen Tendenz zur Segregation (Entmischung), besonders wenn die Materialgrößen stark variieren. Im Gegensatz zu Flüssigkeitsprozessen, wo Mischen Homogenität fördert, ähnelt granularer Fluss einem Spiegelbild von Mischen und Segregation, bei dem langfristige Mischungstendenz Entmischung (Segregation) fördert. Daher ist es beim BF-Mischungsmaterial, das repetitive Handhabungsprozesse durchläuft, nützlich, Mischen als stillschweigendes Merkmal zu behandeln.
Die natürliche Ordnung granularen Materials ist Segregation oder Abweichung von einheitlichem Verhalten. Abhängig vom Systemzustand (Beschickung, Lagerung, Entladung und Transport), in dem das granulare Material exponiert ist, gibt es verschiedene Mechanismen, durch die Segregation auftritt. Die Haupttreiber der Segregation sind Teilchengrößenunterschied, Dichteunterschied sowie mikrostrukturelle Eigenschaftsunterschiede wie Reibungseffekte, Restitutionskoeffizient und Ruhewinkel. Unter diesen Treibern scheint die Teilchengröße der wichtigste Faktor für das segregierende Verhalten granularer Teilchen zu sein.
Granulare Materialsegregationsmechanismen
In einer Studie zur Minimierung von Segregation wurden dreizehn Mechanismen granularer Materialsegregation vorgeschlagen. Die meisten sind jedoch Spezial- oder Überlappungsfälle anderer Mechanismen. Zur Flexibilität wurde die Klassifizierung auf fünf Hauptmechanismen vereinfacht. Darunter beziehen sich Fluidisierungs- und Agglomerationssegregationsmechanismen auf feine bzw. kohäsive Teilchen und sind für BF-Mischungsmaterialien nicht anwendbar. Die verbleibenden drei Hauptsegregationsmechanismen, die für BF-Mischungsmaterialbeschickung, -lagerung, -entladung und -transport anwendbar sind, werden im Folgenden beschrieben.
Perkolations- oder dynamisches Siebmechanismus
Wenn Teilchen mit einem Größenverteilungsbereich interagieren (z. B. in einem Materialspeicherbehälter), kann spontane Konsolidierung und Trickeln auftreten, wobei kleinere Teilchen nach unten durch die Zwischenräume der großen Fraktion perkolieren und sieben. Natürlicherweise weitet sich der granulare Spalt beim Fließen granularer Materialien, und Zwischenräume entstehen. Kleine Teilchen können in kleine Zwischenräume unter einem großen Teilchen eindringen, das Umgekehrte ist viel unwahrscheinlicher, was zu einem netto segregierenden Fluss der kleineren Teilchen nach unten, weg von der freien Oberfläche führt. Diese Wirkung wird normalerweise als Perkolation bezeichnet. Im stationären Zustand segregieren die Teilchen mit einer Bodenschicht, die viele Feinteilchen enthält. Der Perkolationsmechanismus ist in Abb. 3 dargestellt. In einem binären System mit Teilchendurchmessern d1 und d2, wobei d2 > d1, tritt spontanes Sieben auf, wenn d1/d2 ≤ 0,1547. Die erste Verwendung dieses kritischen Verhältnisses erfolgte zur Ableitung eines detaillierten Modells für Segregation aufgrund von Teilchengrößenunterschieden in einem Rinnenfluss basierend auf dem Perkolationsmechanismus.
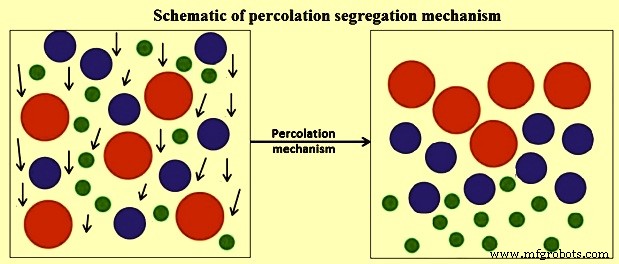
Der Perkolationssegregationsmechanismus wird durch Scherinduktion durch Vibrationsbewegung wie Vibrationssiebe intensiviert, wobei sogar große und hochdichte Teilchen nach oben migrieren. Dies legt nahe, dass für Segregation in vibrierten Systemen nur geometrische Überlegungen notwendig sind. Kurz gesagt, für den Perkolationssegregationsmechanismus müssen drei Bedingungen hauptsächlich erfüllt sein: (i) kritische Größenverhältnisse für das Sieben, (ii) kleine Teilchen müssen nicht-kohäsiv sein, um durch Zwischenräume zu passieren, und (iii) Existenz ausreichender Dehnung oder Teilchenbewegung, um die Wahrscheinlichkeit der Orientierung feiner Teilchen zu den vielfachen Zwischenräumen zu erhöhen.
Trajektorienmechanismus
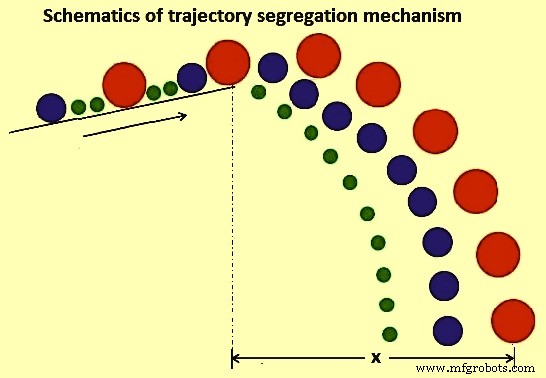
Der trajektoriengetriebene Segregationsmechanismus wird normalerweise an Mischungsmaterial-Übergabepunkten gesehen, hauptsächlich beim Befüllen von Speicherbehältern, Entleeren von Speichertrichtern und Austragen am Ende von Förderbändern (Abb. 4). In einer Studie zur Untersuchung der Fließbedingungen für reibungsloses Fließen granularer Materialien wurde darauf hingewiesen, dass unterschiedlich große Materialien aufgrund unterschiedlicher Reibungswiderstände mit unterschiedlichen Geschwindigkeiten bewegen, was Materialsegregation verursacht. Der Mechanismus für Trajektorienssegregation wurde mathematisch erklärt, indem Teilchen horizontal in ein Fluid projiziert wurden. Für ein kleines Teilchen mit Durchmesser d, Dichte Dp und Stokes'schem Widerstandsgesetz wurde gezeigt, dass die maximale Strecke X, die das Teilchen mit initialer Projektionsgeschwindigkeit Vi in ein Fluid mit Viskosität Vf und Dichte Df zurücklegt, durch die Gleichung X = Dp·Vi·(Dp)²/18·Vf gegeben ist. Betrachtet man jedoch BF-Mischungsmaterialgrößen und vernachlässigt die Widerstandskraft, wird die Teilchentrajektorie durch eine dimensionslose Trajektoriengleichung gegeben: y/x = tan A – [g/2·(cos A)²]·x/Vi, wobei x und y horizontale und vertikale Raumkoordinaten sind, A der Neigungswinkel, g die Erdbeschleunigung und Vi die Anfangsgeschwindigkeit beim freien Fall. Aus der Gleichung ist ersichtlich, dass die Teilchentrajektorie unabhängig von der Größe (Masse) ist, sondern von der zufälligen Geschwindigkeit beim Beginn des freien Falls, die jedem einzelnen Teilchen zugeordnet ist.
Mikrostrukturelle Eigenschaftsunterschiedsmechanismus
Unter diesem Mechanismus gibt es drei Effekte: (i) Reibungseffekt, (ii) Restitutionskoeffizienteneffekt, und (iii) Ruhewinkeleffekt.
Die Untersuchung des Reibungseffekts auf granulare Materialien hat gezeigt, dass granulare Materialien mit zwei Komponenten, die einen unterschiedlichen statischen Reibungskoeffizienten F aufweisen, normalerweise segregieren. In der Studie wurde der Fall einer kugelförmigen Teilchen mit Masse m auf Höhe h, Gleitreibungskoeffizient Fs, Rollreibungskoeffizient Fr und Radius r betrachtet, das über eine schiefe Ebene mit Neigungswinkel A entlädt (Abb. 5). Unter Berücksichtigung der Energieerhaltung, wenn ein Teilchen im instabilen Gleichgewicht die Impulsgleichung m·g·sin A·r = m·g·cos A·Fr erfüllt. Aus dieser Gleichung kann die Teilchenwegstrecke X durch die Gleichungen X = (h/Fs)·(cos A)²·(1 – Fs/tan A) und X = (r·h/Fr)·(cos A)²·(1 – Fr/r·tan A) erhalten werden. Diese beiden Gleichungen geben die abgeleiteten Teilchenwegstrecken unter Berücksichtigung von Gleit- und Rollreibungskoeffizienten. Daraus ist ersichtlich, dass die Teilchenwegstrecke vom Teilchendurchmesser abhängt, wenn der Rollreibungskoeffizient berücksichtigt wird, was zu Segregation führt. Im Gegensatz dazu zeigen Gleitreibungseffekte Unabhängigkeit von Teilchengröße und -masse.
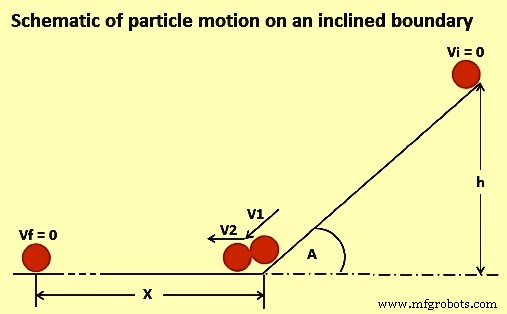
Der Restitutionskoeffizienteneffekt ist prinzipiell ein dynamischer Effekt. Wenn Teilchen kollidieren oder Systemgrenzen treffen, prallen sie mit unterschiedlichen Geschwindigkeiten ab, und die Endposition wird durch die Grenzflächenelastizität bestimmt. Beispiel ist das Aufladen von Teilchen auf einen Haufen oder in einen Speicherbehälter. Beim Aufprall am Haufenspitzenpunkt werden Teilchen mit geringer Elastizität nicht abprallen, sondern an ihrer Position gefangen. Im Gegensatz dazu prallen Teilchen mit hoher Elastizität ab und finden eine Endposition irgendwo weg vom Ablageort, möglicherweise konzentriert am Haufenrand.
Beim Ruhewinkeleffekt wird der Segregationsmechanismus beim Aufschütten granularen Materials beobachtet. Beim Aufbau eines Haufens zeigt sich, dass der Neigungswinkel (Ruhewinkel) vom Materialtyp abhängt und unabhängig von der Teilchenanzahl ist. In einer Studie zu Randwirkungen auf den Ruhewinkel in rotierenden Trommeln wurde darauf hingewiesen, dass die axiale Segregation entweder durch statischen oder dynamischen Ruhewinkel beeinflusst wird. Prinzipiell hängt der Ruhewinkeleffekt von Materialparametern wie Teilchengröße, -verteilung, -form und Reibungskräften ab und wird dadurch zu einem gemischten Mechanismus durch die Einbeziehung anderer Variablen.
Klassifizierung granularer Materialsegregation
Segregation granularer Materialien wird basierend auf den für den betrachteten Prozess relevanten Variablen klassifiziert. Primär erfolgt die Klassifizierung nach (i) physikalischen Teilcheneigenschaften (Größen-, Dichte- oder Formsegregation), (ii) Energieinput (Vibrations-, Schwerkraft- oder Schersegregation), (iii) Teilchenbewegungsorientierung (horizontale oder vertikale Segregation) und (iv) verwendetem Gerät (Trichter, Rinne, Förderband).
Der natürliche oder etablierte Prozess, besser bekannt als der Mechanismus, durch den die Segregation erzeugt wird, scheint jedoch der gängigste Klassifizierungsansatz zu sein. Segregation wird allgemein als Oberflächenphänomen angesehen. Daher sind die verschiedenen beobachteten Mechanismen im Prinzip unabhängig von den Teilchen unter den Oberflächenschichten. Im Prinzip können die Mechanismen durch Betrachtung des Verhaltens der bewegten Oberflächenschicht-Teilchen berücksichtigt werden. Bei verschiedenen Segregationstypen ist das Gesamtsegregationsmechanismus im Prinzip und in den meisten Fällen eine Kombination mehrerer interagierender Mechanismen. Beispielsweise kann Siebsegregation als Spezialfall von Perkolation und Verdrängungs-/Migrationssegregation betrachtet werden, da beide das Prinzip teilen, dass kleine Teilchen relativ zu großen nach unten filtern.
Segregationsquantifizierung
Obwohl es ein gewisses Verständnis der Mechanismen und Auswirkungen von Segregation auf granularen Materialfluss gibt, ist zur angemessenen Bewältigung der daraus resultierenden Probleme ein Übergang von der Vermeidung des Auftretens hin zur Kontrolle der Segregation erforderlich. Hierfür sind präzise qualitative und quantitative Segregationsmessmethoden erforderlich, um die Auswirkungen vollständig zu verstehen und zu kontrollieren, insbesondere bei BF-Mischungsmaterialien, die repetitive Handhabungsprozesse durchlaufen. Eine vollständige Beschreibung der Teilchenverteilung ist unter solchen Umständen eine nicht-triviale Aufgabe. Um jedoch den Ofenmergel präzise zu beschicken, ist es unerlässlich, Kenntnis der Teilchenmaterialverteilung zusammen mit der Quantifizierung von Mischen und Segregation in granularen Strömungen zu haben.
Segregationsmessindizes
Prinzipiell ist Segregation ein Bruchteil eines komplexen granularen Materialflusses. Weiterhin macht die Undurchsichtigkeit des granularen Flusses es praktisch schwierig, wenn nicht unmöglich, während Segregationsstudien nützliche Daten physisch zu extrahieren. Geeignete Einbindung theoretischer Formulierungen in mathematische Modellierungssimulationen kann es erleichtern, granulare Flussmischung und -segregation solcher Systeme besser zu charakterisieren. Quantifizierung von Segregation ist eine wichtige Aufgabe, da sie die vollständige Einbeziehung von Wechselwirkungen zwischen Segregations verursachenden Faktoren und den Bewegungsgleichungen der Teilchen involviert. Es wurden jedoch mehrere Indizes zur Messung der Qualität granularer Mischung vorgeschlagen, die als quantitative Maß für Segregation verwendet werden können, und sie werden allgemein in statistischen Begriffen oder dimensionslosen Zahlen ausgedrückt. Die gängige Mischungs- und Segregationsmetrik ist die relative Standardabweichung (RSD), die nur das Einkomponentensystem berücksichtigt. Diese RSD-Segregationsmetrik ist eine reflektierende industrielle Anwendungsmetrik, da sie den makroskopischen Mischzustand des gesamten Systems liefert.
Mischungs- und Segregationsmessmetriken sind das Rückgrat vieler verwendeter Indizes. Es ist wichtig zu verstehen, dass gepoolte Proben und die Messung einer bestimmten Varianz verwendet werden, um Mischungs- und/oder Segregationsindex zu definieren. Obwohl die Quantifizierung काफी informativ ist, besteht der Hauptnachteil solcher Charakterisierung in der Mittelung über einen Messbereich, während die Teilchen-zu-Teilchen-Verteilungsvariation unentdeckt bleibt. Zudem wurde in klassischen und fundamentalen Konzepten, die über Mischen und Segregation granularer Materialien entwickelt wurden, der Prozess der granularen Segregation als Oberflächenphänomen definiert und abgeschlossen.
Zahlreiche Studien haben gezeigt und bewiesen, dass unterschiedliche Formen von Handhabungsgeräten, Betriebsarten und Materialeigenschaften mit dem Mischungs- und Segregationsverhalten des Materials korreliert werden können. Die große Herausforderung, die noch besteht, ist eine vereinheitlichende Charakterisierungsmethodik, die nicht nur die Mischungsdynamik beschreibt, sondern auch die komplexeren Segregationsphänomene im Wesentlichen angeht. Ein neuer Ansatz besteht darin, die Entwicklung von Teilchen-zu-Teilchen-Beziehungen in Rohmaterialien innerhalb des Beschickungssystems zu charakterisieren, um den Umfang von Mischen und Segregation in Zeit und Raum zu ermitteln. Der Dreh- und Angelpunkt der Methode basiert auf der Idee, dass einige Aspekte der Beziehung zwischen einem Teilchen und seinen nächsten Nachbarn verwendet werden können, um nützliche Einblicke in den sich entwickelnden Teilchendynamikprozess abzuleiten.
Granulare Fluss mechanistische Segregationsmodelle
Es wurde festgestellt, dass Segregationskinetik allgemein und in der Regel in einen mathematisch-statistischen und Wahrscheinlichkeitsrahmen eingebettet ist. Die scheinbare Limitation dieses Ansatzes ist, dass die absolute Reflexion der physikalischen Natur des Prozesses ausgeschlossen wird, verbunden mit dem Versagen, die Richtung vorzuschreiben, in der Segregation stattfindet. Dies begrenzt die Möglichkeit einer Verallgemeinerung, da das Wissen recht empirisch ist. In der ersten bahnbrechenden Studie zur Entwicklung mechanistischer Modelle, die die gesamte Physik der in realen granularen Flusssystemen vorherrschenden Entmischungstendenzen einbeziehen, wurde die Anwendung kinetischer Theorien für Gemische granularer Materialien angewendet, um Segregationstendenzen basierend auf dem Perkolationsmechanismus zu untersuchen. Mit einer Kombination aus statistischer und dimensionsanalytischer Analyse gelten die entwickelten Formulierungen für vernachlässigbare andauernde Reibungskontakte mit hinreichend hohen Scherraten, sodass die dominierenden Beiträge zu den Gesamtspannungen auf Teilchen-Teilchen- und Teilchen-Grenz-Kollisionen zurückzuführen sind. In dieser Studie wurde beobachtet, dass in einem Rinnenfluss mit hohen Feststoffvolumenanteilen eine hohe Wahrscheinlichkeit für die Bildung kleiner Hohlräume relativ zu großen besteht. Der resultierende Effekt einer solchen Postulierung ist, dass kleine Teilchen durchsieben und sich an der Basis des Betts sammeln. Dies resultiert in einem netto Segregationsfluss in Richtung normal zur Rinnenoberfläche der kleinen Teilchen.
Soweit die oben beschriebenen mechanistischen Modelle eine gewisse beabsichtigte physikalische Wertschätzung in der Segregationsbeschreibung geben, können die Bewertung von Schlüsselgrundlagen wie Dispersionskoeffizienten solcher granularer Strömungen durch die obigen Modelle nicht klein und nicht festgelegt werden. In diese Richtung schlug eine Studie gemischte statistische und mechanische Wechselwirkungen basierend auf der kinetischen Theorie dichter Gassysteme vor, da sie ein allgemeines Verständnis der Ursachen granularer Flusssegregation geben.
Clustering tritt auf, wenn granularer Fluss Dämpfung erfährt, da Energie nach Kollisionen verloren geht. Die Geschwindigkeits- und Bewegungsänderung ist nicht gleichmäßig, daher bilden sich Cluster. Deshalb wurden Konstitutivgleichungen basierend auf einer kinetischen Theorie für kollisionsschnelle Strömungen vorgeschlagen. Die Nutzung der kinetischen Theorieausdrücke für die Analyse granularer Segregation zeigt, dass sie nur für unelastische und unterschiedlich große Teilchen bei niedrigen Volumenanteilen verwendet werden kann. Dies ist eine Limitation, da typische granulare Flusssysteme kontaktdominierte Strömungen mit hohen Feststoffvolumenanteilen sind. Die Anwendung der Theorie ist nützlicher, wenn es etablierte Konstitutivgleichungen für unelastische, unterschiedlich große Teilchen und hohe Feststoffvolumenanteile gibt.
Es zeigt sich, dass granularer Fluss einem Spiegelbild von Mischen und Segregation ähnelt, bei dem langfristige Mischungstendenz Segregation fördert. Konzentrationsgradienten resultieren in Mischen, während die individuellen Beiträge von Druck- und Temperaturgradienten Segregation in granularen Flusssystemen erzeugen, die durch Teilchen mit Größenverteilungen und Materialdichteunterschieden charakterisiert sind.
Die theoretischen Aspekte der Schüttguthandhabung haben einen allgemeinen, aber kompakten Hintergrund zu granularer Strömung, freier Oberflächen-Segregation, Mechanismen und theoretischen Ansätzen in granularen Materialprozessen gegeben. BF-Mischungsmateriallagerung, -handhabung und -transportprozesse sind dem mit Segregation verbundenen Schicksal ausgesetzt. Beispielsweise ist bekannt, dass BF-Sintermaterial mehr In-Bin-Größen-Segregation und mehr Out-of-Bin-Größenvariation aufweist als BF-Koks.
BF-Beschickungssystem
Das Beschickungssystem des BF-Eisenherstellungsprozesses kann allgemein als Netzwerk von Geräten und Mechanismen beschrieben werden, die darauf ausgelegt sind, Materialien in einer bestimmten Sequenz, Menge und Rate in den BF zu beschicken, um die angegebene Ofenproduktivität und den vorgeschriebenen Mergellinienpegel aufrechtzuerhalten. Das Beschickungssystem besteht aus drei Teilsystemen, die im Wesentlichen für (i) Chargieren (Batching), (ii) Transport und (iii) Beschickung in den Ofen verantwortlich sind. Das Chargieren erfolgt im Mergelhaus, das die Schüttgutzufuhrmaterialien aus ihren verschiedenen Quellen (Halden, Sinteranlage, Koksofen) empfängt und jedes Material in einzelnen Behältern lagert, um mehrere Stunden Zufuhrmaterial für den üblichen BF-Betrieb bereitzustellen. Der Chargierprozess umfasst Siebe, Wiegetrichter, Förderbänder, Dosierer und Steuerungssysteme zur Vorbereitung von Mischungsmaterialchargen. Der Transport stellt die Mittel zur Lieferung der Materialien an die Ofenspitze bereit. Normalerweise erfolgt dies entweder durch Förderbandsystem oder Skip-Förderanlage. Das dritte Teilsystem besteht aus einem Netzwerk von Geräten und Mechanismen für die Beschickung und Steuerung. Das gesamte Beschickungssystem ist miteinander verknüpft und wird durch ein automatisiertes Chargierprogramm gesteuert.
Unter bestimmten Bedingungen kann die Ofenproduktivität durch die Kapazität des Chargierprozesses (Mergelhaus) limitiert sein, Mischungsmaterialien zu liefern. Dies ist hauptsächlich auf transienten Mischungsmaterialfluss, Geräteeinstellungen und Chargieranforderungen (Mischungsverhältnisse) zurückzuführen. Eine typische Quelle transienter Änderungen in der Mischungszusammensetzung wird durch Änderungen in den zum Mergelhausbehältern gelieferten Materialien verursacht und wird üblicherweise als „Bestandsübergänge“ bezeichnet. Dies tritt normalerweise auf, wenn rückgewonnene Materialien verwendet werden, wie die Substitution von Frischkoks und Frischsinter durch gelagerten Koks und gelagerten Sinter. Solche rückgewonnenen Materialien sind bekannt dafür, die Ofenleistung im Vergleich zu frischen Materialien zu verändern. Daher besteht Bedarf und Nutzen, die verschiedenen Materialien zu kennen und ihre genaue Verfolgung durch das Beschickungssystem zu haben, damit Beschickungs- und Blasparameter optimal gesteuert werden können, um die betriebliche Ofenstabilität aufrechtzuerhalten.
Eine weitere wichtige Eigenschaft des Beschickungssystems ist die Mischung und Segregation des Mischungsmaterials. Beispielsweise erfordert das genaue Wiegen mehrerer Materialien im selben Trichter die sequentielle Lieferung des Materials. Beim Entleeren des Wiegetrichters vermischen sich die Materialien jedoch inhärent in gewissem Maße, was eine zeitabhängige Zusammensetzung des gelieferten Stroms ergibt. Es ist unerlässlich, die Genauigkeit der zeitabhängigen Zusammensetzung zu haben, um die radiale Variation in der Mischungschemie und den physikalischen Eigenschaften des zum Ofen gelieferten Materials zu schätzen.
Da die Mischungsmaterialien mehrstufige Handhabung durchlaufen, benötigen die Verarbeitung verschiedener Arten von Mischungsmaterialien größere Kontrolle für hohe Produktivität und stabile BF-Betrieb. Auch Mischungsmaterialchargierung und Transportphänomene müssen der Schlüssel-Fokusbereich für den BF-Bediener sein. Für reibungslosen BF-Betrieb muss der Bediener in der Lage sein, die Mischungsmaterialien bis zu ihrer Lieferung an das Ofenbeschickungssystem genau zu verfolgen.
Das gesamte Beschickungssystem ist miteinander verknüpft und wird durch ein automatisiertes Chargierprogramm gesteuert, das durch diskrete Ereignisprozesse koordiniert wird. Früher waren BFs im Allgemeinen kleiner als moderne Großkapazitäts-BFs. In kleinen Öfen wurde die theoretische Koksmenge normalerweise als kontrollierender Chargierfaktor bestimmt, sodass bei Skip-beschickten Öfen die optimale Chargierkapazität mit vollen Skips Koks erreicht wurde.
Im modernen BF-Betrieb kommen über die Notwendigkeit hinaus, mit den Mischungsmaterialanforderungen größerer BF-Kapazität umzugehen, zwei zusätzliche operative Faktoren hinzu: (i) Nachhaltigkeit und (ii) umweltfreundlicher Betrieb. Nachhaltigkeit wird hauptsächlich durch die Realisierung hoher Ofenproduktivität erreicht, die derzeit durch eine Reihe von Technologieeinsätzen realisiert wurde. Mit dieser zusätzlichen Dimension ist das Gesamt-Skip-Gewicht nun normalerweise der kontrollierende Chargierfaktor, sodass moderne Öfen mit vollen Skips eisenhaltiger Mischungskomponente arbeiten können. Angesichts der großen Größe heutiger BFs werden die erforderlichen Skip-Kapazitäten extrem groß, und dementsprechend stellen Design und Installation einer solchen Skip-Beschickungsanlage für ein so riesiges kontinuierliches Beschickungssystem eine Herausforderung dar. Eine solche Anpassung moderner Großöfen kann nur mit ausreichender Mischungslieferkapazität erreicht werden. Daher sind moderne Öfen mit Förderbandbeschickungssystemen ausgestattet. Moderne BF-Beschickungsanlagen bestehen aus einem Mergelhaus mit Förderbandtransport der Mischungsmaterialien zum glockenlosen BF-Deckel (BLT) Beschickungssystem.
BLT-Beschickungssystem
Das Mischungsmaterial wird zum BLT-Beschickungssystem gefördert, wo es schließlich in die BF-Obenmaterialtrichter (Behälter) geladen wird, die abwechselnd verwendet werden. Während ein Trichter befüllt wird, wird der andere entleert. Der Betrieb von Wiegetrichtern und Materialtrichtern ist im Wesentlichen gleich, daher gibt die weitere Beschreibung Auskunft über Teilchenverhalten während Förderung (Förderband), Zwischenspeicherung (Materialbehälter und Wiegetrichter) und schließlich Entladung (Rinne oder Freifall).
Teilchenverhalten auf dem Förderband
Es zeigt sich, dass granulare Materialien mit variierenden Größenfraktionen und Dichten Segregation verursachen. Das detaillierte Phänomen des Transportmechanismus granularer Materialien auf einem Förderband bleibt begrenzt. Segregationsphänomene auf einem Fördersystem sind jedoch ohne ausführliche Vereinfachung des Problems schwer zu erklären. Das untersuchte System muss in Bezug auf Massendurchsatz und Förderbandgeschwindigkeit definiert werden, die Teilchenbettentwicklung fördern. Der operative Segregationsmechanismus kann nur festgestellt werden, wenn das System gut definiert ist. In Abb. 6 wird eine schematische Darstellung der Teilchengrößensegregation am Übergabepunkt eines bewegten Förderbands gezeigt.
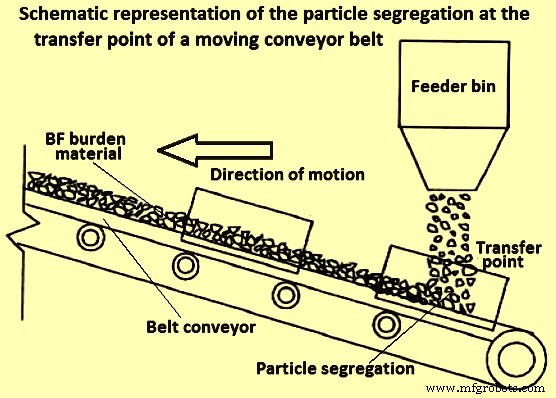
Es wurde festgestellt, dass vier Hauptmechanismen bei der Förderbandmaterialbewegung-Segregation zu berücksichtigen sind: (i) Perkolation, (ii) Teilchenmigration, (iii) Trajektorie und (iv) freie Oberflächen-Segregation.
Teilchenverhalten in Materialbehältern und Wiegetrichtern
Granulare Materialbehälter und Wiegetrichter werden häufig für Lagerung und anschließende Entladung von Material zum nächsten Prozessschritt verwendet. Beide haben im Prinzip: (i) eine Form des definierten Materialzufuhr- oder Befüllmechanismus, (ii) eine gewisse Verweilzeit des Materials und (iii) einen definierten Entladebereich unten. Alle drei Schritte tragen zum Gesamtmaterialflussverhalten bei der Entladung bei. Physikalische und numerische Simulationen wurden durchgeführt, um relevante Informationen über Teilchensegregation in verschiedenen Trichtertypen (zylindrisch, Behälter, konisch, keilförmig) zu klären. Der wünschenswerte Betrieb ist ein proportionaler Ausfluss aus diesen Geräten. Da der Fluss jedoch schwerkraftinduziert ist, ist der Ausfluss nicht leicht zu kontrollieren, und es gibt inhärente induzierte Scher- und dynamische Effekte, die Segregation verursachen.
Die hauptsächlichen vorherrschenden Segregationsmechanismen in Materialspeicherbehältern und Trichtern sind freie Oberfläche (während Befüllung), Perkolation (während Verweilzeit) und Trajektorie (während Entladung). Auch die Wichtigkeit von Teilchengröße und Randgeometriedimensionen während der Entleerungs- und Entladephasen ist gegeben.
In einer Studie zur Untersuchung, wie der innere Winkel von Trichtern den granularen Fluss beeinflusst, wurde mittels digitaler Teilchenbild-Velozimetrie (PIV) signifikante Hindernisse für den Freifluss von kohäsionslosen Feststoffen identifiziert. Als Faustregel muss zur Vermeidung mechanischer Verbrückung (Teilchenverhakung) das Verhältnis Do/dp(max) im Bereich von 5 bis 10 erfüllt sein. Hierbei ist Do der Randauslassdurchmesser und dp(max) ein geeigneter maximaler Teilchendurchmesser. Das Verhältnis ist die dimensionslose charakteristische Skalenzahl und wird hauptsächlich vom Ruhewinkel sowie der Teilchengrößenverteilung des Materials beeinflusst.
In einer anderen Studie wurde vorgeschlagen, dass mindestens acht Elemente über die gesamte Breite jedes granularen Materialhandhabungsgeräts passen müssen, um die Materialfließrheologie genau zu erfassen. Das bedeutet, dass der Durchmesser der größten Teilchenfraktionen in physikalischen oder theoretischen Experimenten höchstens ein Achtel der Breite eines Trichters, Förderbands oder eines anderen granularen Materialhandhabungsgeräteauslasses betragen darf.
Teilchenverhalten im Rinnenfluss
Granularer Materialrinnenfluss ist ein häufiges Merkmal von Mergelhaus und BLT-Beschickungssystem. Mit dem BLT-Beschickungssystem, das aus Ladungseingangssystem, Materialtrichtern und drehbarer Rinne (Verteiler) besteht, hat der Rinnenfluss zusätzliche Bedeutung erlangt. Die Kernprinzipien des Rinnenflusses im BF-Oben-Beschickungssystem sind jedoch dieselben wie im Mergelhaus.
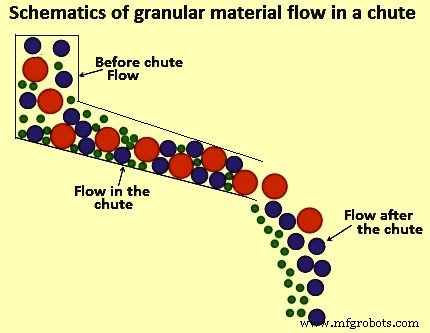
Rinnenfluss kann durch Definition von drei Schritten charakterisiert werden: (i) Mischungsbewegung vor der Rinne, (ii) auf der Rinne, und (iii) nach der Rinne, wie schematisch in Abb. 7 dargestellt. Diese drei Schritte bilden drei unterschiedliche Flussklassifizierungen, sodass unterschiedliche Betrachtungen für das Studium des Flussverhaltens in diesem System angewendet werden müssen. Betrachtet man die Mischungsbewegung vor der Rinne, können Teilchenkollisionen in diesem Bereich aufgrund der verdünnten Natur des Flusses ignoriert werden. Wenn Mischungsmaterial auf der Rinne ist, kann eine mathematische Beschreibung mit der Geschwindigkeitskomponente entlang der Rinne als Anfangsgeschwindigkeit des Materialflusses verwendet werden. An der Rinnenspitze bestimmt die Trajektorie der Materialien den Aufprallpunkt, der wiederum die finale Streuung und Verteilung des Materials in der nachfolgenden Handhabungsgrenze/Gerät bestimmt. Es ist möglich, dass die für Förderbandsysteme postulierten Segregationsmechanismen auch auf Rinnenfluss anwendbar sind, und die in Abb. 7 schematisch dargestellte Segregation ist möglich. Drei Flussströme können identifiziert werden, wobei der Kernfluss zwischen unterem und Oberflächenfluss eingeklemmt ist. In diesem Stadium ist die hauptsächlich betrachtete Kraft die Schwerkraft.
Das Wissen über Segregation im Zusammenhang mit Mischungsmaterial ist nützlich, um die Mischungsproportionierung bei der Adressierung eines Aspekts der BF-Prozessintensivierung zu verstehen. Prozessintensivierung in der BF-Verarbeitung erfordert jedoch ein optimiertes Beschickungssystemkapazität, da die BF-Produktivität durch die Kapazität des Mergelhauses zur Lieferung der Mischung limitiert werden kann. Es besteht Bedarf, die Mehrstufen-Handhabungsoperationen in der Produktkette anzusprechen und zu optimieren.
Beschickungssystemkapazitätsanalyse
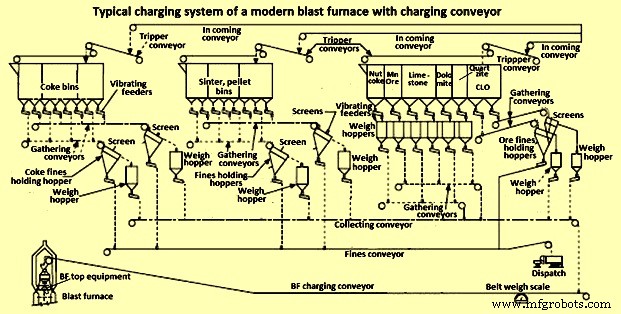
Der Betrieb des BF-Beschickungssystems ist so kritisch wie das Design des BF. Wie in der schematischen Darstellung eines typischen modernen BF-Beschickungssystems mit Förderbandliefersystem in Abb. 8 zu sehen ist, ist die Materialflusssequenz recht komplex.
Im Interesse hoher Produktivität erfordert das Design eines BF-Beschickungssystems Aufmerksamkeit für Betriebsflexibilität, Verfügbarkeit zusätzlicher Beschickungskapazität, hohe Siebeffizienz sowie eine begrenzte Anzahl von Befüllungs-, Entlade- und Umladeoperationen, da diese Segregationsprobleme verursachen. Ein wichtiger Weg zur Steigerung der BF-Effizienz ist die vollständige Nutzung der Beschickungssystemkapazität. Weiterhin, wenn das Mergelhaus nicht adäquat ausgelegt ist und optimale Mischungslieferung nicht erreicht wird, tritt Verhungern des BF aufgrund der Nichtverfügbarkeit von Mischungsmaterialien auf, was infolgedessen zu Produktivitätsverlust führt.
Wie in Abb. 8 zu sehen, gibt es zahlreiche Einzeleinheiten in einer Mergelhaus-Assembly, und alle haben einen kaskadierenden Effekt auf die Gesamtleistung und Ausgabelieferung zum BLT-Beschickungssystem. Um das Makroverhalten der Mischungsbewegung und die Gesamtsystemleistung zu verstehen, sind effektive und umfassende Darstellung der wesentlichen Systemelemente und ihrer Beziehungen zu etablieren. Technisch involviert dies eine Beschreibung der verschiedenen Handhabungsschritte, Materialanforderungen, Dauer und Sequenzierung der Operationen. Für komplexe Systeme wie das Mergelhaus ist es jedoch eine riesige Aufgabe, alle Einzeleinheitsprozessinformationen zu klären. Eine Mischung aus technischem Urteil, Erfahrung aus ähnlichen Prozessen und vernünftigen Annahmen wird für Modellentwicklungs-Eingabedaten und Mergelhausdesign verwendet.
Modellierung der BF-Beschickungssystemoptimierung
Das BF-Beschickungssystem involviert mehrstufige Materialbewegung. Die große Herausforderung bei mehrstufiger Handhabung während Materialbewegung ist die rechtzeitige Erfüllung der Anforderung und plötzliche Prozessänderungen. Simulationen werden oft zur Optimierung von Materialhandhabungssystemen verwendet. Solche Systeme verwenden allgemein computergestützte Prozessdesign-Simulatoren. Diese Simulatoren sind im Allgemeinen darauf ausgelegt, transiente und kontinuierliche Prozesse zu modellieren und können daher nicht für BF-Beschickungssystemoperationen verwendet werden, die im besten Fall ein Batch- und halbkontinuierlicher Prozess sind. Zwei verfügbare Optionen für die Modellierung von Batch- und halbkontinuierlichen Prozessen wie BF-Beschickungssystem sind Tabellenkalkulationen (Microsoft Excel) und diskrete Ereignissimulation (DES).
Tabellenkalkulationsmodelle sind eine gängige Plattform, die sich auf Materialbilanzen, Geräteauslegung und Kostenanalyse konzentriert. Typischerweise involviert die Entwicklung eines solchen Modells das Schreiben eines umfangreichen Codes (in Form von Makros und Unterprogrammen) in Visual Basic for Applications (VBA), der in Microsoft Excel eingebettet ist. Sie sind einfach zu erstellen, gut anwendbar auf einfache Systeme, aber ihnen fehlt Robustheit und sie werden für große und komplexe Systeme unhandlich. DES ist ein mathematisch/logisches Modell eines physikalischen Systems, das Zustandsänderungen an präzisen Punkten in simulierter Zeit darstellt. Sowohl die Art der Zustandsänderung als auch der Zeitpunkt, zu dem die Änderung eintritt, erfordern präzise Beschreibung. Das Hauptmerkmal für ein erfolgreiches DES ist eine vorab geforderte präzise Detailierung bezüglich System und Unterbrechungen. Typischerweise kann ein DES statistisch Ausfallzeiten und Ereignisse berücksichtigen. Auch können Module erstellt und wiederverwendet werden, während mehrere Sorten oder Prozessinputänderungen leicht gehandhabt werden können. Daher wird allgemein das DES-basierte Modell für das BF-Beschickungssystem verwendet.
Zyklogrammanalyse ist eine bescheidene DES-Modellierungstechnik, die oft in BF-Beschickungssystemen zu deren Optimierung verwendet wurde. Das Konzept basiert auf der Minimierungsfunktion der gesamten Start-End-Sequenz (Lieferzeit) eines Beschickungszyklus. Die Lieferzeit wird durch die Aktivierungsreihenfolge der Mechanismen, die Dauer ihrer Sequenz und die Länge der Intervalle zwischen einzelnen Operationen bestimmt. Es ist leicht nachvollziehbar, dass die minimale Zyklusdauer eintritt, wenn das System frei von Pausen zwischen den Betriebscycles einzelner Mechanismen ist, sowie wenn die Mechanismen in einer effizienten Sequenz aktiviert werden.
Mit Zyklogrammanalyse ist es schwierig, Echtzeit-Änderungen in Systemeingangsbedingungen zu integrieren. Darüber hinaus schließt die Struktur der Analyse die detaillierte Einbindung von Mikrosystemvariablen wie Entladeverhalten und Segregationstendenz von Materialien aus. Aufgrund dieser Schwächen der Zyklogrammanalyse ist ein DES-Mischungsmaterialliefermodell, basierend auf einer mathematisch/logischen Repräsentation, die bessere Wahl für die Mergelhausoptimierung.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung