



Fortschrittliche Brammeninspektion und -konditionierung für Automobil-Stahlstäbe und Draht
Brammeninspektions- und Konditionierungsanlagen
Ein erheblicher Anteil der Stahlstäbe und Drähte wird nach nachgelagerten Verarbeitungsschritten (sekundäre und tertiäre Verarbeitung) für sicherheitsrelevante Automobilteile verwendet. Die Qualitätsanforderungen an diese Stäbe und Drähte werden zunehmend vielfältiger, wobei sowohl die Verarbeitbarkeit in den nachgelagerten Stufen als auch die Einsatzbedingungen der daraus gefertigten Maschinenteile berücksichtigt werden. Zudem steigt der Bedarf an Qualitätssicherung über die gesamte Länge der Stäbe und Drähte, weshalb Stahlwerke sehr strenge Qualitätsstandards einhalten müssen. Aus diesem Grund hat die Zuverlässigkeit der Inspektion und Konditionierung von Brammen – dem Ausgangsmaterial für die Stahlerzeugung – erheblich an Bedeutung gewonnen.
Je nach Anwendung erfordern Brammen eine Oberflächeninspektion und -konditionierung, um Oberflächenfehler zu minimieren. Standardinspektionsmethoden umfassen die Sichtprüfung der Brammenoberfläche unter Weißlicht oder die Nass-Magnetpulverprüfung unter schwarzem UV-Licht. Normalerweise strahlen Stahlwerke die Brammenoberfläche, um Zunder zu entfernen und die Sichtbarkeit von Oberflächenfehlern zu verbessern – abhängig von der Art der zu detektierenden Fehler. Erkannte Oberflächenfehler werden markiert und anschließend konditioniert. Übliche Verfahren sind maschinelles Schleifen und gelegentlich Scharfen.
Herausforderungen bei Stranggießbrammen
Traditionelle Inspektionstechniken (außer der Sichtprüfung), die auf gewalzte Brammen abgestimmt waren, zielen primär auf Fehler mit signifikanter Längserstreckung ab – wie Nahtstellen, Walzüberlappungen oder Zungenbildung. Stranggießbrammen weisen hingegen völlig andere Fehlertypen auf: Nadellöcher, Eckenrisse, Oszillationsmarkierungen, eingeschlossener Schmutz, Gussunterbrechungen, Doppelschalen und Überlappungen. Diese Fehler erfordern andere Inspektionsgeräte, da die für gewalzte Brammen konzipierten Techniken für die neuen Fehlertypen kaum geeignet sind.
Inspektion und Konditionierung von Brammen spielen eine entscheidende Rolle für die Qualitätssicherung von Stab- und Drahtprodukten, da ein kleiner Oberflächenfehler der Bramme während des Walzens verlängert wird und zu einem ausgedehnten Produktfehler wird. Dies erfordert erheblichen Konditionierungsaufwand und erschwert die Qualitätssicherung über die gesamte Produktlänge. Daher müssen Stahlwerke Maßnahmen ergreifen, um die Fehlererkennungsfähigkeit durch mechanisierte und automatisierte Inspektion zu verbessern und menschliche Sensorikfehler auszuschließen.
Ausstattung einer modernen Brammeninspektions- und Konditionierungslinie
Eine moderne Linie umfasst folgende Hauptkomponenten:
- Brammenannahme
- Rollgänge für Brammentransport
- Strahlanlage zur Oberflächenreinigung
- Brammenrichtanlagen
- Brammeninspektionsanlagen
- Automatische Brammenschleifmaschine
- Manuelle Brammenschleifplätze
- Brammschneidanlagen
- Brammenmarkierung
- Entnahmegitter für Brammen
Die Linie muss folgende Anforderungen erfüllen:
- Vollintegrierter Betrieb mit lückenloser Materialverfolgung vom Lager oder direkt vom Stranggießaggregat durch den gesamten Konditionierungsprozess bis zur Brammenentnahme.
- Primärkonditionierung durch Strahlen zur Zunderentfernung und Beseitigung oberflächennaher Fehler, gleichzeitig Herstellung einer inspizierbaren Oberflächenbeschaffenheit.
- Präzise Inspektion vor der Konditionierung, um keine Fehler zu übersehen.
- Moderne Infrastruktur und Arbeitsplätze mit benutzerfreundlicher Oberfläche für sichere, ergonomische Inspektion ohne Aufenthalt des Bedieners im Gefahrenbereich.
- Zuverlässige Erfassung von Fehlern, präzise und effektive Datenübertragung an die Schleifeinheit für vollautomatisierte Konditionierungszyklen.
- Minimale Materialabtrag, so nah wie möglich an den tatsächlichen Fehlerbereichen, um Produktionskosten (Energie, Schleifscheiben) zu senken.
- Hardware- und Software-Schnittstellen zu Stranggieß-Qualitätsüberwachungssystemen für Datenaustausch und vorausschauende Analysen zur Produktivitätssteigerung.
- Betrieb in einem weiten Oberflächentemperaturbereich, um beim Schleifen von höheren Metallabtragsraten zu profitieren.
Automatisierte Inspektion und Konditionierung
In modernen, mechanisierten und automatisierten Linien werden erkannte Fehler durch automatisches Farbspritzen exakt an ihrer Position markiert. Brammen mit die Toleranzen überschreitenden Oberflächen- oder Innenfehlern werden automatisch zur Reparatur aussortiert. Auch eine automatische Sortierung nach Längenkriterien ist möglich.
Das moderne Inline-Inspektionssystem für Oberflächenfehler ermöglicht eine hochgenaue und zuverlässige Fehlererkennung gemäß Kriterien, die je nach geplanter Endverwendung der Stab- und Drahtprodukte variieren. Die Inspektionskriterien werden so gewählt, dass das Produkt die Kundenanforderungen an Fehlertoleranzen erfüllt, wobei oberflächennahe Inhomogenitäten ohne Relevanz für die Weiterverarbeitung nicht detektiert werden.
Inspektionstechniken
Es stehen verschiedene Inspektionstechniken zur Verfügung (Abb. 1), die im Folgenden beschrieben werden.
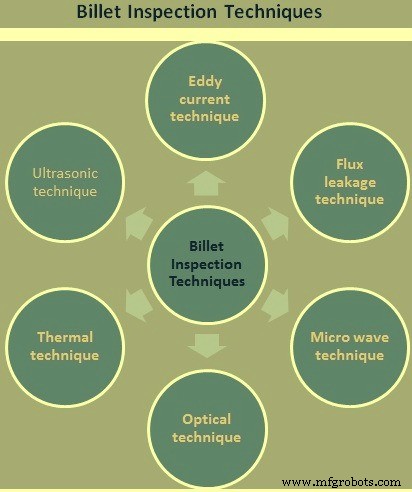
Wirbelstromverfahren
Diese sind für Walzprodukte bei Normal- und Hochtemperaturen gut etabliert. Die technischen Herausforderungen bei erhöhten Temperaturen – bedingt durch die Nähe des Detektors zum Prüfmaterial – wurden gelöst, da die Systeme bei Walztemperaturen gängig sind.
Bei der Anwendung auf Stranggießbrammen ist ein Inspektionsintervall (Pitch) von 1–2 mm erforderlich, um nadellochartige Fehler zu erfassen. Ein gängiges Verfahren nutzt eine hochdrehende Scheibe mit Wirbelstromsensoren über der Brammenoberfläche. Bei sechs Sensoren in der Scheibe sind 6.000–12.000 U/min nötig, um bei einer Brammengeschwindigkeit von 0,5–1,0 m/s einen Pitch von ca. 1 mm zu erreichen. Für ausreichende Auflösung sind kleine Sensoren mit Betriebsabständen von 1–2 mm erforderlich. Dieses Verfahren hat technische Herausforderungen und ist unempfindlich gegenüber quer zur Brammenlänge orientierten Fehlern. Die Auflösung von Nadellöchern bleibt fraglich.
Ein alternativer Ansatz verwendet Sensorarrays in einem Block über der bewegten Brammenoberfläche. Diese Anordnung erkennt Querrisse, Oszillationsmarkierungen, Doppelschalen, Schlacken-/Schmutzflecken und Gussunterbrechungen – ein nützliches Werkzeug für Stranggießfehler, doch die Nadellochdetektion bleibt problematisch.
Ein nachgeführter Wirbelstromsensor kann querorientierte Eckenrisse und in geringerem Maße längsorientierte Eckenrisse effektiv identifizieren.
Stromfeldverlust-Verfahren (Flux Leakage)
Magnetpulverprüfsysteme auf Basis von Stromfeldverlust sind bewährt, aber nur für kalte Brammen geeignet. Die magnetischen Sensoren scannen die Oberfläche direkt oder indirekt über ein Kontaktband, das das magnetische Bild auf einen separaten Scanner überträgt. In beiden Fällen gibt es eine Temperaturgrenze für zufriedenstellende Prüfergebnisse. Versuche, dies auf Stranggießbrammen anzuwenden, waren enttäuschend: Nadellöcher, Querrisse und andere querorientierte Fehler können der Detektion entgehen, zudem ist die Rate falscher Markierungen sehr hoch. Die Falschmarkierungsrate ist genauso bedeutsam wie die Detektionseffizienz.
Der bereits beim Wirbelstromverfahren diskutierte Scan-Abstand gilt hier analog, da meist mechanische Mittel für das transversale Scan-Muster genutzt werden. Dieses Verfahren wird daher als ungeeignet für Stranggießbrammen angesehen.
Mikrowellenverfahren
Dieses Verfahren ist konzeptionell neu und wurde in wenigen spezifischen Laboranwendungen erprobt. Der vorgeschlagene Einsatz zur Inline-Inspektion in Stahlwerken gilt als neuartig. Der Detektor kann einige zehn Millimeter von der Brammenoberfläche entfernt montiert werden, was die mechanische Belastung reduziert. Der Inspektionsbereich ist jedoch relativ groß, weshalb primär großflächige Fehler oder Risse (längs oder quer) ab ca. 10 mm Länge erkannt werden. Oszillationsmarkierungen und Gussunterbrechungen erzeugen signifikante Signale.
Das Verfahren zeigt Potenzial, doch die Investitionskosten pro Detektorkopf sind hoch.
Optische Verfahren
Diese bieten aus ingenieurtechnischer Sicht eine einfachere Lösung, da Detektoren weit von der Materialoberfläche positioniert werden können und die volle Produktlänge bei normalen Liniengeschwindigkeiten geprüft werden kann.
Ein Hauptnachteil optischer Systeme ist die Unfähigkeit, nach Fehler tiefe oder Schweregrad zu differenzieren. Die Unterscheidung basiert allein auf hell/dunkel-Bildern. Eine Signalverarbeitung der Videodaten ist nötig, um Muster zu erkennen, die mit verschiedenen Fehlertypen konsistent sind. Zudem ist eine hochintensive Dauerlichtquelle für die erforderliche Beleuchtungsstärke notwendig.
Thermische Verfahren
Erhebliche Anstrengungen wurden unternommen, Infrarotkameras für die Brammeninspektion bei Walztemperaturen einzusetzen. Verschiedene Techniken nutzen emittierte und/oder reflektierte Strahlung in Kombinationen, einschließlich Farbsynthese. Ziel ist die Online-Kontrolle heißer Rektifizierungsprozesse vor weiterer Verarbeitung ohne Abkühlung. Die Ergebnisse waren unterschiedlich, aber das dominierende Merkmal blieb: Fehler müssen recht groß sein, um detektiert zu werden – was diese Verfahren für Stranggießbrammen ungeeignet macht.
Kürzlich wurde ein verfeinertes thermisches Inspektionssystem unter dem Namen „Thermomatic“ von Elkem eingeführt. Es induziert kontrolliert thermische Energie in die Brammenoberfläche, die dann mit einer empfindlichen Infrarotkamera erfasst und thermisch korreliert wird, um Längsnähte zu identifizieren. Der Brammentemperaturbereich ist jedoch strikt begrenzt, und das System ist unempfindlich gegenüber querorientierten Fehlern – was den Einsatz für Stranggießbrammen einschränkt.
Ultraschallverfahren
Dieses Verfahren bietet eine schlechte Fehlerauflösung aufgrund von Streuwellen anderer Fehler. Für Oberflächenfehler sind Oberflächenwellen nötig, doch bei konventionellen Methoden ist die Bereitstellung eines geeigneten Koppelmittels bei normalen Brammengeschwindigkeiten und -temperaturen problematisch. Auch die Erzeugung von Oberflächenwellen erfordert gute Kontrolle des Eintrittswinkels, was bei typischen Stranggießoberflächenbedingungen meist zweifelhaft ist. Ein alternativer Ansatz zur Überwindung der Koppelprobleme nutzt elektromagnetische Methoden, unterliegt aber den bereits beim Stromfeldverlust beschriebenen Detektionsbeschränkungen.
Auswahl der Inspektionstechniken
Drei Verfahren erweisen sich für Stranggießbrammen als besonders nützlich: (i) optische Techniken, (ii) Mikrowellentechniken und (iii) Wirbelstromtechniken.
Das optische System mit korrekter Beleuchtung kann kleinste Fehlerbereiche wie Nadellöcher auflösen, die die meisten anderen Methoden kaum identifizieren. Es reagiert auch auf andere Fehler, die unter Einstrahlbedingungen im Relief sichtbar werden. Das Mikrowellensystem profitiert von vernünftigen Arbeitsabständen (ca. 30 mm) und erkennt typischerweise großflächige Fehler sowie längs und quer orientierte Risse ab ca. 10 mm Länge. Oszillationsmarkierungen und Gussunterbrechungen erzeugen signifikante Reaktionen. Der Wirbelstrom-Sensorarray muss näher an der Oberfläche positioniert werden (ca. 3 mm), bietet aber eine bessere Auflösung bei Querrissen, Gussunterbrechungen und Oszillationsmarkierungen als die Mikrowellentechnik.
Brammenkonditionierungsanlagen
Der grundlegende Widerspruch der Oberflächenkonditionierung durch Schleifen oder andere Technologien liegt darin, dass einerseits die geforderte Qualität erzeugt wird, andererseits Ausbeuteverluste entstehen. Ziel eines wirtschaftlichen Prozesses ist es, die erforderliche Oberflächenqualität bei minimalem Ausbeuteverlust zu erreichen.
In vielen Stahlwerken ist die gängige Praxis noch das Schleifen der gesamten Oberfläche basierend auf empirischen Daten zu Fehlerposition und -tiefe. Obwohl Brammen mit eher unzuverlässigen Systemen inspiziert werden, wird oft Vollflächenschleifen angewendet, um auf der sicheren Seite zu sein und alle Fehler zu entfernen – besonders bei hochwertigen Güten.
Wirtschaftliche Effizienz wird erreicht, wenn Risse identifiziert und selektiv entfernt werden. Das Brammeninspektionssystem mit automatischer Kameradetektion bietet eine einzigartige Lösung für die zuverlässige und reproduzierbare Erkennung von Rissen in beliebiger Richtung. Zudem können Risspositionen gespeichert und an nachgelagerte Schleifmaschinen übergeben werden.
Die vom Inspektionssystem erkannten Risse werden auf einem Display in der Bedienkabine der Schleifmaschine angezeigt. Die Bewegungen des Schleiftisches, an dem die Bramme fixiert ist, sind mit dem Display synchronisiert. Der Bediener nutzt Joysticks, um die Risse anzufahren und zu schleifen. Ein spezielles Beleuchtungssystem unterstützt die visuelle Kontrolle des Schleiferfolgs. Diese Kombination ermöglicht manuelles selektives Schleifen, aber auch Vollflächenschleifen, wenn die Fehlerrate einen definierten Grenzwert übersteigt. Eine initiale Entscheidung über das anwendbare Schleifverfahren trifft das Rissdetektionssystem und leitet sie an den Bediener weiter, der die Wahl akzeptieren oder überschreiben kann.
Bei vollautomatischer Inspektion und Schleifen werden die Risskoordinaten an das Steuerungssystem der Schleifmaschine übergeben, die die Risse in Längs- und Querrichtung der Bramme anfahrend automatisch bearbeitet. Die Aufgabe des Bedieners beschränkt sich auf die Prozessüberwachung.
Der erfolgreiche Rissentfernung kann automatisch durch ein Rissentfernungserkennungssystem kontrolliert werden – eine Kombination aus Industriekamera, Spezialbeleuchtung und angepasster Software. Dies ermöglicht den höchsten Automatisierungsgrad mit der Fähigkeit zum teilweisen oder vollständigen Schleifen der Risse sowie der Abrundung der Brammenecken.
Das für den automatisierten Betrieb erforderliche Materialverfolgungssystem ermöglicht zudem die Aufzeichnung und Speicherung der Inspektions- und Schleifergebnisse als Historie für jede Bramme. Die Brammenkonditionierung wird so Teil eines integrierten Qualitätsmanagementsystems über den gesamten Produktionsprozess bis zum Endprodukt und dessen Anwendung. Ein weiterer Vorteil der Aufzeichnung von Inspektionsdaten pro Bramme ist die Rückführbarkeit auf den vorgelagerten Produktionsprozess.
Herstellungsprozess
- Kostengünstiger autonomer Inspektionsroboter: Design, Entwicklung & Feldvalidierung
- Facilities Management modernisieren: Schlüsseltrends für 40 % Bauwachstum
- ANSI/ASHRAE/ACCA Standard 180-2008: Umfassender Leitfaden für HLK-Inspektion & -Instandhaltung
- TOTAL partnerschaftlich mit SKF für integrierte Wartungs- und Inspektionsstrategie in indonesischen Gasanlagen
- Präzision entfesseln: Wie robotische Inspektion Qualität und Effizienz in der Fertigung steigert
- ExRobotics und Yokogawa partnerschaftlich für Inspektionsroboter in gefährlichen Umgebungen weltweit
- Warum Equipment-Testing & Inspektion unverzichtbar sind: 4 Kerngründe
- Beschleunigte 2D- & 3D-Prüfung & Reverse Engineering für Präzisionsblech & Komponentenanalyse
- Deckenkran-Inspektionen: Wann, Warum und Wie für Sicherheit sorgen
- OSHA-Überkopfkraninspektion: Wesentliche Sicherheits- & Compliance-Richtlinien