



Premium-Draht und Drahtwalzwerke – Hochwertige Stahlstäbe für industrielle Anwendungen
Draht und Drahtwalzwerke
Stahldraht ist ein wahres Multitalent – das Schlüsselprodukt der Stahlindustrie mit vielfältigen Verwendungszwecken. Er dient als Werkstoff für Befestigungselemente, Federn, Lager, Drahtseile, Ketten, Kabel, Drahtgewebe, Drahtzäune, Reifenkorden, Bewehrung in Bahnschwellen und vielen weiteren Anwendungen. Er wird für Komponenten in der Automobilindustrie, chemischen Industrie, Kraftwerken und im Maschinenbau benötigt. Im Gegensatz zu kaltgewalzten Blechen, Grobblechen, Rohren, Profilen und anderen Stahlerzeugnissen wird Draht selten als warmgewalztes Endprodukt eingesetzt, sondern in spezialisierten Betrieben nach einem oder mehreren Nachbearbeitungsschritten – wie Wärmebehandlung, Schmieden und Ziehen – zu Maschinenteilen weiterverarbeitet. Draht wird grundsätzlich auf einen bestimmten Durchmesser gezogen, bevor er in der sekundären Verarbeitung geschmiedet oder anderen Umformprozessen unterzogen wird. In vielen Fällen muss die Drahtgröße vor diesen Umformvorgängen kleiner sein als die minimal lieferbare Walzgröße von 5,5 mm.
Generell wird jeder Drahtprodukttyp unter Berücksichtigung seines Verhaltens in den Nachbearbeitungsstufen entwickelt. Was ein Stahlwerk bei Draht leisten muss, sind gute Verarbeitbarkeit und Einhaltung der geforderten Eigenschaften nach der Verarbeitung. Da die Nachbearbeitungskosten oft ein Vielfaches des Drahtpreises betragen, wird es zunehmend wichtig, die gesamten integrierten Herstellungskosten vom Stahlwerkstoff bis zum Endprodukt zu senken. Auch thermomechanisch behandelte (TMT) Bewehrungsstäbe von 6, 8 und 10 mm für den Bau werden in Drahtwalzwerken produziert.
Charakteristika von Drahtprodukten
- Produktgüten reichen von standardisierten Standardgüten für allgemeine Anwendungen bis zu Hochqualitätsgüten für High-End-Anwendungen mit kundenspezifischen Spezifikationen – hauptsächlich für Automobil- und Fertigungsindustrien.
- High-End-Produkte für sicherheitsrelevante Anwendungen – typischerweise Automobilmotoren, Antriebsstränge und Fahrwerke – dienen als Funktionswerkstoffe und erfordern hochanspruchsvolle Eigenschaften wie hohe Festigkeit und lange Lebensdauer.
- Drahtstahlprodukte sind Halbzeuge, die selten warmgewalzt als Endprodukt dienen, sondern nach sekundärer und sogar tertiärer Verarbeitung (Schmieden, Wärmebehandlung, Zerspanen) zu Endprodukten gefertigt werden.
- Die daraus gefertigten Industrieprodukte unterliegen harter internationaler Konkurrenz.
- Die Endprodukte müssen die Umweltbelastung über den gesamten Lebenszyklus minimieren.
Entwicklung neuer Drahtstahlprodukte
Bei der Entwicklung neuer Drahtstahlprodukte unter Berücksichtigung der oben genannten Punkte sind folgende Kernfragen zu beachten:
- Lassen sich ein oder mehrere sekundäre/tertiäre Verarbeitungsschritte eliminieren oder vereinfachen, um Produktivität zu steigern und Herstellkosten zu senken?
- Verbessert das neue Produkt die Funktionalität, verlängert die Lebensdauer, reduziert das Gewicht oder bringt andere Vorteile für das Endprodukt?
- Lassen sich umweltschädliche Substanzen eliminieren?
Diese Anforderungen sind nicht immer miteinander vereinbar. Wichtig ist ein Entwicklungsprozess basierend auf gutem Verständnis der Betriebsbedingungen in den Verarbeitungsstufen, der Einsatzbedingungen und Eigenschaften des Endprodukts, für das der Draht verwendet wird.
Draht wird in einer breiten Palette industrieller Bereiche eingesetzt. Daher muss er gegebene Kombinationen von Eigenschaften erfüllen: Festigkeit, Duktilität, Kaltumformbarkeit, Ziehbarkeit und Härtbarkeit. Aktuelle Marktanforderungen umfassen zusätzlich: (i) ultrapräzise dimensions- und ovalitätstoleranzen, (ii) geringere Zunderverluste, (iii) negative Toleranzen (im Querschnittsgewicht), (iv) keine Dimensionsschwankungen über die Drahtlänge, (v) einheitliche physikalische Eigenschaften und (vi) gleichmäßiges Gewicht mit nominaler Variation zwischen Vorder-, Mittel- und Hinterende.
Drahtqualität ist heute entscheidend. Für viele Anwendungen ist es wichtig, dass Drahtoberflächen frei von Markierungen, Kratzern, Schalen, Rissen, Überfüllungen und Oxidpartikeln sind.
Qualitätssicherung über die gesamte Drahtlänge nach dem Walzen erfordert Zeit und Arbeitskraft. Deshalb ist die Qualitätskontrolle der Brammen – das Vormaterial vor dem Walzen – von großer Bedeutung. Brammen werden normalerweise mit automatischen Magnaflux-Prüfgeräten inspiziert und zur Beseitigung von Oberflächenfehlern konditioniert.
Anforderungen an Drahtwalzwerke
Aufgrund der enormen Vielfalt der Anforderungen an Draht werden Walzwerke meist mit Blick auf Vielseitigkeit konzipiert. Zuverlässige Ausrüstung, Prozesskonstanz, Produktionsflexibilität und Abfallminimierung sind essenziell. Alle Größenbereiche, Werkstoffe und Legierungen müssen effizient und mit hoher Produktivität gewalzt werden. Das Walzwerk muss die Produktivität durch Prozessoptimierung, minimierte Stillstandszeiten und nahtloses Ineinandergreifen der Produktionsstufen maximieren. Das komplexe Walzwerkslayout muss optimiert werden, um die für jeden Prozessschritt benötigte Zeit, die erforderlichen Temperaturprofile und effiziente Transferbereiche sicherzustellen. Schnelle Umrüstung ist der Schlüssel zur Flexibilität: Das Walzwerk muss auf den nächsten Auftrag umstellen können, während der aktuelle noch läuft, und die Linie von einem Produkt auf ein anderes praktisch ohne Stillstand umschalten. Abb. 1 zeigt ein typisches Layout eines Drahtwalzwerks mit 400.000 t Jahreskapazität.
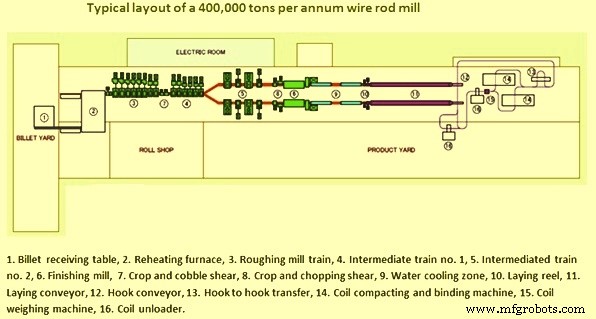
Zudem müssen Drahtwalzwerke sehr hohe Präzision mit Walzgerüsten erreichen, die hohen Lasten und wechselnden Temperaturanforderungen standhalten. Die Kombination aus Prozesstechnologie, mechanischer Ausrüstung, elektrischen Komponenten und Automatisierungsfunktionen ist entscheidend für das Walzwerksdesign. Zusammen ermöglichen sie ein breites Spektrum an Prozessbedingungen für die gewünschten Drahtqualitäten. Auch das Walzwerk muss kostenoptimiert sein – mit Facetten wie prozessgesteuerter Ausbeutemaximierung, Stillstandsreduzierung und Wartungskostenkontrolle.
Um die Anforderungen zu erfüllen, kann der für Drahtwalzen verwendete Stahl ausreichende Legierungselemente benötigen, die während des Warmwalzens eine Austenitverfestigung bewirken und durch die Erhöhung der warmgewalzten Drahthärte sowohl die Kaltpressformbarkeit als auch die Ziehgrenze verschlechtern. Daher werden teure Wärmebehandlungen (z. B. Glühen) durchgeführt, um den warmgewalzten Draht zu weichglühen. Zur Kostensenkung durch Prozessvereinfachung werden inline-gesteuerte Kühlsysteme eingesetzt, doch weitere Verbesserungen sind nötig, um Kundenanforderungen zu erfüllen. Drahthersteller haben sich anspruchsvolleren Produkten mit Inline-Wärmebehandlung sowie Präzisionswalztechnologien basierend auf Spannungsregelung und AGC (Automatic Gauge Control) zugewandt. Gleichmäßiges Brammenaufheizen und Spannungsregelung während des Warmwalzens werden generell genutzt, um die geforderte Maßgenauigkeit zu erreichen, da konventionelle Drahtwalzwerke enge Toleranzen über längere Produktionszeiträume praktisch nicht garantieren können.
Walzenpass-Design
In Drahtwalzwerken werden genutete Walzen verwendet. Gängige Passfolgen in den Zwischenwalzgerüsten sind „Rechteck-Oval“ und „Falsch-Rund (Rund) Oval“. Im Vorwalzwerk sind „Diamant-Rechteck“, „Diamant-Diamant“ und „Kastenpass“-Folgen verbreitet. Es gibt weitere Passdesign-Typen. Die patentierte Morgan-Folge „Oval-Rund-Rund-Rund“ ist für hochreduzierendes Walzen und normalisierende sowie thermomechanische Verarbeitung ausgelegt, wobei Oberflächenqualität und Walzenstandzeit verbessert werden. Das Passdesign muss hohe Ausbeute und ausreichende Drahtqualität sicherstellen – entscheidend für die Kontrolle der Produktionskosten.
Produktivitätssteigerung
Zur Produktivitätssteigerung konzentrieren sich Drahtwalzwerke auf die Minimierung von Stillstandszeiten. Die Effektivität wird durch Reduzierung der Zeit und Notwendigkeit für Walzenwechsel bei neuen Endabmessungen, Stahlgüten und -formen gesteigert. Dies gelingt durch Erweiterung des Arbeitsbereichs – auch Flexibilität der Serie genannt. Verbesserte Flexibilität wird erreicht, wenn große Mengen verschiedener Stahlgüten mit unterschiedlichen Formen und Abmessungen bei minimaler Änderung des Walzplans gewalzt werden. Jede Stahlgüte zeichnet sich durch ihr spezifisches Materialflussverhalten aus – wie unterschiedliches Spreizen beim Passieren des Walzspalts. Auch Anlaufzeiten und Wartezeiten auf die korrekte Walztemperatur, abhängig von der jeweiligen Stahlgüte, müssen verringert werden. Unterschiedliche Aufheizzyklen verursachen jedoch noch zu hohe Stillstandszeiten bei breitem Gütenangebot. Um heutigen Marktanforderungen – kleinere Losgrößen, zahlreiche Stahlsorten – gerecht zu werden, ist hohe Flexibilität moderner Drahtwalzwerke unverzichtbar.
Fortschritte in der Drahtproduktionstechnologie (z. B. Zwischenkühlung, Zusatz von Auszugsgeräten nach konventionellem Endblock, verbesserte gesteuerte Kühlanlagen) ermöglichen Präzisionswalzen und thermomechanisch gesteuerte Prozesse (TMCP), erweitern den Bereich niedrig- und mittelkohlenstoffhaltiger Drähte und erlauben die Herstellung von Drähten für vereinfachte Produktionswege oder Direktverarbeitung.
Durch Präzisionswalztechnologien lassen sich niedrige Endwalztemperaturen bei verbesserter Produktdimension (Toleranzen) erreichen. Die Platzierung eines kompakten Auszugsgerüsts nach dem Endblock ist nicht nur für höhere Produktivität vorteilhaft, sondern verbessert auch metallurgische Eigenschaften. Die Fähigkeit, Produkte bei niedrigen Temperaturen zu walzen, nutzt die Vorteile thermomechanischen Walzens zur Korngrößenverfeinerung, um Duktilität zu erhöhen und nachgelagerte Wärmebehandlungsprozesse zu verkürzen.
Beim thermomechanischen Prozess sind jedoch mehrere Parameter zu beachten: (i) Position der Walzgerüste, (ii) Position der Wasserkühlung, (iii) Walzgeschwindigkeiten und (iv) Endwalztemperaturen.
Beispielsweise hilft die Einführung eines Mini-Blocks, die Endwalztemperaturen in einem bestehenden Drahtwalzwerk mit Begrenzungen in Trennkraft und Leistung – und damit Endwalztemperaturen über 1000 °C – unter 950 °C zu senken. Ein ausreichender Abstand zwischen dem Drallfreien Walzgerüst und dem Auszugsgerüst ist jedoch nötig, um Wasserkühlung zur Senkung der Walzguttemperatur zu nutzen. Die Position des Auszugsgerüsts ist wichtig, um Zeit für die gesteuerte Abkühlung und Temperaturausgleich vor der finalen Reduktion zu lassen, wodurch das Risiko der Überhitzung des Drahtkerns reduziert wird. Dies ist entscheidend für Spezialstähle, die empfindlich auf Kornvergröberung bei hohen Endtemperaturen reagieren.
Eine kritische Kombination aus Umformgrad und Endtemperatur ist nötig, um ein homogenes Gefüge zu fördern. Statische und metadynamische Rekristallisationsprozesse hängen stark von Temperatur und akkumuliertem Umformgrad ab. Beim Ausziehen ohne ausreichenden Umformgrad wird der Rekristallisationsprozess nicht adäquat gefördert oder es werden zu wenige rekristallisierte Keime gebildet – lokal grobe Körner können entstehen.
Die Einführung thermomechanischer Drahtverarbeitung führt zu höheren Endgeschwindigkeiten und feinerer Austenitkorngröße. Die Folge: Ein anderes Kühlmuster entlang des Kühlförderers ist nötig aufgrund veränderter Umwandlungsverhalten und Wickelüberlappung (Spulenaufbau an der Schlingenlage). Mathematische Modelle zur Vorhersage der Austenitentwicklung während Warmwalzen und gesteuerter Kühlung können effektiv mit aktuellen Anlagen- und Technologiedaten kombiniert werden, um den Einfluss von Anlagenkonfiguration, Walz- und Kühlpraxis auf die Entwicklung und Homogenität des Drahtgefüges vorherzusagen.
Überlegene metallurgische Eigenschaften
Mit dem Drahtreduzier- und Auszugsgerüst zwischen Endblock und Lesekopf sorgen Wasserkühlungs- und Ausgleichszonen für gesteuerte Eintrittstemperaturen von bis zu 750 °C, um feinkörnige Strukturen zu erzielen. Die resultierenden verbesserten Eigenschaften können teure nachgelagerte Glühprozesse reduzieren oder eliminieren. Verschiedene Stahlgüten profitieren von Niedrigtemperaturwalzen:
- Kaltpressdraht: Weniger Schälen nötig, Materialverluste um bis zu 30 % reduzierbar (bestimmte Edelstähle und Titanlegierungen). Verbesserte Umformbarkeit und exzellente Toleranzen ermöglichen Schrotteinsparungen bis 50 % in nachgelagerten Prozessen (z. B. Schraubenherstellung).
- Federstahldraht: Reduzierte Martensitbildung, besonders bei kleinen Durchmessern. Geringere Notwendigkeit häufiger Vorzieh-Wärmebehandlungen.
- Elektrodenqualitätsdraht: Verfeinertes Gefüge ermöglicht bessere Ziehbarkeit, feinere Korngröße unterdrückt Martensitbildung.
- Wälzlagerstahldraht: Bildung pseudokugeliger Mikrostruktur mit fein verteilten Karbiden. Vermeidung der meisten nachgelagerten Kugelglühprozesse – Eliminierung oder Reduktion von Einhältetemperaturen und -zeiten. Reduzierte Härtbarkeit eliminiert Martensitbildung.
- Ziehqualitätsdraht: Niedrigtemperaturverarbeitung im Reduzier- und Auszugsgerüst bietet Vorteile für nachgelagerte Ziehbetriebe: (i) Bessere mechanische Entzunderung mit gleichmäßiger Zunderbrechung, Reduktion von Martensit auf der Drahtoberfläche und weniger Drahtbrüche, (ii) Verbesserte Zugfestigkeitsgleichmäßigkeit durch exzellente Maßtoleranz und Ovalität, (iii) Erhöhte Ziehsteinstandzeit durch bessere Schmierung und gleichmäßiges Ziehen, (iv) Optimierte Ziehsteinkonfiguration mit Nicht-Standard-Drahtgrößen durch Freiformwalzen.
Viele moderne Drahtwalzwerke verfügen über Inline-Maßsysteme und Inline-Spaltverstellung. Diese ermöglichen dimensionsgenaues Walzen ab dem ersten Draht und volle Prozesskontrolle ohne Probeproben.
Oberflächenfehlerdetektion
Traditionell verfügbare Methoden zur Oberflächenfehlererkennung in Drahtwalzwerken sind rudimentär: Ätzen und Feilen, Aufsetzprüfung, Sichtprüfung etc. All diese Methoden erweisen sich angesichts der Materialmengen moderner Hochgeschwindigkeits-Drahtwalzwerke und der rauen Arbeitsumgebung für Qualitätskontrollpersonal als unpraktisch. Verbraucher warmgewalzter Drahtprodukte fordern stetig bessere Oberflächenqualität. Bemühungen zur Verbesserung der Versandqualität haben sich zwangsläufig von reiner Inspektion hin zur Prozessverbesserung verschoben.
Innerhalb der Schmelz- und Walzprozesse verbergen sich potenzielle Quellen von Oberflächenfehlern. Sie zu finden, erfordert Einfallsreichtum. Wer Prozessverbesserung kennt, versteht die Wichtigkeit einer guten Antwortvariable, um die Effekte von Prozessänderungen zuverlässig zu messen.
Es bringt wenig und oft Schaden, Prozessvariablen anzupassen, wenn es keine klare Messmöglichkeit für die Ergebnisse der Änderung gibt. Angesichts der beschriebenen Walzwerksbedingungen hat sich ein Inline-Wirbelstrom-Oberflächeninspektionssystem als vielversprechend erwiesen. Es ist derzeit die einzige Methode, um potenzielle Produktionsprobleme zu erkennen, bevor sie zu gravierenden Qualitäts- und Materialverlusten führen, und gleichzeitig zuverlässige Fehlererkennung im gewalzten Produkt durchzuführen. Es hat sich als sehr nützliches Gerät zur Detektion vieler Oberflächenfehler an warmgewalzten Drahtspulen bewährt. Ob es eng anliegende Nähte detektieren kann, ist noch unklar. Noch beeindruckender ist seine Fähigkeit, die Effekte geplanter oder ungeplanter Prozessänderungen anzuzeigen, die die Spule produziert haben.
Herstellungsprozess
- Molybdändraht: Typen, Eigenschaften und industrielle Anwendungen
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- 5 wesentliche Vorteile und Anwendungen der Draht-EDM-Technologie
- Epoxy RM511A Rundstäbe: Hochfest, IEC 61212, hochtemperaturbeständiges Glasgewebe-Composite
- Legierung 3 (C17510) – Hochleistungs TB00 Stäbe & Stangen
- Hochleistungs Legierung 3 (C17510) TD04 Stäbe und Stangen – Überlegene Leitfähigkeit & Festigkeit
- UGI® 4362 – Lösungsgeglühte, warmgewalzte, geschälte Stäbe & Draht: Hohe Festigkeit & Korrosionsbeständigkeit
- AMPCO® 8 Extrudierte & gezogene Stäbe – Hochfeste Aluminiumbronze für überlegene Leistung
- UGI® 4062 Lösungsgeglühte Warmgewalzte Stäbe & Draht – Premium Duplex-Edelstahl
- Senker-EDM vs. Draht-EDM: Unterschiede & Anwendungen