



Induktionsöfen: Wichtige Betriebsaspekte für die Kleinstahlproduktion
Induktionsofen und wichtige Betriebsaspekte
Die Entwicklung des Induktionsofens für die Stahlerzeugung war ein Segen für kleine Stahlproduzenten. Diese Öfen sind einfach zu installieren, zu bedienen und zu warten. Sie sind kleiner in der Abstichgröße, erfordern geringe Investitionskosten und werden von niedrigkapazitiven Stahlwerken bevorzugt. In diesen Öfen wird Stahl durch Schmelzen des Beschickungsmaterials mit der durch ein elektromagnetisches Feld erzeugten Wärme produziert.
Der Induktionsofen besteht im Wesentlichen aus einem Tiegel, einer Induktorspule, einem Mantel, einem Kühlsystem und einem Kippmechanismus. Der Tiegel wird aus feuerfestem Material gebildet, mit dem die Ofenspule ausgekleidet ist. Dieser Tiegel hält das Beschickungsmaterial und anschließend die Schmelze. Die Wahl des feuerfesten Materials hängt von der Art der Ladung ab und besteht im Wesentlichen aus sauren, basischen oder neutralen Feuerfestmaterialien.
Die Induktorspule ist eine röhrenförmige Kupferspule mit einer bestimmten Windungszahl. Ein Wechselstrom (AC) fließt durch sie und erzeugt magnetischen Fluss im Leiter. Der erzeugte magnetische Fluss induziert Wirbelströme, die das Erhitzen und anschließend den Schmelzprozess im Tiegel ermöglichen.
Rohmaterialien und Energiequelle
Stahlschrott, direktreduziertes Eisen und Roheisen/Gusseisen sind die Eingangsrohstoffe für einen Induktionsofen. Das Verhältnis dieser Bestandteile und die Schmelztechnologie dieser Eingangsmaterialien variieren je nach Verfügbarkeit der Rohstoffe und Standort des Werks. Weiterhin sind ausgewählte Rohstoffe für die Produktion spezifischer Stahlqualitäten erforderlich. Für einen besseren und effizienteren Schmelzbetrieb im Induktionsofen muss die Rohstoffladung folgende Kriterien erfüllen:
- Sie muss so dicht wie möglich sein. Verdichtung von Schrott ist wichtig für gleichmäßiges und schnelles Erhitzen sowie für Energieeinsparung.
- Sie muss sauber sein. Rost, Öl, Fett, Sand etc. sollten vorzugsweise nicht vorhanden sein.
- Sie muss metallurgisch sauber sein, d. h. frei von Schlackenklumpen, Oxiden etc., insbesondere bei direktreduziertem Eisen, Schrott und Ferrolegierungen.
- Es sollten keine oder wenige scharfe Kanten vorhanden sein, insbesondere bei schwerem und sperrigem Schrott.
- Sie muss von schädlichen Inhaltsstoffen wie Explosivstoffen, geschlossenen Behältern, verdunstenden Substanzen getrennt sein und in beschickbaren Größen auf der Werkstattfläche verfügbar sein.
Elektrizität ist die einzige Energiequelle für das Stahlschmelzen im Induktionsofen. Der Induktionsofen soll von Anfang an mit maximaler Leistung laufen. Es gibt einige Missverständnisse, den Ofen zunächst mit niedriger Leistung zu starten und dann allmählich auf höhere Leistung zu erhöhen. Maximale Leistungseingabe erhöht die Schmelzrate und verkürzt damit die Zykluszeit eines Abstichs. Der Leistungsfaktor soll nahe eins gehalten werden.
Spannungsabfall von der Quelle muss ebenfalls für bessere Energieeffizienz überwacht werden. Der spezifische Energieverbrauch hängt von der Ofengröße ab und sinkt mit zunehmender Ofenkapazität bis etwa 15 bis 17 Tonnen, danach bleibt die Verbrauchsrate nahezu konstant bei etwa 600 kWh/t.
Wichtige Betriebsaspekte
Da flüssiger Strom durch einen dem in der Induktorspule fließenden Strom entgegengesetzten Strom erregt wird, wird er aufgewühlt, wodurch sich seine Oberfläche in der Mitte erhöht. Die Oberfläche des flüssigen Stahls steigt höher, je niedriger die Frequenz ist, d. h. die Aufwallung des flüssigen Stahls ist in Niedrigfrequenzöfen stärker als in Hochfrequenzöfen. Dieser Aufwühleffekt ermöglicht es, eine gleichmäßige Temperatur des flüssigen Stahls und seine gleichmäßige Qualität sicherzustellen sowie das Einfangen von beschicktem Material und die Fusion von chemischen Zusammensetzungsanpassungsmitteln, insbesondere Kohlenstoffzugabe, zu fördern. Andererseits kann übermäßige Aufwallung Probleme wie oxidative Abnutzung des flüssigen Stahls und Ausbrennen von Feuerfestmaterial oder Gefahr des Spritzens von flüssigem Stahl verursachen.
Nach Abschluss des Schmelzens wird die Schlacke abgeschöpft. Während des Schmelzens gebildete Schlacke neigt dazu, an der Ofenwand zu haften. Dies verringert das Ofenvolumen und damit den Metallausstoß pro Abstich. Überhitzung des Metalls wird bei höherer Temperatur durchgeführt und für einige Minuten gehalten. Dies hemmt die Ablagerung von Schlacke an der Ofenauskleidung und hält den Ofen sauber mit vollem Volumen.
Die Zusammensetzung der Schlacke variiert je nach verwendetem spezifischem Prozess und der hergestellten Stahlsorte. Die Zusammensetzungen von Ofen- und Pfannenschlacke sind oft sehr komplex. Die gebildete Schlacke ist das Ergebnis komplexer Reaktionen zwischen Siliciumdioxid, Eisenoxid aus Stahlschrott, anderen Oxidationsnebenprodukten aus dem Schmelzen und Reaktionen mit Feuerfestauskleidungen. Die Schlacke besteht aus einer komplexen flüssigen Phase von Oxiden von Eisen, Mangan, Magnesium und Silicium, Silikaten und Sulfiden sowie einer Vielzahl anderer Verbindungen, die Aluminiumoxide und -sulfide, Calciumoxide und -sulfide, Seltene-Erden-Oxide und -sulfide etc. umfassen können.
Während der Stahlproduktion wird die Chemie des Endprodukts kontrolliert. Die chemische Analyse aller Eingangsmaterialien wird durchgeführt, um eine Entscheidung über die Ladungsmischung zu treffen. Nach Abschluss von 50 % der Beschickung der Eingangsmaterialien wird eine Badprobe auf chemische Zusammensetzung analysiert. Basierend auf der chemischen Analyse der Badprobe in diesem Stadium werden Berechnungen für weitere Zugaben der Metalle durchgeführt. Wenn die Badprobe in diesem Stadium einen hohen Prozentsatz an Kohlenstoff, Schwefel und Phosphor zeigt, wird der Direktreduktions-Eisen-Anteil der Ladung erhöht. Die finale Badprobe wird entnommen, wenn 80 % des Schmelzens abgeschlossen sind. Basierend auf der Analyse dieser Probe wird eine weitere Anpassung der Ladung vorgenommen. Der niedrigere Kohlenstoffgehalt in der Probe wird durch Erhöhung der Menge an Roheisen/Gusseisen in der Ladung korrigiert. Silicium und Mangan im Metall werden durch das Eisenoxid des direktreduzierten Eisens oxidiert. Schwefel wird ebenfalls durch das direktreduzierte Eisen verdünnt. Durch den Einsatz von direktreduziertem Eisen bleiben die Spurenelemente im im Induktionsofen hergestellten Stahl unter Kontrolle.
Der flüssige Stahl ist der gewünschte Output des Induktionsofens. Die Menge hängt von der Ofenkapazität ab, und die Qualität hängt von den Rohmaterialien und der Stahlzusammensetzung ab. Die Abstichtemperatur hängt von der Stahlsorte und der benötigten Überhitzung des flüssigen Stahls für seinen Endverwendungszweck ab. Abstich bei hohen Temperaturen erhöht die Feuerfesterosion und den Stromverbrauch.
Unnötige Überhitzung des flüssigen Stahls auf hohe Temperaturen kostet erheblich Energie. Die Minimierung der Überhitzung der flüssigen Schmelze spart Energie. Abhängig von der Stahlspezifikation und dem Temperaturverlust während des Transfers des flüssigen Stahls zur Stranggießmaschine ist die Überhitzungstemperatur zu bestimmen. In jedem Abstich ist die Temperatur des flüssigen Stahlbades zu messen und zu überwachen, um optimale Energieeinsparung zu erzielen. Richtige Leistungssteuerungssysteme mit Potentiometereinstellung müssen bereitgestellt werden, um Energieverluste durch Überhitzung zu minimieren.
Das Kippen des Ofens zum Ausgießen der Schmelze ist die letzte Betriebsaktivität vor dem Gießen. Der Ofen wird üblicherweise auf einen Winkel von 90 Grad oder mehr gekippt, um den flüssigen Stahl vollständig auszugießen.
Weitere Aspekte der Induktionsofen-Stahlerzeugung
Abhängig von der installierten Leistungsdichte und der Schmelzpraxis kann der thermische Wirkungsgrad des Induktionsofens 80 % überschreiten, liegt aber meist im Bereich von 60 % bis 78 %.
Induktionsöfen werden normalerweise während des gesamten Schmelzprozesses offen gehalten, wobei die Arbeiter beim Schlackeabschöpfen und Überwachen der Qualität des flüssigen Bades tätig sind. Dies führt jedoch zu erheblichen Wärmeverlusten, weshalb spezielle Abdeckungen oder Deckel installiert werden müssen, um Wärmeverluste zu reduzieren. Insbesondere die Reduzierung der Zeit, in der der Deckel während des Schmelzens offen gehalten wird, kann zu erheblichen Energieeinsparungen führen.
Der theoretische Energiebedarf zum Schmelzen von Eisen beträgt nur 340 kWh pro Tonne, während die tatsächlich erforderliche Leistung bei etwa 600 kWh liegt. Dieser Unterschied ist auf zwei Faktoren zurückzuführen: (i) inhärent im Schmelzprinzip im Induktionsofen, was Verluste im elektrischen Sammelschienen, Wirbelstromverluste, Feuerfestverluste und Kühlwasserverluste etc. einschließt, und (ii) Betriebsverluste, die weitgehend auf unnötiges und übermäßiges Halten von flüssigem Stahl im Induktionsofen zurückzuführen sind.
Induktionsofenausrüstung sollte mit minimalem Abstand zwischen den Geräten platziert werden, um Verdrahtungsverluste zu reduzieren. Um die Verdrahtungsverluste erheblich zu reduzieren, ist es unerlässlich, den Abstand zwischen Ofenkörper und Leistungsfaktorkompensationskondensator zu verkürzen, da sehr große Ströme zwischen ihnen fließen.
Der Wirkungsgrad des Induktionsofens wird als Gesamtwert ausgedrückt, abzüglich elektrischer und Wärmeübertragungsverluste. Ein typisches Wärmehaushaltsdiagramm von Hoch- und Mittelfrequenz-Tiegel-Induktionsöfen ist in Abb. 1 dargestellt. Elektrische Verluste bestehen in Transformator, Frequenzumrichter, Kondensator, Verdrahtung, Kabel, Spule usw. Der Verlust in der Spule ist ein wesentlicher Faktor, von dem die Ofenkapazität abhängt. Wärmeverluste im Induktionsofen bestehen aus Leitungsverlust der vom Ofenwand zur Spulenseite entweichenden Wärme, Strahlungsverlust der von der Schmelzoberfläche freigesetzten Wärme, Absorptionsverlust im Ringhauben, Schlackenschmelzverlust etc. Die Ofenspulen sind wassergekühlt, was ebenfalls zu Wärmeverlust führt. Die Wärmeeffizienz von Hoch- und Mittelfrequenzöfen (60 % – 78 %) ist etwas höher als die von Niedrigfrequenzöfen (58 % – 71 %).
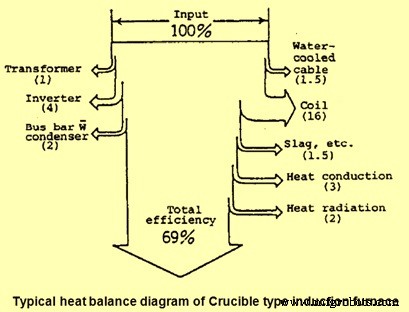
Abb. 1 Typisches Wärmehaushaltsdiagramm eines Tiegel-Induktionssofens
Kritisches Problem: Phosphorentfernung
Eines der kritischsten Probleme bei der Stahlerzeugung im Induktionsofen ist die begrenzte Fähigkeit, Stahl zu veredeln, um den Phosphorgehalt unter die gewünschten Grenzwerte zu senken. Höherer Phosphor und Stickstoffaufnahme während des Induktionsschmelzens machen das Endprodukt hart und spröde und für viele kritische Anwendungen unbrauchbar. Außerdem ist die Qualität von Schwammeisen, dasmostly aus kohlebasisierten Produktionsanlagen bezogen wird, auch minderwertig, insbesondere in Bezug auf Metallisierungsgrad und Phosphorgehalt. Aufgrund dieser Nachteile führt ein höherer Einsatz von DRI im Induktionsofen zu geringerer Ausbeute, höherem Energie-/Stromverbrauch und höherem Phosphor im Stahl.
Umweltemissionen
Da im Induktionsofen kein Kohle oder Brennstoff verbrannt wird und keine Veredelungsverfahren ausgeführt werden, hängen die Emissionen ausschließlich von der Sauberkeit und Zusammensetzung des beschickten Materials ab. Zwei Hauptkategorien von Emissionen lassen sich unterscheiden. Die erste und wichtigste Kategorie bezieht sich auf die Ladungssauberkeit, z. B. Rost, Schmutz, Gießereisand, Farbe, Öl, verzinktes oder gelötetes Metall, die alle Elemente sind, die zur Emission von Staub und Dämpfen (organisch oder metallisch) führen. Die zweite Kategorie bezieht sich auf chemische Reaktionen bei hohen Temperaturen (z. B. beim Halten oder Anpassen der Metallzusammensetzung), die zu metallurgischen Dämpfen durch Oxidation führen können.
Zusätzlich kann die Feuerfestauskleidung (sauer-SiO₂, neutral-Al₂O₃ oder basisch-MgO) eine kleine Menge Staubpartikel zur Emission beitragen. Es ist schwierig, durchschnittliche Emissionsdaten zu erhalten, da die Ladungssauberkeit, der dominante Beitrag zu Emissionen, von Einheit zu Einheit stark variiert.
Die Emissionsrate eines Induktionsofens hängt vom Ladungsmaterial ab, das wiederum vom Produkt abhängt, das in diesem Ofen hergestellt wird. Wenn das hergestellte Produkt ein qualitativ hochwertiger Guss ist, liegen die Emissionen in der Größenordnung von 1 bis 2 kg/t Metallladung, handelt es sich um Knüppel/Brammen, sind Emissionsraten von 10 bis 20 kg/t Metallladung normal. Die höchsten Emissionsraten treten während des Beschickens und zu Beginn des Schmelzzyklus auf. Partikelgrößen reichen von 1–100 Mikrometer, wobei mehr als 50 % kleiner als 10–20 Mikrometer sind. Das Beschicken von öligem Schrott oder Bohrspänen in einen kalten Ofen führt zum Vorhandensein organischer Dämpfe in den Abgasen.
Große Mengen heißer Dämpfe und Gase werden während des Induktionsofenbetriebs aus den offenen Ofengefäßen freigesetzt und verteilen sich über den Werkstattboden, was die Gesundheit der Arbeiter beeinträchtigt.
Hinsichtlich des Verschmutzungspotenzials von Induktionsöfen kann festgestellt werden, dass Volumen, Menge und schädliche Emissionen fester und gasförmiger Verunreinigungen im Vergleich zum Elektrolichtbogenofen ziemlich gering sind. Die Ausrüstung muss nicht so aufwendig sein wie beim Elektrolichtbogenofen, um für kleine Induktionsofeneinheiten kosteneffektiv zu sein. Gleichzeitig sollten die emittierten Schadstoffe den Vorschriften entsprechen.
Die Schritte zur Emissionskontrolle umfassen das Erfassen von Dämpfen durch einen ordnungsgemäß konstruierten Saughaubenmechanismus. Die Haube sollte die gesamten Abgase ansaugen, die durch einen Zyklonabscheider gereinigt werden. Die weitere Reinigung feinerer Partikel erfolgt entweder durch einen Gewebefilter oder in einem Nasswäscher, und dann werden saubere Gase in die Atmosphäre geleitet. Der Saughaubenmechanismus kann seitlich, schwenkbar oder als Dachhaube ausgeführt sein. Der letzte Schritt ist die Entsorgung des als Schlamm oder Staub zurückgebliebenen Feststoffs.
Die Partikelkonzentration in der Emission eines Induktionsofens für die Produktion von flüssigem Stahl sollte 100 mg/m³ nicht überschreiten, ausgedrückt unter Referenzbedingungen von 0 °C, 101,325 kPa und trockenen Bedingungen ohne Korrektur für Sauerstoffgehalt, und kompensiert für jegliche Verdünnungsluft-Effekte auf die Konzentration.
Sicherheit und Induktionsöfen
Arbeiten mit flüssigem Metall war immer ein gefährlicher Job. Heutige hocheffiziente Induktionsöfen haben die Arbeitsbedingungen verbessert, indem sie Schmelzwerkstätten kühler, sauberer und allgemein weniger feindselige Arbeitsplätze gemacht haben, da die Hitze, Lärm und Dämpfe, die mit Verbrennungsöfen verbunden sind, nicht vorhanden sind. Dennoch haben diese Öfen die inhärenten Gefahren des Arbeitens in der Nähe von flüssigem Metall nicht beseitigt.
Gründe für die meisten Unfälle in Schmelzwerkstätten mit Induktionsöfen sind: (i) das Einbringen von nassem oder feuchtem Metall in die Schmelze, was eine Wasser/Metall-Explosion verursacht, (ii) mangelnde Bedienerkenntnisse bei Temperaturmessung, Probenahme oder Zugabe von Ferrolegierungen, was Metallspritzer verursacht, (iii) Fallenlassen großer Ladungsstücke in das flüssige Bad, was Metallspritzer verursacht, (iv) unsachgemäße Aufmerksamkeit beim Beschicken, was Brückenbildung verursacht, (v) Nicht-Einhalten von Sicherheitslinien, was Einklemmsituationen verursacht, (vi) Kontakt mit elektrischen Leitern, Überbrückung von Sicherheitsverriegelungsschaltern oder Kontakt mit nicht vollständig entladenen Kondensatoren, was Stromschläge oder Elektroschocks verursacht, und (vii) mangelnde angemessene Bedienerausbildung.
Herstellungsprozess
- Nickel: 5 wichtige industrielle Anwendungen und ihre Auswirkungen
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Stahlverzinkung: Metallurgische Prinzipien und Schutzstrategien
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit
- Sinteranlagen meistern: Wie Sinterprozesse die Eisenproduktion prägen