



Schlacke verstehen: Ihre kritische Rolle in der Hochofen-Roheisenproduktion
Schlacke und ihre Rolle in der Hochofeneisengewinnung
Der Hochofen (BF) ist der älteste (seit über 700 Jahren) der verschiedenen Reaktoren in Stahlwerken. Er dient der Erzeugung von flüssigem Roheisen (Heißmetall). Der Hochofen ist ein komplexer Hochtemperatur-Gegenstromreaktor in Schachtbauweise, in den eisenhaltige Materialien (Erz, Sinter/Pellets) und Koks abwechselnd von oben zusammen mit Fluxmitteln (Kalkstein, Dolomit etc.) beschickt werden, um eine geschichtete Möllersäule zu bilden. Vorgewärmte Luft wird über die Winddüsen im unteren Teil eingeblasen. Diese heiße Luft reagiert mit dem Koks zu Reduktionsgasen. Die absteigende Möllersäule (Eisenoxide) wird durch die aufsteigenden Reduktionsgase reduziert und geschmolzen, um Heißmetall zu erzeugen. Die Gangarten und Koksasche schmelzen mit den Fluxmitteln zur Schlacke. Die flüssigen Produkte (Heißmetall und Schlacke) werden in bestimmten Intervallen durch die Abstichöffnung abgelassen (abgestochen). Die Qualität des gewonnenen Heißmetalls hängt von der Schlackenbildung und ihren mineralogischen Umwandlungen ab. Eine gute Schlackenqualität ist Voraussetzung für qualitativ hochwertiges Heißmetall. Die Schlacke ist ein Gemisch niedrigschmelzender chemischer Verbindungen, die durch Reaktion der Gangarten der eisenhaltigen Möllersäule und der Koksasche mit den Fluxmitteln in der Beschickung entstehen. Alle nicht reduzierten Verbindungen wie Silikate, Aluminosilikate und Calciumaluminosilikate gehen ebenfalls in die Schlacke über.
Bekannt ist, dass die Schlackenbestandteile Siliziumdioxid (SiO₂) und Aluminiumoxid (Al₂O₃) die Viskosität erhöhen, während Calciumoxid (CaO) die Viskosität senkt. Die Schmelzzone der Schlacke bestimmt die kohäsive Zone des Hochofens, weshalb Fließeigenschaften und Schmelzverhalten der Schlacke maßgeblich die Hochofenproduktivität bestimmen. Zunächst bildet sich eisenreiche Schlacke; durch Assimilation von CaO und Magnesiumoxid (MgO) aus den Fluxmitteln ändert sich die Schlackenzusammensetzung. Beim Herabtröpfeln assimiliert die Schlacke SiO₂ und Al₂O₃ der Asche, die bei der Koksverbrennung entsteht. Der Herabtröpfelprozess hängt von der Fließfähigkeit (niedrige Viskosität) der Schlacke ab, die wiederum von Zusammensetzung und Temperatur gesteuert wird.
Anforderungen an die Schlacke
Die Schlacke muss Affinität zur Aufnahme von Verunreinigungen – also Gangarten aus der Beschickung sowie anderen schädlichen Verunreinigungen, die die Heißmetallqualität beeinträchtigen – besitzen. Es ist essenziell, das Schlackenverhalten hinsichtlich chemischer Zusammensetzung, mineralogischer Konstitution und Fähigkeit zur Reaktion und Bindung von Begleitstoffen zu kennen. Zudem muss die Schlacke bei Betriebstemperatur frei fließend sein mit hoher Schlacke-Metall-Trennung ohne Metalleinschlüsse. Somit werden die verschiedenen Eigenschaften des Endprodukts direkt durch die Schlackenzusammensetzung beeinflusst. Die physikalisch-chemischen Eigenschaften der Schlacke spielen daher eine wichtige Rolle im Hochofenbetrieb.
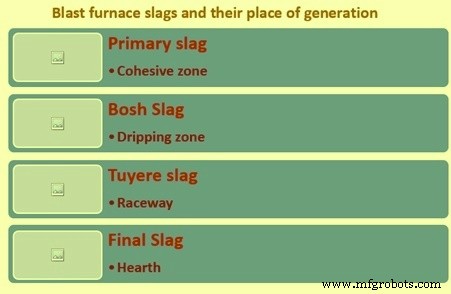
Die endgültige Hochofenschlacke, die bei der Heißmetallerzeugung entsteht, wird hauptsächlich als Gemisch der vier Oxide (i) SiO₂, (ii) Al₂O₃, (iii) CaO und (iv) MgO betrachtet. Nebenbestandteile sind (i) Eisen(II)-oxid (FeO), (ii) Manganoxid (MnO), Titandioxid (TiO₂), Alkalien (K₂O und Na₂O) und schwefelhaltige Verbindungen. Im Hochofen werden an unterschiedlichen Bereichen vier Schlackentypen mit eindeutigen Zusammensetzungen gebildet (Abb. 1): (i) Primärschlacke, (ii) Bosh-Schlacke, (iii) Winddüsen-Schlacke und (iv) Endschlacke. Diese entstehen jeweils in der (i) kohäsiven Zone, (ii) Tropfzone, (iii) Winddüsenzone (Rasche) und (iv) Herd. Es ist die Endschlacke, die abgestochen wird; für gutes Abstichverhalten muss sie ausreichende Fließfähigkeit (niedrige Liquidustemperatur und niedrige Viskosität) aufweisen.
Für den reibungslosen Hochofenbetrieb muss die Schlacke folgende Bedingungen erfüllen:
- Das Schlackenvolumen soll so gering wie möglich sein.
- Die Schlacke muss Kapazität zur Alkalienentfernung haben.
- Sie muss die Anforderungen an die Entschwefelung erfüllen.
- Die Zusammensetzung der Primärschlacke muss einheitlich sein.
- Schlackenbildung soll auf eine begrenzte Höhe des Hochofens beschränkt sein und die Schlacke muss stabil sein.
- Die Schlacke muss gute Permeabilität in der Schlackenbildungszone gewährleisten.
- Der Schmelzpunkt der Schlacke darf weder zu hoch noch zu niedrig sein.
- Die Endschlacke muss flüssig genug sein, um durch die Abstichöffnung abgelassen werden zu können.
Die eisenhaltigen Materialsichten beginnen in der kohäsiven Zone unter Einwirkung der Fluxmittel bei der vorherrschenden Temperatur zu erweichen und zu schmelzen, was die Schichtpermeabilität stark reduziert und den Materialfluss (Gas/Feststoff) im Ofen regelt. Dies ist der Ofenbereich, der oben durch Erweichen der eisenhaltigen Materialien und unten durch deren Schmelzen und Fließen begrenzt ist. Eine hohe Erweichungstemperatur bei relativ niedriger Fließtemperatur bildet eine schmale kohäsive Zone tiefer im Hochofen. Dies verkürzt den Weg der Flüssigkeit im Ofen und verringert so die Siliziumaufnahme. Andererseits muss die Endschlacke, die die Bosh-Region zum Herd hinabtröpfelt, eine „kurze Schlacke“ sein, die sofort zu fließen beginnt, sobald sie erweicht. Das Fusionsverhalten ist somit ein wichtiger Parameter zur Bewertung der Wirksamkeit der Hochofenschlacke.
Die Schlackenflüssigkeit im Hochofen beeinflusst das Erweichungs-Schmelzverhalten in der kohäsiven Zone, die Permeabilität im unteren Ofenbereich durch Flüssighalt in der Tropfzone, den Flüssigkeitsfluss im Ofenherd und die Abstichfähigkeit durch die Abstichöffnung. Sie beeinflusst auch die Entschwefelungsfähigkeit. Die Schlackenflüssigkeit wird von Temperatur und Zusammensetzung bestimmt, wobei letztere durch Erzgangarten, Koksasche und Pulverkohleasche beeinflusst wird.
Hochofenschlacken gehören hauptsächlich zu drei Schlackensystemen: (i) Tertiäres System CaO–Al₂O₃–SiO₂, (ii) Quartäres System CaO–Al₂O₃–SiO₂–MgO und (iii) Quinäres System CaO–Al₂O₃–SiO₂–MgO–TiO₂. Generell ist der Hauptbetriebsbereich der Hochofenschlacke für gute Flüssigkeit im quinären System (SiO₂-Al₂O₃-CaO-MgO-TiO₂) im Flüssigkeitsdiagramm die Melilith-Phase (Festlösungen von Akermanit, Ca₂MgSi₂O₇, und Gehlenit, Ca₂Al₂SiO₇).
Die Hochofenschlackenzusammensetzung hat entscheidenden Einfluss auf ihre physikalisch-chemischen Eigenschaften, die den Entschwefelungsgrad, die Betriebsglätte, die Schlackenhandhabung, den Koksverbrauch, die Gaspermeabilität, den Wärmeübergang, die Heißmetallproduktivität und -qualität etc. beeinflussen. Die wichtigsten Schlackeneigenschaften sind Viskosität, Sulfidkapazität, Alkalienkapazität und Liquidustemperatur. Diese Eigenschaften haben großen Einfluss auf den gesamten Hochofenprozess. Die Schlackenviskosität wird stark von chemischer Zusammensetzung, Struktur und Temperatur beeinflusst.
Viskosität der Schlacke
Die Schlackenviskosität ist eine Transporteigenschaft, die mit Reaktionskinetik und Reduktionsgrad der Endschlacke zusammenhängt. Sie bestimmt auch die Schlacke-Metall-Trennungseffizienz und damit den Metallausbeut und die Verunreinigungsentfernungskapazität. Im Betrieb gibt die Schlackenviskosität an, wie leicht die Schlacke aus dem Ofen abgestochen werden kann, und bezieht sich damit auf Energiebedarf und Rentabilität des Prozesses.
Falls die Ofensteuerung die Schlackenviskosität und Liquidustemperatur vorhersagen kann, hat sie das Potenzial, Analyse und Entscheidungsfindung während des Hochofenbetriebs zu optimieren. Dann würden Faustregeln zur Schlackenzusammensetzung ersetzt. Dazu wurden in der Vergangenheit zahlreiche Anstrengungen unternommen, Viskositäten für verschiedene Schlackensysteme zu messen und zu modellieren.
Flüssige Schlacke kann als newtonsche Flüssigkeit klassifiziert werden, bei der die Scherviskosität unabhängig von der Scherrate ist – daher dynamische Viskosität genannt. Die Viskosität wird maßgeblich von Bindung und Polymerisationsgrad beeinflusst: SiO₂ und Al₂O₃ tragen mit ihren stark kovalenten Bindungen zu höheren Viskositäten bei. Im Gegensatz dazu zeigen Monoxide wie CaO und MgO ionisches Verhalten, was zur Zerstörung von Silikatketten und Viskositätssenkung führt. Dies gilt nur für das flüssige Schlacke-Phasensystem; im Mehrphasensystem führt ein Anstieg der Monoxide zu höheren Aktivitäten fester Phasen und möglicher Feststoffausfällung, was die effektive (beobachtete) Viskosität erhöht.
In einem typischen Betrieb, wo die Schlackenzusammensetzung verändert werden kann, haben Änderungen meist gegensätzliche Effekte. Beispielsweise wird die Erreichung niedrigerer Viskosität bei höheren Basicitäten wahrscheinlich mit dem nachteiligen Effekt erhöhter Liquidustemperatur einhergehen. Neben den Auswirkungen auf physikalisch-chemische Eigenschaften beeinflusst die Schlackenbasicität auch die Schwefel- (und teilweise Phosphor-) Entfernungsfähigkeit der Schlacke und den Siliziumgehalt des Heißmetalls. Höhere Basicitäten führen zu höheren Schwefelwerten in der Schlacke und niedrigeren Siliziumwerten im Metall.
Niedrig-Al₂O₃-Schlacken haben generell niedrige Viskosität, hohe Sulfidkapazität, niedrige Liquidustemperatur und geringeres Schlackenvolumen als hoch-Al₂O₃-Schlacken (Al₂O₃ normalerweise > 15 %). Hoch-Al₂O₃-Schlacken treten hauptsächlich in indischen Hochöfen auf, wegen des hohen Al₂O₃/SiO₂-Verhältnisses im Eisenerz sowie im Sinter und des hohen Aschegehalts im Koks. Diese Schlacken weisen hohe Viskositäten auf.
Die Viskosität flüssiger Schlacke wird primär durch Temperatur und chemische Zusammensetzung bestimmt. Die Temperaturabhängigkeit der Viskosität über einen gegebenen Temperaturbereich wird üblicherweise durch die Arrhenius-Gleichung beschrieben:
N = A · exp(E / (R·T))
Wobei:
- N = Schlackenviskosität
- A = Präexponentieller Faktor
- E = Aktivierungsenergie des viskosen Fließens
- R = Gaskonstante
- T = Absolute Temperatur
Silikatschlacken bestehen aus Si⁴⁺-Kationen, die von vier Sauerstoffanionen in regelmäßiger Tetraederform umgeben sind. Diese SiO₄⁴⁻-Tetraeder sind über Brückensauerstoff zu Ketten oder Ringen verbunden. Viskoses Fließen in der Schlacke hängt von der Mobilität der Ionenarten ab, was wiederum von der Art der chemischen Bindung und der Konfiguration der Ionenarten abhängt. Die Interionischen Kräfte hängen von Größen und Ladungen der beteiligten Ionen ab. Stärkere interionische Kräfte führen naturgemäß zu höheren Viskositäten. Bei silikathaltigen Schmelzen mit hohem Silicagehalt verursachen die polymeren Anionen hohe Viskosität. Mit steigender Metalloxidkonzentration brechen die Si-O-Bindungen zunehmend auf, die Netzwerkgröße nimmt ab, begleitet von einer Viskositätssenkung. Es wurde gezeigt, dass die Zugabe von Alkalioxiden bis 10–20 mol-% zu einem drastischen Viskositätsabfall durch Depolymerisation führt.
Bei Hochofenschlacken ist Aluminiumoxid immer vorhanden; AlO₄⁵⁻-Gruppen bilden mit SiO₄⁴⁻ Polymereinheiten. In CaO-MgO-SiO₂-Al₂O₃-Schlacken erhöht Aluminiumoxid die Viskosität wie Siliciumdioxid. Kalk und Magnesia, die Sauerstoff liefern, haben den gegenteiligen Effekt.
Die Schlackenviskosität hängt von Zusammensetzung und Temperatur ab. Niedrige Viskosität hilft nicht nur, Reaktionsraten durch Ionen-Transport in der flüssigen Schlacke zur und von der Schlacke/Metall-Reaktionsgrenzfläche zu steuern. Sie gewährleistet auch einen reibungslosen Hochofenbetrieb. Sowohl eine Erhöhung basischer Oxide als auch eine Temperaturerhöhung über die Liquidustemperatur der Schlacke senken die Viskosität. Im System CaO-MgO-SiO₂-Al₂O₃ sind Aluminiumoxid und Siliciumdioxid auf Molbasis nicht äquivalent in ihrem Effekt, obwohl beide die Viskosität dieser Schmelzen erhöhen. Der Effekt von Aluminiumoxid auf die Viskosität hängt vom Kalkgehalt der Schlacke ab, da Al³⁺ Si⁴⁺ im Silikatnetzwerk nur ersetzen kann, wenn es mit ½ Ca²⁺ assoziiert ist, um die elektrische Neutralität zu wahren.
Fusionsverhalten der Schlacke
Das Fusionsverhalten der Schlacke wird durch vier charakteristische Temperaturen beschrieben: (i) Anfangsverformungstemperatur (IDT) – symbolisiert Oberflächenklebrigkeit, wichtig für Materialbewegung im festen Zustand; (ii) Weichpunkttemperatur (ST) – symbolisiert plastische Verformung, zeigt Beginn der plastischen Verformung an; (iii) Hemisphärentemperatur (HT) – auch Fusions- oder Liquidustemperatur, symbolisiert zähflüssiges Fließen, spielt signifikante Rolle in der Aerodynamik des Ofens und im Wärme- und Stoffübergang; (iv) Fließtemperatur (FT) – symbolisiert flüssige Mobilität.
Die in der kohäsiven Zone gebildete Schlacke ist die Primärschlacke, die mit FeO als primärem Fluxbestandteil entsteht. Solidustemperatur, Fusions-temperatur und Solidus-Fusions-Intervall werden signifikant durch FeO beeinflusst. Diese Schlacke unterscheidet sich völlig von der Endschlacke, wo das Fluxen primär durch basische Bestandteile wie CaO oder MgO verursacht wird. Obwohl Primärschlacke nicht aus dem Hochofen gewonnen werden kann, kann im Labor eine synthetische Schlacke hergestellt werden, die der Primärschlacke ähnelt, um ihre Fließeigenschaften zu untersuchen. Die Endschlacke weist einen kleinen Unterschied zwischen ST und FT auf. Eine solche Schlacke erlangt flüssige Mobilität und tröpfelt so schnell wie möglich vom Ort der plastischen Verformung weg. Dies legt frische Reaktionsflächen frei und ist vermutlich für erhöhte Schlacke-Metall-Reaktionsraten verantwortlich, die Hochofenbetrieb und Metallqualität beeinflussen.
Das Fließverhalten von Hochofenschlacken wird stark vom Reduktionsgrad des Eisenoxids bei niedriger Temperatur (in der Granularzone) beeinflusst, neben Zusammensetzung, Qualität und Menge der Gangarten in den eisenhaltigen Materialien. Das CaO/SiO₂-Verhältnis und der MgO-Gehalt der Hochofenschlacke beeinflussen deren Erweichungs-Schmelzeigenschaften stark. Die späte Verfügbarkeit von MgO im Prozess führt oft zu einem kleinen Temperaturbereich der kohäsiven Zone, was zu besserer Bettpermeabilität führt, was wiederum Koksverbrauch und Qualität des erzeugten Heißmetalls beeinflusst.
Der Anstieg von Al₂O₃ im Eisenerz beeinflusst nicht nur die Festigkeit des Sinters, sondern auch dessen Hochtemperatureigenschaften in der kohäsiven Zone. Die Al₂O₃-Konzentration in der Schlacke gilt als Faktor, der die Schlackenflüssigkeit verschlechtert und die Liquidustemperatur erhöht. Die Auswirkungen von hohem Aluminiumoxid in der Schlacke sind:
- Hoch-Al₂O₃-Schlacke hat bei konstanter Basicität (CaO/SiO₂) hohe Viskosität. Mit Erhöhung basischer Oxide und Temperatur über die Liquidustemperatur sinkt die Viskosität hoch-Al₂O₃-haltiger Schlacken jedoch etwas.
- Höhere Al₂O₃-Schlacke zeigt stärkere Tendenz zur Siliziumreduktion, was zu erhöhtem Siliziumgehalt im Heißmetall neigt.
- Der Schwefelgehalt des Heißmetalls neigt dazu, mit steigendem Al₂O₃-Gehalt der Schlacke zu steigen. Hoch-Al₂O₃-Schlacke trägt somit zu weniger effizienter Entschwefelung bei.
- Der Druckabfall in der Tropfzone steigt mit zunehmender Al₂O₃-Konzentration in der Schlacke. Selbst bei Erhöhung des CaO/SiO₂-Verhältnisses steigt der Druckabfall in der Tropfzone.
Der verschlechternde Effekt von hohem Aluminiumoxid in der Schlacke wird durch Erhöhung des MgO-Gehalts ausgeglichen. Die Aluminiumoxidkonzentration in der Schlacke wird in vielen Ländern halbempirisch auf eine obere Grenze von ca. 16 % festgelegt, um Anreicherung von Eisenschlacke und Permeabilitätsverschlechterung im unteren Hochofenbereich zu vermeiden.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Wie Präzisionstechnik den modernen Fertigungserfolg antreibt