



Verbrennungssysteme für effiziente Stahl-Wiedererhitzungsöfen optimieren
Verbrennungssystem eines Wiedererhitzungsofens
Die Hauptfunktion eines Wiedererhitzungsofens ist das Erhitzen von Halbfabrikaten (Brammen, Blöcke, Platten oder Rundstäbe) typischerweise auf Temperaturen zwischen 1000 °C und 1250 °C, bis sie plastisch genug sind, um im Warmwalzwerk auf den gewünschten Querschnitt, Größe oder Form gewalzt zu werden. Der Wiedererhitzungsofen muss auch spezifische Anforderungen und Ziele hinsichtlich der Aufheizraten aus metallurgischen und produktivitätsbezogenen Gründen erfüllen. Im Wiedererhitzungsofen gibt es einen kontinuierlichen Materialfluss, der auf die Zieltemperatur erhitzt wird, während er durch den Ofen läuft.
Warmwalzvorgänge erfordern hochwertig wiedererhitzte Halbfabrikate zum niedrigstmöglichen Kosten und bei optimaler Produktionsrate des Walzwerks. Die in Warmwalzwerken verwendeten Wiedererhitzungsöfen verbrauchen große Energiemengen und erzeugen gleichzeitig große Mengen an Schadstoffen. Deshalb besteht die Notwendigkeit, Wege zur Reduzierung des Energieverbrauchs sowie der Schadstoffe und damit der Kosten zu finden. Dies kann durch Verbesserung der Brennstoffeffizienz der Wiedererhitzungsöfen erreicht werden.
Einfluss des Verbrennungssystems
Das Verbrennungssystem des Wiedererhitzungsofens hat großen Einfluss sowohl auf die Qualität des wiedererhitzten Halbfabrikats als auch auf den Brennstoffbedarf. Die wichtigen Erwartungen an einen modernen Wiedererhitzungsofen sind nicht nur niedrigere Schadstoffemissionen und Energieverbrauch, sondern auch verbesserte hohe Qualität des beheizten Stahlprodukts, Zuverlässigkeit, gleichmäßige Temperatur, Wärmefluss und Sicherheit von Ausrüstung und Personal. All dies sind Schlüsselfaktoren, die das Verbrennungssystem erheblich beeinflussen.
Die drei grundlegenden Voraussetzungen für das Entzünden und Aufrechterhalten der Verbrennung sind: (i) Brennstoff, (ii) Sauerstoff und (iii) ausreichende Energie für die Zündung. Der Verbrennungsprozess ist am effizientesten, wenn Brennstoff und Sauerstoff ungehindert aufeinandertreffen und reagieren können. In praktischen Heizanwendungen reicht es jedoch nicht aus, nur die effiziente Verbrennung zu betrachten – auch die Wärmeübertragungsaspekte müssen berücksichtigt werden. Wichtige Parameter für ein Verbrennungssystem im Wiedererhitzungsofen sind:
- Wärmemenge, die dem Beschickungsmaterial zugeführt werden muss.
- Wärmeerzeugung im Ofen, erforderlich nicht nur zum Erhitzen des Beschickungsmaterials, sondern auch zum Ausgleich aller Wärmeverluste.
- Übertragung eines Teils der verfügbaren Wärme von den Ofengasen auf die Oberfläche des zu erwärmenden Beschickungsmaterials.
- Temperaturausgleich im Beschickungsmaterial.
- Wärmeverluste durch Ofentüren und -wände etc.
- Von den Abgasen mitgeführte Wärme.
- Schadstoffemissionen (z. B. NOx) durch Abgase.
Luft, bestehend aus Sauerstoff, verdünnt mit 78 % Stickstoff und 1 % Argon, bietet keine optimalen Bedingungen für Verbrennung und Wärmeübertragung. Der Stickstoff in der Luft wird während der Verbrennung erhitzt, und um den Energieverlust an den Stickstoff zu vermeiden, wird es notwendig, diese Energie zurückzugewinnen, um Brennstoff zu sparen.
Wärme wird an eine feste Produktfläche durch Konvektion, Konduktion und Strahlung übertragen. Der Wärmeübergang innerhalb des Produkts erfolgt nur durch Konduktion. Dies bedeutet, dass die Produktfläche (die sich beim Erhitzen ändert), die Abmessungen und das Material der Halbfabrikate sowie die inneren Ofenabmessungen wichtig sind.
Für effizientes und gleichmäßiges Erhitzen sind Gaszusammensetzung und Strömungsmuster im Ofen von Bedeutung. Eine traditionelle, nicht optimierende Heizstrategie mag unter stationären Bedingungen ausreichend erscheinen, liefert aber keine optimale Qualität und Kostenperformance bei Produktionsunterbrechungen, Variationen in Produktgüten oder -abmessungen oder Schwankungen der Zieltemperaturen. Heute wird eine Lösung benötigt, die unter allen Bedingungen höchste Qualität und niedrigste Kosten bei minimaler Umweltbelastung liefert.
Wegen der globalen Erwärmung fordern strenge Umweltvorschriften die Minimierung des spezifischen Brennstoffverbrauchs bei gleichzeitiger Reduktion von Schadstoffen einschließlich Stickoxiden (NOx). Die widerstreitenden Ziele minimalen Energieverbrauchs und Schadstoffausstoßes bei gleichzeitiger Erfüllung der Produktionsanforderungen stellen sowohl Betreiber als auch Ausrüstungslieferanten vor die Herausforderung, jede verfügbare Technologie zu nutzen, um energieeffiziente, umweltkonforme Verbrennungssysteme in Wiedererhitzungsöfen zu konstruieren.
Mit konventionellen Brennerdesigns sind diese beiden Ziele oft konfligierend. Durch neueste Technologie und Brennerdesigns mit Diffusflammenverbrennung werden jedoch jetzt hohe Effizienzwerte durch vorgewärmte Verbrennungsluft bei entsprechend niedrigen NOx-Emissionen erreicht.
Ofenbau und Zonen
Es gibt viele Typen von Wiedererhitzungsöfen in Stahlwerken. Die Struktur besteht aus mehreren Zonen. Wiedererhitzungsöfen sind normalerweise mit mehreren Heizzonen ausgelegt: (i) Vorheizzone, (ii) Heizzonen und (iii) Einsozzonen. Die Halbfabrikate werden der Vorheizzone zugeführt und langsam nacheinander durch Heiz- und Einsozzonen bewegt. Die Stahlstücke werden in der Vorheiz- und Heizzone etwa auf Zieltemperatur erhitzt und in der Einsozzone eingeheizt, um eine gleichmäßige Temperatur durch die Stahlstücke zu halten, die hauptsächlich durch Strahlungswärmeübergang des umgebenden Gases beheizt werden. Jede Zone hat einen anderen Zweck und die Zonen haben typischerweise unabhängige Brennersteuerungen, obwohl die Verbrennungsprodukte durch die vorigen Zonen zum Abzug strömen. Das Luft-Brennstoff-Verhältnis wird typischerweise mit dem Ziel eingestellt, einen gewünschten Überschuss-Sauerstoffgehalt im Abgas zu erzeugen. Das Ziel ist, sicherzustellen, dass der gesamte Brennstoff im Wiedererhitzungsofen verbrennt, aber gleichzeitig übermäßige Verbrennungsluft zu vermeiden, die die Heizeffizienz des Ofens verringert.
Der mehrzonige Aufbau der Wiedererhitzungsöfen macht die Verbrennungsoptimierung sehr schwierig wegen Zoneninteraktion, sich ständig ändernder Produktanforderungen, wechselnder Auszugsgeschwindigkeit und dem Akt des Stangenzugs selbst. Viele Probleme können eine Abweichung vom Sollwert verursachen:
- Ungenaue Messung von Gas oder Luft
- Änderungen der Luftfeuchtigkeit
- Signifikante Mengen an Brennstoff oder Sauerstoff, die aus einer anderen Ofenzone migrieren
- Bei vorgewärmter Luft über Rekuperatoren: (i) Lecks in Rohrleitungen oder Rekuperatoren, (ii) Temperaturkorrekturfaktoren außer Kalibrierung, (iii) saisonale Schwankungen
- Verschleiß oder Beschädigung von Ventilen und Aktuatoren
- Ofenlecks
Basierend auf Brennerfähigkeiten und gewünschten Überschuss-Sauerstoffwerten sind für jede Zone feste stöchiometrische Verhältnisse erforderlich. Die Verhältnisse können von Zone zu Zone aus zwei Gründen abweichen:
- Der gewünschte Überschuss-Sauerstoff kann für jede Zone unterschiedlich sein aufgrund der Beziehung zwischen Sauerstoffgehalt, Temperatur und Zunderbildung.
- Die Stöchiometrie muss möglicherweise für unterschiedliche Brenner-Teillastbereiche angepasst werden wegen der Mischfähigkeiten der Brenner.
Normalerweise weiß der Ofenbediener nicht, ob der Sauerstoff am oder nahe dem gewünschten Sollwert liegt, da keine Echtzeit-Prozessrückmeldung vorliegt. Die Folgen des Betriebs eines Ofens mit dieser Unsicherheit können erheblich sein. Betrachtet man die Brennerreaktionen und theoretischen Verbrennungsprodukte, kann die Stöchiometrie vom Sollwert abweichen. Liegt der tatsächliche Sauerstoffgehalt im Abgas über dem Sollwert, sinkt die Effizienz und unnötige Brennstoffkosten entstehen. Liegt er unter dem Sollwert, steigen die Kohlenmonoxidwerte, was sowohl unsichere Betriebsbedingungen als auch reduzierte Effizienz durch unverbrannten Brennstoff im Abgas schafft. Zudem passen Luft-Brennstoff-Verhältnisregler in Wiedererhitzungsöfen ihre Sollwerte kontinuierlich an, um sich ändernden Ofenanforderungen gerecht zu werden, sodass der Oxidationszustand sich ständig ändert. In der Praxis erfährt der Wiedererhitzungsofen einen gewissen Grad unvollständiger Verbrennung. Mehrere Probleme tragen zu schlechter Durchmischung bei:
- Brennerwirkungsgrad
- Teillastbetrieb (Turndown)
- Nicht abgestimmte Luft- und Brennstoffgeschwindigkeiten
- Verhältnisregelung außer Einstellung
- Ofenlecks
Unvollständige Verbrennung durch schlechte Durchmischung kann auch zum Koexistieren von Kohlenmonoxid und Sauerstoff führen. In der Praxis ist es üblich, sowohl CO als auch O₂ vorzufinden. Daher erfordert der optimale Betrieb eines Wiedererhitzungsofens Echtzeit-Verbrennungsproduktdaten mit geeigneten Sensoren.
Ein Rekuperator wird normalerweise in Wiedererhitzungsöfen als Abwärmerückgewinnungseinheit verwendet, um hohe thermische Effizienz und Energieeinsparung zu realisieren. Die zurückgewonnene Abwärme wird zur Vorwärmung der Verbrennungsluft genutzt, die dann einem Brenner zugeführt wird. Die vorgewärmte Luft führt zu Energieeinsparung und guter Verbrennungsleistung. Nachteile sind jedoch der Einbau eines groß dimensionierten Wärmerückgewinnungssystems. Zudem beträgt die Temperatur der vorgewärmten Luft normalerweise nur ca. 600 °C bis 700 °C.
Zwei bedeutende Entwicklungen
Es gab zwei bedeutende Entwicklungen im Bereich der Halbfabrikat-Wiedererhitzung in jüngerer Zeit: (i) Hochtemperaturluftverbrennung (HiTAC) und (ii) Sauerstoff-Brennstoff-Verbrennung (Oxy-Fuel).
Hochtemperaturluftverbrennung (HiTAC)
HiTAC-Technologie nutzt vorgewärmte Luft über 1000 °C. Die Einführung dieser Verbrennungstechnologie in den Wiedererhitzungsofen ermöglicht dem Stahlwerk, erheblich zur gleichzeitigen Reduktion von Energieverbrauch sowie CO₂- und NOx-Emissionen beizutragen. Die Nutzung von HiTAC führt auch zu einer Reduzierung der physischen Ofengröße im Vergleich zum traditionellen Ofentyp.
Das Grundkonzept der HiTAC-Technologie ist, dass die Kombination maximaler Abwärmerückgewinnung durch einen Hochzyklus-Regenerator und kontrolliertes Mischen hochvorgewärmter Verbrennungsluft mit Verbrennungsgasen gleichmäßige und relativ niedrige Flammentemperaturen ergibt.
Der im HiTAC eingesetzte Regenerativbrenner hat einzigartige Verbrennungseigenschaften. Diese resultieren in einer effizienten und sauberen Flamme mit gleichmäßiger Temperatur- und Wärmeflussprofil. Diese Eigenschaften führen zu verbesserter Produktionsrate, besserer Produktqualität und einer deutlich milderen Umgebung für Ofenkomponenten. HiTAC kann zu reduzierten Betriebskosten führen.
HiTAC bietet signifikant höhere Flammenstabilität bei allen Brennstoff-Luft-Gemischen (einschließlich sehr magerer Gemische), höheren Wärmeübergang und geringen Wärmeverlust über den Schornstein (Abwärme). Die Methode bietet ein Mittel, die Wärme von der Hochtemperaturseite (Verbrennungsgas) zurück auf die unverbrannte Mischungsseite mittels geeignetem Wärmetauscher zu rezyklieren. Die Vorwärmung gibt der unverbrannten Mischung zusätzliche Enthalpie ohne Verdünnung durch Verbrennungsprodukte.
Mit HiTAC gibt es signifikant unterschiedliche Flammenmerkmale, Flammenstabilität, reduzierte Emissionen und signifikante Energieeinsparungen. Die Flammenfarbe unterscheidet sich stark von den üblicherweise beobachteten blauen oder gelben Flammen. Unter bestimmten Bedingungen wurden bläulich-grüne und grüne Flammen bei typischen Kohlenwasserstoffbrennstoffen beobachtet. Im Gegensatz dazu wurde auch flammenlose (oder farblose) Oxidation des Brennstoffs beobachtet.
Hauptmerkmale der HiTAC-Technologie:
- Verbrennung von Kohlenwasserstoffen mit sehr hohen Luftvorwärmtemperaturen mittels Regenerator im Brenner.
- Sinnliche Wärme aus Abgasprodukten wird zur Erwärmung der Verbrennungsluft genutzt (Temperatur > 1000 °C). Die Technologie zielt auf Luftvorwärmung nahe der Zieltemperatur des Ofens ab.
- Abgastemperaturen liegen bei ca. 150 °C bis 200 °C.
- Extraktion des größten Teils der Brennstoffenergie für den Heizprozess.
- Brennstoffeinsparungen von 50 % (Ersatz kalter Luft) bis 30 % (Ersatz Rekuperatorluft).
- Sehr gleichmäßige Wärmeverteilung im Ofen.
- Sehr niedrige NOx-Bildung.
Im Regenerativbrenner gibt es eine Paar-Konfiguration, bei der jeder Brenner zwischen Feuern und Abgasen zykliert. Die Verbrennungsluft zykliert zwischen zwei Pfadsystemen im Brenner. Sie tritt durch eines ein und nimmt Wärme vom Regeneratormaterial im Brenner auf. Die Verbrennungsproduktgase verlassen durch das andere und heizen das Regeneratormaterial auf hohe Temperatur. Im nächsten Zyklus wechseln Verbrennungsluft und Verbrennungsprodukte die Pfade.
Das HiTAC-Konzept ist in Abb. 1 illustriert und mit der konventionellen Wiedererhitzungsofenverbrennung verglichen. Extrem hohe Flammentemperaturen entstehen normalerweise in Öfen, wenn direkte Verbrennung zwischen Brennstoff und hochtemperierter Frischluft stattfindet. Durch die modifizierte Ofengeometrie kommt es nicht nur zum Erlöschen der Basismatten durch die Scherbewegung der hochgeschwindigen Eintrittsluft, sondern auch zur Verdünnung der Luft mit Verbrennungsgas (BH) vor der Verbrennung durch Trennung der Brennstoff- und Lufteinlässe. Zu beachten ist, dass dies Bedingungen sind, unter denen normale Verbrennung mit Umgebungsluft nicht aufrechterhalten werden kann. Zudem wird der separat in den Ofen eingespritzte Brennstoff auch Verbrennungsgas im Ofen mitreißen, und während dieser Vorbereitungsphase finden einige Änderungen am Brennstoff statt, wie Pyrolyse, Zersetzung und Verdampfung flüssiger Brennstoffe. Schwache Verbrennungsreaktionen können zwischen Brennstoff und mitgerissenem Produkt (B*F) stattfinden, und die Hauptverbrennung folgt in der Mischzone von Brennstoff und verdünnter Luft mit großer Menge Verbrennungsgas (B*F*BH). Die Flammenänderung durch niedrige Sauerstoffkonzentration, verursacht durch hohe Rezirkulationsrate des Verbrennungsgases, ergibt wahrscheinlich eine verbreiterte Reaktionszone, in der relativ langsame Reaktionen stattfinden. Bei etablierter Verbrennung ohne vorgewärmte Luft findet direkte Verbrennung zwischen Brennstoff und Frischluft (F*A) im Nahfeld des Brenners statt. Danach kann etwas Verbrennung in verdünnter Bedingung mit Verbrennungsgasen im nachgelagerten Flammenbereich folgen wegen Einfang von rezirkuliertem Verbrennungsgas durch die einströmende Verbrennungsluft. Verbrennung (F*A) in Brennernähe zeigt die Maximaltemperatur im Ofen, und der größte Teil der emittierten Stickoxide entsteht dort. Diese Verbrennung in diesem Bereich ist jedoch essenziell, um die Verbrennung im Ofen aufrechtzuerhalten, und die gesamte Flamme kann nicht existieren, wenn in diesem Bereich Erlöschen eintritt.
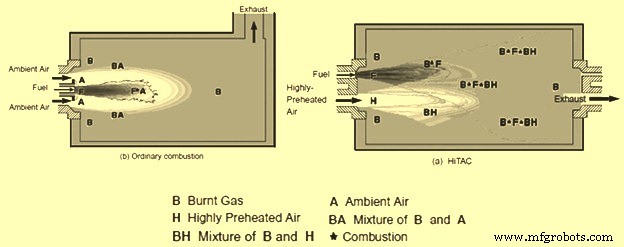
Trotz Verwendung hochvorgewärmter Luft ist die mittlere Temperatur sowie die momentane Spitzen温度 in HiTAC erheblich niedriger als bei normaler Verbrennung.
Oxy-Fuel-Verbrennungssystem
Oxy-Fuel bezeichnet die Praxis, Luft als Oxidationsmittel für die Verbrennung vollständig durch Sauerstoff zu ersetzen, der entweder durch kryogene Technologie oder Adsorptionsverfahren erzeugt werden kann. Der generelle Vorteil des Luftaustauschs durch Sauerstoff ist, dass die mit der Luft eingebrachte Stickstoffmenge fast oder vollständig eliminiert wird. Die Stickstoffreduktion in der Verbrennung ermöglicht höhere Flammentemperaturen und Verbrennungseffizienz, da das geringere Volumen des Verbrennungsgases die von der Flamme entzogene und an den Abgas verlorene Wärmemenge reduziert. Die Vorteile von Oxy-Fuel gegenüber Luft-Brennstoff-Verbrennung sind:
- Reduktion des Energieverbrauchs
- Verbesserte Aufheizrate mit höherer Produktion (ohne Erhöhung der Ofensolltemperatur)
- Reduktion der Ofenemissionen
Zusätzlich zu diesen Vorteilen kann Oxy-Fuel-Verbrennung manchmal zu niedrigeren Investitionskosten führen im Vergleich zu anderen Effizienzverbesserungsmethoden wie Rekuperatoren oder Emissionskontrollausrüstung. Oxy-Fuel kann auch zu geringerem Zunderverlust durch bessere Kontrolle und kürzere Aufheizzeit führen.
Verglichen mit Luft-Brennstoff hat Oxy-Fuel-Verbrennung einen viel höheren Partialdruck bezüglich der beiden Verbrennungsprodukte CO₂ und H₂O. Dies verbessert den Wärmeübergangskoeffizienten. Da die Abgase nicht mit Stickstoff verdünnt sind, nimmt die Gasphase einen aktiveren Teil am Wärmeübertragungsprozess teil – nicht nur, weil Wärmeleitfähigkeit und Wärmekapazität von CO₂ und H₂O höher sind, sondern auch weil beide hochstrahlende dreiatomige Gase sind.
Das Strömungsmuster in einem Oxy-Fuel-Ofen ist vorteilhaft gegenüber Luft-Brennstoff. Das Abgasvolumen wird um 70 % bis 80 % reduziert, da kein Stickstoff vorhanden ist und wegen der Brennstoffeinsparung. Damit ist die Verweilzeit des Gases länger, mit mehr Zeit zur Wärmeübertragung an das Produkt. Das Produkt ist faktisch in ein gasförmiges Abgasfluid aus CO₂ und H₂O eingetaucht – eine feuchte Atmosphäre mit höherer Wärmeübertragungskapazität.
Vergleicht man einen Oxy-Fuel-Ofen mit einem Luft-Brennstoff-Ofen, beide auf dieselbe Ofentemperatur eingestellt, erreicht das Material den Sollwert schneller im Oxy-Fuel-Ofen. Dies liegt an den Gaseigenschaften.
Mit Oxy-Fuel-Verbrennung gibt es eine substantielle Erhöhung der verfügbaren Wärme im Vergleich zu Luft-Brennstoff-Verbrennung. Die Erhöhung der verfügbaren Wärme steht in direktem Zusammenhang mit Reduktionen im Energieverbrauch und Erhöhungen des Ofendurchsatzes.
Eine Erhöhung der verfügbaren Verbrennungswärme bedeutet, dass weniger Wärme an den Abgas verloren geht und ein größerer Prozentsatz der gesamten Energieeim Eingabe zur Arbeit im Wiedererhitzungsofen verbleibt. Wenn die verfügbare Wärme erhöht wird, sinkt die gesamte Energieeim Eingabe, die für eine konstante Arbeitsmenge erforderlich ist.
Die Energieeinsparungen variieren je nach Brennstofftyp, bestehendem Verbrennungsverhältnis und Verbrennungslufttemperatur. Andere Faktoren wie Reduktion der Abgasöffnungsgröße und Strahlungsverluste können die tatsächlichen Energieeinsparungsraten bei Oxy-Fuel beeinflussen. Ein weiterer Effekt der erhöhten Verbrennungseffizienz mit Oxy-Fuel ist die Fähigkeit, die Aufheizrate zu erhöhen und mehr Ofendurchsatz zu erzielen.
Die praktische Grenze der Produktionssteigerung hängt von der Fähigkeit des Halbfabrikats ab, Wärme aufzunehmen, und der Zeit und Temperatur, bei der das Material der Hitze ausgesetzt ist. Erfahrungen aus verschiedenen Oxy-Fuel-Installationen zeigen, dass der Materialdurchsatz in den meisten Betrieben ohne Erhöhung der Ofensolltemperatur gesteigert werden kann – mit Ausnahme von Öfen, die bereits eine Temperaturanstiegsgrenze erreichen. Neben der Erhöhung der verfügbaren Wärme haben die höhere Oxy-Fuel-Flammentemperatur und das Strahlungspotenzial der Verbrennungsgase einen positiven Einfluss auf Heizkapazität und Produktionsrate.
Oxy-Fuel-Flammentemperatur ist generell 500 °C bis 800 °C höher als Luft-Brennstoff-Flammentemperatur. Da Strahlungswärmeübergang von der Temperaturdifferenz zwischen Quelle und Empfänger zur vierten Potenz abhängt, führt Oxy-Fuel-Verbrennung zu einer großen Erhöhung des Flammen-zu-Material-Strahlungspotenzials. Die Verbrennungsprodukte aus Oxy-Fuel sind auch bessere Strahlungswärmequellen. Dies liegt daran, dass der größte Teil des Luft-Brennstoff-Verbrennungsprodukts Stickstoff ist, der nicht so effizient strahlt wie Kohlendioxid und Wasserdampf, die den Großteil der Oxy-Fuel-Verbrennungsprodukte ausmachen.
In manchen Fällen ist die Ofenproduktion durch die Menge zulässiger Gasemissionen begrenzt. Oxy-Fuel-Verbrennung kann auch ein Mittel sein, Ofenemissionen zu reduzieren und eine erhöhte Produktionskapazität innerhalb einer zulässigen Emissionsobergrenze zu ermöglichen.
Das Abgasvolumen ist mit Oxy-Fuel substantiell niedriger. Das gesamte Abgasvolumen mit Oxy-Fuel beträgt generell 70 % bis 90 % weniger als das gesamte Luft-Brennstoff-Abgasvolumen. In vielen Fällen kann die alleinige Abgasvolumenreduktion vorteilhaft sein, besonders wo bestehende Emissionskontrollausrüstung begrenzt ist und/oder Partikelemissionen ein Problem darstellen. Ein wichtigeres Ergebnis bei Oxy-Fuel-Verbrennung ist die geringere Emission bestimmter Abgaskomponenten. Das offensichtlichste Ergebnis der Oxy-Fuel-Nutzung ist die Reduktion des Brennstoffverbrauchs. Mit der Brennstoffverbrauchsreduktion ist die CO₂-Emission über einen gegebenen Zeitraum oder pro Einheit erhitztem Halbfabrikat niedriger. Während die CO₂-Erzeugung derzeit kein Hauptanliegen ist, deuten globale Erwärmung und Klimawandel darauf hin, dass strengere CO₂-Emissionsbedingungen in naher Zukunft ein Faktor sein könnten. Ein unmittelbareres Anliegen vieler Ofenbetreiber ist die NOx-Emission. Bei Oxy-Fuel-Verbrennung wird der Partialdruck von Stickstoff in den Verbrennungsprodukten drastisch gesenkt, was das Potenzial für NOx-Bildung auch bei erhöhten Flammentemperaturen verringert. Viele Faktoren beeinflussen die NOx-Emissionsrate von Oxy-Fuel-befeuerten Öfen. Die Reinheit des Sauerstoffprodukts ist ein solcher Faktor. Der Hauptfaktor zur Minimierung von Oxy-Fuel-NOx-Emissionen ist jedoch die Ofendruckkontrolle. Sekundärluftleckage kombiniert mit hoher Oxy-Fuel-Flammentemperatur kann die Wirkung von Oxy-Fuel als NOx-Kontrolltechnik stark reduzieren oder eliminieren.
Oxy-Fuel-Flammen haben höhere Temperatur bei geringerem Volumen und Länge als Luft-Brennstoff-Flammen. Die Flammencharakteristik bei Oxy-Fuel muss bei der Konstruktion von Oxy-Fuel-Brennersystemen für die Anwendung der Stahlerwärmung berücksichtigt werden. Generell erfordert Stahlwiedererhitzung eine gleichmäßige Temperaturverteilung, um lokale Über- oder Unterhitzung im wiedererhitzten Stahlprodukt zu vermeiden. Art und Platzierung der Oxy-Fuel-Brenner hängen vom Ofentyp und der Nähe der Flammen zu den Halbfabrikaten ab.
Rezirkulation der Verbrennungsprodukte fördert die Gasbewegung in der Heizkammer, wodurch Temperaturdifferenzen minimiert werden. Auch die Rezirkulation von Verbrennungsgasen in die Oxy-Fuel-Flamme senkt die Spitzenflammentemperatur und fördert ein gleichmäßigeres Flammenstrahlungsprofil, um das dem Brenner nächstgelegene Produkt vor Überhitzung zu schützen. Es gibt mehrere Oxy-Fuel-Brennerdesigns, um den Rezirkulationseffekt zu erzielen, einschließlich einer patentierten Düse sowie anderer Designs, die den Oxy-Fuel-Flammenimpuls zur Gasrezirkulation nutzen.
Trotz der substanziellen Effizienzvorteile erfordert das geringe Volumen der Verbrennungsprodukte bei Oxy-Fuel-Verbrennung besondere Aufmerksamkeit bei der Konstruktion von Verbrennungssteuerungssystemen. Die richtige Kontrolle des Verbrennungsverhältnisses ist kritisch für den Wiedererhitzungsprozess, da die Verbrennungsprodukte die Heiztmosphäre bilden und letztlich die Rate und Art der Zunderbildung beeinflussen. Bei Luft-Brennstoff-Verbrennungssystemen bietet das große Stickstoffvolumen, das mit der Luft in den Verbrennungsprozess eingebracht wird, einen Dämpfer oder Sicherheitsfaktor gegen Änderungen im Luft-Brennstoff-Verhältnis. Bei Oxy-Fuel ist dieser Dämpfer fast vollständig eliminiert. Das bedeutet, dass eine prozentuale Änderung im Sauerstoff-Brennstoff-Verhältnis bei Oxy-Fuel-Verbrennung eine größere Auswirkung auf die Ofenatmosphäre hat als dieselbe Änderung bei Luft-Brennstoff-Verbrennung.
Gute Kontrolle der Ofenatmosphäre mit Oxy-Fuel-Verbrennung erfordert ein höheres Genauigkeitsniveau für das Steuerungssystem als bei Luft-Brennstoff-Verbrennung. Massenstromkompensation ist üblicherweise erforderlich, um die Genauigkeit zu erreichen, die nötig ist, um eine gute Ofenatmosphäre mit Oxy-Fuel-Verbrennung aufrechtzuerhalten. Eine weitere wichtige Variable für die Kontrolle der Oxy-Fuel-Verbrennung betrifft Ofenabgas- und Druckkontrollsysteme.
Das Abgasvolumen bei Oxy-Fuel-Verbrennung reduziert sich auf 10 % bis 30 % des Luft-Brennstoff-Abgasvolumens, abhängig von den thermischen Effizienzgewinnen. Das bedeutet, dass bestehende Designs zur Ofendruckkontrolle bei Luft-Brennstoff-Verbrennung in den meisten Fällen nicht ausreichen, um gute Ofendruckkontrolle bei der Umstellung auf Oxy-Fuel-Verbrennung aufrechtzuerhalten. Spezifisch reduziert sich der Steuerbereich der Druckkontrollinstrumentierung mit den größeren Abgasöffnungen und Drosselklappen, die bei Luft-Brennstoff-Verbrennung verwendet werden, auf den Punkt der Unwirksamkeit bei Oxy-Fuel-Abgasvolumen. Daher ist es notwendig, die Abgasöffnungsgröße bei der Umstellung auf Oxy-Fuel-Verbrennung zu reduzieren oder das geringere Abgasvolumen beim Design neuer Wiedererhitzungsofeninstallationen zu kompensieren. Fehlende gute Ofendruckkontrolle kann zu tertiärer Luftleckage führen, die eine Stickstoffquelle für zusätzliche NOx-Bildung darstellen und damit das Potenzial zur Emissionsreduzierung minimieren oder eliminieren kann. Luftleckage in den Wiedererhitzungsofen beeinflusst auch die Ofenatmosphäre und führt zu Komplikationen bei der Stahloberflächenqualitätskontrolle.
Die Rate und Art der Zunderbildung ist eine wichtige Überlegung für Stahl-Wiedererhitzungsofenbetriebe unabhängig vom Verbrennungssystem. Neben der Stahllegierung sind Ofenatmosphäre und Aufheizrate die Hauptfaktoren, die die Zunderbildung bestimmen. Gute Kontrolle des Verbrennungsverhältnisses und des Ofendrucks ist erforderlich, um Kontrolle über Zunderbildung und Stahloberflächenqualität zu behalten. Die durch Oxy-Fuel-Verbrennung erzeugte Atmosphäre unterscheidet sich jedoch von der bei Luft-Brennstoff-Verbrennung – selbst unter idealen Bedingungen.
Herstellungsprozess
- Solarheizsysteme: Von passiven zu aktiven Lösungen für nachhaltiges Heizen
- C# using-Anweisungen meistern: Importe, Aliase und statische Direktiven
- Intelligentes Parksystem: Effiziente städtische Parklösungen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen
- Förderbänder & Förderanlagen: Funktion, Typen und Vorteile im Überblick
- Kühlsysteme von Verbrennungsmotoren meistern: Ein umfassender Leitfaden
- Fahrwerksfederung meistern: Schutz fürs Auto & mehr Fahrkomfort