



Verlängerung der Hochofen-Lebensdauer: Moderne Design-Innovationen und Kampagnenmanagement
Verbesserte Designs und Kampagnenlebensdauer eines Hochofens
Die Kosten für den Wiederaufbau oder die Neuausteinung eines Hochofens (BF) sind sehr hoch. Daher sind Techniken zur Verlängerung der Hochofen-Kampagnenlebensdauer wichtig und müssen aktiv verfolgt werden.
Große Hochöfen weisen meist eine etwas höhere Kampagnenleistung pro Volumeneinheit auf. Dieser Unterschied resultiert daraus, dass größere Öfen generally moderneren Designs entstammen und gut automatisiert sind. Da die Rentabilität eines integrierten Stahlwerks von einer kontinuierlichen Roheisenversorgung (HM) abhängt, was in einem Werk mit wenigen großen Hochöfen große Bedeutung auf lange Kampagnenlebensdauer legt.
Techniken zur Verlängerung der Kampagnenlebensdauer
Die Techniken zur Verlängerung der Hochofen-Kampagnenlebensdauer fallen in drei Kategorien:
- Betriebliche Praktiken – Die Steuerung des Hochofenprozesses hat großen Einfluss auf die Kampagnenlebensdauer. Der Ofen muss nicht nur für Produktionsziele, sondern auch zur Maximierung seiner Lebensdauer betrieben werden. Betriebsweisen müssen im Kampagnenverlauf und auf Problemzonen reagierend angepasst werden.
- Sanierungsmaßnahmen – Sobald Verschleiß oder Schäden, die die Ofenlebensdauer beeinträchtigen, evident werden, sind ingenieurtechnische Reparaturtechniken anzuwenden oder zu entwickeln, um die Kampagnenlebensdauer zu maximieren.
- Verbesserte Designs – Sobald verbesserte Materialien und Ausrüstungen entwickelt sind, sollen diese in künftige Wiederaufbauten einfließen, um die Lebensdauer kritischer Ofenbereiche zu verlängern, wo es kosteneffektiv ist.
In diesem Artikel werden verbesserte Designs des Hochofens zur Verlängerung der Kampagnenlebensdauer diskutiert. Das korrekte Design des Ofenkörpers ist fundamental für zuverlässigen Betrieb, metallurgische Leistung, nachhaltig hohe Produktivität, lange Kampagnenlebensdauer und eine Verfügbarkeit von über 98 %.
Das Hochofendesign hat in den letzten Jahrzehnten viele Verbesserungen erfahren; Kampagnen von über 20 Jahren werden heute erreicht. Früher waren Bosse, Schacht und Halsrüstung kritische Designbereiche. Heute ermöglichen Kupfersprossen, Kupferplattenkühler, Graphit und SiC in Bosse, Bauch, unterem und mittlerem Schacht, in Kombination mit Gusseisensprossen im oberen Schacht und Halsrüstung, lange Kampagnen und hohe Produktivität. Aktuell liegt der Fokus auf der Bedeutung eines robusten Boden- und Herd-Designs.
Ein fortschrittliches Hochofendesign erfordert hocheffiziente, hochkapazitive Kühlsysteme und fortschrittliche Instrumentierung und Steuerung. Ein solches System umfasst Instrumentierung und Steuerungssysteme zur Überwachung von Prozess, Betrieb und Auskleidungsleistung.
Designs und Dimensionen des Hochofens
Das Hochofendesign muss den Reaktionen und der Metallurgie Rechnung tragen. Normalerweise sind Bosse und Schacht der Erosion durch Koks ausgesetzt, während Boden und Herd durch Roheisen erodiert werden. Eine voll optimierte, freistehende, dünnwandige und strukturell stabile Konstruktion ist erforderlich, die Spannungen und thermische Ermüdungsrisse auch gegen Ende einer Kampagne standhält.
Das neueste freistehende Hochofenschalendesign umfasst einen Zugangsturm. Modernes mechanisches Design basiert auf umfassenden Spannungsverteilungsanalysen. Rissbeständiger Stahl gewährleistet geringstmögliche Wartungsanforderungen.
Die Hochofendesign-Philosophie zielt auf maximierte Leistung ab, indem sichergestellt wird, dass das interne Profil während der gesamten Kampagne so nah wie möglich am Profil beim Anblasen bleibt. Das Design wird basierend auf Analyse der verschiedenen thermischen, chemischen und mechanischen Angriffsmechanismen pro Bereich optimiert. Diese Angriffsmechanismen werden vorhergesagt basierend auf dem gewählten Rohstoffmix, Beschickungspraxis und anderen Prozessparametern. Generell muss das Auskleidungsdesign auf die Bildung einer erstarrten Schlacken- und Mergelschicht fokussieren, die die Wirkung dieser Angriffsmechanismen erheblich reduziert.
Die Bereiche, die für das Ziel maximierter Hochofenwert kritisch sind, müssen identifiziert und besonders gestärkt werden.
Das Ofenprofil wird basierend auf Erfahrungen aus Profil und Betriebsergebnissen, Feuerfestverschleiß, stabilem Betrieb und anderen Merkmalen großer bestehender Hochöfen festgelegt.
Die Schachthöhe ist normalerweise ein Kompromiss zwischen gegensätzlichen Anforderungen. Für Brennstoffeffizienz ist verlängerter Gas/Feststoff-Kontakt wünschenswert, damit die sinnvolle Wärme und die Reduktionskraft des Gases den theoretischen Grenzwerten näher kommen. Es ist auch wichtig, die Schachthöhe über einen bestimmten Wert zu halten, um sicherzustellen, dass Eisenerze mit maximalem Metallisierungsgrad in die Kohäsionszone eintreten, damit der Herd nicht auskühlt und Probleme beim Schmelzen verursacht.
Für größere Hochöfen wird als Regel das innere Ofenvolumen durch Erhöhung des Ofendurchmessers bei fast unveränderter Ofenhöhe erweitert. Erfahrung zeigt: Bei gegebenem inneren Volumen ist ein Ofen mit geringer Höhe und großem Durchmesser in Bezug auf Permeabilität und Absticheffizienz besser als ein hoher, schmaler Ofen.
Hochofenhals (Throat)
Versagen der Halsrüstung hat signifikant nachteilige Auswirkungen auf die Mergelverteilung auf der Mergellinie und direkt darunter. Dies führt zu unregelmäßigem Mergelabstieg und beeinträchtigter Prozessstabilität. Daher muss das Halsrüstungsdesign optimiert werden hinsichtlich Widerstand gegen Abplatzen, Temperaturschwankungen, Spannungsrisse, Ermüdung und Abrasion/Erosion.
Für den oberen Schacht (Halsbereich) werden üblicherweise Sprossenkühler eingesetzt, um das Ofenprofil zu halten und eine Störung der Mergelverteilung durch Ziegelverschleiß unter den Halsrüstungsplatten zu verhindern. Die Installation einer wassergekühlten Stützplatte oder Kühlbox für ein festes Halsrüstungssystem wurde ebenfalls genutzt, um Teile der Rüstung zu sichern.
Schacht, Bauch und Bosse
Schacht- und Bauchbereich sind Wärmelasten und starker Abrasion ausgesetzt. Der Bossbereich wird durch die absteigende Mergellast und die Rennfeuergase in seiner Nähe stark beansprucht. Werden diese Bereiche nicht korrekt designed, verschleißen Kühlkörper und Auskleidung zu schnell nach dem Anblasen auf kritische Niveaus, was Ausbruchrisiken birgt. Im Bossbereich bedeutet dies auch, dass die Mergellast von Düsenmündungen und Jumbo-Kühlern getragen wird, was häufige ungeplante Stillstände verursacht. Daher besteht das heutige Bosse- und Schacht-Design aus Kupfersprossen oder Kupferplattenkühlern und hochleitfähigem Graphit sowie schützendem Siliciumgraphit in den oberen Bereichen. Dieses Design leitet ca. 95 % der Wärmelast in das Kühlwasser ab und sichert eine Ofenschalentemperatur unter 50 °C. Kühlwassersystem, Anzahl und Positionierung der Sprossen, Wasserdurchfluss, Instrumentierung und Wärmemonitoring sind voll optimiert für lange Ofenschalenlebensdauer und minimalen Wartungsbedarf.
Die Entwicklung der Sprossenkühler führte zur heutigen sogenannten vierten Sprossengeneration. Charakteristische Merkmale: zusätzliche Kühlrohre in den Sprossenecken, eine zusätzliche meanderförmige (serpentinenförmige) Rohrleitung auf der Schallenseite und erweiterte Halterippen für die Feuerfestaustkleidung. Dies macht den schützenden Ziegelverband überflüssig. Die dritte Generation zeigte Risse und übermäßigen Verschleiß an Ecken und oberen/unteren Enden der Sprossen. In der vierten Generation beseitigen Eckrohre diese Probleme. Das meanderförmige Kühlrohr dient als Backup-Kühlsystem bei Ausfall anderer Kühlrohre.
Eine Weiterentwicklung der vierten Sprossengeneration: Die Ofenauskleidung wird im Gießwerk an der Sproppe befestigt, gesichert durch konische Rippen. Da die Verschleißgeschwindigkeit des gekühlten Sprossenmetalls ein Zehntel oder weniger des Ziegelverschleißes vor dem Sprossenmetall beträgt, wird die Ziegeldicke auf 200 mm reduziert und die Sprossendicke auf 400 mm erhöht, sodass die Lebensdauer von Frontziegel und Sproppe fast gleich bleibt. Vierte-Generation-Sprossen sind Dünnwand-Einheitkonstruktionen mit im Sprossen gegossenem Ziegel. Diese Einheitskonstruktion eliminiert Ziegelmauerarbeit und minimiert Änderungen am Heißflächenprofil, was zur Stabilisierung des Hochofenbetriebs beiträgt. Die Verbesserungen bei Sprossenkühlern, besonders der vierten Generation, haben die Haltbarkeit stark erhöht. Vorteile der vierten Generation: (i) Verlängerung der Feuerfestaustkleidungslebensdauer, (ii) Reduzierung von Rissen und übermäßigem Verschleiß an Sprossenecken, (iii) Ausgleich des Kühlkapazitätsverlusts durch Rohrbrüche via meanderförmiges Kühlrohr.
Zur weiteren Stabilisierung des Hochofenbetriebs durch Erhalt stabiler Heißflächenprofile, Reduzierung der Sprossenwanddicke und Verlängerung der Sprossenlebensdauer werden Kupfersprossen eingeführt.
Sprossen haben den Hauptvorteil, den gesamten Ofenschalenbereich zu kühlen, während Plattenkühler nur lokalisierte Bereiche kühlen. Beschädigte Plattenkühler lassen sich jedoch leicht austauschen, während ein Sprossenwechsel praktisch unmöglich ist ohne Abblasen des Ofens.
Der Vorteil der Ganzflächenkühlung wiegt jedoch schwerer, und der Nachteil des nicht einfach austauschbaren Kühlelements muss durch Design für extrem lange und sichere Lebensdauer überwunden werden. Dies führte zur Entwicklung einer Sproppe mit Ziellebensdauer identisch zur Ofenlebensdauer (vs. 12–15 Jahre bei State-of-the-Art Gusseisensprossen). Erfahrung mit Gusseisensprossen zeigte Verschleiß und Materialverlust zuerst an Ecken, dann an Kanten. Ursache: Eingegossene Rohre müssen ca. 80 mm von Kanten und 110 mm von Ecken entfernt liegen, um Gussanforderungen und zulässige Biegegeometrie zu erfüllen. Diese Bedingungen, zusammen mit der relativ geringen Wärmeleitfähigkeit von Gusseisen, verhindern ausreichende Kühlung von Kanten und Ecken. Weitere Verschlechterung durch relativ breite unge kühlte Spalten zwischen benachbarten Gusseisensprossen. Auch Kühlprobleme durch isolierende Rohrbeschichtungen (Verhinderung von Kohlenstoffaufnahme beim Guss), die höhere Heißseitentemperaturen, Risse und erhöhten Verschleiß verursachen. Um Risse an Ecken und Kanten zu vermeiden, wurden bei vierter Generation Eckrohre installiert – was zusätzliche Rohre, Löcher in der Ofenschale und zusätzlichen Wasser- und Energiebedarf bedeutet.
Diese Probleme bestehen bei gewalzten Kupfersprossen nicht. Kupferband wird auf enge Toleranzen gewalzt und kann nah an den Kanten bearbeitet werden. Kühlkanäle können präzise gebohrt und so nah an Kanten und Ecken platziert werden, wie es die minimale Wanddicke zur Vermeidung von Lecks unter Wasserdruck zulässt. Schließlich kann der Spalt zwischen Sprossen eng gehalten werden, sodass dieser kritische, unge kühlte Bereich praktisch eliminiert wird. Bezüglich physikalischer Eigenschaften: Die Wärmeleitfähigkeit von Kupfer ist zehnmal höher als die von Gusseisen, und da die Temperatur aufgrund der mechanischen Festigkeit von Kupfer unter 120 °C gehalten werden muss, wird mehr Wärme aus dem Hochofen abgeführt als bei anderen Sprossenkühlsystemen. Um diesen Effekt zu vermeiden, wurde eine Designlösung gefunden: Niedrigleitfähige, hochaluminhaltige Feuerfestziegel werden auf der heißen Seite der Kupfersprosse installiert. Betriebsgemäß schützt eine extrem stabile Anbackschicht die Sproppe zusätzlich und vermeidet hohe thermische Verluste des Hochofens.
Feldversuche mit Kupfersprossen zeigten sehr gute Ergebnisse. Nach 9 Jahren Betrieb zeigten Gusseisensprossen typischerweise starke Verschleißspuren, Risse und freiliegende Kühlrohre, während Kupfersprossen praktisch unbenutzt aussahen, mit scharfen Kanten und Ecken. Das verbleibende Kupfermaterial behielt seine ursprünglichen physikalischen Eigenschaften. Die wichtigsten technischen Aspekte von Kupfersprossen:
- Bei einem Kupfersprossensystem mit drei Sprossenreihen im Bauch/unteren Schachtbereich und Gusseisensprossen im restlichen Bereich sind Wärmeabfuhr und Kühlwasserdurchfluss vergleichbar mit einem reinen Gusseisensprossensystem. In einigen Fällen ist die Wärmeabfuhr der Kupfersprossen sogar geringer als bei Gusseisensprossen, dank der stabilen Anbackschicht.
- Kupfersprossen benötigen im Gegensatz zu Gusseisensprossen und Kupferplattenkühlern keine Laschen oder Nasen. Sie präsentieren eine glatte Oberfläche zum Ofeninneren und stören die Mergelschichten nicht, was sich sonst nachteilig auf die Gaspermeabilität im Wandbereich auswirkt.
- Da sich stabile Anbackschichten vor den Kupfersprossen bilden, ist es nicht nötig, teure Feuerfestmaterialien zu installieren, die nach einer gewissen Zeit durch Krusten ersetzt werden. In einem Kupfersprossensystem ist der mögliche zusätzliche Lebensgewinn durch teure Feuerfestmaterialien im Vergleich zur erwarteten Gesamtlebensdauer vernachlässigbar. Sprossen können daher mit günstigen Feuerfestmaterialien installiert werden.
Insgesamt ist der kupfersprossen-gekühlte Hochofen in seinen kühlerelementbezogenen Teilen ca. 10 % teurer in der Investition als ein Ofen mit klassischem Sprossensystem und 5,4 % teurer als ein Ofen mit dicht gepackten Kupferplattenkühlern. Dies wird durch günstigere Feuerfestmaterialien vor den Kupfersprossen und die längere Lebensdauer der Kupfersprossen kompensiert.
Hochofenherd (Hearth)
Ein kontinuierlicher und reibungsloser Hochofenbetrieb sowie gute Koksqualität sind Voraussetzungen für lange Herdlebensdauer. Hohe PCI (Pulverisierte-Kohle-Einblasung) gefährdet die Kampagnenlebensdauer des Herds durch Verringerung der Permeabilität und erhöhte Turbulenz. Großes Herdvolumen und tiefe Sumpfe reduzieren Flüssigkeitsgeschwindigkeiten. Niedrigere Flüssigkeitsgeschwindigkeiten resultieren in geringerer Wärmelast. Geringere Wärmelast führt zu niedrigeren Auskleidungstemperaturen und diese zu längerer Lebensdauer.
Der Hochofenherd steht unter anspruchsvollen Prozess- und Betriebsbedingungen; die Herdauskleidungsleistung ist kritisch. Die Herdleistung ist derzeit der begrenzende Faktor in vielen bestehenden Anlagen und der Herdzustand bestimmt die Kampagnenlebensdauer. Flüssigkeitsströmung verursacht erheblichen Verschleiß durch Erosion und Kohlenstoffauflösung. Auch die strukturelle Integrität des Herds ist betroffen, da Ausdehnung beim Aufheizen Verschiebungen verursachen kann.
Als Maßnahmen zur Verlängerung der Herdlebensdauer ist es notwendig, die Herdkühlkapazität zu erhöhen und die Qualitäten der für den Herd verwendeten Kohlenstoffblöcke zu verbessern. Für den Herdseitenwandbereich, der der stärksten Erosion ausgesetzt ist (der Bereich unter jedem Abstichloch), wird auch ein Gusseisensprosse oder Kupfersprosse mit hoher Wärmeleitfähigkeit verwendet. Zusätzlich muss die Kühlwassertemperatur gesenkt werden. Für den Herd wird normalerweise ein zweistufiges Kühlsystem oder donutförmiges Kühlsystem etc. mit einstellbarer Kühlrate eingesetzt, um zu verhindern, dass der "Dead Man" durch Überkühlung inaktiv wird. Für den Herdboden wird eine Kombination aus Kohlenstoffblöcken und innerer Keramikauskleidung verwendet. Die Lebensdauer der Kohlenstoffblöcke wurde hauptsächlich durch Verbesserungen der Wärmeleitfähigkeit und Roheisenbeständigkeit der Feuerfestmaterialien verlängert. Fortschrittliche Herddesigns umfassen Bodenwasserkühlung und Herdschalenmantelkühlung, da dies mehr Raum innerhalb der Schale schafft.
Verbessertes Herd- und Abstichloch-Design
Das Abstichloch ist einer extrem dynamischen Umgebung ausgesetzt. Nicht nur Temperaturen und Drücke sind hoch, chemischer Angriff ist erheblich, und häufiges Bohren und Verschließen des Abstichlochs verkompliziert die Situation weiter. Das Design des ultimativen Abstichlochs, das den Hochofenbetrieb für eine Kampagnenlebensdauer von über 20 Jahren ermöglicht, ist eine der anspruchsvollsten Herausforderungen für Hochofendesigner. Heute können optimale Ergebnisse mit überlegener Kühlung der Schale um das Abstichloch, redundanter Auskleidungsdesign und ausreichender Überwachungsfähigkeit erzielt werden.
Die Sumpftiefe (Abstand vom Abstichloch zur Bodenoberfläche) scheint der entscheidende Faktor für den Verschleiß der Herdwand durch Roheisenströmung beim Abstich zu sein. Es wird empfohlen, dass der "Dead Man" entweder vollständig auf dem Herdboden ruht oder vollständig in der Roheisensumpe schwimmt. Um „Elefantenfuß“-Verschleiß zu vermeiden, ist teilweises Schwimmen des Dead Man zu vermeiden. Durch Bodenverschleiß mit der Zeit kann ein ursprünglich vollständig auf dem Boden ruhendes Objekt teilweise schwimmend werden. Die Sumpftiefe muss daher von Anfang an so gewählt werden, dass der Dead Man schwimmen kann. Die benötigte kritische Sumpftiefe hängt von der Größe und der Betriebsweise des Hochofens ab.
Es muss berücksichtigt werden, dass Änderungen in der Mergelzusammensetzung zu Änderungen der Situation und der Roheisenströme im Herd beim Abstich führen können, wenn die durchschnittliche Mergelschichtdicke und damit der Druck des Mergels auf den Dead Man sich ändert. Ein Beispiel ist der Unterschied zwischen reinem Koksbetrieb und Betrieb mit hohen Öl- oder Kohleeinblasraten. Eine weitere Möglichkeit zur Verhinderung fortschreitenden Verschleißes der Herdwand unter dem Abstichloch ist die Verjüngung der Herdschale und Erhöhung der Feuerfestauskleidungsdicke in diesem Bereich.
Abstichtechnik und Abstichlochdesign haben großen Einfluss auf die Hochofen-Kampagnenlebensdauer. Modellrechnungen und Abstichversuche wurden in einem 1:10-Wassermodell (1,4 m Durchmesser) eines 14 m Herddurchmesser-Hochofens mit gepacktem Bett zur Simulation des Dead Man durchgeführt. Daraus wurde empfohlen, den Hochofen nicht so weit zu entleeren, dass Gas entweichen kann. Die Einhaltung dieser Rate kann die Bildung verschleißfördernder Wirbel im Boden-Wand-Anschlussbereich verhindern. Unterbrechungen des Abstichprozesses sollen so kurz wie möglich gehalten werden. Dies verhindert, dass heißes, ungesättigtes Schmelzmetall aus der Schmelzzone mit der Feuerfestauskleidung in Kontakt kommt, wo es den Kohlenstoffziegel auflösen könnte. Der Abstichlochdurchmesser soll klein gehalten werden, da dies den Gesamtfluss reduziert.
Der Einfluss der Abstichlochlänge auf die Fließspannung der Herdwand wurde durch Berechnungen und Modellierung untersucht. Bei längeren Abstichlöchern verlagert sich der Angriffspunkt der Strömung nach links und rechts weg vom Abstichloch. Die Intensität des Angriffspunkts nimmt mit zunehmender Entfernung vom Abstichloch ab. Das Prozesssteuerungsziel für Hochöfen ist daher, das Abstichloch so lange wie möglich zu halten, um den Abstichfluss von der Herdwand ins Herdinnere zu verlagern.
An einem Hochofen wurde ein Abstichlochdesign installiert, bei dem eine Kupferummantelung nicht nur den Abstichlochbereich gasdicht machte, sondern auch vor Wassereintritt schützte.
Generell müssen Abstichlochziegel überlegen beständig sein gegen Alkali, Abplatzen, Oxidation, Schmelzen in Roheisen, Schlacke und Öffnung durch Sauerstoff. Zur Stabilisierung des Abstichlochs wurden Al2O3-C-SiC-Ziegel mit guter Haltbarkeit entwickelt und in einem Hochofen angewendet. Das entwickelte Material zeigte exzellente Leistung, mit Ausnahme der Oxidationsbeständigkeit. Kohlenstoffblöcke haben geringere Beständigkeit gegen Schmelzen in Roheisen und geringere Oxidationsbeständigkeit als das Al2O3-C-SiC-Material.
Verbesserte Feuerfestmaterialien
Die Wahl der richtigen Feuerfestmaterialien und Kühlsysteme in jeder Ofenzone ist kritisch für lange Hochofen-Kampagnenlebensdauer. Feuerfestdesigns werden kontinuierlich weiterentwickelt und sind heute hinsichtlich langer Produktivitätskampagnen gut bewährt. Neueste Designs und Materialien werden in einem integrierten Ansatz angewendet, der Kampagnenlebensdauer, Prozessbetrieb, Kühlanforderungen, Werkslayout und Bauverfahren berücksichtigt.
Im oberen Schacht, wo der Verschleiß hauptsächlich mechanisch ist, hat sich das Feuerfestmaterial für die Ofenauskleidung über die Jahre von normalem Feuerlehmziegel (39 % Al2O3) zu dichtgepresstem, dichtem Feuerlehmgrad (ca. 45 % Al2O3) entwickelt. Vorteil für diesen Bereich: gute Abrasionsbeständigkeit und hohe Oxidationsbeständigkeit. Da schlechte Temperatschockbeständigkeit ein Problem ist, werden in kritischen Bereichen des oberen Schachts verschiedene Verbundauskleidungen verwendet, die Ziegel mit 60 % Al2O3 und Siliciumkarbid zur Verbesserung der Temperatschockbeständigkeit einsetzen. Die angemessene Haltbarkeit, die nur bei erheblich höheren Kosten durch höherwertige Ziegel verbessert werden kann, lässt keine Erwartung an Neuentwicklungen für diese Zone zu.
Die Zonen unterhalb des oberen Schachts – Bosse, Bauch, unterer Schacht bis zur Düsenhöhe – sind zusätzlich thermischem und chemischem Verschleiß ausgesetzt: hohe Temperaturen, hohe und schwankende Wärmeströme, chemischer Angriff durch Alkalien, Zink, Schlacke etc. gekoppelt mit Abrasion.
Die Verschleißlösungen für diese Zonen lassen sich in thermische und feuerfeste Lösungen unterteilen.
Die thermische Lösung: Graphit, Halbgraphit und SiC-Ziegel. SiC-Ziegel haben für diese Zone Akzeptanz gefunden aufgrund der Härte des Rohmaterials. In einem Hochofen wurde die Bosseauskleidung im Vergleich zur Neuausteinung 1980 von einem kombinierten Graphit/Halbgraphit-System auf ein Vollgraphit-Design aufgerüstet, da ein Vollgraphit-Feuerfestdesign besser mit hohen Temperaturen und Temperaturschwankungen zurechtkommen könnte.
Vom Bosseparallel bis zum mittleren Schacht besteht das Feuerfestsystem aus einer Kombination von Graphit und Siliciumkarbid. Hauptzweck des Graphits: Abkühlung des Siliciumkarbids auf relativ niedrige Temperaturen. Hauptzweck des Siliciumkarbids: Schutz des Graphits vor Abrasion. Als Feuerfestlösung für Bosse, Bauch und unteren Schacht wurde der Einsatz spezieller Korund-Sialon-Ziegel entwickelt. Die Leitfähigkeit dieses Ziegels ist gut, variiert aber nicht stark mit der Temperatur und ist niedriger als bei Siliciumkarbidziegeln. Korund-Sialon-Ziegelgrade haben Korundkorn und ein Nichtoxid-Bindungssystem ähnlich wie SiC-Ziegel. Zufriedenstellende Betriebsergebnisse wurden bereits mit diesen Ziegeln erzielt.
Die Hochofenherd-Feuerfestmaterialien bestimmen normalerweise die Kampagnenlebensdauer eines Ofens. Die korrekte Materialauswahl, Spezifikation, Inspektion und Installation sind entscheidend für einen sicheren und störungsfreien Ofenherd.
Prinzipiell kann die Feuerfestauskleidung von Hochofenherden, die im letzten Jahrzehnt gebaut wurden, in „schwarze“ und „schwarz/weiße“ Feuerfestauskleidungsdesigns unterteilt werden. Bei schwarzen Herden werden entweder Klein- oder Großformat-Kohlenstoffblöcke variabler Qualitäten verwendet. Schwarz/weiße Designs haben entweder keramische Schichten im Boden unter oder über den Kohlenstoffbodenschichten, mit neugeausteten Herdwänden aus Kohlenstoffblöcken oder additiv mit variierenden Höhen keramischer Kappenauflage. Eine weitere Definition für eine Herdauskleidungskonstruktion ist die „thermische Lösung“ (hochleitfähige Feuerfestmaterialien kombiniert mit starker Kühlung) und die „feuerfeste Lösung“ (niedrigleitfähige Feuerfestmaterialien).
Die Auskleidungsvariante „thermische Lösung“ musste bezüglich thermomechanischer und thermochemischer Eigenschaften verbessert werden. Die Ziegeleigenschaften, die durch Rohstoffwahl und Herstellungsprozess beeinflusst werden, wirken weitgehend in entgegengesetzte Richtungen und müssen auf ihre Wirkung in der Betriebsanwendung bewertet werden.
Verbesserte moderne Herdauskleidungsziegel auf Kohlenstoffbasis zielen darauf ab, eine als wichtig angesehene Eigenschaft zu verbessern, wenn möglich ohne Verschlechterung der anderen. Dies wird durch Rohstoffwahl, Herstellungsprozess und metallische und/oder keramische Additive im Rohgemisch erreicht. Verschiedene Ziegelhersteller arbeiten unterschiedlich, oft in enger Kooperation mit Hochofenwerken und Forschungsinstituten. Folgende Entwicklungen führten zu Neuerungen:
- Einführung sehr fein verteilter Al2O3 in die Bindematrix
- Imprägnierung mit kolloidalen SiO2-Lösungen
- Zugabe von Si oder Si-haltigen Modifikationen in die Bindematrix, die unter geeigneten Brennbedingungen SiC und/oder Si-O-N-Bindungen bilden
- Teerimprägnierung mit Nachbrennen
Additive werden in Graphitziegeln normalerweise nicht verwendet. Metalloxid-Additive werden bei hohen Brenntemperaturen reduziert. Halbgraphitziegel werden durch solche Additive mikroporös. Es gibt Halbgraphitziegel mit nur Si- und SiC-Additiven und solche, denen Al2O3-Pulver beim Kompaktieren beigemischt wird.
Der mikroporöse amorphe Kohlenstoffziegel wird auch aus traditionellem amorphem Kohlenstoffziegel auf Anthrazitbasis durch Zugabe von Silicium oder Siliciummodifikationen zum Ziegelkompaktieren hergestellt. Al2O3 wird von anderen Herstellern beim Kompaktieren zugesetzt, um die Beständigkeit gegen Auflösung durch ungesättigtes Roheisen zu verbessern. Der Nachteil, dass Al2O3 mit infiltrierten Alkalien reagieren und Volumenzunahme und Ziegelabplatzen verursachen kann, muss toleriert werden.
Beständigkeit gegen Auflösung in Roheisen und gegen Roheiseneintritt wird von Herstellern und Anwendern als wichtiger angesehen. Mit dem Trend zu noch feineren Poren und Super-Mikroporositätsziegeln wurde das Rohmaterial hinsichtlich Vorbereitung und Reinheit beim Kompaktieren optimiert. Gegebenenfalls wird auch ein größerer Graphitanthe im Kompaktieren eingebracht.
Als potenzielle Vorteile werden angeführt: (i) höhere Wärmeleitfähigkeit, (ii) reduzierte Blocklänge in Durchwandrichtung, (iii) Zementeinsatz löst thermische Spannungen, (iv) verbesserte Wärmeleitfähigkeit des Herds durch engen Kontakt der Ziegel mit Sprossen, (v) niedrige Porosität, die während der Herstellung durch gleichzeitiges Erhitzen und Pressen entsteht, minimiert Wasser- und Eiseneindringung, (vi) hohe Alkalibeständigkeit.
Als feuerfeste Lösung für den Herd zeichnen sich die eingebrachten Ziegel durch hohe Beständigkeit gegen Verschleißmechanismen bei hohen Temperaturen aus. Man versucht, die Verschleißrate bis zum Einsatz des externen Kühlsystems zu minimieren. Solche Kohlenstoffziegel basieren auf Anthrazit als Rohmaterial.
Für Anthrazitziegel werden hohe Festigkeit und niedrige Löslichkeit in Roheisen als Vorteile genannt. Niedrige Wärmeleitfähigkeit, hoher E-Modul und höherer Wärmeausdehnungskoeffizient im Vergleich zu Graphit, und geringere Alkalibeständigkeit werden als Nachteile bezeichnet.
Ein „Keramikbecher“ (Ceramic Cup) wurde auch als feuerfeste Lösung für den Herd vorgeschlagen und in mehreren Hochöfen installiert. Aus Isothermenberechnungen ist ersichtlich, dass die 800 °C-Isotherme, die für die Bildung der spröden Schicht in Kohlenstofffeuerfestmaterialien verantwortlich ist, innerhalb des keramischen Materials liegt. In Kombination mit ausreichender Herdsumptiefe ist der Keramikbecher eine weitere unterstützende Maßnahme zur Verhinderung von Verschleiß der Kohlenstoffblöcke, besonders des „Elefantenfußes“.
Umfassende und zuverlässige Instrumentierung
Da der Hochofenherd als Schlüsselfaktor für die Kampagnenlänge gesehen wird, ist die Überwachung des Verschleißfortschritts im Herd von großer Bedeutung. Temperaturmessungen mit Thermoelementen überwachen den Verschleißfortschritt in der Herdwand; Thermoelemente werden in einem Gitter mit variierenden Ebenen in der Herdwand installiert. NiCr-Ni-Thermoelemente werden im Temperaturbereich über 600 °C normalerweise vergiftet und können dann zu niedrige Temperaturen anzeigen. Daher sollen Thermoelemente nur dort platziert werden, wo Temperaturen über 400 °C nicht erwartet werden. Diese Probleme werden durch wechselbare Thermoelemente mit geeignetem Schutzrohr vermieden.
Zu beachten: Thermoelemente zeigen nur lokalen Verschleiß; umfassende Überwachung ist nur mit extrem hoher Thermoelementdichte möglich. Generell ist daher nur der durchschnittliche Verschleißverlauf detektierbar. Alternative Methode zur Verschleißüberwachung: Thermo-Visual-Kamera oder Wärmestromsonden.
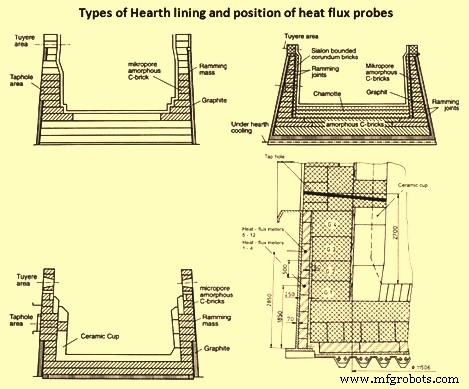
Als Forschungsprogramm wurden 12 Wärmestromsonden in der Herdziegelauskleidung eines Hochofens installiert, um die Wärmestromdichte direkt zu messen. Vorteile von Wärmestromsonden gegenüber Thermoelementen:
- Wärmestromsonden können in kälteren Bereichen der Feuerfestauskleidung nahe der Ofenschale installiert werden. Daher höhere Haltbarkeit im Vergleich zu Thermoelementen.
- Die Kohlenstoffziegel-Feuerfestauskleidung wird nicht beschädigt.
- Statt mehrerer Thermoelemente wird nur ein Sensor pro Messstelle benötigt, um die Wärmestromdichte zu bestimmen.
- Wärmestromsonden reagieren empfindlicher auf Schäden im Feuerfestziegelverband.
Berechnungen zur optimalen lokalen Verteilung der Wärmestromsonden zeigten, dass ein Abstand von 3 m zwischen zwei Sonden für zuverlässige und vollständige Verschleißkontrolle ausreicht. Für gleiche Sicherheit mit Thermoelementen müssten diese in der Mitte des Kohlenstoffziegelverbandes mit ca. 1 m Abstand platziert werden. Das Verschleißprofil wird üblicherweise basierend auf den Wärmestromdichtedaten berechnet.
Verschiedene Herdauskleidungstypen und Positionen der Wärmestromsonden sind in Abb. 1 dargestellt.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung