



Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
DC-Lichtbogenofen (DC-EAF)
Der DC-Gleichstrom-Lichtbogenofen (DC-EAF) ist ein Ofen für die Primärstahlerzeugung, der ein anderes Konzept im Lichtbogenofendesign darstellt. Der DC-EAF besitzt nur eine einzige Elektrode, die als Kathode fungiert, während der Strom von dieser Graphitelektrode zur im Ofenboden montierten Anode fließt. Die einzelne Graphitelektrode nutzt den hocheffizienten Wärmetransfer des zwischen der oberen Graphitelektrode und der durch die Ofenzuschlagstoffe gebildeten Anode erzeugten Lichtbogens. Abb. 1 zeigt eine typische Ansicht eines DC-EAF.
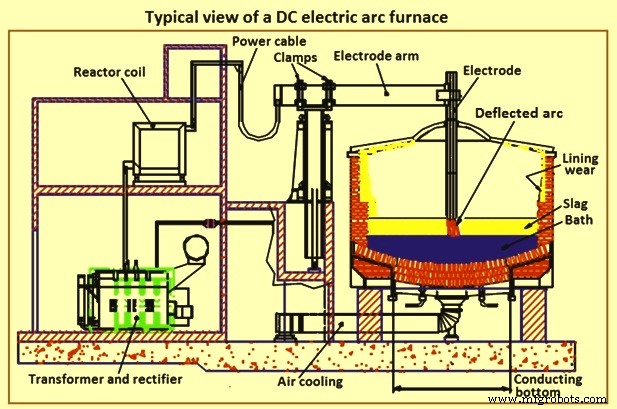
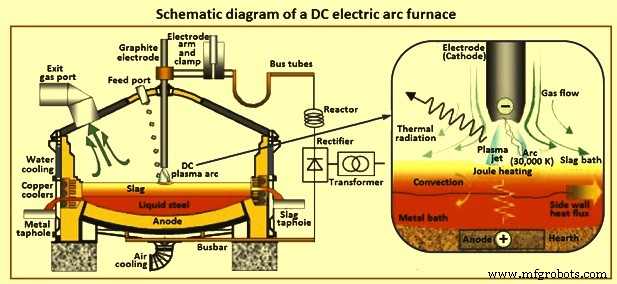
Ein DC-EAF besteht typischerweise aus einem feuerfest ausgekleideten zylindrischen Stahlmantel mit einer zentralen Graphitelektrode, die vertikal durch eine Öffnung in der Dachmitte positioniert ist. Die Anodenverbindung im Ofenherd steht in direktem Kontakt mit der Flüssigstahlschicht, die von einer Flüssigschlackenschicht bedeckt ist. Die Energie wird mittels eines offenen Plasmalichtbogens (Abb. 2) zugeführt, der zwischen der unteren Spitze der Kathode und der oberen Oberfläche der flüssigen Schlacke erzeugt wird. Mindestens ein zentraler Bereich der Schlackenoberfläche ist offen. Da der Ofen elektrisch beheizt wird, können sehr hohe Temperaturen (> 1500 °C) erreicht werden.
Der DC-EAF ist eine Alternative zum AC-Wechselstrom-Lichtbogenofen. Der Ausgang des UHP-Transformators (Ultra-High-Power) wird über einen Gleichrichter (typischerweise brückenverbundene Thyristoren) in Gleichstrom umgewandelt. Ein DC-EAF mit regelbarem Hochleistungsgleichrichtersystem gewährleistet einen stabilen Lichtbogen unter allen Bedingungen bei maximal möglicher Leistung. Der Lichtbogen im DC-EAF ist ein anhaltender Hochgeschwindigkeits-Hochtemperaturstrahl, der durch elektromagnetische Beschleunigung (Maecker-Effekt) im verengten Bereich nahe der Lichtbogenwurzel an der Elektrodenoberfläche angetrieben wird. Der Lichtbogen entsteht durch Wechselwirkung zwischen Strömung, Temperaturfeld und elektromagnetischen Feldern. Selbstverengende elektromagnetische Kräfte halten diesen überschallschnellen, überhitzten Plasmasstrahl (Abb. 2) kohärent. Ein DC-Drosselspule stabilisiert den Lichtbogen weiter. Die Oberfläche des Flüssigbades (oder zumindest ein Teil im Lichtbogenanhaftungsbereich) ist offen, d. h. im Wesentlichen unbedeckt von unreagiertem Zuschlagstoff. Abb. 2 zeigt das Schemadiagramm.
Wichtige Merkmale des DC-EAF gegenüber AC-EAF
Der DC-EAF hat neben den offensichtlichen Unterschieden in der Stromversorgung mehrere einzigartige Anforderungen. Wichtige Merkmale: (i) robustes und zuverlässiges Design, (ii) hohe Flexibilität bei Zuschlagstoffen, (iii) hohe Stromdichte und Leistungsausnutzung, (iv) hohe Lichtbogenstabilität, (v) gute Netzqualität auch bei schwachen Netzen, (vi) unabhängige Spannungs- und Stromregelung. Weitere Charakteristika im Vergleich zum AC-EAF:
- Stabilerer Betrieb, gleichmäßigeres Aufschmelzen.
- Reduzierter Elektrodenverbrauch durch Systemregelung – auf ca. ein Drittel. Verbesserungspotenzial bei Spalling und Rissbildung der Elektroden. Geringerer Verbrauch ermöglicht niedrigkarbonige Chargen.
- Geringerer Auskleidungsverschleiß. Feuerfestverbrauch an Seitenwänden geringer, am Boden höher. Gesamteinsparung 15–25 %.
- Konvektives Rühren des Bades.
- Bessere Temperaturverteilung im Bad. Verbesserte Wärmeverteilung. Heiße Stellen an der Ofenwand wie beim AC-EAF entfallen.
- Deutlich geringere Lärmpegel (Reduktion von 105 dB auf 85 dB).
- Höhere Investitionskosten (ca. 10–35 % mehr).
- Niedrigere Betriebskosten (ca. 15–20 % weniger).
- Geringere Netzstörungen. Drastische Reduktion des Flimmereffekts. Flimmerniveau und -frequenz halbieren sich. Bedarf an Blindleistungskompensation deutlich geringer.
- Geringerer Energieverbrauch. 5–10 % Stromeinsparung.
- Bodenelektroden machen den Ofenboden komplexer.
- Geringere Staub- und Gasemissionen.
Entwicklung der DC-Lichtbogenofentechnologie
Man glaubt allgemein, der DC-Lichtbogenofen sei eine jüngere Entwicklung. Das ist nur bedingt richtig. Bereits 1881 in Deutschland und 1885 in Schweden wurden Schmelzöfen mit DC-Technologie beschrieben. Zwei Ansätze: (i) Brennender Lichtbogen zwischen Graphitelektrode und metallischer Zuschlag – wie heute, (ii) Lichtbogen zwischen zwei horizontal angeordneten Elektroden, Schmelzung nur durch Strahlung. Mangels leistungsfähiger, regelbarer DC-Gleichrichter und Lösung hoher thermischer Verluste konnte der DC-Lichtbogenofen damals nicht industriell umgesetzt werden.
In den frühen 1970ern erreichte die DC-Technologie ein Niveau, das den Einsatz für Lichtbogenöfen sinnvoll machte. Dies schuf eine neue Generation von Lichtbogenöfen für Stahlherstellung, Ferrolegierungen und NE-Metalle. Die einzelne Graphitelektrode nutzte den hocheffizienten Wärmetransfer des Lichtbogens zwischen oberer Graphitelektrode und der durch die Zuschlagstoffe gebildeten Anode. Erfolgreiche Anwendungen in den 1980ern und 1990ern etablierten die Schmelz- und Reduktionsvorteile des DC-Ofens.
Grundlegende Designmerkmale
Im DC-EAF wird elektrische Energie hauptsächlich durch den Lichtbogen in thermische Energie umgewandelt, der zwischen der oberen Elektrodenspitze und dem Schlackenbad entsteht. Die Elektrodenoberseite ist als Kathode, das leitfähige Bodensystem als Anode angeschlossen.
DC-Öfen haben nur einen Elektrodenmastarm und eine einzige Graphitelektrode (Kathode). Damit ist der Ofenkopf weniger komplex und es gibt weniger Komponenten zu warten als bei AC-Konstruktionen. Die Elektrode wird während des Betriebs verbraucht und durch neue Stücke verlängert. Der Elektrodenarm dient der Regelung. Durch die einzelne Elektrode ist der Graphitverlust durch Oxidation geringer als beim AC-Ofen.
Für die Oberelektrode gelten besondere Graphitanforderungen: (i) niedrigerer thermischer Ausdehnungskoeffizient, (ii) niedrigerer spezifischer Elektrodenwiderstand, (iii) erhöhte transversale Wärmeleitfähigkeit, (iv) niedrigerer Wärmeausdehnungskoeffizient, (v) verbesserte Homogenität und Grobheit. Der DC-EAF erfordert effektive Kühlung im Dach- und Seitenwandbereich, um den Effekt heißer Flüssigschlacke in direktem Kontakt mit Feuerfestmaterial und die erhöhte thermische Strahlung zu kompensieren.
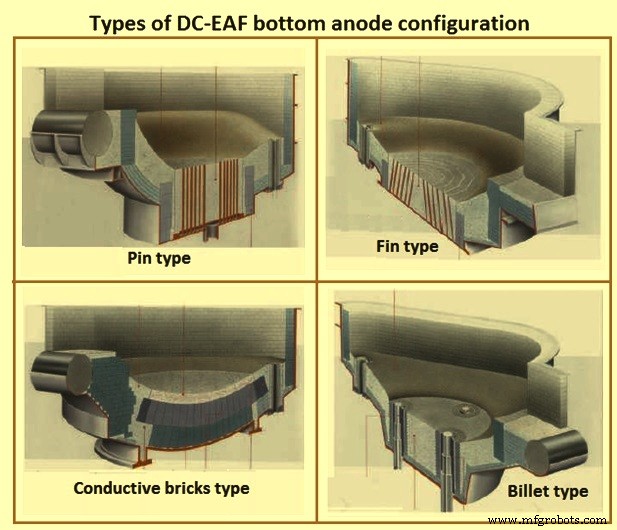
Der DC-EAF benötigt jedoch eine Rückführ-Elektrode (Anode) zum Abschluss des Stromkreises. Diese wird normalerweise als Bodenelektrode bezeichnet, da sie im Ofenboden sitzt. Der Ofen wird mit einem „heißen Herd“ (hot heel) betrieben, um einen elektrischen Pfad zur Rückführ-Anode zu gewährleisten. Verschiedene Designs für die Boden-Rückführ-Elektrode sind verfügbar: Metallstift-Rückführ-Elektroden mit nicht-leitenden Feuerfeststoffen, Brikett-Elektrode, Metallflossen-Elektroden, leitfähige Bodenfeuerfeststoffe. Abb. 3 zeigt verschiedene Typen.
Bei stromleitendem Feuerstoffkontakt fungiert die Feuerfestauskleidung in der Ofenbodenmitte als Anode. Der Boden hat einen Ringflansch, der in einen an den Ofenmantel geschweißten Ringkanal ruht. Im Kanal wird der Flansch durch faserverstärkte Keramikblöcke gestützt. Der Raum zwischen Kanal, Stützblöcken und Flansch wird mit Feuerfest-Rammmasse gefüllt. Dies isoliert den Boden elektrisch vom Ofenmantel (Abb. 4).
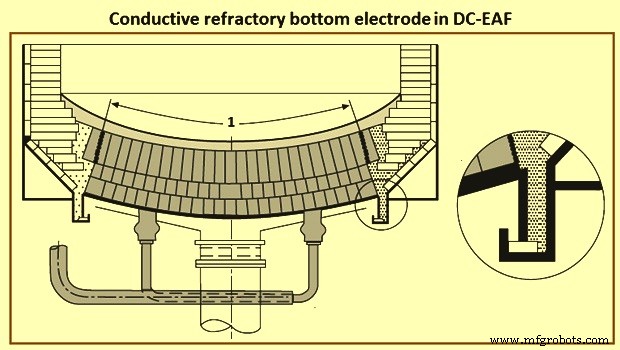
Der kugelförmige Ofenboden besteht aus hochtemperaturbeständigem Stahl. Eine runde Kupferplatte ist direkt am Ofenboden verschraubt. Vier Kupferanschlüsse reichen durch den Boden von der Kupferplatte und verbinden sich mit flexiblen Kabeln, die wiederum an die Sammelschienen angeschlossen sind. Leitfähige Feuerfeststeine werden über der Kupferplatte installiert. Der Wärmefluss vom Ofenboden (typisch ca. 15 kW/m²) wird durch Zwangsluftkühlung abgeführt. Durch die große Oberfläche der Bodenelektrode ist die Stromdichte niedrig, typisch ca. 5 kA/m². In manchen Öfen wird nicht-leitendes Ausbesserungsmaterial in der Ofenmitte verwendet, um den Strom gleichmäßiger über den gesamten Boden zu verteilen. Ohne ordnungsgemäße Stromverteilung entstehen Hotspots in der Ofenmitte.
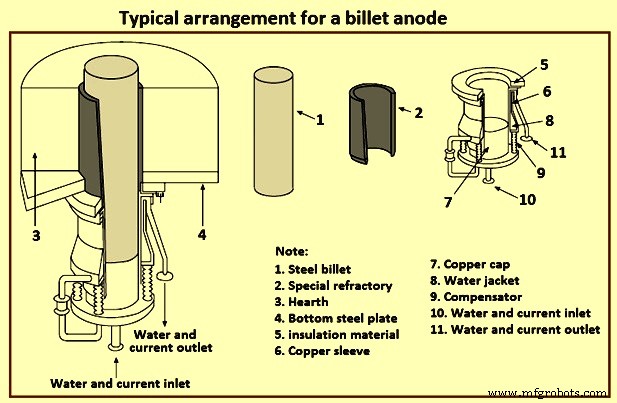
Die Brikett-Rückführ-Elektrode nutzt 1–4 große Stahlbriketts (ca. 100–150 mm Durchmesser, bis 250 mm je nach Ofengröße). Das Design zielt auf 40–45 kA pro Bodenelektrode ab. Die Briketts kontaktieren das Bad an der Oberfläche und schmelzen zurück. Der Rückschmelzgrad wird durch Wasserkühlung gesteuert. Das Brikett wird in ein Kupfergehäuse mit Kühlwasserkreislauf eingesetzt. Ausreichende Kühlung verhindert vollständiges Zurückschmelzen. Thermoelemente überwachen Brikett- und Kühlwassertemperatur.
Eine isolierende Hülle trennt das Kupfergehäuse vom Brikett. Das Brikett ist mit einer Kupferbasis verbunden, die den Anschluss an das Stromkabel herstellt. Typische Anordnung in Abb. 5.
Der Stifttyp-Rückführ-Elektrode nutzt mehrere Metallstifte (25–50 mm Durchmesser) als Rückführpfad. Diese sind vertikal konfiguriert und durchdringen die Feuerfestauskleidung bis zum Ofenboden, wo sie durch zwei Metallplatten fixiert sind. Die unteren Enden sind an der unteren Stromleiterplatte verankert. Die untere Kontaktplatte ist luftgekühlt und in der Ofenbodenmitte positioniert. Die oberen Stiftenden sind bündig mit der Arbeitsauskleidung. Die Stifte stehen in direktem Badkontakt und schmelzen mit dem Auskleidungsverschleiß zurück. Ein Rückführstromkabel ist an der unteren Leiterplatte angeschlossen.
Ein umfangreiches Temperaturüberwachungssystem erfasst Auskleidungsverschleiß und Bodenelektrodenlebensdauer, ermöglicht planmäßigen Austausch bei 8-stündigen Wartungsstillständen. Das integrierte Kartuschendesign erlaubt schnellen Bodenelektrodenwechsel.
Die Stahlflossen-Rückführ-Elektrode nutzt ringförmig angeordnete Stahlflossen am Ofenboden zur Bildung mehrerer Sektoren. Jeder Sektor besteht aus einer horizontalen Grundplatte und mehreren angeschweißten Stahlflossen, die durch die Feuerfestauskleidung nach oben ragen. Die Flossen sind ca. 1,6 mm dick, ca. 90 mm Abstand. Die Sektoren sind auf einen luftgekühlten Bodenmantel verschraubt, der elektrisch vom Erdungspotenzial isoliert und mit 4 Kupferleitern verbunden ist.
Die meisten DC-EAFs werden mit langen Lichtbögen betrieben, typisch 2–3 mal so lang wie bei konventionellen UHP-Öfen. Daher haben DC-EAFs höhere Wasserdurchflussraten für wassergekühlte Panels.
Feuerfestauskleidung für DC-EAF
Das Feuerfestkonzept eines DC-Ofens muss die härteren Betriebsbedingungen berücksichtigen. DC-Lichtbogenöfen benötigen spezielle Feuerfeststoffe am Boden wegen der dort installierten Anode (einige DC-EAFs nutzen alternative Anordnung mit zwei Graphitelektroden). Bei stromleitendem Boden fungiert die Feuerfestauskleidung in der Bodenmitte als Anode. Eine Kupferplatte wird unter dem leitfähigen Feuerfeststoff angeschlossen, der Rückführ-Sammelschienenanschluss an der Platte. Besondere Anforderungen an den Feuerfeststoff: niedriger elektrischer Widerstand (bevorzugt < 0,5 mΩ/m), niedrige Wärmeleitfähigkeit, hohe Verschleißfestigkeit.
Typische Konfiguration: 150 mm dicke Arbeitsauskleidung aus kohlenstoffgebundenen Magnesiamischungen mit 5–10 % Kohlenstoff, einbaufertig warm oder kalt. Darunter dreilagige Magnesia-Carbon-Steine mit 10–14 % Restkohlenstoff. Bei regelmäßiger Wartung erreichte diese Bodenelektrodenkonfiguration bis zu 4.000 Chargen Lebensdauer.
Die Brikett-Rückführ-Elektrode nutzt 1–4 große Stahlbriketts (ca. 250 mm Durchmesser) je nach Ofengröße. Die Briketts sind in den Bodenfeuerfeststoff eingebettet, umgeben von basischen Feuerfeststeinen. Der restliche Herd wird mit spezieller Magnesia-Rammmasse verfüllt, die den Ziegelbereich um die Elektrode erhält. Diese Konfiguration erreichte > 1.500 Chargen am Ofenboden.
Der Stifttyp nutzt Metallstifte (25–50 mm), die die Feuerfestauskleidung bis zum Ofenboden durchdringen und dort an einer Metallplatte befestigt sind. Trockene Magnesia-Rammmasse für die gesamte Herdauskleidung, zwischen den Stiften verdichtet. Alternativ Magnesia-Carbon-Steine im Anodenbereich – verbessert die Bodenlebensdauer, ist aber kostspieliger. Typische Bodenlebensdauer: 2.000–4.000 Chargen je nach Feuerfestmaterial.
Die Stahlflossen-Rückführ-Elektrode nutzt ringförmig angeordnete Stahlflossen. Trockene Magnesia-Rammmasse zwischen den Flossen, Herd ebenfalls damit ausgekleidet.
Elektrische Aspekte des DC-EAF
Für maximalen Ofendurchsatz muss die Ofenleistungsregelung optimiert sein: maximale Leistungseingabe in allen Schmelzphasen und bei Zuschlagsschwankungen, gleichzeitig minimale Netzstörungen. Netzqualität muss utility-verträglich sein.
DC-Versorgung
Die erforderliche Hochleistung wird aus einem Hochspannungs-3-Phasen-AC-Netz bezogen. Umwandlung in DC durch Gleichrichtung des Ofentransformatorausgangs. Gleichrichtung durch brückenverbundene Thyristoren. Typisch 12-, 18- oder 24-Puls-Versorgungen, erzielt durch mehrere parallel geschaltete Transformatoren mit elektrischer Verschiebung (15°, 10°, 7,5°), realisiert durch verschiedene Spulenanschlüsse im Transformator. Daher unterscheiden sich DC-EAF-Transformatoren erheblich von AC-EAF-Transformatoren und sind für AC-Betrieb generell ungeeignet.
Die Volt/Ampere-Kennlinie einer DC-Versorgung zeigt einen schwach fallenden DC-Spannungsabfall bei steigendem DC-Strom. Steigung ca. 1 V/kA, bestimmt durch Kommutierungsreaktanz der Transformator/Gleichrichter-Kombination, nicht vom Lichtbogenofen. Um weite Stromausschläge bei stark unterschiedlichen Lichtbogenspannungen zu begrenzen, werden Thyristoren statt Dioden verwendet. Der Leitbeginn nach Stromnulldurchgang (Zündwinkelverzögerung) wird über den Gate-Anschluss gesteuert. Jeder Thyristor kann prinzipiell innerhalb eines Halbzyklus abgeschaltet werden. Dennoch können Ströme innerhalb der Millisekunden-Verzögerung zwischen Lichtbogenspannungsänderung (z. B. Kurzschluss) und Thyristorsteuerung erheblich ansteigen. Zur Stromanstiegsbegrenzung wird eine Drossel in den DC-Stromkreis eingefügt, da die natürliche Reaktanz des Hochstrom-DC-Kreises unzureichend ist.
Diese Drosseln sind auf Induktivitäten von 100–400 µH ausgelegt. Da sie den vollen DC-Strom führen, sind ohmsche Verluste signifikant und nur durch ausreichenden Kupfer- oder Aluminiumquerschnitt der Spulen beherrschbar. Thyristoren handeln jeweils einige kA und einige kV Sperrspannung. Eine Anordnung aus seriell und parallel geschalteten Thyristoren bildet jedes Bein. Sicherungen und Spannungsausgleichswiderstände dienen als Schutzmaßnahmen. Kühlung durch deionisiertes Wasser.
Elektrische Charakteristika des DC-EAF
Die Thyristorsteuerung hält normalerweise den Strom konstant. Damit ist auch der AC-Strom vor dem Gleichrichter konstant sowie der Primärstrom. Betrachtet man die Leistungen auf der AC-Primärseite: konstanter Strom bedeutet konstante MVA. Die Kennlinie MW als Funktion von MVAR ist ein Kreisquadrant: MW² + MVAR² = MVA² = konstant. Normalerweise fällt die Volt/Ampere-Gerade linear, typisch 100 V bei 100 kA. Bei 100 kA kann die Thyristorsteuerung konstanten Strom über einen Lichtbogenspannungsbereich von ca. 900 V bis Kurzschluss durch Zündwinkelvariation halten.
Bodenanschlüsse
Für den Betrieb mit einem einzelnen DC-Lichtbogen ist ein elektrischer Anschluss (positive Anode) an die Stahlzuschlag erforderlich. Verschiedene Lösungen wurden entwickelt. Abb. 6 zeigt einige Typen.
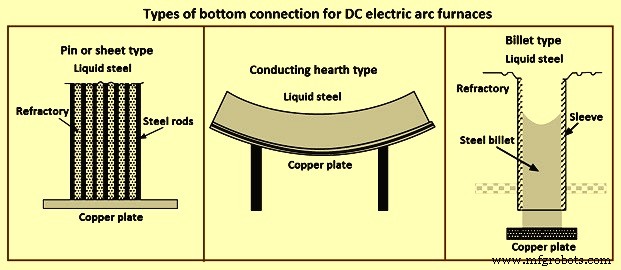
Bei einem Typ wird der Anodenstrom auf viele in einem Rammfeuerfestblock eingebettete Stahlstifte (ca. 25 mm Durchmesser, ca. 1 m lang) verteilt, die durch eine Kupferplatte unter dem Ofenmantel verbunden sind. Der gesamte Anodenblock misst 1–2 m Durchmesser. Eine Variante nutzt dünne Stahlbleche, ebenfalls in Feuerfest eingebettet. Eine weitere Variante verwendet einen Stahlbrikett (250 mm Durchmesser) durch eine isolierte Hülse zu einem gekühlten Kupferanschluss unter dem Ofenmantel. Bei allen drei Designs (Stift, Blech, Brikett) schmilzt der obere Teil des Stahlleiters während der Schmelze zurück und erstarrt während stromloser Phasen und beim Schrotteinschütten erneut.
Eine Alternative zu Stahl-Stahl-Stromdesigns führt den Strom durch leitfähige Feuerfeststoffe zu einer großdimensionierten Kupferbodenplatte. Bei allen Bodenschlusstypen muss Isolierung zwischen Anodenanschluss und Ofenmantel bestehen, um Stromfluss durch den Mantel direkt zu den Anodensammelschienen zu verhindern.
Die Netzqualität ist das Hauptanliegen der Stromversorgung im EAF. Einhaltung von Flimmern, Leistungsfaktor und Oberwellengrenzen ist notwendig. Ein effektiver Elektrodenregelalgorithmus, reduziertes Transformatorschalten, korrekte Dimensionierung der DC-Drossel und Oberwellenfilter sind erforderlich für Utility-Anforderungen. Zusätzlich optionale aktive Flimmerreduzierung und kontinuierliche Leistungsfaktorkorrektur durch Static Var Compensator (SVC) garantieren Einhaltung strengster Netzanforderungen und/oder Betrieb in entlegenen Gebieten mit schwachen Netzen.
Flimmern wird hauptsächlich durch Blindleistungsschwankungen verursacht. Ein schneller Vorwärtslink, der Informationen vom Gleichrichtersteuerung zum SVC sendet und die tatsächliche Blindleistungsaufnahme des Ofens berechnet, verbessert die Flimmerminderung. Ergebnis SVC-Einsatz: (i) höhere mittlere Leistungseingabe vs. konventionelle Blindleistungskompensation, (ii) kontinuierliche Leistungsfaktorkorrektur nahe 1, (iii) Steuerung der Ofensammelschienenspannung, (iv) keine unbalancierte Last im Netz, (v) niedriges Flimmern und Oberwellen auch in schwachen Netzen.
Lichtbogenstabilisator für höhere Produktivität. Stabiler Prozess ist essenziell für produktiven Betrieb. Optimierter DC-Drossel-Design (geringe Verluste) zur Glättung des Elektrodenstroms hält stabilen Lichtbogen. Ergebnis: (i) geringere Belastung Elektrodenhydraulik, (ii) weniger Vibration, (iii) geringerer Elektrodenverbrauch, (iv) höhere Produktivität, (v) noch größere Flimmerreduzierung, (vi) geringere Strahlungsverluste.
Im DC-EAF haben die Thyristoren zwei Kupferanschlüsse: einer am EAF-Stromkabel, der andere an der unteren Ofenelektrode. Die untere Ofenelektrode ist normalerweise starr, da keine Bewegung während des Betriebs erforderlich. Prinzipiell analog zum Dreiecksschluss, physikalisch aber erheblich anders. Bezüglich Wartung des Dreiecksschlusses können dieselben Konzepte auf DC-Betrieb angewendet werden.
DC-EAF-Betrieb
Fortschritte in der Hochleistungshalbleiter-Schalttechnik ermöglichten kostengünstige, effiziente DC-Stromversorgungen. Dadurch wurde der Hochleistungs-DC-Ofenbetrieb realisierbar. Der DC-EAF zeichnet sich durch Gleichrichtung der 3-Phasen-Ofentransformatorspannungen durch thyristorgesteuerte Gleichrichter aus, die den DC-Lichtbogenstrom kontinuierlich modulieren und regeln für stabilen Betrieb. DC-Öfen nutzen nur eine Graphitelektrode mit im Ofenboden integrierter Rückführ-Elektrode. Verschiedene Bodenelektrodentypen: leitfähiger Herdboden, leitfähiger Stiftboden, einzelner oder mehrerer Briketts, leitfähige Flossen in monolithischem Magnesitherd.
Alle diese Bodenelektrodendesigns haben sich bewährt. Am häufigsten scheinen leitfähiger Stiftboden (mehrere Stifte an einer Platte als Rückführpfad) und Brikettbodendesign verwendet zu werden. Der Stiftboden ist luftgekühlt, der Brikettboden wassergekühlt. Der Bereich zwischen den Stiften wird mit Rammmasse verfüllt, die Stiftspitzen liegen auf Höhe der inneren Ofenauskleidung. Mit Auskleidungsverschleiß schmelzen die Stifte ebenfalls zurück.
DC-EAFs werden mit heißem Herd betrieben, um elektrischen Pfad zur Rückführ-Elektrode zu gewährleisten. Beim Kaltstart wird ein Gemisch aus Schrott und Schlacke für den initialen elektrischen Pfad verwendet. Nach dessen Aufschmelzen kann der Ofen mit Schrott beschickt werden.
Frühe Vorteile des DC-Betriebs: reduzierter Elektrodenverbrauch (20 % niedriger als Hochspannungs-AC, 50 % niedriger als konventioneller AC), reduzierter Spannungsflimmer (50–60 % konventioneller AC), reduzierter Stromverbrauch (5–10 % niedriger als AC). Diese Ergebnisse wurden hauptsächlich an kleineren, von AC auf DC umgerüsteten Öfen erzielt. Größere DC-Neuanlagen erreichten dieclaimed Vorteile nicht sofort. Zwei Problemfelder traten auf: (i) Elektrodenverbrauch, (ii) Feuerfestverbrauch.
Mehrere DC-Betriebe stellten fest, dass die erwartete Verbrauchssenkung nicht eintrat. Analysen der Elektrodenhersteller zeigten, dass physikalische Bedingungen in den Elektroden bei AC- und DC-Betrieb unterschiedlich sind. Bei großen DC-Elektroden mit sehr hohen Strömen wurde vermehrt Rissbildung und Spalling gegenüber AC-Betrieb beobachtet. Daher wurde die Entwicklung von Elektroden mit für DC-Betrieb besseren physikalischen Eigenschaften notwendig.
Die wirtschaftliche Maximalgröße für DC-Öfen hängt von Elektrodengröße und Stromtragfähigkeit ab. Derzeit liegt das wirtschaftliche Maximum für einen Einkathoden-DC-Ofen bei ca. 165 t. Größere Öfen durch Mehrerelektroden möglich.
Frühe DC-Betriebe hatten Probleme mit Feuerfestverschleiß und Bodenelektrodenlebensdauer. Diese hängen direkt mit Lichtbogenauslenkung (arc flare) zusammen. Das Anodendesign hat den größten Einfluss auf arc flare. In allen DC-Öfen wird der Lichtbogen aufgrund von Asymmetrien in den vom DC-Stromkreis erzeugten Magnetfeldern in Richtung entgegengesetzt zur Stromversorgung abgelenkt. Der Lichtbogen konzentriert sich auf einen Ofenbereich, erzeugt Hotspot und übermäßigen Feuerfestverschleiß. Mehrere Lösungen zur Kontrolle/Beseitigung von arc flare wurden entwickelt. Alle Bodenelektrodendesigns sind derzeit so konfiguriert, dass der Lichtbogen in die Ofenmitte gezwungen wird.
Bei leitfähigem Bodenfeuerfest und Stiftboden sind getrennte Zuleitungen zur Bodenanode oder eine Bodenspule zur Modifikation des resultierenden Magnetfelds notwendig. Beim Brikettbodendesign wird der Strom pro Brikett und die Richtung der Anodenzuleitung gesteuert. Das Flossendesign nutzt die mehrfache Einspeisung zur Steuerung der Lichtbogenablenkung. Quadranten weiter vom Gleichrichter entfernt erhalten höheren Strom als näher gelegene.
Manche sehen größere Automatisierungspotenziale beim DC-Ofen, da nur eine Elektrode mehr Platz oben und im Ofen schafft. Ein DC-Ofen kostet 10–35 % mehr als ein vergleichbarer AC-Ofen. Amortisationsrechnungen zeigen, dass dieser Mehrkosten in 1–2 Jahren durch niedrigere Betriebskosten hereingeholt werden können.
Eine Studie verglich AC- und DC-Betrieb: Elektrische Verluste ca. 4 % bei AC, 5,5 % bei DC – absoluter Unterschied vernachlässigbar. Unterschied im Gesamtenergieverbrauch wahrscheinlich < 9 kWh/t zugunsten DC. Viele andere Variablen beeinflussen den Stromverbrauch, genaue Zahlen sind schwer zu ermitteln.
DC-Öfen erfahren ca. 25 % weniger Elektrodenverbrauch als AC-Öfen, korrelierend mit typisch 0,4 kg/t. Unterschied größer bei kleineren AC-Öfen. Flimmer ca. 60 % niedriger für DC, Fortschritte in AC-Netzkonfigurationen (zusätzliche Reaktanz) reduzierten diesen Unterschied auf 40 %.
Typische Ergebnisse großer DC-EAF-Betriebe: Elektrodenverbrauch 1–2 kg/t Flüssigstahl, Stromverbrauch 350–500 kWh/t Flüssigstahl, Tap-to-tap-Zeit 45–120 min, Bodenlebensdauer 1.500–4.000 Chargen. Wichtig: Stromverbrauch hängt stark von Betriebspraxis, Abstichtemperatur, Hilfsbrennstoffen, Schrotttyp etc. ab.
Herstellungsprozess
- Custom Shop-Built Elektrische Kaffeemühle – Engineering eines präzisen Mahlgrads
- Die E-Gitarre: Geschichte, Design und moderne Innovationen
- Elektrischer Wasserkocher: Geschichte, Design und Zukunft des modernen Teekochens
- Elektrodecke: Geschichte, Technologie, Sicherheit & Fertigungs-Einblicke
- Elektrofahrzeuge: Eine nachhaltige Revolution im Verkehr
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile