



Feuerfestauskleidung des Elektrolichtbogenofens: Wesentliche Materialien für die Hochtemperatur-Stahlproduktion
Feuerfestauskleidung des Elektrolichtbogenofens
Feuerfestmaterialien sind Werkstoffe, die hohen Temperaturen standhalten, ohne dass sich ihre chemischen oder physikalischen Eigenschaften wesentlich ändern. Sie sind für den Betrieb des Elektrolichtbogenofens (EAF) von entscheidender Bedeutung, da sie die Eindämmung des flüssigen Stahls im Ofenherd ermöglichen, ohne die Ofenstruktur zu beschädigen. Der EAF benötigt eine Vielzahl von Feuerfestprodukten, wobei die wichtigsten jene sind, die direkt mit dem flüssigen Stahl in Kontakt stehen.
Einfluss von Ofenbauart und Betriebsbedingungen
Die Wahl der Feuerfestmaterialien für die EAF-Auskleidung hängt stark von der Ofenbauart ab. Auch die Betriebsbedingungen haben großen Einfluss auf die Feuerfestleistung. Der EAF-Betrieb erfordert chemisch basische Feuerfeststoffe mit sehr guter Beständigkeit gegen hohe Temperaturen und thermische Zyklen. Moderne EAFs verfügen über eine exzentrische Bodenauslauföffnung (EBT) und benötigen dafür spezialisierte Feuerfestauskleidungen. Abbildung 1 zeigt einen typischen Querschnitt des EAF mit den verschiedenen Zonen.
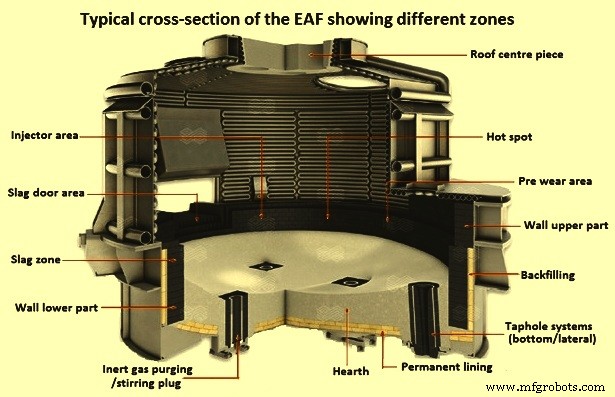
Es gibt verschiedene Bauarten des EAF, die sich hauptsächlich in drei Bereichen unterscheiden: (i) Auslaufdesign – Seiten- oder Bodenauslauf, (ii) Stromquelle – Wechselstrom (AC) oder Gleichstrom (DC), und (iii) Einsatz von zusätzlichem Sauerstoff (O₂) zur Erhöhung der Schmelzrate.
Seiten- vs. Bodenauslauf
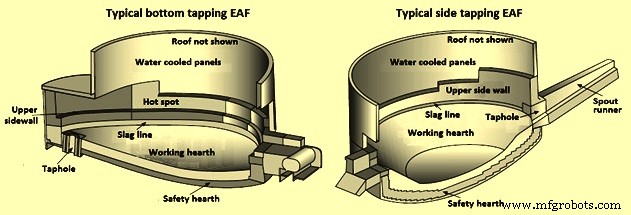
Beim Seitenauslauf erstreckt sich ein Auslaufrohr von der Ofenseitenwand, um den flüssigen Stahl in die Pfanne zu leiten. Das Auslaufrohr ist feuerfest ausgekleidet, und eine Auslauföffnung durch die Seitenwand verbindet den Ofeninnenraum mit dem Auslaufrohr. Seitenauslauföfen kippen um ca. 45°, weshalb die feuerfeste Seitenwandauskleidung auf der Auslaufseite höher sein muss, um den flüssigen Stahl zu halten. Beim Bodenauslauf befindet sich die Auslauföffnung im unteren Herdbereich und erfordert spezielle Auslauffeuermaterialien. Der Bodenauslauf ermöglicht eine geringere Höhe der feuerfesten Seitenwand aufgrund des geringeren Kippwinkels von ca. 15° bis 20°. Diese beiden Auslauftypen sind in Abbildung 2 dargestellt.
Einfluss der Stromquelle (AC vs. DC)
AC-Öfen benötigen drei Elektrodensäulen für die drei elektrischen Phasen. Diese Elektroden verursachen während des Betriebs erhöhten Lichtbogenausschlag (Arc Flare), der auf die feuerfeste Seitenwand treffen und Hotspots erzeugen kann. Diese Hotspots müssen durch das Feuerfestdesign berücksichtigt werden. AC-EAFs benötigen zudem drei Öffnungen im feuerfesten Ofendach, wobei der mittlere Dachbereich zwischen den Elektroden oft die Ofenleistung limitiert. DC-EAFs haben nur eine Elektrode durch das Dach, wobei der Lichtbogen direkt zum flüssigen Stahlbad führt, das die untere Anodenelektrode kontaktiert, um den Stromkreis zu schließen. DC-EAFs weisen geringeren Lichtbogenausschlag an der Seitenwand auf, daher keine Hotspots. Das Dachdesign ist einfacher mit weniger anspruchsvollen Betriebsbedingungen. Allerdings muss der Ofenherd die untere Elektrode aufnehmen, was das Feuerfestdesign des Ofenbodens verkompliziert.
Einfluss zusätzlicher Sauerstofflanzen und Brenner
Der Einsatz von zusätzlichen O₂-Lanzen und Brennern zur Erhöhung der Schmelzrate beeinflusst Feuerfestdesign und -leistung. Sauerstoff aus Lanzen oder Brennern kann durch Schrott oder Aufladematerial abgelenkt werden und auf die Feuerfestauskleidung treffen. Dies führt zu lokaler Überhitzung und beschleunigtem Verschleiß. Lokalisierte oxidierende Bedingungen durch O₂ können ebenfalls zu rascher Erosion der Feuerfestauskleidung führen.
Verschleißmechanismen der Feuerfestauskleidung im EAF
EAF-Feuermaterialien unterliegen während der Stahlerzeugung verschiedenen Verschleißmechanismen. Ein gründliches Verständnis der in jeder Zone wirksamen Mechanismen ist für das richtige Design und die Verwaltung des EAF-Feuersystems unerlässlich.
Korrosion
Dies ist der wichtigste Verschleißmechanismus bei EAF-Feuermaterialien. Korrosion entsteht durch chemische Reaktionen von Metalloxiden (FeO, SiO₂, MnO) im Schlacke mit den Feuerfestmaterialien. Magnesia (MgO) aus der Feuerfestauskleidung löst sich in der flüssigen Schlacke, wobei die Sättigungswerte je nach FeO-Gehalt und Badtemperatur zwischen 6 % und 14 % liegen. Die chemischen Korrosionsreaktionen führen zum Verschleiß der Auskleidung, und die Reaktionsprodukte werden Teil der Schlacke. Korrosionsreaktionen können durch Neutralisierung von FeO mit Flußmitteln und Kontrolle des O₂-Gehalts in der Schlacke minimiert werden. Auch eine Sättigung der Schlacke mit MgO über externe Zugabe (z. B. gebrannter Dolomit oder Magnesit) wirkt korrosionshemmend. Ein weiterer Weg ist der Einsatz von kohlenstoffhaltigen Feuerfeststeinen. Der Kohlenstoff (C) im Feuerfeststoff reduziert korrosive Schlacke an der Grenzfläche Feuerfest/Schlacke und minimiert so die Auskleidungskorrosion.
Oxidation
Bei der Oxidation wird der Kohlenstoff der Feuerfestauskleidung durch Reaktion mit O₂ oder FeO in der Schlacke oxidiert. Mit abnehmendem C-Gehalt verliert das Feuerfestmaterial an Festigkeit und wird weggespült. Der Oxidationsmechanismus tritt auch an der kalten Seite des Steins auf, wenn Löcher in der Stahlschale vorhanden sind. Luftsauerstoff reagiert mit dem Stein-Kohlenstoff, und der hintere Teil der Auskleidung zerfällt zu Pulver.
Erosion
Erosion ist der physische Verschleiß der Feuerfestauskleidung, da flüssiger Stahl und flüssige Schlacke über die Oberfläche der Auskleidung strömen und diese physisch abreiben. Erosion ist ein häufiger Verschleißmechanismus an der Auslauföffnung, der Schlackelinie, den Dachelektrodenöffnungen und den Abgasstutzen.
Aufschmelzen
Der ungeschützte Lichtbogen erzeugt Temperaturen weit über dem Schmelzpunkt vieler Feuerfeststoffe. Aufschmelzen ist der einfache Phasenübergang vom festen in den flüssigen Zustand; die gebildete flüssige Phase wird dann weggespült. Aufschmelzen kann ein ernsthaftes Problem darstellen, wenn es nicht rechtzeitig erkannt und sofort behoben wird.
Hydratation
Da in modernen EAFs intensiv Wasser eingesetzt wird, kommt es zu Wasseraustritten. Feuerfeststoffe werden durch Wasser oder Dampf leicht beschädigt, da das MgO oder der Kalkgehalt hydratisiert. Die Hydratation führt zur Ausdehnung der einzelnen Körner der Feuerfestauskleidung. Diese wachsen und platzen, wodurch die Auskleidung gestört wird.
Abplatzen (Spalling)
Verschleiß durch Abplatzen tritt auf, wenn das Feuerfestmaterial schnellem Aufheizen oder Abkühlen ausgesetzt ist. Dies verursacht Spannungen in der Auskleidung; übersteigen diese die inhärente Festigkeit des Materials, entsteht Rissbildung. Wenn sich Risse schneiden, fallen Brocken aus der Auskleidung. Dieser Mechanismus wird häufig bei Dachfeuerfeststoffen beobachtet, da sie zyklischem Aufheizen und Abkühlen ausgesetzt sind.
Zonen des EAF
Basierend auf den Betriebsbedingungen lässt sich der EAF in spezifische Zonen unterteilen, jede mit unterschiedlichen Feuerfestanforderungen. Diese Zonen sind in Abb. 1 und 2 dargestellt. Hauptzonen sind: (i) der Herd, der flüssigen Stahl und das initiale Aufladematerial hält, (ii) die Schlackelinie als Übergangsbereich zwischen Herd und Seitenwand, (iii) die obere Seitenwand oberhalb der Schlackelinie und unterhalb der wassergekühlten Panels, (iv) die Auslauföffnung für den Abstich des flüssigen Stahls, und (v) das Dach mit einem feuerfesten Teil (Delta), das Öffnungen für Elektroden und Abgase bereitstellt.
Moderne EAFs sind EBT-Öfen und verwenden in den Kontaktzonen zum flüssigen Stahl généralement Magnesit (MgO) oder Magnesit-Kohlenstoff (MgO-C) Feuerfeststoffe. Spezialisierte Feuerfeststoffe mit guter thermischer Schockbeständigkeit kommen im Dach/Delta, der Auslauföffnung und dem Auslaufrohr/Rinne zum Einsatz. Im Folgenden werden allgemeine Feuerfempfehlungen für jede Zone gegeben.
Herd
Der Herdbereich hält flüssigen Stahl bei hoher Temperatur und widersteht dem Aufprall schwerer Aufladematerialien. Zudem muss er der Korrosion durch flüssige Schlacke beim Abstich standhalten. Ein typischer EAF verwendet eine zweikomponentige Herdauskleidung: ca. 230 mm Ziegel als Sicherheitsauskleidung (Sub-Herd) auf der Stahlschale und 300–600 mm monolithischer Magnesit als Arbeitsauskleidung. Einige EAFs haben reine Ziegelherde, bei denen die Erstauskleidung vollständig aus Ziegeln besteht und monolithische Materialien nur zur Reparatur von Löchern nach einer Betriebsperiode verwendet werden. Teerimprägnierte MgO-Ziegel dienen généralement als Sicherheitsauskleidung (MgO-Gehalt 90–97 %). Diese Ziegel haben die Festigkeit und Schlackenbeständigkeit, um das flüssige Bad im unwahrscheinlichen Fall eines Durchbruchs der Arbeitsauskleidung zu halten. Die Sicherheitsauskleidung fungiert als permanente Auskleidung und muss nicht häufig gewechselt werden.
Die monolithische Arbeitsauskleidung hat ebenfalls hohen MgO-Gehalt (60–95 %) und besteht aus trockenem Granulat. Die Korngröße ist so abgestimmt, dass sie während der Installation mit Vibratoren leicht verdichtet werden kann. Monolithische Herdmaterialien enthalten généralement Verunreinigungsoxide wie FeO, um das Sintern zu erleichtern. Die hohe Temperatur des ersten Charges bewirkt Sintern (Verbinden, Verdichten, Festigen) der monolithischen Auskleidung, die dadurch sehr stark und durchdringungsbeständig wird. Die Herdauskleidung ist so ausgelegt, dass der obere Drittel der monolithischen Dicke vollständig gesintert ist, der mittlere Drittel nur teilweise und der untere Drittel an der Sicherheitsauskleidung gar nicht. Dieser Schichteffekt erleichtert das Ausbessern bei Beschädigung durch Durchdringung oder Korrosion: Der beschädigte Bereich wird durch Entfernen des durchdrungenen, gesinterten Magnesits gereinigt und mit neuem monolithischem Material repariert, das beim nächsten Charge sintert.
Moderne EAF-Bodenkonstruktionen beinhalten oft Gaseinblas-Elemente, die poröse Feuerfestmaterialien oder Düsen durch dichte Feuerfeststoffe erfordern, um das Rührgas in den flüssigen Stahl zu leiten. Diese Rührgase können Erosion der Herdfeuerfeststoffe verursachen und regelmäßige Wartung erforderlich machen.
Schlackelinie
Die Schlackelinie ist der Übergangsbereich zwischen Herd und Seitenwand. Sie ist hohen Temperaturen durch Lichtbogenexposition, Oxidation und Flammenanprall durch zusätzliche O₂-Injektion ausgesetzt und vor allem dem Schlackenangriff durch hochtemperaturige Schlacken mit FeO, SiO₂ und MnO. Die Feuerfestauswahl muss sorgfältig auf die erwartete Schlackenchemie abgestimmt sein. Bei EAFs für C-Stahlproduktion entstehen kalkreiche FeO-SiO₂-Schlacken mit Kalk:Kiesel-Säure-Verhältnis > 2:1, was basische Feuerfeststoffe erfordert. Im Schlackenlinienbereich werden généralement MgO-C-Ziegel oder teerimprägnierte Magnesitziegel verwendet. Für Edelstahlproduktion können neutralere, verschmolzene Magnesit-Chrom-Ziegel eingesetzt werden.
Das Schlackenliniendesign kombiniert Ziegel und monolithische Feuerfeststoffe. Ein gängiges Design verwendet MgO-C-Ziegel von 300–450 mm Dicke mit 10–20 % C-Gehalt. Die Kohlenstoffphase besteht aus Graphit und kohlenstoffhaltigem Harzbindemittel. Diese Materialien bieten sehr gute Beständigkeit gegen Schlackenangriff und hohe Temperaturen. Der Kohlenstoff ist jedoch oxidationsempfindlich; zum Schutz werden Metallpulver (Aluminium, Silicium, Magnesium) zugesetzt, die mit C Karbide bilden, die höhere Oxidationsbeständigkeit aufweisen und die Ziegel festigen. Festigkeit ist nötig, um der erosiven Wirkung von flüssiger Schlacke und Stahl in der Schlackenzone zu widerstehen. MgO-C-Ziegel in der Schlackelinie werden zusätzlich durch monolithische Feuerfeststoffe geschützt. Die initiale Installation der monolithischen Feuerfeststoffe deckt normalerweise alle oder einen Teil der Schlackenlinienziegel ab. Aufgrund der schwierigen Betriebsbedingungen korrodieren die Feuerfeststoffe. Zusätzlicher Schutz erfolgt durch Aufspritzen (Guniting) mit MgO-basiertem Aufspritzgemisch zum Aufbau einer Schutzschicht. Diese Aufbauarbeiten müssen je nach Schwere der Betriebsbedingungen häufig durchgeführt werden.
Obere Seitenwand
Die obere Seitenwand wird mit MgO-C-Ziegeln ausgekleidet, ähnlich denen der Schlackelinie. Sie ist Lichtbogenausschlag (sehr hohe Temperaturen) und Aufprall durch schweren Schrott beim Aufladen ausgesetzt. Beim Abstich, wenn der Ofen kippt, kontaktieren flüssiger Stahl und Schlacke die obere Seitenwand auf der Auslaufseite. Auch müssen die Ziegel Korrosion durch Schlacke und Flammenanprall von O₂-Lanzen und Oxyfuel-Brennern widerstehen. MgO-C-Ziegel mit 5–20 % C-Gehalt eignen sich für die obere Seitenwand. Verschiedene Qualitäten und Reinheiten von Magnesit, Graphit und Metallpulvern werden verwendet. Im AC-EAF, der Hotspots an der oberen Seitenwand aufweist, werden höherwertige Ziegel auf Basis verschmolzener Magnesia-Körner (statt gesinterter) benötigt. Verschmolzene Magnesia-Ziegel haben verbesserte Hochtemperaturbeständigkeit, kosten aber erheblich mehr.
Auslauffeuermaterialien
Auslauffeuermaterialien werden sowohl für Seiten- als auch Bodenauslauföfen benötigt. Die Betriebsbedingungen sind ähnlich: hochgeschwindigkeitsströmender flüssiger Stahl und in geringerem Maße flüssige Schlacke durch eine 125–200 mm Durchmesser große Auslauföffnung. Der Hochgeschwindigkeitsstrom erodiert die Auslauffeuermaterialien.
Beim Seitenauslaufofen gibt es verschiedene Auslaufdesigns. Die einfachste Variante lässt eine Öffnung in der Seitenwand bei der Erstauskleidung und positioniert nach Fertigstellung des Ziegelwerks entweder einen feuerfesten Auslaufhülse oder ein Stahlrohr in der Öffnung. MgO-basiertes Aufspritzgemisch füllt die Hohlräume zwischen Hülse/Rohr und angrenzendem Ziegelwerk. Die zweite Variante verwendet eine große Auslaufbaugruppe mit vorgeformtem Auslauf, die vor dem Verlegen des Seitenwandziegelwerks eingesetzt wird. Nach Positionierung wird das angrenzende Ziegelwerk fertiggestellt, wodurch ein fester Sitz entsteht.
Auslauffeuermaterialien müssen von hoher Qualität sein. Wird der Auslauf mit Aufspritzgemisch um ein Stahlrohr gespritzt, muss das Gemisch höchste Qualität, maximale Festigkeit und Erosionsbeständigkeit aufweisen. Bei Verwendung einer feuerfesten Hülse in der Baugruppe muss diese aus hochwertigem MgO-Ziegel mit C und Metallpulvern bestehen. Metallische Zusätze in MgO-C-Auslaufziegeln bieten zusätzliche Festigkeit und Oxidationsbeständigkeit für diese kritische Anwendung.
Der Seitenauslaufofen hat einen Auslauf (Spout) vom Auslauf zur Pfanne. Der Auslauf ist eine vorgeformte monolithische Rinne in der Rinnen-Stahlschale. Das Vorfertigteil besteht aus MgO-basiertem Feuerbeton, wenn Schlacke in Auslauf und Rinne gelangt; die Schlackenbeständigkeit von MgO ist dann nötig. Begrenzt die Betriebspraxis den Schlackeeintrag, werden hochfeste, hochaluminhaltige Feuerbetone verwendet. Der hochaluminhaltige Auslauf hat généralement längere Lebensdauer wegen verbesserter thermischer Schockbeständigkeit und höherer Festigkeit im Vergleich zum Magnesit-Vorfertigteil.
Bodenauslauföfen benötigen speziell gestaltete Auslaufhülsen und ein Endstück (End Block). Die Auslaufhülse sitzt im Herd in einer Auslauf-Sitzbaugruppe, die aus Ziegel- oder Vorfertigteilen besteht und ein ca. 450 mm Loch durch die Herdfeuerfeststoffe bildet. Die Hülse wird in der Baugruppe zentriert und der Ringraum mit basischem Feuerbeton oder Rammmischung gefüllt. Auslaufhülsen sind MgO-C-Blöcke aus hochreinem Magnesit oder verschmolzener Magnesia mit 10–15 % C-Gehalt. Metallpulver dienen als Verstärkungsmittel zur Maximierung von Erosions- und Oxidationsbeständigkeit. Das untere Ende der Auslauföffnung ragt über die Ofenschale hinaus und nutzt ein Endstück. Dieses ist ein ähnlicher MgO-C-Ziegel, der durch einen am EAF befestigten Endstück-Guss gehalten wird. Das Endstück ist der Außenumgebung ausgesetzt und muss sehr gute Oxidations- und Erosionsbeständigkeit gegen den Auslaufstrom aufweisen. Es ist oft der limitierende Faktor für die Auslaufleistung. Bei fortschreitender Erosion beginnt der Auslaufstrom zu flackern, was die Reoxidation des flüssigen Stahls erhöht. Dann ist eine Heißreparatur zum Austausch von Endstück und Auslaufhülse unerlässlich.
Dach und Delta
EAF-Dachfeuerfeststoffe für AC- und DC-Öfen sind généralement hochaluminhaltige (70–90 % Al₂O₃) Vorfertigteile mit hoher Festigkeit. Da das Dach beim Aufladen angehoben und weggeschwenkt wird, unterliegen die Dachfeuerfeststoffe starkem thermischem Schock. Die geringere thermische Ausdehnung von hochaluminhaltigen Feuerbetonen im Vergleich zu basischen bietet Vorteile bei der thermischen Schockbeständigkeit. Zudem haben hochaluminhaltige Feuerbetone höhere Festigkeit als basische. Daher widerstehen hochaluminhaltige Dächer den beim Anheben und Bewegen entstehenden Spannungen besser. EAF-Dachfeuerfeststoffe halten normalerweise lange.
Das Dach ermöglicht auch den Abzug der Ofenabgase durch einen Kanal. Während der unmittelbare Austritt meist wassergekühlt ist, gibt es einen feuerfest ausgekleideten Bereich im Kanalsystem. Feuerfeststoffe im Abgaskanal müssen Schlackenschleppung und -abrieb durch partikelbeladene Abgase bei hoher Geschwindigkeit widerstehen. Verwendet werden Aluminiumoxid-Ziegel (50–70 % Al₂O₃) oder Ton/Aluminiumoxid-Aufspritzgemische (40–60 % Al₂O₃). Beide Materialien bieten die nötige Kombination aus thermischer Schockbeständigkeit und Schlackenbeständigkeit.
Feuerfeststoffe für DC-EAFs
DC-Elektroöfen haben spezielle Feuerfestanforderungen, da die Rückführungselektrode meist im Ofenboden installiert ist (einige DC-Öfen nutzen alternative Anordnungen mit zwei Graphitelektroden). Bei stromleitendem Boden wirkt die feuerfeste Auskleidung im Ofenbodenmittelpunkt als Anode. Eine Kupferplatte wird unter dem leitfähigen Feuerfeststoff angeschlossen und der Rückführ-Kupferstromschiene angeschlossen. Besondere Anforderungen an das Feuerfestmaterial sind: geringer elektrischer Widerstand (bevorzugt < 0,5 mΩ/m), geringe Wärmeleitfähigkeit und hohe Verschleißfestigkeit.
Bei DC-EAFs muss das Herdfeuerfestdesign eine Bodenelektrode einbeziehen. Die Betriebsbedingungen für die Bodenelektrodenfeuerfeststoffe sind hart: lokalisierte hohe Temperaturen und intensive Turbulenzen an der Elektrodenoberfläche sind üblich. Dies erfordert Feuerfeststoffe mit hoher Temperaturstabilität und Festigkeit. Für DC-EAFs mit Stift- oder Flossenbodenelektroden kann trocken rüttelbarer Magnesit-Monolith mit 5–10 % C verwendet werden. Bevorzugt ist jedoch ein temperaturempfindlicherer Monolith mit höherem MgO-Gehalt. Die monolithischen Materialien können heiß oder kalt installiert werden. Unter der Arbeitsauskleidung wird ein dreilagiger MgO-C-Ziegel eingebaut. Der Rest-C-Gehalt der Ziegel liegt bei 10–14 %.
Die Strangguss-Rückführungselektrodenkonfiguration verwendet ein bis vier große Stahlblöcke (ca. 250 mm Durchmesser) je nach Ofengröße. Die Blöcke sind in den Bodenfeuerfeststoff eingebettet und von basischen Feuerfestziegeln umgeben. Für den restlichen Herd wird eine spezielle Magnesit-Rammmischung verwendet, um den Ziegelbereich um die Elektrode zu erhalten.
Der Stift-Rückführungselektrodentyp verwendet mehrere Metallstifte (250–500 mm Durchmesser) als Rückführpfad. Diese durchdringen den Feuerfeststoff bis zum Ofenboden, wo sie an einer Metallplatte befestigt sind. Trockene Magnesit-Rammmischung wird für die gesamte Herdauskleidung verwendet und zwischen den Stiften gerammt. Alternativ können MgO-C-Ziegel im Anodenbereich verwendet werden, was die Ofenbodenlebensdauer verbessert, aber kostspieliger ist.
Der Stahlflossen-Rückführungselektrodentyp verwendet Stahlflossen, die ringförmig im Ofenboden angeordnet sind und mehrere Sektoren bilden. Jeder Sektor besteht aus einer horizontalen Erdplatte und mehreren aufwärts ragenden geschweißten Stahlflossen. Trockene Magnesit-Rammmischung wird zwischen den Flossen und für die Herdauskleidung verwendet.
Ein weiteres Design verwendet leitfähige Feuerfeststoffe (Ziegel oder monolithisch), eine Kombination aus C und Magnesit, um den elektrischen Strom vom Bad zu den Kupferanschlüssen am Ofenboden zu leiten. Leitfähige Feuerfeststoffe bestehen aus komplexen Mischungen hochreinen Magnesits, Graphits und Metallpulvern, um die nötige Kombination aus Hochtemperaturfeuerfestigkeit und elektrischer Leitfähigkeit zu erreichen.
Wichtige Punkte bei der Installation der Feuerfeststoffe in DC-EAFs sind: Zonierung, Herdkontur, Schlackenlinienlage, Ofenstahlkapazität, Auslauflage, -größe und -winkel, Dach/Delta-Orientierung, Ausdehnungsfugen, Brenneröffnungslagen, Schlackentürkonstruktion, Bodeneinblas-Elemente und DC-Ofenbodenelektrode.
Verfahren zur Installation einer neuen Auskleidung im EAF
Typisches Verfahren für die Installation einer kompletten neuen EAF-Auskleidung:
- Der Ofen wird in Waagerechte gebracht und die Schale von allen Verunreinigungen gereinigt. Es hilft, den genauen Ofenmittelpunkt zu lokalisieren und eine Markierung im Bodenzentrum der Schale anzubringen.
- Bevorzugte Konstruktion: rechteckige Magnesitziegel flach verlegt mit basischem Granulatmaterial als Füllung für eine ebene Fläche gegen die gerundete Stahlschale.
- Nach Positionierung der EBT-Auslaufsitzblöcke, Bodeneinblas-Elemente und Berücksichtigung der Ofenbodenelektrode (bei DC-EAF) wird der erste Kurs Sub-Herd-Ziegel trocken, dicht und eben verlegt; trockener Magnesitmörtel wird in die Fugen gefegt. Zusätzliches Füllmaterial wird am Umfang des ersten Kurses platziert und nivelliert.
- Der zweite Kurs wird im 45°-Winkel zum ersten verlegt, wieder mit trockenem Magnesitmörtel in den Fugen. Dieser Prozess wird für drei bis vier flache Kurse wiederholt. (Alternative, weniger bevorzugte Sicherheitsauskleidung: zwei bis vier flache Kurse, die dem gekrümmten Schalenkontur folgen. Dies kann bei kleinerem sphärischem Schalenradius verwendet werden und gibt gleichmäßigere Dicke im monolithischen Herdmaterial).
- Auf der richtigen Höhe werden Keilziegel für den ersten Stadionkurs verwendet. Bevorzugt beginnt man mit dem größten Ring 25 mm von der Schale und arbeitet zum Zentrum. Zum Schließen des Rings wird ein Keilziegel auf der Ziegelsäge auf die exakten Maße geschnitten. Ist das Schnittstück kleiner als ein halber Ziegel, werden zwei Schnittstücke verwendet. Der Hohlraum am Kursende bis zur Schale wird mit granulatförmigem Magnesitmaterial gefüllt. Der nächste Stadionring wird ähnlich verlegt. Die Kontur des Stadionherds gemäß Feuerfestzeichnung ist genau einzuhalten, um ausreichend Platz für das monolithische Herdmaterial in der richtigen Dicke zu lassen.
- Bei EBT-Öfen ist es noch kritischer, die Feuerfestbodenzeichnung exakt zu befolgen. Es gibt Teilringe mit variierenden Radien, die in den Nasenbereich reichen und nivelliert gehalten werden müssen. Eine Methode: Bohrung im obersten flachen Kurs des Bodenziegels im exakten Ofenmittelpunkt; ein Besenstiel mit Nagel als Mandrel dient zum Zeichnen von Kreisen und Bögen für Stadionringe und Teilringe in die Nase.
- Wenn kein monolithisches Herdmaterial verwendet wird, werden der letzte Kurs oder die letzten zwei Kurse beim reinen Ziegelherd in "Rowlock" (auf Kante) oder "Soldier" (auf Stirn) verlegt. Dies gibt viel größeren Ziegel-zu-Ziegel-Kontakt und minimiert Herdhub im Betrieb. Alle Kurse im Herd und Stadion werden trocken verlegt und mit Magnesitmörtel verfugt.
- Nach Abschluss der Stadionringe werden die Schlackenlinienziegel kursweise mit demselben Keilkonzept wie bei den Stadionringen verlegt. Die Schlackelinie wird ebenfalls > 25 mm von der Stahlschale entfernt installiert, um thermische Ausdehnung ohne Abplatzen oder Hub zu erlauben. Ziegelringe oder Teilringe werden in die Seitenwand und Hotspots fortgesetzt bis zu den wassergekühlten Panels oder dem Ofenoberteil.
- Türzargen sind ein kritischer Designbereich. Mehrere Designs nutzen reguläre Keilformen in verzahnten Kursen als Türzarge – sehr erfolgreich. Andere verwenden spezielle Türzargenformen mit größerer Oberfläche für bessere Verzahnung und schärferem Winkel, der die Türöffnung vergrößert und Feuerfestschäden beim Abschlacken reduziert. Wieder andere Designs beinhalten Ziegel- oder Vorfertigteilbaugruppen, die an die Stahlschale geschweißt oder geschraubt werden. Diese werden zuerst installiert und die Schlackenlinien- und Seitenwandziegel direkt daran angelegt, wobei Seitenwandringe halbwegs zwischen Tür und Auslauf verzahnt werden.
- Konventionelle kippbare EAFs verwenden généralement Auslaufmodulformen, die mit Kran auf der richtigen Höhe positioniert werden vor dem Verlegen der Schlackenlinie und Seitenwände. Alternative: Öffnung in den Seitenwandringen lassen und dann um ein Stahlrohr rammen oder aufspritzen, das den Auslauf bildet. Dieses Rohr schmilzt beim ersten Charge aus. Feuerfeste Auslaufformen können同様 mit monolithischem Material an der richtigen Höhe und Winkel gehalten werden.
- Das Dach oder der Delta-Bereich bei wassergekühltem Dach wird généralement in einem Feuerfest-Neubaugebiet installiert; ein fertiges Dach wartet auf den Ofenwiederaufbau. Bei wassergekühlten Dächern und vorgeformten Deltas wird oft ein Feuerbeton um den Umfang des Vorfertigteils gegossen, um es gegen das wassergekühlte Dach zu fixieren. Bei Ziegeldächern ist eine Dachform (gewöhnlich Beton) erforderlich, die die geeignete Kuppelform für den inneren Dachkontur erzeugt. Mandrel(s) werden für die Elektroden gesetzt. Dreifach konische Elektroofendachformen werden in konzentrischen Ringen gegen den Dachring für die äußeren zwei Drittel des Dachs verlegt. Oft werden Teilringe in Keilmuster zwischen den Elektroden verlegt. Elektrodenringziegel umgeben jeden Mandrel und werden mit Stahlbändern gehalten. Ein Feuerbeton wird in den Hohlraum zwischen äußeren Ringen und Elektrodenringziegeln gegossen oder gerammt.
- Die meisten EAF-Designs verwenden monolithisches Herdmaterial mit hohem Magnesitgehalt, selbstsinternend, granulär. Nach Installation der EBT-Auslaufsitzblöcke, Bodeneinblas-Elemente und Bodenelektrodenformen (bei DC-EAF) beginnt das Verlegen des monolithischen Herds. Das Material kommt in großen Big-Bags. Ein Kran hält den Big-Bag über dem Ziegel-Sub-Herd (Sicherheitsauskleidung), der Bag wird aufgeschnitten und das Material geschaufelt. Nach zwei bis drei Big-Bags jabbern mehrere Arbeiter mit Schaufeln oder Heugabeln wiederholt in das Granulat, um Luft zu entfernen und das Herdmaterial zu verdichten. Während der Verdichtung verdichten Arbeiter es weiter mit mechanischen Vibratoren oder durch Begehen des Herds, um die richtige Kontur zu erreichen. Weitere Big-Bags werden hinzugefügt, entlüftet und verdichtet bis zur endgültigen Kontur (meist mit Ketten oder Form gemessen). Der neue Herd sintert beim ersten Charge an Ort und Stelle.
Aufheizprogramm
Bei einer neuen EAF-Auskleidung mit komplett neuem monolithischem Herd werden généralement Stahlplatten oder leichter Schrott per Magnet in den Ofenboden abgesenkt, um den ungesinterten Herd zu schützen. Nach Einbringen dieses Polsterschrotts wird der erste Korb geladen und der Lichtbogen gezündet, wobei ein langer Lichtbogen verwendet wird, um ein Einbohren in den neuen monolithischen Boden zu vermeiden. Der Boden ist meist nach dem ersten Charge gesintert, wobei es wichtig ist, Boden und Wände auf Löcher oder Erosion durch ungesintertes Material, das Hohlräume in der Auskleidung hinterlässt, zu inspizieren. Da die neue EAF-Auskleidung sehr wenig Feuchtigkeit enthält, sind beim initialen Aufheizen keine besonderen Vorsichtsmaßnahmen erforderlich, außer dem langen Lichtbogen, um Erosion des Bodens vor dem Sintern zu vermeiden.
Ausmauerungspflege
EAF-Auskleidungen werden durch Aufspritzen (Guniting), Ausbessern (Fettling) und Ziegelausbesserung gewartet.
Aufspritzwartung (Guniting)
Aufspritzwartung besteht darin, Wasser mit einem Magnesit-basierten Aufspritzgemisch zu mischen und diese Mischung auf die Feuerfestauskleidung zu spritzen. Guniting wird zur Erhaltung von Hotspots, Schlackenlinienerosion, Auslauf, Türbrustbereich oder jedem anderen Auskleidungsbereich mit selektivem Verschleiß eingesetzt. Aufspritzmaterial ist meist eine temporäre Maßnahme; der gleiche Bereich muss innerhalb der nächsten paar Chargen neu aufgespritzt werden. Trotz der temporären Natur bietet Guniting eine ausgeglichene Lebensdauer, indem es das hochselektive Verschleißmuster in der EAF-Auskleidung angleicht. In AC-Öfen ist der Verschleiß meist an der Seitenwand nahe der Mastelektrode größer; das Aufspritzen dieses Bereichs maximiert die Gesamtleistung der Auskleidung. Die meisten Aufspritzwartungen erfolgen mit einer Druckpistole, die trockenes Material pneumatisch zu einer Wassermischdüse fördert und der Luftdruck das nasse Aufspritzgemisch auf die Auskleidungsoberfläche spritzt. Die Düsenführerschaft beeinflusst die Qualität des Aufspritzflickens. Guniting kann automatisiert werden durch ein mechanisches Zentrifugal-Aufspritzgerät, das das Material in einem Kreisbild schießt, während es von einem Kran hängt. Dies ist schneller und einfacher, verschwendet aber oft Material, indem es es dort platziert, wo es nicht benötigt wird.
Basische Aufspritzgemische reichen von 40 % bis 95 % MgO. Hochtemperaturbetriebe und hochleistungsstarke EAFs verwenden généralement höher MgO-haltige Aufspritzgemische, während moderate Temperaturbetriebe niedrigere MgO-Gehalte verwenden.
Ausbessern des monolithischen Bodens (Fettling)
Fettling ist die Technik zum Ausbessern von Löchern im monolithischen Boden. Eine schnell sinternde Version des granulären Herdmaterials oder das Originalprodukt wird verwendet. Das trockene Material wird geschaufelt oder per Kran dort abgeworfen, wo ein Loch im monolithischen Boden ist, oder ein mechanischer Rutschen per Kran liefert Material auf die geneigten Herdbänke. Gelegentlich wird der Magnet verwendet, um dieses Ausbesserungsmaterial zu nivellieren, das dann beim nächsten Charge an Ort und Stelle sintert.
Ziegelausbesserung
Nach mehreren Wochen Betrieb wird Guniting weniger effizient. Dann wird der Ofen abgekühlt, um 30–80 % der Seitenwand und Hotspots auszugraben. Der Schutt wird entfernt und neue Ziegel in allen Hotspot- und Seitenwandbereichen eingebaut. Oft werden dieselbe Feuerfestqualität und -dicke wie bei der Erstauskleidung verwendet. Alternativ werden geringere Qualität oder dünnere Auskleidungen eingebaut, da etwas weniger Lebensdauer benötigt wird als bei kompletter Neuaustkleidung. Die Ziegelausbesserung wird abgeschlossen, indem MgO-Aufspritzgemisch in alle Hohlräume und Risse des ausgebesserten Ziegelwerks gespritzt wird.
Normalerweise wird bei einer Ziegelausbesserung der Auslauf komplett ersetzt oder mit Rammmischung oder Aufspritzmaterial repariert, falls nicht durch Ziegelarbeiten ersetzt. In vielen EAF-Betriebspraktiken wird ein regelmäßiger Ziegelausbesserungsplan befolgt, der ein oder zwei Zwischenausbesserungen für jeden kompletten Seitenwandjob umfassen kann. Diese Wartungs- und Ausbesserungsentscheidungen werden normalerweise durch die Schwere der Betriebsbedingungen diktiert.
Sonstige Feuerfestwartung
Jeder EAF hat einzigartige Merkmale oder Bedingungen, die spezifische Feuerfestwartung erfordern. Dach-Delta-Abschnitte sind bei Ausfall oder nach einem regelmäßigen Plan zu ersetzen. Ausläufe sind zu ersetzen oder zu reparieren, wenn die Abstichzeit zu kurz wird oder Schlackenschleppung beginnt. Konventionelle EAF-Ausläufe werden normalerweise mit hoch-MgO-Aufspritzgemisch um ein Stahlrohr ersetzt, während EBT-Ausläufe ausgeschlagen und eine neue Baugruppe oder ein Einteilerohr per Kran von oben eingesetzt werden. Bodeneinblas-Elemente und Bodenelektroden erfordern jeweils spezialisierte Wartungsverfahren, die je nach Design variieren.
Herstellungsprozess
- Reichlich vorhandene Refraktärmetalle: Eigenschaften, Anwendungen und neue Technologien
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Professionelle elektrische Kreissäge für präzises Schneiden
- Elektrohydraulische Presse – Vielseitige Präzision für Clinchen, Formen & Schmieden
- Premium Elektrische Rohrbiegemaschinen: Präzision, Zuverlässigkeit & Kosteneffizienz
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile