



Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
Einsatz von Roheisen zur Stahlerzeugung im Lichtbogenofen
Die Stahlerzeugung im Lichtbogenofen (EAF) bietet sehr gute Flexibilität bezüglich der Wahl der Beschickungsmaterialien. Das traditionelle Beschickungsmaterial für den EAF-Prozess war 100 % kalter Schrott, aber aufgrund von Problemen bezüglich Schrott wie dessen Verfügbarkeit und Qualität, Marktpreisschwankungen und Einschränkungen durch Schrott bei der Herstellung bestimmter Stahlsorten wegen Reststoffen und Stickstoffgehalt etc., wurden alternative Beschickungsmaterialien in variierenden Anteilen erfolgreich von EAF-Betreibern eingesetzt. Die alternativen Beschickungsmaterialien sind direktreduziertes Eisen (DRI), heißbrikettiertes Eisen (HBI), Roheisen oder Roheisen (Hot Metal).
Der Einsatz von Roheisen ist in Gebieten beliebter, in denen Schrottknappheit und/oder Stromknappheit oder hohe Stromkosten herrschen. Die beliebte Roheisenquelle ist der Hochofen, daher kann Roheisen in EAFs eingesetzt werden, die in unmittelbarer Nähe zum Hochofen stehen, andernfalls muss der EAF-Betreiber Roheisenblöcke (Pig Iron) verwenden. Roheisenblöcke benötigen zusätzliche Energie für ihr Schmelzen. Ein großer Variationsbereich in den Anteilen von Roheisen und Schrott ist in der EAF-Stahlerzeugung möglich. Mit 100 % Schrottbetrieb an einem Ende der Skala kann der EAF auch mit einer Beschickung von nur 20 % Schrott und 80 % Roheisen betrieben werden. Derzeit gibt es viele EAFs, die für den Einsatz von bis zu 80 % Roheisen in der Beschickung ausgelegt sind.
Die Kombination einer Beschickung aus Roheisen und Schrott im EAF hilft, die Betriebsleistung des Prozesses zu verbessern. Roheisen enthält gelösten Kohlenstoff und Silicium, die wichtige Wärmequellen durch ihre Oxidation sind. Die Oxidationswärme dieser Elemente zusammen mit der im Roheisen verfügbaren sinnvollen Wärme hilft bei einer substanziellen Reduktion des Stromverbrauchs während der Stahlerzeugung im EAF. Weiterhin ist Roheisen frei von fremden nichtmetallischen Materialien, die während des Roheisenprozesses als Schlacke entfernt wurden. Allerdings müssen EAF-Betreiber die starke Reaktion im Ofen wegen des Kohlenstoffs im Roheisen beachten. Roheisen kann kontrolliert beschickt werden, um den Kohlenstoffgehalt in der flüssigen Metallbad im Ofen zu kontrollieren.
Hauptvorteile der Roheisenbeschickung im EAF
Die Hauptvorteile der Roheisenbeschickung im EAF umfassen gesteigerte Produktivität, verbessertes Schlackenschäumen und erhöhten Kohlenstoffgehalt in der Beschickung. Der hohe Reinheitsgrad, der niedrige Gangue-Gehalt des Roheisens ermöglicht die Produktion jener Stahlprodukte, die niedrigen Reststoffgehalt benötigen. Weiterhin hat Roheisen eine bekannte und konsistente Chemie, zertifiziert durch Analyse, und dies gleicht die breiten Chemieschwankungen aus, die bei der Verwendung von veraltetem Schrott üblich sind.
Die im Roheisen enthaltene chemische Energie wird effizient durch enthaltenen Kohlenstoff geliefert, was schnelleres Schmelzen und erhöhte Produktivität fördert. Roheisen ist extrem vorteilhaft für die Steigerung der EAF-Produktivität und das Erreichen kurzer Abstich-zu-Abstich-Zeiten, vorausgesetzt, das Ofendesign beschränkt die Entkarburisierungsrate nicht. Roheisen ermöglicht auch beträchtliche Flexibilität bei der Auswahl von Schrott. Aufgrund des niedrigen Reststoffgehalts des Roheisens ist es möglich, minderwertigen Schrott zu verwenden, wenn höhere Anteile von Roheisen im EAF eingesetzt werden.
Roheisen bietet Vorteile ähnlich wie Roheisenblöcke, mit dem zusätzlichen Vorteil, dass das Material bereits bei einer Temperatur von ca. 1.300 °C oder höher vorliegt. Damit wird der größte Teil der Energieanforderung im EAF (erforderlich für das Schmelzen des Fe) bereits geliefert. Eine Tonne Roheisen bei 1.430 °C liefert ca. 250 kWh in Form von sinnvoller Wärme, basierend nur auf dem Fe-Gehalt. Für den Einsatz von Roheisenblöcken im EAF betragen typische Energieeinsparungen 3,1 kWh/Prozent Roheisenblock bis 3,6 kWh/Prozent Roheisenblock. Die Verwendung von Roheisen erhöht die Einsparungen auf 4,8 kWh/Prozent Roheisen. Der Einsatz großer Mengen Roheisen kann den Stromverbrauch auf das Niveau von 200 kWh pro Tonne Roheisen und darunter senken und kann somit für Standorte mit schwachem Stromnetz sehr vorteilhaft sein.
Einfluss von Roheisen auf Schlüsselparameter des EAF-Prozesses
In jüngster Zeit lag der Hauptfokus in der EAF-Stahlerzeugung auf der Erreichung maximaler Energieeffizienz. Weiterhin beeinflussen die Vorschickmaterialien das Design des EAF und seine Betriebspraxis. Der Einfluss von Roheisen als Beschickungsmaterial auf verschiedene Schlüsselparameter eines EAF-Prozesses der Stahlerzeugung wird im Folgenden detailliert beschrieben.
Reststoffe (Tramp Elements)
Reststoffe, auch als Tramp-Elemente bekannt, können während der Verarbeitung nicht aus dem Stahl entfernt werden. Daher ist die Menge dieser Elemente im Produkt eine direkte Funktion der Menge dieser Elemente, die über die Beschickungsmaterialien in den Stahlerzeugungsprozess eingebracht werden. Hohe Reststoffgehalte können Gieß- und Walzprozesse sowie die Produktqualität beeinträchtigen. Durch Zugabe von Roheisen, das eine saubere Eiseneinheit ist, in die Beschickungsmischung kann der Reststoffgehalt in der flüssigen Stahle durch Verdünnung auf akzeptable Niveaus reduziert werden.
Stickstoffgehalt im Stahl
Stickstoff wird allgemein als unerwünschte Verunreinigung betrachtet, die Versprödung in Stählen verursacht und die Dehnungsalterung beeinflusst. Stickstoff in der flüssigen Stahle liegt in gelöster Form vor. Während der Erstarrung des Stahls im Stranggießen ist Stickstoff der Hauptgrund für die Bildung von Lunkern. Roheisen verdünnt aufgrund seiner niedrigeren Stickstoffgehalte und führt auch zur Erzeugung von Kohlenmonoxid (CO) Gas innerhalb des Stahlbades durch C-Kochen, was weiterhin zur Senkung des Stickstoffgehalts im Stahl führt.
Entfernung von Wasserstoff
CO-Gas, das während des Entkarburisierungsprozesses entsteht, hilft bei der Entfernung von Wasserstoff. Es wurde demonstriert, dass Entkarburisierung mit einer Rate von 1 % pro Stunde den Wasserstoffgehalt im Stahl von 8 ppm auf 2 ppm in 10 Minuten senken kann.
Einfluss auf Produktivität und andere Betriebsparameter
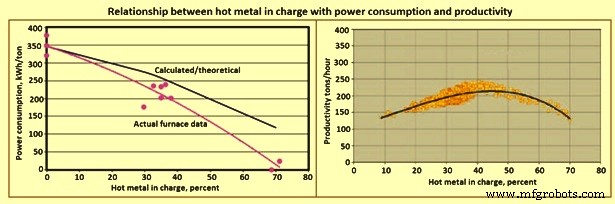
Mit dem Einsatz von Roheisen in der Beschickungsmischung gibt es größeren Sauerstoffverbrauch, was zur Verbesserung der EAF-Produktivität, kürzeren Abstich-zu-Abstich-Zeiten, verbesserter Fe-Ausbeute und Reduktion des spezifischen Stromverbrauchs beiträgt. Mit dem Einsatz von Roheisen in der Beschickungsmischung liegt die Einsparung im Bereich von 4 kWh pro Prozent Roheisen bis 8 kWh pro Prozent Roheisen in der Beschickung. Abbildung 1 zeigt die Beziehung von Produktivität und spezifischem Stromverbrauch mit dem Prozentsatz von Roheisen in der EAF-Beschickung.
Rolle des Kohlenstoffs
Bei der Stahlerzeugung im EAF wird Kohlenstoff benötigt, um mit dem Sauerstoff und Eisenoxid zu reagieren und das Schlackenschäumen zu unterstützen. Etwas Kohlenstoff wird auch benötigt, um die Produktanforderungen zu erfüllen. Kohlenstoff wird auch in den EAF eingebracht, um im Bad mit injiziertem Sauerstoff zu reagieren und CO-Gas zu erzeugen sowie ausreichend chemische Energieeingabe für die Einsparung des elektrischen Energieverbrauchs zu geben. Die Erzeugung von CO-Gas innerhalb des Bades hilft, niedrige Konzentrationen gelöster Gase im Stahl zu erreichen. Die CO-Gasblasen helfen auch beim Schlackenschäumen (Erzeugung einer Emulsion), was hilft, den Lichtbogen einzuschließen und den Energieübertrag zum Stahlbad statt zum Ofengehäuse und Strahlungsübertrag zum Bad zu verbessern. Die Übertragungseffizienzen unter verschiedenen Schlackenbedingungen sind in Tabelle 1 angegeben.
| Tabelle 1: Lichtbogentyp und Übertragungseffizienz der elektrischen Energie | ||
|---|---|---|
| Nr. | Lichtbogentyp | % Effizienz der elektrischen Energie |
| 1 | Freier Lichtbogen | 26 |
| 2 | Teilweise von schäumender Schlacke umgeben | 65 |
| 3 | Vollständig von schäumender Schlacke umgeben | 93 |
| 4 | Teilweise Widerstandsheizung | 97 |
| 5 | Vollständige Widerstandsheizung | 100 |
Man kann sehen, dass das vollständige Eintauchen des Lichtbogens in die schäumende Schlacke einen enormen positiven Effekt auf den Energieübertrag hat. Damit können Wärmeverluste durch Strahlung reduziert werden. Die gesamte benötigte Kohlenstoffzugabe im EAF-Betrieb hängt von mehreren Faktoren ab: (i) Kohlenstoffgehalt der Vorschickmaterialien, (ii) geplante Sauerstoffverbrauchsrate, (iii) gewünschter Abstich-Kohlenstoffgehalt, (iv) Wirtschaftlichkeit der Fe-Ausbeute im Vergleich zu Kohlenstoffkosten und (v) Kapazität des Abgassystems. Kohlenstoff wird normalerweise in Form von Kohle oder Koks in den EAF eingebracht, der einen Aschegehalt hat, der ein unerwünschtes Material in der Stahlerzeugung ist. Roheisen hat Kohlenstoff im Bereich von 3,8 % bis 4,5 %. Daher spart der Einsatz von Roheisen viel Kosten im Vergleich zur Zugabe von Kohlenstoff aus externen Quellen.
Wegen der unregelmäßigen Kohlenstoffausbeute aus der Beschickung im EAF haben viele EAF-Betreiber auf hochkohlenstoffhaltige Vorschickmaterialien wie Roheisenblöcke oder Roheisen etc. zurückgegriffen, um Variationen in der Stahlerzeugung zu reduzieren. Wenn große Mengen Roheisenblöcke oder Roheisen verwendet werden, ist es nicht notwendig, Beschickungskohlenstoff überhaupt zuzusetzen. Jedes 1 % Roheisen in der Beschickung liefert 0,435 kg pro Tonne Beschickungskohlenstoff (unterstellt 4 % C im Roheisen und 92 % Schrottausbeute). Somit liefert 20 % Roheisen in der Beschickung das Äquivalent von fast 9 kg pro Tonne Beschickungskohlenstoff. Die Ausbeute des in metallischen Vorschickmaterialien enthaltenen Kohlenstoffs ist sehr hoch (typischerweise 90 % bis 100 %). Wenn die verbesserte Kohlenstoffausbeute berücksichtigt wird, kann diese Menge Roheisen 10 kg pro Tonne Beschickungskohlenstoff bis 60 kg pro Tonne Beschickungskohlenstoff ersetzen.
Designmerkmale
Das Schlüsselthema des EAF ist seine Entkarburisierungskapazität. Hoher Kohlenstoffgehalt in der Beschickung erfordert zusätzliche Zeit für die Entkarburisierung. Der EAF kann Sauerstoffinjektionsraten, die für die BOF-Stahlerzeugung typisch sind, nicht nutzen. Ein Roheisenanteil über 40 % wurde als maximale Grenze betrachtet, oberhalb derer die EAF-Produktivität aufgrund unzureichender Sauerstoffinjektionskapazität sinkt. Derzeit sind jedoch EAFs verfügbar, die für den Einsatz von bis zu 80 % Roheisen ausgelegt sind.
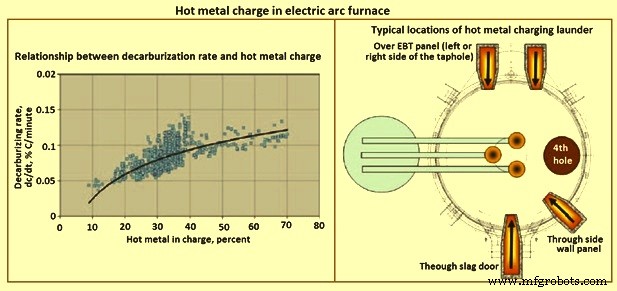
Die Sauerstoffinjektionsgrenzen in normal ausgelegten EAFs hängen normalerweise mit Problemen wie umfangreichen Spritzphänomenen, Rückzündung, Erhöhung des Elektrodenverbrauchs und Erosion der Feuerfestauskleidung sowie verkürzter Lebensdauer von Dachpaneelen und feuerfestem Delta-Mittelstück zusammen. Typische Entkarburisierungsraten in normal ausgelegten EAFs reichen von 0,06 % bis 0,1 %. Zu hoher Kohlenstoffgehalt in den Vorschickmaterialien in solchen EAFs kann die Abstich-zu-Abstich-Zeit aufgrund dieser Limitation erhöhen. Die typische Beziehung zwischen Entkarburisierungsrate und Roheisenbeschickung in den EAF-Beschickungsmaterialien ist in Abbildung 2 dargestellt.
Vergleich mit Kohlenstoffgehalt von DRI und/oder HBI
Weiterhin ist im Fall von DRI/HBI (EAF-Vorschickmaterial) Kohlenstoff auch nötig, um Eisenoxid im DRI und/oder HBI zu reduzieren. Dies erhöht den Bedarf an Beschickungskohlenstoff. Im Fall von Roheisen besteht diese Notwendigkeit nicht, da Roheisen 100 % Metallisierung aufweist.
Silicium- und Mangangehalt von Roheisen
Roheisen enthält beträchtliche Mengen an Silicium und Mangan. Diese Elemente liefern bei ihrer Oxidation chemische Energie, die den elektrischen Energieverbrauch weiter reduziert. Auch diese Oxide sind sauer und erhöhen den Flussmittelverbrauch (CaO und MgO), um das erforderliche Niveau der Schlackenbasizität im Ofenbad aufrechtzuerhalten.
Roheisenbeschickung
Die Beschickung von Roheisen in den EAF klingt wie eine einfache Angelegenheit, ist aber in Wirklichkeit recht komplex. Die Beschickung von Roheisen in einen EAF erfordert besondere Sorgfalt, da Kontakt mit hochoxidierter Ofenschlacke oder kaltem Schrott zu heftigen Reaktionen führen kann. Kontrollverlust während der Roheisenbeschickung kann zu Überlaufen von Schlacke und Metall aus dem EAF führen. Ähnliche heftige Reaktionen treten normalerweise auf, wenn sich große Kohlenstoffkonzentrationsgradienten in der flüssigen Bad während der Überhitzungsphase entwickeln. Kontrollverlust während der Roheisenbeschickung endet mit Überlauf von Schlacke und Stahl aus dem Ofen. In Extremfällen werden auch Schäden an Elektrodenarmen während heftiger Eruptionen im Ofen beobachtet.
Die Beschickung von Roheisen kann an zwei Stellen erfolgen: durch das Dach oder die Schlackenklappe. Einige Werke beschicken Roheisen in den EAF, indem sie das Dach schwenken und es in den Ofen gießen. Dies verursacht sehr schnelles Mischen des Roheisens mit der hochoxidierten Schlacke im EAF und manchmal treten dadurch Explosionen auf. Daher wird für diese Betriebsart empfohlen, vor der Roheisenzugabe ein Schlackendeoxidationsmittel zuzusetzen. Typische Deoxidationsmittel sind Siliciumfeinanteile, Aluminiumfeinanteile und Calciumkarbid.
Wichtige Punkte während der Roheisenbeschickung im EAF sind: (i) Roheisenbeschickung soll bei eingeschaltetem Strom erfolgen, um Produktivitätsverluste zu vermeiden, (ii) Roheisenpfannen-Kippsteuerung muss präzise genug sein, um stabile Gießraten zu gewährleisten, (iii) Roheisenlaufrinne soll so kurz wie möglich sein, um Einfrieren des Roheisens zu vermeiden, und (iv) die Laufrinne soll zwischen den Gießvorgängen vorgeheizt werden.
Um den Vorteil der Roheisentemperatur zu nutzen, soll die Beschickung in den Ofen mit geschlossenem Dach erfolgen. Die alternative Methode der Roheisenbeschickung in den EAF ist das Eingießen über eine Laufrinne, die in die Seite des EAF eingesetzt wird. Diese Methode erfordert mehr Zeit für die Roheisenbeschickung, führt aber zu einem viel sichereren Betrieb.
Normalerweise lassen logistische und Layout-Einschränkungen nicht zu viel Freiheit bei der Auswahl des Ortes, wo Roheisenpfannen zum EAF-Shop geliefert werden können, d. h. auf der Beschickungs- oder Abstichseite des Ofens. Das EAF-Design selbst legt zusätzliche Einschränkungen fest. Position des Transformators, Abgasabsaugung etc. begrenzen den verfügbaren Raum erheblich, wo die Roheisenlaufrinne in den Ofen eingesetzt werden kann, und die tatsächliche Laufrinnenpositionierung ist ein Kompromiss unter verschiedenen Überlegungen. Typische Lösungen sind in Abbildung 2 gegeben. Die Laufrinne, die durch die Schlackenklappe eingesetzt wird, soll beweglich sein (mittels eines dedizierten Roheisenbeschickungswagens). An anderen Positionen kann die Laufrinne entweder am Ofengehäuse oder am Beschickungswagen befestigt sein.
Der schwerwiegendste Nachteil der Schlackenklappenbeschickung ist das Gießen von Roheisen gegen den Schlackenstrom. In einigen Fällen kann dies zu schlechter Phosphorentfernung aus dem Bad führen. Außerdem kann das Gießen erst begonnen werden, nachdem der Bereich hinter der Schlackenklappe frei von Schlacke ist. Die Seitenwandposition der Laufrinne ist problematisch bei Roheisenüberlauf. An dieser Stelle ist es schwierig, verschüttetes Metall aufzufangen. Darüber hinaus schafft jeder Überlauf ein Risiko für alle Rohrleitungen im angrenzenden Bereich. Die Laufrinne auf dem EBT-Balkon scheint am vorteilhaftesten zu sein. Wegen der begrenzten Schrottanwesenheit in diesem Bereich kann die Roheisenbeschickung sehr früh begonnen werden. Im Falle eines Überlaufs kann Roheisen in der Abstichgrube unter dem Ofen aufgefangen werden.
Die meisten modernen Betriebe injizieren Sauerstoff an mehreren Stellen statt der einzelnen Schlackenklappenlanze. Unter dieser Bedingung hat sich gezeigt, dass eine Roheisenbeschickung von 30 % bis 40 % für EAFs besser geeignet ist. Roheisenbeschickung bis 50 % wurde in einigen EAFs erfolgreich eingesetzt. Allerdings führt Roheisenbeschickung über 50 % zu Betriebsproblemen, da durch Oxidation von Elementen wie Kohlenstoff, Mangan und Silicium übermäßige Wärme erzeugt wird, was zu Überhitzung der Öfen führen kann.
Mit den neuen Fortschritten in EAF- und Prozesstechnologie kann schnelle Kohlenstoffentfernung aus Roheisen im EAF ohne Ausbeuteverlust oder Überlastung des Abgassystems erreicht werden. Da sich die EAF-Technologie weiterentwickelt hat, hat sich die wirtschaftliche Nutzung von Roheisen im EAF von einem Maximum von 50 % auf bis zu 80 % erhöht. Die volle Nutzung des Roheisenenergieinhalts kann nun erreicht werden.
Herstellungsprozess
- Metall-3D-Druck: 5 hochmoderne Anwendungen, die die Industrie transformieren
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Premium Sandguss-Lösungen für industrielle Anwendungen
- Metall-Laserschneiden: Präzision, Qualität & Vielseitigkeit
- Metall-Drehmaschine für Einsteiger: Schritt-für-Schritt zum sicheren Drehen