



Schlüsselrolle von Herd, Dead Man und Abstich für die Hochofenleistung
Einfluss schlechter Erqualität auf den Hochofenbetrieb
Zunehmende Eisennachfrage → Verschlechterung Erqualität. Mehr Verunreinigungen → höhere Schlackenmengen → beeinträchtigen Sinkverhalten der Möllerung und Flüssigkeitsfluss durch Herd. Katalysator für Ausmauerungsverschleiß: Bosh, Stack, Herd unter zusätzlichem Stress. Abstich negativ betroffen, Rinnen/Gießhalle durch höhere Schlackenmengen belastet. Erhöhter Druck auf Hochofenbetrieb.
Konkrete Auswirkungen
- Schlackenvolumen: Mehr Verunreinigungen → höhere Schlackenmengen.
- Wärmelast: Thermische Bedingungen ändern sich – viel Wärme für Schmelzen/Flüssighalten zusätzlicher Schlacke → höhere Wärmelasten im Ofen.
- Koksrate und Produktivität: Mehr Schlacke → höherer Brennstoffbedarf. Bei bereits optimaler PCI-Rate → höhere Koksrate. Mehr Koks = mehr Asche → weitere Schlackenzunahme → Produktivität sinkt.
- Prozessstabilität: Verschlechterung wirkt sich ungünstig auf Stabilität und ruhigen Betrieb aus.
Folgen für den Prozess
Breite Prozessvariationen → Schwankungen Schlackenzusammensetzung → Roheisenqualität. Weitere betroffene Bereiche:
- Höhere Schlackenmengen beeinflussen Gasströmung.
- Flüssigkeitsfluss durch Herd anspruchsvoller → schwankende Flüssigkeitsspiegel. Extremfall: Möllerungsabstieg beeinträchtigt.
- Kompromittierter Gasfluss durch schlechte Erze → häufigeres/schwereres Hängen (Hanging) und Abrutschen (Slipping) → Katalysator für stärkeren Ausmauerungsverschleiß (Bosh, Stack, Herd).
- Höhere Schlackenraten → Engpass Gießhalle: Rinnen/Rinnensystem Flaschenhals für höhere Flüssigkeitsmengen.
Notwendige Gegenmaßnahmen
Für Kontrolle beim Abstich, Vermeidung kalter/heißer Ofenführung, ruhigen Betrieb:
- Herdmanagement für optimale Entwässerung und minimalen Verschleiß bei höheren Schlackenmengen
- Anpassung Prozess- und Beschickungsstrategien für optimale Stabilität und minimierte Wandwärmelasten
- Enges Monitoring und Wartung Kühlsystem für Aufnahme höherer Wärmelasten
- Bewertung und Engpassbeseitigung bestehender Gießhallenlayouts für erhöhte Flüssigkeitsströme
Herd, Dead Man und Fließverhalten von Roheisen/Schlacke zum Abstichloch während des Abstichs in Abb. 1.
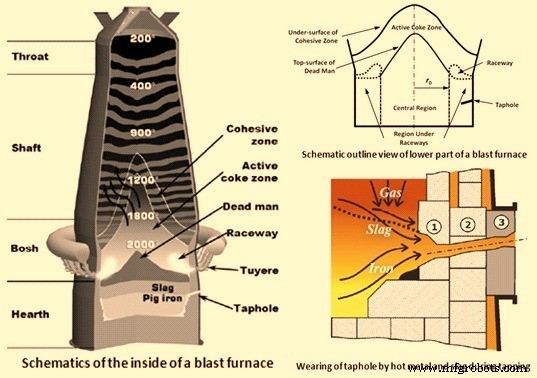
Abb. 1: Herd, Dead Man und Fluss von Roheisen und Schlacke beim Abstich
Hochofenherd und Dead Man
Herdzustand = entscheidend für stabilen Betrieb und lange Kampagne. Unterster Ofenbereich, direktem Kontakt flüssiges Roheisen/Schlacke mit Feuerfest → schwere Erosion, chemische/thermische Angriffe. Aggressivste Zone: Abstichlochnähe → hohe thermische Spannungen, hohe Flüssigkeitsgeschwindigkeiten. Abstichlochmanagement (integriert mit anderen Betriebsführungstechniken) entscheidend für Herdleistung und Gesamtbetrieb.
Herd = unterster, aber wichtigster Ofenteil. Kampagnenlebensdauer hängt maßgeblich von Herdhaltbarkeit ab. Herdwand und -boden meist karbonhaltige Blöcke/Steine + Hochleistungskeramik.
Grundlegende Herdausführungen
Zwei Basisdesigns: (1) Kleinblock/Stein-Design, (2) Großblock-Design. Unterschied: Feuerfestgröße.
- Kleinblock: Vorteil: einfache Konstruktion (Steine manuell versetzbar, allseitig vermörtelbar). Weniger Rissanfälligkeit (Herd quasi bereits gerissen). Nachteil: jede Fuge = Wärmeübergangsbarriere, besonders bei Bewegung/Lückenbildung.
- Großblock: Weniger Fugen → kein oben genannter Nachteil. Aber: thermische Ausdehnung → Rissbildung → ähnliche Wärmeübergangsbarrieren.
Innerhalb beiden Designs Variationen. Gemeinsamkeiten/Unterschiede: Feuerfesttyp an Wand, Heißfläche, um Abstichlöcher. Wichtigste Überlegung: Wärmeübergang Innenraum→Kühlmedium. Verschiedene Feuerfesttypen. Kosten steigen mit Wärmeleitfähigkeit. Theoretisch bester Herd: höchste Leitfähigkeit → Ewighaltbarkeit (Gefrierauskleidung schützt Feuerfest), aber entzieht Ofen zu viel Wärme → hohe Betriebskosten. Schnelles Abkühlen bei Stillstand → schwieriger Wiederanlauf → noch höhere Kosten. Designs balancieren diese Faktoren.
Herdausmauerung mit Thermoelementen und Kühlelementen ausgestattet. Dead Man unter aktiver Kokszone und (meist) unter Rennzonen. Oberer Teil kegelförmig mit gerundeter Spitze zwischen Rennzonen. Neigung Dead-Man-Spitze zu Rennzonen ≈ Schüttwinkel aufgeladenem Koks. Herd wird hauptsächlich von Koksbett eingenommen (Teil Dead Man ab Düsenniveau).
Flüssiges Eisen/Schlacke aus Kohäsionszone tropfen in Dead-Man-Hohlräume. Gravitation → Trennung in zwei Schichten: schweres Eisen unten, leichte Schlacke oben. Kontinuierliches Tropfen → Eisentropfen müssen durch Schlackenschicht nach unten sinken. Oberschicht = Mischung Schlacke + Eisentropfen. Dead-Man-Porosität 0,3–0,5 → nur 30–50 % Volumen für Flüssigkeiten bei vollem Herd. Dead Man sitzt entweder auf Herdboden oder schwimmt teilweise/ganz in Flüssigbad (Auftriebskraft). Teilweise schwimmend: sitzt auf zentralem Herdboden → ringförmige Koks-freie Zone an Herdrändern → geringer Strömungswiderstand beim Entleeren → Umfangsströmung = Hauptursache „Elefantenfuß“-Verschleiß.
Quench-Studien zeigen: fast stagnantes Koksbett im Ofenkern zwischen Rennzonen und im Herd. Stagnationszone (Koks sinkt mit stark reduzierter Geschwindigkeit) = „Dead Man“ (früher: keine aktive Prozesseinflussnahme). Später widerlegt: Dead Man spielt Schlüsselrolle. Untersuchungen via physikalische/mathematische Modelle (direkte Messung im laufenden Ofen unmöglich: hohe Temperaturen, Verschleiß, feindliche Umgebung für Sonden).
Oberer Dead-Man-Bereich kegelförmig, reicht von Herdboden weit über Düsenniveau. Höhe abhängig: Ofengröße, Betriebsbedingungen (Koksrate, Blasengeschwindigkeit, Möllerabstieg, Dead-Man-Erneuerungsrate). Feststoffmasse/Volumenverluste durch Erzereduktion/Schmelzen beeinflussen Feststoffströmung und Dead-Man-Profil. Dead-Man-Höhe sinkt bei steigender Feststoffverbrauchsrate.
Obere Dead-Man-Grenze: viele theoretische/experimentelle Untersuchungen. Dead Man von quasistagnanter Zone umgeben (geladene Partikel bewegen sich zur Rennzone). Dead-Man-Größe empfindlich gegen PCI (Pulverisierte Kohleinspritzung). Erneuerung aus kleinem zentralem Zuflussbereich an Dead-Man-Spitze. Gute Dead-Man-Permeabilität durch große, hochwertige Koksmittelbeschickung. Zyklische Flüssigkeitsan-/abfuhr durch Abstich eng mit Dead-Man-Erneuerung verknüpft. Partikel bewegen sich allmählich in Rennzone bei wiederholtem Abstich. Erneuerung: „alte“ Partikel durch Auftrieb (auf getauchtem Teil) aus Dead Man gedrückt, „neue“ füllen über Spitze nach.
Dead-Man-Zustand und Bodenform stark einflussreich auf Herdausmauerungsverschleiß und Flüssigkeitsentwässerung. Dead Man in großem Flüssigbad, Auftrieb wirkt. Bei ausreichendem Auftrieb hebt Dead Man ab → koksfreie Zonen darunter → freie Passage für Flüssigkeitsströme. Dead Man dynamisch: bewegt sich mit schwankendem Flüssigkeitsspiegel. Bewegung zeigt Hysterese beim Auf-/Absteigen.
Dead-Man-Form: Gleichgewicht zwischen niederdrückender Kraft und Auftriebskräften (Eisen/Schlacke). Auftriebskraft einfach: Funktion Flüssigkeitsspiegel, Dead-Man-Porosität. Niederdrückende Kraft (Druckform) komplex: Ofenbedingungen (Möllergewicht, Rennzonenlänge, Flüssigkeitshalt, Gaswiderstand). Möllergewicht über Düsenniveau durch Auftriebsdruck aufsteigenden Gases kompensiert → niederdrückender Druck unter Rennzonen nur Dead-Man-Gewicht. Zentraler Bereich: Funktion Dead-Man-Gewicht, Flüssigkeitshalt, dynamischer Druck Partikelkonvergenzstrom. Dynamischer Druck (konvergierender Partikelstrom in aktiver Kokszone) nimmt linear radial vom Ofenzentrum zur Rennzonenfront ab. Dead Man schwimmt unter Rennzonen höher. Verteilung niederdrückenden Drucks formt Dead-Man-Boden entscheidend. Klassifikation Schwimmzustand: (i) sitzend, (ii) teilweise an Wand schwimmend, (iii) vollständig schwimmend mit flachem Boden, (iv) vollständig schwimmend, aber an Wand höher.
Hochofenabstich
Abstich nötig für Produktentnahme UND Ofen-/Bediensicherheit in Gießhalle. Auch „Gießen“ oder „Entwässerung“. Moderne Technologie: Full-Pool-Praxis (Rinne während kurzer Nicht-Abstichphasen mit Roheisen/Schlacke gefüllt). Beim nächsten Abstich: Rinne noch flüssig → leichtere Eisen/Schlacke-Trennung, Wärmeerhalt → saubereres, heißeres Roheisen in Pfannen (offen/Topedo) per Schiene zum Stahlwerk.
Abstichprozess bestimmt Ofeninnendruck und Restflüssigkeiten im Herd. Schlechte Herdentwässerung → instabiler Betrieb → Produktivitäts-/Kampagnenverluste. Ineffiziente Entwässerung → übermäßige Flüssigkeitsansammlung → hohe Herdflüssigkeitsspiegel. Nähert sich Schlacke Düsenebene → Bosh-Reduktionsgasfluss schwer gestört → unregelmäßiger Möllerabstieg (Hanging/Slipping).
Abstichzyklus
Beginn: Abstichloch aufbohren. Ende: Verschließen mit Abstichmasse bei Gichtgasdurchbruch. Am Abstichende kippt Gas-Schlacke-Grenzfläche zum Abstichloch → beträchtliche Schlacke bleibt über Abstichlochniveau. Eisenphase kann von Niveaus unter Abstichloch entwässern (großer Druckgradient in viskoser Schlacke). Mittleres Schlacke-Eisen-Niveau daher unter Abstichloch. Abhängig von Flüssigkeitsproduktionsraten, Herdvolumen, Abstichstrategien: Initialphase Abstichzyklus variabel, Kategorisierung:
- Eisen zuerst: Schlacke-Eisen-Grenzfläche über Abstichloch beim Öffnen. Start: reiner Eisenausfluss, Schlacke später beim Absinken der Grenzfläche. Dann simultan bis Ende. Zeit bis Schlackeneintritt = Schlackenverzug.
- Simultan: Grenzfläche in/knapp unter Abstichloch. Hoher Druckgradient in Schlacke fördert Eisenfluss oder zieht Eisen von unten hoch. Eisen und Schlacke gesamter Abstich gemeinsam.
- Schlacke zuerst: Gegensatz zu Eisen zuerst. Zuerst Schlacke, dann Eisen nach Verzögerung. Grenzfläche weit unter Abstichloch (größere Öfen mit Mehrfachabstichlöchern). Druckgradient anfangs unzureichend, Eisen anzuheben.
Einflussfaktoren auf Abstichrate
Primäranforderung: gewünschte Produktausbeute zuverlässig sichern. Faktoren für Abstichrate wichtig. Große Öfen: typ. 7 t/min, Flüssigkeitsgeschwindigkeit 5 m/s, Abstichloch 70 mm Ø, 3,5 m lang. Abstichlochzustand und -länge stark einflussreich. Im Betrieb: Abstichloch vollständig mit Feuerfestmasse (Abstichmasse) gefüllt.
Häufige Schwierigkeiten
- Defekte an Abstichkanonen/Bohrern, fehlerhafte Ausrichtung
- Schlechter Zustand Abstichloch, Auslauf, Schöpfer, Klappen, Kipp-/Schwenkrinnen
- Unzureichende Pfannentransportkapazität
- Störungen Schlackengranulation, unzureichender Schlackengrubenplatz
Abstichplanung und -durchführung
Abstichplan: Flüssigmengen, Herdgröße, Abstichrate, Vorbereitungen zwischen Abstichen. Vor Abstich: Abstichloch, Funktion/Position/Ausrichtung Kanonen/Bohrer prüfen (ggf. korrigieren). Vorteil: finale Prüfung auf unbemerkte Defekte/Justierungen → Behebung.
Öffnen mit Bohrern passend zu Bedingungen; teils letztes Pfropfstück eingestochen. Bohrloch zu kurz → Aufbohren mit Sauerstofflanze (alle Vorsichtsmaßnahmen).
Störung wenn Roheisenstrahl in nasse Rinnen → Sieden, Explosionen. Deshalb: minutiöse Prüfung, gründliches Trocknen Rinnen/Rinnen. Sieden oft so stark → Abstichunterbrechung. Fluchtwege immer freihalten.
Abstichstoppen während laufendem Abstich = maximale Kraft Abstichkanone (Pfropfen gegen vollen Schmelzfluss). Teils Blasdruck/Topdruck reduzieren für Pfropfen. Schnelle Improvisationsreparaturen an beschädigten Rinnen mit trockenem Material.
Frühzeitiges Wegbewegen der Kanone → Gefahr: injizierte Masse wird explosiv ausgestoßen (nicht erstarrt). Bediener außerhalb „Schusslinie“ bleiben.
Vorausfließende Schlacke zu Abstichbeginn kann stören. Bediener muss im Abstichloch-/Rinnenbereich justieren, Schlacke in Schlackenrinnen lenken. Deshalb: Freiraum vor Abstichloch beidseits Eisenrinne so groß wie möglich.
Hauptaufgabe Bediener bei normalem Abstich: reibungsloser, unfallfreier Fluss Roheisen/Schlacke in Transportpfannen/Anlagen. Rinnengröße/-neigung auf Ofentechnik abgestimmt. Stagnation/Überlauf möglich → sofortiges Eingreifen. Werkzeuge absolut trocken (Wasser → plötzliche Verdampfung → Explosion).
Auslauföffnungen in Pfannen sorgfältig prüfen: Feststoffe mit Roheisenstrom können kleine Querschnitts-Klappen blockieren.
Abstichloch kann verstopfen (z. B. Koks). Bohrer löst meist; sonst lange Stäbe (Rabble). Gefährlich: plötzliche Roheisen/Schlacke-Ausbrüche. Bediener braucht sofortigen, hindernisfreien Notausgang.
Schlackenrinnen: größte Sorgfalt. Klappen gegen mitgeführtes Roheisen/Koks → Minimierung Explosionsgefahr bei Granulation.
Wichtigste Aufgabe: Pfannenfüllung überwachen → keine Überfüllung (Überschlag beim Transport/Überlaufen beim Füllen). Pfannen nacheinander gefüllt → Bediener muss Fluss in richtige Kanäle lenken. Kipp-/Schwenkrinnen/Ausläufe minimieren Feuchterisiko Feuerfest (konventionelle Klappen: Auskleidung bei jedem Abstich erneuert).
Abstichende: Roheisenfluss unregelmäßig, starker Luftstoß, bei leerer werdendem Herd häufiger. Roheisen/Schlacke spritzen, können ganze Gießhalle bedecken. Deshalb: Abstichloch schnellstmöglich pfropfen. Bediener fährt Kanone an, pfropft mit korrekter Masse.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung