



Metallgussverfahren: Von der Schmelze zum Fertigteil
Gussverfahren für Metalle
Metallguss ist ein Fertigungsverfahren für Metallbauteile. Es formt heiße Flüssigmetalle und ist der einfachste, direkteste Weg zu einem Near-Net-Shape-Teil – oft kostengünstigstes Verfahren. Flüssigmetall wird in eine Form (Hohlraum = gewünschte Form) gegossen, erstarrt, und das ausgehärtete Teil (Gussstück) wird entformt. Ideal für komplexe Formen, die anders schwer/unwirtschaftlich herstellbar sind.
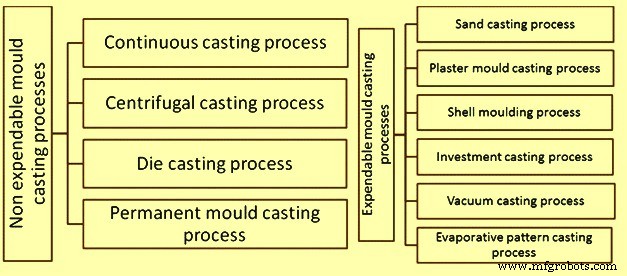
Zwei Hauptgruppen: (i) Dauerformguss (Non-expendable) & (ii) Verlorene Form (Expendable). Feinunterteilung: Formwerkstoff (Sand, Metall) & Gießverfahren (Schwerkraft, Vakuum, Niederdruck).
Dauerformguss (Non-Expendable Mould Casting)
Form muss nach jedem Zyklus nicht neu hergestellt werden. Mindestens 4 Verfahren: (i) Stranggießen, (ii) Schleuderguss, (iii) Druckguss, (iv) Kokillenguss (Permanent Mould). Verbesserte Wiederholgenauigkeit, Near-Net-Shape.
Stranggießen (Continuous Casting)
Verfeinertes Verfahren für kontinuierliche Hochvolumenproduktion von Constant-Cross-Section-Profilen. Flüssigmetall → wassergekühlte, offene Kupferkokille → Erstarrungsschale um flüssigen Kern. Allmähliche Erstarrung von außen nach innen. Strang wird kontinuierlich gezogen, auf Fixlänge geteilt (Scheren/Brenner) → Weiterverarbeitung/Zwischenlager. Formate: Brammen, Dünnbrammen, Band, Blöcke, Knüppel. Einsatz: kontinuierliche Standardproduktion, höhere Endqualität, kosteneffizient. Metalle: Stahl, Al, Cu, Pb.
Schleuderguss (Centrifugal Casting)
Erfunden 1852 von Alfred Krupp (Stahlräder für Eisenbahn). Flüssigmetall in rotierende Form (Achse = Gießachse). Zentrifugalkraft schleudert Metall nach außen an Formwand → Erstarrung nach Abkühlung. Dauerform, 300–3.000 min⁻¹.
- Feinkörniges Gefüge am Außendurchmesser (Abschreckeffekt) → Korrosionsbeständigkeit → Rohre
- Verunreinigungen/Einlagerungen (leichter) → Innendurchmesser → abschneidbar
- Innendurchmesser-Oberfläche schlechter als Außen
Horizontalachse: lange, dünne Zylinder. Vertikalachse: Ringe. Erstarrung von außen → gerichtete Erstarrung → günstige metallurgische Eigenschaften. Manchmal Innen-/Außenbereich entfernt, nur mittlerer säulenförmiger Bereich genutzt.
Druckguss (Die Casting)
Flüssigmetall unter hohem Druck in Formkavität gepresst. Kavität: zwei gehärtete Werkzeugstahlformen (wie Spritzguss). Hauptwerkstoffe: Zn, Cu, Al, Mg, Pb, Zinn (Pewter), Sn-Legierungen. Auch Fe-Druckguss möglich.
Maschinentyp nach Schmelzpunkt:
- Heißkammer (Hot Chamber): Zn, Mg (niedriger MP, keine Legierung mit Stahl). Zyklus: Form schließen → Gänsehals füllen → Kolben presst Metall durch Düse in Kavität → Halten bis Erstarrung → Form öffnen, Kerne zurück, Gussstück in Auswerferform, Kolben zurück → Metall zurück durch Düse/Gänsehals → Einlass freigegeben → Nachfüllung. Auswerferstifte stoßen Teil aus.
- Kaltkammer (Cold Chamber): Flüssigmetall每循环 neu in Kaltkammer gegossen. Zyklus: Form schließen → Metall in Zylinder → Kolben presst in Kavität (hoher Druck) bis Erstarrung → Form öffnen, Kolben schiebt Erstarrtes raus, Kerne zurück → Auswerfer stoßen Teil aus, Kolben zurück. Für hohe MP: Al, Cu (Legierungen).
Hohe Kapitalkosten (Anlage, Formen) → Limit auf Großserie. Fertigung einfach (4 Hauptschritte) → niedrige Stückkosten. Ideal für große Mengen kleiner/mittelgroßer Teile mit guter Detailgenauigkeit, feiner Oberfläche, Maßkonstanz. Druckguss produziert mehr Gussstücke als jedes andere Verfahren.
Varianten: (i) Porenfreier Druckguss (Gasporosität eliminieren), (ii) Direkt-Einspritz-Druckguss (Zn: weniger Ausschuss, höhere Ausbeute).
Thixojoining / Halbflüssig-Guss (SSM – Semi-Solid Metal): Modifizierter Druckguss. Nicht flüssiges Metall, sondern teilerstarrter/teilflüssiger Brei (höhere Viskosität). Modifizierte Maschine spritzt Semi-Solid-Slurry in gehärtete Stahlkokillen. Hohe Viskosität + kontrollierte Füllung → laminare Füllung → Porosität im Wesentlichen eliminiert. Kommerziell: Al, Mg. Wärmebehandelbar (T4/T5/T6). Kombi: Wärmebehandlung, schnelle Abkühlung (unbeschichtete Stahlformen), minimale Porosität → exzellente Festigkeit/Duktilität-Kombi. Vorteile: komplexe Formen, Net-Shape, Druckdichtigkeit, enge Toleranzen, dünne Wände.
Kokillenguss (Permanent Mould Casting)
Wiederverwendbare Formen (meist Metall). Meist Schwerkraftfüllung, auch Gasdruck/Vakuum. Variante Schlickerguss (Slush Casting) → Hohlguss. Werkstoffe: Al, Mg, Cu-Legierungen, Sn, Zn, Pb. Fe/Stahl in Graphitkokillen. Formen begrenzt haltbar.
Zwei Formhälften (Grauguss, Stahl, refraktäre Legierungen). Kavität + Anguss/Gießsystem eingearbeitet. Kerne: fest (Metall) oder sandgebunden (je nach Entnehmbarkeit). Formbeschichtung: Ton/feuerfest → längere Standzeit. Vor dem Gießen: Graphit/Silica-Spray → Schmiermittel: (i) bessere Fließfähigkeit, (ii) leichtere Entformung. Automatisierbar → hohe Durchsätze. Gute Toleranzen & Oberflächen.
Formmaterial: Grauguss (beste Thermoschockfestigkeit), Stahl, Bronze, Graphit. Widerstand gegen Erosion/Thermoschock. Nicht allzu komplex (keine Kollabierbarkeit für Schwindung) → Form öffnet sofort nach Erstarrung → Vermeidung Heißrisse. Kerne: Sand/Metall. Form vorheizen (1. Zyklus), dann kontinuierlich → gleichmäßige Temperatur → weniger Thermoschock, besserer Fluss, kontrollierte Abkühlung. Entgasung: Spalt zwischen Hälften, notfalls Mikroventile (Luft raus, Metall nicht). Speiser (Riser) für Schwindung → Ausbeute < 60 %. Mechanische Auswerfer (Stifte) wenn Beschichtung nicht reicht → kleine runde Eindrücke am Gussstück.
Vier Haupttypen des Kokillengusses
- Schwerkraft (Gravity): Vorheizen 150–200 °C → Formbeschichtung (feuerfest/Waschung) → Kerne einbauen → schließen → Gießen → kurz nach Erstarrung öffnen/entnehmen (Heißrissvermeidung) → Wiederholung (Vorheizen entfällt, Restwärme + Beschichtung hält mehrere Zyklen). Niedrigste praktische Gießtemperatur → Risse/Porosität minimieren.
- Schlickerguss (Slush): Hohlguss. Metall eingießen, abkühlen bis Schale gebildet → Restmetall ausgießen. Gute Oberflächendetail, variable Wanddicke. Niedrige MP-Metalle. Weniger Material → leichter/günstiger. Typisch: kleiner Ausgussloch. Analog: „Slush Moulding“ bei Thermoplast-Armaturenbrettern (Harzhaut, Überschuss abgießen, abkühlen, entformen).
- Niederdruck-Kokillenguss (Low-Pressure): Gas (20–100 kPa) auf Metallbad → drückt Metall durch feuerfestes Gießrohr in Formboden. Gießrohr reicht bis Badboden → sauberes Metall. Kein Speiser nötig (Druck kompensiert Schwindung). Ausbeute > 85 % (kein Speiser, Rohrmetall fällt zurück). Hauptwerkstoffe: Al, Mg, einige Cu. Vorteile: geringe Turbulenz → minimierte Gasporosität/Oxidbildung. Mechanisch ~5 % besser als Schwerkraft-Kokille. Nachteil: längere Zykluszeiten.
- Vakuum-Kokillenguss (Vacuum): Behält Niederdruck-Vorteile + gelöste Gase minimiert, Metall noch sauberer. Dünnwandprofile, sehr gute Oberfläche. Mechanisch 10–15 % besser als Schwerkraft.
Verlorene Form (Expendable Mould Casting)
Generische Klasse: Sand, Kunststoff, Schale (Shell), Gips, Feinguss (Wax-Lost). Temporäre, nicht-wiederverwendbare Formen.
Sandguss (Sand Casting)
Beliebtestes & einfachstes Verfahren. Formwerkstoff: Sand. Jahrelang genutzt. Kleinere Losgrößen als Kokillenguss, niedrige Kosten. Fast alle Metalle gießbar (je nach Sandtyp). >70 % aller Metallgussteile via Sandguss. Spezialisierte Gießereien (Foundries).
Sand: günstig, ausreichend feuerfest (auch Stahl). + Bindemittel (meist Ton) → Gemisch. Befeuchtung (Wasser, manchmal andere) → Festigkeit/Plastizität des Tons. Formen in Kastenrahmen (Mould Boxes). Kavität + Anguss durch Verdichten um Modell (Pattern – direkt in Sand geschnitzt).
Vorlaufzeit: Tage bis Wochen. Hohe Ausbringung (1–20 Stk./h-Form). Unübertroffen für Großteile. Grüner (feuchter) Sand: praktisch kein Gewichtslimit. Trockensand: 2.300–2.700 kg praktisches Limit. Mindestgewicht: 75–100 g. Bindung: Tone, chem. Binder, polymerisierte Öle (Motoröl). Sand mehrfach recycelbar, wenig Wartung.
Sand: natürlich/synthetisch (Seesand), meist SiO₂. Korngröße: dicht packbar, aber Poren für Gasentweichung. Große Formen: Grüner Sand (Sand/Ton/Wasser). Sand & Angussreste recycelbar. Form: 2 Teile – Oberteil (Cope), Unterteil (Drag). Spalt = Formkavität. Geometrie durch Holzmodell (Pattern) – fast identisch mit Teil. Trichter: Einlaufbecher (Pouring Cup), Spritzkanal (Sprue). Angusskanäle (Runners) verbinden Sprue-Boden mit Kavität. Anschluss = Gate. Zusätzliche Kavitäten (Speiser/Riser) an Oberseite → Reservoir bei Schwindung. Entlüftung (Vents): schmale Bohrungen → Gas/Luft entweichen. Kerne (Cores) für Innenflächen (Hohlräume, nicht von außen zugänglich). Kerne: Sand + Binder backen → formstabil. Montage: Kern in Drag, Cope drauf → verschließen. Nach Guss: Sand abschütteln, Kern entfernen (meist brechen).
Gipsformguss (Plaster Mould Casting)
Wie Sandguss, aber Gips (CaSO₄) statt Sand. Nicht reiner Gips: Additive für Grün-/Trockenfestigkeit, Permeabilität, Gießbarkeit. Talk/MgO → gegen Risse, kürzere Abbindezeit. Kalk/Zement → Begrenzung Ausdehnung beim Brennen. Glasfasern → Festigkeit. Sand als Füller. 70–80 % Gips, 20–30 % Additive.
Gips = feines weißes Pulver + Wasser → tonartig → um Modell formen. Sehr gute Oberfläche & Maßhaltigkeit. Aber weich, >1.200 °C nicht fest genug →mainly NE-Metalle (Zn, Cu, Al, Mg).
Ablauf: Gips mischen, Modell mit Trennmittel (Antihaft) besprühen → Gips gießen, rütteln (kleine Details füllen) → Abbinden ~15 Min → Modell entfernen → Brennen 120–260 °C (Wasser entfernen) → Form montieren, vorheizen, Gießen → nach Erstarrung Gips vom Teil brechen. Gips nicht wiederverwendbar.
Niedrige Wärmeleitfähigkeit → langsames Abkühlen → gleichmäßigeres Gefüge (weniger Verzug, weniger Eigenspannungen). Formvorbereitung < 1 Woche. Produktion: 1–10 Stk./h-Form, bis 45 kg, ab 30 g, sehr gute Oberfläche/engen Toleranzen. Günstige Alternative für komplexe Teile (niedrige Gips-Kosten, Near-Net-Shape).
Schalenformguss (Shell Moulding)
Verlorene Form mit harzbeschichtetem Sand → Form. Ähnlich Sandguss, aber Kavität = gehärtete „Schale“ aus Sand (nicht Flaske mit lose Sand). Feinerer Sand + Harz → Erhitzen durch Modell → härtet zur Schale um Modell. Feinere Oberfläche. Leicht automatisierbar, präziser als Sandguss. Ideal: komplexe, klein-mittelgroße Teile mit hoher Präzision. Bessere Maßgenauigkeit, höhere Produktivität, geringerer Arbeitsaufwand vs. Sandguss.
Prozess: Flüssigmetall in verlorene Form. Form = dünnwandige Schale aus Sand-Harz-Gemisch um Modell. Modell (Metall, Form des Teils) → wiederverwendbar → mehrere Schalen. Wiederverwendbares Modell → höhere Raten, verlorene Form → komplexe Geometrien. Bedarf: Metallmodell, Ofen, Sand-Harz, Stürzkasten, Flüssigmetall.
Werkstoffe: Fe & NE (Grauguss, C-Stahl, Legierungsstahl, rostfrei, Al-Leg., Cu-Leg.). Typisch: klein-mittel, hohe Genauigkeit (Getriebegehäuse, Zylinderköpfe, Pleuel, Hebel).
Ablauf: 2-teiliges Metallmodell (Al/Stahl) → 175–370 °C → Trennmittel (Silikonspray). Je Halbmodell: Sand + Duroplastharz/Epoxid-Binder → Schicht auf Modell. Wiederholung für dickere Schale. Aushärten (Backen). Modelle entfernen, Halbschalen verbinden → Form. Gießen. Nach Erstarrung Schale brechen → Teil entnehmen.
Feinguss / Wachsausschmelzverfahren (Investment Casting / Lost-Wax)
Seit Jahrtausenden praktiziert (Bienenwachs → heutige High-Tech-Wachse, Refraktärmaterialien, Speziallegierungen). Kernvorteile: Genauigkeit, Wiederholbarkeit, Vielseitigkeit, Integrität.
Name: Modell (Pattern) wird „investiert“ (umgeben) mit Refraktärmaterial. Wachsmuster empfindlich (nicht kräftig genug für Formherstellung). Vorteil: Wachs wiederverwendbar.
Schritte:
- Wachsmuster via Spritzguss
- Mehrere Muster an zentralen Wachsgusskanal (Sprue) montieren
- Keramikschale: Eintauchen in keramische Schlämme (Slurry) → Betten in extrem feinen Sand → mehrere Lagen
- Keramik trocknen, Wachs ausschmelzen, Keramik brennen (Restwachs entfernen)
- Schale mit Flüssigmetall füllen (Schwerkraft). Bei Erstarrung: Teil, Anguss, Sprue, Einlaufbecher = ein Gussstück. Hohlguss: Überschuss vor Erstarrung ausgießen
- Keramikschale entfernen (Vibration/Wasserstrahl)
- Teile vom Sprue trennen (Hochgeschwindigkeitstrennscheibe), Nacharbeit
Wiederholbare Net-Shape-Fertigung aus diversen Metallen/High-Performance-Legierungen. Meist Kleinteile, aber auch Flugzeugtürrahmen (Stahl 300 kg, Al 30 kg). Teurer als Druck-/Sandguss, aber: komplexe Konturen, Near-Net-Shape → wenig/keine Nacharbeit.
Vakuumguss (Vacuum Casting / Counter-Gravity)
Bei Lufteinschluss-Problemen, komplexen Details/Undercuts, Faser-/Drahtverstärkung. Wie Feinguss, aber Füllschritt (v): Material wird per Vakuumpumpe nach oben in Form gesaugt. Form invertiert, in Flüssigmetallbad abgesenkt. Vorteil: kurzer Druckentlastung nach Füllen → unerstarrtes Metall zurück in Tiegel → Hohlguss möglich. Wärmeleitung über Form-Metall-Grenzfläche → Erstarrungsfront wandert nach innen. Bei kurzer Entleerung → sehr dünnwandige Hohlkörper.
Verdampfungsmodellguss (Evaporative Pattern Casting)
Modell aus Material, das beim Gießen verdampft → kein Entformen nötig. Hauptmaterial: Polystyrolschaum. Zwei Hauptverfahren:
- Lost Foam Casting: Wie Feinguss, aber Schaum statt Wachs. Nutzt niedrigen Siedepunkt → Vereinfachung (kein Wachsauschmelzen).
- Vollformguss (Full Mould Casting): Kombi Sandguss + Lost Foam. Expandierter Polystyrolschaum + Sand (wie Sandguss). Metall direkt in Form → Schaum verdampft bei Kontakt.
Unterschied: Lost Foam = ungebundener Sand; Full Mould = gebundener Sand (Grüner Sand). Begriffsüberschneidungen groß. Nicht-proprietäre Begriffe: Kavitätenloser Guss, Verdampfungsschaumguss, Schaumverdampfungsguss, Verlorenes-Modell-Guss, Castral-Prozess, EPS-Formgebung. Proprietär: Styro-Cast, Foam Cast, Replicast, Policast.
Herstellungsprozess
- Refraktäre Metalle & Legierungen: Unverzichtbare Hochtemperaturwerkstoffe für die Luft- und Raumfahrt
- Optimierung von Modellzugaben für maßgenaue Metallgussstücke
- Die 15 wichtigsten Gussmodell-Typen für die Industrie
- Häufige Gussfehler in der Metallurgie: Ursachen und Vermeidung
- Aluminiumguss meistern: 5 bewährte Techniken für überlegene Ergebnisse
- Effizientes Rapid Prototyping für Sandguss – Design & Validierung beschleunigen
- Qualität in der Gussproduktion sichern: Bewährte Rückverfolgbarkeitspraktiken
- Die richtige Inconel-Legierung für hochtemperaturbeständigen Feinguss wählen
- Premium Sandguss-Lösungen für industrielle Anwendungen
- Vier Gussverfahren im Vergleich: Sand-, Kokillen-, Druck- und Feinguss