



Herstellungsverfahren für geschweißte Stahlrohre: Nahttypen & Dimensionen
Produktionsverfahren für geschweißte Rohre
Stahlrohre sind lange, hohle Rohre, die hauptsächlich zum Transport von Flüssigkeiten oder fluidisierten Produkten von einem Ort zum anderen verwendet werden. Sie werden hauptsächlich durch zwei unterschiedliche Produktionsverfahren hergestellt, die entweder in ein geschweißtes Rohr oder ein nahtloses Rohr resultieren.
Geschweißte Stahlrohre werden mit entweder einer Längsnaht oder einer Spiralnaht (Helixnaht) produziert. Die Durchmesser dieser Rohre reichen von ca. 6 mm bis 2.500 mm mit Wanddicken im Bereich von 0,5 mm bis ca. 40 mm.
Das Ausgangsmaterial für die Produktion der geschweißten Rohre ist gewalztes Flachprodukt, das je nach Rohrproduktionsverfahren, Rohrabmessungen und Anwendung warmgewalzt (HR) oder kaltgewalzt (CR) Stahlband/Skelp, sowie HR Breitband oder Platte sein kann. Dieses Ausgangsmaterial kann in heißem oder kaltem Zustand in Rohrform umgeformt werden. Der Umformprozess kann entweder ein kontinuierlicher Prozess oder ein Einzell-Rohr-Umformprozess sein.
Beim kontinuierlichen Rohr-Umformprozess wird ungerolltes Bandmaterial von einem Akkumulator entnommen, wobei das vordere Ende und das hintere Ende aufeinanderfolgender Coils miteinander verschweißt werden. Beim Einzell-Rohr-Umformprozess werden Rohr-Umformung und Schweißvorgang in einer einzelnen Rohrlänge durchgeführt.
Es gibt zwei Arten von Schweißverfahren, die hauptsächlich für die geschweißte Rohrproduktion verwendet werden: (i) Druckschweißverfahren, und (ii) Schmelzschweißverfahren. Die gängigen Druckschweißverfahren sind: (i) Druckschweißverfahren z. B. Fretz-Moon-Verfahren, (ii) DC (Gleichstrom) Widerstandsschweißen (ERW), (iii) Niederfrequenz (NF) Widerstandsschweißen, (iv) Hochfrequenz (HF) Induktionsschweißen, und (v) HF Leitungs-Schweißen. Die gängigen Schmelzschweißverfahren sind: (i) Unterpulverschweißen (UP), und (ii) Schutzgasschweißen.
| Tabelle 1 Produktionsverfahren für geschweißte Rohre | |||||
| Umformprozess | Schweißverfahren | Schweisstyp | Nahttyp | Rohrgrößenbereich (AD) in mm | |
| Kontinuierlicher Prozess | Hochdruckschweißen | Fretz-Moon | Längs | 13-115 | |
| Widerstandsschweißen (ERW) | 1. Gleichstrom (DC) 2. Niederfrequenz (NF) 3. Hochfrequenz (HF) | Längs | 10-20 | ||
| 10-115 | |||||
| 20-600 | |||||
| Lichtbogenschweißen (Schmelzschweißen) | 1. Unterpulver (UP) 2. Metall-Schutzgas (MAG) (für Heftschweißen) 3. Metall-Schutzgas (WIG, MIG, ERW)* | Spiral / Spiral/ längs | 168-2.500 | ||
| 405-2030 | |||||
| 30-500 / 10-420 | |||||
| 1. Einzell-Umformung 2. 3-Rollen-Biegemaschine 3. C-Presse | 1. Unterpulver (UP) 2. Metall-Schutzgas (WIG, MIG, ERW)* | Längs | 500 und höher | ||
| 200-600 | |||||
| 1. Einzell-Umformung 2. U/O-Presse | 1. Unterpulver (UP) 2. Metall-Schutzgas (MAG) (für Heftschweißen) | Längs | 455-1625 | ||
| *Edelstahl (ES) Rohr | |||||
Druckschweißverfahren
Das populäre Druckschweißverfahren ist das Fretz-Moon-Verfahren.
Fretz-Moon-Verfahren
Fretz-Moon ist der Name des Erfinders des Verfahrens. Bei diesem Verfahren wird Stahlband in Form von kontinuierlichem Band in einer Umform- und Schweißlinie auf Schweißtemperatur erhitzt (Abb. 1). Die Walzen formen das Band kontinuierlich in ein offennähtiges Rohr. Anschließend werden die Stoßkanten zusammengepresst und durch ein Verfahren geschweißt, das auf der Schweißschmiedetechnik basiert. Rohre von 40 mm bis 115 mm Außendurchmesser (AD) können mit diesem Verfahren hergestellt werden. Die Schweißgeschwindigkeit reicht von 200 m/min bis 100 m/min entsprechend.
Heutzutage wird das endlose Rohr aus der Fretz-Moon-Anlage direkt einem Streckreduzierwalzwerk zugeführt. Dieses Walzwerk ist in der Auslaufleitung für das Walzen des Rohrs derselben Charge auf verschiedene Durchmesser bis ca. 13 mm vorgesehen. Das Rohr wird dann in einzelne Längen geschnitten für die Platzierung auf den Kühlbetten. Diese Kombination bietet den Vorteil, dass die Fretz-Moon-Anlage für einen einzelnen, konstanten Rohrdurchmesser verwendet werden kann, was kostspielige Walzenwechsel und Umrüstarbeiten eliminiert.
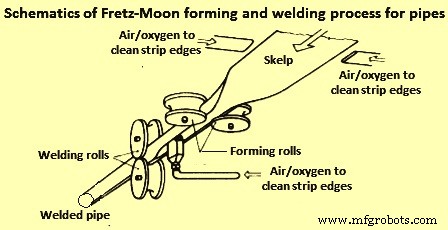
Abb. 1 Schematik des Fretz-Moon Umform- und Schweißverfahrens für Rohre
HR-Coils werden als Ausgangsmaterial verwendet. Die Coils werden mit hoher Geschwindigkeit abgewickelt und das Band in einem Schleifenakkumulator zwischengelagert. Das zwischengelagerte Material fungiert als Puffer während des kontinuierlichen Produktionsprozesses. Dies ermöglicht, dass das hintere Ende des laufenden Bandes an das vordere Ende des Bandes des nächsten Coils angeschweißt wird. Das kontinuierliche Band wird dann in einen Tunnelofen geführt, wo es auf hohe Temperatur erhitzt wird. Seitlich angeordnete Brenner erhöhen die Temperatur an den Bandkanten auf eine Schweißtemperatur, die ca. 100 °C bis 150 °C höher ist als die im Bandmittelpunkt vorherrschende Temperatur. Das Umformwalzgerüst formt das einlaufende Band kontinuierlich in ein offennähtiges Rohr, dessen Umfang in den nachgelagerten Preßwalz-Schweißgerüsten leicht reduziert wird (um ca. 3 %). Das Schweißgerüst ist um 90 Grad zum vorherigen versetzt. Das Schweißgerüst erzeugt den Upsetz-Druck, der die Kanten zusammenpresst und schweißt. Die Schweißnaht wird in den nachgelagerten Reduzierwalzgerüsten, wieder um 90 Grad versetzt, weiter verdichtet. Diese Reduzierwalzgerüste dimensionieren das Rohr. Falls kein Streckreduzierwalzwerk vorhanden ist, schneidet eine Fliegende Säge stromabwärts das endlose Rohr in einzelne Längen. Diese geschnittenen Rohre werden über das Kühlbett zur Rohrfertigungsabteilung gefördert.
ERW-Rohrproduktionsverfahren
Sowohl Gleichstrom (DC) als auch Wechselstrom (AC) werden für die ERW-Rohrproduktion verwendet. Bei AC-Schweißverfahren werden entweder NF-Strom oder HF-Strom eingesetzt.
DC-Verfahren
Das DC-Verfahren nutzt den Quasi-Gleichstrom-Effekt (Rechteckwellensystem). Das Hauptmerkmal eines Rechteckwellenschweißgeräts ist, dass nur Hochspannung/Niedrigstrom verwendet wird, bis der Schweißpunkt erreicht ist. Elektrisch liegt der Hauptunterschied zwischen DC und Rechteckwelle darin, dass der Leitungsstrom gleichgerichtet wird (durch einen Vollwellengleichrichter) ohne durch einen Abwärtstransformator zu gehen. Das DC-Verfahren wird für das Längsschweißen kleiner Rohre bis 20 mm AD (30 mm AD in Spezialfällen) mit dünnen Wanddicken von 0,5 mm bis 2 mm verwendet. CR-Band wird als Ausgangsmaterial für dieses Verfahren wegen der Toleranzanforderungen verwendet.
Der Vorteil des DC-Schweißens im Vergleich zu NF- und HF-Schweißverfahren ist die glatte Oberfläche der Innennähte mit geringer Wulstbildung (Verstärkung). Dies ist wichtig, wenn das Rohr eine glatte Innenschweißnaht benötigt und es nicht möglich ist, den Schweißwulst zu entfernen (Beispiel Wärmetauscherrohre).
Der Anwendungsbereich für das DC-Verfahren ist durch die elektrische Leistung begrenzt, die von den im Verfahren verwendeten Scheibenelektroden übertragen werden kann. Die im Verfahren erreichte Schweißgeschwindigkeit reicht von 50 m/min bis 100 m/min. Rohre, die durch das DC-Verfahren hergestellt werden, werden anschließend normalerweise kalt streckreduziert. Dadurch ist die Wanddicke des Hauptrohrkörpers etwas stärker erhöht als die der Schweißzone, was zu einem Rohr führt, das praktisch keinen inneren Schweißwulst aufweist.
NF-Verfahren
Beim NF-Verfahren wird mit Wechselstrom im Frequenzbereich zwischen 50 Hz bis 100 Hz geschweißt. Eine Elektrode bestehend aus zwei isolierten Scheiben einer Kupferlegierung (Cu) wird nicht nur für die Stromzufuhr, sondern auch als Umformwerkzeug und als das Element verwendet, das den erforderlichen Schweißdruck erzeugt (Abb. 2). Das Verfahren wird zur Herstellung längsgeschweißter Rohre im Durchmesserbereich von 10 mm bis 115 mm bei Schweißgeschwindigkeiten von bis zu 90 m/min je nach Wanddicke eingesetzt.
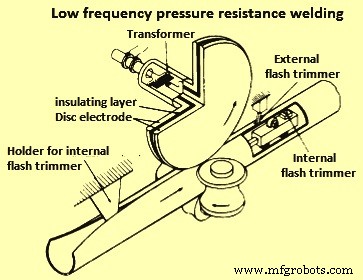
Abb. 2 Niederfrequenz-Druckwiderstandsschweißen
Die Elektroden sind die kritische Komponente des Verfahrens, da sie mit einer Nut versehen sein müssen, die dem Durchmesser des herzustellenden Rohrs entspricht. Auch diese Nut muss während des Betriebs ständig auf Verschleiß überwacht werden.
Das Material bildet während des Druckschweißprozesses einen inneren und äußeren Wulst entlang der Schweißzone, der in der Linie nachgelagert durch innere und äußere Trimmer entfernt werden muss. Das Verfahren kann Schweißnähte von hohem Perfektionsgrad produzieren, vorausgesetzt der Prozess wird sorgfältig überwacht, um die verschiedenen Anforderungen zu erfüllen.
HF-Verfahren
Das HF-Widerstandsschweißverfahren für die Rohrproduktion wurde in den 1960er Jahren eingeführt. Das Verfahren beinhaltet die Anwendung von HF-Wechselstrom im Bereich von 200 kHz bis 500 kHz. Die Rohrformung und Energiezufuhr werden von separaten Einheiten durchgeführt. Das Band wird in einem Rollen-Umformwerk oder in einem verstellbaren Walzgerüst (natürliche Funktionsformung) in ein offennähtiges Rohr für eine breite Palette von Rohrprodukten geformt. Dazu gehören Leitungsrohre und Konstruktionsrohre in den Größenbereichen von ca. 20 mm bis 600 mm AD und Wanddickenbereich von 0,5 mm bis 16 mm, sowie Rohrrohlinge für ein nachgelagertes Streckreduzierwalzwerk. Das Ausgangsmaterial ist HR Breitstahlband oder Skelp. Je nach Rohrabmessung und Anwendung, und insbesondere bei Präzisionsrohren, kann das Stahlband eine vorgelagerte Beizoperation durchlaufen, oder CR-Band wird verwendet. Die Coils werden mit hoher Geschwindigkeit abgewickelt und das Band in einem Schleifenakkumulator zwischengelagert. Das zwischengelagerte Material fungiert als Puffer während des kontinuierlichen Produktionsprozesses. Dies ermöglicht, dass das hintere Ende an das vordere Ende des Bandes des nächsten Coils angeschweißt wird. Die Rohrschweißmaschine arbeitet kontinuierlich mit einer Geschwindigkeit von 10 m/min bis 120 m/min, indem sie Band aus dem Schleifenakkumulator zieht.
Abb. 3 zeigt das Prinzip eines Rollen-Umformwerks. Das Rollen-Umformwerk wird für Rohrdurchmesser bis maximal 600 mm verwendet. Es besteht normalerweise aus 8 bis 10 weitgehend angetriebenen Umformwalzgerüsten, in denen das Band stufenweise (1 bis 7 Gerüste) allmählich in ein offennähtiges Rohr geformt wird. Die letzten drei Pässe (8-10 Gerüste) sind meist Endpässe, die das offennähtige Rohr zum Schweißtisch (11) führen. Die Umformwalzen müssen präzise auf den endgültigen Rohrdurchmesser abgestimmt sein. Bei großen Rohrdurchmessern kann auch der natürliche Funktionsformungsprozess angewendet werden.
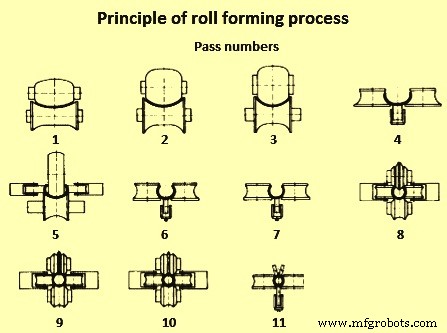
Abb. 3 Prinzip des Rollen-Umformprozesses
Die Hauptmerkmale eines Umformwalzgerüsts sind, dass eine Anzahl nicht angetriebener innerer und äußerer Umformwalzen, in einem weiten Produktdurchmesserbereich verstellbar, in einer trichterförmigen Umformlinie angeordnet sind, die das Band allmählich in eine offennähtige Rohrform biegt. Nur das Einlauf-Gerüst am Einlauf und die Endpass-Gerüste am Auslaufende sind tatsächlich angetrieben. Eine schematische Ansicht der Walzgerüste in einem Rollen-Umformwerk ist in Abb. 4 gegeben. In der Abbildung sind bestimmte Querschnittsdetails gezeigt, die den Verformungsgrad und die Anordnung der Umformwalzen an verschiedenen Abschnitten entlang der Linie anzeigen.
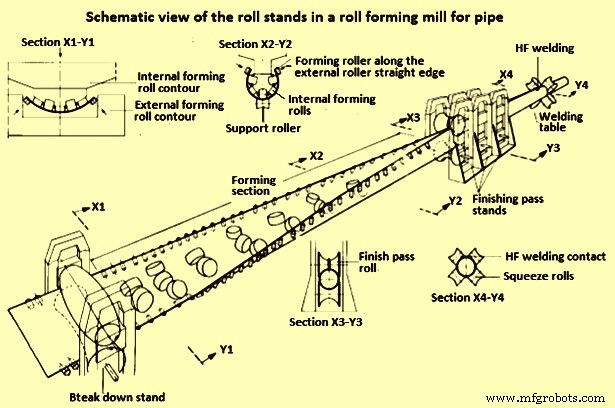
Abb. 4 Schematische Ansicht der Walzgerüste in einem Rollen-Umformwerk
Das Schweißverfahren verwendet gleichzeitig Druck und Wärme, um die Bandkanten des Offennähte zusammenzufügen, ohne Zusatzwerkstoff. Preß- und Druckwalzen im Schweißgerüst bringen die Kanten des Offennähte-Rohrs allmählich zusammen und üben den für das Schweißen notwendigen Druck aus. Es gibt mehrere Vorteile bei der Verwendung von HF-Wechselstrom als Energiequelle für die Erzeugung der zum Schweißprozess benötigten Wärme. Als Beispiel hat es den Vorteil gegenüber normalem AC-Strom, eine sehr hohe Stromdichte (Fluss) über den Querschnitt des Leiters zu erzeugen. Aufgrund seiner HF baut der HF-Strom ein Magnetfeld im Kernzentrum des Leiters auf. Der ohmsche Widerstand des Leiters ist in diesem Feld am höchsten, sodass das Elektron dem Pfad des geringsten Widerstands an der äußeren Oberflächenregion des Leiters folgt (Skin-Effekt). Daher fließt der Strom entlang der Bandkanten des Offennähte-Rohrs zum Punkt, an dem die Bandkanten anstoßen (Schweißpunkt), und die resultierende Konzentration, gefördert durch die Nähe des negativen Leiters, resultiert in einem hohen Grad an Energieausnutzung. Unter dem Curie-Punkt (768 °C) beträgt die Eindringtiefe des Stroms nur wenige Hundertstel mm. Sobald der Stahl über diese Temperatur erhitzt wird, wird er nichtmagnetisch und die Stromeindringtiefe steigt bei Frequenzen im Bereich von 450 kHz auf mehrere Zehntel Millimeter.
Der Schweißstrom kann sowohl leitend durch Gleitkontakte als auch induktiv durch Einzel- oder Mehrwindspulen in den Offennähte eingebracht werden. Entsprechend wird in der Nomenklatur zwischen HF-Induktionsschweißen (HFI) und HF-Leitungsschweißen unterschieden. Eine schematische Ansicht des HF-Schweißens von Rohren ist in Abb. 5 dargestellt.
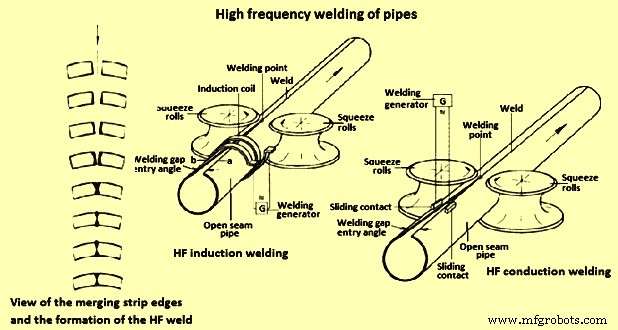
Abb. 5 HF-Schweißen von Rohren
In jüngerer Zeit wurde, um kleine Produktionschargen, hochfeste niedriglegierte (HSLA) Stahlgüten und extreme Wanddicke/Durchmesser-Verhältnisse zu ermöglichen, ein geradkantiges Umformverfahren entwickelt. Bei diesem Verfahren werden statt der unteren Umformwalzen Rollen-Geradkanten verwendet. Dies hat zu einer erheblichen Reduzierung der Länge der Umformlinie geführt. Dieses Verfahren kann Rohre mit Wanddicke/Durchmesser-Verhältnissen von 1:8 bis 1:100 formen.
Die Steigerung der Walzwerkeffizienz wird durch Reduzierung der Umrüstzeit von einer Rohrgröße auf die andere durch Einführung der zentralisierten Werkzeugeinstellung (ZWE) erreicht. Alle Walzen der Umformlinie sind in einem Träger montiert und werden durch den ZWE-Prozess von einem einzigen Motor verstellt. Das bedeutet, dass über den gesamten Größenbereich keine Umformwalzen (Werkzeug) Änderungen notwendig sind. Dies führt zu erheblicher Reduzierung der Umrüst- und Einrichtzeit.
Vor dem Eintritt des Bandes in den Umformabschnitt wird das Band gerichtet und auf konstante Breite durch einen Längskantenschneider getrimmt. Die Schnittkanten können zusätzlich für die Schweißvorbereitung angefast werden. Das Band wird dann in ein offennähtiges Rohr geformt und mit noch relativ breitem Spalt durch die Endpass-Gerüste zum Schweißtisch geführt. Die oberen Endpasswalzen, deren Breite zum Schweißpunkt hin verjüngt ist, bestimmen den Spalteingangswinkel und kontrollieren seine zentrale Position im Schweißtisch. Dort werden die sich nähernden Bandkanten von den geformten Preßwalzen gegeneinander gedrückt und dann mittels HF-Widerstandsprozess geschweißt. Der Strom kann entweder induktiv durch eine um das Offennähte-Rohr angeordnete Induktionsspule oder leitend durch Gleitkontakte, die um das Offennähte-Rohr laufen, übertragen werden.
Die äußeren und inneren Wülste, die beim Druckschweißen von Rohren mit (ID ab ca. 30 mm und höher) entstehen, werden normalerweise durch Hobeln oder Schaben des Materials im noch heißen Zustand getrimmt. Das Rohr wird dann in zwei bis sechs Dimensioniergerüsten gerundet und dimensioniert. Diese Gerüste sind normalerweise für Umfangreduktion ausgelegt. Der Prozess bewirkt auch einen Richtwirkung auf das Rohr. Die Hinzufügung einer Mehrstrang-Formwalzen-Dimensioniereinheit im Rohr-Auslaufabschnitt des Walzwerks kann auch ermöglichen, das Rundrohr direkt in Spezialprofile zu formen.
Der getrimmte Schweißnaht wird durch zerstörungsfreie Prüfung untersucht und das Rohr durch eine fliegende Abschneidemaschine in die gewünschten Längen geschnitten. Das Schneiden des Rohrs kann nach einer der Methoden erfolgen: (i) durch Abbrechen des Rohrs an einer schmalen induktiv erhitzten Zone, (ii) Rotationschneiden mit scheibenförmigen Messern, oder (iii) durch Kalt- oder Reibteil-Absägen.
Die HF-Druckschweißnaht kann entweder im als-geschweißten Zustand belassen oder anschließend im Normalisierbereich wärmebehandelt werden, je nach Anwendung des Rohrs. Eine partielle induktive Anlassung der Schweißnaht kann auch am kontinuierlichen Rohr durchgeführt werden, oder das einzelne Rohr kann einer separaten Wärmebehandlung nach dem Schnitt auf Länge unterzogen werden.
Beim HF-Induktionsschweißverfahren können Schweißgeschwindigkeiten von bis zu 120 m/min erreicht werden, abhängig von Wanddicke und Anwendung. Das Verfahren ist in Abb. 5 dargestellt. Das HF-Leitungsschweißen ist auch als „Thermatool“-Verfahren bekannt. Bei diesem Verfahren können Schweißgeschwindigkeiten von bis zu 100 m/min erreicht werden, abhängig von Wanddicke und Anwendung. Das Verfahren ist ebenfalls in Abb. 5 dargestellt.
Schmelzschweißverfahren
Geschmolzen geschweißte Stahlrohre werden normalerweise für die Produktion von großen Rohrdurchmessern für Pipelinebau verwendet. Die Rohr-Umformverfahren für den Fall des Schmelzschweißens sind: (i) der Drei-Rollen-Biegeprozess für Plattenumformung, eingesetzt als Kalt- oder Warmumformprozess, (ii) der C-Pressen-Prozess für Kaltumformung von Platten, (iii) der U/O-Pressen-Prozess für Kaltumformung von Platten, und (iv) der Spiralrohr-Umformprozess für Kaltumformung von Breitband oder Platten. Diese Verfahren sind in Abb. 6 dargestellt.
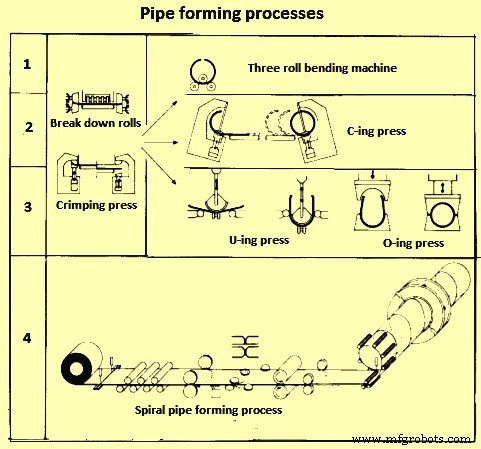
Abb. 6 Rohr-Umformverfahren
Von den oben vier Verfahren sind die letzten beiden, nämlich (i) der U/O-Pressen-Prozess für Kaltumformung von Platten, und (ii) der Spiralrohr-Umformprozess für Kaltumformung von Breitband oder Platten, die heutzutage in den meisten Produktionsanlagen häufig verwendeten Verfahren.
Das Unterpulverschweißverfahren (UP) oder eine Kombination aus Schutzgas-Heftschweißen mit nachgelagertem Unterpulverschweißen ist allgemein als Standardmethode für das Schweißen von großen Rohrdurchmessern anerkannt. Die Schmelzschweißverfahren werden auch in der Produktion von Spiral- und Längsgeschweißten Rohren aus hochlegierten Edelstählen verwendet. Das Produkt liegt in diesem Fall als dünnwandiges Rohr im Durchmesserbereich von ca. 10 mm bis 600 mm vor. Neben dem reinen WIG (Wolfram-Inertgasschweißen) Verfahren werden auch verschiedene kombinierte Schweißmethoden verwendet. Beispiele sind: TP (Wolfram-Plasma) Lichtbogenschweißen + WIG, TP + MIG (Metall-Inertgasschweißen), und TP + UP Verfahren.
UP-Verfahren
Das UP-Verfahren ist ein elektrisches Schmelzschweißverfahren, das mit einem verdeckten Lichtbogen durchgeführt wird. Im Vergleich zum Lichtbogenschweißen mit Schweißelektroden ist der Lichtbogen im UP-Verfahren unter einer Decke aus Schlacke und Flussmittel verborgen. Eines der charakteristischen Merkmale des UP-Verfahrens ist seine hohe Auftragsrate, die im Wesentlichen auf der hohen Stromstärke beruht, die angewendet wird, kombiniert mit einer günstigen Wärmebilanz.
Der Zusatzwerkstoff hat die Form von gewickeltem, blankem Schweißdraht, der kontinuierlich in das flüssige Metallbad entsprechend der Auftragsrate zugeführt wird. Unmittelbar über dem Grundwerkstoff (Rohr) wird der Schweißstrom durch Gleitkontakte in die Drahtelektrode geleitet und über die Erdleitung, die mit dem Rohrmaterial verbunden ist, zurückgeführt (Abb. 7).
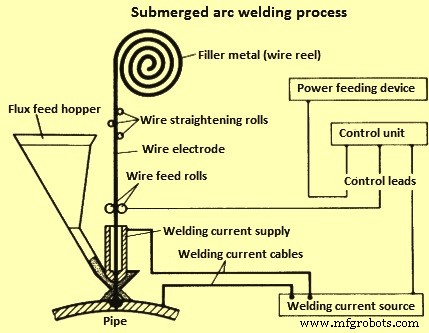
Abb. 7 Unterpulverschweißverfahren
Der Lichtbogen bewirkt das Schmelzen des zugeführten Drahtes und der Offennähte-Kanten. Ein Teil des kontinuierlich zugeführten Schweißflussmittels wird ebenfalls durch die Lichtbogenwärme geschmolzen, wodurch eine flüssige Schlackendecke entsteht, die das Schweißbad, den schmelzenden Draht und den Lichtbogen selbst vor atmosphärischen Einflüssen abschirmt.
Zusätzlich erleichtert das Schweißflussmittel die Bildung der Schweißperle und dient als Spender von Legierungselementen, um Schmelz- und Oxidationsverluste auszugleichen. In vielen Fällen wird es auch spezifisch verwendet, um das Schweißmetall zu legieren, um ihm spezifische chemische und mechanische Eigenschaften zu verleihen. Nach der Bewegung des Lichtbogens erstarrt die zurückbleibende flüssige Schlacke. Das nicht geschmolzene Schweißflussmittel wird durch Vakuumabsaugung zurückgewonnen und wiederverwendet. Die Schlacke lässt sich leicht entfernen, sobald sie erstarrt ist. Die chemische Zusammensetzung der Drahtelektrode und des Schweißflussmittels muss dem zu schweißenden Material entsprechen. Das UP-Schweißen von Rohren wird normalerweise im Zweilagenverfahren durchgeführt (d. h. erster Lauf gefolgt von Deck- oder Rücklauf) und wird generell mit dem inneren Lauf zuerst und dem äußeren Lauf zweitens ausgeführt. Dies stellt sicher, dass die beiden Lagen ausreichend überlappen.
Das Ergebnis ist eine Schmelzschweißnaht, die generell keine weitere Wärmebehandlung benötigt. UP-Schweißen kann sowohl mit AC als auch DC und in Mehrdrahtsystemen durchgeführt werden, wo eine Kombination von AC und DC verwendet werden kann. Die Effizienz des UP-Verfahrens wird durch die Rate des abgeschiedenen Zusatzwerkstoffs pro Zeiteinheit (Auftragsrate) gegeben. Als Ergebnis ist eine sehr hohe Schweißgeschwindigkeit möglich.
Die Auftragsrate kann durch Erhöhung des Schweißstroms erhöht werden. Aufgrund der begrenzten Stromtragfähigkeit des Flussmittels kann die Leistung im Eindrahtschweißen bis zu einem maximalen Eingang von ca. 1200 A (Ampere) gesteigert werden. Jede Erhöhung der Rate über diesen Grenzwert erfordert den Einsatz mehrerer Drahtelektroden. Dies ermöglicht dann, einen höheren Gesamtstrom für die Schweißarbeit anzuwenden, ohne die Gefahr, dass die Stromtragfähigkeit des Flussmittels an einer der einzelnen Drahtelektroden überschritten wird. In der praktischen Anwendung wird erhöhte Leistung durch den Einsatz einer Mehrdrahtschweißkonfiguration mit 2, 3 oder 4 Elektroden erzielt. Die höhere Auftragsrate, die mit Mehrdrahtschweißen erreicht wird, resultiert in einer höheren Schweißgeschwindigkeit unter praktischen Schweißbedingungen.
Mit dem Einsatz von Hochleistungsflussmitteln ist das Dreidrahtschweißverfahren normalerweise ausreichend effizient für Wanddicken bis 20 mm. Bei Wanddicken über 20 mm wird ein vierter Draht für die Aufrechterhaltung der Schweißgeschwindigkeit und damit für die Erzielung der Produktionseffizienz benötigt. Eine Voraussetzung für die kosteneffektive Anwendung des Mehrdrahtschweißens ist, dass die Prozessparameter optimiert werden, um die zuverlässige Erreichung der spezifizierten Qualitätsanforderungen der Schweißnaht zu gewährleisten. In der Praxis können Schweißgeschwindigkeiten zwischen 1 m/min und 2,5 m/min erreicht werden, abhängig vom Schweißverfahren, Wanddicken und Art des verwendeten Flussmittels.
Schutzgasschweißen
Dies ist ebenfalls ein elektrisches Schmelzschweißverfahren. Bei diesem Verfahren wird das Schweißbad durch die Wirkung eines elektrischen Lichtbogens erzeugt. Der Lichtbogen ist gut sichtbar, da er zwischen der Elektrode und dem Werkstück brennt. Die Elektrode, der Lichtbogen und das Schweißbad werden gegen die Atmosphäre durch ein inertes oder aktives Schutzgas geschützt, das kontinuierlich in den Schweißbereich eingeblasen wird.
Die Schutzgasschweißverfahren werden nach der Art der Elektroden und des verwendeten Gases klassifiziert. Diese werden normalerweise in zwei Hauptkategorien unterteilt: (i) Wolfram-Schutzgasschweißen (WIG) nämlich WIG, TP, und THG (Wolfram-Wasserstoff-Gas) Lichtbogenschweißen, und (ii) Metall-Schutzgasschweißen (MSG) nämlich MIG, und MAG (Metall-Aktivgasschweißen). Die hauptsächlich für die Rohrproduktion verwendeten Verfahren sind WIG, MIG und MAG Schweißverfahren. WIG und MIG Schweißverfahren werden hauptsächlich für ES-Rohrproduktion verwendet. Beim WIG-Schweißverfahren brennt der Lichtbogen zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkzeugstück. Zusatzwerkstoff wird hauptsächlich ohne DC-Eingabe zugeführt. Das Schutzgas strömt aus einer Gasdüse und schützt die Elektrode, den Zusatzwerkstoff und das flüssige Bad vor Kontakt mit der atmosphärischen Luft.
Das Schutzgas ist inert, normalerweise Argon (Ar), Helium (He) oder ein Gemisch dieser Gase. Beim MIG- und MAG-Verfahren brennt der Lichtbogen im Gegensatz zum WIG-Verfahren zwischen dem Werkstück und einer abschmelzenden, verbrauchbaren Elektrode, die den Zusatzwerkstoff liefert. Das im MIG-Schweißen verwendete Schutzgas ist inert, normalerweise Ar, He oder ein Gemisch dieser Gase. Beim MAG-Schweißverfahren ist das Schutzgas aktiv und besteht aus reinem CO₂ (Kohlendioxid) oder einem Gasgemisch aus CO₂, Ar und O₂ (Sauerstoff). Das MAG-Verfahren wird zunehmend für Heftschweißen in der Produktion von großdurchmesserigen Längs- und Spiralgeschweißten Rohren eingesetzt. Der Heftschweiß dient auch als Schweißbad-Unterlage für das nachgelagerte UP-Verfahren. Die Anforderungen an einen optimalen Schweiß sind eine präzise Kanten préparation (Doppel-V-Stoß mit breiten Wurzelflächen) und ein guter, kontinuierlicher Heftschweiß. In der Großrohrproduktion reichen die Schweißgeschwindigkeiten für den Heftschweiß von ca. 5 m/min bis 12 m/min.
Herstellung von längsgeschweißten Rohren (U/O-Verfahren)
Die Platten für die längsgeschweißten Rohre werden auf Pressen mit offenen Werkzeugen für die U-Umformung und geschlossenen Werkzeugen für die O-Umformung geformt. Der Prozess wird auch UOE-Umformverfahren (U-Umformung, O-Umformung und Expandieren) genannt und wird für die Produktion von längsgeschweißten großdurchmesserigen Rohren in Einzellängen bis 18 m verwendet. Moderne Anlagen mit diesem Verfahren sind für Rohrdurchmesser von ca. 400 mm bis 1.620 mm und Wanddicken von 6 mm bis 40 mm ausgelegt. Das Ausgangsmaterial sind Stahlplatten. Der Materialfluss im Prozess mit den wichtigen Betriebs- und Prüfstufen während der Produktion von großdurchmesserigen Rohren durch das UOE-Umformverfahren ist in Abb. 8 dargestellt.
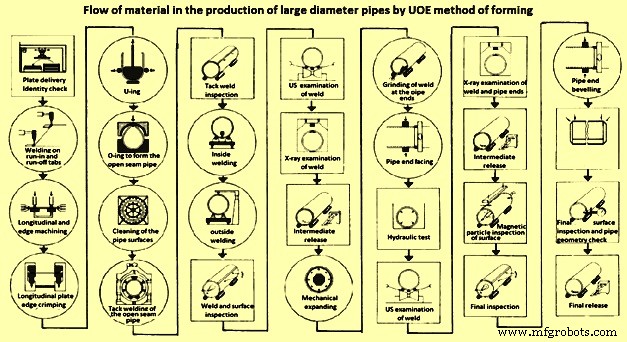
Abb. 8 Materialfluss in der Produktion von großdurchmesserigen Rohren durch UOE-Umformverfahren
Zu Beginn des Schweißprozesses werden Anlauf- und Auslaufstücke auf den flachen Platten angeschweißt, um sicherzustellen, dass die Einlauf- und Auslaufphänomene, die mit dem UP-Verfahren verbunden sind, außerhalb des Rohrmetalls auftreten. Bevor die Platte durch die verschiedenen Stufen und Umformpressen in ein offennähtiges Rohr gebogen wird, werden die beiden Längskanten durch eine Hobelmaschine bearbeitet, um sicherzustellen, dass sie parallel sind. Die für die betreffende Plattenstärke benötigte Schweißanfasung wird ebenfalls geschnitten.
Im ersten Umformschritt wird die Platte im Bereich ihrer Längskanten geknickt. Das Biegeverhältnis entspricht ungefähr dem Durchmesser des Offennähte-Rohrs. Das Knicken wird in speziellen Umformpressen durchgeführt. Im zweiten Schritt wird die Platte in einem Vorgang mit einem kreisförmigen Radiuswerkzeug, das die Platte zwischen zwei Stützen nach unten drückt, in U-Form gebogen. Gegen Ende des Vorgangs wird der Abstand zwischen den Stützen verringert, um einen kleinen Überbiegegrad für die Gegenwirkung des Federungseffekts anzuwenden. Im dritten Umformvorgang wird die U-Form in die O-Presse gelegt, um in einem einzigen Vorgang das runde Offennähte-Rohr zu erzeugen.
Die Umformprozesse, die in der U- und O-Presse durchgeführt werden, sind so koordiniert, dass der Federungseffekt effektiv bekämpft wird und das Offennähte-Rohr so kreisförmig wie möglich ist mit fluchtenden Längskanten. Diese Operationen erfordern hohe Presskräfte.
Die Kanten des Offennähte werden dann zusammengepresst (Beseitigung jedes Versatzes) in Heftschweißgerüsten, die normalerweise als Rollenkäfige ausgelegt sind, und dann durch eine kontinuierliche Naht verbunden, die von automatischen MAG-Schweißmaschinen abgeschieden wird. Je nach Dicke der Rohre können die angewendeten Schweißgeschwindigkeiten im Bereich von 5 m/min bis 12 m/min liegen.
Die gehefteten Rohre werden dann über einen Rollentisch und ein Verteilersystem zu den UP-Gerüsten gefördert, wo sie in separaten Linien zuerst mit dem inneren und dann mit dem äußeren Lauf versehen werden. Diese Läufe werden durch Bewegen des Rohrs auf einem Schlitten unter einem stationären Schweißkopf abgeschieden. Für den inneren Lauf ist der Schweißkopf an einem Arm montiert, der in das Rohr hineinreicht. Um die Möglichkeit eines Schweißversatzes auszuschließen, werden sowohl der äußere als auch der innere Kopf kontinuierlich überwacht und für perfekte Ausrichtung zur Schweißmittellinie gesteuert. Je nach Rohrabmessungen (Durchmesser und Wanddicke) kann eines der Mehrdraht-UP-Verfahren verwendet werden. Nach dem Schweißen werden die Rohre in die Fertigungsabteilung geschickt.
Die Rohre nach dem Schweißen erfüllen normalerweise nicht die Toleranzanforderungen bezüglich Durchmesser und Rundheit. Daher durchlaufen die Rohre in der Fertigungsabteilung eine gründliche Inspektion und werden durch Kaltexpansion dimensioniert. Dieser Vorgang wird durch mechanische oder hydraulische Expander durchgeführt. Der Expansionsbetrag beträgt ca. 1 %, und dieser Wert wird bei der Bestimmung des anfänglichen Umfangs des Offennähte-Rohrs berücksichtigt. Der Produktionsprozess wird in der Fertigungsabteilung mit der Bearbeitung der Rohrenden und der Durchführung eventuell notwendiger Nacharbeiten abgeschlossen.
Die Rohre werden vor der Rohrendenbearbeitung einer hydraulischen Prüfung unterzogen. Anschließend wird eine abschließende Ultraschallprüfung (US) über die gesamte Länge der Schweißzone durchgeführt. Durch diese automatische US-Prüfung angezeigte Anzeigen und auch die Schweißbereiche an den Rohrenden werden zusätzlich durch Röntgenprüfung kontrolliert. Alle Rohrenden werden auch US-geprüft auf Lunker und Laminierungen.
Herstellung von Spiralrohren
Spiralrohre werden auch als Helixnahtrohre bezeichnet. Bei der Produktion von Spiralrohren wird das Warmband oder Blech kontinuierlich durch eine Spiral-Umformanlage mit konstantem Biegeradius in ein Rohr geformt, wobei die anstoßenden Bandkanten auch kontinuierlich inline geschweißt werden.
Im Vergleich zur Längsgeschweißten Rohrproduktion, bei der jeder Rohrdurchmesser eine bestimmte Bandbreite benötigt, zeichnet sich die Spiralrohrproduktion dadurch aus, dass Rohre mit unterschiedlichen Durchmessern aus einer einzigen Bandbreite hergestellt werden können. Dies liegt daran, dass der Einlaufwinkel des Bandes, wie es der Umformeinheit zugeführt wird, verändert werden kann. Je kleiner dieser Einlaufwinkel, desto größer der Durchmesser des Rohrs aus demselben Band. Es besteht eine mathematische Abhängigkeit zwischen Einlaufwinkel, Bandbreite und Rohrdurchmesser, die bei der Spiralrohrproduktion gilt. Diese mathematische Abhängigkeit ist in Abb. 9 dargestellt.
Der Bereich der durch das Spiral-Schweißverfahren hergestellten Rohrdurchmesser liegt im Bereich von ca. 500 mm bis 2.500 mm. Das für die Spiralgeschweißte Rohrproduktion verwendete Ausgangsmaterial ist normalerweise breites HR-Band mit bis zu 20 mm Wanddicken. Für Rohrdicken über 20 mm werden Platten in Einzellängen bis 30 m allgemein benötigt.
Es gibt zwei Arten von Anlagen, die mit der Produktion von Spiralrohren verbunden sind. Diese Anlagen können bestehen aus: (i) integrierter Umform- und UP-Rohrverarbeitungslinie, und (ii) getrennter Umform- und UP-Rohrverarbeitungslinien (Abb. 9).
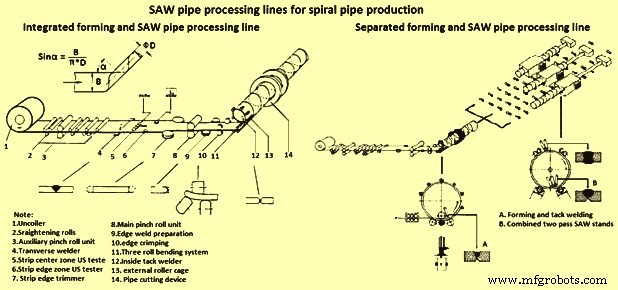
Abb. 9 UP-Rohrverarbeitungslinien für Spiralrohrproduktion
Integrierte Umform- und UP-Schweißlinie
Die integrierte Umform- und UP-Schweißlinie ist die konventionelle Produktionsanlage für die Spiralrohrproduktion. In dieser Anlagentyp besteht der Produktionsprozess aus: (i) einer Bandvorbereitungsstufe, und (ii) einem Rohr-Umformvorgang kombiniert mit simultanem inneren und äußeren UP-Gerät. Neben dem Verschweißen der Bänder streicht die Bandvorbereitungsstufe auch das Band und trimmt es auf die exakte Breite. Die Bandkanten müssen innerhalb enger Toleranzen präzise bearbeitet werden, und eine definierte Kanteneinkerbung muss ebenfalls durchgeführt werden, um unzulässige Wulstbildung/Spitzenbildung bei der Rohrformung zu verhindern.
Das vom Abwickler zugeführte Band wird mit dem hinteren Ende des vorherigen Coils durch UP-Verfahren verbunden. Der Schweiß wird entlang der Fläche abgeschieden, die später die Innenseite des Rohrs bilden wird. Der äußere UP-Lauf wird in einer separaten Linie auf dem fertigen Rohr abgeschieden. Das Band läuft dann durch ein Richtwalzwerk und wird durch einen Kantenschneider auf konstante Breite geschnitten. Ein Zusatzgerät fast die Kanten zusätzlich zur Vorbereitung für den Haupt-UP-Schweißvorgang an. Vor dem Eintritt in den Umformabschnitt werden die Bandkanten eingekerb, um Wulstbildung/Spitzenbildung an der Naht zu vermeiden.
In der integrierten Linie folgt auf die Bandvorbereitungsstufe unmittelbar der Umformprozess mit simultanem innerem und äußerem Schweißen durch das UP-Verfahren. Eine Knebelwalzeneinheit führt das Band mit einem vorgegebenen Einlaufwinkel in den Umformabschnitt der Maschine ein.
Der Zweck des Umformabschnitts ist es, das exakt vorbereitete Band der Breite „A“ bei einem bestimmten Einlaufwinkel in ein zylindrisches Rohr des Durchmessers „D“ gemäß den mathematischen Beziehungen wie in Abb. 9 gezeigt zu biegen.
Es gibt viele Umformmethoden, die zur Herstellung von Spiralgeschweißten Rohren verwendet werden. Abgesehen von der direkten Schuhmethode, die ihre Beschränkungen hat, sind die zwei Hauptspiral-Schweißtechniken (Abb. 10), die normalerweise verwendet werden: (i) Drei-Rollen-Biegung mit einem Innendurchmesser-Rollenkäfig, und (ii) Drei-Rollen-Biegung mit einem Außendurchmesser-Rollenkäfig. In einem Drei-Rollen-Biegesystem werden mehrere einzelne und Führungswalzen anstelle eines einzelnen Umformwalzens verwendet.
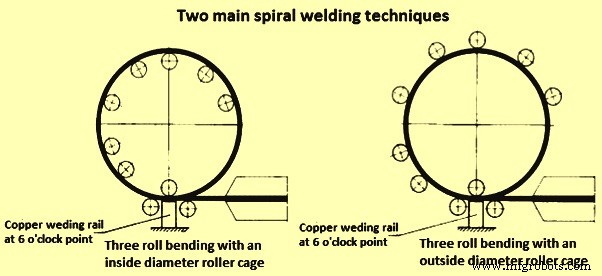
Abb. 10 Zwei Hauptspiral-Schweißtechniken
Der Rollenkäfig dient dazu, die Rohrachse zu fixieren und die Rundheit des Rohrs zu maximieren, um einen versatzfreien Zusammenstoß der Bandkanten am Schweißpunkt zu gewährleisten. Dies erleichtert die Erreichung genauer Rohrabmessungen, sodass das Rohr, das die Maschine verlässt, bereits innerhalb der genormten Durchmesser-, Rundheits- und Geradheitstoleranzen produziert wird. Daher ist eine Expansion/Dimensionierung der Rohre nach dem Schweißen nicht notwendig.
In der Spiralrohr-Umform- und UP-Maschine werden die sich nähernden Bandkanten zuerst an der ca. 6-Uhr-Position innengeschweißt und dann, eine halbe Rohrumdrehung weiter, außen an der 12-Uhr-Position geschweißt. Die Schweißkopfasynchronisation zur Schweißmitte und Spaltkontrolle wird automatisch durchgeführt.
Der erzeugte Rohrstrang wird anschließend durch ein fliegendes Abtrennungsgerät auf Länge geschnitten. Das einzelne Rohr wird dann in die Fertigungsabteilung geschickt, wo der Produktionsprozess durch Bearbeitung der Rohrenden und Durchführung eventueller Nacharbeiten abgeschlossen wird. Vor der Rohrkantenbearbeitung wird eine hydraulische Prüfung am Rohr durchgeführt. Der gesamte Schweißbereich wird dann US-geprüft, wobei die Schweißzone an den Rohrenden auch durch Röntgen untersucht wird. Zusätzlich wird jedes Rohr über seinen vollen Umfang US-geprüft auf Lunker/Laminierungen. Falls nötig, werden der Schweißbereich und das Grundmaterial auch vor dem hydraulischen Test US-geprüft.
Die Produktivität dieses Verfahrens wird durch die Geschwindigkeit der UP-Operation bestimmt. Die Rohrformung ist normalerweise in der Lage, wesentlich höhere Produktionsraten zu erreichen. Um die Effizienz des Spiralrohr-Umformabschnitts zu nutzen, werden Anlagen jetzt auf der Basis getrennter Umform- und UP-Linien ausgelegt. In solchen Anlagen verfügt die Umformlinie über eine Heftschweißanlage, die eine Produktionsgeschwindigkeit aufweist, die mit der Geschwindigkeit der Umformlinie übereinstimmt. Die UP-Linie führt das Nahtschweißen offline in einer Reihe von mehreren separaten Schweißgerüsten durch, die der Produktivität der Umformlinie entsprechen.
Getrennte Umform- und UP-Schweißlinien
Das Hauptmerkmal von Anlagen mit getrennten Umform- und UP-Schweißlinien ist, dass es zwei unabhängige Produktionseinheiten gibt, bestehend aus: (i) Rohr-Umformung mit innerem Heftschweißen, und (ii) innerem und äußerem UP-Betrieb auf separaten Schweißgerüsten.
Abgesehen von der höheren Kosteneffizienz solcher Anlagen, die durch die schnellere Umform- und Heftoperation erreicht wird, gibt es auch technische Vorteile der Trennung der beiden Operationen. Diese Vorteile liegen darin, dass beide Operationen individuell optimiert werden können.
Im Spiralrohr-Umformabschnitt werden die sich vereinenden Bandkanten (eine am bereits geformten Rohrabschnitt und die zweite am einlaufenden Band) kontinuierlich durch inneres Heftschweißen verbunden. Der Heftschweißprozess wird durch MAG-Schweißen mit einer Geschwindigkeit von 12 m/min im Bereich der 6-Uhr-Position durchgeführt. CO₂ wird normalerweise als Schutzgas verwendet. Die Schweißkanten unter der Schweißposition laufen mit praktisch keinem Spalt über eine starr fixierte Führungswalze.
Ein Abtrennungsgerät schneidet den gehefteten Rohrstrang in die erforderlichen Einzellängen. Dieser Rohrschneideprozess ist der letzte Vorgang, der in der Spiral-Umformlinie durchgeführt wird. Da die Heftschweißgeschwindigkeit hoch ist, ist es notwendig, einen Hochgeschwindigkeits-Plasmabrenner mit Wassereinspritzung anstelle eines konventionellen Oxy-Acetylen-Brenners zu verwenden. Die auf Länge geschnittenen Rohre werden für den nachgelagerten UP-Betrieb geschickt, der in kombinierten Zweilagen-UP-Gerüsten für das endgültige Schweißen durchgeführt wird.
Ein spezieller Rollentisch dreht das Rohr in präziser Übereinstimmung mit seiner Spiralnaht, sodass UP-Köpfe zuerst das innere und dann das äußere Schweißen durchführen können. Eine präzise Schweißmittellinien-Ausrichtungskontrolle der inneren und äußeren Schweißköpfe ist bei diesem Vorgang erforderlich, um Schweißversatz zu minimieren. Die Zwei- oder Dreidrahtmethoden werden für die innere und äußere Laufschweißoperationen verwendet.
Abgesehen von wenigen Modifikationen sind die nachfolgenden Produktionsstufen wie Rohrendenbearbeitung, hydraulische Prüfung sowie zerstörungsfreie Prüfungen und mechanische Tests im Prinzip dieselben wie die in den integrierten Spiral-Schweißlinien verwendeten. Die Rückmeldungen dieser Tests und Inspektionen werden den einzelnen Produktionsstufen sofort gegeben, um kontinuierliche Produktqualitätsoptimierung zu gewährleisten.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- 5 bewährte Strategien zur Verkürzung von Metallfertigungs-Lieferzeiten
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
- Rohrverlegung: Der wesentliche Prozess für Installation und Verbindung von Pipelines
- Rohrverbinder (Pipe Unions): Definition, Nutzen & Vorteile
- Taiwan CNC-Koordinatenmessmaschinen – Präzision für hochwertige Produktion
- Kritische Sicherheitsrichtlinien für das Schweißen von Kraftstofftanks
- Professioneller Leitfaden zur Auswahl einer Widerstandspunktschweißmaschine
- Punktschweißmaschinen: Funktionsweise und ideale Anwendung im Schrankbau