



Optimierung der Wärmeeinflusszone und Schweißmetalleigenschaften beim Stahlschweißen
Wärmeeinflusszone (WEZ) und Schweißmetalleigenschaften beim Schweißen von Stählen
Viele Faktoren steuern die Eigenschaften von Schweißmetall und Wärmeeinflusszone (WEZ) beim Schweißen von Kohlenstoff- (C-) und niedriglegierten Stählen. WEZ und Schweißmetall werden oft als Stahlschweißverbindungen bezeichnet. Schweißverfahren, Zusatzwerkstoffe und Schweißparameter beeinflussen diese Eigenschaften ebenfalls. Zudem wirken korrosive Atmosphären und zyklische Belastungen, denen Schweißverbindungen häufig ausgesetzt sind, auf die Eigenschaften ein.
Wärmeeinflusszone (WEZ)
Bei der Stahlauswahl sind die WEZ-Eigenschaften wichtiger als die des Schweißmetalls, da metallurgische und mechanische Eigenschaften der WEZ direkt mit dem Grundwerkstoff verknüpft sind. Diese Eigenschaften lassen sich jedoch durch Schweißparameter und nachträgliche Wärmebehandlung (PWHT) anpassen. Metallurgische und/oder Schweißbarkeitsprobleme in der WEZ sind schwieriger zu lösen als im Schweißmetall. Schweißmetallprobleme lassen sich oft durch Wechsel der Elektrode/Zusatzwerkstoffe beheben. WEZ-Probleme erfordern meist Grundwerkstoffwechsel (teuer) oder Änderung der Wärmeeinbringung. Verschiedene empirische C-Äquivalente (CE) wurden entwickelt, um Schweißbarkeit und Neigung zu wasserstoffinduziertem Kaltverhalten (HIC) der Grundwerkstoffe zu bewerten.
Kohlenstoffäquivalente
Die häufigste, vom International Institute of Welding (IIW) verwendete CE-Gleichung:
CE = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %Mo + %V)/5
In Japan wird der Ito-Bessyo-Parameter Pcm bevorzugt, der für niedrig-C-Stähle realistischere Schweißbarkeitsbewertungen liefert:
Pcm = %C + %Si/30 + (%Mn + %Cu + %Cr)/20 + %Ni/60 + %Mo/15 + %V/10 + 5×%B
Eine weitere japanische Gleichung für die C-Äquivalentzahl (CEN) kombiniert IIW-CE und Pcm:
CEN = %C + A(C) × [%Si/24 + %Mn/6 + %Cu/15 + %Ni/20 + (%Cr + %Mo + %Nb + %V)/5 + 5×%B]
mit A(C) = 0,75 + 0,25 × tanh[20 × (%C – 0,12)]. CEN entspricht Pcm bei C < 0,17 % und folgt IIW-CE bei höheren C-Gehalten.
Ursprünglich zur Charakterisierung der H₂-Rissneigung entwickelt, werden diese CE-Gleichungen auch zur Beurteilung der Durchhärtbarkeit basierend auf der Chemie genutzt. Korrelation zwischen CE, Pcm und Martensitvolumen in grobkörnigem und korngfeintem Bereich: Mit steigendem Pcm nehmen Martensitvolumen und Härte in beiden Bereichen zu.
WEZ-Bereiche und Abkühlverhalten
Verschiedene WEZ-Bereiche ferritischer Stähle werden durch spezifische Spitzen temperaturen des WEZ-Wärmzyklus in Verbindung mit dem Fe-C-Gleichgewichtsdiagramm definiert: grobkörniger, korngfeinter, interkritischer, subkritischer und teilflüssiger Bereich. Da das metallurgische Verhalten in der WEZ (schnelles Erhitzen/Abkühlen) ein Nicht-Gleichgewichtsprozess ist, eignet sich ein kontinuierliches Abkühlungs-Umwandlungsdiagramm (CCT-Diagramm) besser zur Mikrostrukturvorhersage. Die Abkühlrate korreliert eng mit Blechdicke, Nahtgeometrie und Wärmeeinbringung. Die kritischste Abkühlrate in Schweißanwendungen liegt zwischen 800 °C und 500 °C. Mit steigender Wärmeeinbringung oder sinkender Blechdicke nimmt die Abkühlrate in diesem Intervall ab.
Einfluss wichtiger Legierungselemente auf WEZ-Mikrostruktur und Zähigkeit
- Kohlenstoff (C): Wesentliche Rolle für Gesamthärte geschweißter Stähle (deutlich in CE/Pcm-Gleichungen). Erhöhter C-Gehalt fördert niedrigtemperaturige Umwandlungsprodukte (Bainit, Martensit) und verringert WEZ-Spaltwiderstand signifikant.
- Mangan (Mn): Neben Mischkristallverfestigung senkt Mn die Austenit-Ferrit-Umwandlungstemperatur und stärkt durch Kornfeinung. Mn-Gehalt begrenzen, um Seigerung und mikrostrukturelle Bandbildung zu minimieren.
- Chrom (Cr): Mischkristallverfestiger und Karbidbildner. Erhöht Durchhärtbarkeit, verbessert Oxidations-/Korrosionsbeständigkeit. Cr-Zugabe günstig, wenn Cr-Karbidausscheidung Ferrit-Seitenplattenbildung durch Pinn-Effekt unterdrückt.
- Nickel (Ni): Vorteilhafter Effekt auf Stahlumwandlung (wie Mn: Senkung der Austenitumwandlungstemperatur). Verbessert Zähigkeit und liefert Mischkristallverfestigung.
- Vanadium (V) und Niob (Nb): In geringen Mengen in niedriglegierten Stählen für gewünschte mechanische Eigenschaften. Durch Bildung von V(C,N) und Nb(C,N) verzögern sie Rekristallisation und Kornwachstum von Austenit beim Walzen/Normalisieren. Beim Lichtbogenschweißen (hohe Wärmeeinbringung) lösen sich V(C,N) und Nb(C,N) in der WEZ bei Spitzen temperaturen > 1100 °C und fallen bei langsamerer Abkühlung wieder aus. Die Wiederausscheidung schwächt die WEZ-Zähigkeit.
- Titan (Ti): Als stabiles Ti-Nitrid verhindert es Grobwerden der vorigen Austenitkörner in Bereichen nahe der Schweißnahtschmelzgrenze.
Schweißmetall
Zusatzwerkstoffe sind bei vielen Schmelzschweißverfahren üblich. Hauptkriterien bei Auswahl: (i) fehlerfreie Schweißmetallerzeugung, (ii) Verträglichkeit mit Grundwerkstoff und zufriedenstellende Eigenschaften. Bestimmt durch: (i) Elektrodenchemie, (ii) Aufmischung des Grundwerkstoffs, (iii) Flussmittel/Schutzgas, (iv) Erstarrung und nachfolgende Abkühlung/Umwandlung des Schweißbades.
Die Auswahl basiert nicht auf chemischer Übereinstimmung mit dem Grundwerkstoff, sondern auf Eigenschaftsangleichung von Schweißmetall und Grundwerkstoff. Ein Zusatzwerkstoff mit identischer Chemie liefert nicht unbedingt gewünschte Ergebnisse, da Schweißmetallmikrostrukturen völlig anders sind als die des Grundwerkstoffs. Bei vielen C- und niedriglegierten Stählen führen Erstarrung und schnelle Abkühlung beim Schmelzschweißen zu höherer Festigkeit, aber geringerer Zähigkeit als im Grundwerkstoff bei gleicher Chemie. Daher enthält der Zusatzwerkstoff oft weniger C als der Grundwerkstoff. Festigkeitssteigerung nicht durch C-Erhöhung, sondern durch Legierungselemente für Mischkristall-/Ausscheidungsverfestigung und Mikrostrukturmodifikation.
Schweißmetallmikrostruktur in C- und niedriglegierten Stählen enthält diverse Bestandteile: blockiger Ferrit, akuikulärer Ferrit, Bainit, Martensit. Einflüsse von Legierungselementen und Abkühlung auf Mikrostruktur in schematischem CCT-Diagramm (Abb. 1), Einflüsse auf Härte und Kerbzähigkeit in Abb. 2.
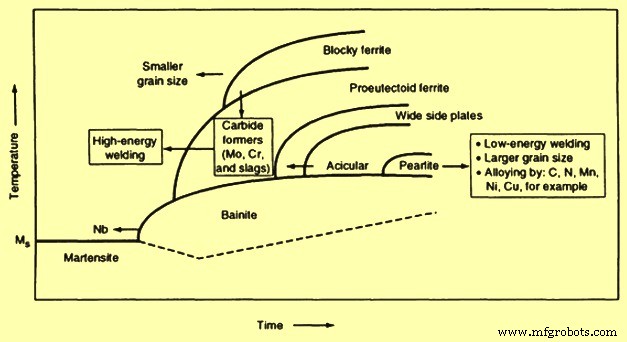
Abb. 1 Einfluss von Legierungselementen und Abkühlung auf die Schweißmetall-Mikrostruktur
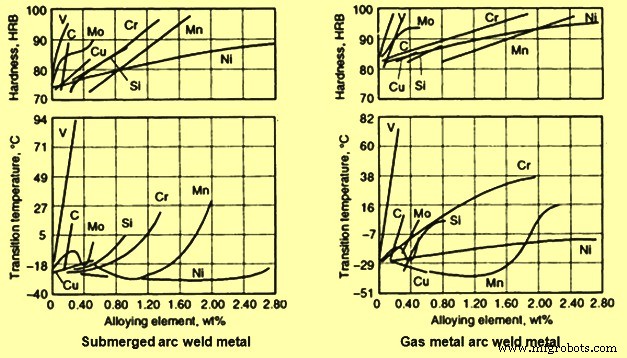
Abb. 2 Einfluss von Legierungselementen auf Härte und Kerbzähigkeit des Schweißmetalls
Schmelzen des Grundwerkstoffs und Vermischung mit Zusatzwerkstoff führt zu endgültiger Schweißgutchemie zwischen Grundwerkstoff und Zusatzwerkstoff. Bei identischer Chemie bleibt theoretisch gleiche Schweißgutchemie. Endgültige Chemie lässt sich über Aufmischungsgrad abschätzen: % Aufmischung = (Gewicht geschmolzenen Grundwerkstoffs / Gesamtgewicht eingesetztes Material) × 100. Nahtgeometrie und Kantenvorbereitung beeinflussen Aufmischung. Schweißverfahren/Parameter mit tieferer Einbrandtiefe erhöhen Aufmischung.
Bei Einlagen-Schweißung lassen sich Elementgehalte im Schweißmetall schätzen: Element im Schweißmetall = (Element im Grundwerkstoff × Aufmischung) + (Element im Zusatzwerkstoff) × (1 – Aufmischung). Höhere Aufmischung kann günstig sein (geringerer Eigenschaftssprung an Schmelzgrenze). Bei Auftragschweißen/Schweißbeschichten ist minimale Aufmischung erwünscht (Zusatzwerkstoff enthält teure Legierungselemente für spezifische Eigenschaften). Wenn Grundwerkstoff unerwünschte Verunreinigungen/Legierungselemente einbringen kann, wird schweißtechnologie mit geringerer Aufmischung empfohlen. Dies gilt auch für P, S, höhere C- und Si-Gehalte, die Schweißmetalleigenschaften ungünstig beeinflussen.
Vergleich Einlagen- vs. Mehrlagenschweißen
Bei mechanischen Eigenschaften, besonders Zähigkeit, ist Mehrlagenschweißmetall meist besser als Einlagenschweißmetall, weil:
- Der Wiederaufheiz-Wärmzyklus jeder weiteren Lage normalisiert und verfeinert Anteile der Mikrostruktur der vorherigen Lage.
- Nachfolgende Lagen lassen die vorangehenden anlassen und reduzieren Spannungen.
- Gesamte Wärmeeinbringung pro Lage ist geringer → begrenzteres Kornwachstum.
- Vorherige Lagen bewirken Vorwärmen → langsamere Abkühlung der nachfolgenden Lage.
Schweißmetallduktilität (Querschnittsverengung) steigt mit zunehmendem Gesamt-korngfeinten Bereich. Bei aktivem Flussmittel im UP-Schweißen (SAW) ist die Anzahl der Lagen begrenzt, da sich Legierungselemente (Si, Mn) bei Mehrlagenschweißen anreichern und die Bruchzähigkeit der letzten Lage verschlechtern.
Schweißbarkeit und Stahlsorten
Hochfeste niedriglegierte Stähle (HSLA)
HSLA-Stähle haben verbesserte mechanische Eigenschaften und Schweißbarkeit gegenüber konventionellen C-Stählen durch geringe Legierungszugaben (Nb, V, Ti, N₂, C): Ferritverfestigung, erhöhte Durchhärtbarkeit, Korngrößenkontrolle. Meist als gewalzt/normalisiert geliefert, manche niedergeschlagen. Feinere Korngröße und mehr Perlit → höhere Festigkeit und Zähigkeit. Niedriger C-Gehalt (max. 0,22 %) → gute Schweißbarkeit.
Schweißbarkeit ähnlich wie Baustähle. Trotz guter Schweißbarkeit sind Vorwärmen und H₂-Kontrolle wichtig. Versprödung im grobkörnigen WEZ-Bereich ist ein Problem: langsame Abkühlung → unerwünschte Mikrostrukturen (grobe Ferrit-Seitenplatten/Widmanstätten-Ferrit, oberer Bainit, Korngrenzenferrit), besonders bei hoher Wärmeeinbringung.
Bei HSLA mit Nb/V zeigen Schweißmetall und WEZ bei hoher Wärmeeinbringung (UP-Schweißen, Elektroschlackenschweißen) niedrige Kerbzähigkeit. Hohe Wärmeeinbringung vergrößert grobkörnigen WEZ-Bereich; niedrige Abkühlrate verringert Korneinigungschancen und erhöht Nb/V-Karbidausscheidung → WEZ-Versprödung. Hohe Wärmeeinbringung und damit höhere Aufmischung bringen Nb/V-Ausscheidungshärtungsprobleme in den Schweißmetall.
Kleine Ti-Zugaben (max. 0,04 %) und N₂ wirken effektiv gegen Kornwachstum im grobkörnigen WEZ (größere Stabilität von Ti-Nitrid bei Spitzen temperaturen > 1100 °C, wo Nb/V-Karbide in Lösung gehen).
Niedrigkohlenstoffstähle
Zwei Typen: (i) niedrig-C-Stähle (< 0,15 % C), (ii) Baustähle (0,15–0,30 % C). Im geglühten Zustand: weicher Ferrit mit verstreuten kleinen Karbidteilchen; warmgewalzt/normalisiert: Perlitinseln. Beim Schmelzschweißen: WEZ durchläuft Ferrit → Austenit (Erhitzen) → Ferrit (Abkühlung). Bei diesem C-Niveau: WEZ-Härtung ca. 10 HRC oder weniger.
Bei nachträglicher Kaltumformung: C-Gehalt auf 0,06 % begrenzen. WEZ höherer C-Stähle hat meist unzureichende Duktilität für Kaltumformdehnungen.
Randzone-Stahl (Rimmed Steel): Zentraler Kern enthält durch Segregation CO, CO₂, S, P. Gelöster O₂ reagiert mit C → Gase im Kern eingeschlossen. Beim Schweißen schmilzt Grundwerkstoff, mischt sich mit Zusatzwerkstoff. Hohe Schmelzbadtemperatur lässt unvollständige O₂-C-Reaktion wieder aufleben, eingeschlossenes CO/CO₂ entweicht. Bei zu schneller Erstarrung → Poren im Schweißmetall. Ausreichende Schweißbadentoxydation vermeidet Porositätsprobleme.
Vollstahl (Killed Steel): Keine Porositätsprobleme. Stattdessen kann zäher, feuerfester Schlackefilm auf Schmelzbadoberfläche entstehen (schlechte Fließbarkeit, schwierige Badbeherrschung). Entsteht durch Entoxydationsmittel (Al, Ti, Zr) mit hochschmelzenden Oxiden. Problem verschärft sich beim Autogenschweißen (niedrigere Temperaturen). Lösung: Zusatzwerkstoff mit ausreichend Mn und Si zur Senkung des Schmelzpunkts und Verbesserung der Schlackefließfähigkeit.
Baustähle (Mild Steel)
Ebenfalls gut schweißbar; Kaltfugenrissbildung meist kein Problem bei C < 0,2 % und Mn < 1,0 %. Vorwärmen, Zwischentemperaturkontrolle, PWHT oder Spezialtechniken meist nicht nötig bis 25 mm Dicke. Dickere Stähle haben höheren C-Gehalt für geforderte Festigkeit; höhere WEZ-Abkühlrate beim Schmelzschweißen. Über 25 mm Dicke oder C > 0,3 % / Mn > 1,4 %: Vorsichtsmaßnahmen und niedrig-Wasserstoff-Elektroden/Flussmittel nötig gegen H₂-Rissbildung.
Empfehlungen nach Dolby für C-Mn und mikrolegierte C-Mn-Stähle
Für Stähle > 0,1 % C: Grundwerkstoff mit niedrigem C und niedrigem CE, aber hoher Zähigkeit. Al-behandelter Stahl zur Begrenzung grobkörniger WEZ-Breite und Minimierung freien N₂ (Al-Nitrid relativ stabil). Sauberer Stahl (Al-behandelt oder vakuumentschwefelt → niedrigere S-Werte). Ca-Behandlung für Sulfidformkontrolle verbessert Durchdickungseigenschaften und reduziert Lamellarrisse (Festigungsrisse).
Bei hoher Wärmeeinbringung für gleiche C-Mn-Zusammensetzung: Nb/V-Zugabe senkt WEZ-Zähigkeit (Ausscheidung von Nb/V-Karbiden/-Karbonitriden beim Abkühlen/Wiedererhitzen). Mikrolegierte Stähle < 0,1 % C: meist höhere Zähigkeit, geringere H₂-Rissneigung in WEZ. Saubere Al-behandelte Stähle mit hoher Zähigkeit wählen (Gründe wie bei C-Mn). Gleiche Vorsicht bei hoher Wärmeeinbringung.
Niedriglegierte Stähle
Niedrig-C-Stahl wählen. Hoher Spaltwiderstand bei ausreichender Durchhärtbarkeit für niedrig-C-Martensit unter den Schweißbedingungen. Vorsicht bei PWHT von Stählen mit nennenswerter Sekundärausscheidung von Härteelementen (Nb, V). Achtung bei PWHT von Stählen mit hohen Restmengen (P, Sb, As, Sn).
Saubere Al-behandelte Stähle mit hoher Zähigkeit wählen (Gründe wie bei C-Mn). Gleiche Vorsicht bei hoher Wärmeeinbringung.
TMCP-Stähle (Thermomechanisch gesteuerter Prozess)
TMCP-Stähle zeigen deutlich verbesserte Festigkeit, Zähigkeit und Schweißbarkeit. Beschleunigte Abkühlung ermöglicht gleiche Festigkeit bei niedrigerem C-Gehalt als konventionell kontrolliert gewalzter Stahl (C < 0,06 %). Statt C-Erhöhung: Festigkeit/Zähigkeit aus sehr feinem Ferrit und Zweitphasenmikrostruktur (feindisperser Perlit/Bainit) während beschleunigter Abkühlung. Durch niedrigeren C und CE: deutlich verbesserte Beständigkeit gegen H₂-induzierte Kaltfugenrisse (HICC). Sorgen um Vorwärmen, Zwischentemperaturkontrolle, PWHT sind nicht kritisch. Aber: WEZ-Erweichung, besonders bei hoher Wärmeeinbringung, ist problematisch, da günstige TMCP-Mikrostruktur bei langsamer Abkühlung im WEZ bei hoher Wärmeeinbringung revertiert.
Cr-Mo-Stähle
Günstiger als hochlegierte Stähle; Einsatz in Kraftwerks- und petrochemischer Industrie (Oxidationsbeständigkeit, Hochtemperatur-Kriechfestigkeit, Sulfidkorrosionsbeständigkeit). Cr → Oxidationskorrosionsbeständigkeit; Mo → Hochtemperaturfestigkeit. Fein verteilte stabile Karbide → Kriechfestigkeit. Durch Legierungsgehalt und ca. 0,15 % C: luftvergütbar. Meist normalisiert/angelassen oder vergütet (Q&T) geliefert. Schweißbarkeit ähnlich Q&T und luftvergütbaren niedriglegierten Stählen. Hauptproblem in WEZ: Rissbildung im gehärteten grobkörnigen Bereich und WEZ-Erweichung zwischen Ac₁ und Ac₃. Nachwärmerisse (Reheat Cracking) während PWHT und Langzeit-Hochtemperaturbelastung verursachen schwere Schwierigkeiten. Erforderlich: richtiges Vorwärmen, Zwischentemperaturkontrolle, niedrig-Wasserstoff-Schweißtechnik.
PWHT bei niedrigem Cr-Gehalt und dünnen Wandstärken nicht zwingend, aber oft sofort nach Schweißen als Teil der Schweißtechnik durchgeführt. PWHT bei Cr-Mo auch als Spannungsarmglühen bezeichnet: Abbau von Eigenspannungen durch Kriechrelaxation und Anlassen der gehärteten Mikrostrukturen zur Verbesserung der Bruchzähigkeit von WEZ und Schweißmetall. Zusätzlicher Nutzen: höhere H₂-Diffusion aus Schweißzone, weitere Reduktion HICC-Wahrscheinlichkeit. Trotz häufiger PWHT bei Cr-Mo: anfällig für Spannungsarmglüh-Risse in WEZ während PWHT oder Nachwärmerisse bei nachträglichem Erhitzen (kurzzeitige Hochtemperatur). Temperaturbereich für Spannungsarmglüh-/Nachwärmerisse: 500–700 °C. Rissmechanismus vermutlich mit Verstärkung des Korngesamtinneren durch Ausscheidung verbunden.
Risse beim Wiedererhitzen: weiche, ausfallsfreie Korngrenzen können plastische Verformung während Kriechrelaxation nicht akkommodieren. Parameter Psr für Nachwärmerissanfälligkeit bei Cr-Mo-Stählen (max. 1,5 % Cr, 1,0 % Cu, 2,0 % Mo, 0,15 % V, Nb, Ti):
Psr = %Cr + %Cu + 2×%Mo + 10×%V + 7×%Nb + 5×%Ti – 2
Psr < 0 → material empfindlich für Nachwärmerisse. Bei > 2 % Cr entfällt Rissneigung. Ein weiterer Parameter für Verunreinigungselemente (Korngrenzenversprödung, erhöhte Nachwärmerissanfälligkeit): Metallzusammensetzungsfaktor (MCF) = %Si + 2×%Cu + 2×%P + 10×%As + 15×%Sn + 20×%Sb. Höherer MCF → höhere Nachwärmerissanfälligkeit.
Übliche Schweißtechniken zur Reduzierung Nachwärmerissgefahr: (i) Spannungserhöhungen im Schweißverbindungsdesign reduzieren, (ii) Schweißpraktiken zur Minimierung von Eigenspannungen (Erhöhung Vorwärmtemperatur, Reduzierung Zwang), (iii) Reduzierung Schweißmetallfestigkeit zur Akkommodation plastischer Verformung im Schweißmetall (wo anwendbar/notwendig), (iv) Reduzierung Spannungskonzentration im grobkörnigen Bereich.
Vergütete Stähle (Q&T)
Q&T-Stähle werden in wärmebehandeltem Zustand geliefert (Austenitisieren und/oder Härten + Anlassen für hohe Festigkeit). Durchhärtbarkeit so, dass WEZ aus niedrig-C-Martensit und Bainit besteht. Diese as-geschweißte WEZ-Mikrostruktur hat erwünschte mechanische Eigenschaften nahe am Grundwerkstoff. Daher meist kein PWHT/Spannungsarmglühen nötig (außer Sonderfälle).
Im Gegensatz zu anderen luftvergütbaren niedriglegierten Stählen (hohe Wärmeeinbringung zur Martensitvermeidung in WEZ) erfordert Q&T-Stahl Schweißbedingungen mit ausreichend schneller WEZ-Abkühlrate für Reformation von Martensit/Bainit. Langsame WEZ-Abkühlung → Austenitisierung → Umwandlung in Ferrit + Bainit/Martensit-Gemisch. Während pro-eutektoider Ferritausscheidung aus Austenit wird unveränderter Austenit C-angereichert → härtet in hartem, sprödem Bainit/Martensit aus. Dieses Mischgefüge (Ferrit, Bainit, Martensit) versprödet grobkörnigen WEZ. Je langsamer Abkühlung, desto stärker Versprödung. Für weniger durchhärtbare/dünnere Stähle: schnellere kritische Abkühlrate (geringere Wärmeeinbringung) nötig zur Vermeidung spröden Mischgefüges.
Weitere Sorge: striktes Niedrig-Wasserstoff-Schweißen gegen Unterperlen-Kaltfugenrisse. Vorwärmen effektiv gegen Kaltfugenrisse, reduziert aber WEZ-Abkühlrate erheblich. Anwendung so, dass ausreichend schnelle WEZ-Abkühlrate erhalten bleibt.
Bei Q&T-Stählen höherer Festigkeitsstufe: erhöhte H₂-Rissneigung im Schweißmetall. Zulässiger Feuchtegehalt in Elektrodenhülle/Flussmittel und Handhabung werden kritischer. YS < 480 N/mm²: 0,4 % Feuchtegrenze in Stabelektroden; YS > 690 N/mm²: 0,1 % Grenze. Temperbead-Technik kann unerwünschte Hochhärte-/Niedrigzähigkeitsbereiche in WEZ vermeiden.
Mehrlagenschweißen ist gute Technik für Q&T-Stähle. Neben Verfeinerungs-/Anlasseffekt auf vorherige Lagen hilft geringere Wärmeeinbringung pro Lage vs. Einlagenschweißen bei Erreichung schneller Abkühlrate. Bei H₂-Risssorge im Schweißmetall: Dünnlagiges Mehrlagenschweißen mit Einhalten der Zwischentemperatur für vorbestimmte Zeit vor nächster Lage. Hilft H₂-Diffusion pro Lage, mindert aber Produktivität.
In Q&T-Stählen gibt es WEZ-Erweichungsbereich durch thermischen Zyklus mit Spitzen temperatur zwischen Ac₁ und Ac₃ (interkritischer Bereich). Unter Ac₃ bei Erhitzen lösen sich Karbide nicht vollständig in Austenit → niedrigere C-Konzentration im Austenit. Beim Abkühlen transformiert ungesättigter Austenit bei höherer Temperatur → Mikrostruktur mit geringerer Festigkeit.
Überlegungen zur Schweißverbindung
C- und niedriglegierte Stähle für strukturelle Anwendungen meist nicht in stark korrosiven Atmosphären, aber oft in mäßig korrosiven Umgebungen (Ölraffinerien, Sour-Gas/Öl-Pipelines). Eine Schweißnaht verringert Korrosionsbeständigkeit durch: (i) Zusammensetzungsunterschiede Grundwerkstoff/WEZ/Schweißmetall → galvanische Korrosion, (ii) Schweißeigenspannungen → Spannungsrisskorrosion (SCC), (iii) Schweißnahtdiskontinuitäten (Oberflächenfehler) → Ansatzpunkte für lokale Korrosion.
In korrosiver Atmosphäre: Verhinderung von HIC und sulfidischer Spannungsrisskorrosion (SSCC) wichtig. HIC beobachtet in hoch- und niedrigfesten Stählen auch ohne Spannung, hauptsächlich in niedrigfesten Stählen in H₂-haltiger Atmosphäre. Durch schnelle Abkühlung/Erstarrung bildet Schweißmetall Dendritstruktur mit fein verteilten Oxidinklusionen. Schweißmetall entwickelt bis max. 280 HV keine HIC (auch ohne spezielle Zusatzwerkstoffchemie). HIC tritt hauptsächlich in Grundwerkstoff und WEZ auf.
SCC: Rissphänomen unter sulfidischen Korrosionsbedingungen bei Beanspruchung. Stahl für H₂S-haltige Atmosphäre geeignet wählen. Für Sour-Gas-Leitungen: Härtegrenzwert 22 HRC (248 HV) empfohlen.
In Schweißverbindungen wird WEZ normalerweise härter als Grundwerkstoff → anfälliger für SCC. Zusätzlich ungünstig: Schweißeigenspannungen, Eingriftswinkel der Nahtüberhöhung als Kerbspannungserhöher. Bei Q&T- oder normalisierten Schweißverbindungen verschwindet WEZ → SCC-Neigung des früheren WEZ ändert sich. SCC-Anfälligkeit im as-geschweißten Zustand höher als im Q&T (PWHT) Zustand.
Ermüdungsrisse in geschweißten Strukturen unter zyklischer Belastung entstehen oft im Nahtfußbereich (Zonen hoher Spannungskonzentration). Nahtfuß = Übergang Grundwerkstoff/Schweißmetall mit höchsten Änderungen in beiden Bereichen. Schlackeneinschlüsse vom Schweißen häufig im Nahtfuß. Techniken zur Ermüdungsfestigkeitsverbesserung durch Reduzierung Spannungskonzentration im Nahtfuß/Nahtüberhöhung:
- Abtragen der Nahtüberhöhung beidseitig an Stumpfnaht durch Zerspanen auf Grundwerkstoffniveau.
- Vergrößerung von Radius und Eingriftswinkel der Nahtfüße durch mechanisches Schleifen der Übergangsbereiche.
- Ändern des Oberflächen-Eigenspannungszustands durch mechanische Kaltbearbeitung der Schweißnahtoberfläche und des Grundwerkstoffs im Nahtfußbereich.
- Beschichten/Lackieren von Schweißnähten und Grundwerkstoff zur Korrosionsverhinderung im Spannungskonzentrationsbereich.
- Erhöhung Nahtfußradius und Eingriftswinkel durch Aufbringen einer Lage beidseits der Überhöhung mit flüssigem Zusatzwerkstoff.
- Schweißbedingungen wählen, die größeren Nahtfußradius und Eingriftswinkel ergeben.
- Wiederaufschmelzen der Oberfläche im Nahtfußbereich zur Glättung/Planung der Nahtprofile (WIG-Schweißen / GTAW).
Einfluss der Schweißtechnik auf Stahlschweißverbindungseigenschaften
Die American Welding Society (AWS) definiert Schweißtechnik als detaillierte Methode und Praxis einschließlich aller Nahtschweißprozesse zur Herstellung einer Schweißverbindung. Aus detaillierter Prüfung des Verhältnisses Technik–Eigenschaften folgende Schlussfolgerungen:
- Für jede Schweißverfahrens/Stahl-Kombination haben Schweißtechnik und Elektrode (bei Zusatzwerkstoff) dominierende Rolle bei Qualität und mechanischen Eigenschaften der Schweißverbindung. Doch zwischen Technik und Eigenschaften besteht keine direkte Kausalbeziehung.
- Mechanische Eigenschaften von Stahl sind nur seiner Gesundheit (Soundness), Mikrostruktur, chemischer Zusammensetzung und Art (Grundwerkstoff, Schweißmetall, dampfabgeschieden, galvanisch etc.) zuzuschreiben. Die Reaktion auf mechanische Kräfte hängt vom aktuellen Zustand ab, nicht von der Entstehungsweise.
- Metallurgische Forschung hat Beziehungen zwischen mechanischen Eigenschaften und Mikrostruktur etabliert (umgekehrter Zusammenhang Korngröße–Festigkeit, Festigkeitsunterschied Perlit–Martensit, Versprödung durch Korngrenzenfilme, schädliche Wirkung von Einschlüssen u.a.). Keine direkte Beziehung zwischen Schweißstrom-Einstellung und End-Eigenschaften. Wahre Kausalität: (i) höherer Strom → mehr Wärmeeinbringung, (ii) mehr Wärme beeinflusst WEZ und Schweißmetallstruktur spezifisch (abhängig von Stahlchemie, vorhandenen Phasen etc.), (iii) Strukturunterschiede → unterschiedliche mechanische Eigenschaften.
Vorwärmtemperatur
Vorwärmen = Wärmeanwendung auf Grundwerkstoff unmittelbar vor Schweißen, Löten, Schneiden. Vorwärmtemperatur hängt ab von: Grundwerkstoffzusammensetzung und -masse, Umgebungstemperatur, Schweißtechnik.
Zwecke des Vorwärmens: (i) Reduzierung Schwindspannungen in Schweißnaht und angrenzendem Grundwerkstoff (wichtig bei stark zwangsgeführten Nähten), (ii) Bereitstellung langsamerer Abkühlrate im kritischen Temperaturbereich (ca. 880–720 °C), verhindert übermäßige Härtung und Duktilitätsverlust in Schweißnaht und WEZ, (iii) Langsamere Abkühlung bis 200 °C → mehr Zeit für H₂-Diffusion aus Schweißnaht und angrenzendem Stahl zur Vermeidung von Unterperlenrissen.
Methoden: Gasbrenner, Gasbrenner, Wärmebehandlungsofen, Elektrowiderstandsheizung, Niederfrequenz-Induktionserwärmung, temporäre Öfen. Auswahl hängt ab von: Vorwärmtemperatur, Vorwärmdauer, Teilegröße/-form, Einzel- oder Serienfertigung. Kritische Anwendungen: präzise Temperaturkontrolle (geregelte Heizsysteme, Thermoelemente direkt am Teil, Regelung von Brennstoff/Strom für enge Toleranzen). Viele Normen fordern präzise Temperaturkontrolle.
Zwischentemperatur (Interpass Temperature)
Bei Mehrlagenschweißen: Minimum und Maximum der abgelegten Schweißnaht und angrenzendem Grundwerkstoff vor nächster Lage. Normalerweise: Stahl, der Vorwärmen auf bestimmte Temperatur erfordert, muss diese auch zwischen Lagen halten. Bei vielen Verbindungen reicht Wärmeeinbringung beim Schweißen zur Aufrechterhaltung. Bei massiven Werkstücken reicht Schweißwärme nicht → Brennererwärmung zwischen Lagen nötig.
Nach Vorwärmen und Schweißbeginn: Schweißen so schnell wie möglich beenden, um Zwischenerwärmen zu vermeiden. Da Vorwärmen Abkühlrate reduzieren soll, muss gleiche langsame Abkühlung für alle Lagen gelten → Zwischentemperatur mindestens gleich Vorwärmtemperatur. Andernfalls erfährt jede Lage gleiche hohe Abschreckrate wie erste Lage ohne Vorwärmen.
Erforderliche Mindesttemperaturen basieren auf spezifischem Stahl, Verfahren, Dicke. Bei übermäßiger Wärmeanhäufung: Abkühlen zulassen, aber nicht unter Mindest-Zwischentemperatur. Schweißzonentemperatur zwischen Min- und Max-Zwischentemperatur halten.
Nachschweiß-Wärmebehandlung (PWHT)
PWHT meist nötig für dickwandige Stähle zur Reduzierung hoher as-geschweißter Eigenspannungen und Verbesserung von Zähigkeit und Fehlertoleranz der Naht. Viele Fertigungsnormen geben Richtwerte für Dauer und Temperatur, mit Unterschieden zwischen Normen. Zur Beurteilung nötiger Zeit/Temperatur: Kenntnis der Parameterantwort auf verschiedene Wärmebehandlungszyklen erforderlich.
Bei allen Wärmebehandlungen (außer Schmelzen) können Aufheizrate und -zeit vorgegeben werden. Maximaltemperatur hängt von Stahlzusammensetzung ab, Haltezeit (bei Maximaltemperatur) von Dicke, Abkühlrate von Behandlung und Norm. Aufheizrate typisch 150–180 °C/h. Haltezeit typisch 2,5 min/mm maximaler Dicke für gleichmäßiges Durchheizen. Abkühlrate 150–180 °C/h bis zu bestimmter Temperatur. Manchmal Erhöhung der Abkühlrate nach Erreichen bestimmter Temperatur. Aufheiz-, Halte- und Abkühlraten sind meist Teil der Spezifikation und strikt einzuhalten.
Auswirkungen von PWHT auf WEZ-Eigenschaften bei C-Mn-Stahl
Untersuchung der PWHT-Effekte auf WEZ-Eigenschaften (Festigkeit, Härte, Zähigkeit) bei verschiedenen PWHT-Parametern. 50 mm C-Mn-Stahl (Si-getötet, Al- und Nb-behandelt), zunehmend in Druckbehälter- und Offshore-Anwendungen. UP-Schweißen (SAW) mit Wärmeeinbringung ca. 3,4 kJ/mm (Füllage). Auch Effekte mehrerer PWHT-Zyklen (häufig bei Druckbehälterfertigung oder Reparaturen) untersucht.
Längszugversuche WEZ: Kein nennenswerter Effekt durch mehrfache Spannungsarmglühzyklen in WEZ. Werte überschritten Platten-Mindestanforderungen. Ausreichende Duktilität und Bruchdehnung bei 600 °C. Kein nennenswerter Einfluss der PWHT-Dauer auf WEZ-YS, ZF oder Duktilität bei dieser Temperatur. Daten zeigten nur geringe YS/ZF-Reduktion mit steigender PWHT-Temperatur. Kein signifikanter Duktilitätseinfluss.
Kerbschlagversuche (Charpy): 5 Prüf temperaturen (0, –20, –40, –60, –80 °C), je 3 Proben. Probenentnahme: 1. WEZ-Seite, 2. WEZ-Seite, Plattenmitte (2. Seite). Mehrere PWHT-Zyklen nur marginaler Effekt: leichter Anstieg tiefer Werte bei 2. und 3. Zyklus, besonders bei Proben aus Plattenmitte.
Obwohl verlängertes PWHT keine nennenswerte WEZ-Charpy-Änderung an 1/4 t und 3/4 t zeigte, deutlicher Abfall der Aufgenommener Energie nach 4 h bei Proben aus Plattenmitte. Zähigkeit an Plattenmitte fällt mit Zeit ab (nicht an 1/4 t Positionen).
Steigende PWHT-Temperatur: kein ausgeprägter Temperatureinfluss auf Zähigkeit, außer an Plattenmitte. Dort Trend zu steigender Übergangstemperatur mit steigender PWHT-Temperatur.
Härtevermessung: Härteverläufe in Makroschliff von zwei Nähten nach PWHT, von unbeeinflusstem Grundwerkstoff in Schweißmetall. Gleiches für Naht 1 und 2 im as-geschweißten Zustand. Je Makroschliff 3 Verläufe an: (i) 3 mm unter 1. Seite, (ii) Plattenmitte, (iii) 3 mm unter 2. Seite. Prüfkraft 98 N (Vickers). As-geschweißt: Platte ca. 170–180 HV, Schweißmetall 200–220 HV, WEZ-Spitzenhärte < 240 HV.
Mehrfache PWHTs: geringer Einfluss auf WEZ- oder Plattenhärte (WEZ-Spitze < 240 HV, Platte 140–160 HV). In allen Nähten: Härte an Plattenmitte leicht höher als an Oberflächen (Segregationsband, typisch stranggegossene Stähle).
Schweißmetallhärte zeigte deutlicheren Effekt bei mehrfachen Spannungsarmglühzyklen. Näht 1 und 2: gleichmäßig ca. 200 HV. Nach 3. PWHT-Zyklus: 160–220 HV (Minimum in Nahtmitte). Mit steigender PWHT-Dauer nur leichte WEZ-Härtereduktion. Plattenhärte unbeeinflusst. Schweißmetall verhielt sich unsystematisch: 1 h → 190–210 HV, 2 h → 200–220 HV, 4 h → 160–195 HV.
Platten- und WEZ-Härte relativ unempfindlich gegen PWHT-Temperatur. Keine offensichtlichen Trends. Leichter Plattenhärteabfall. Schweißmetallhärte fällt nach 650 °C PWHT (180–190 HV) vs. 550/600 °C (190–210 HV).
Fazit: Verlängerung PWHT-Zeit bei 600 °C (einzelne verlängerte oder mehrfache Behandlungen) hat geringen Einfluss auf mechanische Eigenschaften. Erhöhung PWHT-Temperatur 550→650 °C: kein signifikanter WEZ-Festigkeits/Härteabfall. Aber Evidenz für Abfall der WEZ-Charpy-V-Kerbzähigkeit an Plattenmitte mit steigender Temperatur.
Wärmeeinbringung (Heat Input)
Schweißverfahren und -technik beeinflussen Energieeinbringung. Höhere Energie → langsamere Abkühlung. Wärmeeinbringung H = E × I × (60/S) [J/mm], wobei E = Lichtbogenspannung (V), I = Schweißstrom (A), S = Vorschubgeschwindigkeit (mm/min). Erhöhung Strom/Spannung → mehr Wärmeeinbringung; höhere Vorschubgeschwindigkeit → weniger. Spannung hat geringen Einfluss (geringe Variation vs. andere Faktoren).
Generell: Höhere Einbringung reduziert Abkühlrate. Vorsicht: Bei Q&T-Stählen neigt sehr hohe Wärmeeinbringung zur WEZ-Erweichung (Festigkeitsverlust). Bei niedrig durchhärtbarem Stahl: mögliche ungehärtete WEZ durch hohe Wärmeeinbringung. Bei höher durchhärtbarem Stahl: langsamere Abkühlung reduziert Rissneigung und Maximalhärte. Diese Faktoren begrenzen zulässige Wärmeeinbringung. Normalerweise Vorwärmen zur Abkühlratenreduzierung.
Schweißverfahren beeinflusst Wärmeeinbringung: Jedes Verfahren hat anderen thermischen Zyklus (Aufheizrate, Maximaltemperatur, Zeit bei hoher Temperatur, Abkühlrate). Z.B. E-Hand-Schweißen (SMAW) vs. Elektroschlackenschweißen (ESW): SMAW → fast instantaner Anstieg, sehr schnelle Grundwerkstoffabkühlung. ESW → langsamerer Anstieg, lange Haltezeit bei hoher Temperatur, langsame Abkühlung. Temperaturänderungen beim Lichtbogenschweißen viel schneller/abrupter als bei meisten metallurgischen Prozessen. Metallurgische Reaktionen folgen nicht normalen Wärmebehandlungsbeziehungen. ESW-Temperaturänderungen ähneln Gießereimetallurgie.
Herstellungsprozess
- 9 Schweißprobleme, denen Sie begegnen werden – Expertenlösungen & Prävention
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- Titanschweißen meistern: Bewährte Prozesse & Techniken
- Schweißnähte verstehen: Arten, Bildung & Qualitätsmerkmale
- Schweißspritzer verstehen: Ursachen und effektive Reduzierungstechniken
- Chrom: Essentielles Spurenelement, Eigenschaften und Anwendungen
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- MIG-Schweißen von Stahlblech: Profi-Techniken und Best Practices
- Häufige Schweißfehler: Ursachen, Erkennung und wirksame Gegenmaßnahmen
- Umfassender Leitfaden zur Schweißnahtprüfung & -prüfung