



Vermeidung von wasserstoffinduziertem Rissbildung beim Schweißen von Kohlenstoff- und niedriglegierten Stählen
Schweißen von Kohlenstoff- und niedriglegierten Stählen sowie wasserstoffinduzierte Rissbildung
Das Lichtbogenschweißen ist ein Verfahren, bei dem Stähle durch Koaleszenz verbunden werden. Normalerweise wird ein kompatibles Füllmaterial verwendet. Bevor ein gut verbundener Stoß entsteht, muss die Stoßfläche über die Schmelztemperatur erhitzt werden, um vollständig mit dem Schweißmetall zu verschmelzen. Obwohl die metallurgischen Reaktionen, die Schmelzen, Erstarren und Umwandlung im festen Zustand umfassen, nicht ungewöhnlich sind, sind die beobachteten Temperaturen und Abkühlraten extrem.
Aktive Gase sind ebenfalls vorhanden und können im geschmolzenen Stahl lösen. Flussmittel werden zugegeben, um mit dem Schweißmetall zu legieren und es zu schützen. Im Allgemeinen sind Stöße starr und hindern dimensionsänderungen, die durch Schwindung und Umwandlungen im festen Zustand verursacht werden, was Eigenspannungen in Höhe der Streckgrenze (Re) erzeugt. Da die metallurgischen Veränderungen nicht unter Gleichgewichtsbedingungen ablaufen und die Spannungen hoch sind, können viele der Reaktionen entweder im Schweißmetall oder im wärmebeeinflussten Bereich (WBB) des Stahls stattfinden und Defekte erzeugen, die ihre Solidität schwächen.
Aufgrund der enormen Variabilität der Schweißprozesse ist es schwierig, detaillierte Angaben zu den genauen Mechanismen oder Korrekturmaßnahmen zu machen. Viele Korrekturmaßnahmen sind jedoch offensichtlich, sobald die meisten Defekte erklärt sind. Ein Problem, das sich auf Wasserstoff (H₂) bezieht, ist nicht einfach. Da dieses Problem mit der zunehmenden Verwendung von höherfesten, niedriglegierten (HSLA) Stählen relevanter wird, ist das Thema der wasserstoffinduzierten Rissbildung (HIC) von großer Bedeutung.
Klassifizierung von Stählen
Kohlenstoff- und niedriglegierte Stähle decken eine breite Palette von Zusammensetzungen und Eigenschaften ab. Stähle werden häufig nach ihrem Kohlenstoff- und/oder Legierungselementgehalt klassifiziert. Verschiedene Klassifizierungen sind unter verschiedenen Bezeichnungen verfügbar, wie unlegierte Stähle, C-Mn-Stähle, mittelkohlenstoffhaltige Stähle, niedriglegierte Stähle, höherfeste niedriglegierte (HSLA) Stähle und mikroligierte Stähle. Kürzlich wurde eine neue Klassifizierung eingeführt, die das Stahlherstellungsverfahren als Klassifizierungsfaktor heranzieht. Diese Stähle, bekannt unter verschiedenen Bezeichnungen, werden häufig als thermomechanisch gewalzte (TMCP) Stähle bezeichnet. Die Grenzen zwischen all diesen Klassifizierungen sind oft fließend, sie überlappen sich häufig und sind manchmal subjektiv.
Niedrigkohlenstoffstähle
Niedrigkohlenstoffstähle enthalten bis zu ca. 0,30 % C und bis zu ca. 1,65 % Mn. Die meisten als gewalzte Stähle für geschweißte Anwendungen bestehen aus niedrigkohlenstoffhaltigen Stählen. Diese Gruppe umfasst Stähle mit großen Unterschieden in der Schweißbarkeit. So lassen sich Stähle mit weniger als 0,15 % C mit allen Schweißverfahren schweißen. Auch niedrigkohlenstoffhaltige Stähle mit 0,15 % bis 0,30 % C (meist als Baustahl bekannt) können in Dicken bis 25 mm geschweißt werden. Dickere Abschnitte von Baustahl erfordern jedoch möglicherweise zusätzliche Maßnahmen für erfolgreiches Schweißen.
HSLA-Stähle
HSLA-Stähle sind darauf ausgelegt, bessere mechanische Eigenschaften als konventionelle Kohlenstoffstähle zu bieten. Diese Stähle haben normalerweise eine Streckgrenze von 290 bis 550 N/mm² und sind vom C-Mn-Typ, mit sehr kleinen Zusätzen von Niob (Nb) und Vanadium (V) zur Kornverfeinerung und Ausscheidungshärtung. HSLA-Stähle werden normalerweise als mikroligierte Stähle identifiziert. Sie werden normalerweise im gewalzten oder normalisierten Zustand geschweißt. Die Schweißbarkeit von HSLA-Stählen ähnelt der von Baustahl.
Neuere Entwicklungen
Kürzlich wurde eine neue Familie von HSLA-Stählen mit niedrigem Kohlenstoffgehalt, kupferhaltig und aushärtbar entwickelt. Diese Stähle sind nicht wirklich niedriglegiert, da der Gesamtgehalt an Cu, Ni und Cr meist nahe 1 % liegt. Ihre Schweißbarkeit ist sehr gut, hauptsächlich wegen ihres niedrigen Kohlenstoffgehalts (unter 0,06 %). Diese Stähle werden generell im vergüteten und gealterten Zustand verwendet. Aufgrund dieser beiden Bedingungen werden sie manchmal auch als TMCP-Stähle charakterisiert. Vergütete Stähle (Q&T) werden wärmebehandelt, um Streckgrenzen von 350 bis 1030 N/mm² zu erreichen. Weitere Beispiele sind Ni-Cr-Mo-Stähle. Schweißverbindungen dieser Stähle benötigen generell keine weitere Wärmebehandlung, außer in einigen speziellen Anwendungen eine Nachwärmebehandlung (Spannungsarmglühen). Der Vorteil dieser HSLA-Stähle gegenüber ausgewählten vergüteten Stählen ist die reduzierte Vorwärmeanforderung für die Cu-Aushärtung. Diese HSLA-Stähle schweißen jedoch nicht wie Baustähle.
Wärmebehandelbare niedriglegierte (HTLA) Stähle
HTLA-Stähle werden normalerweise nach dem Schweißen neu austenitisiert, dann abgeschreckt und angelassen. Es handelt sich um relativ gut härtbare Stähle, die im vergüteten Zustand Streckgrenzen über 960 N/mm² entwickeln. Schweißzusätze können in der Regel im ungeschweißten oder spannungsarmgeglühten Zustand keine akzeptablen Kombinationen aus Festigkeit und Zähigkeit auf diesem Niveau entwickeln. Daher ist es notwendig, die gesamte Schweißverbindung nach dem Schweißen neu zu austenitisieren und dann abzuschrecken und anzulassen.
TMCP-Stähle
TMCP-Stähle werden generell durch eine Kombination aus kontrolliertem Walzen gefolgt von beschleunigter Abkühlung oder Inline-Direktabschrecken hergestellt. Diese Verarbeitung ermöglicht die Entwicklung einer Kombination aus hoher Festigkeit und hoher Zähigkeit bei Erhaltung guter Schweißbarkeit. Die Schweißbarkeit ist gut, da der Legierungsgehalt in diesen Stählen sehr niedrig gehalten werden kann, mit Kohlenstoffgehalten meist unter 0,06 %. Streckgrenzenniveaus von 700 N/mm² und darüber sind mit diesen Stählen möglich. Diese Stähle können normalerweise ohne Vorwärme geschweißt werden. Bei den hohen Festigkeitsniveaus kann jedoch Vorwärme erforderlich sein, um Rissbildung im Schweißmetall zu verhindern.
Cr-Mo-Stähle
Cr-Mo-Stähle werden häufig für Hochtemperaturanwendungen verwendet. Der Cr-Gehalt variiert von 0,5 % bis 9 %, der Mo-Gehalt von 0,5 % bis 1,0 %. Diese Stähle werden generell im „normalisierten und angelassenen“ oder „vergüteten“ Zustand geliefert. Da diese Stähle eine angemessene Härtbarkeit aufweisen, sind geeignete Vorsichtsmaßnahmen erforderlich, um wasserstoffunterstützte Kaltverformungsrisse (HACC) zu vermeiden. Die Anwendungsbedingungen stellen oft zusätzliche Anforderungen an das Schweißen dieser Stähle. Beispielsweise werden in einigen Industrien diese Stähle wegen ihrer Kriechfestigkeit benötigt, und sowohl das Schweißmetall als auch der WBB müssen ausreichende Kriecheigenschaften aufweisen. Die korrosive Atmosphäre in manchen Industrien erfordert, dass die maximale WBB-Härte begrenzt wird, um Korrosionsrisse zu vermeiden.
Relative Anfälligkeit von Stählen für HACC
Graville schlug vor, dass die Anfälligkeit für HACC durch Berechnung des Kohlenstoffäquivalls (CE) und dessen Vergleich mit dem Kohlenstoffgehalt bewertet werden kann, wie im Graville-Diagramm (Abb. 1) dargestellt. Stähle in Zone I haben niedrigen Kohlenstoff und niedrige Härtbarkeit und sind nicht sehr rissanfällig. Stähle in Zone III haben sowohl hohen Kohlenstoff als auch hohe Härtbarkeit, und alle Schweißbedingungen erzeugen rissempfindliche Mikrostrukturen. Daher ist für die Vermeidung von HACC in Stählen der Zone III die Anwendung von Niedrigwasserstoff-Maßnahmen, einschließlich Vorwärme und Nachwärmebehandlung, notwendig. Stähle in Zone II haben höhere Kohlenstoffwerte mit geringerer Härtbarkeit. Daher ist es möglich, rissempfindliche Mikrostrukturen durch Begrenzung der WBB-Abkühlraten zu vermeiden. Dies kann durch Kontrolle der Wärmezufuhr und in geringerem Maße durch Vorwärme erreicht werden.
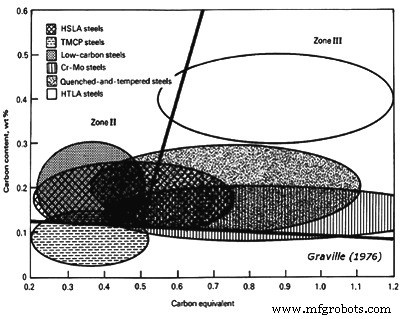
Abb. 1: Graville-Diagramm zur Darstellung der Anfälligkeit von Stählen für HACC in Abhängigkeit vom Kohlenstoffgehalt und CE
Der im Graville-Diagramm berücksichtigte CE beträgt: CE = %C + (%Mn + %Si)/6 + (%Ni + %Cu)/15 + (%Cr + %Mo + %V)/5. Die Anfälligkeit für Kaltverformungsrisse nimmt progressiv zu, wenn Stähle von Zone I über Zone II zu Zone III übergehen. Das Graville-Diagramm zeigt auch, dass wärmebehandelbare Legierungsstähle, hauptsächlich in Zone III, besondere Überlegungen für das Schweißen erfordern. Cr-Mo- und Q&T-Stähle benötigen ebenfalls Sorgfalt, wie sie von einigen HSLA-Stählen benötigt wird. Niedrigkohlenstoffstähle lassen sich leicht schweißen, außer in dicken Abschnitten, für die einige Vorsichtsmaßnahmen notwendig sind. TMCP-Stähle wurden speziell so entwickelt, dass sie in Zone I liegen, und deshalb ist ihre Schweißbarkeit ausgezeichnet. Abbildung 1 bedeutet nur einen Aspekt der Schweißbarkeit, und es gibt viele andere Bedenken. Die gewünschte Präferenz bezüglich HACC ist die Verwendung von Stählen, die die Zusammensetzung in Richtung der linken unteren Ecke des Graville-Diagramms verschieben.
Normale Defekte bei Lichtbogenschweißungen
Porosität
Porosität wird durch das Einschließen kleiner Gaseinschlüsse, insbesondere von H₂ und N₂ (Stickstoff), verursacht, die typischerweise eine höhere Löslichkeit in flüssigem als in festem Eisen (Fe) haben. Während der Erstarrung versuchen Gase, das Schweißmetall zu verlassen. Aufgrund der hohen Erstarrungsraten kann jedoch etwas Gas eingeschlossen werden. Diese Einschließung hängt sowohl von der Gaslösungsrate als auch von der Erstarrungsrate des Schweißmetalls ab. Wenn die Lösungsrate hoch ist, haben Gasblasen die Chance, sich zu entwickeln und zu entweichen, bevor der Stahl erstarrt. Ist die Rate niedrig, bleibt das Gas in Lösung, was Porosität vermeidet, aber andere Probleme wie wasserstoffinduzierte Rissbildung (HIC) oder schlechte Zähigkeit ermöglicht. Bei mittleren Raten kann das Gas nukleieren und, abhängig von der Menge des gelösten Gases im Schweißmetall und der Schweißerstarrungsrate, Blasen entwickeln, die eingeschlossen werden. Eine sehr schwere Form der Porosität, sogenannte Wurmlöcher, tritt auf, wenn die Raten der Gasentwicklung und Erstarrung gleich sind, was zur Entwicklung verlängeter Gaseinschlüsse anstelle im Wesentlichen kugelförmiger Blasen führt.
Wasserstoffquellen
Zu den möglichen Wasserstoffquellen gehören Feuchtigkeit in Flussmitteln, Kohlenwasserstoffe in Drahtziehschmiermitteln oder Oberflächenverunreinigungen im zu schweißenden Stoß sowie Wasserlecks in GMAW-Geräten (Gas Metal Arc Welding). Stickstoff wird aus der Luft gesammelt, die aufgrund schlechter Lichtbogenschirmung in den Lichtbogenbereich gelangt. Beim GMAW kann dies geschehen, wenn der Gasfluss so niedrig ist, dass Querzug die Abschirmung verdrängt, oder so hoch, dass die Umgebungsatmosphäre in das Schutzgas eingesaugt wird. Beim SMAW (Shielded Metal Arc Welding) kann dies passieren, wenn Schweißer nicht ausreichend qualifiziert sind oder unsachgemäße Methoden anwenden, die zu übermäßiger Lichtbogenlänge führen.
Unvollständige Verschmelzung
Unvollständige Verschmelzung kann verschiedene Formen annehmen, wie unzureichende Stoßdurchdringung, Fehlen der Wurzelverschmelzung oder mangelnde Seitenwandverschmelzung. Diese Defekte können verursacht werden durch: (i) unzureichende Energiezufuhr zum Schweißen, hauptsächlich ungenügender Strom, (ii) übermäßige Vorschubgeschwindigkeit, die bewirkt, dass das Schweißmetall dem Lichtbogen vorausfließt, oder (iii) unsachgemäßen Elektrodenwinkel oder Arbeitsposition.
Schwierigkeiten bei Stoßdurchdringung und Wurzelverschmelzung
Schwierigkeiten bei Stoßdurchdringung und Wurzelverschmelzung sind meist auf die Verwendung eines Stoßdesigns zurückzuführen, das nicht für das verwendete Schweißverfahren geeignet ist, oder auf die Missachtung der Maßnahmen, die für eine ausreichende Lichtbogendurchdringung erforderlich sind. In den meisten Fällen bedeutet dies, dass der Schweißstrom zu niedrig ist. Bei gasgeschützten Schweißverfahren kann es jedoch bedeuten, dass das falsche Schutzgas verwendet wird. Beispielsweise erzeugen argonreiche Gasmischungen ein relativ flaches Durchdringungsmuster, mit Ausnahme eines ziemlich tiefen zentralen „Fingers“. Leider ist dieser Finger meist nicht zentral positioniert und kann daher nicht vertraut werden. Schutzgasmischungen, die reich an Helium (He) oder Kohlendioxid (CO₂) sind, ermöglichen jedoch ein gleichmäßigeres und tieferes nützliches Durchdringungsmuster. Schlechte Wurzelverschmelzung beim einseitigen Schweißen erfordert entweder eine Modifikation des Stoßdesigns für bessere Durchdringung oder einen Wechsel zum beidseitigen Schweißen.
Fehlende Seitenwandverschmelzung
In den meisten Fällen tritt mangelnde Seitenwandverschmelzung zwischen Schweißmetall und Stoß auf, wenn Schweißer keine geeigneten Maßnahmen oder Steuerungstechniken anwenden. Beim GMAW-Verfahren kann dies auf die Verwendung ungeeigneter Varianten wie Kurzschlusslichtbogen zurückzuführen sein, wenn dicke Abschnitte geschweißt werden. Kurzschlusslichtbogen ist nur bei niedrigen Energieniveaus wirksam, was ihn sehr geeignet für das Schweißen von Stahlblech oder dünnen Platten in allen Positionen macht. Da das Verfahren so konzipiert ist, dass es wenig Durchdringung bietet und das Schweißmetall schnell erstarren lässt, verschmilzt das Schweißmetall nicht mit den Seitenwänden von Stößen, aus denen Wärme schnell abgeleitet wird, also solchen, die dicker als 6 mm sind. Sowohl ein Sprühlichtbogen mit Ar als auch ein Tauchlichtbogen mit CO₂-Schutzgas erzeugen Schweißnähte, die zu massiv und flüssig sind, um in Vertikal- oder Überkopfposition unterstützt zu werden. Diese Verfahren sind jedoch sehr effektiv für das Schweißen in Flach- oder Horizontalposition. Andererseits ist die gepulste Lichtbogenvariante mit Ar-reicher Abschirmung in allen Positionen sehr effektiv und bietet sowohl ausreichende Durchdringung als auch Kontrolle des Schweißbades, um Defekte durch mangelnde Seitenwandverschmelzung zu verhindern.
Heißrisse
Heißrisse werden auch als Mittellinien- oder Erstarrungsrisse bezeichnet und werden durch die Absonderung niedrigschmelzender Bestandteile entlang der Mittellinie von beanspruchten Schweißnähten verursacht. Sie entwickeln sich unmittelbar nach Fertigstellung der Schweißnähte und manchmal während des Schweißens. Wenn die Schweißnähte aufgebrochen werden, um diese Risse freizulegen, sind sie angelaufen oder wärmegebräunt. Diese Risse, die oft durch Schwefel (S) und Phosphor (P) verursacht werden, treten eher in höherkohlenstoffhaltigen Legierungsstählen auf. Meistens ist das Grundblech ihre Quelle. Die Rissanfälligkeit basierend auf der Schweißzusammensetzung wurde mit empirischen Gleichungen verglichen, wie z. B. UCS = 230 × %C + 190 × %S + 75 × %P + 45 × %Nb – 12,3 × %Si – 5,4 × %Mn – 1. Liegt der UCS-Wert unter 10, ist die Rissanfälligkeit gering; ein Wert über 30 bedeutet hohe Anfälligkeit, und ein Wert zwischen 10 und 30 bedeutet, dass die Schweißtechniken kontrolliert werden müssen.
Heißrisse und Kraterrisse
Defekte wie Heißrisse und Kraterrisse in der Schweißnaht treten eher bei Schweißverfahren oder -techniken auf, die hohe Aufmischung (tiefe Durchdringung) erzeugen. Ein weiterer Faktor, der zur Mittellinienrissbildung beiträgt, ist ein scharfes Tränenprofil des Schweißkraters, das charakteristisch für hohe Schweißgeschwindigkeiten ist. In diesen Situationen entwickelt der Schweißkrater häufig Schwindrisse, sogenannte Kraterrisse. Sowohl der Tränenkraters als auch die tiefe Durchdringung entstehen beim UP-Schweißen (Submerged Arc Welding) und beim GMAW mit CO₂-Abschirmung. Das Problem kann auch bei sehr konkaven Kehlnähten auftreten, da ihr Querschnitt möglicherweise nicht ausreicht, um die durch Schweißschwund verursachten Querbeanspruchungen zu tolerieren.
In den meisten Fällen kann das Problem durch Halten der kombinierten S- und P-Werte unter 0,06 % verhindert werden. Beim Schweißen hochbeanspruchter Stöße mit höherfesten Stählen ist jedoch generell ein kombinierter Wert unter 0,03 % notwendig. Wenn die zu schweißenden Stähle übermäßige Mengen an S oder P enthalten, können Heißrisse durch (i) Verwendung von Schweißpraktiken oder -techniken, die nicht tief durchdringend sind, (ii) Auswahl ausreichend langsamer Vorschubgeschwindigkeiten zur Verhinderung der Tränenkratersbildung, (iii) Erzeugung konvexer Nahtprofile und (iv) Auffüllen der Krater am Ende jedes Schweißzuges vermieden werden.
Lamellenrissbildung
Lamellenrissbildung tritt im Grundblech auf, wenn es durch seine Dicke beansprucht wird, und befindet sich normalerweise direkt unterhalb des WBB. Sie ist mit bandigen Stählen verbunden, die dünne Einschlussschichten unter den Blechoberflächen enthalten. Wenn „schmutziger“ Stahl verwendet werden muss, kann das Problem durch Änderung des Stoßdesigns verhindert werden, um die Dehnung durch die Dicke des Blechs an der Schweißnaht zu minimieren.
Kerbung (Undercut)
Eine Kerbung ist eine unregelmäßige Kerbe, die meist im oberen Zehenbereich einer horizontalen Kehlnaht gefunden wird. Das Grundblech in diesem Abschnitt der Schweißnaht wird vom Lichtbogen geschmolzen, aber nicht vom Schweißmetall wieder aufgefüllt. Meistens wird dieser Defekt durch unsachgemäß gewählte Schweißbedingungen wie Elektrodenwinkel, Vorschubgeschwindigkeit und Schweißstrom verursacht. Er tritt eher auf, wenn versucht wird, Kehlnähte mit Schenkellängen über 8 mm herzustellen. Beim GMAW-Verfahren kann er auch auftreten, wenn ein Ar-Schutzgas mit weniger als 2 % Sauerstoff (O₂) verwendet wird. Kerbungen können auch in Vertikalposition geschweißten Nähten gefunden werden, wo sie generell auf übermäßiges Pendeln zurückgeführt werden.
Überlappung (Overlap)
Eine Überlappung, auch Überrollung genannt, ist meist mit Kehlnähten verbunden und kann auftreten, wenn entweder der Schweißstrom zu niedrig ist, um das Grundblech ordnungsgemäß zu verschmelzen, oder die Vorschubgeschwindigkeit zu niedrig ist, um die Menge des abgeschiedenen Metalls aufzunehmen. Schlechtes Elektrodenhandling beim SMAW-Verfahren kann ebenfalls ein Faktor sein.
Einschlüsse
Einschlüsse entstehen durch Schlacke, die zwischen Schweißlagen eingeschlossen wird. Sie stammen als Stücke ungeschmolzener Flussmittel, die in einem Stoß eingeschlossen sein können, oder als Schlacke, die vor dem Lichtbogen fließen und vom Schweißmetall überdeckt wird, oder als erstarrte Schlacke, die zwischen Schweißlagen nicht entfernt wurde, oder als starker Walzzunder, der vor dem Schweißen nicht aus einem Stoß entfernt wurde. Das Problem tritt am häufigsten beim SMAW-Verfahren auf, da es durch schlechte Steuerungstechniken des Schweißers verstärkt werden kann. Das Vorhandensein von Einschlüssen kann erwartet werden, wenn über stark gewölbte oder raue Schweißnähte geschweißt wird, da deren Kanten zwischen den Lagen schwer zu reinigen oder während des Schweißens zu durchdringen sind. Vorbeugung ist möglich durch (i) Schulung der Schweißer zum Aufbringen von Schweißnähten mit präzisem flachem Profil, (ii) Positionierung der Schweißnähte, um höhere Energie und flüssigere Ablagerungen zu ermöglichen, (iii) Verhinderung der Rostbildung zwischen den Lagen und (iv) Sicherstellung, dass die Schweißnähte zwischen den Lagen durch Reinigen oder Schleifen ordnungsgemäß vorbereitet werden.
Wasserstoffinduzierte Rissbildung (HIC)
Wasserstoffinduzierte Rissbildung (HIC) ist ein Phänomen, das hauptsächlich mit Schweißnähten in niedriglegierten Stählen verbunden ist. Die Faktoren, die zur HIC beitragen, sind: (i) Vorhandensein von H₂, (ii) hohe Zugspannung, (iii) anfällige Mikrostrukturen, (iv) Temperaturen zwischen ca. 200 °C und -100 °C, und (v) Zeit. Bei niedrigeren Festigkeitsniveaus (ca. 490 N/mm²) wird HIC normalerweise als Längsrisse im WBB des Grundstahls beobachtet, oft als Unterrandrissbildung bezeichnet. Bei höheren Festigkeitsniveaus (ca. 830 N/mm² und höher) können Querrisse auch im Schweißmetall auftreten.
Der oft verwendete Ausdruck „Wasserstoffversprödung“ suggeriert, dass H₂ die Zähigkeit von Schweißnähten schädigt, aber der Begriff ist ein Missverständnis. Kerbschlagversuche an Material aus dem Bereich zwischen den Rissen haben gezeigt, dass das Material Zähigkeitswerte aufweist, die Schweißnähten ohne H₂ und damit ohne Risse entsprechen. Die Zugduktibilität kann jedoch reduziert werden, da HIC während des Zugversuchs auftreten kann, was den Querschnitt der Probe verringert. Der resultierende Defekt in der Bruchfläche wird als „Fischauge“ bezeichnet. Kaltverformungsriss ist ein weiterer Begriff, der verwendet wird, um diese Risse von den Heißrissen zu unterscheiden, die im Schweißmetall gefunden werden und durch niedrigschmelzende Bestandteile verursacht werden, die sich während der Erstarrung absondern. Verzögerte Rissbildung ist ein weiterer Begriff. Er ist beschreibend, da HIC Tage oder Wochen lang nicht auftreten kann. Wenn HIC erwartet wird, werden Schweißnähte häufig eine Woche oder länger nicht röntgenologisch untersucht, um den Rissen Zeit zur Entwicklung zu geben.
Mechanismus
Wasserstoff ist eine universelle Verunreinigung in allen Lichtbogenschweißverfahren. Er existiert im Wasser, das in Flussmitteln nicht vermieden werden kann, in organischen Schmiermitteln auf den Oberflächen von Zusatzdrähten, in Verunreinigungen, die sich in Schweißstößen sammeln, und in der Feuchtigkeit in der Luft, die in den Lichtbogenstrom eingesaugt werden kann. H₂ hat eine höhere Löslichkeit in flüssigem Fe als in festem Fe, und seine Löslichkeit nimmt im festen Fe ebenfalls mit der Temperatur ab. Die Löslichkeit von H₂ in Fe ist eine Funktion der Temperatur.
Die Löslichkeit über der Liquiduslinie bei 1500 °C beträgt ca. 30 ppm (parts per million) Gewichtsanteil, aber im festen Zustand nur ca. 8 ppm. Bei 400 °C sinkt die Löslichkeit auf unter 1 ppm. Die Erstarrungsrate des Schweißmetalls ist sehr hoch, und als Ergebnis wird der im geschmolzenen Schweißmetall gelöste H₂ zurückgehalten. Obwohl H₂, das als Gas entweicht, oft in Form kleiner Blasen oder Schweißmetallporosität eingeschlossen wird, verbleibt eine erhebliche Menge als übersättigter H₂ im erstarrten Schweißmetall. Der Rückstand mag unbedeutend erscheinen, aber es ist anzuerkennen, dass bereits 1 ppm H₂ Rissprobleme in höherfesten Stählen verursachen kann.
Während des Abkühlintervalls diffundiert atomarer H₂ schnell, wobei ein Teil in den WBB diffundiert, ein Teil in die Luft entweicht und der Rest im Schweißmetall verbleibt. Unter den richtigen Bedingungen suchen diese hochmobilen Atome nach Rissen und Diskontinuitäten im Metallgitter und konzentrieren sich an diesen Stellen. In Verbindung mit den Eigenspannungen im Gitter, die durch äußere Zwänge und Volumenänderungen durch Erstarrung und Umwandlung im festen Zustand verursacht werden, vergrößert der H₂ die Diskontinuitäten zu Mikrorissen. Die lokalisierten Spannungen werden abrupt abgebaut, wenn die Atome in die Risse eindringen und als Moleküle eingeschlossen werden. Die resultierenden Mikrorisse mit scharfen Spitzen sind auch mit hohen Spannungskonzentrationen verbunden, an denen sich zusätzliche Atome sammeln. Diese Spannungen bauen sich auf, bis sie ebenfalls durch Rissfortschritt abgebaut werden. Dieser Prozess der Spannungsaufbau und -abbau durch Rissbildung setzt sich fort, bis (i) der Querschnitt ausreichend reduziert ist, um Versagen zu verursachen, (ii) H₂ in ausreichender Menge entweicht, um seine Konzentration unter das für das Fortschreiten der Rissbildung erforderliche Niveau zu senken, und (iii) Unterrandrisse die Eigenspannungen in der Schweißnaht unter das für die Rissbildung erforderliche Niveau reduziert haben.
HIC tritt nicht spontan auf, sondern in diskreten Schritten. Der schrittweise Fortschritt kann akustisch beobachtet werden. In kleinen Proben kann sein Fortschritt auch durch Messung von Widerstandsänderungen überwacht werden. Die Überwachung zeigt die Widerstandsänderungen, die nach Beginn des HIC-Prozesses auftreten, sowie die Art und Weise, wie HIC schrittweise fortschreitet, bis zum Versagen. Die Überwachung zeigt auch die Empfindlichkeit von HIC gegenüber dem Niveau der äußeren Spannung. Versagen tritt schnell auf, wenn die Spannung an einer Probe ihre Zugfestigkeit (Rm) übersteigt, unabhängig davon, ob H₂ vorhanden ist. Wenn jedoch genügend H₂ vorhanden ist, kann der durch HIC verursachte Schaden bei Spannungen weit unter der Rm eingeleitet werden. Mit genügend H₂ und Zeit kann HIC Versagen verursachen. Normalerweise erhöht sich die für die Einleitung der Risse und das Herbeiführen des Versagens benötigte Zeit, wenn die Spannung reduziert wird.
Es ist wichtig zu wissen, dass HIC nicht unter einer kritischen Spannung auftritt. Neben der angewendeten Spannung spielt auch die Menge des im Stahl gelösten H₂ eine wichtige Rolle. Mit zunehmendem H₂ wird weniger Spannung benötigt, um HIC einzuleiten, und die für die Einleitung benötigte Zeit verringert sich ebenfalls. Die Wechselwirkung dieser beiden Variablen, Spannung und H₂, zeigt, dass sowohl die Zeit zur Einleitung von HIC als auch die kritische Spannung, unter der kein Versagen eintritt, umgekehrt proportional zur im Stahl vorhandenen H₂-Menge sind.
Die dritte Variable, die HIC beeinflusst, ist die Mikrostruktur des Stahls (entweder Schweißmetall oder WBB). Zwillingsmartensit, der in Stählen mit höherem Kohlenstoffgehalt (mehr als ca. 0,3 % C) auftritt, ist meist sehr schwierig, obwohl das Problem bei allen azikulären Mikrostrukturen, einschließlich Bainit, auftreten kann. Diese Annahme könnte fehlerhaft sein, da azikuläre Mikrostrukturen typisch für höherfeste Stähle sind und höhere Spannungen an sich ein verschlimmernder Faktor bei HIC sind. Stahl mit einer relativ toleranten Mikrostruktur kann jedoch eine höhere kritische Spannung aufweisen als stärkerer Stahl mit einer empfindlichen Mikrostruktur. Normalerweise ist der stärkere Stahl empfindlicher gegenüber H₂, sowohl in Bezug auf eine frühere Einleitungszeit für HIC als auch auf eine niedrigere kritische Spannung. Solche Verhaltensunterschiede wurden zwischen höherfestem martensitischem und schwächerem bainitischem Stahl beobachtet.
Einschlüsse sind ebenfalls wichtig. Die Zähigkeit von HSLA-Stählen wird durch Verunreinigungen, insbesondere in Form von Einschlüssen, beeinträchtigt. Da Einschlüsse jedoch als Senken für H₂-Atome dienen können, können sie auch einen positiven Effekt haben. Aus diesem Grund haben sich einige sehr reine Stähle als überraschend empfindlich gegenüber HIC erwiesen. Es ist nicht zu schließen, dass Schweißnähte extern beansprucht werden müssen, um HIC zu entwickeln. Der differentielle Schwindung, der mit dem Schmelzschweißen verbunden ist, erzeugt immer Eigenspannungen in Schweißverbindungen, und mit seltenen Ausnahmen sind diese Spannungen mindestens der Streckgrenze des schwächsten Bauteils der Verbindung gleichwertig. Da die meisten Schweißzusätze stärker sind als der Grundwerkstoff, sind die Eigenspannungen nahe der Streckgrenze des Grundblechs. Häufig ist es möglich, die Entwicklung von HIC in kritischen Strukturen zu minimieren, indem ein schwächerer oder unterlegierter Schweißzusatz gewählt wird, um die Eigenspannungen so niedrig wie möglich zu halten. Bei einigen Anwendungen, wie solchen mit Ermüdung, kann eine schwächere, aber intakte Struktur geeigneter sein als eine, die HIC enthält. Bei gegebener empfindlicher Mikrostruktur und ausreichend H₂ kann die kritische Spannung jedoch sehr niedrig sein, deutlich unter typischen Eigenspannungen. Daher entwickelt sich HIC, wenn es ein Problem ist, in den meisten Fällen, bevor eine geschweißte Struktur den Fertigungsbereich verlässt.
Eine weitere wichtige Beobachtung ist, dass der Mechanismus von HIC von der Temperatur beeinflusst wird. Die Chancen für HIC sind minimal, wenn Temperaturen ca. 200 °C überschreiten. Bei höheren Temperaturen ist die H₂-Diffusionsrate so hoch, dass sich die Atome nicht an Gitterfehlern oder anderen scharfen Diskontinuitäten in der Schweißnaht konzentrieren können. Da die Mobilität von H₂ im Wesentlichen null ist, ist HIC in Schweißnähten, die unter -130 °C abgekühlt werden, unwahrscheinlich.
Kontrolle von HIC
Bei Betrachtung der metallurgischen Anforderungen für HIC ist offensichtlich, dass eine Reihe von Ansätzen verfolgt werden können, um ihr Auftreten zu vermeiden. Diese Anforderungen umfassen die Reduzierung der mit einer Schweißverbindung verbundenen Eigenspannungen. Dies sind: (i) Vermeidung azikulärer Mikrostrukturen im Schweißmetall und WBB oder zumindest Auswahl solcher Mikrostrukturen, die bainitisch statt martensitisch sind, (ii) Reduzierung der Menge des im Schweißmetall während des Schweißvorgangs gelösten H₂, oder (iii) Ermöglichung des Entweichens von H₂, bevor es Schaden anrichten kann. Der am besten geeignete dieser Ansätze hängt von der Größe des zu schweißenden Bauteils, den benötigten mechanischen Eigenschaften, dem vorgesehenen Einsatz, dem zu verwendenden Schweißverfahren und den Kostenbeschränkungen ab. In den meisten Fällen müssen Kompromisse eingegangen werden, und eine Kombination dieser Ansätze ist möglicherweise am kosteneffektivsten.
Wie bereits erwähnt, sind die Eigenspannungen in Schweißnähten normalerweise der Streckgrenze des schwächsten Materials in der Verbindung gleichwertig. In Stoßkonfigurationen, die hohe triaxiale Spannungen erzeugen, kann die Eigenspannung signifikant höher als die Streckgrenze sein. Obwohl Konstrukteure selten schwächere Materialien nur zur Reduzierung von Eigenspannungen verwenden, ist zu erkennen, dass HIC einen signifikanten Einfluss auf die Ermüdungslebensdauer einer Struktur haben kann. Ein akzeptablerer Kompromiss zur Anpassung an schwächeren Stahl kann darin bestehen, die Schweißverbindung neu zu gestalten, um dickere Abschnitte einzubeziehen. Andere Ansätze können jedoch verfolgt werden, um die in niedriglegierten Stählen verfügbare Festigkeit voll auszunutzen, ohne HIC in Kauf zu nehmen.
Da die Änderung der Mikrostruktur des Schweißmetalls oder des WBB eine entfernte Möglichkeit ist, es sei denn, es besteht die Option, einen anderen Stahl auszuwählen, ist das Stahlmaterial auszuwählen, das am tolerantesten gegenüber HIC ist. Eine weitere Methode zur Reduzierung der Eigenspannungen in der Schweißnaht ist die Anwendung einer Nachwärmebehandlung bei Temperaturen unter der kritischen Temperatur. Da der Stahl bei höheren Temperaturen schwächer ist, ist eine erhebliche Reduzierung der Eigenspannung möglich, indem die Schweißnaht auf eine Temperatur erhitzt wird, bei der plastisches Fließen auftreten kann. Für Stahl mit einer angelassenen Martensitstruktur wäre die geeignetste Wahl für diese Wärmebehandlung bei oder knapp unter seiner ursprünglichen Anlasstemperatur, die generell nahe 620 °C liegt. Diese Behandlung wird als Spannungsarmglühen (SRA) bezeichnet. Damit diese Behandlung wirksam ist, muss die Schweißverbindung in einem geeigneten großen Ofen gehalten werden, bevor ihre Temperatur unter 200 °C fällt, und dann, um Schwierigkeiten im Zusammenhang mit Verzug zu vermeiden, langsam erhitzt und abgekühlt werden. Angesichts der für die SRA-Behandlung erforderlichen Temperatur und Zeit ist offensichtlich, dass der gesamte diffundierbare H₂ in der Schweißnaht entweicht. Es sei denn, die Spannungen in einer Schweißnaht sollen aus anderen Gründen als der Vermeidung von HIC abgebaut werden, kann SRA eine sehr kostspielige Option sein. Auch das Nachheizen hat seinen Platz im Schema der HIC-Verhinderung. Es ist nicht notwendig, die Schweißverbindung auf Temperaturen weit über 200 °C aufzuheizen, um das Entweichen von H₂ zu beschleunigen und dennoch den Temperaturbereich zu vermeiden, in dem HIC wahrscheinlich auftritt. Solche thermischen Behandlungen eignen sich gut für geschweißte Bauteile, die klein genug sind, um vor dem Schweißen in einem Ofen vorgeheizt und unmittelbar nach dem Schweißen für einen Zeitraum in den Ofen zurückgegeben zu werden, der es ermöglicht, dass der gesamte H₂ entweicht. Dieser Ansatz ist hauptsächlich für sehr hochfeste Legierungsstähle wichtig, die sehr empfindlich gegenüber Rissproblemen im Zusammenhang mit H₂ sind.
Ähnliche Ergebnisse sind möglich, indem die Abkühlrate der Schweißnaht nach dem Schweißen verlangsamt wird. Dies gibt mehr Zeit für das Entweichen von H₂, bevor die Temperatur unter 200 °C fällt. Die Verlangsamung der Abkühlrate ermöglicht auch die Umwandlung von Austenit in weichere Mikrostrukturen, die weniger empfindlich gegenüber HIC sind.
Die Abkühlrate von Lichtbogenschweißnähten wird hauptsächlich von drei Faktoren beeinflusst: (i) der Temperatur des Stoßes vor Beginn des Schweißens, (ii) der Lichtbogenenergiezufuhr während des Schweißens und (iii) der Stoßdicke. Die Anfangstemperatur kann die Umgebungstemperatur des Bereichs sein, in dem der Stahl gelagert wurde, oder die Temperatur, auf die die Schweißverbindung als Ergebnis eines vorherigen Schweißzuges durch externe Methoden erhitzt wurde (die Zwischentemperatur), oder die Temperatur, auf die der Stoß erhitzt wurde (die Vorwärmetemperatur). Mit steigender Vorwärmetemperatur nimmt die Abkühlrate ab. Die Lichtbogenenergiezufuhr wird durch die vom Lichtbogen dissipierte elektrische Energie und die Geschwindigkeit definiert, mit der der Lichtbogen entlang des Stoßes bewegt wird. Höhere Lichtbogenenergiezufuhr verlangsamt die Abkühlrate.
Die Stoßdicke beeinflusst ebenfalls die Abkühlrate, da der größte Teil der in den Stoß eintretenden Wärme durch Leitung in den Körper der Schweißverbindung abgeleitet wird. Die Leitung ist bei dreidimensionaler Abkühlung maximal. Dies tritt auf, wenn der Stoß dicker als ca. 25 mm ist. Die Leitung ist in dünneren Abschnitten weniger wirksam, was bedeutet, dass die Schweißabkühlrate umgekehrt proportional zur Dicke ist. Obwohl die Abkühlrate dünner Abschnitte auch durch Strahlung und Konvektion beeinflusst wird, ist der Effekt viel weniger ausgeprägt als der der Leitung.
Die oben beschriebenen Variablen können in eine einzige Gleichung zusammengefasst werden, die die Berechnung der Abkühlrate der Schweißnaht bei einer bestimmten Temperatur ermöglicht. CRt = K [(T-To)² / E], wobei CRt die Abkühlrate bei Temperatur T ist, K eine Proportionalitätskonstante (einschließlich einer Anpassung für die Stahldicke, wenn diese dünner als 25 mm ist), To die Vorwärme- oder Zwischentemperatur und E die Lichtbogenenergiezufuhr, die als E = VI/S berechnet wird, wobei V die Lichtbogenspannung, I der Schweißstrom und S die Lichtbogengeschwindigkeit ist. Durch Kombination der beiden Gleichungen wird ein allgemeiner Ausdruck für die Abkühlrate erhalten: CRt = K [(T-To)² × S / VI]. Diese Gleichung wurde entwickelt, um die Schweiß- und WBB-Mikrostruktur in Verbindung mit kontinuierlichen Abkühlumwandlungsdiagrammen vorherzusagen. Dieses Diagramm ermöglicht die Bestimmung der Abkühlraten, oberhalb derer starker Martensit oder Bainit gewährleistet sind oder unterhalb derer sie vermieden werden können. Dieselbe Gleichung kann verwendet werden, um die Abkühlrate bei der für die H₂-Entwicklung und Vermeidung von HIC kritischen Temperatur zu berechnen.
Die Anpassung der Schweißverfahren erfolgt durch Variation des Stroms oder der Vorschubgeschwindigkeit. Die Spannung ist eine stark abhängige Variable, die durch (i) das Schweißverfahren, (ii) die Eigenschaften der Elektroden, Flussmittel oder Schutzgase und (iii) den Strom bestimmt wird. Sie ist nicht als Variable zur Steuerung der Schweißabkühlrate zu betrachten.
Die andere Methode zur Verlangsamung der Abkühlrate, die möglicherweise die gebräuchlichste ist, besteht in der Kontrolle der Vorwärme- oder Zwischentemperatur des Stoßes vor dem Schweißen. Relativ kleine Änderungen dieser Temperaturen können einen starken Einfluss auf die Abkühlrate bei Temperaturen um 200 °C haben, die kritisch für den Beginn von HIC ist. Als Beispiel: Durch Erhöhung der Vorwärmetemperatur von 20 °C auf 100 °C wird die Abkühlrate bei 200 °C um etwa ein Drittel reduziert. Durch Vorwärmen auf 150 °C wird die Abkühlrate um den Faktor zehn reduziert, was bei der Fertigung von höherfestem Stahl, der wenig Toleranz gegenüber HIC hat, sehr signifikant ist.
Vorwärmen ist ziemlich kostspielig. Es kann die Schweißmikrostruktur beeinflussen und die Arbeitsbedingungen für den Schweißer unerträglich machen. Dennoch ist Vorwärmen für die Reduzierung von HIC unerlässlich. Vorwärme beeinflusst die untere kritische Spannung im WBB von höherfestem Stahl beim Schweißen mit Stabelektroden. Die ultimative Zugfestigkeit dieses höherfesten Stahls beträgt ca. 750 N/mm². Bei einer Vorwärmetemperatur von 25 °C (Raumtemperatur) wird Versagen durch HIC in weniger als 10 Minuten bei einem Spannungsniveau von ca. 490 N/mm² verursacht. Die untere kritische Spannung, unter der kein Versagen eintritt, beträgt ca. 415 N/mm². Durch Vorwärmen auf 120 °C wird die kritische Spannung auf 620 N/mm² erhöht, was nahe der Streckgrenze des höherfesten Stahls liegt, aber immer noch als unsicher gilt. Um HIC unter den Bedingungen, die zur Herstellung der Schweißnaht verwendet wurden, vollständig zu vermeiden, muss die Vorwärmetemperatur höher als 150 °C sein.
Eine Reihe von Ansätzen wurde verwendet, um die am besten geeignete Temperatur für das Vorwärmen von Stahl zur Vermeidung von HIC auszuwählen. Einige Ansätze basieren auf empirisch abgeleiteten Tabellen, die die Stähle und empfohlenen Schweißmaßnahmen, einschließlich Vorwärme und Nachwärme, auflisten. Ein anderer bezieht die Rissneigung quantitativ auf die Härtbarkeit des Stahls, indem er diese auf Basis des CE berechnet. Eine solche Formel für CE lautet: CE = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4.
Für Anwendungen, die Schweißnähte mit Stabelektroden umfassen, zeigt die empfohlene Vorwärmetemperatur für Stähle mit unterschiedlichen CEs zwar eine beträchtliche Streuung, doch der Gesamtrend zeigt eine lineare Beziehung zwischen CE und Vorwärmetemperatur. Für eine schnelle Annäherung der erforderlichen Vorwärme kann die Beziehung To = 200 × CE verwendet werden, wobei To in °C ist. Um den Streubereich einzuschließen, der alle Datenpunkte umfasst, kann eine präzisere Wechselwirkung zwischen CE und Vorwärmetemperatur durch die Beziehung To = 210 × CE (+15 bis -45) dargestellt werden. Der Streubereich von 60 °C ist recht groß, was nahelegt, dass der obere Bereich für die Auswahl geeigneter Vorwärmetemperaturen zur Vermeidung potenzieller Probleme verwendet werden sollte. Wenn jedoch metallurgische Erweichung vermieden werden muss, ist der angemessenste Ansatz, sich auf Laborversuche zur Bestimmung des minimal wirksamen Vorwärmeniveaus zu verlassen. Natürlich erfordert eine solche Bestimmung, dass auch die Energiezufuhr, die Stoßdicke und das Schweißverfahren berücksichtigt werden.
Messung von H₂
Die direkte Messung von H₂ im Schweißmetall ist schwierig. Es sei denn, es wird sorgfältig darauf geachtet, sein Entweichen aus einer Schweißnaht zu stoppen, bevor eine Analyse durchgeführt werden kann, ist die gemessene Menge im Allgemeinen nicht repräsentativ für die, die einen Riss verursacht haben könnte. Das bedeutet, dass die Probe schnell analysiert oder in flüssigem Stickstoff (N₂) überkühlt werden muss, um die Diffusion von H₂ zu stoppen, während auf die Analyse gewartet wird. Die von der American Welding Society (AWS) empfohlene Technik misst das Volumen des H₂-Gases, das aus einer ca. 75 mm langen Probennaht entweicht. Es wird entweder in einem Eudiometerröhrchen (in einem Quecksilber- oder Glycerinbad) oder in der Isolierkammer eines Gaschromatographen gesammelt.
Indirekte Methoden wurden ebenfalls verwendet, indem die H₂-Quellen gemessen wurden. Für Drähte, die im GMAW- und UP-Verfahren verwendet werden, kann dies durch Messung der Kohlenwasserstoffe auf ihrer Oberfläche erfolgen. Massenspektrometrie kann für die Analyse verwendet werden. Für SMAW- und UP-Verfahren kann die in den Flussmitteln adsorbierte Feuchtigkeit bestimmt werden. Oft wird dies durch Messung des Gewichtsverlusts nach dem Trocknen bei hohen Temperaturen von ca. 400 °C bis 425 °C durchgeführt. Das Problem bei indirekten Messungen ist, dass der Wirkungsgrad der Übertragung von H₂ aus den Drähten oder Flussmitteln in die Schweißnaht schwer vorherzusagen ist. Er hängt normalerweise von der Schweißtechnik ab. Daher werden empirische Ergebnisse verwendet, um die Menge an H₂ in den Schweißzusätzen mit der HIC in der Schweißverbindung in Verbindung zu bringen. Aus diesem Grund wird ein Vergleich zwischen den Verfahren sehr schwierig. Doch auch die Messungen der Gasentwicklung können fehlerhaft sein, da nur der diffundierbare H₂ gemessen wird. Ein Teil bleibt in Lösung und ein Teil wird in Schweißfehlern oder Einschlüssen eingeschlossen.
Bedeutung des Schweißverfahrens
Das Lichtbogenschweißverfahren benötigt eine Quelle für Füllmaterial und Methoden zum Schutz und zur Kontrolle des Lichtbogens und des abgeschiedenen Metalls. In den meisten Fällen wird das Füllmaterial in Form von Stäben, kontinuierlichen Drähten oder kontinuierlichen Röhren bereitgestellt. Die Oberfläche all dieser Materialien ist mit Rückständen von H₂-reichen Zeichenschmiermitteln verunreinigt. Beim GMAW-Verfahren wird ein Schutzgas zum Schutz verwendet. Für Fülldraht wird eine Kombination aus Schutzgasen und Flussmitteln verwendet. Die UP- und Stabelektrodenverfahren beinhalten nur Flussmittel. Alle Flussmittel sind Quellen für chemisch gebundenes oder adsorbiertes Wasser. Die Menge des im Schweißmetall gelösten H₂ kann nicht nur zwischen, sondern auch innerhalb der Verfahren variieren.
Von allen Lichtbogenschweißverfahren mit Verbrauchselektroden ist das GMAW-Verfahren mit den niedrigsten H₂-Werten verbunden, die primäre Quelle ist das verbleibende Zeichenschmiermittel auf der Drahtoberfläche. Vollkommen trockener Draht ist inakzeptabel, da er schwer zuzuführen ist. Die Menge des verbleibenden Schmiermittels ist im Allgemeinen kein Problem bei Stählen mit einer Streckgrenze unter 520 N/mm². Wenn sich die Streckgrenze jedoch 620 N/mm² nähert, wird das verbleibende Schmiermittel zu einem potenziell wichtigen Faktor, wenn HIC vermieden werden soll, es sei denn, relativ hohe Vorwärmetemperaturen können verwendet werden. Wenn die Streckgrenze 830 N/mm² übersteigt, muss das verbleibende Schmiermittel so niedrig wie möglich gehalten werden.
Die Bedeutung der Rückstände spiegelt sich in den Auswirkungen von H₂ auf HIC in Schweißnähten wider, die eine Streckgrenze von 930 N/mm² haben und bei denen die Abkühlrate kontrolliert werden muss. In diesem Fall wird die Abkühlrate bei 540 °C bestimmt, einer Temperatur nahe der, bei der das Schweißmetall von Austenit zu Martensit umwandelt. Bei der relativ schnellen Abkühlrate von ca. 30 °C/Sekunde wurde gezeigt, dass 4 ppm H₂ auf der Drahtoberfläche HIC verursacht haben. Um sicher frei von HIC zu sein, muss der H₂-Gehalt unter 3 ppm gehalten werden. Durch Anpassung der Schweißtechnik, der Vorwärmetemperatur oder beider, um die Abkühlrate bei 540 °C auf weniger als 20 °C/Sekunde zu verlangsamen, kann die Toleranz für H₂ auf dem Draht auf 5 ppm erhöht werden.
Wie unter H₂-Messung angegeben, ist es schwierig, die Menge an H₂ vorherzusagen, die aus Oberflächenverunreinigungen, die im Lichtbogen (oder bevor sie den Lichtbogen erreichen) zersetzt werden, in eine Schweißnaht übertragen wird, insbesondere wenn der Wert in einstelligen ppm gemessen wird. Dieser Wert ist so niedrig, dass er die Verwendung der Gasentwicklungsmethode zur Messung des H₂ verhindert. Die höhere Toleranz für Drahtoberflächenverunreinigungen bei niedrigerer Abkühlrate kann ebenso sehr auf die weichere Mikrostruktur wie auf das Entweichen von H₂ zurückzuführen sein. Um hohe Festigkeit beizubehalten, ist die höhere Abkühlrate notwendig. Normalerweise gibt es einen sehr plötzlichen Festigkeitsabfall, wenn die Abkühlrate unter 10 °C/Sekunde fällt. Offensichtlich ist es notwendig, das Vorhandensein von Verunreinigungen, die H₂ enthalten, zu minimieren, um die stärkste mögliche Schweißnaht ohne HIC zu erhalten.
Das Erreichen sehr niedriger H₂-Werte ist mit keinem der anderen Lichtbogenschweißverfahren möglich, da sie Flussmittel anstelle von Schutzgasen zum Schutz benötigen. Flussmittel können Wasser aufnehmen. Die Bedeutung der Feuchtigkeit in einem UP-Flussmittel für die Rissempfindlichkeit eines Schweißmetalls mit einer Streckgrenze von 830 N/mm² wird gezeigt. Es zeigt, dass ein diffundierbarer H₂-Gehalt von nur 7 ml/100 g die kritische Festigkeit auf 105 N/mm² senken kann (1 ppm H₂-Gehalt entspricht 1,11 ml/100 g). Selbst das Backen des Flussmittels, um den schweißdiffundierbaren H₂ unter 2 ml/100 g zu reduzieren, beseitigt HIC nicht. Die kritische Spannung bleibt unter 415 N/mm². Es ist offensichtlich, dass die für das UP-Schweißen verwendeten Schweißbedingungen nicht akzeptabel sind. Entweder ist der Stahl ungewöhnlich empfindlich gegenüber H₂ oder das verwendete Flussmittel kann nicht ausreichend getrocknet werden, um die H₂-Kontamination zu reduzieren.
Ein ähnliches HIC-Problem tritt beim SMAW-Verfahren auf, wenn die Schweißfestigkeit 480 N/mm² übersteigt. Aus diesem Grund wurden niedrigwasserstoffhaltige Elektroden speziell entwickelt, um das Problem zu minimieren, wenn nicht zu verhindern. Die Beschichtung der niedrigwasserstoffhaltigen Elektroden ist ohne organisches Material formuliert. Diese niedrigwasserstoffhaltige Beschichtung wird bei Temperaturen über 430 °C gebacken, um die Restfeuchte auf ein Niveau von ca. 0,1 % zu reduzieren. Dies ist nahezu das niedrigste praktikable Niveau, da das Fehlen von Feuchtigkeit in einer Beschichtung dazu neigt, sie spröde zu machen. Die Auswirkung des Backens auf die Restfeuchte während der Erstherstellung zeigt, dass selbst bei sorgfältiger Kontrolle der Formulierung und des Backens der Feuchtegehalt der Stabelektrodenbeschichtung nicht auf ausreichend niedrige Werte reduziert werden kann, um HIC in Stählen mit einer Streckgrenze über 830 N/mm² zu verhindern.
Die Feuchtigkeit in niedrigwasserstoffhaltigen Elektroden wird meist mit 0,2 % max. spezifiziert. Dieser Feuchtegehalt ist das, was in Beschichtungen von kommerziellen niedrigwasserstoffhaltigen Elektroden unmittelbar nach dem Entfernen aus hermetisch versiegelten Behältern erwartet wird. Wenn sie jedoch warmer, feuchter Luft ausgesetzt werden, nimmt die Elektrodenbeschichtung erneut Feuchtigkeit auf. Die Rate der Feuchtigkeitsaufnahme hängt von den Bestandteilen der Beschichtung ab. In einigen Fällen kann die wieder aufgenommene Feuchtigkeit Werte über 1 % erreichen. Aus diesem Grund müssen Elektroden an heißen und feuchten Tagen in beheizten Öfen gelagert und der Werkstattatmosphäre nur für kurze Zeiten ausgesetzt werden.
Feuchtigkeitsbeständige Beschichtungen wurden entwickelt, um das Wiederaufnahmeproblem zu bekämpfen. Obwohl die Beschichtung bei der Exposition gegenüber der relativ kühlen und mäßig feuchten Atmosphäre recht sicher ist, sind zusätzliche Vorsichtsmaßnahmen beim Schweißen in tropischen Bedingungen notwendig. Es ist möglich, „feucht“ gewordene Elektroden durch erneutes Backen bei Temperaturen, die denen bei der Herstellung nahekommen, zu retten. Eine Trocknungszeit von ca. 1 Stunde wird typischerweise benötigt, um Elektroden bei ca. 400 °C bis 425 °C wieder zu konditionieren. Obwohl erneutes Backen Elektroden retten kann, die versehentlich feuchten Bedingungen ausgesetzt waren, darf der Prozess nicht wiederholt werden, da die Stabelektroden mit Metallpulvern legiert sind, die während des erneuten Backens oxidiert werden können. Daher sind die resultierenden Legierungen magerer und schwächer.
Erneutes Backen verursacht einen Verlust an Mn- und Si-Gehalt des Schweißmetalls, was zu einem Abfall der Schweißstreckgrenze führt. Dies geschieht bei sehr kontrolliertem erneuten Backen. Leider wird in Werkstattatmosphären nicht immer dieselbe Sorgfalt walten lassen. Signifikant größere Verluste an Mn- und Si-Gehalten sowie an mechanischen Eigenschaften können erwartet werden.
Herstellungsprozess
- Schweißen von Titanlegierungen auf Edelstahl: Herausforderungen und Best Practices
- Schlüsselfaktoren für längere Werkzeugstandzeit bei Carbon- & Legierungsstahlbearbeitung
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Optimierung der Wärmeeinflusszone und Schweißmetalleigenschaften beim Stahlschweißen
- CO2-Abscheidung und -Speicherung: Klimaschutz und Energieeffizienz
- Fortgeschrittene Schmiedetechniken für Kohlenstoff- und Legierungsstähle
- Kohlenstoffstahlkorrosion: Ursachen, Auswirkungen und Prävention
- Wasserstoffgetriebene Dekarbonisierung der Stahlproduktion: Ein Pfad zur nachhaltigen Industrie
- Kohlenstoffbogenschweißen: Prozess, Ausrüstung & moderne Anwendungen
- WIG-Schweißen (GTAW): Anwendungen, Vorteile & Nachteile im Detail