



Zugversuch an Eisen und Stahl: Wichtige Leistungskennwerte für strukturelle Anwendungen
Verhalten von Eisen- und Stahlwerkstoffen beim Zugversuch
Die mechanischen Eigenschaften von Eisen und Stählen werden häufig durch Zugversuche bewertet. Die Prüfmethode ist gut standardisiert und kann wirtschaftlich mit minimalem Geräteaufwand durchgeführt werden. Da Eisen- und Stahlwerkstoffe in strukturellen Anwendungen eingesetzt werden, müssen sie Zugfestigkeitseigenschaften aufweisen, die den Anforderungen der relevanten Codes und Normen entsprechen. Diese Anforderungen in Codes und Normen sind die Mindestfestigkeits- und Duktilitätswerte. Aus diesem Grund werden die aus Zugversuchen verfügbaren Informationen oft unterschätzt. Die direkte Untersuchung vieler metallurgischer Wechselwirkungen, die die Ergebnisse von Zugversuchen beeinflussen, kann jedoch die Nützlichkeit der Prüfdaten erheblich verbessern. Die Untersuchung dieser Wechselwirkungen und ihre Korrelation mit metallurgischen, material- und anwendungsbezogenen Variablen wie Wärmebehandlung, Oberflächenbeschaffenheit, Prüfumgebung, Spannungszustand und erwarteten thermomechanischen Belastungen kann zu signifikanten Verbesserungen sowohl der Effizienz als auch der Qualität der Nutzung von Eisen- und Stahlwerkstoffen in technischen Anwendungen führen.
Zugversuche an Eisen- und Stahlwerkstoffen werden aus vielen Gründen durchgeführt. Zugfestigkeitseigenschaften sind normalerweise in Materialspezifikationen enthalten, um die Qualität zu gewährleisten, und werden oft verwendet, um das Verhalten dieser Werkstoffe unter verschiedenen Belastungsformen außer einachsiger Zugbeanspruchung vorherzusagen. Das Ergebnis des Zugversuchs wird normalerweise bei der Auswahl dieser Werkstoffe für technische Anwendungen herangezogen. Er bietet eine relativ einfache und kostengünstige Technik zur Entwicklung mechanischer Kennwerte für die Auswahl, Qualifizierung und Nutzung dieser Werkstoffe in technischen Anwendungen. Diese Daten werden allgemein verwendet, um die Eignung dieser Werkstoffe für eine bestimmte Anwendung festzustellen und/oder eine Basis für den Vergleich mit anderen Ersatzwerkstoffen zu schaffen.
Elastisches Verhalten von Eisen- und Stahlwerkstoffen
Eisen- und Stahlkonstruktionen werden normalerweise so ausgelegt, dass der im Bau verwendete Werkstoff unter normalen Betriebsbedingungen elastischen Belastungen ausgesetzt ist. Diese Lasten erzeugen elastische oder reversible Dehnungen im Werkstoff. Das Schwanken eines hohen Stahlgebäudes bei starkem Wind ist ein Beispiel, bei dem die elastische Dehnung leicht sichtbar ist. Das Biegen einer Automobilachse und die Dehnung einer Brücke bei vorbeifahrenden Fahrzeugen sind Beispiele für elastische Dehnungen, die weniger auffällig sind. Die Größe der Dehnung hängt von den Elastizitätsmoduln des die Last tragenden Werkstoffs ab. Obwohl Elastizitätsmoduln generell nicht durch Zugversuche bestimmt werden, kann das Zugverhalten verwendet werden, um die Bedeutung elastischer Eigenschaften bei der Auswahl und Verwendung von Eisen- und Stahlwerkstoffen zu zeigen.
Der Elastizitätsmodul (E-Modul) für Eisen (Fe) (207 GPa) ist fast doppelt so hoch wie der von Kupfer (Cu) (117 GPa) und etwa dreimal so hoch wie der von Aluminium (Al) (69 GPa). Aufgrund seines höheren E-Moduls biegt sich ein Bauteil aus Fe unter gleicher Last weniger durch als ein ähnliches Bauteil aus Cu oder Al. Beispielsweise betragen die elastischen Zugdehnungen bei Zugversuchen an 12,8 mm dicken Zugstäben aus Fe, Cu und Al, belastet mit 455 kg, 0,00016 mm/mm für Fe, 0,00029 mm/mm für Cu und 0,0005 mm/mm für Al. Die Fähigkeit von Stahl, elastischer Verformung zu widerstehen, beruht auf seiner Eigenschaft der „Steifigkeit“, und der E-Modul (E) ist ein Maß für diese Eigenschaft. Konstruktionen, die sehr starre Strukturen erfordern, müssen aus sehr massiven Bauteilen oder aus Werkstoffen mit hohen Elastizitätsmoduln gefertigt werden. Da der Elastizitätsmodul von Fe höher ist als der vieler anderer Werkstoffe, werden Eisen- und Stahlwerkstoffe oft für Anwendungen verwendet, die hohe Steifigkeit erfordern.
Die Gleichung, die den E-Modul (E) definiert, „σ = E·ε“, basiert auf der Beobachtung, dass die Zugdehnung (ε) linear proportional zur angewendeten Spannung (σ) ist. Diese lineare Beziehung erklärt das Verhalten von Eisen- und Stahlwerkstoffen unter den meisten praktischen Situationen gut. Wenn diese Werkstoffe jedoch zyklischen oder schwingenden Belastungen ausgesetzt sind, kann selbst eine geringe Abweichung von wahrhaft linear-elastischem Verhalten wichtig werden. Ein Maß für die Abweichung von der linearen Elastizität ist die anelastische Antwort des Werkstoffs.
Anelastizität
Anelastizität ist ein vollständig reversibler Verformungsprozess, der zeitabhängig ist. Die Zeitabhängigkeit resultiert aus der fehlenden sofortigen Atombewegung während der Lastanwendung. Es gibt viele Mechanismen für einen zeitabhängigen Verformungsprozess, einschließlich der diffusiven Bewegung von Fremdatomen. Diese diffusive Bewegung kann einfach Atome sein, die aufgrund der Lastanwendung auf benachbarte Gitterplätze springen.
Das Zugbelasten von Eisen- und Stahlwerkstoffen, die eine Fe-C-Legierung (Kohlenstoff) sind, erzeugt elastische Dehnungen im Werkstoff, und seine raumzentrisch-kubische (rkz) Struktur wird verzerrt zu raumzentrisch-tetragonal (rzt). C in fester Lösung erzeugt eine ähnliche Verzerrung im Fe-Gitter. Es gibt einen grundlegenden Unterschied zwischen der durch Zuglast eingeführten Verzerrung und denen, die durch das Lösen von Kohlenstoff eingeführt werden. Die durchschnittliche Verzerrung des Werkstoffgitters während des Zugversuchs ist anisotrop, was bedeutet, dass jede Einheitszelle der Struktur in Richtung der Zuglast gestreckt wird und sich aufgrund des Poissonschen Querkontraktionsverhältnisses in lateraler Richtung zusammenzieht. Im Gegensatz dazu ist die durchschnittliche Gitterverzerrung, die durch die Lösung von C resultiert, isotrop, obwohl jedes einzelne C-Atom eine lokalisierte anisotrope Verzerrung erzeugt.
Kohlenstoffatome in fester Lösung in Fe befinden sich an interstitiellen Plätzen, wie schematisch in Abb. 1 dargestellt. Da die gelösten C-Atome zu groß für die interstitiellen Plätze sind, stößt ein C-Atom an Platz X die Fe-Atome A und B auseinander und bewirkt, dass sich die Einheitszelle in x-Richtung streckt. Ebenso stößt ein C-Atom an Platz Y die Fe-Atome B und C auseinander und verursacht eine Streckung in y-Richtung, und ein C-Atom an Platz Z verursacht eine Streckung in z-Richtung. Innerhalb eines gegebenen ungespannten Fe- oder α-Korns sind C-Atome zufällig auf X-, Y- und Z-Plätzen verteilt. Daher ist, obwohl jede Einheitszelle in eine spezifische Richtung verzerrt ist, die Gesamtverzerrung des ungespannten Korns im Wesentlichen isotrop, also in alle Richtungen gleich.
Die Anwendung von Zugspannung bewirkt spezifische, bevorzugte interstitielle Plätze. Wenn die Zugspannung parallel zur x-Richtung verläuft, werden X-Typ-Plätze erweitert und werden zu bevorzugten Plätzen für die C-Atome. Y-Typ-Plätze werden bevorzugt, wenn die Spannung in y-Richtung wirkt, und Z-Typ-Plätze werden bevorzugt, wenn die Spannung in z-Richtung wirkt. Während des Zugversuchs migrieren oder diffundieren C-Atome zu den durch die Zuglast bevorzugten Plätzen. Diese Migration ist zeit- und temperaturabhängig und kann die Ursache für anelastische Verformung sein. Die plötzliche Anwendung der Zuglast kann das Werkstoffgitter mit so hoher Rate elastisch verformen, dass die C-Migration zu den bevorzugten Plätzen nicht erfolgen kann, wenn die Last angelegt wird.
Wenn der Werkstoff jedoch unter Last verbleibt, erzeugt die zeitabhängige Migration zu den bevorzugten Plätzen zusätzliche Gitterdehnung aufgrund der Tendenz des interstitiellen C, Fe-Atome in Richtung der angewendeten Spannung zu schieben. Diese zusätzliche Dehnung ist die anelastische Dehnung im Werkstoff. Ebenso, wenn die Last plötzlich freigegeben wird, erholt sich die elastische Dehnung sofort, während die Erholung der anelastischen Dehnung Zeit benötigt, da das interstitielle C-Atom von dem zuvor bevorzugten Platz umverteilt wird, um eine gleichmäßige Verteilung im Werkstoffgitter zu bilden. Die Zeitabhängigkeit der elastischen und anelastischen Dehnung ist schematisch in Abb. 1 dargestellt.
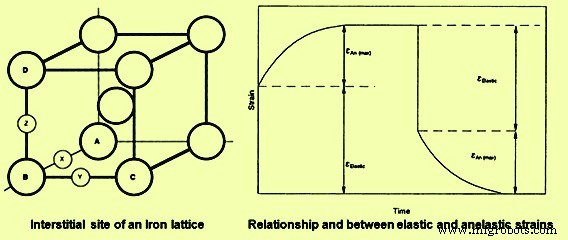
Abb. 1: Eisengitter und Zeitabhängigkeit der elastischen und anelastischen Dehnungen
Die Kombination aus elastischer und anelastischer Dehnung bewirkt, dass der E-Modul, wie er während des Zugversuchs bestimmt wird, lastgeschwindigkeitsabhängig (oder dehnratengabhängig) ist und Dämpfung oder innere Reibung im Werkstoff erzeugen kann, der zyklischen oder schwingenden Lasten ausgesetzt ist. Anelastische Dehnung ist eine Ursache für Spannungsentspannung während des Zugversuchs, wenn die Prüfprobe belastet und bei fester Verschiebung gehalten wird. Diese Spannungsentspannung wird oft als „elastischer Nachwirkung“ bezeichnet und resultiert aus einem zeitabhängigen Lastabfall, da die Last, die zur Aufrechterhaltung der festen Verschiebung notwendig ist, abnimmt, wenn Atome zu bevorzugten Plätzen wandern und anelastische Verformung stattfindet. Dieser elastische Nachwirkungseffekt demonstriert die Bedeutung von Zeit oder Belastungsrate auf die Prüfergebnisse.
Die gesamte reversible Dehnung, die der Anwendung einer Zuglast auf eine Prüfprobe begleitet, ist die Summe der elastischen und anelastischen Dehnungen. Die schnelle Anwendung der Last bewirkt, dass sich die anelastische Dehnung null nähert (die Prüfzeit ist nicht ausreichend für anelastische Dehnung), sodass die Gesamtdehnung während der Belastung der wahren elastischen Dehnung entspricht. Die sehr langsame Anwendung derselben Last erlaubt es der anelastischen Dehnung, den Belastungsprozess zu begleiten, sodass die gesamte reversible Dehnung bei dieser Prüfung die reversible Dehnung bei schneller Belastung übersteigt. Der gemessene Wert des E-Moduls bei niedriger Dehnrate ist niedriger als der bei hoher Dehnrate gemessene, und daher ist der gemessene Elastizitätsmodul dehnratengabhängig. Der niedrige Wert des E-Moduls wird als „entspannter Modul“ bezeichnet und der bei hohen Dehnraten gemessene Modul als „ungespannter Modul“.
Dämpfungskapazität
Zugversuche und zyklische Belastungen werden oft bei Dehn- oder Belastungsraten durchgeführt, die zwischen denen liegen, die für vollständig entspanntes Verhalten und jene erforderlich sind für vollständig unentspanntes Verhalten. Daher erzeugt entweder beim Be- oder Entlasten der anfängliche oder kurzzeitige Teil der Spannungs-Dehnungs-Kurve unentspanntes Verhalten, während die späteren, länger dauernden Teile der Kurve entspannteres Verhalten erzeugen. Der Übergang von unentspanntem zu entspanntem Verhalten erzeugt eine Hysterese in der Spannungs-Dehnungs-Kurve beim Be- und Entlasten. Diese Hysterese stellt einen Energieverlust während des Be- und Entlastungszyklus dar. Die Menge des Energieverlusts ist proportional zur Größe der Hysterese. Ein solcher Energieverlust, der auf anelastische Effekte im Werkstoffgitter zurückgeführt werden kann, wird als „innere Reibung“ bezeichnet. Innere Reibung spielt eine Schlüsselrolle in der Fähigkeit von Eisen- und Stahlwerkstoffen, Schwingungsenergie zu absorbieren. Eine solche Absorption kann während des Be- und Entlastungszyklus zu einem Temperaturanstieg des Werkstoffs führen. Ein Maß für die Anfälligkeit des Werkstoffs für innere Reibung ist die Dämpfungskapazität.
Da Anelastizität und innere Reibung zeit- und temperaturabhängig sind, ist die Dämpfungskapazität des Werkstoffs sowohl temperatur- als auch dehnratengabhängig. Innere Reibung und Dämpfung spielen Schlüsselrollen in der Reaktion des Werkstoffs auf Schwingungen. Eisen- und Stahlwerkstoffe, die unter Bedingungen geprüft werden, die signifikante innere Reibung während des Be- und Entlastungszyklus verursachen, durchlaufen große Energieverluste und gelten als Werkstoffe mit hoher Dämpfungskapazität. Diese Werkstoffe sind nützlich für die Absorption von Schwingungen. Ein Beispiel ist Grauguss, der eine sehr hohe Dämpfungskapazität hat und regelmäßig für die Basen von Instrumenten und Geräten verwendet wird, die von Umgebungserschütterungen isoliert werden müssen. Walzgerüste, Drehbänke und Pressen etc. verwenden normalerweise Gusseisenbasen, um die Übertragung von Maschinenschwingungen auf den Boden und die Umgebung zu reduzieren. Eine hohe Dämpfungskapazität ist jedoch nicht immer eine nützliche Werkstoffeigenschaft.
Anelastizität, Dämpfung, Spannungsentspannung und die Elastizitätsmoduln der Eisen- und Stahlwerkstoffe sind auch von der Mikrostruktur des Werkstoffs sowie von den Prüfbedingungen abhängig. Diese Eigenschaften werden normalerweise nicht durch Zugversuchstechniken bestimmt. Dennoch beeinflussen diese Eigenschaften sowie die Maschinenparameter die Form der Spannungs-Dehnungs-Kurve.
Proportionalitätsgrenze
Die scheinbare Spannung, die notwendig ist, um den Beginn der Krümmung in der Zugspannungs-Dehnungs-Beziehung zu erzeugen, ist die Proportionalitätsgrenze (PG). Die PG ist definiert als die maximale Spannung, bei der die Dehnung richtungsbezogen proportional zur Spannung bleibt. Die Abweichung von der Proportionalität kann auf Anelastizität und/oder die Einleitung plastischer Verformung zurückgeführt werden. Die Fähigkeit, das Auftreten dieser Phänomene während des Zugversuchs zu detektieren, hängt von der Genauigkeit ab, mit der Spannung und Dehnung gemessen werden. Der gemessene Wert der PG nimmt ab, je höher die Messgenauigkeit ist. Da der gemessene PG-Wert von der Prüfgenauigkeit abhängt, wird die PG im Allgemeinen nicht als Zugfestigkeitseigenschaft des Werkstoffs angegeben. Auch der PG-Wert hat wenig oder keinen Nutzen bei der Auswahl, Qualifizierung und Verwendung der Werkstoffe für technische Anwendungen. Ein weitaus reproduzierbarer und praktischer Spannungswert ist die Streckgrenze (Re) des Werkstoffs.
Fließen von Werkstoffen und Beginn der Plastizität
Die Streckgrenze (Re) von Eisen- und Stahlwerkstoffen kann als die Spannung definiert werden, bei der der Werkstoff eine spezifizierte Abweichung von der Proportionalität zwischen Spannung und Dehnung zeigt. Sehr kleine Abweichungen von der Proportionalität können durch anelastische Effekte verursacht werden, aber diese Abweichung vom linearen Verhalten ist vollständig reversibel und stellt nicht den Beginn signifikanter plastischer (nicht reversibler) Verformung oder Fließen dar. Der theoretische Wert der Streckgrenze wird aus der Gleichung Re = E/2π berechnet, wobei E der Elastizitätsmodul und π der Wert von Pi (3,14159) ist. Theoretisch tritt Fließen nicht ein, es sei denn, die angewendete Spannung ist ein signifikanter Bruchteil des Elastizitätsmoduls. Diese Schätzung für das Fließen übervorhersagt die gemessene Streckgrenze bei Eisen- und Stahlwerkstoffen im Allgemeinen um einen Faktor von mindestens 150. Die Diskrepanz zwischen theoretischer und tatsächlicher Streckgrenze ist auf die Bewegung von Versetzungen zurückzuführen. Versetzungen sind Defekte im Kristallgitter, und die Bewegung dieser Defekte ist ein primärer Mechanismus plastischer Verformung. Die Technik, die die Streckgrenze des Werkstoffs ändert, basiert auf Defektwechselwirkungen, um die Leichtigkeit der Versetzungsbewegung zu ändern.
Die Versetzungsbeweglichkeit hängt vom Legierungsgehalt, dem Ausmaß der Kaltverformung, der Größe, Form und Verteilung von Einschlüssen und Zweiphasenteilchen sowie der Korngröße des Werkstoffs ab. Die Festigkeit nimmt mit zunehmendem Legierungsgehalt zu, da die Legierungs- (oder Fremd-) Atome mit Versetzungen wechselwirken und deren weitere Bewegung verhindern. Diese Art der Verstärkung resultiert also aus der Wechselwirkung von Punktdefekten mit Liniendefekten.
Kaltverformung ist eine effektive Technik zur Erhöhung der Festigkeit von Eisen- und Stahlwerkstoffen. Dieser Verstärkungsmechanismus ist wirksam, da die Anzahl der Versetzungen im Werkstoff mit zunehmendem Kaltverformungsgrad zunimmt. Diese zusätzlichen Versetzungen behindern die fortgesetzte Bewegung anderer Versetzungen. Kaltverformung ist ein Beispiel für Verstärkung durch Wechselwirkung von Liniendefekten mit anderen Liniendefekten in einem Kristallgitter. Walzen, Stanzen, Schmieden, Ziehen, Pressen und sogar Extrudieren können verwendet werden, um die notwendige Kaltverformung bereitzustellen.
Korn- und Phasengrenzen blockieren ebenfalls die Versetzungsbewegung. Daher nimmt die Streckgrenze zu, je mehr Korn- und Phasengrenzen vorhanden sind und/oder je höher der Anteil der zweiten Phase in der Struktur ist. Eine Verringerung der Korngröße erhöht die Anzahl der Korn- und Phasengrenzen pro Volumeneinheit, was die Dichte der Flächenfehler im Werkstoffgitter erhöht. Da Wechselwirkungen zwischen Flächenfehlern und Liniendefekten die Versetzungsbeweglichkeit einschränken, nimmt die Streckgrenze zu, je kleiner die Korngröße und je mehr Zweiphasenteilchen vorhanden sind.
Eisen- und Stahlwerkstoffe weisen aufgrund der verschiedenen Verstärkungsmechanismen einen breiten Bereich von Streckgrenzen auf. Der Bereich der Streckgrenze hängt von der Korngröße, dem Prozentsatz der Kaltverformung, der Verteilung von Zweiphasenteilchen und anderen relativ leicht quantifizierbaren mikrostrukturellen Parametern ab. Der Wert des mikrostrukturellen Parameters hängt von der thermomechanischen Geschichte des Werkstoffs ab. Daher ist die Kenntnis der wichtigen metallurgischen Variablen fast eine Notwendigkeit für die intelligente Interpretation der Streckgrenzendaten und für das Design und die Nutzung von Strukturen und Bauteilen aus diesen Werkstoffen.
Die gängigste Definition der Streckgrenze ist die Spannung, die notwendig ist, um eine plastische Dehnung von 0,002 mm/mm zu verursachen. Diese Dehnung stellt eine leicht messbare Abweichung von der Proportionalität dar, und die Spannung, die notwendig ist, um diese Abweichung zu erzeugen, ist die 0,2 % Dehngrenze (Rp0,2). Eine erhebliche Menge an Versetzungsbewegung ist erforderlich, bevor eine 0,2 %ige Abweichung vom linearen Verhalten erreicht wird. Daher ist die 0,2 % Dehngrenze beim standardmäßigen Zugversuch fast unabhängig von Prüfmaschineneinflüssen, Spanneffekten und reversiblen nichtlinearen Dehnungen wie Anelastizität. Aufgrund dieser Unabhängigkeit ist die 0,2 % Dehngrenze eine reproduzierbare Eigenschaft, die in der Beschreibung der mechanischen Eigenschaften von Eisen- und Stahlwerkstoffen verwendet wird. Dennoch ist es wichtig zu wissen, dass die Größe der Streckgrenze oder jeder anderen Zugfestigkeitseigenschaft von der Defektstruktur des geprüften Werkstoffs abhängt. Daher muss die thermomechanische Geschichte des Werkstoffs bekannt sein, wenn die Streckgrenze als sinnvoller Konstruktionsparameter verwendet werden soll.
Fließpunkt (Obere und untere Streckgrenze)
Der Beginn der Versetzungsbewegung in einigen Eisen- und Stahlwerkstoffen, hauptsächlich niedrigkohlenstoffhaltigen Stählen, die bei Raumtemperatur geprüft werden, ist plötzlich, anstatt ein relativ gradueller Prozess. Dieses plötzliche Fließen macht die Darstellung des Fließens durch eine 0,2 % Offset-Methode unpraktisch. Aufgrund des plötzlichen Fließens hat die Spannungs-Dehnungs-Kurve bei Baustahl einen Fließpunkt (FP), und die Streckgrenze von Baustahl wird durch die untere Streckgrenze (ReL) beschrieben. Der FP entwickelt sich aufgrund der Wechselwirkungen der gelösten (Lösungs-) Atome und Versetzungen im Lösungsmittelgitter (Wirt). Die Lösungsmittel-Versetzungs-Wechselwirkung in Baustählen umfasst C-Migration zu und Wechselwirkung mit Versetzungen. Da die Wechselwirkung bewirkt, dass die Konzentration des Lösungsmittels in der Nähe der Versetzungen hoch ist, wird gesagt, dass der FP durch die Segregation von C an den Versetzungen entsteht.
Viele der interstitiellen Plätze um Versetzungen sind vergrößert und daher die niedrigenergetischen oder bevorzugten Plätze für die Besetzung durch die Lösungsatome. Wenn diese vergrößerten Plätze besetzt sind, ist eine hohe Konzentration oder Atmosphäre von Lösungsmitteln mit der Versetzung verbunden. Im Baustahl erzeugt die Lösungsmittelsegregation eine C-reiche Atmosphäre an der Versetzung. Die Bewegung der Versetzung ist eingeschränkt, da eine solche Bewegung die Trennung der Versetzung von der C-Atmosphäre erfordert. Sobald die Trennung stattfindet, nimmt die für die fortgesetzte Versetzungsbewegung erforderliche Spannung ab, und beim Zugversuch werden die unteren Streckgrenzen erreicht. Dieser Fließprozess umfasst Versetzungsbewegung in lokalisierten Bereichen der Prüfprobe. Da Versetzungsbewegung plastische Verformung ist, stellen die Bereiche, in denen sich Versetzungen bewegt haben, verformte Bereiche oder Bänder im Werkstoff dar. Diese lokalisierten, verformten Bänder werden als Lüders-Bänder bezeichnet. Einmal eingeleitet, bewirkt zusätzliche Dehnung, dass sich die Lüders-Bänder über die gesamte Messlänge der Prüfprobe ausbreiten.
Diese Ausbreitung findet bei konstanter Spannung statt, die die untere Streckgrenze des Stahls ist. Wenn der gesamte Messabschnitt geflossen ist, beginnt die Spannungs-Dehnungs-Kurve aufgrund der Wechselwirkung von Versetzungen mit anderen Versetzungen anzusteigen, und die Verfestigung setzt ein. Das Vorhandensein von FP und Lüders-Bändern ist wichtig wegen der Auswirkungen des plötzlichen Erweichens und der lokalisierten Dehnung auf Verarbeitungstechniken. Beispielsweise verursacht plötzliches lokales Fließen einen ruckartigen Materialfluss. Ruckartiger Materialfluss ist bei einem Ziehvorgang unerwünscht, da sich die Last auf der Ziehvorrichtung schnell ändert und große Energiefreisetzungen verursacht, die von der Verarbeitungsausrüstung absorbiert werden müssen. Auch lokalisierte Lüders-Dehnungen erzeugen Dehnungsmarkierungen in Werkstoffen während des Stanzprozesses. Diese Dehnungsmarkierungen werden als „Lüders-Linien“ bezeichnet und sind auf gestanzten Oberflächen leicht sichtbar. Dies verschlechtert das Erscheinungsbild der Oberfläche und verringert die Nutzbarkeit des Bauteils. Wenn ein Werkstoff ohne FP gestanzt wird, wird eine glatte Oberfläche entwickelt, da der Verfestigungsprozess die Verformung gleichmäßig im gesamten Werkstoff verteilt.
Einfluss der Korngröße auf das Fließen
Die in strukturellen Anwendungen verwendeten Eisen- und Stahlwerkstoffe sind polykristallin. Diese Werkstoffe enthalten typischerweise eine große Anzahl mikroskopischer Kristalle oder Körner. Die Größe der Körner ist schwer präzise zu definieren, da die dreidimensionale Form des Korns recht komplex ist. Wenn das Kugel als kugelförmig angenommen wird, kann der Korn-Durchmesser (d) zur Angabe der Größe verwendet werden. Für eine präzisere Angabe der Korngröße werden normalerweise der mittlere Korngrenzabstand (I) und das Verhältnis (Sv) der Korngrenzfläche zum Kornvolumen verwendet. Diese beiden Parameter können durch quantitative metallographische Techniken ermittelt werden.
Aus historischen Gründen ist der Parameter d jedoch das gebräuchlichste Maß zur Beschreibung des Einflusses der Korngröße auf die Streckgrenze von Eisen- und Stahlwerkstoffen. Dieser Einfluss wird oft durch die Hall-Petch-Beziehung quantifiziert, wonach die Streckgrenze durch eine empirische Gleichung mit der Korngröße in Beziehung gesetzt wird.
Korngrenzen wirken als Barrieren für die Versetzungsbewegung, was dazu führt, dass sich Versetzungen hinter den Grenzen aufstauen. Dieser Versetzungsstau konzentriert Spannungen an der Spitze des Staus, und wenn die Spannung ausreicht, können zusätzliche Versetzungen im angrenzenden Korn nukleieren. Die Größe der Spannung an der Spitze eines Versetzungsstaus hängt von der Anzahl der Versetzungen im Stau ab. Die Anzahl der in einem Stau enthaltenen Versetzungen nimmt mit zunehmender Korngröße aufgrund des größeren Kornvolumens zu. Dieser Unterschied in der Anzahl der Versetzungen in einem Stau erleichtert die Nukleation neuer Versetzungen in einem grobkörnigen Werkstoff im Vergleich zu einem feinkörnigen Werkstoff vergleichbarer Reinheit, und dieser Unterschied in der Leichtigkeit der Versetzungsnukleation extrapoliert direkt auf den Unterschied in der Streckgrenze.
Auswirkungen von Kaltverformung und Verfestigung
Plastische Verformung von Eisen- und Stahlwerkstoffen bei Temperaturen über der Rekristallisationstemperatur ist Warmverformung, während die plastische Verformung dieser Werkstoffe bei Temperaturen unter der Rekristallisationstemperatur Kaltverformung ist. Diese Werkstoffe zeigen beim Zugversuch oberhalb der Rekristallisationstemperatur keine signifikante Verfestigung, und die Zugstreckgrenze wird zur maximalen Spannung, die der Werkstoff effektiv tragen kann. Eine Spannungs-Dehnungs-Kurve für diese Werkstoffe zeigt, dass die für fortgesetzte plastische Verformung notwendige Spannung mit zunehmender Zugdehnung zunimmt.
Die für fortgesetzte Verformung notwendige Spannung wird häufig als Fließspannung bei der spezifischen Zugdehnung bezeichnet. Die zunehmende Fließspannung mit zunehmender Dehnung ist die Grundlage für die Erhöhung der Festigkeit der Werkstoffe durch Kaltverformung. Der Einfluss der Korngröße auf die Festigkeit des Werkstoffs bleibt während des Kaltverformungsprozesses erhalten. Die Tatsache, dass die Korngrößenabhängigkeit der Festigkeit während des Verfestigungsprozesses erhalten bleibt, etabliert die Möglichkeit für Wechselwirkungen zwischen den verschiedenen Verstärkungsmechanismen in diesen Werkstoffen. Beispielsweise verursacht Kaltverformung eine Festigkeitserhöhung durch die Wechselwirkung zwischen Punktdefekt und Versetzung, und diese Effekte sind additiv zu den Effekten der Legierung.
Auch die Festigkeit ist nicht die einzige Zugfestigkeitseigenschaft, die durch den Kaltverformungsprozess beeinflusst wird. Die Duktilität nimmt mit zunehmender Kaltverformung ab, und wenn die Kaltverformung zu umfangreich ist, kann Stahlstab während der Kaltverformung reißen und brechen. Der Gesamteffekt der Kaltverformung auf Festigkeit und Duktilität ist, dass die Zunahme der Festigkeit und die Abnahme der Duktilität die Fläche unter der Spannungs-Dehnungs-Kurve verringern. Dies ist wichtig, da diese Fläche die Arbeit oder Energie darstellt, die zum Brechen des Stahlstabs erforderlich ist, und das Ergebnis des Zugversuchs zeigt, dass diese Energie mit zunehmendem Kaltverformungsprozentsatz abnimmt.
Kaltverformung, ob durch Walzen, Ziehen, Stanzen oder Schmieden, verändert die Mikrostruktur. Die resultierende Kornform wird durch die Richtung des Metallflusses während der Verarbeitung bestimmt. Die Körner in der kaltgewalzten Probe sind gestreckt und abgeflacht, wodurch sie sich von halbkugelförmigen Körnern zu tellerförmigen Körnern verändern. Ein Stangenziehprozess erzeugt nadelförmige Körner. Zusätzlich zu den Änderungen der Kornform wird das Korninnere durch Kaltverformungsoperationen verzerrt. Bänder mit hoher Versetzungsdichte (Verformungsbänder) entwickeln sich, Zwillingsgrenzen werden gebogen, und Korngrenzen werden rau und verzerrt. Da die durch Verformung induzierten Änderungen in der Mikrostruktur anisotrop sind, sind die Zugfestigkeitseigenschaften von geschmiedeten Stahlwerkstoffen oft anisotrop. Die verfestigten Mikrostrukturen und die begleitenden mechanischen Eigenschaften, die durch Kaltverformung resultieren, können durch Glühen signifikant verändert werden. Die durch Erhitzen auf höhere Temperaturen eingeführten mikrostrukturellen Änderungen hängen sowohl von der Zeit als auch von der Temperatur des Glühens ab. Diese Temperaturabhängigkeit resultiert, da Atombewegung für die Wirksamkeit des Glühens erforderlich ist.
Zugfestigkeit (Rm)
Die Fähigkeit zur Verfestigung ist eine der normalen Eigenschaften im mechanischen Verhalten, die Eisen- und Stahlwerkstoffe von anderen Konstruktionswerkstoffen unterscheidet. Nicht alle metallischen Werkstoffe zeigen diese Eigenschaft. Beispielsweise ist Chrom (Cr) sehr spröde und bricht im Zugversuch ohne Anzeichen von Verfestigung. Die Spannungs-Dehnungs-Kurven für spröde Werkstoffe ähneln denen von Keramikwerkstoffen. Bruch tritt vor signifikanter plastischer Verformung auf. Solche spröden Werkstoffe haben keine echte Streckgrenze, und die Bruchspannung ist die maximale Spannung, die der Werkstoff tragen kann. Eisen- und Stahlwerkstoffe durchlaufen jedoch vor dem Bruch plastische Verformung, und die maximale Spannung, die der Werkstoff tragen kann (basierend auf den ursprünglichen Abmessungen), ist wesentlich höher als die Streckgrenze. Diese maximale Spannung ist die ultimative Zugfestigkeit (Rm) des Werkstoffs.
Der Spielraum zwischen Streckgrenze und Zugfestigkeit bietet einen operativen Sicherheitsfaktor für Eisen- und Stahlwerkstoffe in Strukturen. Abgesehen von diesem Sicherheitsabstand hat der tatsächliche Wert der Zugfestigkeit sehr wenig praktischen Nutzen. Die Fähigkeit einer Struktur, komplexe Betriebslasten zu widerstehen, hat wenig Beziehung zur Zugfestigkeit, und das strukturelle Design muss auf dem Fließen basieren. Die Zugfestigkeit ist leicht zu messen und wird oft angegeben, da sie die maximale Spannung auf einer Spannungs-Dehnungs-Kurve ist. Technische Codes schreiben manchmal vor, dass der Werkstoff bestimmte Zugfestigkeitsanforderungen erfüllen muss.
Historisch wurde die Zugfestigkeit mit erfahrungsbasierten Reduktionen zur Vermeidung des Fließens in Designberechnungen verwendet. Als die Genauigkeit der Messung von Spannungs-Dehnungs-Kurven verbessert wurde, nahm die Nutzung der Zugfestigkeit ab, und in den 1940er Jahren basierten mehrere Designcodes auf dem Fließen. Es gibt eine große empirische Datenbank, die Zugfestigkeit mit Härte, Ermüdungsfestigkeit, Zeitstandfestigkeit und mechanischen Eigenschaften korreliert. Diese Korrelationen, historische Code-Anforderungen und die Tatsache, dass strukturelle Designs, die spröde Werkstoffe einbeziehen, auf Zugfestigkeit basieren müssen, liefern die technische Basis für die fortgesetzte Nutzung der Zugfestigkeit als Designkriterium.
Kaltverformung und andere Verstärkungsmechanismen von Eisen- und Stahlwerkstoffen erhöhen die Zugfestigkeit nicht so schnell wie die Streckgrenze. Daher werden Verstärkungsprozesse oft von einer Verringerung der Fähigkeit zur plastischen Dehnung begleitet. Diese Verringerung verringert die Fähigkeit des Werkstoffs, Energie vor dem Bruch zu absorbieren, und ist in vielen Fällen für die erfolgreiche Nutzung dieser Werkstoffe wichtig. Die Analyse des Zugverhaltens dieser Werkstoffe kann Einblick in die Energieabsorptionsfähigkeiten des Werkstoffs geben.
Zähigkeit
Die Fähigkeit, Energie ohne Bruch zu absorbieren, ist auf die Zähigkeit des Werkstoffs zurückzuführen. In den meisten Fällen werden Brüche von Eisen- und Stahlwerkstoffen an bereits vorhandenen Defekten eingeleitet. Diese Defekte können klein genug sein, um Elemente der Mikrostruktur zu sein, oder, wenn sie etwas größer sind, makroskopische Risse im Werkstoff oder, im Extremfall, visuell beobachtbare Diskontinuitäten in der Struktur. Ein zäher Stahlwerkstoff widersteht der Ausbreitung von Defekten durch Prozesse wie Fließen und plastische Verformung. Der größte Teil dieser Verformung findet in der Nähe der Defektspitze statt. Da der Bruch sowohl Zugspannung als auch plastische Verformung (Dehnung) umfasst, kann die Spannungs-Dehnungs-Kurve verwendet werden, um die Werkstoffzähigkeit abzuschätzen. Es gibt jedoch spezielle Tests, die entwickelt wurden, um die Werkstoffzähigkeit zu messen. Die meisten dieser Tests werden mit vorgekerbten Proben durchgeführt und umfassen sowohl Kerbschlag- als auch Bruchmechaniktests. Zähigkeitsberechnungen basierend auf dem Zugverhalten sind Schätzungen und nicht für das Design zu verwenden.
Die Fläche unter einer Spannungs-Dehnungs-Kurve ist ein Maß für die vom Werkstoff während des Zugversuchs absorbierte Energie. Diese Fläche ist eine grobe Schätzung der Zähigkeit des Werkstoffs. Da die plastische Dehnung, die mit der Zugverformung von Eisen- und Stahlwerkstoffen verbunden ist, typischerweise mehrere Größenordnungen größer ist als die begleitende elastische Dehnung, ist Plastizität oder Versetzungsbewegung sehr wichtig für die Entwicklung von Zähigkeit. Dies wird durch die Spannungs-Dehnungs-Kurven für einen spröden, einen halbspröden und einen duktilen Werkstoff demonstriert. Spröder Bruch findet mit wenig oder keiner plastischen Dehnung statt, und somit ist die Fläche (A) unter der Spannungs-Dehnungs-Kurve durch die Gleichung A = 0,5·σ·ε gegeben. Die Schätzung der Bruchenergie aus den typischen Zugfestigkeitseigenschaften einer Baustahlprobe mit einer Streckgrenze von 205 MPa, einer Zugfestigkeit von 415 MPa und einer Bruchdehnung von 0,3 ergibt 1,12 J/mm³ der Messlänge der Prüfprobe.
Das Verhältnis der Energie für duktilen Bruch zur Energie für spröden Bruch beträgt 900. Dieses Verhältnis nimmt mit zunehmender Bruchdehnung und zunehmender Verfestigung zu. Die Flächen- und Energiebeziehung ist nur annähernd. Der Nutzen solcher Zähigkeitsschätzungen liegt in der Leichtigkeit, mit der die Prüfung durchgeführt werden kann, und dem Einblick, den die Schätzungen in die Bedeutung der Plastizität für die Verhinderung von Bruch geben. Darüber hinaus kann eine plastische Dehnung von nur 0,01 % einen bemerkenswerten Effekt auf die Fähigkeit des Werkstoffs haben, Energie ohne Bruch zu absorbieren.
Zähigkeit ist eine sehr wichtige Eigenschaft für viele strukturelle Anwendungen. Kranarme, Schiffsrümpfe, Achsen, Zahnräder und Kupplungen müssen alle während des Betriebs Energie absorbieren. Die Fähigkeit, Erdbebenlasten, Systemüberdrücke und sogar kleinere Unfälle zu widerstehen, erfordert ebenfalls Werkstoffzähigkeit. Die Erhöhung der Festigkeit von Eisen- und Stahlwerkstoffen verringert normalerweise die Duktilität und in vielen Fällen die Zähigkeit. Daher kann die Erhöhung der Festigkeit des Werkstoffs die Wahrscheinlichkeit eines betriebsbedingten Versagens erhöhen, wenn Werkstoffzähigkeit für einen zufriedenstellenden Betrieb wichtig ist.
Dies wird durch den Vergleich der Flächen unter den beiden Spannungs-Dehnungs-Kurven in Abb. 2 deutlich. Die schraffierten Flächen in Abb. 2 zeigen eine weitere Zugfestigkeitseigenschaft, den Elastizitätsmodul (Modul der Elastizität). Der Elastizitätsmodul kann aus Zugspannungs-Dehnungs-Kurven gemessen werden. Die Fähigkeit von Eisen- und Stahlwerkstoffen, Energie durch elastische Prozesse zu absorbieren, ist die Elastizität (Resilienz) des Werkstoffs. Der Elastizitätsmodul ist definiert als die Fläche unter dem elastischen Teil der Spannungs-Dehnungs-Kurve. Die Erhöhung der Streckgrenze und/oder die Verringerung des E-Moduls erhöhen den Elastizitätsmodul und verbessern die Fähigkeit dieser Werkstoffe, Energie ohne dauerhafte Verformung zu absorbieren.
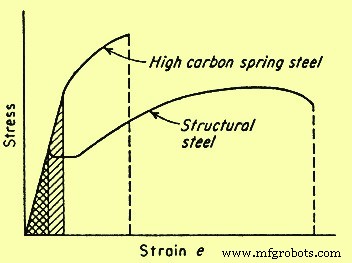
Abb. 2: Vergleich der Spannungs-Dehnungs-Kurven für hoch- und niedrigzähe Stähle
Werkstoffduktilität
Die Werkstoffduktilität beim Zugversuch wird allgemein durch Messung entweder der Bruchdehnung oder der Querschnittsverringerung (Z) am Bruch festgelegt. Im Allgemeinen ist die Messung der Duktilität in drei Hinsichten von Interesse: (i) um anzugeben, inwieweit ein Stahl ohne Bruch in metallurgischen Bearbeitungsvorgängen wie Walzen, Umformen oder Extrudieren verformt werden kann, (ii) um dem Konstrukteur allgemein die Fähigkeit des Stahls anzuzeigen, vor dem Bruch plastisch zu fließen, und (iii) als Indikator für Änderungen im Verunreinigungsgrad oder in den Verarbeitungsbedingungen zu dienen. Die Duktilitätsmessung muss spezifiziert werden, um die Werkstoffqualität zu beurteilen, obwohl keine direkte Beziehung zwischen der Duktilitätsmessung und der Leistung besteht.
Zugduktilität ist ein sehr nützliches Maß bei der Beurteilung der Werkstoffqualität. Viele Codes und Normen schreiben Mindestwerte für die Zugduktilität vor. Ein Grund für diese Spezifikationen ist die Gewährleistung ausreichender Zähigkeit ohne die Notwendigkeit, eine kostspieligere Zähigkeitsspezifikation zu fordern. Die meisten Änderungen in der Werkstoffzusammensetzung und/oder den Verarbeitungsbedingungen erzeugen Änderungen in der Zugduktilität. Darüber hinaus korrelieren die metallurgischen Bearbeitungseigenschaften von Eisen- und Stahlwerkstoffen besser mit der Fähigkeit zur Verfestigung als mit der Duktilität des Werkstoffs. Die Verfestigungsfähigkeiten vieler Eisen- und Stahlwerkstoffe, die für den technischen Einsatz verwendet werden, wurden durch Analyse des wahren Spannungs-Dehnungs-Verhaltens quantifiziert.
Wahre Spannungs-Dehnungs-Beziehung
Die Umwandlung des technischen Spannungs-Dehnungs-Verhaltens in die wahre Spannungs-Dehnungs-Beziehung zeigt, dass das Maximum in der technischen Spannungs-Dehnungs-Kurve von der Zuginstabilität herrührt, nicht von einer Abnahme der Festigkeit des Werkstoffs. Der Abfall in der technischen Spannungs-Dehnungs-Kurve ist künstlich und tritt nur auf, weil die Spannungsberechnung auf dem ursprünglichen Querschnittsbereich basiert. Sowohl Prüfung als auch Analyse zeigen, dass für die meisten Eisen- und Stahlwerkstoffe die Zuginstabilität dem Beginn der Einschnürung in der Prüfprobe entspricht. Die Einschnürung resultiert aus Dehnlokalisierung. Daher kann, einmal eingeleitet, die wahre Dehnung nicht mehr aus der Probenverlängerung berechnet werden. Aufgrund dieser und anderer analytischer Einschränkungen der technischen Spannungs-Dehnungs-Daten wird, wenn Zugdaten verwendet werden, um die metallurgische Reaktion während der mit Fertigungsprozessen verbundenen Verformung zu verstehen und vorherzusagen, die wahre Spannungs-wahre Dehnungs-Beziehung bevorzugt.
Die Verformung, die ohne Bruch in einem Tiefziehvorgang accommodiert werden kann, variiert mit dem Werkstoff. Beispielsweise kann austenitischer Edelstahl erfolgreich auf 50 % Z gezogen werden, während ferritischer Stahl nach ca. 20 % bis 30 % Z bei ähnlichen Ziehvorgängen versagen kann. Beide Stahlarten durchlaufen beim Zugversuch mehr als 50 % Z. Dieser Unterschied in der Ziehbarkeit korreliert mit dem Verfestigungsexponenten (n) und ist daher aus der Steigung der wahren Spannungs-Dehnungs-Kurven für die beiden Stähle ersichtlich.
Die n-Werte für ferritische und austenitische Stähle betragen typischerweise 0,25 und 0,5. Ein vollkommen plastischer Werkstoff hat einen n-Wert von null und ein vollständig elastischer Festkörper einen n-Wert von eins. Die meisten Eisen- und Stahlwerkstoffe haben n-Werte zwischen 0,1 und 0,5. Verfestigungsexponenten korrelieren mit der Fähigkeit von Versetzungen, sich um Versetzungen und andere Hindernisse in ihrem Pfad zu bewegen. Eine solche Bewegung wird als „Quergleiten“ bezeichnet. Wenn Quergleiten einfach ist, stapeln sich Versetzungen nicht hintereinander auf, und der n-Wert ist niedrig. Baustahl ist das Beispiel, das leicht Quergleiten durchläuft. Der n-Wert nimmt zu, je schwieriger Quergleiten wird. Quergleiten ist in austenitischem Edelstahl sehr schwierig, und der n-Wert für diesen Stahl liegt bei ca. 0,5.
Zugproben, Bleche, Platten, Drähte, Stäbe und andere metallische Abschnitte haben stellenweise Variationen in Querschnittsgröße, Streckgrenze und anderen mikrostrukturellen und strukturellen Inhomogenitäten. Plastische Verformung dieser Werkstoffe beginnt an den lokal schwachen Bereichen. Ohne Verfestigung verringert diese anfängliche plastische Dehnung die Nettquerschnittsgröße und fokussiert die fortgesetzte Verformung in den schwachen Bereichen. Die Verfestigung bewirkt jedoch, dass die Fließspannung im verformten Bereich ansteigt. Dieser Anstieg der Fließspannung erhöht die für fortgesetzte plastische Verformung im Bereich notwendige Last und bewirkt, dass sich die Verformung über den gesamten Querschnitt verteilt. Je höher der n-Wert, desto größer ist der Anstieg der Fließspannung und desto größer die Tendenz, dass sich die plastische Verformung gleichmäßig verteilt. Diese Tendenz hat große Auswirkungen auf die Verformbarkeit von Eisen- und Stahlwerkstoffen.
Als Beispiel ist die maximale Z, die in einem Ziehvorgang accommodiert werden kann, gleich dem n-Wert, wie er aus dem wahren Spannungs-Dehnungs-Verhalten des Werkstoffs bestimmt wird. Aufgrund einer solchen Korrelation kann der Effekt von Prozessvariablen wie Dehnrate und Temperatur durch Zugversuche bewertet werden. Dies bietet eine Basis, um den Effekt von Prozessvariablen ohne direkte, prozessinterne Beurteilung der Variablen abzuschätzen.
Temperatur- und Dehnrateneffekte
Die Streckgrenze der meisten Eisen- und Stahlwerkstoffe nimmt mit zunehmender Dehnrate zu und mit steigender Temperatur ab. Diese Abhängigkeit resultiert aus einer Kombination mehrerer metallurgischer Faktoren. Beispielsweise sind Versetzungen tatsächlich Verschiebungen und können sich daher nicht schneller als die Schallgeschwindigkeit bewegen. Auch wenn sich die Versetzungsgeschwindigkeiten der Schallgeschwindigkeit nähern, wird Quergleiten zunehmend schwieriger und der n-Wert steigt. Dieser Anstieg des n-Werts erhöht die Fließspannung bei gegebener Dehnung und erhöht somit die Streckgrenze des Werkstoffs. Eine Abnahme der Duktilität und sogar ein Übergang von duktilem zu sprödem Bruch können ebenfalls mit dehnrateninduzierten Erhöhungen der Streckgrenze verbunden sein.
In vielerlei Hinsicht ist die Verringerung der Temperatur ähnlich wie die Erhöhung der Dehnrate. Die Beweglichkeit von Versetzungen nimmt mit abnehmender Temperatur ab, und daher nehmen für die meisten Eisen- und Stahlwerkstoffe die Festigkeit zu und die Duktilität ab, wenn die Temperaturen gesenkt werden. Wenn die Verringerung der Versetzungsbeweglichkeit ausreicht, kann die Duktilität bis zum Punkt des spröden Bruchs reduziert werden. Eisen- und Stahlwerkstoffe, die einen Übergang von duktilem zu sprödem Bruch zeigen, wenn die Temperatur gesenkt wird, dürfen nicht für strukturelle Anwendungen bei Temperaturen unter dieser Übergangstemperatur verwendet werden.
Versetzungsbewegung wird durch Wechselwirkung zwischen Versetzungen und durch Legierungs- oder Fremdatome (alien atoms) gehemmt. Der Effekt dieser Wechselwirkung ist sowohl zeit- als auch temperaturabhängig. Die Wechselwirkung wirkt, die Streckgrenze zu erhöhen und die Duktilität zu begrenzen. Der Prozess ist am effektivsten, wenn genügend Zeit für das Fremdatom zur Segregation an die Versetzung vorhanden ist und die Versetzungsgeschwindigkeit fast der Diffusionsgeschwindigkeit des Fremdatoms entspricht. Daher ist bei einer gegebenen Temperatur die Versetzungs-Fremdatom-Wechselwirkung bei einer bestimmten intermediären Dehnrate maximal. Bei niedriger Dehnrate kann das Fremdatom so schnell diffundieren wie sich die Versetzung bewegt, und es gibt wenig oder keine Tendenz für den Verformungsprozess, eine Trennung der Versetzung von ihrer Lösungsatmosphäre zu erzwingen. Bei hohen Dehnraten, einmal erreicht, gibt es nicht genug Zeit für die Wiederherstellung der Atmosphäre während der Prüfperiode. Die Atombewegung nimmt mit steigender Temperatur zu, daher ist die Dehnrate, die die Versetzungs-Fremdatom-Wechselwirkung ermöglicht, temperaturabhängig. Da diese Wechselwirkung die Duktilität begrenzt, kann die Dehnung im Zugversuch ein Minimum bei intermediären Prüftemperaturen zeigen, wo eine solche Wechselwirkung sehr effektiv ist.
Der Effekt der zeitabhängigen Versetzungs-Fremdatom-Wechselwirkung auf die Spannungs-Dehnungs-Kurve von Eisen- und Stahlwerkstoffen wird als „Verfestigungsalterung“ (Strain Aging) und „dynamische Verfestigungsalterung“ (Dynamic Strain Aging) bezeichnet. Verfestigungsalterung ist normalerweise offensichtlich, wenn der Zugversuch eines Werkstoffs, der einen scharfen Fließpunkt zeigt, unterbrochen wird. Wenn die Prüfprobe nach dem Überschreiten des Fließpunkts, durch den Lüders-Dehnungsbereich und in den Verfestigungsabschnitt der Spannungs-Dehnungs-Kurve entlastet wird, werden zwei Verhaltensweisen beobachtet, wenn der Zugversuch fortgesetzt wird.
Wenn die Probe in kurzer Zeit nachgeladen wird, ist der elastische Teil der Nachladekruve parallel zur ursprünglichen elastischen Ladekruve, und die plastische Verformung setzt bei dem Spannungsniveau wieder ein, das kurz vor der Unterbrechung der Prüfung erreicht wurde. Wenn jedoch die Zeit zwischen Entlastung und Nachladung ausreicht, damit sich Fremdatome an die Versetzung segregeren, tritt der Fließpunkt erneut auf, und die plastische Dehnung wird nicht wieder eingeleitet, wenn das Entlastungsspannungsniveau erreicht wird. Dieses erneute Auftreten des Fließpunkts ist Verfestigungsalterung, und die Stärke des Verfestigungsalterungspunkts hängt sowohl von der Zeit als auch von der Temperatur ab, da Lösungsatomdiffusion und Segregation an die Versetzung für die Entwicklung des Punkts erforderlich sind. Wenn die Zugdehnrate in einem Bereich liegt, in dem Lösungssegregation während der Prüfung auftreten kann, wird dynamische Verfestigungsalterung beobachtet. Segregation pflockt die zuvor mobile Versetzung und erhöht die Fließspannung, und wenn die neue, höhere Fließspannung erreicht wird, wird die Versetzung von der Lösungsatmosphäre getrennt und die Fließspannung sinkt. Dieser abwechselnde Anstieg und Abfall der Fließspannung bewirkt, dass die Spannungs-Dehnungs-Kurve gezackt (serrated) wird.
Gezackter Fluss ist üblich in Baustahl, da er mobile Legierungs- oder Fremdelemente enthält. Dieser Effekt wurde zunächst detailliert von Portevin und LeChatelier untersucht und wird oft als Portevin-LeChatelier-Effekt bezeichnet. Verarbeitungsbedingungen sind so auszuwählen, dass der Verfestigungsalterungseffekt vermieden wird. Diese Auswahl beinhaltet im Wesentlichen die Kontrolle der Verarbeitungsdehnrate und -temperatur.
Spezielle Prüfmethoden
Der Zugversuch liefert grundlegende Informationen über die Reaktion von Eisen- und Stahlwerkstoffen auf mechanische Belastung. Prüfungstemperatur und Dehnrate (oder Belastungsrate) werden normalerweise aufgrund der Auswirkungen dieser Variablen auf die metallurgische Reaktion der Probe kontrolliert. Der Zugversuch misst normalerweise Festigkeit und Duktilität. Diese Parameter sind häufig empfindlich gegenüber der Probenkonfiguration, der Prüfumgebung und der Art und Weise, wie die Prüfung durchgeführt wird. Spezielle Zugversuchsmethoden wurden entwickelt, um den Einfluss von Prüf- und Probenbedingungen auf die Festigkeit und Duktilität von Eisen- und Stahlwerkstoffen zu messen. Diese Prüfmethoden umfassen den Kerbzugversuch und den Langsamzugversuch.
Kerbzugversuch
Eisen- und Stahlwerkstoffe, die in technischen Anwendungen verwendet werden, müssen häufig mehraxialer Belastung und hoher Spannungskonzentration aufgrund der Bauteilkonfiguration standhalten. Der Standardzugversuch misst die Werkstoffleistung an einer glatten Stabprobe, die einachsiger Belastung ausgesetzt ist. Dieser Unterschied zwischen Anwendung und Prüfprobe kann die Fähigkeit des Standardzugversuchs verringern, die Werkstoffreaktion unter den erwarteten Anwendungsbedingungen vorherzusagen. Auch die durch mehraxiale Belastung und Spannungskonzentration normalerweise verursachte Verringerung der Duktilität ist im Prüfergebnis möglicherweise nicht sichtbar. Der Kerbzugversuch wurde daher entwickelt, um diese Schwäche im Standardzugversuch zu minimieren und das Verhalten des Werkstoffs in Gegenwart von Fehlern, Kerben und Spannungskonzentrationen zu untersuchen.
Die gekerbte Zugprobe enthält normalerweise eine 60°-Kerbe mit einem Wurzelradius von weniger als 0,025 mm. Der Spannungszustand direkt unterhalb der Kerspitze nähert sich triaxialer Zugspannung, und für duktile Stähle erhöht dieser Spannungszustand normalerweise die Streckgrenze und verringert die Duktilität. Dieser Anstieg der Streckgrenze resultiert aus dem Effekt des Spannungszustands auf die Versetzungsdynamik. Schubspannung wird für die Versetzungsbewegung benötigt. Rein triaxiale Belastung erzeugt keine Schubspannung. Daher ist die Versetzungsbewegung an der Kerspitze begrenzt, und der Streckgrenzwert wird erhöht. Diese Einschränkung der Versetzungsbewegung verringert auch die Duktilität der gekerbten Probe. Bei niedrig duktilen Stählen kann die kerbinduzierte Verringerung der Duktilität so schwerwiegend sein, dass der Bruch eintritt, bevor die 0,2 % Dehngrenze erreicht wird.
Die Empfindlichkeit von Eisen- und Stahlwerkstoffen gegenüber Kerbeffekten wird als „Kerbsensitivität“ bezeichnet. Diese Sensitivität wird durch das Verhältnis von Kerbfestigkeit zur glatten Stab-Zugfestigkeit quantifiziert. Ein kerbempfindlicher Werkstoff hat ein Verhältnis kleiner als eins. Glatte Stab-Zugdaten für diese Werkstoffe sagen das Werkstoffverhalten unter Betriebsbedingungen nicht zufriedenstellend voraus. Zähe duktile Werkstoffe sind oft kerbverstärkt und haben ein Kerbsensitivitätsverhältnis größer als eins, sodass der Standardzugversuch für diesen Werkstoff ein konservativer Leistungsprädiktor ist.
Langsamzugversuch (Slow Strain Rate Testing)
Prüfumgebungen können ebenfalls nachteilige Auswirkungen auf das Zugverhalten von Eisen- und Stahlwerkstoffen haben. Die Charakterisierung von Umwelteinflüssen auf die Werkstoffreaktion kann durch Durchführung des Zugversuchs in der interessierenden Umgebung erfolgen. Da die Schwere des Umweltangriffs normalerweise mit zunehmender Zeit zunimmt, wird der Zugversuch, der darauf ausgelegt ist, Umwelteinflüsse zu bestimmen, oft bei sehr niedriger Dehnrate durchgeführt. Die niedrige Dehnrate erhöht die Prüfzeit und maximiert die Exposition gegenüber der Prüfumgebung. Diese Art der Prüfung wird entweder als „Slow Strain Rate Testing“ (SSRT) oder als „Constant Extension Rate Testing“ (CERT) bezeichnet. Die Exposition gegenüber der aggressiven Umgebung kann die Festigkeit und/oder Duktilität der Prüfprobe verringern. Diese Verringerung kann von der Entstehung von Oberflächenrissen und/oder einer Änderung des Bruchmodus begleitet werden. Eine SSRT- oder CERT-Studie, die schädliche Auswirkungen auf das Zugverhalten zeigt, belegt, dass der Prüfwerkstoff für Umweltabbau anfällig ist.
Diese Anfälligkeit kann Bedenken hinsichtlich der Nutzung des Werkstoffs in dieser Umgebung hervorrufen. Umgekehrt kann der Test zeigen, dass das Zugverhalten des Werkstoffs nicht von der Umgebung beeinflusst wird und daher für die Anwendung in dieser Umgebung geeignet ist. SSRT oder CERT können verwendet werden, um Werkstoffe auf potenzielle Betriebsexpositionen zu prüfen und/oder die Auswirkungen erwarteter Betriebsänderungen auf die in Prozesssystemen verwendeten Werkstoffe zu untersuchen. In beiden Fällen ist die Absicht, die Nutzung von Werkstoffen unter Bedingungen zu vermeiden, die die Festigkeit und Duktilität verschlechtern und vorzeitiges Versagen verursachen könnten. Neben den Zugdaten können Beweise für nachteilige Umwelteinflüsse auch durch Untersuchung der Bruchmorphologie der Prüfproben von CERT und SSRT gefunden werden.
Bruchmerkmale
Der Zugbruch duktiler Eisen- und Stahlwerkstoffe leitet sich im Allgemeinen intern im eingezogenen Teil des Zugstabs ein. Teilchen wie Einschlüsse, dispersierte zweite Phase und/oder Ausfällungen können als Nukleationsstellen dienen. Der Bruchprozess beginnt mit der Entwicklung eines kleinen Lochs, oder Mikropores, an der Teilchen-Matrix-Grenzfläche. Fortgesetzte Verformung vergrößert das Mikropore, bis es an einem bestimmten Punkt im Prüfprozess mit anderen Mikroporen in Kontakt kommt und koalesziert. Dieser Prozess wird als „Mikroporenkoaleszenz“ bezeichnet und führt zur charakteristischen muldenförmigen Bruchoberflächentopographie duktiler Versagensprozesse.
Die Oberflächentopographie eines spröden Bruchs unterscheidet sich erheblich von der der Mikroporenkoaleszenz. Spröder Bruch leitet sich im Allgemeinen an Unvollkommenheiten an der äußeren Oberfläche des Werkstoffs ein und breitet sich entweder durch transkristallinen Spaltungsprozess oder durch Absonderung entlang der Korngrenzen aus. Die resultierende Oberflächentopographie ist entweder facettiert, vielleicht mit dem flussartigen Muster, das typisch für Spaltung ist, oder interkristallin, was ein „Zuckerkristall“-ähnliches Erscheinungsbild erzeugt. Der Prüfwerkstoff kann inhärent spröde sein, oder Sprödigkeit kann durch Wärmebehandlung, Senkung der Prüftemperatur, das Vorhandensein einer aggressiven Umgebung und/oder das Vorhandensein einer scharfen Kerbe an der Prüfprobe eingeführt werden.
Die Temperatur, Dehnrate, Prüfumgebung und andere Bedingungen, einschließlich der Probenoberflächenbeschaffenheit für den Zugversuch, sind im Allgemeinen gut etabliert. Ein Verständnis der Auswirkungen solcher Prüfparameter auf die Bruchmerkmale der Prüfprobe kann sehr nützlich sein bei der Bestimmung der Anfälligkeit von Eisen- und Stahlwerkstoffen für Degradation während der Fertigung oder während der Anwendung. Typischerweise verringert jede Wärmebehandlung oder Prüfbedingung, die den Bruchprozess von der Mikroporenkoaleszenz zu einem spröderen Bruchmodus ändert, die Duktilität und Zähigkeit des Werkstoffs und kann unter ausgewählten Betriebsbedingungen frühen Bruch fördern. Da der Bruchprozess sehr empfindlich auf sowohl den metallurgischen Zustand der Probe als auch die Bedingungen des Zugversuchs reagiert, ist die Charakterisierung der Bruchoberfläche ein wichtiger Bestandteil vieler Zugversuchsprogramme.
Herstellungsprozess
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Präzise instrumentelle Analyse von Stahl, Schlacke und Rohstoffen
- Schlüsseltrends, die die Eisen- & Stahlindustrie heute prägen
- Stahlwerkstoffe & Stanzwerkzeuge: Festigkeit, Haltbarkeit und Performance
- Edelstahl vs. Baustahl: Was ist beim Stanzen überlegen?
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Roheisen: Wichtige Eigenschaften, Zusammensetzung und industrielle Nutzung
- Wesentliche Rohstoffe der Eisen- & Stahlproduktion