



Optimierung der Stahlleistung: Entphosphorierungsstrategien
Entphosphorierung von Stählen
Die Auswirkungen von Phosphor (P) auf die Eigenschaften von Stählen sind in Tabelle 1 zusammengefasst. Man sieht, dass P sowohl positive als auch negative Auswirkungen auf die Stahleigenschaften hat.
| Tabelle 1: Auswirkungen von Phosphor auf die Eigenschaften von Stählen | ||
|---|---|---|
| Nr. | Eigenschaft | Auswirkung von Phosphor |
| 1 | Festigkeit | Stark positiv (verstärkt Ferrit) |
| 2 | Backhärtbarkeit | Positiv |
| 3 | Duktilität | Stark negativ |
| 4 | Verzinkungsglühen (Galvanneal) | Kann Widerstand gegen Pulverbildung verbessern |
| 5 | Phosphatierbarkeit | Positiv |
| 6 | Emaillieren | |
| a. Fischschuppenbildung | Negativ | |
| b. Beizen | Positiv | |
| 7 | Schweißbarkeit | Nicht schädlich bei Gehalten unter 0,1 % |
| 8 | Kernverluste in Motorenblechen | Stark negativ |
| 9 | Bruchzähigkeit | Stark negativ |
Stähle mit niedrigem P-Gehalt sind für Anwendungen erforderlich, bei denen hohe Duktilität benötigt wird, wie Dünnbleche, tiefziehbare Stähle und Rohrleitungen etc. In früheren Zeiten wurde die P-Kontrolle in der Stahlproduktion nicht als große Herausforderung angesehen, da Eisenerze mit niedrigem P-Gehalt leicht und günstig verfügbar waren. In der jüngeren Vergangenheit jedoch, wegen hoher Eisenerzpreise, werden niedrigerpreisige Eisenerze aus Quellen verwendet, die normalerweise höheren P-Gehalt haben, was die P-Kontrolle zu einer wichtigen Aktivität während der Stahlherstellung gemacht hat.
Zusätzlich zu P aus den Eisenerzen gelangt P auch durch das Recycling des LD-Schlacken (BOF-Schlacke) in die flüssige Stahlschmelze. Das Recycling der LD-Schlacke erfolgt durch die Sinteranlage oder direkt in den Hochofen, um den Eisen- und Kalkgehalt der Schlacke zurückzugewinnen und die mit der Schlackenentsorgung verbundenen Probleme zu minimieren. Der der Sinteranlage oder dem Hochofen zugeführte Sinter oder die LD-Schlacke erhöht unvermeidlich den P-Gehalt des Roheisens und damit die P-Last auf den Stahlherstellungsprozess.
Entphosphorierung in integrierten Stahlwerken
In integrierten Stahlwerken erfolgt die Entfernung von P normalerweise während des primären Stahlherstellungsprozesses, meistens des LD-Prozesses (BOF). Um neuen Anforderungen an die P-Kontrolle gerecht zu werden, ist es notwendig, das Verständnis der Thermodynamik und Kinetik der P-Verteilungsreaktion zwischen Schlacke und Metallschmelze während des Stahlherstellungsprozesses zu verbessern.
Die Entphosphorierung von Stählen ist zu einer sehr wichtigen metallurgischen Technik in der Stahlherstellung geworden, um hochwertige Stähle herzustellen. Da der P-Gehalt durch die Reaktionen im LD-Konverter kontrolliert wird, wurde die Doppelschlackentechnik allgemein angewendet, um niedrigphosphorhaltige gekillte Stähle zu erhalten. Diese Technik wird jedoch von einer Erhöhung der Betriebszeit und einer Verringerung des Stahlausbeutes begleitet. Zusätzlich zu den Produktivitätsproblemen mit dieser Technik wird während des Betriebs des LD-Konverters eine enorme Menge an LD-Schlacke erzeugt.
Phosphor kann auch während des Stahlveredelungsprozesses entfernt werden. Tatsächlich können über 90 % des eingehenden P in der Schmelze im LD-Konverter entfernt werden. Die Veredelungskapazität der Schlacke hängt von vielen Variablen ab, wie Schlacken- und Metallzusammensetzung, Temperatur, Zeit und Intensität des Schlacke/Metall-Rührens.
Der P-Gehalt in der flüssigen Stahlschmelze während des Abstichens, der Entoxidation, des Inertgasblasens und des Gießens kann allmählich aufgrund seiner Einführung mit Entoxidationsmitteln und Reduktion aus einer Schlacke zunehmen. Diese Möglichkeit muss berücksichtigt werden, um die Entphosphorierungsbedingungen in der flüssigen Stahlschmelze aufrechtzuerhalten. Als Ergebnis von Reaktionen zwischen Stahl, Schlacke und Entoxidationsmitteln verschiebt sich das P-Gleichgewicht in Richtung einer Erhöhung des P-Gehalts im Stahl, trotz einer signifikanten Temperatursenkung. In diesem Fall hängt die Entphosphorierung im Wesentlichen vom Verhältnis des Stahl- zum Schlackengewichts ab. Die Rolle dieser Faktoren kann aus der folgenden P-Bilanzgleichung abgeleitet werden.
(P-Gehalt in der Pfannenschlacke) + (P-Gehalt im Pfannenstahl) = (P-Gehalt im abgestochenen Metall) + (P-Gehalt in der vom Stahl in der Pfanne eingeschlossenen Schlacke) + (P aus Entoxidationsmitteln).
Phosphorreaktion und thermodynamisches Gleichgewicht
Die ersten umfassenden Studien zur Entphosphorierung wurden in den 1940er Jahren durchgeführt. Diese Studien beobachteten, dass FeO und CaO notwendige Schlackenbestandteile für die Entphosphorierung von Stahl sind. Diese Studien zeigten auch, dass die Entphosphorierungsreaktion exotherm ist und dass die Schlackekapazität für Entphosphorierung mit der Temperatur abnimmt. Die Studien haben auch beobachtet, dass die Entphosphorierung durch eine Temperatursenkung und Erhöhung des FeO-Gehalts und der Basizität der Schlacke verbessert wird.
Viele Korrelationen wurden entwickelt, um das P-Verteilungsverhältnis als Funktion der Metall- und Schlackenzusammensetzung sowie der Temperatur vorherzusagen. Es gibt jedoch immer noch Unstimmigkeiten in den Labordaten und dem vorhergesagten Gleichgewichts-P-Verteilungsverhältnis.
Obwohl die Quantifizierung des P-Gleichgewichts extrem wichtig ist, arbeiten viele Stahlherstellungsofen nicht im Gleichgewicht, meist aufgrund der Bildung flüssiger Schlacke, Kinetik und Zeitbeschränkungen. Daher ist es wichtig zu wissen, wie nahe Stahlherstellungsofen am Gleichgewicht arbeiten, um optimale Schlackenzusammensetzungen zur Förderung der Entphosphorierung vorzuschlagen.
Es wurde während früher Studien festgestellt, dass die Rührbedingungen und die Schlackenzusammensetzung zwei Schlüsselfaktoren für eine optimale P-Entfernung sind. Auch eine Übersättigung der Schlacke mit CaO und MgO scheint den Prozess nicht im Geringsten zu begünstigen.
Es wurde während dieser Studien festgestellt, dass dynamische Grenzflächenphänomene an der Metall-Schlacke-Grenzfläche wahrscheinlich eine bedeutende Rolle im kinetischen Verhalten des Systems spielen, aufgrund des Austauschs oberflächenaktiver Elemente wie Sauerstoff (O₂), der die Grenzflächenspannung drastisch senkt und spontane Emulsifikation verursacht. Es wurde auch festgestellt, dass P keine Rolle bei der spontanen Emulsifikation spielt und schnell entfernt wird, bevor dynamische Grenzflächenphänomene einsetzen. Emulsifikation wird möglicherweise durch Entoxidation des Metalls nach der P-Entfernung verursacht, wobei das Metall aus unbekannten Gründen mit O₂ übersättigt wird. Die geschätzte Oberfläche erhöht sich während der Anfangs- und mittleren Perioden der Reaktion um über eine Größenordnung. Der Metalltropfen zerfällt in Hunderte kleiner Tröpfchen, wodurch das Metall effektiv in die Schlacke emulgiert wird. Mit der Zeit nimmt die Oberfläche ab und die Metalltröpfchen koaleszieren. Ähnliche Ergebnisse wurden für einen Eisen (Fe)-Tropfen beobachtet, der oxidiert wird.
In den 1950er Jahren wurde vorgeschlagen, dass es befriedigend ist, die Reaktion in ihrer einfachsten Form wie unten gegeben zu betrachten.
2P + 5O = P₂O₅ (flüssig)
Die freie Energie, die mit der Reaktion verbunden ist, wurde unter Verwendung einer Schätzung der Schmelzentsropie von P₂O₅ bewertet, so dass
ΔG = – 740.375 + 535,365 T J/mol
Bei T über 1382 K wird ΔG positiv, was zur Zersetzung von P₂O₅ in P und O führt. Daher erfordert die Entfernung von P, dass P₂O₅ reduziert werden muss. Der Aktivitätskoeffizient von P₂O₅ wird durch Kieselsäure (SiO₂) erhöht und durch basische Oxide wie CaO und MgO verringert.
In den 1980er Jahren wurden weitere Studien zur P-Verteilung in verschiedenen Schlackensystemen durchgeführt. Diese Studien haben gezeigt, dass das P-Verteilungsverhältnis mit zunehmendem CaO-Gehalt in der Schlacke und mit sinkender Temperatur zunimmt. Es ist auch zu sehen, dass der Effekt von CaF₂ auf die Entphosphorierung derselbe ist wie der von CaO, ohne den Schmelzpunkt der Schlacke zu erhöhen. Die Auswirkungen von Bariumoxid (BaO) und Natriumoxid (Na₂O) auf die P-Verteilung wurden ebenfalls untersucht. Diese Studien kamen zu dem Schluss, dass die CaO-Äquivalenzen von Na₂O und BaO auf Gewichtsprozentbasis 1,2 bzw. 0,9 betragen.
Die P-Verteilung in den verschiedenen Schlackensystemen wurde vielfach untersucht und mehrere Korrelationen entwickelt. Die verschiedenen Schlussfolgerungen dieser Studien sind im Folgenden zusammengefasst.
- CaO, MgO, SiO₂, P₂O₅, FeO und MnO Gehalte der Schlacke beeinflussen die P-Verteilung.
- Die flüssige Schlacke ist vollständig ionisiert und P existiert in der Schlacke als Phosphation.
- Der Logarithmus der P-Verteilung steigt mit 2,5 log % FeO, wie von der Thermodynamik vorhergesagt, und eine Erhöhung der Schlackenbasizität erhöht auch den Verteilungsquotienten.
- Die Erhöhung der Schlackenbasizität (CaO/SiO₂) bis 2,0 hat einen stark zunehmenden Effekt auf die P-Verteilung. Der Anstieg ist jedoch bei Basizitäten über 2,5 viel weniger ausgeprägt.
- Das P-Verteilungsverhältnis nimmt zunächst mit zunehmendem FeO-Gehalt zu, nimmt dann aber nach Erreichen eines bestimmten Niveaus ab. Dieses Niveau ist eine Funktion der Schlackenbasizität und der Temperatur. Diese Schlussfolgerungen gelten auch für FeO-Gehalte in der Schlacke zwischen 15 % und 25 %. Genauer gesagt ist die P-Verteilung unabhängig von FeO-Gehalten über 19 %. Zusätzlich scheint die P-Verteilung bei Erhöhung des MgO-Gehalts bei Temperaturen von 1600 °C und 1650 °C niedriger zu sein.
- Für Schlacken, die 0,2 % bis 1,0 % P₂O₅ enthalten, ist der Logarithmus des Aktivitätskoeffizienten von P₂O₅ eine lineare Funktion des CaO- und MgO-Gehalts und hat keine Temperaturabhängigkeit. Für Schlacken mit mehr als 1 % P₂O₅ ist der Logarithmus des Aktivitätskoeffizienten von P₂O₅ ebenfalls eine lineare Funktion von CaO, hat aber auch Temperaturabhängigkeit.
- Erhöhungen der Konzentrationen von Ca²⁺, Fe²⁺ und Mg²⁺ führen zu einer Verringerung des Aktivitätskoeffizienten von P₂O₅, während (SiO₄)⁴⁻ den gegenteiligen Effekt hat.
- Polymerisation von P tritt in den in der Stahlherstellung üblicherweise gefundenen Schlacken nicht ausgedehnt auf.
Andere Ansätze zur Modellierung der P-Verteilung zwischen Stahl und Schlacke wurden ebenfalls versucht. 2011 wurde ein umfassendes thermodynamisches Modell basierend auf der Ion- und Molekülkoexistenztheorie (IMCT) entwickelt, um das P-Verteilungsverhältnis zwischen CaO-SiO₂-FeO-Fe₂O₃-MnO-Al₂O₃-P₂O₅-Schlacken und flüssigem Stahl vorherzusagen. Die IMCT geht davon aus, dass die Schlacke aus einfachen Ionen wie Ca²⁺, Fe²⁺, Mg²⁺ und O²⁻; einfachen Molekülen P₂O₅, SiO₂ und Al₂O₃; Silikaten, Aluminaten und vielen anderen als komplexe Moleküle besteht. Jede ionische Art nimmt an Reaktionen teil, um komplexe Moleküle aus (Me²⁺ und O²⁻) Ionenpaaren und einfachen Molekülen zu bilden und befindet sich im thermodynamischen Gleichgewicht. Die möglichen P-Moleküle, die berücksichtigt werden, sind P₂O₅, 3FeO·P₂O₅, 4FeO·P₂O₅, 2CaO·P₂O₅, 3CaO·P₂O₅, 4CaO·P₂O₅, 2MgO·P₂O₅, 3MgO·P₂O₅ und 3MnO·P₂O₅. Es wurde festgestellt, dass 3CaO·P₂O₅ und 4CaO·P₂O₅ einen Beitrag zum gemessenen P-Verteilungsquotienten von 96 % bzw. 4 % haben.
Die bisherige Diskussion betraf das P-Gleichgewicht zwischen flüssigem Stahl und flüssiger Schlacke. Aufgrund der mehrkomponentigen Natur von Stahlherstellungsschlacken ist es jedoch nicht ungewöhnlich, mögliche feste Phasen im Gleichgewicht mit der flüssigen Schlacke zu haben. Umfangreiche Studien wurden an spezifischen festen Phasen durchgeführt, die in Stahlherstellungsschlacken üblich sind. Genauer gesagt konzentrierten sich die Studien auf Schlacken, die 2CaO·SiO₂ und CaO-Partikel enthalten. Diese festen Phasen sind normalerweise in Stahlherstellungsschlacken während des LD-Prozesses vorhanden und können eine Rolle bei der Entphosphorierung spielen, da Phosphate in ihnen gelöst werden können.
Phosphorveredelung im LD-Prozess (BOF)
„Ein guter Stahlmacher ist auch ein guter Schlackenmacher“ ist ein beliebtes Sprichwort unter dem Stahlherstellungspersonal und sehr relevant im Kontext des LD-Prozesses. Eine gute Kontrolle über die Schlackenbildung und -zusammensetzung ermöglicht optimale Veredelung und minimiert das Risiko, am Ende der Schmelze erneut Sauerstoff blasen oder zusätzliche Zugaben machen zu müssen. Zu Beginn des Blasens wird die Lanze hoch über der Metalloberfläche gehalten. In den ersten 3 bis 4 Minuten oxidiert Si (Silizium) aus dem Metall schnell zusammen mit Fe und bildet eine reich an FeO und SiO₂. Erhebliche Mengen an Kalk und dolomitischem Kalk werden in den LD-Konverter gegeben. Während das Blasen fortgesetzt wird, löst sich fester Kalk kontinuierlich in die flüssige Schlacke auf, wodurch die Schlackenmasse und die Basizität zunehmen. Während die Entkarburisierung fortgesetzt wird, beginnt die Schlacke zu schäumen, und das erzeugte CO-Gas reduziert den FeO-Gehalt in der Schlacke. Gegen Ende des Blasens nimmt die Entkarburisierungsrate ab, und die Fe-Oxidation wird wieder signifikant. Während des gesamten Blasens steigt die Metalltemperatur stetig von 1350 °C auf 1650 °C an, und die Schlackentemperatur ist am Ende des Blasens generell 50 °C höher als die des Metalls.
Der Mechanismus der Kalkslösung ist sehr relevant für den LD-Prozess und die P-Entfernung. Eine schnelle Lösung von Kalk während des LD-Prozesses bietet gute Möglichkeiten, die Produktivität zu steigern, die Prozesszeit und die Kosten zu reduzieren. Der Lösungsmechanismus von Kalk ist eine Funktion der Schlackenzusammensetzung und des Sättigungsgrades von Dicalciumsilicat (2CaO·SiO₂). Die anfängliche Schlacke ist reich an FeO und SiO₂. Wenn Kalk erstmals hinzugefügt wird und sich zu lösen beginnt, bildet sich eine Schicht aus 2CaO·SiO₂ um die festen Partikel und verlangsamt die Kalkslösungsrate. Diese feste Schicht kann brechen, und die Schlacke kann weiter in die Poren des Kalkpartikels eindringen und die Lösung fortsetzen. Die Schlackenpenetration ist eine Funktion der Viskosität und der Porengröße des festen Partikels.
Da im LD-Prozess häufig einige feste Oxidphasen mit der Schlacke koexistieren, ist es wichtig zu verstehen, wie feste Partikel die P-Entfernung beeinflussen können. Mehrere Studien haben die Löslichkeit von P in verschiedenen festen Partikeln wie CaO, 2CaO·SiO₂ und 3CaO·SiO₂ untersucht. Die folgenden sind einige Schlussfolgerungen dieser Studien.
- Die Phosphorverteilung zwischen den 2CaO·SiO₂-Partikeln und der Schlacke variiert zwischen 2 und 70, wenn der FeO-Gehalt und die Basizität in der Schlacke zunehmen. Die Temperaturabhängigkeit der P-Verteilung ist sehr gering, und die isolierten 2CaO·SiO₂-Partikel zeigen eine vollständige, gleichmäßige Umwandlung in 2CaO·SiO₂-3CaO·P₂O₅ innerhalb von 5 Sekunden.
- Bei Kontakt mit der CaO-FeO-SiO₂-P₂O₅-Schlacke wird das CaO-Partikel schnell von einer Schicht aus 2CaO·SiO₂-3CaO·P₂O₅ umhüllt, und eine CaO-FeO-Schlacke ohne P₂O₅ wird zwischen dem CaO-Partikel und der 2CaO·SiO₂-3CaO·P₂O₅-Festkörperlösung gebildet.
- Es gibt zwei mögliche Wege für den P-Transfer von der Schlacke zu 2CaO·SiO₂. Im ersten Weg würde 2CaO·SiO₂-3CaO·P₂O₅ aus der flüssigen Schlacke ausfällen, nachdem P aus der Metallphase übertragen wurde. Im zweiten möglichen Weg sind 2CaO·SiO₂-Partikel bereits in der Schlacke vorhanden, bevor P aus der Metallphase übertragen wird. P diffundiert dann in das ausgefallene, P-freie 2CaO·SiO₂-Partikel. Es wurde festgestellt, dass die P-Übertragungsrate über den Ausfällungsweg viel schneller ist als über den Diffusionsweg. Dies deutet darauf hin, dass das Vorhandensein von vorbestehenden 2CaO·SiO₂-Partikeln die P-Entfernung nicht unbedingt verbessert.
Während des Blasens im LD-Prozess wird eine sehr dynamische Umgebung geschaffen. Wenn der O₂-Strahl die Oberfläche der Schlacke und anschließend das flüssige Metall trifft, erzeugt er eine dreiphasige Gas-Schlacke-Metall-Emulsion, die die gesamte verfügbare Grenzfläche für mehrere chemische Reaktionen zwischen den Phasen erheblich erhöht. Metalltröpfchen werden kontinuierlich aus dem massiven Metallbad in das Schlacke-Gas-Gemisch ausgestoßen, wo sie für eine bestimmte Zeit reagieren können. Die Erzeugung dieser Metalltröpfchen ist sehr wichtig für die Kinetik im LD-Konverter.
Die Veredelungsrate während des LD-Prozesses ist nicht nur eine Funktion der chemischen Kinetik, sondern auch eine Funktion der Verweilzeit, die ein gegebenes Metalltröpfchen in der Schlacke verbringt. Die berechnete Verweilzeit eines Metalltröpfchens, das aus dem massiven Metallbad in einer ballistischen Bahn durch die Schlacke ausgestoßen wird, beträgt weniger als 1 Sekunde, was zu kurz ist, damit ein gegebenes Tröpfchen in signifikantem Umfang reagieren kann. Bei der Untersuchung des Verhaltens von Fe-C-Tröpfchen in der Schlacke wurde jedoch beobachtet, dass die Bildung eines Gas-„Hofs“ während der Entkarburisierung das Metalltröpfchen für 50 bis 200 Sekunden in der Schlacke schweben lässt. Basierend auf diesen Beobachtungen wurde das Modell modifiziert, um den Effekt der Entkarburisierung auf die scheinbare Dichte eines Metalltröpfchens einzubeziehen, und ist in der Lage, konsistente Verweilzeiten vorherzusagen.
Der Bericht „Imphos: Improving Phosphorus Refining“, veröffentlicht 2011, hat sich unter anderem mit Metall/Schlacke-Verhältnisprofilen, Größenverteilung von Metalltröpfchen in der Schlacke/Metall-Emulsion, P-Verteilung an der Schlacke-Metall-Grenzfläche und Kalkslösung befasst. Der Bericht hat fünf P-Entfernungsprofile definiert, wie in Abb. 1 dargestellt. Diese Profile sind: (i) nahezu konstantes P-Profil, (ii) P-Rückkehr-Profil, (iii) hohes P-Entfernungsprofil, (iv) P-Rückkehr- und Verlangsamungsprofil und (v) Rückkehr mit schnellem P-Entfernungsprofil. Für jedes dieser Profile wurden die Menge des Metalls und seine chemische Zusammensetzung für die Schlacke/Metall-Emulsion und das massive Bad untersucht. Es wurde festgestellt, dass der P-Gehalt der Metalltröpfchen in der Schlacke normalerweise niedriger oder gleich dem des massiven Bades ist, was darauf hindeutet, dass die P-Entfernung durch Entphosphorierung der in der Schlacke/Metall-Emulsion vorhandenen Metalltröpfchen und nicht im massiven Bad angetrieben wird. Eine interessante Beobachtung im Bericht ist, dass in den frühen Phasen des Blasens die P-Entfernung in den emulgierten Tröpfchen viel schneller erfolgte als die Entkarburisierung.
Metalltröpfchen wiesen extrem niedrige P-Gehalte (weit unter 100 ppm) auf, während im Bad noch weit über 1 % C vorhanden war. Dies steht möglicherweise im Zusammenhang mit dem Gas-„Hof“ und der Emulsifikation, die die Verweilzeit der Tröpfchen in den frühen Phasen des Blasens erhöhen können, was ihnen genügend Zeit gibt, mit der stark oxidierenden Schlacke zu reagieren, was zu schneller P-Entfernung führt, wenn die Tröpfchengröße geeignet ist. Da die P-Entfernung stark mit der Erzeugung von Metalltröpfchen verbunden ist, gibt es während jeder Phase des Blasens eine ideale Lanzenhöhe, um die Tröpfchenerzeugung zu maximieren und eine gute Schlacke/Metall/Gas-Emulsion zu erzeugen. Es wird beobachtet, dass mit abnehmender Lanzenhöhe weniger Metalltröpfchen erzeugt werden.
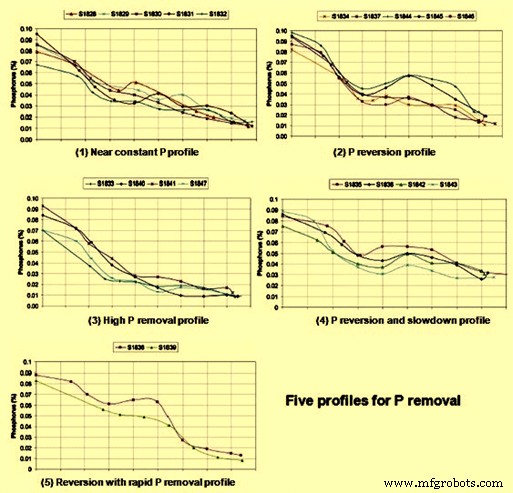
Abb. 1: Verschiedene Profile der P-Entfernung
Der Entphosphorierungsmechanismus im LD-Prozess kann wie folgt zusammengefasst werden.
- Zu Beginn des Blasens, wo die O₂-Lanze hoch gehalten wird, wird eine gute Ausstoßung von Tröpfchen erreicht und die P-Entfernung erfolgt schnell.
- Während das Blasen fortgesetzt wird und die Entkarburisierung beginnt, CO-Gas zu erzeugen, wird FeO in der Schlacke reduziert und die Schlacke kann nicht oxidierend genug werden. Dies kann zu einer Rückkehr von P in die Schmelze führen, da Tröpfchen re-phosphoriert werden und in das massive Metall zurückkehren. Dies ist besonders wichtig, wenn die Kalkslösung nicht optimal ist.
- Näher zum Ende des Blasens verlangsamt sich die Entkarburisierung und der FeO-Gehalt in der Schlacke steigt, was die Entphosphorierung wieder begünstigt. Dies kann jedoch möglicherweise nicht ausreichen, um die früher aufgetretene Rückkehr zu kompensieren.
- Optimale Ergebnisse können durch genaue Überwachung von FeO und CaO in der Schlacke erzielt werden. Eisenerzzugaben können hilfreich sein, um einen idealen FeO-Gehalt aufrechtzuerhalten, um die P-Oxidation parallel zur Entkarburisierung fortzusetzen.
Kinetik der Phosphorentfernung
Obwohl das P-Gleichgewicht breit untersucht wurde, wurde die Kinetik der P-Entfernung nicht in diesem Umfang untersucht. Allerdings gelten die gleichen Prinzipien wie für andere hochtemperatur-metallurgische Reaktionen. Wenn in Fe gelöster P mit Schlacke in Kontakt kommt, finden während der Entphosphorierungsreaktion mehrere Schritte statt, die eine grundlegende Illustration des Phänomens bieten. Diese Schritte sind wie folgt.
- Stofftransport in der Metallphase von [P] und [O] zur Schlacke-Metall-Grenzfläche
- Stofftransport in der Schlackenphase von (O²⁻) zur Schlacke-Metall-Grenzfläche
- Chemische Reaktion an der Schlacke-Metall-Grenzfläche zur Bildung von (PO₄)³⁻
- Stofftransport in der Schlackenphase von (PO₄)³⁻ weg von der Reaktionsgrenzfläche
Da die Entphosphorierung bei hohen Temperaturen stattfindet, ist es vernünftig anzunehmen, dass die chemische Reaktion an der Grenzfläche schnell ist und im Gleichgewicht steht. Daher sind die möglichen geschwindigkeitsbestimmenden Schritte der Stofftransport in der Metall- oder Schlackenphase oder beide, wenn angenommen wird, dass keine festen Phasen in der Schlacke vorhanden sind, die Phosphor absorbieren können.
Eine der Studien zur Kinetik der Entphosphorierung von Fe-C(satt)-P-Roheisen durch oxidierende Schlacken zeigt, dass eine der Hauptschwierigkeiten bei der Entphosphorierung von flüssigem Metall darin besteht, die treibende Kraft für die Reaktion aufgrund des nicht-gleichgewichtsmäßigen O₂-Potenzials an der Schlacke/Metall-Grenzfläche korrekt zu quantifizieren. Dieses Nicht-Gleichgewicht tritt aufgrund der Entkarburisierung des flüssigen Metalls auf, die das O₂-Potenzial im Metall senkt. In solchen Fällen ist die Schlacke bei hohem O₂-Potenzial, während das Metall bei niedrigem O₂-Potenzial ist. Während der Studie wurde festgestellt, dass die Entphosphorierungsreaktion der Reaktionsordnung erster Ordnung bezüglich der P-Konzentration im Metall folgt und höhere FeO-Gehalte den Stofftransportkoeffizienten der Schlacke aufgrund einer Viskositätsabnahme erhöhen, obwohl FeO die treibende Kraft der Reaktion auch positiv oder negativ beeinflussen kann. Die Studie zeigte auch an, dass der Stofftransport in der Schlackenphase der geschwindigkeitsbestimmende Schritt bei der Entphosphorierung des Metalls ist.
Kürzlich verwendete eine andere Studie einen mathematischen Ansatz, um den Stofftransport von P zwischen Metall und Schlacke zu quantifizieren. Die Studie hat gezeigt, dass der scheinbare Stofftransportkoeffizient eine Funktion der Grenzflächenspannung zu sein scheint, die durch den Stofffluss eines oberflächenaktiven Elements wie O₂ beeinflusst wird, insbesondere unter schnellen Stofftransportbedingungen. Die Änderungen im Stofftransportparameter sind mit dynamischen Grenzflächenphänomenen verbunden, die den Stofftransport während Perioden hohen O₂-Flusses über die Grenzfläche verbessern. Dieser hohe O₂-Fluss wird vorgeschlagen, die Grenzflächenspannung während der Reaktion zu senken, was zu einer Erhöhung der Grenzfläche oder des Stofftransportkoeffizienten oder beider führt.
Mehrere Studien haben gezeigt, dass spontane Emulsifikation während Perioden intensiven Stofftransfers oberflächenaktiver Elemente aufgrund einer sehr ausgeprägten Reduzierung der Grenzflächenspannung zwischen zwei nicht mischbaren Flüssigkeiten auftreten kann. Auch für die Gleichgewichtsgrenzflächenspannung spielen der O₂- und S- (Schwefel-) Gehalt im Metall eine bedeutende Rolle bei der beobachteten Gleichgewichtsspannung. Die Zugabe von CaF₂ und Na₂O erhöht die Grenzflächenspannung, aber MnO-Zugaben neigen dazu, sie zu senken. Eine der Studien hat gezeigt, dass wenn der O₂-Fluss größer als etwa 0,1 g-Atom/m²·s wird, die Grenzflächenspannung einem Wert nahe null annähert. Wenn der O₂-Fluss unter 0,01 g-Atom/m²·s wird, steigt die Grenzflächenspannung schnell auf einen Wert nahe der Gleichgewichtsspannung an.
Die Entphosphorierungskinetik wurde weit weniger untersucht als das P-Gleichgewicht zwischen Metall-Schlacke. Es gibt Uneinigkeiten darüber, ob der Stofftransport im Metall, in der Schlacke oder in beiden die Reaktionsgeschwindigkeit steuert. Aufgrund der Art der Reaktion scheint ein dynamisches Grenzflächenphänomen eine bedeutende Rolle für die Gesamtreaktionsrate zu spielen. Spontane Emulsifikation scheint aufzutreten, wenn schneller Stofftransfer von O₂ an der Grenzfläche von Metall-Schlacke-Systemen stattfindet. Dies führt zu einer erheblichen Verringerung der Grenzflächenspannung, wodurch die Reaktionsfläche und ihre Gesamtrate erhöht werden. Die direkte Berechnung von Änderungen der Reaktionsfläche aufgrund spontaner Emulsifikation bleibt jedoch sehr schwierig.
Herstellungsprozess
- Expertenleitfaden zu Metall-3D-Druck-Materialien: Stahl, Superlegierungen, Titan, Kupfer und Aluminium
- Inconel vs. Edelstahl: Die richtige Legierung für Hochtemperatur- und korrosionsbeständige Anwendungen
- Werkzeugstahl-Sorten verstehen: Typen, Eigenschaften und Anwendungen
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Die Rolle von Stickstoff in der Stahlleistung
- Verbesserung der Stahlhomogenität durch Argonspülung
- Hüttenschlacke (Slag): Rolle, Verwendung & Nutzen in der Industrie
- Elektroschlackeschweißen (ESW): Verfahren, Vorteile und Anwendungen erklärt