



Optimierung von Niedriggrad-Eisenerz: Jigging-Techniken für effektive Aufbereitung
Niedriggrad-Eisenerz-Aufbereitung und der Jigging-Prozess
Eisenerzressourcen werden aufgrund des Wachstums in der Eisen- und Stahlproduktion beschleunigt verbraucht. Aus diesem Grund nimmt die Verfügbarkeit von hochgradigem Eisenerz ab, und die Versorgung der Eisen- und Stahlwerke mit hochgradigem Eisenerz geht stark zurück. Daher verschiebt sich das Szenario stetig hin zur Nutzung von niedriggradigen Eisenerzen und Schlämmen, die seit Jahren auf den Minenstandorten auf Halde liegen. Diese abgelagerten Schlämme fallen tatsächlich auch in die Kategorie niedriggradiges Eisenerz. Auch einige Eisenerze haben eine komplexe mineralogische Zusammensetzung und sprechen nicht auf konventionelle Aufbereitungstechniken an. Moderne Aufbereitungsprozesse ermöglichen eine effektive und kostengünstige Aufwertung von Brocken, Feinerz und Ultrafeinerz solcher Erze. Da Eisenerze aus verschiedenen Zusammensetzungen, Mineralogien, Formen und Größen bestehen, gibt es keinen "One-Size-Fits-All"-Ansatz für die Eisenerzaufbereitung.
Die meisten "Run-of-Mine" (ROM) Eisenerze enthalten einen großen Prozentsatz anderer Materialien, die durch den Aufbereitungsprozess entfernt werden müssen, bevor das Erz die für seine Verwendung erforderlichen Spezifikationen erreicht. Der Umfang der eingesetzten Aufbereitungstechniken hängt vom Grad und der Art der Verdünnungsmittel und der Verteilungsform des Gangues und der Verunreinigungen in der Erzstruktur ab. Die Befreiung des Erzes ist ein wesentlicher Schritt, um es für Aufbereitungstechniken ansprechbar zu machen. Für die Auswahl geeigneter Techniken ist es notwendig, zunächst eine mineralogische Bewertung des Erzes durchzuführen, um Einblick in das Erz zu erhalten und die Gangasoziation, Korngröße etc. zu kennen.
Es gibt mehrere Fragen zur Kategorisierung und Aufbereitung von niedriggradigen Eisenerzen. Die Hauptschwierigkeit bei der Verarbeitung und Nutzung niedriggradiger Eisenerze liegt primär in ihren mineralogischen Eigenschaften, der weichen Natur einiger Erze und ihrem hohen Silica- oder Aluminagehalt oder beidem. Weitere Probleme können sein: schlechte Befreiung und höherer Gehalt an hydroxylhaltigen Mineralen wie Goethit und Limonit mit hohem Verlusterhitzungsverlust (LOI). Bei Eisenerzen mit schlechter Befreiung erfordert das Erz Feinmahlen, um einen angemessenen Befreiungsgrad des gewünschten Eisenminerals und der Gangbestandteile zu erreichen.
Die Wahl der Aufbereitungsbehandlung hängt von der Art des vorhandenen Gangues und seiner Assoziation mit der Erzstruktur ab. Mehrere Methoden/Techniken wie Jigging, Waschen, magnetische Trennung, Schwerkraftabscheidung und Flotation etc. werden eingesetzt, um den Eisengehalt im Eisenerz zu erhöhen und seinen Gangugehalt zu reduzieren. Diese Techniken werden in verschiedenen Kombinationen für die Aufbereitung von Eisenerzen verwendet.
Schwerkraftkonzentration bei Eisenerz
Eisenerz wird normalerweise unter Anwendung der Prinzipien der Materialtrennung durch Schwerkraft, Flotation und magnetische Methoden aufbereitet. Die Anreicherung von Erzen mittels Schwerkraftkonzentration ist eine der ältesten und wirtschaftlichsten Techniken. Obwohl später andere Techniken wie Flotation und magnetische Trennung ebenfalls für die Erzzubereitung eingesetzt werden, haben sie die Schwerkraftkonzentration nur teilweise ersetzt und nicht obsolet gemacht. Prozesse basierend auf Schwerkraftabscheidung werden umfangreich in der Eisenerzaufbereitung eingesetzt wegen ihrer geringen Kosten, einfacher Bedienung und umweltfreundlichen Natur. Die Schwerkraftkonzentrationstechniken basieren auf den differentiellen Absetzgeschwindigkeiten der verschiedenen Partikel, die das Erz konstituieren. Die Absetzgeschwindigkeit von Partikeln wird gemeinsam durch Gewicht (Volumen und Dichte), Auftrieb und Widerstandskräfte bestimmt. Die am häufigsten verwendeten Schwerkrafttechniken für die Eisenerzaufbereitung sind Rütteltische, Jigs und Spiralen. Die typischen Betriebsbereiche der Schwerkraftkonzentrationsmethoden sind in Abb. 1 dargestellt.
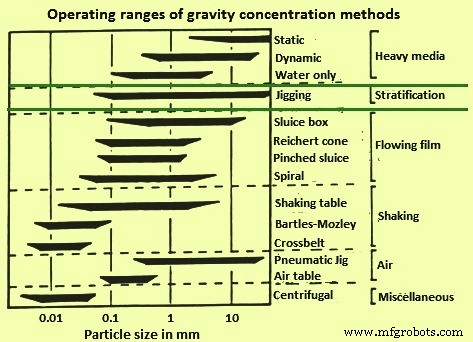
Abb. 1 Typische Betriebsbereiche der Schwerkraftkonzentrationsmethoden
An manchen Orten wird Röstung niedriggradigen Hämatiterzes durchgeführt, um es in magnetisches Erz umzuwandeln, bevor die magnetische Trennmethode für die Erzaufbereitung angewendet wird. Eine weitere Methode ist die Verwendung eines dichten Mediums in einem gas-fest fluidisierten Bett zur Anreicherung von Eisenerz. Das ausgewählte dichte Medium und der Gasdruck für die Fluidisierung hängen von den Eigenschaften des anzureichernden Eisenerzes ab.
Jede effektive Aufbereitungsbehandlung erfordert als ersten Schritt effektives Brechen, Mahlen und Sieben des Erzes. Dies ist ein wesentlicher Schritt für die Befreiung der eisenangereicherten Partikel. Dafür müssen geeignete Brech-, Mahl- und Siebtechnologien eingesetzt werden. Der Zweck des Mahlens und Nachmahlens ist, das Erz auf eine Größe zu reduzieren, die klein genug ist, um die wertvollen Minerale zu befreien und zurückzugewinnen. Das Brech-, Mahl- und Siebsystem für die Eisenerzaufbereitung muss unter Berücksichtigung der Anforderungen der nachgelagerten Aufbereitungsprozesse ausgelegt sein. Die Brecheinheiten können Primär-, Sekundär-, Tertiär- und Quartärbrecher umfassen. Kiefer-, Kreisel-, Kegel- und Walzenbrecher werden für Erzerbrechen verwendet. Halbautogenes und autogenes Mahlen werden generell für das Erzmahlen eingesetzt. Sowohl Stab- als auch Kugelmühlen werden dafür verwendet. Kapitalinvestition und Betriebskosten von Mahlgeräten sind hoch. Daher spielt die Wirtschaftlichkeit eine große Rolle bei der Planung des Brech- und Mahlgrades zur Vorbereitung des Erzes für seine Aufbereitung. Weitere Faktoren bei der Bestimmung des Brech- und Mahlgrades sind die Wertkonzentration des Erzes, seine Mineralogie, Härte und Feuchtigkeitsgehalt. Geschlossener Mahlkreislauf minimiert Übermahlen sehr friabler Erze. Je höher die Umlast, desto weniger ist das Übermahlen der Partikel.
Jigging-Prozess
Der Jigging-Prozess ist ein Erzkondensationsprozess, der in jedem Fluid durchgeführt wird, dessen Wirksamkeit von Dichteunterschieden der granularen Mineralpartikel abhängt. Er besteht in der Trennung der Partikel in Schichten unterschiedlicher spezifischer Gewichte gefolgt von der Entfernung der getrennten Schichten. Konzentration durch Jigging unterscheidet sich von anderen Schwerkraftkonzentrationsprozessen wie Schweremediaabscheidung, wo die Trennung direkt erfolgt. Die Schichtung der Bettpartikel im Jigging-Konzentrationsprozess wird allmählich erreicht, und die Trennung in Produkte realisiert sich nach einer gewissen Zeit.
Jigging ist eine Schwerkraftabscheidungsmethode, bei der die Partikel normalerweise ähnlicher Größe sind, oft vor der Einspeisung über das Jig-Bett zerkleinert und gesiebt. Obwohl es viele Designvariationen bei Jigs gibt, bleiben die Grundprinzipien gleich. Der Jigging-Prozess verwendet Wasser als Trennmedium und kann auf Minerale, Erze, Schlacken sowie jedes andere Material angewendet werden, das einen Dichteunterschied zwischen der gewünschten und der unerwünschten Komponente aufweist. Er ist hocheffektiv in Fällen, wo der Dichteunterschied beim Trennschnitt mehr als 4,0 g/cm³ beträgt.
Jigging ist der Prozess der Sortierung verschiedener Materialien im Erz in einem Fluid durch Schichtung, basierend auf der Bewegung eines Partikelbetts, das intermittierend durch Pulsation des Fluids in einer vertikalen Ebene fluidisiert wird. Die Schichtung bewirkt, dass sich Partikel in Schichten mit steigender Dichte von oben nach unten anordnen. Diese Partikelanordnung wird durch mehrere kontinuierlich variierende Kräfte entwickelt, die auf die Partikel wirken, und ist stärker auf Partikeldichte bezogen als die meisten anderen Schwerkraftkonzentrationsmethoden.
Jigging von Eisenerzen zur Aufbereitung wird seit vielen Jahrzehnten praktiziert. Gründe für die Wahl von Jigging gegenüber anderen Prozessen sind: (i) relativ einfache Trennung, (ii) vorteilhafter Kompromiss zwischen Betriebskosten und reduzierter Ausbeute im Vergleich zu Schweremediaprozessen, (iii) Fähigkeit, Erze mit Trennschnittdichten über 4,0 zu behandeln, und (iv) physikalische Eigenschaften des Erzes, die Schweremediaabscheidung ungeeignet machen (z. B. inakzeptabler Medienverlust in makroskopischen Poren). Der Einsatz von luftgepulsten Jigs für die Eisenerzaufbereitung ist sehr beliebt. Dies liegt daran, dass luftgepulste Jigs in der Lage sind, die großen Pulsamplituden zu erzeugen, die erforderlich sind, um ein tiefes Bett schweren Erzes, insbesondere Brocken-Eisenerz, zu fluidisieren.
Im Jigging-Prozess werden die Partikel dem Jig-Bett (meist ein Sieb) zugeführt, wo sie durch eine pulsierende Wassersäule oder -masse nach oben gestoßen werden, was zur Aufschwebung der Partikel im Wasser führt. Wenn der Puls abklingt, kehrt der Wasserspiegel in seine niedrigere Ausgangsposition zurück und die Partikel setzen sich erneut auf dem Jig-Bett ab. Während die Partikel in der Schwebe im Wasser gravitativer Energie ausgesetzt sind, setzen sich jene mit höherer Dichte schneller ab als jene mit niedrigerer Dichte, was zu einer Konzentration von Material mit höherer Dichte am Boden, auf dem Jig-Bett, führt. Die Partikel sind nun nach Dichte konzentriert und können separat vom Jig-Bett extrahiert werden. Bei der Eisenerzaufbereitung ist das dichtere Material das gewünschte angereicherte Erz und der Rest muss als Flotaten (oder Abgänge) verworfen werden. Das Prinzip des Jigging-Prozesses ist in Abb. 2 dargestellt.
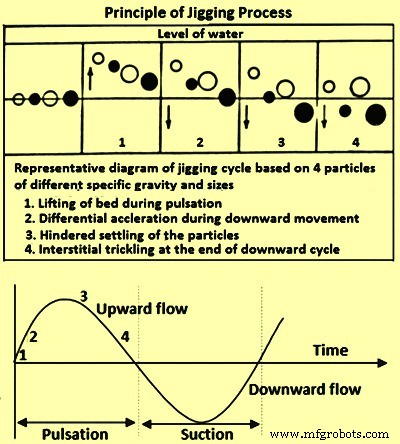
Abb. 2 Prinzip des Jigging-Prozesses
Obwohl Jigs in der Bedienung einfach sind, ist der Jigging-Prozess als Ganzes eher kompliziert und wird stark von mehreren sich gegenseitig beeinflussenden Faktoren (interagierende Variablen oder Parameter) beeinflusst. Diese Faktoren sind direkt mit einem oder mehreren der Teilprozesse verbunden, in die der Jigging-Prozess unterteilt werden kann. Die Hauptteilprozesse sind der Jig selbst und die Antriebseinheit, die ein vorgeplantes Hubmuster bereitstellt, sowie Zufuhr, Zufuhrverteilung, Evakuierung des geschichteten Materials und Fördermechanismus vom Jig. Viele der Jigging-Faktoren sind inhärent kontrollierbar (manipulierte Variablen), aber einige unkontrollierbare Faktoren (Störvariablen), die mit dem zu behandelnden Erz verbunden sind, spielen ebenfalls eine wichtige Rolle im Trennprozess. Dies sind einige der grundlegenden Gründe, die die Leistung des Jigs beeinflussen. Das Jig-Bett ist normalerweise in zwei Zonen unterteilt. Die Konzentratzone besteht aus den unteren Schichten, wo der Gehalt an schwerem Erz über 95 % betragen soll. Diese Grenze repräsentiert eine bestimmte Konzentratqualität.
Es gibt zwei Hauptjig-Parameter, die die Leistung der Jigs beeinflussen: (i) die Form des Pulses und (ii) der Zeitraum, über den das Erz gepulst wird. "Pulsform" ist ein weiter Begriff, der viele Dinge beschreibt. Dazu gehören: (i) Amplitude des Pulses, (ii) Frequenz des Pulses, und (iii) Schärfe des Pulses, die typischerweise die Beschleunigung der Wassersäule am Anfang des Pulses oder ihre Abweichung von einer sinusförmigen Form bezeichnet. "Zeitraum" bezieht sich auf die Verweilzeit des Erzes im Jig-Bett. Bei korrekt eingestellter Pulsform für optimale Schichtungsrate ist es dennoch notwendig, ausreichend Verweilzeit bereitzustellen (abhängig von Jig-Breite, -Tiefe, -Länge), um sicherzustellen, dass das schwierige Material (fein und near-gravity Materialien) Zeit hat, in die erwartete Schicht im Bett zu migrieren.
Es wurde festgestellt, dass die Änderung der Pulsform die Trennrate und die Trennqualität beeinflusst. Normalerweise arbeiten Rate und Qualität gegeneinander, und ein erfolgreiches Jig-Design verwendet eine Pulsform, die eine akzeptable Trennung in einer wirtschaftlich tragbaren Verweilzeit liefert. Daher besteht eine Herausforderung beim Jig-Design darin, mit Vertrauen eine Jig-Technologie auszuwählen, die richtig dimensioniert ist und die adäquate Pulsform bietet, um maximale Leistung und Flexibilität zu gewährleisten.
Für die Eisenerzaufbereitung ist der Einsatz von luftgepulsten Jigs beliebter. Dies liegt daran, dass luftgepulste Jigs in der Lage sind, die großen Pulsamplituden zu erzeugen, die erforderlich sind, um ein tiefes Bett des schweren Erzes, insbesondere Brocken-Eisenerz, zu fluidisieren. Das fundamentale Prinzip des luftgepulsten Jigging ist die Injektion von Niederdruckluft (weniger als 1 Atmosphäre) in eine Kammer mit offener Basis, um die Wassersäule durch das zu jiggende Materialbett zu beschleunigen. Es gibt zwei Arten, dieses Prinzip umzusetzen. Entweder erstreckt sich die Lufttasche über die Breite des Jigs unter dem Siebdeck, oder sie befindet sich an einer Seite des Jig-Betts. Die erste Implementierung wird als "Unterbett-pulsierter" Jig bezeichnet, die zweite als "Seitenpulsierter" Jig. Die Verwendung von Luft statt eines mechanischen Systems erfolgt, weil im mechanischen System die momentane Leistung benötigt wird, um die Wassersäule auf die erforderliche Geschwindigkeit zu beschleunigen, was über einen kurzen Zeitraum sehr hoch ist. Ein Gebläse, das Luft in einen Behälter liefert, arbeitet kontinuierlich bei einem vernünftigen durchschnittlichen Leistungsbedarf. Das Gebläse wird für die Luftzufuhr statt eines Kompressors oder Hydraulikpakets verwendet, da für einen gegebenen Leistungsbedarf ein Gebläse einfacher zu warten ist als ein Kompressor oder Hydraulikpaket.
Der luftgepulste Jig hat einen Aufbau, der aus einem Siebdeck besteht, das das Jig-Bett trägt und den im Luftkammern erzeugten Wasserdruckpuls ermöglicht, die Betten auf eine für das spezifische Material und das Hutch-Wasser akzeptable Höhe anzuheben. Das Hutch-Wasser fließt mit konstanter Rate durch das Bett, um die Trenneffizienz zu unterstützen und das Bett länger fluidisiert zu halten. Am Ende des Jigs misst ein Schwimmer den Hub des Betts und zeigt die Produktbetthöhe an. Die Höhe des Produktbetts ist ein Hinweis für eine speicherprogrammierbare Steuerung (SPS), die Produktgatter in kleinen Schritten zu öffnen oder zu schließen, um die Produktbetthöhe in einem engen Band um den Sollwert zu kontrollieren. Die Abgänge fließen am Ende des Jigs über das Wehr, während das Produkt im Trichter unter dem Jig gesammelt wird. Hoch- und Niedrigsonden starten und stoppen den Zuführer, um die Produktentnahme zu steuern. Der Puls wird durch Luft erzeugt, die in die unter dem Siebdeck gelegenen Luftkammern ein- und austritt. Die Luft drückt das Wasser in der Luftkammer nach unten, erzeugt den Puls auf dem Erzbett, und lässt die Luft aus, um das Erzbett auf dem Jig-Siebdeck absetzen zu lassen, bevor der nächste Puls beginnt. Die Luft wird von einem Gebläse erzeugt und im Arbeitsluftbehälter gespeichert. Poppet-Ventile steuern die Luft, die in die Luftkammern ein- und austritt. Der Luft/Wasser-Interface-Pegel in den Luftkammern wird von Pegelsonden gemessen, die die Poppet-Ventilzeitsteuerung regeln, um den Hub in der Luftkammer konstant zu halten. Ein typisches schematisches Diagramm eines Jigs mit Luftpulsbetätigung ist in Abb. 3 dargestellt.
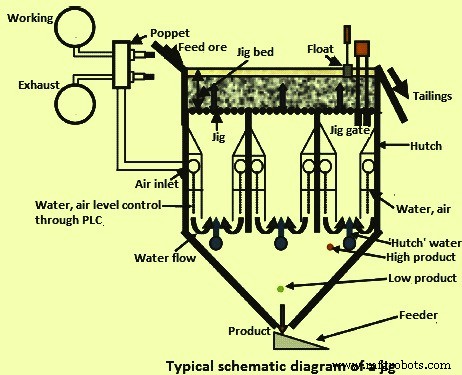
Abb. 3 Typisches schematisches Diagramm eines Jigs mit Luftpulsbetätigung
Herstellungsprozess
- Sintern von Refraktärmetallpulvern: Prozesse, Klassifikationen und Performance-Ergebnisse
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- Eisenerzpellets & Pelletierung: Umfassender Überblick & Prozessleitfaden
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Bronzeguss erklärt: Prozess, Anwendungen und industrielle Nutzung
- ASTM A463 Güte FS: Premium heißgetaucht Aluminium-beschichteter Stahl für überlegene Korrosionsbeständigkeit
- Wesentliche Faktoren für erfolgreiche und sichere Stanzoperationen
- Den optimalen Gussguß-Grad für Ihre technischen Anforderungen wählen
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion