



Emaillierung auf Stahl: Geschichte, Techniken und moderne Anwendungen
Emaillierung auf Stahl
Die Kunst und Wissenschaft des Verschmelzens von Gläsern (heute als Porzellanemaille oder einfach Emaille bekannt) auf Metalloberflächen reicht zurück zu den Zivilisationen der alten Ägypter und Perser. Die früheste Verwendung war für Schmuck, wo die Emaille auf Gold verschmolzen wurde. Im Mittelalter hatte sich die Palette der metalle, die glasbeschichtet werden konnten, von den Edelmetallen zu den Basismetallen entwickelt: Gold, gefolgt von Silber, Bronze, Kupfer und Anfang des 19. Jahrhunderts Gusseisen. Emaille wurde erstmals kurz nach 1850 in Österreich und Deutschland auf Blecheisen und Stahl aufgebracht. In den 1900er Jahren wuchs die Emailleindustrie rasant, mit vielen neuen Anwendungen wie Haushaltsgeräte, Warmwasserbereiter und Architekturplatten.
Heutige Emaillierprozesse wurden im Laufe des 20. Jahrhunderts entwickelt, wobei sie den Fortschritt in der Stahlproduktion widerspiegeln, aber auch mit immer strengeren Umweltnormen Schritt halten. Heute ist das Emaillieren von Stahl zu einem Hightech-Prozess geworden, der hochentwickelte Materialien und modernste Techniken verwendet. Emaillierter Stahl ist ein Material, das modernen Anforderungen an Langlebigkeit, ästhetische Qualitäten, Hygiene und Umweltrespekt gerecht wird. Diese alte Kunst hat nun auch neue Anwendungen in der Industrieelektronik gefunden.
Emaillierter Stahl hat viele Eigenschaften, die ihn zu einem erstklassigen Material für zahlreiche Anwendungen machen. Seine Charakteristika resultieren aus der Kombination der Eigenschaften seiner beiden Bestandteile: Stahl und Emaille. Stahl trägt mechanische Festigkeit und Formbarkeit bei, während Emaille Haltbarkeit und ein schönes glänzendes Aussehen liefert.
Emaille ist ein im Wesentlichen glasartiges oder glasiges anorganisches Beschichtungsmaterial, das durch thermische Verschmelzung mit dem Stahlsubstrat verbunden ist. Diese Beschichtung wird zum Schutz von Stahlprodukten vor Umwelteinflüssen aufgebracht. Sie bietet nicht nur ein ästhetisches Äußeres, sondern auch herausragende ingenieurtechnische Eigenschaften wie mechanische Festigkeit der emaillierten Oberfläche, Vielfalt und Stabilität der Farbe, Korrosionsbeständigkeit, Verschleiß- und Abriebfestigkeit, chemische und Hitzebeständigkeit, Beständigkeit gegen Temperaturschock und Feuer, Hygiene und leichte Reinigung etc.
Bestandteile von Emaillen
Die verschiedenen Bestandteile der Emaille können in fünf Hauptgruppen kategorisiert werden, entsprechend den Eigenschaften, die sie der Emaille verleihen. Diese sind: (i) Refraktäre, (ii) Flüsse, (iii) Haftmittel, (iv) Opazifier und (v) Farbmittel.
Refraktäre verleihen der Emaille eine amorphe Struktur und damit mechanische Festigkeit. Dazu gehören als Beispiel Aluminiumoxid (Al₂O₃), das dient, den Ausdehnungskoeffizienten zu senken, die Beständigkeit gegen Temperatur, Chemikalien und Abrieb zu erhöhen und die Wirkung von Opazifiern zu erleichtern.
Flüsse senken den Schmelzpunkt und die Brenntemperatur und erhöhen den Ausdehnungskoeffizienten. Refraktäre reagieren mit den Flüssen zu Glas. Die Flüsse bestehen hauptsächlich aus Borax (Natriumtetraborat in anhydrierter Form (Na₂B₄O₇) oder hydratisierter Form (Na₂B₄O₇·10H₂O)) und alkalischen Oxiden wie Oxiden von Natrium (Na₂O), Kalium (K₂O), Lithium (Li₂O), Calcium (CaO), Magnesium (MgO) und Strontium (SrO). Diese Bestandteile produzieren Borsilikate von Natrium, Kalium, Lithium, Calcium, Magnesium oder Strontium, die einen niedrigeren Schmelzpunkt als SiO₂ haben (ca. 1400 °C statt 1720 °C). Der Schmelzpunkt kann auch durch Zugabe von Fluor (F₂) oder Bortrioxid (B₂O₃) gesenkt werden. Flüsse, wie die alkalischen Oxide, erhöhen den Ausdehnungskoeffizienten, indem sie die "Hohlräume" in der Siliziumstruktur füllen.
Haftmittel sind Metalloxide, die an chemischen Redox-Reaktionen beteiligt sind, um die Haftung zwischen der Stahloberfläche und der Emaillebeschichtung zu fördern. Diese Reaktionen beinhalten auch das Eisen (Fe) und den Kohlenstoff (C) im Stahl sowie den atmosphärischen Sauerstoff (O₂). Haftmittel sind in der Grundemaille (Ground-coat) hauptsächlich in Form von Molybdänoxid (MoO), Kobalt(II)-oxid (CoO), Kupfer(II)-oxid (CuO), Mangan(IV)-oxid (MnO₂) und Chrom(III)-oxid (Cr₂O₃) vorhanden. Nickel(II)-oxid (NiO) ist definitiv das effizienteste Haftmittel. Allerdings haben Emaillehersteller seine Verwendung aus Gründen der Lebensmittelsicherheit und REACH-Konformität verboten.
Opazifier und Farbmittel tragen visuelle und taktile Qualitäten zu emaillierten Teilen bei. Opazifier dienen dazu, die Undurchsichtigkeit der Emaille zu erhöhen und sind in der Deckemaille (Cover-coat) vorhanden. Die häufigsten Opazifier sind Titandioxid (TiO₂), Antimonoxid (Sb₂O₅), Zirkoniumoxid (ZrO₂) und Zinnoxid (SnO).
Farbmittel werden durch Kombination von Mineraloxiden erhalten. Die Farbe der Emaille hängt von der Art des Farbmittels, seiner Konzentration in der Emaille, der chemischen Zusammensetzung der Emaille und den Brennbedingungen im Emaillierofen ab. Das häufigste Verfahren für das Farbmittel ist, dass es in Form feiner Partikel mechanisch mit der Emaille während der Mahlstufe vermischt wird, bevor es auf das Stahlsubstrat aufgebracht wird.
Arten von Emaillen
Es gibt verschiedene Arten von Emaillen. Emaillen haben unterschiedliche Zusammensetzungen, abhängig von der Art des zu beschichtenden Substrats und dem verwendeten Emaillierprozess. Die Zusammensetzung der Emaillen wird variiert, um die Emaillebrenntemperatur an das Substrat anzupassen. Je höher die Brenntemperatur, desto besser ist die Qualität der emaillierten Teile. Was den Stahl betrifft, so ist die Brenntemperatur jedoch durch das Substrat begrenzt. Als Beispiel müssen Phasenumwandlungen im Stahl berücksichtigt werden. Auch der Ausdehnungskoeffizient der Emaille muss mit dem des Substrats kompatibel sein. Die verschiedenen Arten von Emaille für Stahl sind: (i) Grundemaille (Ground-coat), (ii) Selbstreinigende Emaille (Self-cleaning) und (iii) Deckemaille (Cover-coat).
Grundemaille enthält Metalloxide (Co, Cu Oxide), die die Emaille-Stahl-Haftung fördern, indem sie Legierungen mit dem Fe im Stahl bilden. Da Metalloxide dunkel sind, existiert keine weiße Grundemaille. Es gibt reaktivere Grundemaille, die einen höheren Anteil an Metalloxiden enthalten. Dies vermeidet die Notwendigkeit, den Stahl vor dem Emaillieren zu beizen. Diese Emaillen werden z. B. für den Zweischicht-Einbrand-Prozess (Two-coat/one-fire) verwendet. Grundemaille schützt auch vor Korrosion des emaillierten Teils. Je nach Art des zu emaillierenden Teils sind weitere Bestandteile erforderlich für: (i) säurebeständige Eigenschaften (Backofenkammern, Tropfpfannen) durch Zugabe von TiO₂, (ii) alkalibeständige Eigenschaften (Sanitärartikel, Waschmaschinen) durch Zugabe von ZrO₂, und (iii) verbesserte Korrosionsbeständigkeit für Warmwasserbereiter-Anwendungen durch Zugabe von ZrO₂ und Al₂O₃.
Selbstreinigende Emaillen werden in Haushaltsbacköfen verwendet und helfen, das beim Kochen entstehende Fett zu eliminieren. Es gibt zwei Arten selbstreinigender Emaillen: (i) katalytisch und (ii) pyrolytisch. Katalytische Reinigung findet während der Ofenbetrieb statt (normalerweise bei ca. 200 °C). Die Emaille enthält Oxide, die den Fettabbau katalysieren, wobei Wasser und CO₂ (Kohlendioxid) gebildet werden. Weiterhin ist diese Art von Emaille sehr feuerfest, deshalb porös, was die Kontaktfläche zwischen Emaille und Fett erhöht und somit dessen Elimination durch die Reaktion CxHyOz + Katalysator = yH₂O (g) + xCO₂ (g) erleichtert. Die Effizienz dieser Reaktion nimmt mit der Zeit ab als Folge der progressiven Verstopfung der Poren. Pyrolytische Reinigung findet statt, während der Ofen leer ist, bei ca. 520 °C. Fett und Rückstände, die während des Kochens an den Wänden abgelagert werden, werden bei dieser Temperatur verbrannt, wobei nur ein C-Ablagerung zurückbleibt, die abgewischt werden kann. Die stattfindende Reaktion ist CxHyOz + Wärme = xC + yH₂O (g). Diese Art von Emaille hat einen Erweichungspunkt höher als die pyrolytische Temperatur. Sie ist glänzend, nicht porös und hochbeständig gegen Säuren und Alkalien.
Deckemaille verleiht emaillierten Teilen ihre ästhetische Qualität und hilft auch, ihre chemische Beständigkeit zu erhöhen. Da diese Emaillen absolut kein Haftmittel enthalten, können sie unter keinen Umständen allein auf einem metallischen Substrat verwendet werden.
Herstellung von Emaille
Es gibt mehrere Stufen in der Herstellung von Emaille. Die erste Stufe ist das Prüfen, Wiegen und Mischen der verschiedenen Emaillebestandteile, die bis zu 15 sein können. Darauf folgt die Schmelzstufe. Der Zweck des Schmelzprozesses ist es, die endgültige amorphe Struktur der Emaille einheitlich zu machen und die Brenntemperatur zu senken. Dies erfordert, das "Glas" bei einer Temperatur zwischen 1100 °C und 1300 °C zu schmelzen, abhängig von der gewünschten Zusammensetzung der Emaille. Der häufigste Prozess involviert die Verwendung eines Tunnelofens (Gas oder elektrisch), wo das Gemisch an einem Ende eingeführt wird und am anderen herauskommt. Die Bewegung durch den Ofen erfolgt durch Schwerkraft. Das Gemisch verbleibt ca. eine Stunde im Ofen.
Beim Austritt wird es schnell abgekühlt, zuerst durch Durchlaufen einer wassergekühlten Walzstraße zur Bildung einer Glasscheibe, dann in einen Kühler. Das Zerkleinern vervollständigt den Abkühlzyklus. Dieser schnelle Abschreckprozess von hoher Temperatur fixiert die Struktur des Glases und verhindert jede Phasentrennung. Ein alternativer Schmelzprozess involviert die Verwendung eines Drehrohrofens, in den die Bestandteile gegossen, gemischt und erhitzt werden. Flüssige Emaille wird dann in eine Grube gegossen und wasserabgeschreckt. Nach Abkühlung und Zerkleinerung wird Emaille-Frit erhalten.
Emaille-Frit kann nicht als solches verwendet werden. Es muss zuerst mit anderen Zutaten gemischt, dann gemahlen werden. Emaille kann auch in flüssiger Form aufgebracht werden. In diesem Fall, nach Zugabe bestimmter Zutaten (Suspension, Refraktäre, Farbmittel, Elektrolyte und Opazifier), wird der Emaille-Frit gemahlen und mit Wasser zu einer Suspension vermischt. Diese Suspension wird dann für Tauchbeschichtung oder Sprühapplikationen verwendet. Emaillierer, die lange Produktionsläufe in einer einzigen Farbe durchführen, sind zunehmend unwillig, die Emaille selbst vorzubereiten. Dies führte in den 1980er Jahren zur Einführung von "Ready-to-use" Pulver, um die Suspensionsvorbereitung zu vereinfachen. Das Pulver wird von den Emailleherstellern durch Zugabe spezifischer Produkte vor dem Mahlen vorbereitet. Die Emaillierer müssen nur noch Farbmittel (optional) hinzufügen, bevor sie das Pulver mit Wasser mischen, um die Suspension zu erhalten.
Emaille kann auch in Pulverform aufgebracht werden, die durch Mahlen des Emaille-Frits gewonnen wird. Die Mahlzeit wird experimentell bestimmt. Das gemahlene Pulver muss dann gesiebt werden, um Klumpen und verschiedene Rückstände zu entfernen, und dann durch einen Magnetabscheider (Permanentmagnet oder Elektromagnet) geleitet werden, um alle Eisenpartikel im Pulver zu eliminieren. Die Eisenpartikel neigen dazu, "Löcher" in der Emaille zu erzeugen, was den Korrosionsschutz des Stahls verringert. Schließlich werden die Emaillekörner mit Silizium beschichtet, was ihnen ermöglicht, zwischen den Applikations- und Brennstufen am Stahlsubstrat zu haften. Das so erhaltene Emaillepulver benötigt keine Zusätze oder weitere Behandlung beim Emaillierer und kann direkt in Pulverspritzpistolen verwendet werden. Es erfordert einen ziemlichen Investitionsaufwand, eine Pulvereinheit einzurichten, da sie elektrostatisch sein muss, um finanziell tragfähig zu sein. Allerdings ist dieser Prozess langfristig wirtschaftlicher.
Der Emaillierprozess
Der Emaillierprozess beinhaltet das Aufbringen und Brennen einer oder mehrerer Emailleschichten auf einer oder beiden Seiten eines geeigneten Stahlsubstrats. Erfolgreiches Emaillieren ist gekennzeichnet durch: (i) gute Haftung der Emaille auf dem Stahl, und (ii) ein gutes Oberflächenerscheinungsbild nach dem Brennen der Emaille. Der C-Gehalt des Stahls kann den Prozess behindern, diese beiden Eigenschaften zu erreichen. Der C-Gehalt des Stahls ist wichtig für die Sicherstellung der Emaillehaftung. Wenn der C-Gehalt jedoch zu hoch ist, kann er das Oberflächenerscheinungsbild der Emaille negativ beeinflussen, wegen der Freisetzung von gasförmigem CO₂ und CO (Kohlenmonoxid), die während des Brennens entstehen. Dieser Widerspruch erklärt die Vielfalt der existierenden Emaillierprozesse.
Der Emaillierprozess umfasst normalerweise mehrere Schritte (Abb. 1): (i) Vorbereitung der Oberfläche des Teils nach dem Formen, (ii) Vorbereitung der Emaille, (iii) Applikation der Emaille auf den Stahl, (iv) Trocknung, und (v) Brennen bei hoher Temperatur. Es gibt mehrere Emaillierprozesse, abhängig von der Art des Teils und dem gewünschten endgültigen Erscheinungsbild. Diese Prozesse sind: (i) Emaillieren auf warmgewalztem Stahlsubstrat, (ii) konventionelles Emaillieren (zwei Schichten/zwei Brände), (iii) Grundemaillierung (eine Schicht/ein Brand), (iv) Direkt-weiß-Emaillierung (Direct-on white), und (v) Zwei-Schicht-Einbrand-Emaillierung (Two-coat/one-fire).
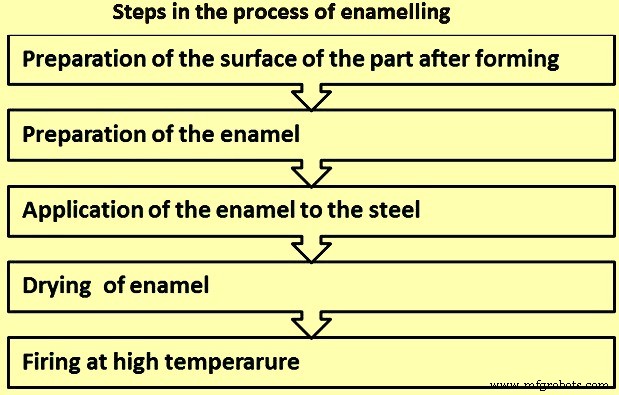
Abb. 1 Schritte im Emaillierprozess
Oberflächenvorbereitung vor dem Emaillieren
Der Zweck der Oberflächenbehandlung ist es, eine Oberfläche zu erhalten, die mit dem Emaillierprozess kompatibel ist. Die Oberflächenbehandlung besteht aus mehreren Schritten. Die Anzahl der Schritte unterscheidet sich je nach verwendetem Emaillierprozess. Die verschiedenen Oberflächenbehandlungsschritte sind: (i) Strahlen (Shot Blasting), (ii) Entfetten, (iii) Spülen, (iv) Beizen (Pickling), (v) Säurespülen, (vi) Nickelabscheidung, (vii) Spülen, (viii) Neutralisation, und (ix) Trocknen.
Der Zweck der Strahlbehandlung von warmgewalztem Stahlsubstrat ist die Erhöhung der Oberflächenrauheit des Stahls. Dies bietet eine bessere Verankerung der Emaille, da während des Emaillebrennzyklus chemische Emaille-Metall-Reaktionen durch die resultierende größere Kontaktflächen gefördert werden, was die Emaille-Stahl-Haftung erhöht. Zusammen mit den chemischen Wasserstoff (H₂) Fallen, die während der Stahlherstellung entstehen, verbessert dies die Beständigkeit gegen den als "Fischschuppen" (Fish Scale) bekannten Defekt. Strahlen wird auf einem ungeöltem Stahlsubstrat durchgeführt, um Kontamination des Strahlmittels zu vermeiden. Wenn das Strahlmittel mit Öl kontaminiert wird, ist es weniger effektiv und verschmutzt die Stahloberfläche. Diese Verschmutzung kann dazu führen, dass die Emaille abgelehnt wird, wenn ein Nassapplikationsprozess verwendet wird.
Der Zweck des Entfettens ist die Entfernung exogener Stoffe wie Rostschutzöle, Ziehöle und verschiedene Arten von Staub, die auf der Stahloberfläche vorhanden sind und aus früheren Schritten stammen. Es ist daher ein sehr wichtiger Schritt im Prozess der Oberflächenvorbereitung. Verschiedene Parameter, die überprüft werden müssen, sind: (i) Art des Entfettungsmittels, (ii) Entfettungstemperatur, die im Bereich von 60 °C bis 90 °C liegen soll, abhängig vom verwendeten Prozess, (iii) Konzentration des Entfettungsmittels normalerweise im Bereich von 45 g/l bis 50 g/l, (iv) pH-Wert der Entfettungsbäder, (v) Behandlungszeit bestehend aus 15 Minuten Eintauchen und wenigen Minuten Sprühen, und (vi) mögliche mechanische Wirkung (Badbewegung oder Sprühdruck).
Der alkalische Entfettungsprozess ist der am häufigsten verwendete Prozess. Alkalische Lösungen können drei verschiedene physikalisch-chemische Wirkungen haben: (i) Verseifungswirkung, wo fettige Substanzen in Gegenwart einer wässrigen Soda- oder Pottaschelösung gelöst werden, wobei lösliche Seifen gebildet werden, (ii) Emulgierwirkung, wo Fette in feine Tröpfchen durch Phosphate oder Silikate dispersiert werden, und (iii) Wirkung der Oberflächenspannungserniedrigung, wo Fettmoleküle mit organischen Agenten beschichtet werden, was die Bindungen zwischen ihnen und dem Stahlsubstrat schwächt.
Zwei Methoden werden eingesetzt: (i) Eintauchen (Tauchen), und (ii) Sprühen. Beim Entfetten durch Eintauchen werden mehrere Bäder in Reihe angeordnet. Die mechanische Wirkung (Badbewegung, Sprühdruck) erhöht die Effektivität des Entfettens. Unzureichendes Entfetten verursacht Oberflächenfehler, was die Wichtigkeit der Überwachung der Bedingungen demonstriert, unter denen dieser Prozess durchgeführt wird. Ein weiterer Aspekt, der beobachtet werden muss, ist das Phänomen der Harzbildung des Öls auf dem zu entfettenden Teil, das bei Lichteinwirkung das Entfetten sehr schwierig, sogar unmöglich macht. Schließlich können Oberflächenfehler im Stahl (Kratzer, Poren etc.) Ölreste einfangen, die während des Emaillebrennzyklus Gase bilden können.
Das Spülen folgt dem Entfetten und wird in einem oder mehreren Schritten durchgeführt, wie: (i) ein einzelnes Heißwasserspülen (bei Temperaturen von 60 °C bis 70 °C), wenn anschließende Oberflächenbehandlungsprozesse (Beizen etc.) folgen, (ii) Heißspülen, Kaltspülen und ein abschließendes Spülen in VE-Wasser (demineralisiert), wenn keine weiteren Oberflächenbehandlungsprozesse folgen.
Das Beizen von Stahl wird mit dem Zweck durchgeführt, die Stahloberfläche anzugreifen, um ihre Mikrorauheit und damit ihre Reaktivität zu erhöhen. Dies fördert die Haftung der Emaille. Beizen wird generell mit konzentrierter Schwefelsäure (H₂SO₄) durchgeführt, und die Wirkung ist hauptsächlich auf die Korngrenzen zentriert. Die Intensität des Beizens wird durch Eisen (Fe) Verlust gemessen. Abhängig vom verwendeten Emaillierprozess kann das Beizen leicht sein mit Fe-Verlust von ca. 5 g/m² pro Seite oder stark mit Fe-Verlust von ca. 25 g/m² pro Seite. Die chemische Reaktion, die während des Beizens stattfindet, ist Eisen + Schwefelsäure = Eisen in Lösung in der Säure + Wasserstoffgas (Fe + H₂SO₄ = FeSO₄ + H₂).
Während des Beizprozesses bestehen Standardbedingungen aus: (i) Temperatur des Säurebades bei ca. 75 °C, (ii) H₂SO₄-Konzentration bei ca. 7 %, (iii) Beizzeit im Bereich von 10 bis 15 Minuten, und (iv) Fe-Konzentration im Beizbad bei ca. 2 g/l. Die geringste Abweichung von diesen Standardbedingungen kann eine signifikante Variation im Fe-Verlust und damit in der Emaillehaftung verursachen.
Die chemische Analyse des Stahls ist auch ein extrem wichtiger Parameter für die Überprüfung des Eisenverlusts. Einige Elemente wie Phosphor, Kupfer oder Molybdän haben einen großen Einfluss auf seinen Wert. Es ist daher lebenswichtig, die Konzentration der verschiedenen chemischen Elemente im Stahl genau zu überprüfen. Im Fall der Direkt-weiß-Emaillierung ist das Beizen der Schlüsselschritt für die Erlangung qualitativ hochwertiger Teile. Nach dem Beizen variiert das beobachtete Oberflächenmuster gemäß dem gemessenen Fe-Verlust.
Im Fall der Direkt-weiß-Emaillierung ist es essenziell, dass Nickel auf dem Teil nach dem Beizen abgeschieden wird, um eine gute Haftung der weißen Emaille auf dem Stahl zu gewährleisten. Die Menge an Nickel, die auf einem Teil bei gegebener Temperatur abgeschieden werden kann, die Nickelabscheidezeit und die Nickelkonzentration im Bad variieren je nach pH-Wert. Die maximale Menge wird bei pH 2,8 erreicht. Es wurde jedoch festgestellt, dass nach dem Beizprozess der pH-Wert an der Oberfläche des Teils unter 1 liegt. Wenn nach dem Beizen nicht gespült wird, bleibt der pH-Wert zu niedrig und unzureichend Nickel wird abgeschieden. Wenn das Teil in Wasser gespült wird, bleibt das Ergebnis dasselbe. Daher ist der Zweck des Säurespülens, den pH-Wert des Teils zu erhöhen, ohne den Optimalwert zu überschreiten.
Nickel spielt eine wichtige Rolle im Direkt-weiß-Emaillierprozess bei der Förderung der Emaillehaftung. Falls nötig, kann es in kleinen Mengen in konventionellen Prozessen verwendet werden (Nickel-Flash). Die gängige Methode zur Nickelabscheidung ist die Fällung von metallischem Nickel durch Verdrängung von Fe-Ionen, dargestellt durch die Gleichung 2Fe + NiSO₄ + H₂SO₄ = 2FeSO₄ + Ni + H₂. Während des Nickelabscheideprozesses bestehen Standardbedingungen aus: (i) NiSO₄ im Bereich von 12 g/l bis 15 g/l, (ii) pH-Wert bei 2,8, (iii) Temperatur bei 70 °C, und (iv) Zeit bei 7 Minuten. Die Bedingungen der Nickelabscheidung haben einen signifikanten Einfluss auf die abgeschiedene Nickelmengen. Eine geringe Variation kann schwerwiegende Auswirkungen auf die Emaillehaftung haben.
Um sicherzustellen, dass der Direkt-weiß-Emaillierprozess Emaille mit guter Haftung und attraktivem Erscheinungsbild produziert, ist es essenziell, dass eine optimale Kombination zwischen dem zu erzielenden Fe-Verlust (im Bereich von 25 g/m² bis 50 g/m²) und der abgeschiedenen Nickelmengen (Nickelbeschichtung im Bereich von 1 g/m² bis 2 g/m² pro Seite) besteht.
Der Zweck des endgültigen Spülens ist die Beseitigung aller Säurereste, die noch auf der Teileoberfläche vorhanden sind. Zwei Bäder werden generell für das endgültige Spülen verwendet. Das erste Bad hat Parameter von pH-Wert im Bereich 2,5 bis 3,2 und Temperatur im Bereich 30 °C bis 35 °C. Das Spülen dauert 7 Minuten. Das zweite Bad hat Parameter von pH-Wert im Bereich 3,5 bis 4 und Temperatur von ca. 25 °C. Das Spülen dauert auch im zweiten Bad 7 Minuten.
Der Zweck der Neutralisation ist die vollständige Beseitigung aller Säurereste. Das Neutralisationsbad hat Parameter von pH-Wert im Bereich 10,5 bis 11,5 und Temperatur von ca. 70 °C. Die Neutralisation dauert auch 7 Minuten.
Sobald die Oberflächenvorbereitung abgeschlossen ist, müssen die Teile getrocknet werden, um sie vor dem Emaillieren vor Rost zu schützen.
Emailleapplikation
Emaille kann entweder im Nass- oder Trockenverfahren aufgebracht werden. Es gibt viele Methoden, Emaille mittels Nassverfahren aufzubringen. Diese werden unten beschrieben.
Beim Tauchbeschichten (Dip Coating) werden die zu beschichtenden Teile in eine Emaillesuspension (Gemisch aus Emaillepulver und Wasser) getaucht, deren Dichte und Viskosität genau überwacht werden. Die Teile werden dann aufgehängt, um das überschüssig aufgetragene Emaille abtropfen zu lassen, was eine gleichmäßige Beschichtungsdicke sicherstellt. Dieser Prozess wird häufig für Teile mit komplexer Form verwendet, wie Backofenkammern. Ein Nachteil dieses Prozesses ist, dass Durchhängen (Sagging) der Emaille auftreten kann. Eine Variation des Tauchbeschichtens, die "Dip-and-Shake"-Methode, bei der die Teile beim Herauskommen aus dem Bad um verschiedene Achsen bewegt werden, minimiert Durchhängen und übermäßige Beschichtungsdicke.
Beim Fließbeschichten (Flow Coating) wird die gesamte Teileoberfläche durch eine oder mehrere Runddüsen mit Emaille besprüht.
Beim Druckluftunterstützten Sprühen (Air-assisted Spraying) wird Emaille mit einer Spritzpistole, angetrieben durch einen Druckluftstrahl bei 3 bis 4,5 kg/cm², auf die zu beschichtenden Teile aufgebracht. Der Prozess wird normalerweise in einer Kabine durchgeführt, die Teile hängen an einem Metallförderband. Manuelles Sprühen erfordert hocherfahrene Bediener, um Durchhängen und übermäßige Beschichtungsdicke zu vermeiden. Dieser Prozess kann automatisiert werden und neigt dazu, für kurze Produktionsläufe reserviert zu sein.
Beim elektrostatischen Sprühprozess (Electrostatic Spraying) wird eine Ladungsdifferenz zwischen dem negativ geladenen Emaille und den positiv geladenen zu beschichtenden Teilen angelegt. Die Emaillierspritzpistole besteht aus einem zentralen Rohr, durch das das Emaille strömt, umgeben von einer Ringdüse, durch die die Zerstäubungsluft schneller strömt als der Emaillestrom. Diese Geschwindigkeitsdifferenz bewirkt, dass die Emaillesuspension in feine Tröpfchen zerstäubt wird. An der Spitze der Spritzpistole passieren die Tröpfchen eine Atmosphäre, die in einem elektrischen Feld ionisiert wurde, und werden negativ geladen, bevor sie auf das zu emaillierende Teil abgelagert werden. Sobald die ersten Schichten aufgebracht sind, werden die Tröpfchen immer weniger vom Teil angezogen und eine abstoßende Kraft entsteht. Diese wirkt der anziehenden Kraft entgegen, bis Gleichgewicht erreicht ist, was die Beschichtungsdicke kontrolliert. Die resultierende Emaillebeschichtung ist gleichmäßig und Verluste werden minimiert.
Der Elektrophorese-Prozess, auch bekannt als elektrostatisches Tauch-Emaillieren oder ETE (Elektro-Tauch-Emaillierung) Prozess, wird hauptsächlich für Direkt-weiß-Emaillierung verwendet. Emaillepartikel in kolloidaler Suspension in einer Salzlösung werden unter dem Einfluss eines elektrischen Feldes befördert. Diese Partikel werden an der Oberfläche negativ geladen und zur Anode der elektrolytischen Zelle transportiert, die das zu emaillierende Teil ist. Dieser Prozess resultiert in einer sehr gleichmäßigen Beschichtungsdicke (automatische Begrenzung der Abscheidung) und einem außergewöhnlichen Oberflächenerscheinungsbild. Es ist eine sehr effiziente Technik für flache Teile. Die Nachteile des Prozesses sind: (i) es ist ein teurer Prozess, (ii) er erfordert die Verwendung einer Kathode in Form des zu emaillierenden Teils, und (iii) die Überwachung der elektrischen Eigenschaften der Emaillesuspension ist recht komplex.
Emailleapplikation im Trockenverfahren erfolgt durch elektrostatisches Pulversprühen. Das Prinzip des elektrostatischen Pulversprühens ist dasselbe wie für das Nassverfahren. Ein elektrisches Feld wird zwischen der Düsenelektrode und dem zu emaillierenden Teil gebildet. Die Emaillepartikel, durch einen Luftstrom aus der Spritzpistole getrieben, werden negativ geladen, wandern zum zu emaillierenden Teil (positive Elektrode) und werden dort abgelagert. Sobald die erste Schicht abgelagert ist, beginnen die Partikel, ihre anziehende Kraft zu verlieren. Eine abstoßende Kraft wird dann erzeugt. Wenn diese der anziehenden Kraft gleich wird, werden keine Partikel mehr abgelagert. Dieser Prozess sorgt somit für eine gleichmäßige Emaillebeschichtung und begrenzt ihre Dicke automatisch.
Die Emaillepartikel müssen beschichtet sein (organische Hülle, generell Silizium), um Hydratation zu verhindern, die den Effekt haben kann, ihren elektrischen Widerstand zu verringern, was die korrekte Ablagerung der Emaille auf dem Teil verhindert. Die Qualität der organischen Beschichtung, die Korngröße und Rheologie des Pulvers sind Schlüsselfaktoren für die Erzielung einer gleichmäßigen Emailleablagerung und eines attraktiven Oberflächenerscheinungsbildes nach dem Brennen. Dieser Prozess ist hochwirksam für flache Teile, aber es ist schwieriger, hohle Teile – z. B. Backofenkammern – zu emaillieren, wegen des Faraday-Käfig-Effekts. Der Prozess bietet mehrere Vorteile wie: (i) Abfallreduzierung, (ii) Materialeinsparung, und (iii) Gleichmäßigkeit der Beschichtungsdicke.
Trocknen und Brennen der Emaille
Das Trocknen der Emaille ist ein entscheidender Schritt nach der Nassapplikation. Feuchtigkeit, die 40 % bis 50 % der aufgebrachten Masse ausmacht, kann tatsächlich lokalisierten Rückzug der Emaille während des Brennens verursachen. Die getrocknete Beschichtung wird "Biskuit" genannt. Lufttrocknung ist nicht wünschenswert, da die Teile durch Staubpartikel in der Luft kontaminiert werden können und Restfeuchte in der Emaille verbleiben kann, was die Bildung von "Fischschuppen"-Defekten begünstigt. Trockner oder Öfen sind bei einem Temperaturbereich von 70 °C bis 120 °C zu verwenden. Infrarotstrahlung oder Konvektionstrocknung ist der sicherste Weg, Teile für das Brennen vorzubereiten.
Das Brennen der Emaille wird generell bei einem Temperaturbereich von 780 °C bis 850 °C durchgeführt, was weit über der Erweichungstemperatur der Emaille (500 °C bis 600 °C) liegt. Es kann in einem Kammerofen oder in einem kontinuierlichen Tunnelofen erfolgen. Brennzeit und -temperatur hängen von der Stahldicke und der Emailleart ab. Das Brennen erfolgt in oxidierender Atmosphäre.
Kammeröfen werden normalerweise für kurze Produktionsläufe und kleine Teile verwendet. Tunnelöfen sind rechteckig, U-förmig oder L-förmig und für lange Produktionsläufe geeignet. Sie sind in drei Zonen unterteilt: Vorheiz-, Brenn- und Kühlzone. Dies erlaubt eine kontrollierte Temperaturerhöhung und -senkung. Die Teile, auf Gestellen angeordnet, passieren diese Abschnitte, an einem Förderband aufgehängt. Luftdichtungen am Ofenein- und -ausgang verhindern Wärmeverlust. Die Öfen sind hauptsächlich elektrisch oder gasbefeuerte Strahlrohre. Die Heizelemente sind an den Wänden und dem Boden des Ofens angeordnet. Die thermische Energie wird durch Strahlung und Konvektion auf die Teile übertragen.
Emaille-Stahl-Haftmechanismen
Die Haftung der Emaille auf dem unbeschichteten Stahl wird durch chemische Reaktionen erreicht, die während der Brenn- und Abkühlzyklen stattfinden. Der Prozess kann in vier Stufen unterteilt werden.
In der ersten Stufe bis 550 °C dringen Feuchtigkeit und O₂ aus der Luft in die poröse Emaille ein und oxidieren das Fe im Stahl. Dies bewirkt die Bildung einer Eisenoxidschicht an der Emaille/Stahl-Grenzfläche. Das atomare H₂, das aus der Zersetzung von H₂O entsteht, diffundiert in den Stahl, rekombiniert zu molekularem H₂ und füllt die Hohlräume im Stahl. Die Löslichkeit von H₂ im Stahl nimmt mit der Temperatur zu.
In der zweiten Stufe im Temperaturbereich 550 °C bis 830 °C weicht die Emaille auf und verschmilzt, wodurch eine halbpermeable Schicht gebildet wird. Dies reduziert den Gasaustausch mit der Ofenatmosphäre. Das an der Emaille/Stahl-Grenzfläche vorhandene Eisenoxid wird von der Emaille gelöst.
Die dritte Stufe liegt bei ca. 830 °C. Bei dieser Temperatur finden chemische Redox-Reaktionen statt zwischen der Eisenoxidschicht an der Emaille/Stahl-Grenzfläche, den Metalloxiden in der Emaille und dem C im Stahl. Fe-Co-Legierungen fallen an der Emaille/Stahl-Grenzfläche aus. Diese sind das Herz der Haftung von Emaille auf Stahl. Die Haftung wird durch die Rauheit des Stahls gefördert. Der gelöste O₂ rekombiniert mit dem C im Stahl, wobei gasförmiges CO/CO₂ freigesetzt wird. Die Intensität dieser Freisetzungen muss überwacht werden. Die Menge an H₂ im Stahl ist auf maximalem Niveau.
Die vierte Stufe besteht aus dem Abkühlen. Die Emaille erstarrt und stoppt den Gasaustausch. Die H₂-Löslichkeit im Stahl nimmt ab, wenn die Temperatur fällt. Der Stahl wird übersättigt und H₂ akkumuliert unter der Emaillebeschichtung. Eine übermäßige Menge H₂ an der Grenzfläche verursacht "Fischschuppen"-Defekte.
Fehler der Emaillebeschichtung
Fehler, die zur Ablehnung hinsichtlich Qualitätsstandards für die Produktion von emaillierten Materialien führen, werden als Emaillefehler bezeichnet. Diese Fehler können lokal begrenzte Unterbrechungen der Kompaktheit oder Struktur der glasartigen Beschichtung sein. Bei Emaillebeschichtungen sind Reparatur- oder Recyclingprozesse für fehlerhafte Beschichtungen nur schwer durchführbar. Während die Fehlerbildung oft auf eine Kombination mehrerer ungünstiger Parameter zurückgeführt werden kann, was praktisch zu unendlich vielen Einzel-fehlern führt, dominiert oft ein Faktor einen typischen Fehlertyp. Daher werden die Fehler in untenstehende Gruppen klassifiziert, entsprechend den zugrundeliegenden Basismaterialien und Applikationsprozessen.
Fischschuppen (Fish Scales)
Dies sind stahlbedingte Defekte, halbmondförmige Risse in Grund- oder Deckschichten, die sofort oder sogar Stunden oder Tage nach dem Brennen auftreten. Diese Defekte können einzeln mit typischer Größe von 1 mm bis 5 mm Durchmesser auftreten. Die Defekte resultieren aus H₂-Diffusion durch den Stahl und in die Emailleschicht. Die Defekte treten nur auf Stücken auf, die auf beiden Seiten emailliert sind. Das H₂ wird an der Stahloberfläche während des Brennens gemäß der Reaktion Fe + H₂O = FeO + H₂ gebildet. H₂ löst sich in atomarer Form und verbleibt nach dem Abkühlen im Stahl als übersättigte Lösung. Die Abtrennung von H₂ vom Stahl erfolgt durch Rekombination zu Molekülen an der Stahl/Emaille-Phasengrenze, dann Aufbau von Drücken bis zu 200 kg/cm², was Schuppenbildung verursacht.
Schlechte Haftung (Poor Adhesion)
Die Haftung der Emaillebeschichtung wird mit zwei grundlegenden Haftmechanismen erklärt: (i) chemische Theorie, und (ii) mechanische Theorie. Die chemische Theorie besagt, dass ein kontinuierlicher Übergang der Bindungsart im Bereich der Phasengrenze vom metallischen Bindung des Basismetalls über eine Oxid-Haftschicht zur ionischen Bindung der Emailleschicht erreicht werden soll. Die mechanische Theorie definiert die Voraussetzung für gute Haftung als Rauhigung der Grenzfläche, was zu einem festen mechanischen Verklammern der Emaille an der Stahloberfläche führt. Die Haftung der Emailleschicht kann durch mechanisches Verformen zerstört werden. Schlechte Haftung der Emaille ist ein sehr schwerwiegendes Qualitätsproblem, das das Erscheinungsbild verdirbt und zur schnellen Zerstörung des Stahl/Emaille-Verbunds führen kann. Schlechte Haftung kann sehr unterschiedliche Ursprünge haben, von ungeeigneten Stahlsorten über schlechte Vorbehandlung, Applikation von Emaillen mit zu geringem Kobalt/Nickeloxid-Gehalt bis zu Unter- oder Überbrennen.
Blasen (Blisters)
Blasen sind hohle Löcher durch die gebrannte Emaille, mit Durchmesser bis zu 1 mm, die intakt in der Emailleoberfläche verbleiben können, aber auch aufplatzen und einen trichterförmigen Vertiefung hinterlassen können. Die häufige Ursache dieses Defekts, auch Re-Sieden oder C-Sieden genannt, ist eine lokale starke Gasentwicklung während des Brennens, wobei das Gas H₂ sowie CO enthält. Beizrückstände können durch ihre (gasförmigen) Zersetzungsprodukte sehr starkes Aufsieden mit Emaille und Stahl verursachen. Durch die Diffusion des so entstehenden H₂ können Verunreinigungen auch auf der gegenüberliegenden Seite des Blechs beobachtet werden. Oft werden Blasen bei Hohlwaren beobachtet, wo in versiegelten Ringen oder schlecht geformten Griffen hartnäckige Beizsäurereste akkumulieren.
Verunreinigungen (Impurities)
Verunreinigungen bei Grundemaillierung können von Blechstahlkontamination bis zu Zunderrückständen reichen. Oft ist es sehr schwierig und zeitaufwändig, den Ursprung zu finden, da Verunreinigungen in allen Schritten des Emaillierprozesses eingeführt werden können. Die häufigsten sind: (i) feine Eisenpartikel vom Schneiden und Schweißen, (ii) Rückstände von Vorbehandlungsmitteln, (iii) grobe Partikel vom Mahlen und Kugeln (weiße Punkte), (iv) grobe (ungemahlene) Mühlenzusätze, (v) Staub von Deckemaille, und (vi) Zunderrückstände von Brennwerkzeugen.
Ausbrennungen (Burn-offs)
Ausbrennungen sind lokalisierte Bereiche von Eisenoxideruptionen durch die Emaillebeschichtung. Die Hauptursachen für diese Defekte sind eine zu dünne Emailledicke oder eine unzureichende Menge an refraktären Mühlenzusätzen. Im ersten Fall dringt das überschüssige Eisenoxid, das nicht in der Grundemaille gelöst ist, von der Phasengrenze zur Oberfläche durch.
Eigenschaften emaillierter Stähle
Emaillierter Stahl hat mehrere nützliche Eigenschaften, die hauptsächlich auf die glasartige Natur der Emaille zurückzuführen sind. Die chemische Zusammensetzung der Emaille unterscheidet sich je nach ihrem Endverwendungszweck, um die erforderlichen Charakteristika vollständig zu erfüllen. Die Eigenschaften sind unten aufgeführt.
Emaillehaftung
Die Emaille muss auf dem Stahlsubstrat haften, um sicherzustellen, dass der emaillierte Stahl die für jeden Endverwendungszweck erforderlichen Eigenschaften hat. Die Haftung wird mittels eines Schlagtests bestimmt, der das Verformen einer emaillierten Blechprobe mit einem halbkugelförmigen Stempel durch Fallenlassen eines 1,5 kg Gewichts auf den Stempel aus einer für die Dicke des Stahlsubstrats geeigneten Höhe beinhaltet. Der Haftgrad wird durch Vergleich mit Referenzfotos bestimmt. Der zugewiesene Wert reicht von 1 (sehr gute Haftung) bis 5 (sehr schlechte Haftung).
Korrosionsbeständigkeit
Emaille ist eine Beschichtung, die Stahl herausragende Korrosionsbeständigkeit verleiht, sogar bei hohen Temperaturen. Emaillierte Oberflächen sind nicht porös und damit undurchlässig für alle Flüssigkeiten. Salzsprühtests an emaillierten Teilen mit kaltgewalztem oder aluminisiertem Stahlsubstrat zeigen, dass emaillierte Teile Salzsprühen über 500 Stunden standhalten können, ohne Anzeichen von Rotrost zu zeigen. Tests des Porcelain Enamel Institute haben gezeigt, dass emaillierte Platten 30 Jahre lang ohne jegliche Anzeichen von Korrosion auf dem Stahlsubstrat auskommen können.
Chemische Beständigkeit der Emaille
Die chemischen Eigenschaften der Emaille können an die Umgebung angepasst werden, in der sie verwendet werden soll. Emaille hat somit extrem gute Beständigkeit gegen Chemikalien (Säuren, Alkalien, Detergenzien und organische Lösungen). Emaillierter Stahl ist auch extrem beständig gegen atmosphärische Angriffe. Daher führen Regen, atmosphärische Verschmutzung (Schwefeldioxid, Stickoxid), salzhaltige Küstenatmosphären, Ultraviolett (UV) Strahlung und plötzliche Temperaturänderungen zu keinen Veränderungen im Erscheinungsbild, der Farbe oder dem Glanz der emaillierten Oberfläche.
Mechanische Festigkeit der Oberfläche
Wie Glas ist die Oberfläche von emailliertem Stahl sehr hart, was bedeutet, dass sie extrem beständig gegen Kratzen, Abrieb, Schlag und Verschleiß ist. Die Härte emaillierter Stähle liegt zwischen 5 und 7 auf der Mohs-Skala. Ein Vorteil der Oberflächenhärte emaillierten Stahls ist, dass er extrem abriebfest ist. Die Abriebfestigkeit wird mittels eines Reibungstests bestimmt.
Hohe und niedrige Temperaturstabilität
Wegen der glasartigen Natur haben emaillierte Oberflächen herausragende Temperaturstabilität. Einige Anwendungen emaillierter Stähle erfordern Betriebstemperaturen von ca. 450 °C bis 500 °C. Emaillierter Stahl kann auch Temperaturen von minus 60 °C ohne negative Auswirkungen auf die Emaille ausgesetzt werden.
Temperaturschockbeständigkeit
Emaillebeschichtungen können breite Temperaturdifferenzen von über 100 °C ohne Schaden aushalten. Daher kann es in Anwendungen verwendet werden, wo solche Variationen auftreten.
Feuerbeständigkeit
Eine Flamme oder jede andere Wärmequelle verursacht keinen Schaden an einer emaillierten Oberfläche. Weiterhin produzieren Emaillebeschichtungen keine giftigen Dämpfe bei längerer Hitzebeinflussung. Die Feuerbeständigkeit emaillierter Platten ist als A1 klassifiziert.
Hygiene und leichte Reinigung
Die glatte, harte glasartige Oberfläche emaillierten Stahls hat keine Poren oder Risse. Dies verhindert Bakterienwachstum und Staubansammlung. Daher kann emaillierter Stahl in sensiblen Bereichen verwendet werden. Weiterhin ist emaillierter Stahl ein lebensmitteltaugliches Material, das keine Gerüche abgibt. Auch sind emaillierte Oberflächen sehr leicht zu reinigen. Die glatte, versiegelte Oberfläche der Emaille und ihre ausschließlich mineralische Zusammensetzung bedeuten, dass handelsübliche Lösungsmittel für Reinigungszwecke verwendet werden können, was es viel einfacher und kostengünstiger macht zu reinigen.
Farbkonstanz
Emaillierter Stahl kommt in einem fast unendlichen Spektrum an Farben, Mustern und Texturen mit glänzendem, halbmatten oder matten Finish. Zusätzlich ist es möglich, jedes Bild mit extremer Genauigkeit durch Siebdruck zu reproduzieren, z. B. Schilder, Poster, Kunstwerke oder Fotografien. Wenn der Prozess bei hoher Temperatur durchgeführt wird, halten diese Bilder so lange wie der Rest der emaillierten Platte. Da die Farben mit mineralischen Pigmenten erzeugt werden, zeigen sie beträchtliche Stabilität über die Zeit. Eine besondere Eigenschaft ist, dass sie nicht empfindlich gegen UV-Strahlung sind.
Verwendungen von emailliertem Stahl
Emaillierte Stähle können sowohl für Innen- als auch Außenanwendungen verwendet werden. Haushaltsverwendungen von emailliertem Stahl umfassen: (i) Sanitärartikel, (ii) elektrische Warmwasserbereiter, und (iii) Haushaltsgeräte und Kochgeschirr.
Emaillierter Stahl ist in der Tat das einzige Material, das den vielen Belastungen standhalten kann, denen Haushaltsgeräte ausgesetzt sind, insbesondere in Kochanwendungen. Daher ist es für spezifische Anwendungen unentbehrlich geworden, wo es aufgrund seiner vielen nützlichen Eigenschaften unübertroffen ist. Einige dieser nützlichen Eigenschaften sind: (i) bessere Beständigkeit gegen Kratzen und Abrieb, (ii) emaillierter Stahl behält keine Gerüche und absorbiert sie nicht, daher kann er sie nicht übertragen, (iii) beständig gegen Produkte, die normalerweise in der Küche verwendet werden, ob sauer oder alkalisch, (iv) ausgezeichnete Korrosionsbeständigkeit, (v) flammenbeständig und kann hohe Temperaturen aushalten, (vi) sicher für Lebensmittelkontakt und verhindert Bakterienwachstum, (vii) sehr beständig gegen Dampf, daher kann er für diese Kochmethode problemlos verwendet werden, und (viii) herausragende ästhetische Qualitäten.
Emaillierter Stahl hat viele Anwendungen im Bauwesen. Er kann als Verkleidung für Gebäude oder Tunnel und in Innenräumen öffentlicher Orte wie Bahn- und U-Bahnhöfe, Flughäfen und andere Gebäude als Wandverkleidung und für abgehängte Decken, Trennwände und Aufzüge verwendet werden. Emaillierter Stahl ist auch ein herausragendes Material für die Ausstattung von Reinräumen.
Emaillierter Stahl ist die ideale Lösung für Außenanwendungen, da er wetter- und UV-beständig ist, mit praktisch unbegrenztem Gestaltungsspielraum. Emaillierte Platten sind besonders geeignet für Trennwände oder zur Verkleidung traditionellerer Ziegelgebäude. Sie werden vorgefertigt, um den genauen Abmessungen des Gebäudes zu entsprechen. Die Platten können bei jedem Wetter installiert werden.
Die Verwendung von emailliertem Stahl für Tunnelauskleidungen wird empfohlen, da sie diese leichter und günstiger zu reinigen macht, für bessere Beleuchtung sorgt und die Feuerbeständigkeit verbessert.
Emaillierter Stahl ist eine sehr beliebte Wahl für die Ausstattung öffentlicher Orte. Flammenbeständig, vandalismussicher, leicht zu warten und mit praktisch unbegrenztem Gestaltungsspielraum, ist er ideal als Wandverkleidung und für Decken, Trennwände, Aufzugskabinen etc. Da er bakterienfrei ist und nicht von Feuchtigkeit beeinflusst wird, ist er auch die perfekte Lösung in Krankenhäusern, Reinräumen und Sanitärsystemen.
Emaillierter Stahl hat auch wichtige Anwendungen in der Industrie, sogar in den korrosivsten Atmosphären, z. B. in der chemischen und Lebensmittelindustrie. Seine Beständigkeit gegen Chemikalien und Gärung macht ihn zu einer ausgezeichneten Auskleidung für Silos, chemische Reaktoren, Trockner, geschlossene Tanks und andere Wasserversorgungs-Speichersysteme. Darüber hinaus kann er wegen seiner Beständigkeit gegen hohe Temperaturen und Wärmereflexionseigenschaften in Kolonnen und Wärmetauschern verwendet werden. Seine Beständigkeit gegen Korrosion durch Verbrennungsgase macht ihn auch zu einem ausgezeichneten Material für die Herstellung von Schornsteinauskleidungen und Abgaskrümmern.
Emaillierter Stahl ist eine ideale Lösung für Innen- und Außenschilder und Kommunikationsplatten. Die Oberfläche wird nicht durch städtische Verschmutzung, Wetter oder UV-Strahlung beschädigt. Er ist feuerbeständig und bietet eine Vielzahl dekorativer Möglichkeiten, was ihn zum bestmöglichen Material für die anspruchsvollsten grafischen Kreationen macht.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- EN 10326 Güte S550GD Kaltgewalzter Baustahl mit Feuerverzinkung
- EN 10326 S250GD Kaltgewalzter Baustahl – Hochwertig, Feuerverzinkt
- EN 10326 S280GD Kaltgewalzter Stahl – Hochwertiger Baustahl
- EN 10326 Güte S320GD Kaltgewalzter Baustahl – Hochwertig, Mehrere Beschichtungsoptionen
- EN 10326 S350GD Kaltgewalzter Baustahl – Hochwertig, Unlegiert
- EN 10326 S220GD Kaltgewalzter Baustahl – Hochwertig, Korrosionsbeständige Beschichtungen