



Premium Fusion-Bonded Epoxy-Beschichtung für Stahl – Ultimativer Korrosionsschutz
Fusion Bonded Epoxy (FBE) Beschichtung von Stahl
Die Fusion Bonded Epoxy (FBE) Beschichtung von Stahlwerkstoffen ist eine grundierungslose, einkomponentige, wärmehärtende, thermoplastische Pulverbeschichtung auf Epoxidbasis, die entwickelt wurde, um maximalen Korrosionsschutz für den Grundwerkstoff Stahl zu bieten. Es handelt sich um eine sehr schnell aushärtende, thermoplastische Schutzpulverbeschichtung, die Wärme nutzt, um das Beschichtungsmaterial zu schmelzen und auf dem Stahlsubstrat haften zu lassen. Sie basiert auf speziell ausgewählten Epoxidharzen und Härtern. Das Epoxid ist so formuliert, dass es den Spezifikationen für den Schutz von Stahl als Korrosionsschutzbeschichtung entspricht. Wärmeegehärtete FBE-Beschichtungen bestehen zu 100 % aus Feststoffen, die aus thermoplastischen Materialien bestehen und durch eine wärmegenerierte chemische Reaktion eine hohe Haftung auf der Metalloberfläche erreichen. FBE-Beschichtungen können durch Wirbelschicht, Flocken (Air Spray) oder elektrostatisches Sprühen aufgebracht werden.
Anwendungsbereiche und Erfolgsbilanz
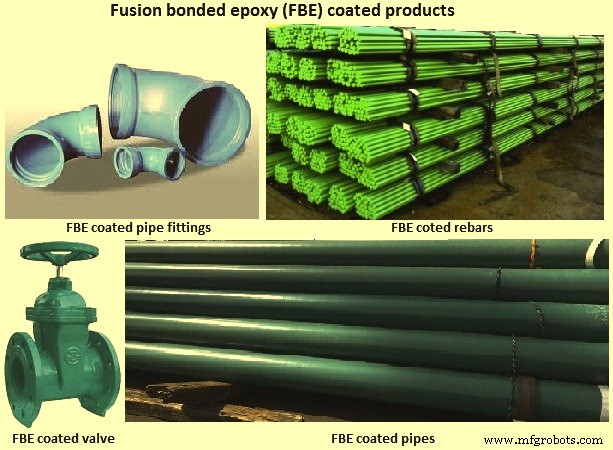
FBE-Beschichtungen werden weit verbreitet für die Beschichtung von Stahlrohren, Rohrformstücken, Pumpen und Ventilen eingesetzt, die für den Transport von Öl, Gas, Schlamm und Wasser verwendet werden. Typische FBE-beschichtete Produkte sind in Abb. 1 dargestellt. Die FBE-Beschichtung wird seit den 1960er Jahren für unterirdische Pipelines verwendet und hat eine gute Erfolgsbilanz für unterirdische Rohranwendungen. Sie wird auch für die Beschichtung von Stahlbewehrungsstäben eingesetzt, die im Brücken-, Straßen- und Hochbau verwendet werden, um Korrosion zu verhindern, wenn sie in Beton eingebettet sind.
Eigenschaften und Vorteile von FBE-Beschichtungen
- Korrosionsschutz in rauen Umgebungen
- Produktive Anwendung durch schnelle Aushärtung
- Kein Durchhängen, kein Kaltfließen und keine Erweichung bei Lagerung, was langfristige Lagerung ermöglicht
- Geringes Gewicht
- Gute chemische Beständigkeit
- Umweltfreundlich, da keine flüchtigen organischen Verbindungen (VOCs) enthalten sind
- Beständigkeit gegen kathodische Entbindung
- Hohe Haftung und Zähigkeit
- Einfache Reparaturmöglichkeit
FBE-Beschichtungssystem und Zusammensetzung
Das FBE-Beschichtungssystem ist ein wärmeaktiviertes, chemisch härtendes Beschichtungssystem, das auf vorgeheiztem Stahl aufgebracht wird. Die typische Formulierung für FBE-Beschichtungen besteht aus Epoxidharz, Härter, Katalysator, Beschleuniger, verstärkenden Pigmenten und Steuerungsadditiven, die Fließverhalten und Stabilität regeln. Bei FBE-Beschichtungen handelt es sich um ein „Epoxid“-Typ-Harz. Permeabilität, Härte, Farbe, Dicke, Schlagfestigkeit und andere Eigenschaften werden durch diese Komponenten gesteuert. Der Standarddickebereich von FBE-Beschichtungen liegt zwischen 250 und 500 Mikrometern und kann je nach Einsatzbedingungen variieren. Das geschmolzene Pulver wird innerhalb weniger Sekunden nach dem Auftragen zu einer festen Beschichtung. FBE-Beschichtungen werden normalerweise in Kombination mit kathodischem Schutz eingesetzt. In den meisten Fällen werden entbundene Bereiche unter der FBE-Beschichtung durch kathodischen Schutz geschützt.
FBE-Beschichtungsmaterialien
FBE-Beschichtungen sind thermoplastische Polymerbeschichtungen. Der Name „Fusion-Bond-Epoxy“ rührt von der Harzvernetzung und dem Auftragungsverfahren her, das sich von herkömmlichen Farben unterscheidet. Die Harz- und Härterkomponenten im trockenen FBE-Pulvervorrat bleiben bei normalen Lagerbedingungen unreaktiv. Bei typischen Beschichtungstemperaturen, diegenerally im Bereich von 180 °C bis 250 °C liegen, schmelzen die Pulverinhalte und verwandeln sich in eine flüssige Form. Der flüssige FBE-Film benetzt und fließt auf die Stahloberfläche, auf die er aufgebracht wird, und wird bald durch chemische Vernetzung, unterstützt durch Wärme, zu einer festen Beschichtung. Dieser Prozess wird als Fusion Bonding bezeichnet. Die stattfindende chemische Vernetzungsreaktion ist irreversibel. Einmal ausgehärtet, kann die Beschichtung durch keine Mittel in ihre ursprüngliche Form zurückversetzt werden. Weitere Erhitzung schmilzt die Beschichtung auch nicht, daher wird sie als thermoplastische Beschichtung bezeichnet.
Neue Technologien werden kontinuierlich entwickelt, um die Eigenschaften der FBE-Beschichtungen zu optimieren und den Beschichtungsnutzen zu verbessern. Das stöchiometrische Verhältnis muss durch das Gleichgewicht zwischen der Härtergruppe und der Epoxidgruppe kontrolliert werden. Als Beispiel kann die Erhöhung des Härtergehalts die Vernetzungsdichte verringern und die Flexibilität erhöhen, während die chemische Beständigkeit abnimmt.
Schlagfestigkeit oder Härte ist eine Funktion der Vernetzungsdichte. Höhere Dichten können durch niedermolekulare Härter erreicht werden, die eng vernetzte Strukturen aufweisen. Das Hinzufügen von nicht reaktiven Verdünnungsmitteln kann diese Struktur beeinträchtigen und dem Endprodukt mehr Flexibilität, aber weniger Zähigkeit verleihen.
Mechanische Haftung ist die Greifkraft, die durch die Rauheit des Stahlsubstrats resultiert (also Spitzen und Täler). Der Wechsel von einer runden zu einer winkligen Oberflächenprofilierung und die Erhöhung der Tal Tiefe können diese Art der Haftung verbessern. Polare Haftung ist die Wasserstoffbrückenbindung, die zwischen dem Stahlsubstrat und der Epoxidbeschichtung auftritt.
Chemische Bindungen entstehen durch Elektronenteilung durch Gruppen auf dem Stahlsubstrat und dem Epoxidharz. Diese Bindungen sind bei weitem die stärksten und tragen am meisten zur Haftung bei. Gruppen wie Stickstoff und Sauerstoff können mit Eisen und Silizium binden.
FBE-Beschichtung und Korrosion
FBE-Beschichtungen verringern die Korrosion eines Stahlsubstrats, das einem Elektrolyten ausgesetzt ist, grundsätzlich auf zwei Arten: (i) Sie wirken als physikalische Barriereschicht, um den Eintritt schädlicher Spezies zu kontrollieren, und (ii) sie können als Reservoir für Korrosionsinhibitoren dienen, um die Stahloberfläche beim Widerstand gegen Angriffe aggressiver Spezies wie Chlorid-Anionen zu unterstützen.
Die FBE-Beschichtung bietet eine physikalische Barriere und verhindert somit den Kontakt des Stahlsubstrats mit Feuchtigkeit, Sauerstoff und Chlorid-Ionen. Darüber hinaus widersteht die FBE-Beschichtung als dielektrische Beschichtung dem Elektronen- und Ionenfluss zwischen dem Metall und dem Elektrolyten und behindert so den Ladungstransfer zwischen Anode und Kathode.
Die Korrosionskontrolle der FBE-Beschichtung ist eine Funktion der Fähigkeit der Beschichtung, eine Barriere gegen Wasser, Sauerstoff, Chlorid und andere aggressive Elemente zu bieten, die eine Permeation durch den Beschichtungsfilm und einen Angriff auf das Stahlsubstrat verhindern. Kritische Eigenschaften für den Korrosionsschutz in FBE-Beschichtungen sind Haftung und Benetzungsfähigkeit auf dem beschichteten Stahl. Eine Verringerung der Klebfestigkeit erhöht die Delaminationsrate. Eine Studie zur Delamination von FBE-Beschichtungen in einer simulierten Porenlösungsumgebung hat den Delaminationsmechanismus wie folgt vorgeschlagen:
- Die Verzögerungszeit vor der Einleitung des beobachtbaren Delaminationsprozesses kann eine Funktion der Wasserdurchdringung durch die FBE-Beschichtung in die interfaciale oder interphasiale Beschichtungs/Substrat-Region sein.
- Delamination der FBE-Beschichtung vom Stahlsubstrat wird vorwiegend durch Hydroxyl-Ionen verursacht.
- Die Delaminationsrate der FBE-Beschichtung wird durch Transportprozesse von einem Poren in der Beschichtung und entlang der delaminierten Beschichtungs/Substrat-Grenzfläche zum Entbindungsfront kontrolliert.
- Die Lokalität des Haftungsversagens der Beschichtung liegt in der interfacialen oder interphasialen Beschichtungs/Substrat-Region.
- Die Delaminationsrate der FBE-Beschichtung in nahezu passiven Bedingungen wird durch Hydroxyl-Ionen-Migration von der externen Masselösung zur Beschichtungs/Substrat-Entbindungsfront kontrolliert.
- Die Delaminationsrate der FBE-Beschichtung unter Bedingungen von Unterfilmkorrosion wird durch hydratisierte Kationenbewegung zur Kathodenstelle kontrolliert.
Auftragungsprozess von FBE-Beschichtungen
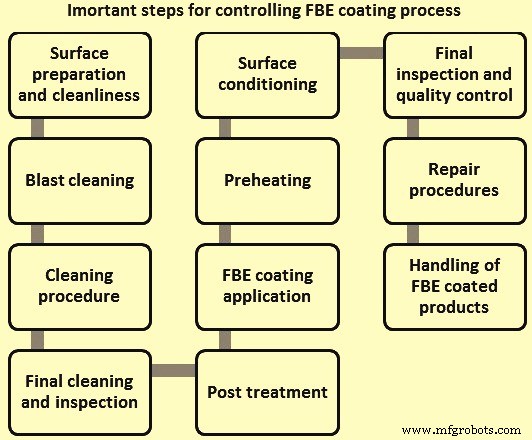
Die wichtigen Schritte, die während des FBE-Beschichtungsprozesses kontrolliert werden müssen (Abb. 2), umfassen: (i) Oberflächenvorbereitung und Sauberkeit, (ii) Strahlreinigung, (iii) Reinigungsverfahren, (iv) Endreinigung und Inspektion, (v) Oberflächenkonditionierung, (vi) Vorheizen, (vii) FBE-Beschichtungsauftrag, (viii) Nachbehandlung, (ix) Endinspektion und Qualitätskontrolle, (x) Reparaturverfahren, (xi) Handhabung von FBE-beschichteten Produkten. Die Gesamtverstrichene Zeit zwischen den Oberflächenvorbereitungsaktivitäten, bestehend aus den Schritten (i) bis (v), ist auf ein Minimum zu beschränken, um die Bildung von Oxiden auf der Oberfläche zu vermeiden. Oxidation des Stahls vor der Beschichtung in irgendeiner ihrer Erscheinungsformen ist nicht akzeptabel. Sichtbare Bildung solcher Oxide führt zur Wiederholung der Oberflächenvorbereitungsaktivitäten für den Stahl vor der Beschichtung.
Oberflächenvorbereitung und Sauberkeit
Der richtigen Aufmerksamkeit für die Reinigung und Vorbereitung der Stahlsubstratoberfläche vor der abrasiven Reinigung kommt eine erhebliche Auswirkung auf die eventuelle Qualität der fertigen FBE-Beschichtung zu. Die grundlegenden Elemente der Vorreinigung sind: (i) Entfernung von Oberflächenverunreinigungen, (ii) Lockerung der Zunderhaut (bei neu gewalztem Stahl) und (iii) Entfernung von Frost und Feuchtigkeit.
Stahl, der mit FBE beschichtet werden soll, kann durch Salze, Fett, Öl und andere schädliche Materialien kontaminiert sein. Diese sichtbaren und nicht sichtbaren Oberflächenverunreinigungen des Stahlmaterials können während Transport, Handhabung und Lagerung auftreten. Es ist wichtig, dass all diese Verunreinigungen vor dem ersten abrasiven Reinigungsschritt entfernt werden. Das Versäumnis, Verunreinigungen zu entfernen, kann zu einer Kontamination des abrasiven Mediums führen, was eine schlechte Leistung der anschließend aufgebrachten FBE-Beschichtung verursacht. Tief eingebettete Salze und bestimmte organische Verunreinigungen, wenn sie nicht vollständig entfernt werden, verursachen Haftungsfehler und Filmbildungsprobleme. Daher müssen diese Materialien durch Lösemittelreinigung, Waschen mit Reinigungsmitteln oder Dampfreinigung entfernt werden. Kein Rückstand, der die Haftung beeinträchtigen könnte, darf auf der Stahloberfläche verbleiben. Es ist wünschenswert, das Stahlmaterial vor der Strahlreinigung auf eine Temperatur vorzuheizen, die mindestens 5 Grad über dem Taupunkt liegt.
Strahlreinigung
Zweck der abrasiven Strahlreinigung ist es, eine saubere Oberfläche mit einem winkligen Oberflächenprofil und einer durchschnittlichen Profiltiefe zwischen 50 und 100 Mikrometern zu erreichen. Die Oberfläche ist auf mindestens „Near White Metal“-Finish zu reinigen. Dies kann am effektivsten mit zentrifugalen Strahlanlagen unter Verwendung von Stahlgranulat als abrasivem Medium erreicht werden. Abrasivrückstände sind mit Druckluft oder anderen geeigneten Mitteln zu entfernen. Das Arbeitsabrasivgemisch ist sauber von Verunreinigungen zu halten. Stahlgranulat soll eine Härte von 50 bis 60 Rockwell C aufweisen. Partikelhärte und Größenverteilung des verwendeten Stahlgranulats müssen durch Siebung kontinuierlich kontrolliert werden, um das Oberflächenprofil nach der Reinigung sicherzustellen. Für eine konsistente Oberflächenbeschaffenheit ist ein stabilisiertes Arbeitsgemisch durch häufige kleine Zugaben von neuem Abrasiv entsprechend dem Verbrauch aufrechtzuerhalten; seltene große Zugaben sind zu vermeiden.
Reinigungsverfahren
Wenn zwei Strahlkammern verfügbar sind, kann Stahlkugel in der ersten Kammer zur Vorreinigung und Stahlgranulat in der zweiten Kammer verwendet werden. Es ist nicht wünschenswert, Kugel und Granulat in derselben Kammer zu mischen. Wo ein einzelnes Strahlgerät in Betrieb ist, ist es wünschenswert, nur Stahlgranulat zu verwenden.
Der erste Reinigungsschritt dient der Herstellung der grundlegenden Sauberkeit. Er deckt auch Materialfehler wie Splitter, Grate, Laminierungen, Schorf und Kerben auf. Scheibenschleifen oder andere geeignete Methoden sind zur Korrektur dieser Fehler einzusetzen. Wenn schwerwiegende Fehler vorliegen, ist das Stahlmaterial in diesem Stadium abzulehnen.
Der nächste Schritt ist ein zweiter abrasiver Reinigungsprozess unter Verwendung von Stahlgranulat als Medium mit einer Härte von 50 bis 60 Rockwell C. Der Hauptzweck dieses Schritts ist das Erreichen der endgültigen gewünschten Sauberkeit und des gewünschten Ankerrprofils. Häufig ist nur ein leichtes Strahlen für beste Leistung notwendig, wenn die erste Stufe effizient durchgeführt wurde. Unabhängig von der Art des Betriebs ist es wichtig, dass die Zentrifugalräder über ausreichende Leistung verfügen und korrekt positioniert sind, um eine hochwertige und effiziente Reinigung zu erreichen. Abrasivrückstände sind mit Druckluft oder anderen geeigneten Mitteln zu entfernen. Ein qualitativ hochwertiges abrasives Medium ist zu verwenden und regelmäßig aufzufüllen, um ein ausgewogenes Arbeitsgemisch zu gewährleisten.
Endreinigung und Inspektion
Nach der abrasiven Reinigung und vor der Beschichtung ist die zu beschichtende Oberfläche sorgfältig auf Metallfehler zu inspizieren, die die Beschichtungsauftragung beeinflussen könnten, d.h. Schorf, Splitter, Kerben oder Laminierungen. Der gesamte abrasive Staub muss entfernt werden, üblicherweise durch Vakuum oder Air Knife, und der Sauberkeitsgrad ist regelmäßig durch Aufdrücken eines klaren Klebebands auf die Stahloberfläche und Untersuchung der Unterseite auf Schmutzpartikel zu überprüfen. Es ist sehr wichtig, dass das erforderliche Ankerrprofil erreicht wird. Das Profil soll winklig sein, aber keine „Undercuts“ aufweisen, die durch Überstrahlen, falsches Abrasiv oder falsche Positionierung der Zentrifugalräder entstehen können. Alle FBE-Beschichtungsvorgänge erfordern eine „Near White Metal“-Strahlqualität. In den meisten Fällen kann ein erfahrener Bediener den erforderlichen Standard visuell anhand visueller Standards erkennen.
Oberflächenkonditionierung
Manchmal ist es erforderlich, eine chemische Vorbehandlung auf der Stahloberfläche anzuwenden. Dies ist aufgrund der Anwesenheit löslicher Salze auf der Stahloberfläche erforderlich. Die chemische Vorbehandlung hat den zusätzlichen Vorteil, Staubrückstände abzuwaschen. Eine schwache Phosphorsäurelösung in Wasser hat sich als gut leistend erwiesen. Es ist von höchster Wichtigkeit und kritisch für den Erfolg dieser Vorbehandlung, dass verbleibende Säure durch gründliches Wasserspülen unmittelbar nach der Behandlung entfernt wird. Das Spülwasser soll entweder Reverse-Osmose- (RO-) Qualität oder deionisiertes Wasser sein.
Säurewaschen ist obligatorisch, wenn der Stahl vor der Verarbeitung in der Beschichtungsanlage einer Korrosionsattacke in Gegenwart von Chlorid- oder Sulfationen ausgesetzt war. Eine häufige Ursache dafür ist Salzwasserexposition während der Lagerung des Stahls in Küstengebieten oder in einer Atmosphäre mit SO2 oder industriellem CO2 oder aufgrund des Seetransports des Stahls vom Stahlwerk zur Beschichtungsanlage. Unter diesen Bedingungen bilden sich Eisensalze, die auf der Stahloberfläche, insbesondere in Gruben, auch nach normaler abrasiver Reinigung verbleiben.
Ein guter Test zum Nachweis von Eisensalzen ist die Verwendung von Kaliumferricyanid- oder Phenanthrolin-Tests. Jeder Stahl, der Eisensalze aufweist, muss angemessen behandelt werden. Die richtige Oberflächenbehandlung stellt sicher, dass die Stahloberfläche frei von schädlichen Verunreinigungen aus Transport oder Beschichtungsanlagenbetrieb ist. Eine zusätzliche Verbesserung der Beschichtungsleistung kann durch Behandlung der sauberen Stahloberflächen mit einer Chromatlösung vor dem endgültigen Vorheizen erreicht werden. Eine Chromatlösung in Wasser wird durch gleichmäßiges Verteilen der Lösung auf der Stahloberfläche aufgebracht. Das Verteilen erfolgt mit einem Gummischieber oder Pinsel. Wenn der Prozess gut kontrolliert wird, gibt es kein Abflussmaterial. Es ist wichtig, dass jegliches Abfallmaterial für die entsprechende Entsorgung gemäß lokalen Vorschriften gesammelt wird.
Vorheizen
Richtiges Erhitzen des Stahls ist einer der wichtigsten Schritte für den erfolgreichen Auftrag von FBE-Beschichtungen. Der Stahl muss die vom FBE-Beschichtungsmateriallieferanten empfohlene Auftragstemperatur erreichen, um die optimale Leistung der FBE-Beschichtung zu erzielen. Die Vorheiztemperatur kann je nach Materialgüte variieren. Zu keinem Zeitpunkt darf die Metalltemperatur 275 °C überschreiten, da dies metallurgische oder Oberflächenfehler verursachen kann. Eine starke Blaufärbung oder Verdunkelung der Stahloberfläche ist ein Anzeichen für übermäßiges Erhitzen. Mit der Einführung von hochfesten Stählen gibt es weitere Einschränkungen bezüglich der maximalen Erhitzungstemperatur.
Akzeptable Wärmequellen sind: (i) gasbefeuerte Strahlungswärme, (ii) gasbefeuerte direkte Flamme und (iii) elektrische Induktion. Es ist wichtig, dass gasbefeuerte Heizsysteme gut eingestellt sind, damit Produkte unvollständiger Verbrennung des Brennstoffs nicht auf der Stahloberfläche abgelagert werden. Die Ofenatmosphäre soll so beschaffen sein, dass die saubere Stahloberfläche nicht kontaminiert wird. Bei Induktionserhitzung ist es wichtig, dass die geeignete Frequenz verwendet wird, um tiefe Erwärmung zu gewährleisten. Intensive Oberflächenhitzung ist zu vermeiden. Mehrere Induktionsspulen werden normalerweise für stabiles Erhitzen benötigt, besonders bei dicken Stahlmaterialien.
Eine gleichmäßige Temperatur des Stahls auf den spezifizierten Niveaus ist für beste Ergebnisse aufrechtzuerhalten. Die Temperatur ist am Eintritt zur Beschichtungskammer zu kontrollieren. Temperaturschreiber (Tempilstiks) werden am häufigsten verwendet und können sehr effektiv sein, wenn sie von erfahrenen Bedienern eingesetzt werden. Infrarot-Pyrometer sind ein zufriedenstellendes Kontrollinstrument, erfordern jedoch regelmäßige Kalibrierung zur Sicherstellung der Messgenauigkeit.
FBE-Beschichtungsauftrag
Der Auftrag von FBE-Beschichtungspulver wird am besten durch elektrostatisches Sprühen mit Sprühpistolen erreicht. Es ist wichtig, dass ein fluidisiertes Pulverzufuhrsystem und ein geeignetes Rückgewinnungssystem verwendet werden. Die Anzahl der eingesetzten Sprühpistolen kann je nach erforderlicher Schichtdicke und Abmessungen des Stahlmaterials variieren. Wenn die Pistolen richtig eingestellt sind, gibt es normalerweise relativ wenig Overspray in der Pulverkammer. Wichtige Punkte sind: (i) Das Stahlmaterial muss während seiner gesamten Fahrt durch die Beschichtungskammer gut geerdet sein, (ii) Die richtige Ladung auf dem gesprühten Pulver muss aufrechterhalten werden (generell im Bereich von 50 kV bis 100 kV), und (iii) Die Sprühpistolen müssen in der Beschichtungskammer angemessen positioniert sein, um eine gleichmäßige Pulverablagerung zu gewährleisten.
Die Sprühpistolen sollen in einem solchen Abstand von der Stahloberfläche positioniert sein, dass die elektrostatischen Eigenschaften optimal genutzt werden und minimaler Overspray entsteht. Dieser Abstand liegt wahrscheinlich zwischen 125 mm und 250 mm von der Stahloberfläche und hängt teilweise vom Druck ab, der erforderlich ist, um das Pulver gleichmäßig durch die Leitung zu transportieren. Als Ausgangspunkt werden die Sprühpistolen auf einen Abstand von 200 mm vom Stahlmaterial positioniert. Dann wird entsprechend den Schichtdickenanforderungen, der Größe des Stahlmaterials und der Liniengeschwindigkeit justiert.
Das Pulverzufuhrrohr soll einen geeigneten Durchmesser haben (generell 12 mm oder mehr) und die Länge so kurz wie praktikabel mit minimalen Beschränkungen zwischen den Sprühpistolen und dem Fluidisierbett. Der Schwerkrafteinfluss auf den Pulverfluss durch das Rohr ist durch sorgfältige Verlegung der Zuleitung zu vermeiden. Falsche Einstellungen können auch das ernsthaftere Problem des Verstopfens der Sprühpistole verursachen. Dies kann auch dadurch verursacht werden, dass die Sprühpistolen zu nahe an der heißen Oberfläche sind oder teilweise ausgehärteter Overspray in die Diffusoren gelangt. Richtiges Design und Auswahl der Diffusoren können die Probleme minimieren.
Die beste Positionierung der Sprühpistolen ist an der Seite des rotierenden Stahlmaterials mit der Stahloberfläche, die in aufwärts gerichteter Bewegung verläuft. Dies minimiert nachteilige Effekte von Strahlungswärme und Pistolenverstopfung. Die Ablagerungsrate muss so eingestellt werden, dass ein stetiger Aufbau des erforderlichen Films erfolgt und das Stahlmaterial nicht überflutet wird. Ein Test ist durchzuführen, um die notwendige Pulverzufuhr für eine gegebene Materialgröße und -geschwindigkeit zu messen. Diese Information kann verwendet werden, um die Ablagerungseffizienz und die Wirksamkeit der Geräteeinstellungen zu bestimmen.
Es ist wichtig, dass die in der Beschichtungskammer und den unterstützenden Systemen verwendete Luft trocken und sauber ist. Feuchtigkeit kann sowohl Ablagerungsprobleme als auch Beschichtungsmängel wie Porosität und Nadellöcher verursachen. Schwere Probleme können durch ölkontaminierte Luft resultieren. Neben der Verursachung von Beschichtungsfehlern ist Ölkontamination eine Hauptursache für Impact Fusion, die Systemverstopfungen und unregelmäßige Sprühmuster verursachen kann. Übermäßige Porosität kann auch durch eine zu hohe Pulverablagerungsrate verursacht werden. Übermäßige elektrostatische Ladung ist ebenfalls zu vermeiden, da dies Rückionisation und mögliche Filmfehler verursachen kann. Schlechte Positionierung kann zu Spiralen oder Streifen auf der Oberfläche führen.
Ein 60-Mesh- oder 80-Mesh-Sieb ist in Rückgewinnungssystemen zur Beseitigung übergroßer Partikel wünschenswert. Für das Sieben von neuem Pulver ist ein 50-Mesh- oder 60-Mesh-Sieb wünschenswerter. Magnetabscheider sind im Pulverzufuhrsystem zu verwenden, um metallische Verunreinigungen zu entfernen. Die Beschichtungskammer soll mit geeigneten Brand- und Explosionsdetektionssystemen ausgestattet sein.
Nachbehandlung
Für das Erreichen optimaler mechanischer und schützender Eigenschaften soll das Abschrecken nach vollständiger Aushärtung der Beschichtung erfolgen. Die Mindestzeitanforderung hängt von der Vorheiztemperatur und der Materialgröße ab. Das Benetzen der Förderräder zur Minimierung von „Tracking“ ist durchzuführen.
Endinspektion und Qualitätskontrolle
Umfassende Inspektion und Koordination mit den anderen Auftragsschritten sind für eine qualitativ hochwertige Beschichtung notwendig. Die Inspektion ist als Teil der Prozesskontrolle zu betrachten und nicht nur als Entscheidungspunkt für die Genehmigung oder Ablehnung von Beschichtungen. Wenn jeder Verarbeitungsschritt korrekt durchgeführt wird, ist eine hochwertige Beschichtung gewährleistet. Regelmäßige Qualitätskontrolltests während des Auftrags umfassen Schichtdickenmessung, Fehlstellendetektion und Aushärtung.
Die Aushärtung der Epoxidschicht wird üblicherweise durch den MEK-Reibetest (ein Lösungsmittelbeständigkeit-Reibetest) für eine schnelle Online-Bewertung beurteilt und durch DSC (Differential Scanning Calorimetry) Bewertung der Glasübergangstemperatur bestätigt. Längerfristige Tests werden auch regelmäßig durchgeführt, um sicherzustellen, dass das System optimal funktioniert. Dazu gehören, aber nicht beschränkt auf: (i) Heißwassertest, (ii) Schlagtest, (iii) Kathodische Entbindungstest und (iv) Flexibilitätstest.
Reparaturverfahren
Alle bei der Inspektion festgestellten Beschichtungsfehler müssen repariert werden. Wo der Stahl freiliegt, ist er mit einer zweikomponentigen 100 % feststoffhaltigen Epoxid-Reparaturmasse zu reparieren. Thermoplastische Reparaturstifte dürfen nicht verwendet werden.
Nadellöcher (Fehler kleiner als 1 mm Durchmesser) erfordern keine weitere Oberflächenvorbereitung. Das zu reparierende Material ist zu reinigen, um allen Schmutz und beschädigte oder entbundene Beschichtung zu entfernen. Die Ränder der Originalbeschichtung sind im zu beschichtenden Bereich 15 mm bis 25 mm vom Nadelloch entfernt anzurauen und der gesamte Staub abzuwischen, bevor die Reparaturbeschichtung aufgebracht wird. Feilen dürfen nicht verwendet werden.
Größere Fehlstellen (bis zu einer maximalen Größe von 80 mm) erfordern Oberflächenvorbereitung des Stahls. Jegliches freiliegende Metall ist zur Entfernung von Verunreinigungen wie Korrosionsprodukten, Salzen, Schmutz usw. durch abrasives Strahlen oder andere Mittel zu behandeln. Die FBE-Beschichtung ist auch um die zu beschichtenden Bereiche 15 mm bis 25 mm vom Rand der Fehlstelle entfernt anzurauen und der gesamte Staub vor dem Auftragen der Reparaturbeschichtung zu entfernen. Die Reparaturbeschichtung ist gemäß den Empfehlungen des FBE-Beschichtungsmateriallieferanten auf eine Mindestdicke von 0,65 mm mit einer Überlappung mit der bestehenden intakten Beschichtung von mindestens 25 mm aufzubringen.
Die frisch reparierten Bereiche sind gemäß den Spezifikationen des FBE-Beschichtungsmateriallieferanten vollständig aushärten zu lassen, bevor diese Bereiche gehandhabt werden. Nach der Aushärtung sind alle Reparaturen visuell zu inspizieren und mit einer Wandelektrode aus feinen Messingborsten bei einer Spannung von nicht weniger als 4000 Volt/mm zu prüfen und auf Haftung durch Messerabheben zu testen. Die Verwendung eines nassen Schwammdetektors, eingestellt auf die vom FBE-Beschichtungslieferanten empfohlenen Parameter, ist ebenfalls akzeptabel. Das reparierte Material soll fehlerfrei sein und sich nicht ablösen, wenn es mit einem Messer angehoben wird.
Handhabung von FBE-beschichteten Produkten
Sorgfältige Handhabung des beschichteten Stahls ist notwendig, um mechanische Beschädigungen während Stapeln, Laden, Transport, Verlegen und Absenken zu vermeiden. Alle Ausleger, Haken, Klemmen, Gabeln, Stützen und Kufen, die bei der Handhabung oder Lagerung von beschichtetem Material verwendet werden, sollen so konstruiert und gewartet werden, dass sie keinerlei Beschädigung am Material oder an der Beschichtung verursachen. Die grundlegenden Anforderungen sind: (i) Alle Kontaktpunkte der Handhabung sind zu polstern und ein Lastverteilerbalken ist zum Heben des beschichteten Stahlmaterials zu verwenden, (ii) Trenner sind beim Stapeln zu verwenden, (iii) Beschichtetes Stahlmaterial ist immer zu heben und nicht zu schleifen, und (iv) Das Zusammenstoßen der Materialenden ist zu vermeiden.
Vor- und Nachteile von FBE-Beschichtungen
Vorteile
- Da die Beschichtung auf Beschichtungslinien erfolgt, wird eine bessere Qualitätskontrolle erreicht
- Der Prozess ergibt eine gleichmäßige Beschichtungsdicke
- Es gibt eine gute Verbindung der Beschichtung mit dem Stahl, da FBE sehr gute Haftungseigenschaften hat
- Wegen der Flexibilität wird die Beschichtung nicht beschädigt, wenn der gerade Stahl bei der Fertigung auf einem speziellen Dorn gebogen wird
- FBE-Beschichtung wirkt als Isolator für elektrochemische Zellen und bietet Barriereschutz für Stahl, der Chlorid-Ionen durchlässt
- Es gibt gut etablierte Akzeptanzkriterien für FBE-Beschichtungen in verschiedenen Normen
- FBE-beschichtete Stäbe bieten sehr effektiven Korrosionsschutz für Stahlmaterialien
Nachteile
- Es gibt eine Verringerung der Verbundfestigkeit zwischen beschichtetem Material und Beton bei FBE-Beschichtung auf Bewehrungsstäben
- Da die Technologie anlagenbasiert ist, besteht Bedarf an Doppelhandhabung und Transport der Stahlmaterialien
- Handhabung von beschichteten Materialien muss mit äußerster Sorgfalt erfolgen, um Beschädigungen der Beschichtung zu vermeiden
- Die Leistung von FBE-beschichteten Materialien hängt stark vom geringsten Fehler in der Beschichtung ab, da das Ausbessern im fehlerhaften Bereich nicht immer effektiv ist
- Selbst ein kleiner Schaden in der Beschichtung kann in schwerer Umgebung Korrosion initiieren, wenn die Beschichtung keinen kathodischen Schutz hat, und dadurch Korrosionszellen im beschädigten Bereich des Materials entstehen, was zuerst zur Delamination der FBE-Beschichtung und dann zum Rosten führt
- Als Barrieretyp-Beschichtung begünstigt sie lokale Lochfraßkorrosion durch Nadellöcher
- FBE-beschichtetes Material unterliegt Degradation bei langfristiger Exposition gegenüber Sonnenlicht
- FBE-beschichtete Bewehrungsstäbe zeigen allgemein schlechte Alkalibeständigkeit
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- EN 10326 Güte S550GD Kaltgewalzter Baustahl mit Feuerverzinkung
- EN 10326 S250GD Kaltgewalzter Baustahl – Hochwertig, Feuerverzinkt
- EN 10326 S280GD Kaltgewalzter Stahl – Hochwertiger Baustahl
- EN 10326 Güte S320GD Kaltgewalzter Baustahl – Hochwertig, Mehrere Beschichtungsoptionen
- EN 10326 S350GD Kaltgewalzter Baustahl – Hochwertig, Unlegiert
- EN 10326 S220GD Kaltgewalzter Baustahl – Hochwertig, Korrosionsbeständige Beschichtungen