



Professionelles Feuerverzinken von Stahl für langlebigen Korrosionsschutz
Verzinken von Stahl
Verzinken von Stahl bedeutet das Aufbringen von Zink auf den Stahl zum Korrosionsschutz. Die wichtigsten kommerziell verfügbaren Methoden für das Aufbringen von Zinkbeschichtungen sind Feuerverzinken, kontinuierliches Verzinken, Elektroverzinken, Zinkbeschichtung, mechanisches Beschichten, Zinkspritzen und Zinklackieren. Jede dieser Zinkbeschichtungsmethoden hat einzigartige Eigenschaften. Diese Eigenschaften beeinflussen nicht nur die Anwendbarkeit, sondern auch die relative Wirtschaftlichkeit und die erwartete Lebensdauer. Verarbeitungsmethode, Haftung auf dem Basismetall, Schutz an Ecken, Kanten und Gewinden, Härte, Beschichtungsdichte und -dicke können sich stark zwischen den verschiedenen Beschichtungen unterscheiden.
Die dokumentierte Geschichte des Verzinkens reicht zurück bis 1742, als P.J. Malouin, ein französischer Chemiker, eine Methode zur Beschichtung von Eisen durch Eintauchen in geschmolzenes Zinn in einer Präsentation der Französischen Königlichen Akademie beschrieb. Dreißig Jahre später entdeckte Luigi Galvani, der Namensgeber des Verzinkens, mehr über den elektrochemischen Prozess, der zwischen Metallen stattfindet. Galvanis Forschung wurde 1829 weitergeführt, als Michael Faraday die Opferwirkung von Zink entdeckte, und 1836 erhielt der französische Ingenieur Sorel ein Patent für den frühen Verzinkungsprozess. Bis 1850 verwendete die britische Verzinkungsindustrie jährlich 10.000 Tonnen Zink zum Schutz von Stahl, und 1870 startete die erste Verzinkungsanlage in den USA. Heute findet man Verzinken in fast jeder wichtigen Anwendung und Industrie, wo Eisen oder Stahl verwendet wird. Feuerverzinkter Stahl hat eine bewährte und wachsende Erfolgsgeschichte in unzähligen Anwendungen weltweit.
Feuerverzinken ist eines der am weitesten verbreiteten Mittel zum Schutz von Stahl. Bei diesem Prozess wird die Zinkbeschichtung durch ein Heißtauchverfahren aufgebracht. Bei dem Prozess wird eine Zinkbeschichtung auf Eisen- und Stahlprodukte durch Eintauchen des Materials in ein Bad aus flüssigem Zink erhalten. Zink kann als Beschichtung auf Stahl in einem Heißtauchprozess aufgebracht werden, weil es einen niedrigen Schmelzpunkt hat. Da das Stahlmaterial in geschmolzenes Zinn eingetaucht wird, fließt das Zinn in Vertiefungen und andere schwer zugängliche Bereiche und beschichtet alle Bereiche komplexer Formen gründlich zum Korrosionsschutz. Bevor die Beschichtung aufgebracht wird, wird der Stahl gereinigt, um alle Öle, Fette, Verschmutzungen, Zunder und Rost zu entfernen. Feuerverzinkte Beschichtungen werden auf einer Vielzahl von Materialien eingesetzt, die von kleinen Teilen wie Muttern, Schrauben und Nägeln bis hin zu Blechen, Rohren und sehr großen Strukturprofilen reichen. Die Größe der verfügbaren Zinnbäder und die Materialhandhabung beschränken die Größe des Stahls, der verzinkt werden kann.
Da der Verzinkungsprozess das vollständige Eintauchen des Materials in Reinigungslösungen und geschmolzenes Zinn beinhaltet, werden die gesamten Innen- und Außenoberflächen beschichtet. Dies umfasst die Innenseiten von hohlen und röhrenförmigen Strukturen sowie die Gewinde von Befestigungselementen. Vollständige Abdeckung ist wichtig, da Korrosion auf der Innenseite einiger hohler Strukturen tendenziell mit erhöhter Rate auftritt, wo die Umgebung extrem feucht sein kann und Kondensation allgemein auftritt. Hohle Strukturen, die lackiert sind, haben keinen Korrosionsschutz auf der Innenseite. Zusätzlich sind Befestigungselemente ohne Schutz an den Gewinden anfällig für Korrosion, und korrodierte Befestigungselemente können Bedenken hinsichtlich der Integrität struktureller Verbindungen aufwerfen.
Der Verzinkungsprozess erzeugt natürlich Beschichtungen, die an Ecken und Kanten mindestens so dick sind wie die Beschichtung auf dem Rest des Teils. Dies liegt daran, dass die Reaktion zwischen Eisen und Zinn eine Diffusionsreaktion ist und somit die kristalline Struktur der Beschichtung senkrecht zur Stahloberfläche bildet. Da Beschädigungen der Beschichtung am wahrscheinlichsten an den Kanten auftreten, ist dies der Ort, an dem zusätzlicher Schutz am meisten benötigt wird. Pinsel- oder sprühaufgetragene Beschichtungen haben eine natürliche Tendenz, an Ecken und Kanten dünner zu werden.
Zinkbeschichtung und Korrosion
Korrosion kann vereinfacht als die Tendenz des Stahls betrachtet werden, nach Produktion und Formung in seinen niedrigeren, natürlicheren Energiezustand als Erz zurückzukehren. Diese Tendenz ist als „Entropiegesetz“ bekannt. Korrosionsschutzmethoden zum Schutz von Stahl umfassen: (i) Veränderung des Metalls durch Legieren, (ii) Veränderung der Umgebung durch Senkung der Luftfeuchtigkeit oder Verwendung von Inhibitoren, (iii) Steuerung des elektrochemischen Potenzials durch Anlegen kathodischer oder anodischer Ströme und Aufbringen organischer und metallischer Beschichtungen.
Zink hat eine Reihe von Eigenschaften, die es zu einem gut geeigneten Korrosionsschutz für Eisen- und Stahlprodukte in den meisten Umgebungen machen. Zusätzlich zur Schaffung einer Barriere zwischen Stahl und Umgebung hat Zink auch die Fähigkeit, das Basismetall kathodisch zu schützen. Zink, das anodisch zu Eisen und Stahl ist, korrodiert bevorzugt und schützt das Eisen oder Stahl vor Rostbildung, wenn die Beschichtung beschädigt ist. Wenn die verzinkte Beschichtung physisch beschädigt ist, bietet sie weiterhin kathodischen Schutz für den freiliegenden Stahl. Wenn einzelne Bereiche des darunterliegenden Stahls oder Eisens durch einen Fleck von bis zu 6 mm Durchmesser freigelegt werden, bietet das umgebende Zinn diesen Bereichen kathodischen Schutz, solange die Beschichtung hält.
Die herausragende Feldleistung von Zinkbeschichtungen resultiert aus ihrer Fähigkeit, dichte, haftende Korrosionsproduktfilme zu bilden und einer Korrosionsrate, die erheblich unter der von ferritischen Materialien liegt (etwa 10- bis 100-mal langsamer, abhängig von der Umgebung). Während eine frische Zinnoberfläche bei Exposition gegenüber der Atmosphäre recht reaktiv ist, entwickelt sich schnell ein dünner Film von Korrosionsprodukten, der die Rate weiterer Korrosion stark reduziert.
Drei Ebenen des Korrosionsschutzes durch Feuerverzinken
Feuerverzinken bietet überlegenen Korrosionsschutz für Stahl, besonders in rauen Umgebungen. Es bietet drei Ebenen des Korrosionswiderstands für Stahl: (i) Barriereschutz, (ii) Kathodischer Schutz und (iii) die Zinnpatina.
Barriereschutz
Barriereschutz ist die erste Verteidigungslinie gegen Korrosion. Wie bei Farben bietet die feuerverzinkte Beschichtung Schutz, indem sie den Stahl von den Elektrolyten in der Umgebung isoliert. Solange die Barriere intakt ist, ist der Stahl geschützt und Korrosion tritt nicht auf. Wenn die Barriere jedoch durchbrochen wird, beginnt Korrosion. Da eine Barriere intakt bleiben muss, um Korrosionswiderstand zu bieten, sind zwei wichtige Eigenschaften des Barriereschutzes: (i) Haftung auf dem Basismetall und (ii) Abriebfestigkeit. Die fest verbundene, undurchlässige Natur von Zinnmetall macht es zu einer sehr guten Barrierebeschichtung. Beschichtungen wie Farbe, die allgemein Nadellöcher haben, sind anfällig für Penetration durch Elemente, die Unterfilmkorrosion verursachen, die sich schnell ausbreitet.
Kathodischer Schutz
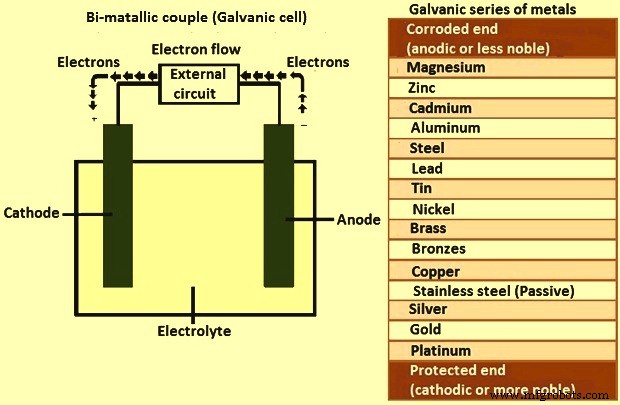
Zusätzlich zum Barriereschutz schützt Feuerverzinken Stahl auch kathodisch, was bedeutet, dass Zinn bevorzugt korrodiert, um den darunterliegenden Basisstahl zu schützen. Die galvanische Reihe der Metalle (Abb. 1) ist eine Liste von Metallen, geordnet nach elektrochemischer Aktivität in Meerwasser (dem Elektrolyten). Diese Anordnung der Metalle bestimmt, welches Metall die Anode und Kathode sein wird, wenn die beiden in eine galvanische oder elektrolytische Zelle gebracht werden (Abb. 1). Metalle höher in der Liste sind anodisch zu den Metallen darunter, was bedeutet, dass sie kathodischen oder Opferschutz bieten, wenn die beiden verbunden sind. Daher schützt Zinn Stahl. Tatsächlich stellt dieser kathodische Schutz sicher, dass selbst wenn die verzinkte Beschichtung so beschädigt ist, dass blanker Stahl freiliegt (bis zu 6 mm im Durchmesser), keine Korrosion beginnt, bis das gesamte umgebende Zinn verbraucht ist.
In einer galvanischen Zelle (Abb. 1) sind vier Elemente notwendig, damit Korrosion auftritt. Sie sind: (i) Anode, die Elektrode, an der die Anodenreaktion(en) Elektronen erzeugt und das Material korrodiert, (ii) Kathode, die Elektrode, die Elektronen empfängt und vor Korrosion geschützt wird, (iii) Elektrolyt, der Leiter, durch den Ionenstrom getragen wird, und sie umfassen wässrige Lösungen von Säuren, Basen und Salzen, und (iv) Rückstrompfad, der der metallische Pfad ist, der die Anode mit der Kathode verbindet und oft das darunterliegende Metall ist. Alle vier Elemente – Anode, Kathode, Elektrolyt und Rückstrompfad – sind notwendig, damit Korrosion auftritt. Entfernung eines dieser Elemente stoppt den Stromfluss und Korrosion tritt nicht auf. Ersetzen eines anderen Metalls für Anode oder Kathode kann die Stromrichtung umkehren, was zu einer Änderung führt, welche Elektrode Korrosion erfährt.
Zinkpatina
Der letzte Faktor beim Verzinken von Stahl für seinen langlebigen Korrosionsschutz ist die Entwicklung der Zinnpatina. Die Zinnpatina ist die Bildung von Zinnkorrosionsnebenprodukten auf der Stahloberfläche. Zinn, wie alle Metalle, beginnt zu korrodieren, wenn es der Atmosphäre ausgesetzt ist. Da verzinkte Beschichtungen sowohl Feuchtigkeit als auch freiströmender Luft ausgesetzt sind, bilden sich Korrosionsnebenprodukte natürlich auf der Beschichtungsoberfläche. Die Bildung dieser Nebenprodukte (Zinnoxid, Zinnhydroxid und Zinkcarbonat) erfolgt während natürlicher Feucht- und Trockenzyklen in der Umgebung. Die Zinnpatina, einmal vollständig entwickelt, verlangsamt die Korrosionsrate von Zinn auf etwa 1/30 der Rate von Stahl in der gleichen Umgebung und wirkt als zusätzliche passive, undurchlässige Barriere für die feuerverzinkte Beschichtung.
Der Verzinkungsprozess
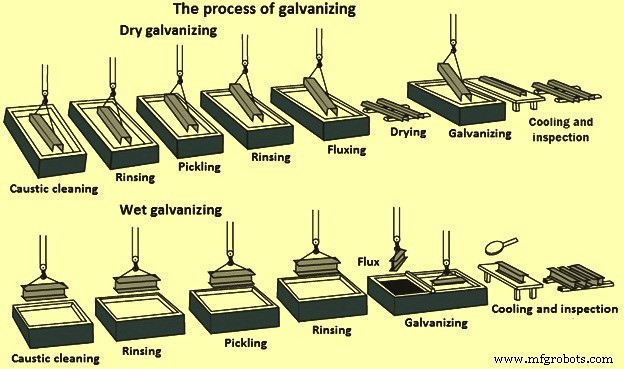
Der Verzinkungsprozess (Abb. 2) besteht aus drei grundlegenden Schritten: (i) Oberflächenvorbereitung, (ii) Verzinken und (iii) Inspektion.
Oberflächenvorbereitung
Oberflächenvorbereitung ist der wichtigste Schritt bei der Anwendung jeder Beschichtung. In den meisten Fällen ist falsche oder unzureichende Oberflächenvorbereitung generell die Ursache für einen Beschichtungsausfall vor der erwarteten Lebensdauer. Der Oberflächenvorbereitungsschritt im Verzinkungsprozess hat sein eigenes eingebautes Qualitätskontrollmittel, da Zinn einfach nicht metallurgisch mit einer Stahloberfläche reagiert, die nicht perfekt sauber ist. Jegliche Fehler oder Unzulänglichkeiten in der Oberfläche werden sofort offensichtlich, wenn der Stahl aus dem geschmolzenen Zinn gezogen wird, da die unreinen Bereiche unbeschichtet bleiben und sofortige Korrekturmaßnahmen erforderlich sind.
Die Oberflächenvorbereitung für das Verzinken besteht typischerweise aus drei Stufen: (i) Laugenreinigung, (ii) Säurebeizen und (iii) Flussen. Während der Laugenreinigungsstufe wird generally eine heiße alkalische Lösung verwendet, um organische Verunreinigungen wie Schmutz, Fett und Öl von der Metalloberfläche zu entfernen. Epoxide, Vinyle, Asphalt, Farbe oder Schweißschlacke sind vor dem Verzinken durch Strahlen mit Sand oder anderen mechanischen Mitteln zu entfernen. Während der Beizstufe werden Zunder und Rost normalerweise von der Stahloberfläche durch Beizen in einer verdünnten Lösung von heißer Schwefelsäure (H2SO4) oder in einer Salzsäure (HCl) bei Umgebungstemperatur entfernt. Die Oberflächenvorbereitung kann auch durch abrasive Reinigung als Alternative zu oder in Verbindung mit chemischer Reinigung erfolgen. Abrasive Reinigung ist ein Prozess, bei dem metallisches Schrot oder Granulat durch Luftdüsen oder schnell rotierende Räder gegen das Stahlmaterial geschleudert wird.
Die dritte Stufe ist das Flussen, die letzte Oberflächenvorbereitungsstufe im Verzinkungsprozess. Flussen entfernt Oxide und verhindert, dass sich weitere Oxide auf der Metalloberfläche vor dem Verzinken bilden. Die Methode des Auftragens des Flusses hängt davon ab, ob während des Verzinkungsvorgangs das nasse oder trockene Verzinkungsverfahren (Abb. 2) verwendet wird. Beim trockenen Verzinkungsverfahren wird der Stahl oder das Eisen in eine wässrige Lösung von Zinnammoniumchlorid getaucht oder vorgeflusst. Das Material wird dann vor dem Eintauchen in geschmolzenes Zinn getrocknet. Beim nassen Verzinkungsverfahren wird eine Decke aus flüssigem Zinnammoniumchlorid auf dem geschmolzenen Zinn schwimmend gehalten. Das zu verzinkende Eisen oder Stahl passiert den Fluss auf seinem Weg in das geschmolzene Zinn.
Verzinken
In diesem Schritt wird das Material vollständig in ein Bad eingetaucht, das aus mindestens 98 % reinem geschmolzenem Zinn besteht. Die Badchemie muss den in nationalen oder internationalen Normen festgelegten Spezifikationen entsprechen. Die Badtemperatur wird bei etwa 450 °C bis 460 °C gehalten. Hergestellte Stahlartikel werden in das Bad eingetaucht, bis sie die Badtemperatur erreichen. Das Zinnmetall reagiert dann mit dem Eisen auf der Stahloberfläche, um eine Zinn-Eisen-Intermetalllegierung zu bilden. Die Artikel werden langsam aus dem Verzinkungsbad gezogen und überschüssiges Zinn wird durch Ablaufen, Vibrieren und/oder Zentrifugieren entfernt.
Die metallurgischen Reaktionen, die zur Bildung und Struktur der Zinn-Eisen-Legierungsschichten führen, setzen sich nach dem Herausziehen der Artikel aus dem Bad fort, solange diese Artikel nahe der Badtemperatur sind. Die Artikel werden unmittelbar nach dem Herausziehen aus dem Bad entweder in Wasser oder Umgebungsluft gekühlt. Da der Verzinkungsprozess das vollständige Eintauchen des Materials beinhaltet, ist es ein vollständiger Prozess, d.h. alle Oberflächen werden beschichtet. Verzinken bietet sowohl Außen- als auch Innenschutz für hohle Strukturen.
Faktoren, die die Dicke und das Erscheinungsbild der verzinkten Beschichtung beeinflussen, umfassen: (i) chemische Zusammensetzung des Stahls, (ii) Stahl-Oberflächenzustand, (iii) Kaltverformung des Stahls vor dem Verzinken, (iv) Bad-Eintauchzeit, (v) Bad-Austrittsrate und (vi) Stahl-Abkühlrate.
Verzinken wird im Werk unter allen Wetter- oder Feuchtigkeitsbedingungen durchgeführt. Die meisten pinsel- und sprühaufgetragenen Beschichtungen hängen von geeigneten Wetter- und Feuchtigkeitsbedingungen für die korrekte Anwendung ab. Diese Abhängigkeit von atmosphärischen Bedingungen führt oft zu kostspieligen Bauverzögerungen.
Inspektion
Die beiden Eigenschaften der feuerverzinkten Beschichtung, die nach dem Verzinken genau geprüft werden, sind Beschichtungsdicke und Beschichtungserscheinungsbild. Eine Vielzahl einfacher physikalischer und Labortests kann durchgeführt werden, um Dicke, Gleichmäßigkeit, Haftung und Erscheinungsbild zu bestimmen. Produkte werden gemäß nationalen und internationalen Normen verzinkt. Diese Normen decken alles ab, von minimal erforderlichen Beschichtungsdicken für verschiedene Kategorien verzinkter Artikel bis zur Zusammensetzung des im Prozess verwendeten Zinnmetalls.
Der Inspektionsprozess für verzinkte Artikel ist einfach und schnell und erfordert minimalen Arbeitsaufwand. Dies ist wichtig, da der Inspektionsprozess, der zur Qualitätssicherung bei vielen pinsel- und sprühaufgetragenen Beschichtungen erforderlich ist, hochgradig arbeitsintensiv ist und teure Fachkräfte verwendet.
Die Beschichtungsdicke wird generally mit einem magnetischen Dickenmessgerät getestet. Die minimalen Beschichtungsdicken und Probenahmeverforderungen sind normalerweise in nationalen und internationalen Normen verfügbar. Die Normen geben auch Richtlinien für die Anzahl der zu messenden Proben basierend auf der Gesamtlosgröße.
Das genaueste und wohl einfachste Dickenmessgerät ist ein elektronisches magnetisches Dickenmessgerät. Keine einzelne Messung einer Probe darf um mehr als eine Beschichtungsklasse niedriger sein als die erforderliche Beschichtungsklasse, und der Durchschnitt soll gleich oder höher als die erforderliche Beschichtungsklasse sein.
Ein Haftungstest ist generally nicht Teil der Normen, kann aber mit einem stabilen Messer durchgeführt werden. Wenn die verzinkte Beschichtung nicht durch festes Drücken mit einem stabilen Messer entfernt werden kann, ist sie intakt.
Physikalische Qualität der verzinkten Beschichtung
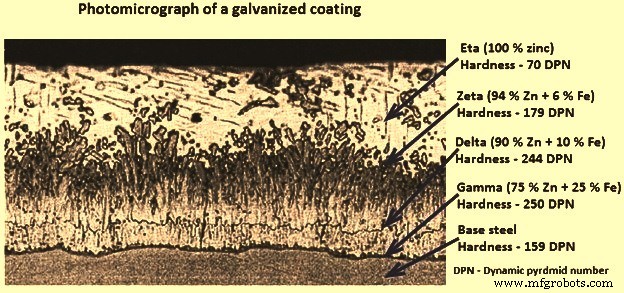
Die physikalische Qualität der verzinkten Beschichtung hängt von der metallurgischen Bindung ab. Verzinken bildet eine metallurgische Bindung, die das Zinn und den darunterliegenden Stahl oder Eisen kombiniert und eine Barriere schafft, die Teil des Metalls selbst ist. Während des Verzinkens reagiert das geschmolzene Zinn mit dem Eisen im Stahl, um eine Reihe von Zinn-Eisen-Legierungsschichten zu bilden. Abb. 3 zeigt ein Photomikrograph eines Querschnitts einer verzinkten Stahlbeschichtung und zeigt eine typische Beschichtungsmikrostruktur, die aus drei Legierungsschichten und einer Schicht reinem metallischem Zinn besteht. Die verzinkte Beschichtung haftet auf dem darunterliegenden Stahl in der Größenordnung von 250 kg/cm². Andere Beschichtungen bieten typically Haftungswerte von etwa 20 bis 45 kg/cm², im besten Fall.
Die Bildung der verzinkten Beschichtung auf der Stahloberfläche ist eine metallurgische Reaktion, bei der sich Zinn und Stahl zu einer Reihe harter intermetallischer Schichten verbinden, bevor die äußere Schicht typischerweise 100 % Zinn (Eta-Schicht) ist. Das Photomikrograph (Abb. 3) ist ein Querschnitt einer verzinkten Stahlbeschichtung. Die erste Zinn-Eisen-Legierungsschicht über der Stahloberfläche ist die Gamma-Schicht, die etwa 75 % Zinn (Zn) und 25 % Eisen (Fe) enthält. Die nächste Schicht, die Delta-Schicht, enthält etwa 90 % Zinn und 10 % Eisen. Die dritte Schicht, die Zeta-Schicht, enthält etwa 94 % Zinn und 6 % Eisen. Die letzte Schicht (Eta-Schicht), die sich bildet, wenn das Material aus dem Zinnbad gezogen wird, entspricht der Badchemie, d.h. reinem Zinn. Im Mikrographen ist zu sehen, dass die Gamma-, Delta- und Zeta-Schichten etwa 60 % der gesamten verzinkten Beschichtung ausmachen, wobei die Eta-Schicht den Rest ausmacht.
In Abb. 3 ist unter dem Namen jeder Schicht ihre jeweilige Härte durch eine „Diamant-Pyramiden-Zahl“ (DPN) ausgedrückt. Die DPN ist ein progressives Maß für Härte. Je höher die Zahl, desto größer die Härte. Typischerweise sind die Gamma-, Delta- und Zeta-Schichten härter als der darunterliegende Stahl. Die Härte dieser Schichten bietet außergewöhnlichen Schutz gegen Beschichtungsschäden durch Abrieb. Die Eta-Schicht der verzinkten Beschichtung ist ziemlich duktil, was der Beschichtung etwas Schlagfestigkeit verleiht. Härte, Duktilität und Haftung kombinieren sich, um der verzinkten Beschichtung unübertroffenen Schutz gegen Schäden durch raue Handhabung während des Transports zur und/oder an der Baustelle sowie während ihrer Lebensdauer zu bieten. Die Zähigkeit der verzinkten Beschichtung ist extrem wichtig, da der Barriereschutz von der Beschichtungsintegrität abhängt. Korrekt aufgebrachte verzinkte Beschichtungen sind undurchlässig.
Während der Reaktion des Stahls mit dem geschmolzenen Zinn im Verzinkungsbad haben zwei Faktoren einen vorherrschenden Einfluss auf das Wachstum der Beschichtung. Die Dicke der verzinkten Beschichtung wird primarily sowohl durch die Dicke des Stahls als auch durch die chemische Zusammensetzung des zu beschichtenden Stahls bestimmt. Dies ist aus zwei Gründen wichtig: (i) Im Allgemeinen gilt: Je dicker die Zinnbeschichtung, desto länger der Korrosionsschutz, und (ii) Übermäßig dicke Beschichtungen können weniger Haftung und Bindung haben als Beschichtungen normaler Dicke.
Für das Verzinken geeignete Stähle
Die meisten Stähle können zufriedenstellend feuerverzinkt werden. Reaktive Elemente im Stahl, wie Silicium und Phosphor, können jedoch den Feuerverzinkungsprozess beeinflussen. Eine 적절한 Auswahl der Stahlzusammensetzung kann daher eine konsistentere Beschichtungsqualität hinsichtlich Erscheinungsbild, Dicke und Glätte liefern. Die Vorgeschichte des Stahls (z. B. ob warm- oder kaltgewalzt) kann auch seine Reaktion mit dem Zinnschmelze beeinflussen. Wo Ästhetik wichtig ist oder wo bestimmte Beschichtungsdicken- oder Oberflächenglätte-Kriterien bestehen, ist besondere Aufmerksamkeit auf die Stahlauswahl vor dem Feuerverzinken erforderlich.
Die Stahlchemie, insbesondere die Gehalte an Silicium, Phosphor, Mangan und Kohlenstoff, beeinflusst die Beschichtungseigenschaften. Silicium kann insbesondere einen tiefgreifenden Einfluss auf das Wachstum verzinkter Beschichtungen haben. Phosphor und Mangan erhöhen auch die Reaktivität des Stahls und in Kombination mit spezifischen Siliciumgehalten können sie auch eine dickere matte graue Beschichtung erzeugen. Der Kohlenstoff-, Schwefel- und Mangangehalt des Stahls kann auch einen geringfügigen Einfluss auf die verzinkte Beschichtungsdicke haben.
Die chemische Zusammensetzung des zu verzinkenden Stahls ist sehr wichtig. Die Menge an Silicium und Phosphor im Stahl beeinflusst stark die Dicke und das Erscheinungsbild der verzinkten Beschichtung. Ein Siliciumgehalt von 0,04 % oder höher oder ein Phosphorgehalt von 0,05 % oder höher im Stahl führen generally zu dicken Beschichtungen, die hauptsächlich aus Zinn-Eisen-Legierungen bestehen. Für höchste Qualität verzinkter Beschichtungen sollen Siliciumgehalte unter 0,04 % oder zwischen 0,15 % und 0,23 % liegen. Stähle außerhalb dieser Bereiche, die als reaktive Stähle betrachtet werden, können verzinkt werden und produzieren typically eine akzeptable Beschichtung. Diese Stähle bilden jedoch oft eine dickere Beschichtung, sodass ein dunkleres Erscheinungsbild zu erwarten ist.
Einfluss von Silicium und Phosphor auf die Stahlreaktivität
Während der Stahlherstellung wird Silicium oder Aluminium zur Entoxidation zugesetzt. Diese Stähle werden als gekillte Stähle bezeichnet. Da der Siliciumgehalt die Feuerverzinkungsreaktion beeinflusst, ist der Siliciumgehalt immer für Stähle zu berücksichtigen, die verzinkt werden sollen. Aluminium-getötete Stähle, die für das Verzinken geeignet sind, haben niedrigen Siliciumgehalt, unter 0,03 %. Silicium-getötete Stähle mit Siliciumgehalt über 0,14 % funktionieren auch gut beim Verzinken, geben aber eine dickere Beschichtung als aluminium-getötete Stähle. Der Phosphorgehalt des Stahls beeinflusst auch die Reaktivität, besonders bei kaltgewalzten Stählen. Andere Legierungselemente im Stahl haben keinen großen Einfluss auf die Beschichtung.
Der Sandelin-Bereich
Stähle mit einem Silicium- + Phosphorgehalt im Bereich von 0,03 % bis 0,14 % werden in der Verzinkungsterminologie als „Sandelin-Stähle“ bezeichnet. Diese Stähle sind entweder zu vermeiden oder spezielle Arten von Verzinkungsbädern sind zu verwenden. In einem konventionellen Zinnbad ist die Reaktion zwischen diesem Stahltyp und Zinn sehr stark und die Beschichtung wird dick und unregelmäßig, oft mit schlechter Haftung. Es sind die Kristalle in der äußersten Legierungsschicht, der Zeta-Phase, die als kleine, dünne Körner wachsen. Geschmolzenes Zinn diffundiert schnell zwischen den Körnern und das Beschichtungswachstum ist sehr schnell. Wenn Zinnbäder mit geeigneten Legierungszusätzen nicht verfügbar sind, ist dieser Stahltyp für das Feuerverzinken zu vermeiden.
Studien haben gezeigt, dass die untere Grenze für den Sandelin-Bereich niedriger ist als früher angenommen. Es wurde auch gezeigt, dass der Phosphorgehalt einen großen Einfluss auf die Reaktivität bei kaltgewalzten Stählen hat. Diese Studien haben folgende Empfehlungen gegeben:
Wenn das Erscheinungsbild der verzinkten Oberfläche sehr wichtig ist, beispielsweise in architektonischen Anwendungen, ist der für kaltgewalzten Stahl empfohlene Ausdruck: „Silicium weniger als 0,03 % und Si + 2,5 × P weniger als 0,04 %“.
Für warmgewalzten Stahl ist der Siliciumgehalt noch kritischer, aber der Phosphorgehalt ist weniger wichtig, und der empfohlene Ausdruck ist: „Silicium weniger als 0,02 % und Si + 2,5 × P weniger als 0,09 %“.
In den meisten Fällen ist Stahl mit Silicium- + Phosphorgehalt unter 0,03 % ausreichend und gibt ein akzeptables Oberflächenfinish sowohl im kalt- als auch im warmgewalzten Zustand.
Aluminium-getöteter Stahl
Aluminium-getötete Stähle enthalten auch niedrige Siliciumgehalte, was für die Reaktivität wichtig ist. In jüngeren Jahren ist aluminium-getöteter Stahl mit sogenanntem ultra-niedrigem Siliciumgehalt, unter 0,01 %, und Aluminiumgehalt über 0,035 %, häufiger geworden. Diese Stähle haben viele positive Eigenschaften beim Schneiden und Umformen. Allerdings führt der niedrige Siliciumgehalt in Kombination mit dem hohen Aluminiumgehalt zu dünneren Zinnschichten als in den Feuerverzinkungsnormen angegeben.
Wenn das Verzinken in einem Nickel-Legierungsbad durchgeführt wird, was heute üblich ist, da Nickel als Zusatz mehrerer positiver Eigenschaften gilt, wird die Reaktivität weiter verringert, mit dünneren Schichten als Ergebnis. Eine Abweichung von der Norm für solche Stähle kann zwischen Kunde und Verzinker vereinbart werden. Wenn eine Abweichung nicht akzeptiert werden kann, muss dieser Stahltyp vor dem Verzinken gestrahlt werden.
Beschichtungseigenschaften
Feuerverzinken von Stählen mit niedrigem Silicium- oder Phosphorgehalt ergibt helle und glänzende Zinnbeschichtungen. In Außenumgebungen ändert sich die Oberflächenfarbe nach einiger Zeit zu matter und hellgrau. Stähle mit Siliciumgehalt im Bereich 0,15 % bis etwa 0,22 % – 0,23 % ergeben normalerweise helle, glänzende Beschichtungen. Siliciumgehalte um 0,25 % können graue Oberflächen oder ein graues Netzwerk auf einer ansonsten hellen Oberfläche ergeben. Wenn ein nickellegiertes Zinnbad verwendet wird, wird die Reaktion zwischen Zinn und Eisen reduziert, und die Beschichtung ist usually hell bis 0,22 % Silicium.
Stahl mit höherem Siliciumgehalt (größer als 0,25 %) ergibt normalerweise matte, graue Beschichtungen, die mit zunehmendem Siliciumgehalt dunkler werden. Die dunkelgraue Farbe ist nur ein ästhetischer Effekt, da der Korrosionsschutz derselbe oder sogar besser ist, solange die Beschichtungsdicke gleich ist. Dunkelgraue Beschichtungen sind oft dicker als helle Beschichtungen, da sie usually gröber sind aufgrund der höheren Reaktivität zwischen Eisen und Zinn und daher längeren Korrosionsschutz bieten. Die Farbe der Beschichtung wird durch den Anteil der Eisen-Zinn-Kristalle bestimmt, die mit reinem Zinn auf der äußeren Oberfläche der Beschichtung gemischt sind, was das reinere Zinn ist. Je heller die Oberfläche, desto höher der Eisen-Zinn-Gehalt, desto dunkler die Oberfläche.
Wenn eine Zinnbeschichtung mit hohem Eisengehalt korrodiert, wird das Eisen freigesetzt und oxidiert, was der Oberfläche eine rötlich-braune Verfärbung geben kann. Die rötlich-braune Farbe nimmt zu, wenn ein größerer Teil der Eisen-Zinn-Beschichtung korrodiert. Daher bedeutet eine rötlich-braune Verfärbung der Oberfläche nicht, dass die Zinnbeschichtung verschwunden ist.
Zinnbeschichtungen mit einer äußeren Schicht aus reinem metallischem Zinn und hellem Erscheinungsbild können auch rötlich-braune Verfärbungen entwickeln, wenn die reine Zinnschicht wegkorrodiert ist. Die Zeit für die Bildung der rötlich-braunen Verfärbung ist in diesem Fall länger, abhängig von der Dicke der reinen Zinnschicht. Bei Stählen mit einem Silicium- + Phosphorgehalt von mehr als 0,03 % beträgt der reine Zinngehalt generally 30 % bis 50 % der Gesamtschichtdicke.
Kontinuierlicher Verzinkungsprozess
Der kontinuierliche Heißtauchbeschichtungsprozess ist eine weit verbreitete Methode, die ursprünglich in den 1960er Jahren für das Verzinken von Produkten wie Stahlblech, -band und -draht entwickelt wurde. Die geschmolzene Beschichtung wird in einem kontinuierlichen Prozess auf die Stahloberfläche aufgebracht. Das Stahlband wird als kontinuierliches Band durch ein Bad aus geschmolzenem Zinn bei Geschwindigkeiten bis zu 200 Metern pro Minute geführt. Die Größe des Stahlblechs kann von 0,25 mm bis 4,30 mm Dicke und bis zu 1830 mm Breite reichen.
Dieser kontinuierliche Heißtauchbeschichtungsprozess beginnt mit der Reinigung des Stahls in einer Prozesseinheit, die typically eine alkalische Flüssigkeit in Kombination mit Bürsten, Spülen und Trocknen verwendet. Dann passiert der Stahl den Glüh- oder Rekristallisationsofen, um ihn zu weichen und die gewünschte Festigkeit und Umformbarkeit zu verleihen. In diesem Rekristallisationsofen wird der Stahl unter einer reduzierenden Gasatmosphäre, bestehend aus Wasserstoff und Stickstoff, gehalten, um jegliche Oxide zu entfernen, die auf der Stahloberfläche sein können. Das Austrittsende des Ofens ist mit einer Vakuumkammer, bekannt als „Schnauze“, mit dem geschmolzenen Beschichtungsbad verbunden, um zu verhindern, dass Luft das erhitzte Stahlprodukt wieder oxidiert. Im Bad wird das Stahlprodukt um eine eingetauchte Rolle geführt und reagiert mit dem geschmolzenen Metall, um die verbundene Beschichtung zu erzeugen, und wird dann in vertikaler Richtung entfernt. Sobald das Produkt aus dem Bad entfernt ist, wird Hochdruckluft verwendet, um überschüssiges geschmolzenes Zinn zu entfernen, um eine genau kontrollierte Beschichtungsdicke zu erzeugen. Dann wird der Stahl abgekühlt, um das Metall auf der Stahloberfläche erstarren zu lassen, was vor dem Kontakt des Stahls mit einer anderen Rolle geschieht, um ein Übertragen oder Beschädigen der Beschichtung zu vermeiden.
Der Heißtauchprozess für Blechprodukte wird heute verwendet, um sieben verschiedene Arten von heißgetaucht beschichteten Produkten herzustellen, einschließlich: verzinkt (Zinn), verzinklegiert (90 % – 92 % Zinn und 8 % – 10 % Eisenlegierung), zwei Legierungen aus Zinn und Aluminium (55 % Aluminium und 45 % Zinnlegierung, und 95 % Zinn und 5 % Aluminiumlegierung), zwei aluminiumbasierte Legierungen (100 % Aluminium, und 89 % – 95 % Aluminium und 5 % – 11 % Siliciumlegierung) und die Ternebeschichtung (85 % – 97 % Blei und 3 % – 15 % Zinnlegierung).
Herstellungsprozess
- Zinkbeschichtet vs. Feuerverzinkt: Die wesentlichen Unterschiede verstehen
- Messing: Zusammensetzung, Geschichte und moderne Fertigung
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Sicherheitsnadel: Von antiken Fibeln zur modernen Fertigung
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Verzinkter Stahl: Arten, Anwendungen & Hauptvorteile
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen