



CO2-Abscheidung und -Speicherung: Klimaschutz und Energieeffizienz
Technologien zur CO2-Abscheidung und -Speicherung (CCS)
CO2-Abscheidung und -Speicherung, auch Sequestrierung genannt (CCS), umfasst die Abscheidung, den Transport, die Injektion und die Eindämmung von CO2 (Kohlendioxid) in geologischen Strukturen wie ausgebeuteten Öl- und Gasreservoirs, an Land und offshore gelegenen salinen Aquiferen tief in der Erdkruste, Salzkavernen oder nicht abbauwürdigen Kohleflözen. Es ist sowohl ein Ansatz zur Steigerung der Förderung aus bestehenden Öl- und Gasvorkommen als auch ein Mittel zur Reduzierung von Treibhausgasemissionen (THG).
CCS bietet eine zusätzliche Alternative bei der Nutzung fossiler Brennstoffe, während es zusätzliche Übergangszeit für Energiesysteme in Richtung kohlenstoffreduzierter oder kohlenstofffreier Brennstoffe wie Erneuerbare bietet. Es gibt eine Reihe wirtschaftlicher und sozialer Vorteile von CCS, wie: (i) Reduzierung der CO2-Emissionen in die Atmosphäre, wodurch potenziell gefährlicher Klimawandel gemildert wird, (ii) Innovation, Zugang zu Spitzentechnologien, Arbeitsplatzschaffung und fortgesetzte und nachhaltigere wirtschaftliche Entwicklung, (iii) Sekundärer Einnahmestrom, da abgeschiedene und gespeicherte THG-Emissionen in ein handelbares Gut umgewandelt werden können, das auf dem internationalen Markt verkauft werden kann, (iv) Reduzierung der Luftverschmutzung, da potenziell schädliche Schadstoffe entfernt werden müssen, um die CO2-Abscheidung zu ermöglichen, und (v) Chance für verbesserte Öl- und Gasförderung.
Es gibt mehrere Herausforderungen für den Einsatz von CCS. Zu den Herausforderungen für CCS gehören: (i) Senkung der Abscheidungskosten und Skalierung der Abscheidungsprozesse, (ii) Ermittlung der Umweltauswirkungen der Abscheidung, (iii) Bestimmung der Auswirkungen von Druckaufbau in einer Speicherformation, (iv) Bestimmung, wohin das verdrängte Wasser bei großmaßstäblicher Injektion geht und welches Risiko für das Grundwasser besteht, (v) Wie man die Größe der CO2-Fahne und ihre Migration zuverlässig vorhersagen kann, (vi) Wie man Vertrauen in die Standortauswahl gewinnt, (vii) Entwicklung kosteneffektiver Überwachungsstrategien und Detektionsgrenzen, (viii) Einbindung der Finanz- und Versicherungsbranche, (ix) Größere regulatorische und politische Sicherheit auf allen Regierungsebenen, (x) Ausbildung von Arbeitskräften für den großmaßstäblichen Einsatz und (xi) Verbesserung des öffentlichen Bewusstseins und der Akzeptanz.
CCS-Technologien können auf Prozesse mit großen Emissionen angewendet werden, einschließlich Kohle- und Gaskraftwerken, Erdgasaufbereitung und Düngemittelproduktion sowie der Herstellung von Industriematerialien wie Eisen und Stahl, Zement, Zellstoff und Papier usw. Die Anwendung von CCS-Technologien auf diese Prozesse kann eine große Rolle bei der Reduzierung der THG-Emissionen spielen. Kohlenstoffabscheidungs- und -trennungstechnologien sind seit Jahrzehnten im großen Maßstab in der Erdgas- und Düngemittelindustrie in Betrieb. Die in einem CCS-System involvierten Technologien haben vier Komponenten: (i) Abscheidung, (ii) Transport, (iii) Injektion und (iv) Überwachung.
Die vier Komponenten eines CCS-Systems
Abscheidung
Abscheidung ist die Trennung von CO2 aus einem Abgasstrom und seine Kompression in einen flüssigen oder überkritischen Zustand. In den meisten Fällen beträgt die resultierende CO2-Konzentration heute mehr als 99 %, obwohl niedrigere Konzentrationen akzeptabel sein können. Abscheidung ist normalerweise erforderlich, um den CO2 wirtschaftlich transportieren und speichern zu können.
Transport
Transport besteht aus der Beförderung des CO2 von seiner Quelle zum Speicherreservoir. Das CO2 wird getrocknet und usually komprimiert, bevor es zum Speicher transportiert wird. Die Kompression macht den Gastransport effizienter. CO2 wird kommerziell in einer Reihe von Industrien verwendet, insbesondere in der Getränkeindustrie, und es wurde im großen Maßstab für die Förderung von Öl aus Reservoirs (Enhanced Oil Recovery) transportiert. Während Transport per LKW, Zug und Schiff alle möglich sind, wird der Transport großer Mengen CO2 am wirtschaftlichsten mit einer Pipeline erreicht. Große Pipeline-Infrastruktur muss gebaut werden, um CCS im großen Maßstab umzusetzen, und dies stellt Herausforderungen dar.
Injektion
Injektion besteht aus der Einbringung von CO2 in das Speicherreservoir. Die unterirdischen Speicherreservoire hängen von den geologischen Formationen ab. Die Sicherheit der CO2-Speicherung ist von größter Bedeutung. Lokale Risiken der CO2-Speicherung umfassen: (i) CO2-Leckage vom Speicherort, (ii) Veränderung der Chemie von Grund- und Trinkwasser und (iii) Verdrängung potenziell gefährlicher Flüssigkeiten, die im Reservoir sein können, in dem CO2 gespeichert wird. Potenzielle Reservoire umfassen den Tiefsee, Ozeansedimente oder Mineralisierung (Umwandlung von CO2 in Minerale). Während einige kommerzielle Nutzung von CO2 möglich ist, ist die Menge, die verwendet werden kann, im Vergleich zur emittierten CO2-Menge sehr gering.
Überwachung
Sobald das CO2 injiziert ist, muss der Speicherort überwacht werden, um zu zeigen, dass das CO2 im Reservoir verbleibt. CO2 ist weder giftig noch brennbar, daher stellt es nur ein minimales Umwelt-, Gesundheits- und Sicherheitsrisiko dar. Der Hauptzweck der Überwachung ist sicherzustellen, dass der Sequestrierungsbetrieb effektiv ist, was bedeutet, dass fast das gesamte CO2 für Jahrhunderte aus der Atmosphäre ferngehalten wird. Das Überwachungsprogramm beginnt vor der Injektion, um Basisdaten zu etablieren. Die Überwachung während der Betriebsphase dient der Aufzeichnung des dynamischen Verhaltens des CO2 während der Injektion und im Reservoir. Nach Beendigung der Injektion ist das Überwachungsprogramm so zu gestalten, dass es sicherstellt, dass die CO2-Speicherung die erforderlichen Umwelt- und Sicherheitsbedingungen erfüllt. Ein Überwachungsprogramm deckt drei Überwachungsdomänen ab: (i) die Untergrund-Domäne (das Reservoir), (ii) die Nahe-Oberflächen-Domäne (flache Zonen und Boden) und (iii) die atmosphärische Domäne, einschließlich Bohrungen, Verwerfungen und anderen geologischen Merkmalen.
CO2-Abscheidungstechnologien
CO2 kann von großen stationären Emissionsquellen abgeschieden werden, wie Erdgasproduktionsanlagen (wo CO2 bereits als Teil des Prozesses von anderen Gasen getrennt wird), fossilen Brennstoffkraftwerken, Eisen- und Stahlwerken, Zementwerken und einigen Chemieanlagen. Im Gegensatz zu den anderen beiden Komponenten von CCS, Transport und geologischer Speicherung, ist die erste Komponente von CCS, die CO2-Abscheidung, fast vollständig technologieabhängig und der teuerste Schritt. Die Technologie zur CO2-Abscheidung aus diesen Quellen wird aus der CO2-Trennungstechnologie adaptiert, die derzeit in Industrien wie der Erdgasindustrie und der Ammoniakproduktion (NH3) sowie aus der Lufttrennungsindustrie verwendet wird. Neue Technologien werden ebenfalls entwickelt.
Die wichtigsten Trenntechnologien zur CO2-Abscheidung sind derzeit: (i) Verwendung eines flüssigen Lösungsmittels zur Absorption des CO2 (Absorption), (ii) Verwendung fester Materialien zur Anziehung des CO2 an die Oberfläche, wo es von anderen Gasen getrennt wird (Adsorption) und (iii) Verwendung von Membranen zur Trennung des CO2 von den anderen Gasen. Andere Technologien umfassen Chemical-Looping-Technologie (ein Metalloxid reagiert mit dem Brennstoff, wodurch Metallpartikel, CO2 und Wasserdampf entstehen), Tieftemperatur- oder kryogene Trennprozesse (die auf unterschiedlichen Phasenübergangstemperaturen verschiedener Gase zur Trennung basieren) und trockene regenerierbare Feststoffprozesse.
Die Hauptkonkurrierenden Technologien für die CO2-Abscheidung aus fossiler Brennstoffnutzung sind: (i) Post-Combustion-Capture (PCC) aus dem Rauchgas von verbrennungsbasierten Anlagen, (ii) Pre-Combustion-Capture aus dem Synthesegas in vergasungsbasierten Anlagen und (iii) Oxyfuel-Verbrennung durch direkte Verbrennung von Brennstoff mit Sauerstoff. Die meisten aktuellen Verbrennungsprozesse verwenden Luft, und das resultierende Rauchgas enthält typically niedrige CO2-Konzentrationen (weniger als 20 %), weshalb sie besser für Post-Combustion-Abscheidungstechnologien geeignet sind.
Post-Combustion-Abscheidungstechnologien
Post-Combustion-Abscheidung kann als eine Form der Rauchgasreinigung betrachtet werden. Der Prozess wird am Ende der Anlage nach den anderen Schadstoffkontrollsystemen hinzugefügt. Wärmeeintegration mit der Anlage ist für Kosteneffizienz erforderlich.
Das Electric Power Research Institute (EPRI) hat 2009 festgestellt, dass es über 50 Post-Combustion-CO2-Abscheidungskonzepte in Entwicklung gibt, die in mehrere physikalisch/chemische Prozesstypen gruppiert werden können. Diese Prozesstypgruppen sind: (i) chemische Absorption, (ii) Adsorption, (iii) Membranen, (iv) biologisch und (v) andere. Jede dieser Gruppen hat unterschiedliche Vor- und Nachteile sowie Anwendbarkeit in verschiedenen Situationen. Es gibt erhebliche Entwicklungen bezüglich der ersten beiden Gruppen.
Chemischer Absorptionsprozess
Dieser beinhaltet eine oder mehrere reversible chemische Reaktionen zwischen CO2 und einer wässrigen Lösung eines Absorptionsmittels, wie Monoethanolamin (MEA)-basiertem Lösungsmittel und Hochleistungsaminen (aktiviertes Methyldiethanolamin, aMDEA) etc. Durch Erhitzen des Produkts kann die Bindung zwischen Absorptionsmittel und CO2 gebrochen werden, was einen CO2-angereicherten Strom liefert. Der chemische Absorptionsprozess zur Trennung von CO2 aus Rauchgas stammt aus der Gasverarbeitungsindustrie. Aminbasierte Prozesse werden kommerziell zur Entfernung von sauren Gasverunreinigungen (CO2 und H2S) aus Prozessgasströmen eingesetzt. Es ist daher eine bewährte und gut bekannte Technologie.
Die Formel von Monoethanolamin ist H2NCH2CH2OH. Amin ist eine Gruppe organischer Verbindungen, die als Derivate von Ammoniak (NH3) durch Ersetzung eines oder mehrerer H-Atome durch organische Radikale betrachtet werden können. Die Substituentengruppen (R) können Alkyl, Aryl oder Aralkyl sein. Wenn (R) ein Alkyl ist, wird das Amin als Alkanolamin bezeichnet. Im Allgemeinen kann man davon ausgehen, dass eine Hydroxylgruppe den Dampfdruck verringert und die Wasserlöslichkeit erhöht, während die Aminogruppe die notwendige Alkalinität in wässriger Lösung zur Absorption saurer Gase bereitstellt. Alkanolamine entfernen CO2 aus Abgasströmen durch eine exotherme Reaktion von CO2 mit der Aminfunktionalität des Alkanolamins. Die für die CO2-Abscheidung kommerziell interessanten Amine sind wasserlöslich.
Amine werden nach der Anzahl der H-Atome des Ammoniaks klassifiziert, die durch Radikale ersetzt wurden: (i) Primäres Amin (RNH2), wo ein H-Atom ersetzt wurde, (ii) Sekundäres Amin (R2NH), wo zwei H-Atome ersetzt wurden, und (iii) Tertiäres Amin (R3N), wo alle drei H-Atome ersetzt wurden.
Primäre Amine umfassen Monoethanolamin (MEA) und Diglycolamin (DGA). MEA war traditionell das Lösungsmittel der Wahl für CO2-Absorption und saure Gasentfernung im Allgemeinen. MEA ist das günstigste der Alkanolamine. Seine Reaktionskinetik ist schnell und es funktioniert gut bei niedrigem Druck und niedriger CO2-Konzentration. Es gibt jedoch mehrere Nachteile.
Erstens hat es eine hohe Reaktionswärme mit CO2, was bedeutet, dass im Regenerationsschritt ein hohes Energieniveau zugeführt werden muss. Zweitens ist die Absorptionskapazität von MEA mit CO2 nicht hoch. Im Fall von primären und sekundären Alkanolaminen ist die Bildung von Carbamat (RNHCOO-) die Hauptreaktion. Die Gleichung für die Reaktion lautet: CO2 + 2RNH2 = RNHCOO- + RNH3+. In dieser Reaktion müssen zwei Mol MEA verwendet werden, um ein Mol CO2 zu binden. Drittens wird die volle obere Absorptionskapazität von MEA in der Praxis aufgrund von Korrosionsproblemen nicht erreicht. Der Korrosionseffekt ist auf gelöstes CO2 zurückzuführen und variiert mit den verwendeten Aminen.
Die Konzentration von MEA in der wässrigen Phase in Gegenwart von O2 ist auf 20 Gew.-% begrenzt. Zusätzlich hat MEA den höchsten Dampfdruck aller Alkanolamine und hoher Lösungsmitteleintrag kann während der CO2-Entfernung aus dem Gasstrom und im Regenerationsschritt auftreten. Um Lösungsmittelverluste zu reduzieren, ist generally eine Wasserwäsche des gereinigten Gasstroms erforderlich. Darüber hinaus reagiert MEA irreversibel mit geringfügigen Verunreinigungen wie COS und CS2, was zu Lösungsmittelabbau führt. Schaumbildung der absorbierenden MEA-Flüssigkeit aufgrund von Verunreinigungsanreicherung kann ebenfalls ein Problem sein.
Für die aktuellen MEA-Absorbersysteme sind die Adsorptions- und Desorptionsraten angemessen hoch, daher gute Reaktionskinetik. Allerdings stellt das Packmaterial im Absorber (Kontaktapparate, um effizienten Stoffaustausch zu ermöglichen) einen erheblichen Kostenfaktor dar, und sein Energieverbrauch ist auch für die CO2-Abscheidung aus Rauchgas signifikant. Zusätzlich darf die Stripp-Temperatur nicht zu hoch sein (etwa 150 °C). Andernfalls kann Dimerisierung von Carbamat stattfinden, was die Absorptionsfähigkeit von MEA verschlechtert.
Sekundäre Amine umfassen Diethanolamin (DEA), Diisopropylamin (DIPA). Sekundäre Amine haben Vorteile gegenüber primären Aminen. Ihre Reaktionswärme mit CO2 ist niedriger (360 cal/g) versus 455 cal/g für primäre Amine. Das bedeutet, dass sekundäre Amine im Regenerationsschritt weniger Wärme benötigen als primäre Amine. Sie haben jedoch alle anderen Probleme primärer Amine.
Tertiäre Amine umfassen Triethanolamin (TEA) und Methyldiethanolamin (MDEA). Tertiäre Amine reagieren langsamer mit CO2 als primäre und sekundäre Amine und erfordern therefore höhere Flüssigkeitsumwälzraten zur CO2-Entfernung im Vergleich zu primären und sekundären Aminen. Dies kann durch den Einsatz von Promotoren verbessert werden. Ein Hauptvorteil tertiärer Amine ist ihr geringerer Wärmebedarf für die CO2-Freisetzung aus dem CO2-haltigen Lösungsmittel. Tertiäre Amine zeigen eine geringere Tendenz zur Bildung von Abbauprodukten im Einsatz als primäre und sekundäre Amine und sind leichter zu regenerieren. Zusätzlich haben tertiäre Amine niedrigere Korrosionsraten im Vergleich zu primären und sekundären Aminen. Der Hauptnachteil ist, dass ihre Reaktionsrate zu langsam ist.
Ein typisches Fließschema des chemischen Absorptionsprozesses für CO2-Rückgewinnung aus Rauchgas ist in Abb. 1 dargestellt. Während des Aminabsorptionsbetriebs werden der Abgasstrom und die flüssige Aminlösung im Gegenstrom in einem Absorptionsturm (oder Absorber) kontaktiert.
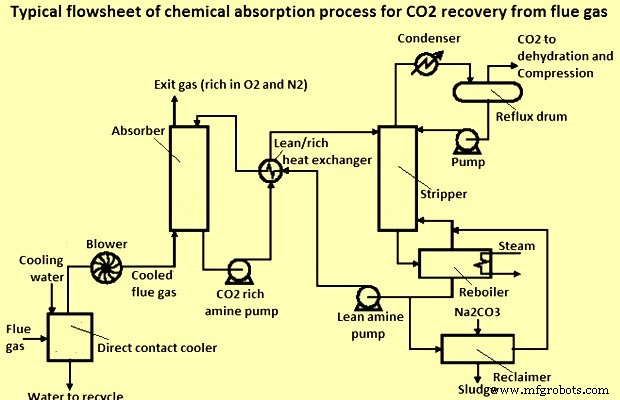
Das Verbrennungsrauchgas, das aus dem Schornstein kommt, ist heiß (etwa 240 °C) und bei atmosphärischem Druck. Rauchgas, das bei hohen Temperaturen in den Absorber eintritt, kann zu Lösungsmittelabbau und verringerter Absorptionseffizienz führen. Das Rauchgas ist auf einen Wasserdampftaupunkt von 50 °C abzukühlen, bevor es in den Absorber eintritt. Der Absorber arbeitet usually bei weniger als 50 °C. Dies wird durch Versprühen von Kühlwasser in einem direkten Kontaktkühler erreicht.
Das CO2 im Rauchgas wird vor dem Eintritt in den Absorber gekühlt, wo es mit Ammoniumcarbonat zu Ammoniumhydrogencarbonat reagiert. NH3 wird als Gas aus der Lösungsmittellösung freigesetzt, wenn das CO2 absorbiert wird, und die Temperatur wird niedrig gehalten, um dies zu minimieren. Die den Absorber verlassenden Gase passieren eine Wasserwäsche zur Ammoniakentfernung. Das Ammoniumhydrogencarbonat wird im Regenerator erhitzt, wobei das CO2 abgetrennt wird. Das Ammoniumcarbonat-Lösungsmittel wird zum Absorber zurückgeführt. Wasser und NH3 werden aus dem CO2-Strom, der die Stripperkolonne verlässt, entfernt.
Ein Gebläse ist installiert, um dem Rauchgas genügend Druck zu geben, damit es durch das Absorptions-Desorptionssystem geht. Das von CO2 zu reinigende Abgas tritt normalerweise am Boden in den Absorber ein, strömt nach oben und verlässt ihn oben, während das Lösungsmittel oben in den Absorber eintritt, nach unten fließt (das Gas kontaktierend) und am Boden austritt. Die Verdünnung des zirkulierenden Amins mit Wasser wird durchgeführt, um die Viskosität der zirkulierenden Flüssigkeit zu reduzieren. Eine höher viskose Flüssigkeit erfordert mehr Leistung zum Pumpen und zur Zirkulation. Die flüssige Aminlösung mit dem absorbierten Gas fließt dann zu einer Regenerationseinheit (Stripper), wo sie erhitzt und die sauren Gase freigesetzt werden. Die Lösungsmittelregeneration kann bei niedrigen Drücken durchgeführt werden, um die Desorption von CO2 aus der Flüssigkeit zu verbessern. Etwas Aminlösung wird typically im Säuregasstrom vom Regenerationsschritt mitgeführt und die Aminlösung wird mit einem Kondensator zurückgewonnen, um übermäßige Lösungsmittelverluste zu vermeiden. Die heiße magere Aminlösung fließt dann durch einen Wärmetauscher, wo sie mit der reichen Aminlösung aus dem Kontakturm kontaktiert wird, und von dort wird die magere Aminlösung zum Gaskontakturm, d.h. Absorber, zurückgeführt.
Im Fall des Aminwäscherprozesses mit Hochleistungsaminen (aktiviertes Methyldiethanolamin, aMDEA) erfordert der komplette Prozess (Amine und Kompression auf 110 kg/cm² Druck) etwa 1,6 Tonnen Niederdruckdampf und 160 kWh Strom pro Tonne abgeschiedenem CO2.
Es gibt einige Limitationen aminbasierter Prozesse, die zu technologischen Fortschritten geführt haben. Die Aminwäschertechnologie hat sich in der Vergangenheit auf die Entfernung von H2S (Schwefelwasserstoff) für den Erdgassektor konzentriert. Die Anforderungen sind jedoch unterschiedlich für die Rückgewinnung von CO2 aus Rauchgas. Eine Herausforderung ist der niedrige Druck des Rauchgases für die CO2-Absorption. Zusätzlich schaffen Verunreinigungen im Rauchgas wie O2, Schwefeloxide (SO2, SO3), Stickoxide und Partikel besondere Herausforderungen während des Trennprozesses.
Zusammenfassend erfordert die Rückgewinnung von CO2 aus Verbrennungsrauchgas eine erhebliche Menge an Vorbehandlungsverarbeitung, um jegliche Störung im Lösungsmittelabsorptionsschritt zu vermeiden. Dies erhöht die Kosten der CO2-Abscheidung. Allerdings können signifikante Verbesserungen im Lösungsmittelabsorptionsprozess in Bezug auf die Optimierung der Zusammensetzungen der absorbierenden Amine und der Gas-Flüssig-Kontaktapparate erzielt werden, um dies zu bewältigen.
Physikalische Absorption
Bei der physikalischen Absorption wird CO2 physikalisch in einem Lösungsmittel gemäß Henryschem Gesetz absorbiert. Die Absorptionskapazität organischer oder anorganischer Lösungsmittel für CO2 nimmt mit steigendem Druck und fallenden Temperaturen zu. Die Absorption von CO2 erfolgt bei hohen Partialdrücken von CO2 und niedrigen Temperaturen. Die Lösungsmittel werden dann entweder durch Erhitzen oder Druckreduzierung regeneriert. Der Vorteil dieser Methode ist, dass sie relativ wenig Energie erfordert; aber das CO2 muss bei hohem Partialdruck vorliegen.
Feste physikalische Adsorption
Ein Adsorptionsprozess besteht aus zwei Hauptschritten: (i) Adsorption und (ii) Desorption. Die technische Machbarkeit eines Prozesses wird durch den Adsorptionschritt diktiert, während der Desorptionschritt seine wirtschaftliche Tragfähigkeit kontrolliert. Adsorption erfordert eine starke Affinität zwischen einem Adsorbens und der zu entfernenden Komponente aus einem Gasgemisch (in diesem Fall CO2). Je stärker die Affinität, desto schwieriger ist es jedoch, das CO2 zu desorbieren, und desto höher der Energieverbrauch bei der Regeneration des Adsorbens für die Wiederverwendung im nächsten Zyklus. Daher muss der Desorptionsschritt sehr sorgfältig gegen den Adsorptionsschritt abgewogen werden, damit der Gesamtprozess erfolgreich ist.
Adsorptionsprozesse sind für CO2-Abscheidungsmechanismen recht attraktiv, trotz ihrer Nachteile wie niedriger Kapazität der Adsorbentien und Einfluss von Verunreinigungen wie SO2 und H2O auf den Trennprozess. Es gibt auch Vorteile dieses Prozesses wie Verfügbarkeit, Flexibilität, vollautomatischer Betrieb des Prozesses und Produktion von hochreinem Produkt. Die Trennung kann durch Druckwechseladsorption (PSA) (Abb. 2), Vakuum-Druckwechseladsorption (VPSA), Temperaturwechseladsorption (TSA), Druck-Temperatur-Wechseladsorption (PTSA) oder elektrische Wechseladsorption (ESA) durchgeführt werden. Die Betten der Anlage sind mit festen Adsorbentien gefüllt. Die Selektivität hängt von der Differenz im Adsorptionsgleichgewicht oder den Adsorptionsraten ab, und die Effektivität (Konzentration und Rückgewinnung) hat Bedeutung für die Zykluskonfiguration, Adsorptionszeit, Adsorptions- und Desorptionsdruck, Temperatur während des Prozesses sowie die Art des angewendeten Adsorbens.
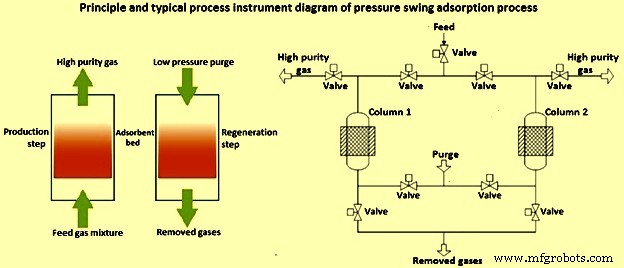
Der Hauptvorteil der physikalischen Adsorption gegenüber der chemischen Absorption ist ihr einfacher und energieeffizienter Betrieb und Regeneration, die durch einen Druck- oder Temperaturschwenkzyklus (ein Schwenk in Druck oder Temperatur, während der Prozess einen Absorptions-Desorptionszyklus durchläuft, um Trennung zu erreichen) erreicht werden kann. Druckwechseladsorption ist ein kommerzieller Prozess für H2-Trennung aus H2- und CO2-Gemischen in der H2-Produktion.
Es gab erhebliche Fortschritte in der Entwicklung von Adsorbentien für CO2-Entfernung aus Rauchgasen. Das primäre verwendete Adsoptionsmaterial waren Zeolithe. Zeolithe sind effektiver für CO2-Trennung von Spezies, die weniger polar sind als CO2, daher stellt die Anwesenheit von Wasser und SOx in Rauchgasströmen ein Problem dar.
Neue Adsorbentien wurden betrachtet und entwickelt, wie Karbone, mesoporöse Silikoaluminate (z. B. Zeolith-Imidazolat-Frameworks, ZIFs) und Metall-organische Frameworks (MOFs). Kohlenstoffbasierte Adsorbentien haben das Potenzial, durch Anlegen elektrischer Spannung regeneriert zu werden (ESA). Neue untersuchte Materialien umfassen geschichtete Doppelhydroxid-Derivate (LDHs und LDOs). Andere Fortschritte beinhalten die Funktionalisierung der Poren des Adsoptionsmaterials durch Einbau von Aminen zur Erhöhung der CO2-Beladung. In diesem Fall wird das CO2 durch einen Chemisorptionsprozess getrennt.
Neue Prozesse werden für den Umgang mit hochfeuchten Rauchgasströmen und Verunreinigungen entwickelt. Dazu gehören mehrschichtige Adsoptionsbetten. Mehrschichtige Betten ermöglichen die Verwendung von Adsorbentien mit hoher CO2-Selektivität, die jedoch in Gegenwart von Wasser signifikant abbauen.
Pre-Combustion-Abscheidungstechnologien
Pre-Combustion-Abscheidungstechnologien beinhalten die Entfernung von Schadstoffen und CO2 in der vorgelagerten Behandlung fossiler Brennstoffe vor deren Verbrennung zur Wärmerückgewinnung (über Dampf), zur Erzeugung von elektrischer Energie oder H2.
Ein Nachteil der Post-Combustion-C-Abscheidung ist die niedrige CO2-Konzentration in den Rauchgasen, was zu einem relativ hohen Energieaufwand und hohen Kosten der C-Abscheidung führt. Pre-Combustion strebt an, diese Aufwände zu reduzieren, indem der prozessreiche CO2-Strom vor der Verbrennung des verbleibenden H2-reichen Brennstoffs entkarbonisiert wird. Um die Entkarbonisierung von Kohlenwasserstoffbrennstoffen zu erreichen, werden diese zunächst in ein Synthesegas durch Vergasung eines Brennstoffs mit O2 (oder Luft) umgewandelt. Das Synthesegas ist ein Gemisch aus CO (Kohlenmonoxid), H2, CO2 und Wasser, abhängig vom Umwandlungsprozess und dem Brennstoff und anderen Komponenten.
Das Synthesegas ist ein Zwischenprodukt, das dann zur Erzeugung von (i) H2, (ii) integrierter elektrischer Energie, unter Verwendung der Wassergas-Shift-Reaktion, oder (iii) Polygeneration, wo eine Reihe von Energieprodukten vorhanden sein können, einschließlich Strom, Wärme, H2 und Synfuels und andere Chemikalien, umgewandelt werden kann. Der Prozess, der mit jedem dieser Endenergieprodukte involviert ist, wird unten beschrieben.
H2-Produktion durch Methanreformierung
Die heute am weitesten verbreitete Methode zur H2-Produktion ist die katalytische Dampfreformierung von Methan (CH4). Die Reformierreaktion zur Umwandlung von CH4 und H2O in CO und H2 ist endotherm. Die Reaktion wird über einen Ni (Nickel)-Katalysator bei hoher Temperatur in einem direkt befeuerten Ofen, der mit CH4 befeuert wird, durchgeführt. Der Katalysator wird durch S (Schwefel) vergiftet, daher muss jegliches im Feed vorhandenes S entfernt werden. Das Synthesegas wird wiederum durch einen katalytischen Wassergas-Shift-Konverter geleitet, wo das CO exotherm mit Dampf reagiert, um H2 und ein CO2-Nebenprodukt zu produzieren. Diese Nebenprodukte werden dann aus dem System entfernt. Das Abgas enthält noch erheblichen Heizwert, daher wird es verbrannt, um Dampf oder elektrische Energie zu erzeugen.
Kohlevergasung
Vergasungstechnologien können einen Gasstrom erzeugen, der reich an CO2 und bei mäßigem Druck ist. Der Speisekohle wird in O2 (oder Luft) vergasert, um ein Synthesegas zu produzieren. Das Synthesegas wird in Synthesegaskühlern auf 200 °C abgekühlt, wobei Hochtemperatur- und Niedertemperaturdampf erzeugt werden. Es wird dann in einem Niedertemperatur-Wassergas-Shift-Reaktor weiter verschoben. Der Wassergas-Shift-Reaktor ist ein katalytischer Reaktor, in dem das CO mit Dampf reagiert, um mehr H2 und CO2 zu produzieren. Das Gas wird dann auf 35 °C abgekühlt, zur Vorbereitung auf die saure Gasentfernung. Etwa 99 % des H2S werden aus dem Synthesegas durch physikalische Absorption entfernt und zu elementarem Schwefel umgewandelt. Eine PSA-Einheit kann verwendet werden, um 85 % des H2 aus dem schwefelfreien Synthesegas zu trennen. Das H2 verlässt den Reaktor bei etwa 60 kg/cm² und hoher Reinheit (größer als 99,99 %). Das CO2 kann nach dem S-Auffangsystem aus dem Synthesegas gewaschen werden. Das PSA-Spülgas wird komprimiert und in einer Gasturbinen-Kombikreislaufanlage verbrannt, um elektrische Energie zu erzeugen.
Vergasungstechnologien sind für die H2-Produktion gut etabliert. Kommerzielle Anlagen wurden gebaut und erfolgreich betrieben, um H2 für Raffinerieanwendungen und chemische Herstellung (z. B. NH3- und Methanolproduktion) auf Basis einer Reihe von Kohlenwasserstoff-Rohstoffen zu produzieren.
Integrierte elektrische Energie
Das H2-reiche Synthesegas kann in einem Turboexpander verbrannt werden, um elektrische Energie in einem Kombikreislauf zu erzeugen. Wenn das Synthesegas durch Vergasung produziert wird, wird das Schema als Integrated Gasification Combined Cycle (IGCC) bezeichnet. IGCC ermöglicht die Stromerzeugung mit hoher Effizienz. Da das Gas gereinigt werden muss, um Schäden an der Gasturbine zu vermeiden, hat IGCC sehr niedrige Umweltemissionen. Zusätzlich verwenden IGCC-Anlagen weniger Wasser. IGCC wird derzeit kommerziell in vielen Anlagen weltweit durch Vergasung von Petroleumrückständen zur Bereitstellung von Strom, H2 und Dampf eingesetzt.
Die drei Haupttypen von Kohlevergasern sind: (i) Festbett, (ii) Wirbelschicht und (iii) Entrained Flow. Allerdings basieren die meisten für CO2-Abscheidung in Betracht gezogenen Vergaser derzeit auf Entrained-Flow-Vergasern. Die kommerzielle Anwendung von kohlebasiertem IGCC wurde durch seine relativ hohen Kosten, schlechte Anlagenverfügbarkeit und Konkurrenz von Staubkohlekraftwerken begrenzt. Die Kosten der CO2-Abscheidung in IGCC hängen stark vom Vergasertyp ab.
Wie oben erwähnt, muss das Brenngas zur CO2-Abscheidung einem katalytischen Shift-Reaktor zugeführt werden, in dem der größte Teil des CO durch Dampf zu H2 und CO reagiert. Für den Schlammzufuhrvergaser ist bereits ausreichend Dampf im Brenngas aus der Verdampfung des Kohleschlammwassers und aus dem Quench-Kühlen des Vergaserproduktgases vorhanden. Für den Trockenzufuhrvergaser muss Dampf aus dem Dampfkreislauf entnommen und dem Brenngaszufuhr zum Shift-Konverter zugegeben werden.
Es ist anzumerken, dass IGCC für die Stromerzeugung teurer ist als konventionelle Staubkohleverbrennung, ohne CO2-Abscheidung in beiden Fällen.
Polygeneration
Synthesegas ist ein guter Baustein, da es zur Erzeugung einer breiten Palette von Energieprodukten verwendet werden kann. Die größte Flexibilität bietet die Polygeneration, in der „Synthesegas“ Dampf, elektrische Energie, H2 und Chemikalien (wie Methanol, Fischer-Tropsch-Flüssigkeiten) in einem einzigen Anlagenkomplex produzieren kann.
Eine Reihe verschiedener Trenntechnologien einschließlich Lösungsmittel, Adsorbentien und Membrantechnologien können angewendet werden, um CO2 aus den Vergasungsprodukten zu trennen.
Absorption
Die konventionelle Technologie ist physikalische Absorption in einem zweistufigen Prozess, der H2S entfernt und dann CO2 abscheidet. Das Gas muss jedoch nach der Wassergas-Shift-Reaktion abgekühlt und dann vor der Stromerzeugung wieder erhitzt werden. Dies verringert die Effizienz und erhöht die Kosten.
Adsorption
Adsorbentien können verwendet werden, um CO2 aus nachgeschalteten Rauchgasströmen der Wassergas-Shift-Reaktion zu trennen. Sowohl Temperaturwechseladsorption (TSA) als auch Vakuum-/Druckwechseladsorption (VSA/PSA) können verwendet werden, um das CO2 vom Adsorbens zurückzugewinnen. Das CO2 liegt bei niedrigem Druck vor, wenn es über VSA/PSA zurückgewonnen wird, und muss für die Speicherung komprimiert werden.
Membranen
Fortgeschrittene membranbasierte Gasspeichersysteme werden derzeit entwickelt, um die Wassergas-Shift-Reaktion und H2-Trennung in einem Schritt zu kombinieren. Die membranbasierten Systeme verwenden einen Wassergas-Shift-H2-Trennungsmembranreaktor (HSMR), um das Synthesegas zu verschieben und das H2 zu extrahieren. Die maximale Temperatur von etwa 475 °C gewährleistet schnelle chemische Kinetik und gute Wassergas-Shift-Gleichgewichtsleistung wird durch kontinuierliche Entfernung des H2-Produkts erzielt.
Es gibt drei Hauptklassen anorganischer H2-durchlässiger Membranen: (i) keramische Molekularsiebe, (ii) dichte keramische Ionenleiter und (iii) dichte Metallmembranen.
Vor- und Nachteile von Pre-Combustion (Entkarbonisierung)
Die Vorteile von Pre-Combustion (Entkarbonisierung) sind: (i) CO2-Trennung über Lösungsmittelabsorption oder PSA ist bewiesen. Der Abgasstrom kommt bei erhöhten Drücken und hohen CO2-Konzentrationen, was die Abscheidungskosten signifikant reduziert, (ii) Die Kompressionskosten sind niedriger als bei Post-Combustion-Quellen, da CO2 bei mäßigen Drücken produziert werden kann, (iii) Die Technologie bietet niedrige SOx- und NOx-Emissionen, (iv) Das Hauptprodukt ist Synthesegas, das für andere kommerzielle Anwendungen oder Produkte verwendet werden kann, und (v) Eine breite Palette von Kohlenwasserstoffbrennstoffen kann als Rohstoff verwendet werden, wie Gas, Öl, Kohle und Petrolkoks etc. Die Nachteile sind: (i) Der Rohbrennstoff muss zuerst in Synthesegas umgewandelt werden, (ii) Gasturbinen, Heizgeräte, Kessel müssen für H2-Befeuerung modifiziert werden, (iii) Höhere Kosten und größeres Technologierisiko und (iv) Es erfordert größere Modifikationen an bestehenden Anlagen für Nachrüstung.
Oxyfuel-Verbrennung
Oxyfuel-Verbrennung stellt einen neuartigen Ansatz für nahezu emissionsfreie und sauberere fossile Brennstoffverbrennung dar. Sie wird durch Verbrennen des Brennstoffs in reinem O2 statt Luft erreicht. Durch Eliminieren von N2 (Stickstoff) im Verbrennungsprozess besteht das Abgas des Rauchgasstroms hauptsächlich aus Wasser und CO2, ohne N2. Hochreines CO2 kann durch Kondensation von Wasser zurückgewonnen werden. Wenn jedoch Brennstoff in reinem O2 verbrannt wird, ist die Flammentemperatur viel höher als in einem normalen luftgeblasenen Brenner und das konventionelle Konstruktionsmaterial für den Brenner kann dieser hohen Temperatur nicht standhalten. Daher muss entweder das Konstruktionsmaterial verbessert oder die Flammentemperatur gesenkt werden. Die Entwicklung hochtemperaturbeständiger Materialien war langsam, da es eine große F&E-Aufgabe (Forschung und Entwicklung) ist. Es gibt eine Reihe von Methoden, die verwendet werden können, um die Flammentemperatur zu mäßigen, die häufigste ist CO2-Recycling. Beim CO2-Recycling wird ein Teil des CO2-reichen Rauchgasstroms zurück zum Brenner recycelt, um die Flammentemperatur ähnlich wie in einem normalen luftgeblasenen Brenner zu senken. Eine andere Methode ist die Verwendung von Wassereinspritzung statt CO2-Recycling zur Kontrolle der Flammentemperatur. Dies wird oft als „Hydroxyfuel“-Verbrennung bezeichnet. Effektiv ermöglichen diese beiden Optionen die fortgesetzte Verwendung konventioneller feuerfester Materialien, bis neue hochtemperaturbeständige Materialien entwickelt werden können.
Ein primärer Vorteil der Oxyfuel-Verbrennung ist der sehr hochreine CO2-Strom, der während der Verbrennung produziert wird. Nach Entfernung von Spurenverunreinigungen ist dieser CO2-Strom leichter zu reinigen und zu entfernen als bei Post-Combustion-Abscheidung. Es gibt auch andere Vorteile wie Reduzierung der NOx-Bildung etc. Beim Verbrennen von Öl oder Kohle werden nur zwei Einheitenoperationen für die kombinierte Entfernung aller anderen Schadstoffe benötigt: ein Elektrofilter (ESP) oder Schlauchfilter und ein kondensierender Wärmetauscher (CHX)/Reagenzsystem. Es ist auch möglich, das Reagenzsystem im CHX zu vereinfachen, um die vollständige Entfernung von SO2 mit dem CO2-Strom für die geologische Speicherung zu erreichen. Dies reduziert die Kosten der Einheitenoperationen für Schadstoffminderung weiter. Der CHX erhöht die thermische Effizienz des Kessels abhängig von der Art des verbrannten fossilen Brennstoffs, am niedrigsten für hochrangigen Bitumenkohle und am höchsten für Erdgas.
Ein weiterer Vorteil ist die signifikante Reduzierung der Größe und der Kapitalkosten aller Anlagenkomponenten im Vergleich zu konventionellen luftbasierten Verbrennungssystemen. Dies ist auf die fast 5-fache Verringerung des Feuerraumvolumens und der Austrittsrauchgasstromraten zurückzuführen, da N2 im Verbrennungsprozess eliminiert wird.
Der Hauptnachteil der Oxyfuel-Verbrennung ist der hohe Kapitalkosten (primär aufgrund der O2-Anforderungen) und der große elektrische Energiebedarf, der in konventionellen kryogenen Lufttrennungsanlagen zur Erzeugung von O2 inhärent ist. Oxyfuel-Verbrennung wird derzeit nicht in typischen großen Verbrennungssystemen eingesetzt, da das Lufttrennungssystem teuer ist und Rauchgasrecycling praktiziert werden muss, um die Flammentemperatur zu mäßigen.
Herstellungsprozess
- Zelluläres IoT und Bluetooth LE: Synergistischer Ansatz für Konnektivität der nächsten Generation
- Best Practices für Lagerung und Handhabung von Antriebsriemen
- Wissenschaftler Synthetisieren Und Visualisieren Erfolgreich Cyclo[18]Carbon
- Kohlefaser: Eine Reise von der Geschichte in die Zukunft
- Kohlefaserringe: Vorteile, Nachteile und warum sie kluge Wahl für modernen Schmuck sind
- Braskem kooperiert mit UIC zur Umwandlung von CO₂ in nachhaltiges Ethylen für Polyethylen-Produktion
- Hyperkonvergenter Secondary Storage: Unified Data Management für Enterprise IoT
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Diamantartige Kohlenstoffbeschichtung: Stempel- & Matrizenfertigung transformieren
- CO₂-Rückgewinnung in der Lebensmittel- & Getränkeverarbeitung optimieren