



Weißblech & Verzinnung: Der Verzinngprozess erklärt
Weißblech und Verzinngprozess
Verzinnung oder Verzinng ist der Prozess der dünnen Beschichtung von Stahlblech oder -band mit Zinn (Sn), und das resultierende Produkt wird als Weißblech bezeichnet. Weißblech ist dünnwandiges, kaltgewalztes, kohlenstoffarmes Stahlblech oder -band, das auf beiden Seiten mit technisch reinem Zinn beschichtet ist. Es vereint die Festigkeit und Umformbarkeit von Stahl mit der Korrosionsbeständigkeit, Lötbarkeit und dem guten Aussehen von Zinn. Innerhalb dieser breiten Beschreibung existiert heute eine extrem breite Palette von Weißblechprodukten, die maßgeschneidert sind, um besondere Endverwendungsanforderungen zu erfüllen.
Weißbleche werden häufig für die Herstellung verschiedener Dosenarten durch Löten oder Schweißen verwendet. Sie zeichnen sich durch attraktiven metallischen Glanz aus. Weißbleche mit verschiedenen Oberflächenrauheiten werden durch Auswahl der Oberflächenbeschaffenheit des Substratstahlblechs hergestellt. Sie weisen hervorragende Lackier- und Bedruckbarkeit auf. Der Druck wird mit verschiedenen Lacken und Tinten schön fertiggestellt. Angemessene Umformbarkeit wird für verschiedene Anwendungen sowie die erforderliche Festigkeit nach dem Umformen durch Auswahl eines geeigneten Härtegrades erreicht. Auch angemessene Korrosionsbeständigkeit gegen Behälterinhalte wird durch Auswahl eines geeigneten Beschichtungsgewichts erzielt.
Weißblech wird für die Herstellung aller Arten von Behältern wie Lebensmitteldosen, Getränkedosen und künstlerischen Dosen verwendet. Seine Anwendungen sind nicht auf Behälter beschränkt. Weißblech wurde auch für die Herstellung von Elektromaschinenteilen und vielen anderen Produkten verwendet.
Die Herstellung der Stahlbasis und ihre anschließende Beschichtung mit Zinn sind unabhängig voneinander, sodass theoretisch jede Kombination von Eigenschaften im Stahl mit jeder Zinnbeschichtung kombiniert werden kann. Die Zusammensetzung des für Weißblech verwendeten Stahls wird streng kontrolliert und je nach gewähltem Gütegrad und seiner Verarbeitungsweise können verschiedene Typen mit unterschiedlichen Umformbarkeiten (auch als Härtegrade bekannt) hergestellt werden. Weißblech wird in einer Reihe von Stahldicken verkauft, die allgemein von etwa 0,15 mm bis 0,6 mm reichen.
Vielfalt der Beschichtungsoptionen
Die Stahlbleche können mit unterschiedlichen Zinndicken beschichtet werden. Selbst unterschiedliche Dicken auf den beiden Seiten (differentielle Beschichtungen) können hergestellt werden, um unterschiedlichen Bedingungen an den inneren und äußeren Oberflächen eines Behälters gerecht zu werden. Mehrere Oberflächenveredelungen werden ebenfalls für diverse Anwendungen produziert. Weißblech hat eine spezielle Passivierungsbehandlung zur Stabilisierung der Oberfläche und Verbesserung der Lackhaftung. Es trägt auch einen sehr dünnen Ölfilm, um seine Handhabungs- und Verarbeitungseigenschaften zu verbessern. Dieses Öl ist natürlich mit Lebensmitteln kompatibel. Die resultierende breite Materialvielfalt gibt dem Anwender große Flexibilität bei der Wahl und die Fähigkeit, präzise das richtige Material für einen gegebenen Endverwendungszweck auszuwählen.
Weißblech und Verpackung von Lebensmitteln
Zinn ist in der Ernährung nur in kleinen Mengen komplex gebundener Sn (+2) Ionen vorhanden. Es kommt in den meisten Lebensmitteln vor. Zinngehalte sollen so niedrig wie praktikabel sein, wegen der Möglichkeit von Magenreizungen. Die Gehalte liegen üblicherweise unter 1 mg/kg (Milligramm pro Kilogramm) in unverarbeiteten Lebensmitteln. Höhere Konzentrationen finden sich in Konserven aufgrund der Auflösung des Weißblechs zu anorganischen Zinnverbindungen oder -komplexen. Generell wird ein maximaler Grenzwert von 250 mg/kg für Zinn in festen Lebensmitteln in Dosen und ein maximaler Gehalt von 200 mg/kg für flüssige Lebensmittel in Dosen spezifiziert. Zinnchlorid ist als Lebensmittelzusatzstoff für Konservenprodukte bis zu 25 mg/kg (als Zinn) zugelassen.
Die derzeitige Hauptquelle von Zinn in der Ernährung sind Lebensmittelkontaktmaterialien, insbesondere die Freisetzung aus Weißblechdosen in säurehaltige Lebensmittel. Weißblechdosen sind eigentlich Stahldosen mit einer dünnen Beschichtung aus metallischem Zinn (Weißblech). Oft gibt es eine interne harzbasierte Beschichtung auf dem Weißblech. Weißblech wird hauptsächlich in Dosen, Dosenenden und Verschlüssen hauptsächlich für Glasflaschen und -gläser verwendet. Allerdings nimmt die Verwendung von Weißblechdosen ab. Zinn wird auch zur Beschichtung von Küchenutensilien verwendet.
Zinn ist amphoter, reagiert sowohl mit starken Säuren als auch Basen, ist aber relativ unreaktiv gegenüber fast neutralen Lösungen. Die Anwesenheit von Sauerstoff beschleunigt die Reaktion in Lösung stark. Weißblech, das in Lebensmittelbehältern verwendet wird, oxidiert nur langsam. Der Zinngehalt in Lebensmitteln hängt ab von: (i) ob die Weißblechdosen lackiert sind, (ii) der Anwesenheit von Oxidationsmitteln oder Korrosionsbeschleunigern, (iii) der Säure des Lebensmittels in der Weißblechdose, (iv) wie lange und bei welcher Temperatur die Weißblechdosen gelagert werden, bevor sie geöffnet werden, und (v) wie lange das Produkt nach dem Öffnen in der Weißblechdose aufbewahrt wird.
Die Oxidation des Weißblechs gefolgt von der unvermeidlichen Migration der gebildeten Zinnionen in das Lebensmittel ist der physikochemische Mechanismus, bekannt als Opferanodeneffekt, der den darunterliegenden Stahl vor Korrosion durch das Lebensmittel schützt. Die Auflösung des Zinns schützt die Dose vor möglicher Perforation und den Inhalt vor Degradation (Farb- und Geschmacksveränderungen) während der Hitzesterilisation und Lagerung, die eine typische Haltbarkeit von 2 Jahren hat.
Zinnkonzentrationen in Lebensmitteln in unlackierten Dosen können 100 mg/kg überschreiten, während Lebensmittel in lackierten Dosen Zinngehalte allgemein unter 25 mg/kg haben. Allerdings führt die Lagerung von Lebensmitteln in geöffneten unlackierten Dosen zu erheblichen Erhöhungen der Zinnkonzentration in den Lebensmitteln. Konserviertes Gemüse und Obst in unlackierten Dosen machen nur einen kleinen Prozentsatz des Gesamtgewichts der Nahrungsaufnahme aus, während sie 85 % der gesamten Zinnaufnahme beitragen können. Die Lackschichtdicke beeinflusst die Leistung der lackierten Lebensmitteldose stark.
Weißblech – Korrosion und Verwendung
Bei feuerverzinktem und elektrolytisch verzinktem Zinn bildet sich an der Luft ein Oxidfilm auf dem Zinn. Der Film ist ziemlich stabil und bietet eine Barriere gegen weitere Oxidation. Bei pH-Werten zwischen 3 und 10 und in Abwesenheit von Komplexbildnern schützt die Oxidbarriere das Metall vor Lebensmitteln. Außerhalb dieses pH-Bereichs tritt jedoch Korrosion des Zinns auf.
Einige Korrosion kann von Zinn oder Zinnbeschichtungen erwartet werden, die im Freien ausgesetzt sind. Bei normaler Innenraumexposition ist Zinn auf Eisen, Stahl und ihren Legierungen schützend. Korrosion kann an Diskontinuitäten in der Beschichtung (wie Poren) aufgrund von galvanischen Paaren erwartet werden, die zwischen dem Zinn und dem darunterliegenden Stahl durch die Diskontinuitäten gebildet werden, besonders in feuchten Atmosphären.
Verzinnung ist ein extrem kosteneffizienter Prozess, da Zinn leicht verfügbar und viel günstiger ist. Es bietet auch hervorragende Lötbarkeit sowie überlegenen Schutz gegen Korrosion.
Verzinnung kann eine weißlich-graue Farbe erzeugen, die bevorzugt wird, wenn ein matter oder matter Look gewünscht ist. Sie kann auch einen glänzenden, metallischen Look erzeugen, wenn etwas mehr Glanz bevorzugt wird. Zinn bietet ein anständiges Maß an Leitfähigkeit, was Verzinnung nützlich in der Herstellung verschiedener elektronischer Komponenten macht. Zinn wird auch für Lebensmittelverpackungen verwendet. Aufgrund mehrerer Vorteile ist Zinn das Metall der Wahl für Beschichtungsanwendungen in einer breiten Palette von Industrien wie: (i) Luft- und Raumfahrt, (ii) Lebensmittelverpackung, (iii) Elektronik, (iv) Telekommunikation und (v) Schmuckherstellung.
Die Bildung von Zinnwhiskern kann während des Verzinngprozesses auftreten und das Endergebnis negativ beeinflussen. Zinn hat die starke Tendenz, Whisker zu bilden. Zinnwhisker sind kleine, scharfe Auswüchse, die sich lange nach Abschluss des Beschichtungsprozesses auf der Oberfläche der rein verzinnten Bleche bilden können. Whisker haben einen Durchmesser von 1 mm bis 2 mm und können eine Länge von etwa 3 mm erreichen. Whisker können erhebliche Schäden an den fertigen Weißblechen verursachen. Da die Whisker elektrisch leitfähig sind, können sie Kurzschlüsse in elektronischen Komponenten verursachen. Obwohl der genaue Mechanismus des Whiskerwachstums noch nicht im Detail verstanden ist, können Zinnwhisker nur in elektrolytisch aufgebrachten reinen Zinnbeschichtungen auftreten. Als vorbeugende Maßnahme muss Blei dem Zinn zu mindestens 2 % zugesetzt werden, oder die reine Zinnbeschichtung muss über die Schmelztemperatur von Zinn erhitzt werden.
Verzinnungsprozess
Weißblech ist im Grunde ein Stahlprodukt, da es im Wesentlichen dünnwandiges Stahlband ist, das auf beiden Oberflächen mit Zinn beschichtet ist. Daher lässt sich die Herstellung von Weißblech bequem in zwei Hauptphasen unterteilen: (i) die Herstellung von dünnem kohlenstoffarmem Stahlband oder -blech mit den erforderlichen Abmessungen und mechanischen Eigenschaften, und (ii) der Zinnbeschichtungsprozess. Hier wird nur der Zinnbeschichtungsprozess beschrieben. Das dünne kohlenstoffarme Stahlband oder -blech, auf das die Zinnbeschichtung aufgebracht wird, wird als „Schwarzblech“ bezeichnet.
Große Mengen relativ starkes Weißblech werden heute durch das Doppelreduktionsverfahren hergestellt. Dünneres, aber stärkeres Weißblech kann durch das Doppelreduktionsverfahren produziert werden, das eine effizientere Materialausnutzung bei der Dosenherstellung ermöglicht. Nach einem initialen Kaltwalzen und Glühen wird der Stahl stattdessen einer zweiten Kaltreduktion mit Schmierung von etwa 10 % bis 50 % unterzogen. Der Werkhärteeffekt verleiht dem Stahl zusätzliche Festigkeit, während das Band ausreichend Duktilität behält, um in Dosenenden und -körper geformt zu werden. Die Enddicke kann bis zu 0,12 mm betragen, der typische Bereich liegt bei 0,14 mm bis 0,24 mm. Ein Zwei- oder Dreiwalzwerk kann für die Doppelreduktion verwendet werden. In einigen Werken wird ein Dualzweckwalzwerk verwendet, das doppelreduziertes Material produzieren und als konventionelles Temperwalzwerk (Skin Pass) betrieben werden kann. Doppelreduzierter Stahl zeigt sehr ausgeprägte richtungsabhängige Eigenschaften und die Kornrichtung ist immer anzugeben und bei Umformvorgängen mit dem endgültigen Weißblech zu berücksichtigen.
Bevor das Band in die Verzinnungslinie eintritt, wird es normalerweise kantengeschliffen und auf einer Spulenvorbereitungslinie inspiziert. Ein Banddickenmessgerät kann auch installiert sein, damit außerhalb der Toleranz liegendes oder unterstandardmäßiges Schwarzblech ausgeschnitten werden kann. Spulen optimalen Gewichts werden durch Verschweißen von Bandlängen hergestellt.
Es gibt zwei Verfahren für das Verzinnen der Schwarzbleche: (i) Heißtauchverzinnungsprozess und (ii) Elektrolytisches Verzinnungsverfahren.
Heißtauchverzinnungsprozess
Der Heißtauchverzinnungsprozess ist das Eintauchen des Stahlschwarzblechs in ein Bad aus reinem geschmolzenem Zinn bei einer Temperatur über 232 °C. Die erzeugte Beschichtung besteht aus einer sehr dünnen intermetallischen Schicht, die sich zuerst an der Grenzfläche des Basismaterials und des Zinns bildet (z. B. beim Eintauchen des Schwarzblechs wird eine Eisen/Zinn-Legierung gebildet), gefolgt von einer Schicht aus reinem Zinn.
Das zu verzinnende Stahlband wird zuerst abgewickelt und dann einem gründlichen Reinigungs- und optionalem Beizzyklus unterzogen. Anschließend wird seine gesamte Oberfläche mit einem für die Anwendung geeigneten Flussmittel benetzt, üblicherweise ein Standardprodukt. Dieses Flussmittel oder „Lötfluid“ aktiviert die Bandoberfläche zur Vorbereitung des Verzinnungsprozesses. Dem sogenannten Flussbad folgt das beheizte Zinnbad. Typischerweise handelt es sich um einen widerstandsbeheizten Topf, aber für hohe Ausbringungen kann auch ein induktionsbeheizter Topf in Betracht gezogen werden. Hier wird das geschmolzene Zinn auf der spezifizierten Temperatur gehalten, und die vom beschichteten Band entzogene Energiemenge wird ersetzt. Gasheizsysteme können ebenfalls verwendet werden, neigen jedoch aufgrund der Installationskomplexität zu Nachteilen.
Bandgeschwindigkeiten erreichen bis zu 200 Meter pro Minute (m/min). Das Zinnbad hat eine Temperatur von etwa 250 °C bis 290 °C (die Schmelztemperatur von Zinn liegt bei etwa 230 °C). Angesichts der relativ geringen Wärmeleitfähigkeit von Zinn muss die Badtemperaturverwaltung sorgfältig adressiert werden. Stromabwärts des Zinnbades, das angemessen dimensioniert sein muss, ist der Kern des Systems das Design und die Prozessintegration der Abstreif- und Abblaseinheit, da sie für die Beschichtungsdicke und -gleichmäßigkeit über Breite und Länge des Bandes entscheidend ist. Optional kann der Luftabstreifer mit einem zerstörungsfreien Inline-Beschichtungsmessgerät gekoppelt werden. Dies bildet einen geschlossenen Regelkreis, der eine gleichmäßige Produktqualität sicherstellt. Vom Luftabstreifer gelangt das neu beschichtete Band in eine berührungslose Hochkonvektions-Kühlzone und passiert dann das Beschichtungsmessgerät, bevor es wieder auf den Aufwickler gewickelt wird. Der spezielle Betriebsmodus der Verzinnungslinie im Stop-and-Go-Betrieb sorgt für eine dramatische Reduzierung von verzinnten Ausschussmaterial.
Die Vorteile des Heißtauchverzinnungsprozesses sind: (i) Kein Abfall aus dem Produktionsprozess, (ii) Keine gefährlichen Stoffe (wie Cyanogen, Blei usw.) werden im Produktionsprozess verwendet, (iii) Beschichtungsgeschwindigkeit ist sehr hoch (mehrere Male höher als elektrolytisches Verzinnen), (iv) Sowohl dicke als auch dünne Beschichtungen können bei etwa gleicher Geschwindigkeit produziert werden, (v) Die Dicke der Zinnschicht wird durch ein computergesteuertes Luftmessersystem eingestellt, ein berührungsfreier Prozess, der besonders hohe Oberflächenqualitäten sicherstellt, (vi) Zinnbeschichtung und Basismetall sind stark verbunden, da während des Heißtauchprozesses eine intermetallische Schicht gebildet wird, (vii) Das Risiko von Whiskerwachstum ist sehr gering, da der Heißtauchprozess die Kristallstruktur von Zinn vereinheitlicht und seine innere Spannung minimiert, was das Risiko von Whiskerwachstum minimiert. Die Vorteile des Heißtauchverzinnens im Vergleich zu elektrolytisch verzinktem Zinn umfassen: (i) Weniger porös als Elektrolyse, (ii) Duktiler als Elektrolyse, (iii) Virtuell spannungsfrei, (iv) Wirtschaftlicher als Elektrolyse und (v) Bessere Korrosionsbeständigkeit als Elektrolyse. Der Nachteil des Heißtauchverzinnens ist, dass die Dicke der durch Heißtauchverzinnung bereitgestellten Beschichtung nicht so gut kontrolliert ist wie bei elektrolytischen Methoden. Heißtauchverzinnung ist nicht zu verwenden, wenn enge Toleranzen erforderlich sind.
Verzinnung durch Elektrolyse
Bei der Elektrolyse wird der zu beschichtende Gegenstand in ein Gefäß mit einer Lösung eines oder mehrerer Zinnsalze platziert. Der Gegenstand wird an einen elektrischen Kreis angeschlossen, der die Kathode (negativ) des Kreises bildet, während eine Elektrode typischerweise aus demselben zu beschichtenden Metall die Anode (positiv) bildet. Wenn ein elektrischer Strom durch den Kreis fließt, werden Metallionen in der Lösung zum Gegenstand angezogen. Für die Erzeugung einer glatten, glänzenden Oberfläche wird das elektrolytisch beschichtete Blech dann kurz über den Schmelzpunkt von Zinn erhitzt.
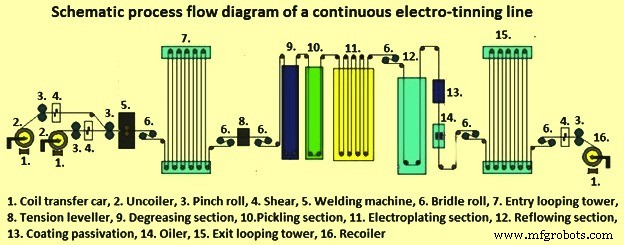
Derzeit wird Weißblech praktisch ausschließlich durch elektrolytisches Verzinnen von Zinn auf die Stahlbasis in einem kontinuierlichen Prozess hergestellt (Abb. 1). Der Hauptgrund für das Elektroverzinnen von Stahlband, das den Heißtauchverzinnungsprozess ersetzt, ist, dass es einen sehr hohen Grad an Dickenkontrolle bietet, einschließlich differentieller Beschichtungsdicken auf den beiden Seiten des Stahlblechs. Der Elektroverzinnungsprozess liefert auch höhere Ausbringungen von Weißblech mit überlegener Qualität und geringeren Produktionskosten. Darüber hinaus wurden durch Verbesserungen in der Beschichtungstechnologie und Stahlbasis-Chemie die Dicken der Stahlbasis und der Zinnbeschichtung allmählich signifikant reduziert. Heutzutage liegt eine typische Beschichtungsdicke im Bereich von 0,1 bis 1,5 Mikrometern, abhängig vom Endverwendungszweck.
Es gibt vier grundlegende Wahlmöglichkeiten für elektrolytische Beschichtungsprozesse, die zur Abscheidung von Zinn verwendet werden können: (i) alkalisches Stannat, (ii) saures Sulfat, (iii) saures Fluoborat und (iv) saures Sulfonat. Der Stannatprozess basiert auf entweder Natrium- oder Kaliumstannat. Für Hochgeschwindigkeitsbeschichtungsanwendungen wird Kaliumstannat verwendet, da es eine sehr hohe Löslichkeit im Vergleich zum Natriumsalz aufweist. Für das Erreichen von Stromdichten bis zu 1600 Ampere pro Quadratmeter (A/m²) wird eine Formulierung mit 210 Gramm pro Liter (g/l) Kaliumstannat und 22 g/l Kaliumhydroxid verwendet. Die Kaliumstannatkonzentration kann verdoppelt werden, um eine Stromdichte von 4000 A/m² zu erreichen. Anodeneffizienzen im Bereich von 75 % bis 95 % und Kathodeneffizienzen im Bereich von 80 % bis 90 % sind typisch für den alkalischen Prozess.
Von allen Zinnbeschichtungsprozessen hat der alkalische Prozess die überlegene Streukraft. Der Prozess erfordert nicht die Verwendung organischer Zusatzmittel, muss aber bei erhöhten Temperaturen (70 °C bis 90 °C) betrieben werden. Der wichtigste Aspekt des alkalischen Zinnbeschichtens ist der kritische Bedarf an richtiger Kontrolle der Anode. Wenn die Zinnnanoden während des Beschichtungsprozesses nicht richtig kontrolliert werden, resultieren raue, poröse Abscheidungen. Ein gelb-grüner Film muss während des Beschichtungsvorgangs auf der Anode vorhanden sein, um eine hervorragende Beschichtung zu gewährleisten.
Beschichtungslösungen auf Basis von Zinnsulfat (7 g/l bis 50 g/l) und Schwefelsäure (50 g/l bis 150 g/l) können entweder eine helle dekorative Abscheidung oder ein matteres Finish ablagern, abhängig vom verwendeten Kornverfeinerungs-/Aufhellsystem. Ein halbhelles matter Zinnfinish kann durch Gelatin und eine organische Verbindung, Beta-Naphthol, erzielt werden. Eine große Vielfalt organischer Aufheller ist kommerziell erhältlich, um helle, dekorative, haftende Abscheidungen aus dem Zinnsulfat-Elektrolyten zu erzeugen. Diese Additive basieren allgemein auf aliphatischen Aldehyden und einem aromatischen Amin. Verbesserte Versionen bestehen aus Benetzungsmitteln wie wasserlöslichem Polyethylenglykol und einem wasserlöslichen Derivat von Ethylen als primärem Aufhellungsmittel. Das helle Bad hat mehrere Vorteile gegenüber dem matteren Prozess, die verbesserte Korrosionsbeständigkeit, reduzierte Porosität, Fingerabdruckbeständigkeit, verbesserte Lötbarkeit sowie sein kosmetisches Erscheinungsbild umfassen.
Der saure Sulfatprozess arbeitet zwischen 20 °C und 30 °C bei im Wesentlichen 100 % Anoden- und Kathodeneffizienz. Das saure Bad benötigt nicht die sorgfältige Anodenüberwachung des alkalischen Stannatbades, benötigt aber organische Zusatzmittel. Allerdings ist die Streukraft des sauren Bades normalerweise geringer im Vergleich zum alkalischen Stannatprozess.
Ein weiterer saurer Beschichtungsprozess auf Basis von Zinnfluoborat (75 g/l bis 115 g/l) und Fluoborsäure (50 g/l bis 150 g/l) ist darauf ausgelegt, reine matter Zinnabscheidungen zu erzeugen. Ein Hauptvorteil dieses Prozesses gegenüber dem Zinnsulfat ist, dass er bei viel höheren Kathodenstromdichten betrieben werden kann, bis zu 10.000 A/m² (in agitierten Beschichtungslösungen). Gelatin und Beta-Naphthol werden typischerweise als Kornverfeinerer in diesem Prozess verwendet, der im Temperaturbereich von 20 °C bis 30 °C betrieben wird. Anoden- und Kathodeneffizienzen liegen bei etwa 100 %.
Kürzlich gewinnen Zinnbeschichtungsformulierungen auf Basis von Methansulfonsäure (15 % bis 25 % Volumen) an Akzeptanz, da die Lösungen eine einfache Abfallbehandlung erfordern, keine Fluoride oder Bor enthalten und weniger korrosiv sind als Elektrolyte auf Basis von Fluoborsäure. Die Methansulfonsäure-Elektrolyte, ähnlich den Fluoboratbädern, können hohe Konzentrationen von Metall in Lösung halten (bis zu 100 g/l Zinn), was Beschichtungen bei hohen Geschwindigkeiten ermöglicht. Ein Hauptnachteil des Methansulfonsäure-Prozesses ist seine hohe chemische Herstellungskosten.
Alle oben genannten sauren Zinnbeschichtungselektrolyte scheiden Zinn aus dem zweiwertigen Zustand (+2) ab, im Vergleich zum +4-Zustand für die alkalischen Stannatlösungen. Die sauren Prozesse scheiden Zinn daher doppelt so schnell ab wie der Stannatprozess und arbeiten bei im Wesentlichen 100 % Kathodeneffizienz. Die sauren Zinnprozesse sind einfacher zu kontrollieren und zu warten als die Stannatlösung. Sie haben den zusätzlichen Vorteil, bei Umgebungstemperaturen zu arbeiten.
Bei Betrachtung des Prozessablaufs in der kontinuierlichen Elektroverzinnungslinie (Abb. 1) werden Schwarzblechspulen auf die Verzinnungslinie geführt, indem sie auf den Abwickler geladen werden. Zwei Abwickler werden für den kontinuierlichen Betrieb benötigt. Das Ende der verarbeiteten Spule wird mit dem Anfang der nächsten zu verarbeitenden Spule verschweißt, was erfordert, dass die beiden Spulen während des Schweißens stillstehen. Um einen Stillstand während des Schweißens zu vermeiden, sind die Linien mit Schlauchtürmen oder Akkumulatoren ausgestattet, die variable Mengen an abgewickeltem Schwarzblech halten können (oft bis zu 600 Meter). Moderne Elektroverzinnungslinien beinhalten Kantenschneider nach dem Akkumulator, um das Band auf die korrekte Breite zu schneiden. Viele Linien beinhalten jetzt auch Spann- oder Strecknivellierer, die kontrollierte Spannung über das Band anwenden, um Verformungen zu entfernen.
In den kontinuierlichen Elektroverzinnungslinien ist die Reinigungszeit sehr kurz (etwa 1 bis 2 Sekunden). Daher besteht Bedarf an effektiver Reinigung des Schwarzblechbands. Dieser Bedarf wird durch den Einsatz von Elektrolyse zur Unterstützung der chemischen Auflösung von Walzölrückständen und anderen organischen Verunreinigungen gedeckt. Der während der Elektrolyse durchgeführte starke Strom erzeugt Gase an der Bandoberfläche. Dies führt zum Anheben von Schmutz und Rückständen vom Band. Das Reinigungsmittel ist im Allgemeinen eine 1 % bis 5 % wässrige Lösung eines Gemischs aus Phosphaten, Benetzungsmitteln und Emulgatoren in einer Natriumhydroxid-/Carbonatbasis. Die Temperatur liegt allgemein im Bereich von 80 °C bis 90 °C mit einer Stromdichte von 1000 A/m², die normalerweise ausreicht.
Nach der Reinigung wird das Band gründlich gewaschen, idealerweise in heißem Wasser (70 °C) mit Hochdruckdüsen. Beizen entfernt Oxid- und Rostschichten und hinterlässt die Oberfläche geätzt für bessere Zinnabscheidung. Während des Prozesses wird das Band normalerweise zuerst anodisch dann kathodisch gemacht, wobei Stromdichten zwischen 500 A/m² und 3000 A/m² eingesetzt werden.
Verschiedene Arten von Elektrolyten können im Verzinnungsabschnitt verwendet werden. Die Beschichtungszellen bestehen aus einer Reihe von vertikalen Tanks, durch die das Band in Schlangenlinienführung hindurchgeht. Die Anzahl der verwendeten Beschichtungstankdurchgänge, die Anodenlänge und die Bandbreite bestimmen die effektive Beschichtungsfläche. Dies zusammen mit dem verfügbaren Beschichtungsstrom entscheidet über die maximale Liniengeschwindigkeit für ein bestimmtes Beschichtungsgewicht. Heutige Verzinnungslinien erreichen Geschwindigkeiten von 600 m/min oder mehr mit typischen Bandbreiten zwischen 1000 mm und 1250 mm. Das Stahlband wird durch die Tanks durch Sinkrollen am Boden der Tanks und Leiterrollen mit gummibeschichteten Halterollen oben geführt. Diese sammeln Elektrolyt vom Band und führen ihn zurück in die Beschichtungszelle. Die Leiterrollen müssen gute elektrische Leitfähigkeit und niedrigen Kontaktwiderstand zwischen Rolle und nassem Band haben. Diese Rollen bestehen allgemein aus Stahl, der mit Kupfer und dann Chrom beschichtet ist.
Jeder Beschichtungstank hat vier Anodensammelschienen und vier Anodenbänke, eine für jede Seite der Abwärts- und Aufwärtsgänge des Bandes. Traditionell bestehen Anoden aus 99,9 % reinem Zinn und sind 76 mm breit, 50 mm dick und etwa 1,8 m lang. Die Anode wird im Prozess verbraucht und ersetzt, wenn sie um etwa 70 % in der Dicke reduziert ist. Eine abgenutzte Anode wird von einem Ende der Bank entfernt und eine neue am anderen Ende eingesetzt, die anderen werden verschoben, um Platz zu machen. In jüngeren Jahren sind inerte Anoden aus Titan, beschichtet mit Platin oder Iridiumoxid, beliebter geworden. Nippon Steel war der erste, der inerte Anoden in der Elektroverzinnungslinie einsetzte. In diesem Fall werden Zinnionen außerhalb der Linie in einer Erzeugungsanlage produziert, in der hochdruckiger Sauerstoff durch die Elektrolytlösung mit reinen Zinnperlen geleitet wird, wodurch das Zinn gelöst und frischer Elektrolyt hergestellt wird.
Inerte Anoden sind parallel zum Stahlband in fester Position angeordnet. Es besteht keine Notwendigkeit für häufige Erneuerung dieser Anoden. Dies führt zu minimalen Variationen in der Zinnbeschichtungsdicke über die Bandbreite. Einstellbare Kantemasken sorgen für korrekte Anodenbreite, um Zinnaufbau an den Bandkanten zu vermeiden. Da kein Gießen und Ersetzen von Zinnanoden erforderlich ist, reduziert der Einsatz inerter Anoden auch den Personalbedarf.
Ein alternatives System paralleler Zinnanoden wurde ebenfalls verwendet. In diesem System sind die Anodenbrücken parallel zum Band ausgerichtet und mit konventionellen Zinnanoden beladen. Die Anodenbank wird nahe am Band platziert, was die anfänglich erforderlichen Spannungen reduziert. Während die Anoden sich langsam auflösen, wird die Spannung erhöht, um einen bestimmten Strom aufrechtzuerhalten. Wenn die Anoden auf eine bestimmte Dicke reduziert wurden, wird die gesamte Bank ersetzt. Dieses System soll ähnliche Kontrolle über die Zinndicke wie mit inerten Anoden geben.
Am Ende des Beschichtungsabschnitts gibt es einen Abschleppkontrollabschnitt, der im Wesentlichen Restelektrolyt vom Band für die anschließende Rückgewinnung entfernt. Zinn wird als weißliche Beschichtung mit leichtem metallischem Glanz abgeschieden. Wo erforderlich, wird dies durch Induktions- oder Widerstandserhitzung (oder eine Kombination) flussgeschmolzen, um ein spiegelglänzendes Finish zu erzeugen. Bei der Widerstandserhitzung wird ein hoher Wechselstrom durch das Band über Leiterrollen geleitet. Bei der Induktionserhitzung durchläuft das Band eine Reihe von intern gekühlten Kupferspulen, durch die ein hochfrequenter Strom fließt. Die induzierten Wirbelströme und Hystereseverluste heizen das Band auf und schmelzen die Zinnbeschichtung. Dieser Flussschmelzprozess verbessert die Korrosionsbeständigkeit des Produkts durch Bildung einer inerten Zinn-Eisen-Legierungsschicht.
Vor dem Flussschmelzen wird das Blech durch Behandlung mit verdünntem Elektrolyt oder proprietären Chemikalien fluxiert, um Oberflächenfehler auf dem Blech zu verhindern. Flussgeschmolzenes Zinnblech hat einen dünnen Zinnoxidfilm auf der Oberfläche, der unbehandelt während der Lagerung wachsen kann. Um die Anlaufbeständigkeit und Lackierbarkeit zu verbessern, wird eine chemische oder elektrochemische Passivierung auf das Band aufgebracht. Die häufigste Form der Passivierung beinhaltet kathodische Behandlung bei Temperaturen zwischen 50 °C und 85 °C in Dichromat- oder Chromsäurelösung mit 20 g/l Dichromat (andere Behandlungen, die jetzt selten verwendet werden, sind die Verwendung von Phosphaten oder Carbonaten). Diese Behandlung scheidet eine komplexe Schicht aus Chrom und seinen hydratisierten Oxiden ab, die das Wachstum von Zinnoxiden hemmt, Vergilbung verhindert, die Lackhaftung verbessert und die Fleckenbildung durch Schwefelverbindungen minimiert. Vor dem Ölen muss das Weißblech gründlich getrocknet werden. Ölen mit Dioctylsebacat oder Acetyltributylzitrat erfolgt in einem elektrostatischen Sprühprozess.
Qualitätsinspektion erfolgt durch Inline-Inspektion vor dem Aufwickeln und beinhaltet die Prüfung der Banddicke, Erkennung von Nadellöchern und Zinndicke.
Es gibt einen weiteren Elektroverzinnungsprozess, der horizontale statt vertikale Beschichtungstanks hat. Diese Konfiguration zusammen mit den verwendeten hohen Stromdichten (6500 A/m²) ermöglicht den Betrieb schneller Linien, mit Geschwindigkeiten über 600 m/min. Die Beschichtungstanks befinden sich auf zwei Decks, wobei jede Ebene bis zu 18 Beschichtungstanks (1,8 m lang, 300 mm tief) mit Bänken kleiner Anoden auf leitenden Kohlerasten enthält, über die das Band läuft. Die Anoden erstrecken sich etwa 130 mm über den Bandrand hinaus und die Stützen sind in einem Winkel über die Tankbreite geneigt, was einen konstanten Abstand zwischen Band- und Anodenoberflächen für Anoden progressiv abnehmender Dicke sicherstellt. Am Ein- und Austritt jeder Beschichtungsebene und zwischen benachbarten einzelnen Beschichtungszellen passiert das Band ein Paar Rollen, wobei die obere leitende Rolle als Kathodenrolle bezeichnet wird. Zinn wird auf der Unterseite im ersten Deck abgeschieden. Der Stahl wird dann um 180° gedreht und tritt in das zweite Deck ein, wo die andere Seite beschichtet wird.
Der pH-Wert dieses Systems (etwa 3) ist hoch für ein saures System, aber keine freie Säure wird dem Bad zugesetzt. Das Bad enthält Zinnchlorid (etwa 35 g/l als Sn²⁺), Natrium- und Kaliumfluoride, Natriumchlorid und Kaliumwasserstofffluorid zusammen mit organischen Additiven wie Polyalkylenoxiden oder Napthalensulfonsäure. Der Elektrolyt zirkuliert kontinuierlich im System, überläuft die Enden der Tanks und wird rezykliert. Im unteren Deck wird der Elektrolyt auf die Oberseite des Bandes gesprüht, um es zu benetzen. Nach der Beschichtung passiert das Band Spültanks, Wringrollen und einen Heißlufttrockner, die alle in einem oberen dritten Deck angeordnet sind. In diesem Prozess erfolgt das Flussschmelzen meist durch Induktionserhitzung. Der Elektrolyt enthält Zinnfluoborat (30 g/l als Sn²⁺), Fluoborsäure und Borsäure, um die Hydrolyse der Fluoborat-Ionen zu verhindern. Auch proprietäre Additive werden verwendet. Es wird behauptet, dass diese Linien über einen breiteren Stromdichtebereich betrieben werden können, was größere Linienflexibilität ermöglicht. Obwohl die ersten gebauten Linien horizontal waren, sind spätere Linien vertikal, mit bis zu 16 Beschichtungstanks und Liniengeschwindigkeiten von 640 m/min oder höher.
Bei der Herstellung von Weißblech sind die Herstellung der Stahlbasis und das Aufbringen der Zinnbeschichtung unabhängig voneinander, sodass theoretisch jede Zinnbeschichtung oder Kombination von Beschichtungen auf jede Stahlbasis aufgebracht werden kann. Daher kann die Palette der als Weißblech klassifizierten Materialien in viele Tausende gehen, tatsächlich ist Weißblech in mehr Qualitäten erhältlich als praktisch jedes andere dünnwandige Blechprodukt. In der Praxis reicht der Bereich der Stahlbasisdicke von 0,13 mm bis 0,60 mm und die Zinnbeschichtung von 0,5 g/m² bis 15,2 g/m² Zinn pro Oberfläche. Es gibt internationale und nationale Normen, die die Bereiche und Toleranzen für die verschiedenen Eigenschaften und Methoden zu deren Überprüfung spezifizieren.
Herstellungsprozess
- TMT-Bewehrungsstäbe – Vergütet für höchste Festigkeit und Haltbarkeit
- Schlüsselfaktoren, die den Sinterprozess in der Eisenerzproduktion prägen
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Herstellung von Tinplate und Tin-Free Steel: Hochwertige beschichtete Stahlbänder
- Eisenerzpellets: Herstellungsprozess und Schlüsseltechnologien
- Fertigungsprozesse verstehen: Definitionen, Typen und Kernkomponenten
- Präzisions-Flachschleifservice: Expertenprozess & Qualität
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen