



ULCORED: Fortschrittliche Direkteisen-Produktion mit CO₂-Abscheidung
Der ULCORED-Prozess
ULCORED ist ein Direktreduktionsverfahren (DR), das Eisenschwamm (Direct Reduced Iron, DRI) in einem Schachtöfen erzeugt – entweder aus Erdgas (NG) oder aus Reduktionsgas, das durch Vergasung von Kohle gewonnen wird. Das Ofengas aus dem Schacht wird nach Abscheidung von Kohlendioxid (CO₂) in den Prozess zurückgeführt, wobei das CO₂ in einem konzentrierten Strom die DR-Anlage verlässt und zur Speicherung geht. Der DRI-Schritt erzeugt ein festes Produkt, das anschließend in einem Elektrolichtbogenofen (EAF) geschmolzen wird. Der Prozess wurde 2006 hauptsächlich von einem Team unter Leitung von LKAB, Voestalpine und MEFOS entwickelt.
Ziel des ULCORED-Prozesses war die Reduzierung des Erdgasverbrauchs für die DRI-Erzeugung. Dies wurde durch Ersetzen der traditionellen Reformiertechnologie durch partielle Oxidation (POx) von Erdgas erreicht. In Kombination mit CCS-Technologie kann ULCORED die CO₂-Emissionen im Vergleich zum durchschnittlichen Hochofenweg um 70 % senken.
Das Konzept des ULCORED-Prozesses beinhaltet die Abtrennung von CO₂ aus dem Prozessgas. Es zeichnet sich durch den Versuch aus, das gasbasierte DR-Verfahren auf minimierte Treibhausgasemissionen (THG) anzupassen, unter Nutzung von CO₂-Abscheidung und -Speicherung (CCS) und gleichzeitig minimiertem Energieeinsatz. Der Prozess ist so ausgelegt, dass Extraktion und Speicherung von CO₂ ermöglicht werden. Er ist daher auch von CCS mit ähnlicher In-Prozess-Abscheidung abhängig.
Der Prozess basiert auf der Nutzung eines Shifters zur Umwandlung des Kohlenmonoxids (CO) aus dem Schacht in Wasserstoff (H₂) zusammen mit einer CO₂-Abschlusseinhheit. Dies eröffnet eine neue innovative Entwicklung des Prozesskonzepts.
Hauptmerkmale des ULCORED-DR-Prozesses
- Verwendung von Sauerstoff (O₂) statt Luft, was ein Ofengas von nahezu 100 % CO₂ ergibt, das lediglich verdichtet werden muss
- Möglichkeit, den Erdgasbedarf um 15 % bis 20 % zu reduzieren
- Kohle, Biomasse, Biogas-Vergasung und H₂ können als Alternative zu Erdgas eingesetzt werden
Das ULCORED-Konzept zielt darauf ab, die Nachfrage nach reduzierten CO₂-Emissionen durch Einsatz von Eisenerz und gasbasierter Direktreduktion zur DRI-Erzeugung zu erfüllen. Das Konzept umfasst die Verwendung von 100 % Sauerstoff (O₂), POx statt Reformern, Shifter zur Erzeugung von CO₂-freiem Reduktions-/Überschussgas und das Reduktionsmittel ist entweder Erdgas oder Synthesegas aus Kohle-/Biomasse-Vergasung. Reduktionsgas aus Kohlevergasung kann ebenfalls anstelle von Erdgas verwendet werden.
ULCORED-DR-Prozess auf Erdgasbasis
Die Hauptmerkmale des ULCORED-DR-Prozesses auf Erdgasbasis sind: (i) kein Reformer, (ii) kein Heizer, (iii) hoher Druck. Durch den hohen Druck gibt es geringere Gasgeschwindigkeit im DR-Schacht, weniger Fluidisierung und weniger Feinanteile, die den Schacht verlassen. Aufgrund des hohen Drucks werden kleinere CO₂-Abschlusseinhheiten und POx-Einheiten benötigt und der Energiebedarf für den Rückführkompressor ist geringer.
Die Originalität des Konzepts liegt in der Verwendung von O₂ statt Luft, was bedeutet, dass im Gas entweder kein oder wenig Stickstoff (N₂) vorhanden ist. Die Reformierung erfolgt durch eine POx-Einheit zur Konditionierung des Reduktionsgases (Abb. 1). Die Technologie ersetzt die konventionelle Reformierung von Erdgas durch partielle Oxidation des Gases zur Reduzierung des Erdgasverbrauchs für die DRI-Erzeugung. Die ablaufende POx-Reaktion lautet: CH₄ + 0,5 O₂ = CO + 2 H₂ mit ΔH = –8,6 kcal/mol.
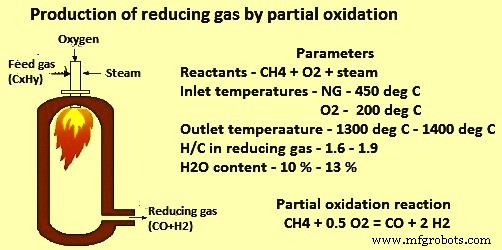
Die Pilotanlage für die partielle Oxidation wurde bei Linde in zwei Kampagnen mit neu entwickeltem Brenner für H₂-reiches Einsatzgas getestet. Ein Rohrreaktor mit vorgeheiztem Gas (60 % H₂ und 40 % CH₄) wurde verwendet. Die Schlussfolgerungen der Pilotversuche waren: (i) Brenner und Reaktor konnten problemlos betrieben werden, (ii) eine stabile Flamme ohne nennenswerte Geräuschentwicklung wurde erreicht, (iii) die Rußbildung wird voraussichtlich unter 300 mg/Nm³ bis 460 mg/Nm³ Feuchtgasvolumen liegen, und (iv) aufgrund des atmosphärischen Drucks war der CO₂- und CH₄-Gehalt höher als die Vorabberechnungen auf Basis des angenommenen Gleichgewichts. Ein höherer Betriebsdruck von bis zu 7 kg/cm² kann diesen Gehalt reduzieren.
Der DR-Schacht hat einen Gegenstrom von Reduktionsgas, das an den Düsen eingespritzt wird, während Eisenerz kalt von oben zugeführt wird. Der Ofen wird bei 6 kg/cm² Druck und ca. 900 °C Temperatur betrieben. Das Schacht-Obergas enthält voraussichtlich hauptsächlich CO, CO₂, H₂ und H₂O.
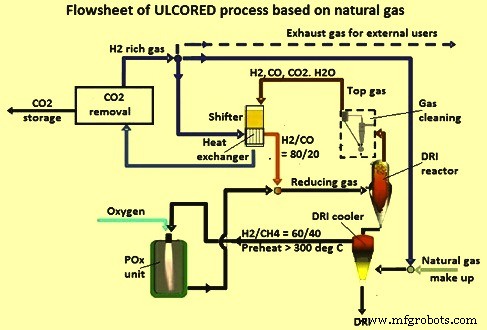
Das Schacht-Obergas, das hauptsächlich CO, CO₂ und H₂O enthält, wird durch einen Shifter (ein- oder zweistufig) geleitet, der CO in H₂ umwandelt. Der Einsatz eines Wassergas-Shifters führt zu hohem H₂-Gehalt im Reduktionsschacht. Die Wassergas-Shift-Reaktion lautet: CO (g) + H₂O (g) ⇌ CO₂ + H₂. Fast das gesamte CO im Schacht-Obergas wird zu H₂ umgewandelt und das CO₂ in der CO₂-Abschlusseinhheit entfernt. Erhöhte Erzeugung von Überschussgas erhöht den Energiebedarf für die CO₂-Abschlusseinhheit und die O₂-Erzeugung. Die Berechnung des korrekten Überschussgasniveaus ist ein iterativer Prozess. Geschätzte Überschussgasniveaus werden aufgrund dieses Grundes höher ausfallen. Ein geschätztes Überschussniveau von 2,2 Gkal/t DRI wird erwartet, um den zusätzlichen Energiebedarf auszugleichen. Dies kann durch Umleitung eines Teils des Gases direkt zum Shifter erreicht werden. Die Menge des umgeleiteten Gases wird basierend auf den Reduktionsgaseigenschaften in den Reduktionsschacht bestimmt. Aufgrund der erhöhten Gasvolumen im System benötigen Shifter und CO₂-Abschlusseinhheiten zusätzliche Investitionen.
In der Shifter-Einheit ist die CO-Shift-Reaktion exotherm, und das Gleichgewicht begünstigt die CO-Umwandlung bei hohem Dampf-zu-Gas-Verhältnis und niedrigen Temperaturen, während es vom Druck unbeeinflusst bleibt. In einem adiabatischen System wird der erreichbare CO-Schlupf durch die Austrittstemperatur bestimmt. Die Umwandlung in einem einzelnen Katalysatorbett ist gleichgewichtslimitiert; da die Reaktion fortschreitet, beschränkt die hohe Temperatur schließlich weitere Reaktion. Diese Beschränkung kann mit einem zweistufigen System überwunden werden, bestehend aus einem Hochtemperatur-Shift gefolgt von einem Niedrigtemperatur-Shift mit Zwischenkühlung. Eine niedrige Betriebstemperatur gibt das günstigste thermodynamische Gleichgewicht und damit den minimalen CO-Schlupf. Moderne H₂-Anlagen verfügen meist über Kühlsysteme vor dem Niedrigtemperatur-Shift-Reaktor, um den Betrieb nahe am Taupunkt des Prozessgases zu ermöglichen. Ein Sicherheitsabstand über dem Taupunkt ist einzuhalten, um vollständige Verdampfung von Wassertropfen zu gewährleisten, die im Kühler entstehen können.
Abhängig vom Dampfverhältnis kann der Niedrigtemperatur-Shift-Reaktor bei Temperaturen von bis zu 190 °C ohne Kondensationsbedenken betrieben werden. Im Konzept durchläuft das Obergas einen Hoch- und Niedrigtemperatur-Shifter mit Wärmerückgewinnung dazwischen. Der Hochtemperatur-Shifter wandelt 97,2 % des CO um, der Niedrigtemperatur-Shifter vervollständigt auf 99,5 % Umwandlung. Der Wärmetauscher erwärmt das Rückführgas und seine Kapazität wird basierend auf einer eingestellten Temperaturdifferenz von 50 °C auf der heißen Seite berechnet. Ein Wärmeüberschuss im Wärmetauscher erzeugt Dampf für das Dampfnetz über einen Kondensator/Reboiler.
Die CO₂-Abschlusseinhheit dient zur Entfernung von CO₂ aus dem Gas, wodurch ein H₂-reiches Reduktionsgas entsteht, das in den Prozess zurückgeführt wird. Die CO₂-Abschlusseinhheit wird durch eine Verteilung für CO₂-Abschlusseffizienz, H₂- und N₂-Rückgewinnung festgelegt. Zwei CO₂-Abschlusprozesse können verwendet werden: Vakuum-Druckwechseladsorption (VPSA) oder Aminwäsche. Die Wahl (VPSA oder Amin) hängt von lokalen Anforderungen ab. Wenn Dampfüberschuss vorhanden ist, kann das energieintensive CO₂-Stripping mit internem Dampf statt mit Strom für VPSA durchgeführt werden. Beide Technologien haben Vor- und Nachteile, die weiter analysiert werden müssen. Beide funktionieren mit dem ULCORED-Konzept. Es besteht auch die Möglichkeit, eine Druckwechseladsorption (PSA) statt VPSA einzusetzen, da im Prozess bereits hoher Druck verfügbar ist.
Die Art des gewählten Prozesses beeinflusst das Fließschema und das Layout. Der VPSA-Prozess erfordert einschließlich Kryotechnik und Verdichtung auf 110 kg/cm² Druck 260 kWh Strom pro Tonne abgeschiedenem CO₂. Beim Aminwäsche-Verfahren mit Hochleistungsaminen (aktiviertes Methyldiethanolamin, aMDEA) benötigt der komplette Prozess (Amine und Verdichtung auf 110 kg/cm²) ca. 1,6 t Niederdruckdampf und 160 kWh Strom pro Tonne abgeschiedenem CO₂.
Der Teil des gereinigten H₂-reichen Gases, der N₂ enthält, wird aus dem Prozess ausgeblasen, um N₂-Anreicherung im Reduktionsgas entgegenzuwirken. Das Ausblasgas ist ein wertvolles Gas, das zur Dampferzeugung oder Beheizung im System genutzt werden kann.
Das Fließschema des ULCORED-Prozesses auf Erdgasbasis ist in Abb. 2 dargestellt.
ULCORED-DR-Prozess auf Kohlevergasungsbasis
Die größte CO₂-Einsparung beim ULCORED wird durch den Einsatz eines Kohlevergasers erreicht, der Synthesegas für die DR-Anlage und CO₂-armen H₂-Gas für alle innerbetrieblichen Verbraucher liefert. Dieses Konzept kann sowohl für bestehende als auch für nachgerüstete Systeme angepasst werden.
Das kohlebasierte Konzept basiert auf der Erzeugung von Reduktionsgas mittels bestehender Kohlevergasungstechnologie und entweder kalter Entschwefelung (basierend auf bestehender Technologie) oder Heißgasentschwefelung. Das Konzept verwendet O₂ statt Luft und umfasst CO₂-Speicherung. Der hohe H₂-Gehalt im Reduktionsschacht wird durch Wassergas-Shifter erreicht. Überschüssiges H₂-Gas wird an andere Anlagenverbraucher geliefert.
Kohlevergasung ist eine bekannte Technik und wird voraussichtlich zu den zukünftigen Energiewandlungsverfahren nach Erschöpfung der Öl- und Gasreserven gehören. Es gibt mehrere entwickelte Technologien zur Kohlevergasung. Trotz Unterschieden arbeiten sie allgemein mit relativ hoher C-Umwandlungseffizienz, meist über 80 %. Ein großer Vorteil der Kohlevergasung ist die Möglichkeit, das Synthesegas effizient zu reinigen (z. B. Schwefel, Quecksilber) vor der Nutzung.
Da der Schachtofen für die DRI-Erzeugung bei 6 kg/cm² Druck betrieben wird, wird der Gasdruck vom Vergaser über eine Expansions-Turbine verringert, die auch Energie rückgewinnt (von 30 kg/cm² auf 6 kg/cm²).
Der ULCORED-DR-Prozess lässt sich leicht mit einer Kohlevergasungseinheit integrieren und nutzt die Vorteile des ursprünglichen Prozesskonzepts. Kohle wird dem Vergaser zugeführt. Schwefel wird aus dem Synthesegas durch heiße oder kalte Entschwefelung entfernt. Das gereinigte Synthesegas wird mit gereinigtem H₂-reichem Rückführgas gemischt, das im DRI-Kühler oder im Wärmetauscher zwischen Hoch- und Niedrigtemperatur-Shifter vorgeheizt wird.
Es gibt drei verschiedene Möglichkeiten, den Vergaser in den ULCORED-DR-Prozess zu integrieren. Der Vergaser kann entweder als kaltes Synthesegas integriert werden oder so, dass die thermische Energie im heißen Gas vom Vergaser genutzt wird. Drei verschiedene Aufbauten sind in Abb. 3 dargestellt. Die Möglichkeit, Überschuss-H₂ für das System zu erzeugen, wird durch Umleitung von gereinigtem Synthesegas direkt zu den Shifter-Einheiten ermöglicht.
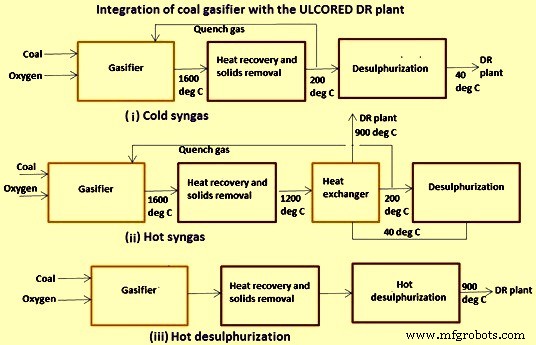
Sauerstoff wird hauptsächlich im Kohlevergaser verbraucht, aber auch vor dem Schacht in einer kleinen POx-Einheit, um eine korrekte Temperatur des Reduktionsgases sicherzustellen. Shiftgas ist das Gas, das zum Shifter umgeleitet wird, um die richtige Zusammensetzung des Reduktionsgases sicherzustellen, d. h. die H₂-Menge zu erhöhen. CO₂-abgeschieden ist die Menge an CO₂, die im CO₂-Abschlusprozess aus dem Hauptprozessstrom separiert wird. Das Fließschema des kohlebasierten ULCORED-Prozesses ist in Abb. 4 gezeigt.
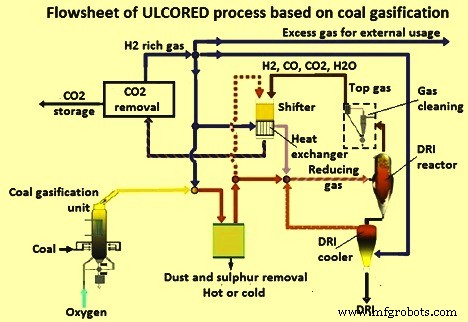
Der Einsatz eines Kohlevergasers und eines Shifters im System ermöglicht es, einen Teil des Synthesegases direkt zum Shifter umzuleiten und mehr Gas zu erzeugen, als für die Direktreduktionsanlage notwendig ist. Diese Eigenschaft ermöglicht die Erzeugung eines CO₂-armen Brennstoffs für das Stahlwerk. Es wird möglich, nur eine CO₂-Quelle aus dem System zu haben, was im Wesentlichen die Abscheidung und Speicherung des gesamten im Stahlerzeugungssystem erzeugten CO₂ ermöglicht.
Aktueller Stand des ULCORED-DR-Prozesses
Grundlegende Modellstudien für den ULCORED-DR-Prozess wurden abgeschlossen. Diese umfassten Pellet-Skalen-Modelle, Schachtmodelle und Prozessmodelle durch Fließschemasimulationen. Die Modellstudien halfen beim grundlegenden Verständnis des DR-Prozesses einschließlich seiner Dynamik. Die Fließschemasimulation half bei der Optimierung des Prozesslayouts zur Integration des ULCORED-DR-Prozesses in eine Stahlwerksumgebung. Verschiedene Ansätze während der Modellierungsstudien lieferten ähnliche Ergebnisse. Diese Studien schufen eine glaubwürdige Basis für die Bewertung des Konzepts in verschiedenen Szenarien. Materialbilanzen, Massenbilanzen, Energiebilanzen und CO₂-Emissionsberechnungen wurden für 1 Tonne kalten DRI-Ausstoß mit 92 % Metallisierungsgrad und 2,76 % C durchgeführt.
Eine interessante Option für eine ULCORED-DR-Anlage ist die Produktion von LRI (Less Reduced Iron) und einem konventionellen oder N₂-freien Hochofen (BF) zur Erzeugung von Roheisen (HM) mit zusätzlicher CO₂-Einsparung. LRI ist eine Alternative zu DRI, wenn man die erfolgreichen Tests im LKAB-Experimentalhochofen berücksichtigt. Der LRI-Test mit einem DR-Produkt von nur 65 % Metallisierungsgrad reagierte im Hochofen sehr positiv mit bemerkenswert stabilen Ofenbedingungen und niedrigem Koksverbrauch von unter 200 kg/t HM.
Das Ergebnis dieser Studien ist, dass der ULCORED-DR-Prozess eine „schnelle Lösung“ für eine Brownfield-Verbesserung der CO₂-Emissionen sein kann, insbesondere dort, wo Erdgas relativ günstig ist. Im Falle eines integrierten Stahlwerks mit Hochofenroute kann LRI eine Option sein, angesichts der erfolgreichen Tests im LKAB-Experimentalhochofen.
Der ULCORED-DR-Prozess muss zunächst im Pilotmaßstab getestet werden, ein Schritt, der die Gelegenheit des EDRP (Experimental Direct Reduction Pilot) Ofens nutzen könnte, den LKAB in den kommenden Jahren als Ergänzung zu seinem Experimentalhochofen in Luleå, Schweden, errichten plant. Die Spezifikationen des EDRP sind: (i) 1 Tonne Eisen pro Stunde Produktion, (ii) Rückführung von Obergas, (iii) Arbeitsdruckbereich von 0 bis 8 kg/cm² im Schachtofen, (iv) Gasfluss im Bereich von 1.700 bis 3.100 Nm³/h, und (v) Schachtofentemperatur im Bereich von 900 °C bis 1.050 °C.
ULCORED wird wahrscheinlich ein Kandidat für die Nachrüstung bestehender Direktreduktionsanlagen sein, sobald seine Machbarkeit im Pilot- und dann Demonstrator-Maßstab nachgewiesen wurde, was weitere 10 bis 15 Jahre oder mehr dauern würde.
Herstellungsprozess
- Gaslaternen: Entwicklung, Design und moderne Fertigung
- Erdgas: Von der Förderung bis zur Verteilung – umfassender Überblick
- Die Entwicklung und moderne Technologie von Zapfsäulen
- Helium: Eigenschaften, Produktion und globale Versorgung
- Industrielle Vollmasken-Gasmasken: Produktion & Qualitätsstandards
- Arduino-basiertes Gefahrgas-Leckage-Erkennungssystem mit Alarm & Absperrung
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Gas-Schweißen erklärt: Prozess, Teile & Anwendungen
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick