



Obergas-Rückführung im Hochofen: Effizienzsteigerung und CO₂-Reduktion
Top Gas Recycling Blast Furnace Prozess
Im Bereich der Roheisenerzeugung (HM) durch Hochofen (BF) ist die vielversprechendste Technologie zur signifikanten Reduktion der CO₂-Emissionen die Rückführung von CO (Kohlenmonoxid) und H₂ (Wasserstoff) aus dem Gas, das den Hochofen oben verlässt. Der CO- und H₂-Gehalt des BF-Obergases hat das Potenzial, als Reduktionsgaselemente zu wirken, weshalb ihre Rückführung in den BF als effektive Alternative betrachtet wird, um die BF-Leistung zu verbessern, die Nutzung von C (Kohlenstoff) und H₂ zu erhöhen und die CO₂-Emission zu reduzieren. Diese „Top Gas Recycling“ (TGR)-Technologie basiert hauptsächlich auf der Senkung des fossilen C-Einsatzes (Koks und Kohle) durch Wiederverwendung der Reduktionsmittel (CO und H₂) nach Entfernung des CO₂ aus dem BF-Obergas. Dies führt zu geringeren Energieanforderungen. Aufgrund der Vorteile hoher Produktivität, hoher PCI-Rate (Pulverized Coal Injection), niedrigem Brennstoffverbrauch und niedriger CO₂-Emission wird der TGR-BF-Prozess als einer der vielversprechenden Eisenherstellungsprozesse der Zukunft angesehen.
Beim TGR-BF wird Sauerstoff (O₂) statt Heißluft in den Hochofen geblasen, um Stickstoff (N₂) im BF-Obergas zu eliminieren. Ein Teil des BF-Obergases mit CO und H₂ wird wieder als Reduktionsmittel im BF genutzt. CO₂ aus dem BF-Obergas wird abgeschieden und dann gespeichert. Mehrere Rückführprozesse wurden für unterschiedliche Ziele vorgeschlagen, bewertet oder praktisch angewendet. Diese Prozesse unterscheiden sich durch: (i) mit oder ohne CO₂-Entfernung, (ii) mit oder ohne Vorwärmung, und (iii) die Injektionsposition.
Das Konzept des TGR-BF (Abb. 1) umfasst viele Technologien, darunter: (i) Injektion der reduzierenden BF-Obergaskomponenten CO und H₂ in die Schacht- und Herd-Düsen, (ii) Senkung des fossilen C-Einsatzes durch niedrigere Koksrate, (iii) Verwendung von reinem O₂-Gas statt Heißluft an der Herd-Düse (Entfernung von N₂ aus dem Prozess), und (iv) Rückgewinnung von reinem CO₂ aus dem BF-Obergas für die Untertagespeicherung.
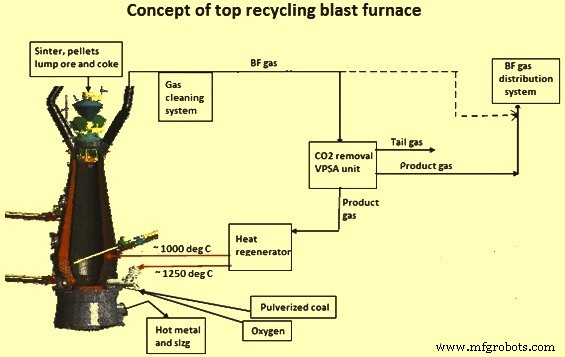
Das Konzept der Obergas-Rückführung wurde am experimentellen Hochofen (EBF) von LKAB in Luleå, Schweden, experimentell getestet. Der EBF wurde modifiziert und eine Gastrennanlage basierend auf VPSA-Technologie (Vacuum Pressure Swing Adsorption) wurde in der Nähe des EBF errichtet.
Geschichte der BF-Obergas-Rückführung
Zur Senkung des Reduktionsmitteleinsatzes und zur Steigerung der BF-Produktivität wurden im 20. Jahrhundert mehrere neue Konzepte basierend auf dem konventionellen BF-Prozess eingeführt.
Bereits in den 1920er Jahren wurde ein Konzept für die Injektion von heißem Reduktionsgas in den BF entwickelt. Das geringere Gasvolumen aus den Düsen im Ofen musste durch Injektion von vorgeheiztem Reduktionsgas bei 1.000 °C mit 27 % CO, 33 % H₂ und 26 % N₂ in die untere Schachtzone kompensiert werden. Als Ergebnis waren nur 30 % des Kokses (damals 345 kg/t HM) für den BF-Prozess notwendig. Mitte der 1960er Jahre wurde diese Idee in Belgien wieder aufgegriffen und Anfang der 1970er Jahre wurden die ersten Versuche an einem BF mit 4,6 m Herddurchmesser bei Cockerill-Seraing in Belgien durchgeführt. Spezifische 400 Nm³/t HM reformiertes Gas, vorgeheizt auf 1.000 °C, wurden in den unteren Schacht des BF injiziert. Ein Ersetzungsverhältnis von 0,22 kg bis 0,26 kg Koks pro Nm³ Reduktionsgas wurde beobachtet.
Weitere Untersuchungen wurden aus wirtschaftlichen Gründen wegen der hohen Erdgaskosten nicht fortgeführt. Ende der 1970er Jahre begann in Deutschland Entwicklungsarbeit für einen neuen Prozess, bei dem Injektion von kaltem reinem O₂, Brennstoff und Rückführgas auf zwei Düsenniveaus durchgeführt wurde. Basierend auf dieser Idee wurde 1984 in Kanada ein Prozess für einen konventionellen BF ohne zweite Düsenreihe entwickelt. Das Hauptmerkmal war die Injektion von Kohle zur Substitution von Koks. Beide Konzepte wurden nie realisiert und endeten nur als Studien.
Fast gleichzeitig wurde diese Idee von NKK in Japan weiterverfolgt, wo eine zweite Düsenreihe in der Mitte des Schachts installiert wurde. Vorgeheiztes Reduktionsgas, bestehend aus rückgeführtem Obergas ohne CO₂-Entfernung, wurde in diese Düsen injiziert. Das Gas wurde durch partielle Verbrennung mit Sauerstoff erhitzt. Kaltes O₂, Kohle und kaltes rückgeführtes Obergas wurden in die Herd-Düsen injiziert. NKK testete den Prozess in einem experimentellen BF mit 3 Düsen, einem Innenvolumen von 3,9 m³ und einem Herddurchmesser von 0,95 m. Die Kohleinblasrate konnte auf 320 kg/t HM erhöht werden, während die Koksrate auf 350 kg/t HM gesenkt werden konnte. Der Mangel an Brenngas im integrierten Stahlwerk wegen der Rückführung des BF-Obergases stoppte die Entwicklung dieses Prozesses, da der Preis für elektrische Energie und Erdgas in Japan hoch war.
Der erste kommerzielle Betrieb eines BF mit Obergas-Rückführung erfolgte Ende der 1980er Jahre in 12 Kampagnen durch RPA Toulachermet in Russland an BF Nr. 2 mit einem Nutzvolumen von 1.033 m³. In diesem reinen Koks-BF-Prozesskonzept wurde heißes, fast CO₂-freies Obergas zusammen mit reinem O₂ in die Herd-Düsen geblasen. Das entkohlte Obergas wurde in den Wärmetauschern auf 1.200 °C erhitzt. Mit diesem neuen Prozess wurden fast 250.000 t Roheisen (HM) produziert. Die niedrigste erreichte Koksrate betrug 367 kg/t HM, verglichen mit dem Referenzwert von 606 kg/t HM, was einer Reduktion der Koksrate um 239 kg (39 %) entsprach. Während dieser Kampagnen traten schwere Düsenschäden auf, was zu Änderungen im Düsendesign führte. Schwierigkeiten mit dem CO₂-Reinigungssystem stoppten schließlich den Prozess. Unter Berücksichtigung dieser Hintergrunduntersuchungen wurde das Konzept des ULCOS (Ultra-Low CO₂ Steelmaking) TGR-BF 2004 entwickelt.
Entwicklung des ULCOS TGR-BF
Die Entwicklungsarbeit erfolgte in zwei Phasen. In der ersten Phase (2004–2009), benannt als „ULCOS new blast furnace process“, wurden drei neue Prozesskonzepte entwickelt und getestet. In der zweiten Phase (ab 2009), benannt als „ULCOS top gas recycling blast furnace process“, wurden zwei zusätzliche ULCOS TGR-BF-Kampagnen durchgeführt.
Während der Entwicklung wurden Wärme- und Massenbilanzmodelle und ein 3-D-axialsymmetrisches BF-Modell für die Berechnung der Hauptdaten und des inneren Prozesszustands zur Auswahl der besten Betriebsparameter verwendet. Vier Alternativen wurden definiert und auf mögliche fossile C-Einsparungen und Machbarkeit des BF-Betriebs unter diesen neuen Konzepten geprüft. Das Ergebnis war, dass Alternativen 1, 3 und 4 eine fossile C-Einsparung von 21 % oder mehr bei hohem PCI-Niveau erreichen sollten. Alternative 2 wurde wegen der geringen erwarteten C-Einsparung und der Notwendigkeit der anspruchsvollen Technologie zur zweistufigen Erwärmung des Rückführgases (zuerst in einem Rekuperator, dann durch partielle Oxidation) abgelehnt. Alle Alternativen umfassten CO₂-Entfernung und Injektion von CO-reichem Produktgas in die Herd-Düsen, Verwendung von reinem O₂ und Injektion von Kohle zusammen mit dem Reduktionsgas. In allen Alternativen wurden Biomasse, teilreduziertes Erz und wasserstoffreiches Gas als zukünftige Möglichkeiten betrachtet.
Alternative 1
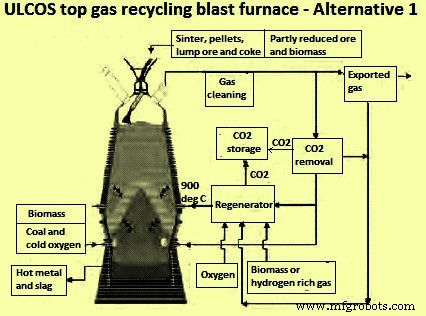
In Alternative 1 (Abb. 2) wird das entkohlte Produktgas kalt mit reinem O₂ und Kohle an den Herd-Düsen und heiß an den Schacht-Düsen injiziert. Ein kritischer Punkt war der geringe kalte Gasdurchsatz auf Herd-Düsen-Niveau, was zu kleineren Rennfeuer-Zonen und höheren Flammentemperaturen im Vergleich zum normalen BF-Prozess führte. Auch ein neues Düsendesign war wegen der geringen Gasdurchsätze notwendig.
Alternative 3
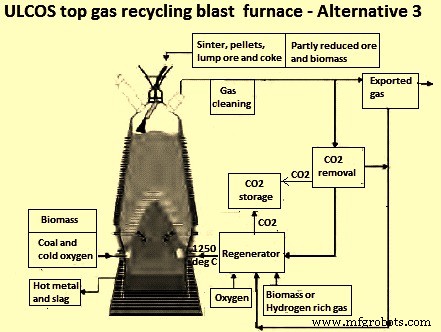
In Alternative 3 (Abb. 3) wurde das entkohlte Produktgas heiß an den normalen Herd-Düsen zusammen mit O₂ und Kohle injiziert. Um hohe Kohlenstoffeinsparungen zu erreichen, war es notwendig, mit niedrigem RAFT (Raceway Adiabatic Flame Temperature) und gleichzeitig hoher Kohleinblasrate zu arbeiten.
Alternative 4
In Alternative 4 (Abb. 4) wurde das entkohlte Produktgas heiß an den Herd-Düsen und heiß an den unteren Schacht injiziert. Die Temperatur des rückgeführten Gases variierte von Raumtemperatur bis 1.250 °C.
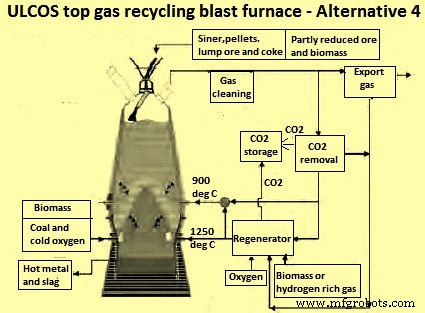
In den Alternativen 1 und 4 wird Produktgas auch durch Schacht-Düsen injiziert. Die Unterschiede liegen in der Injektionstemperatur und der Position der Injektionspunkte. In allen Fällen wurde der geringste Teil des Gases in einem regenerativen System erhitzt. Die erwarteten fossilen C-Einsparungen betrugen für Alternative 1: 21 % bei einer Kohlrate von 170 kg/t HM, Alternative 3: 24 % bei 180 kg/t HM und Alternative 4: 25 % bei 150 kg/t HM.
Mathematische Modellierung der Rennfeuer-Bedingungen und Vergasungstests wurden durchgeführt, und sowohl Labor- als auch Pilotmaßstabsuntersuchungen wurden für das Design und die Konstruktion der Düsen unter den Bedingungen simultaner Injektion von Rückführgas, reinem O₂ und pulverisierter Kohle durchgeführt. Die Geometrie der Düse wurde basierend auf den Berechnungsergebnissen verbessert, um Hotspots und Ausfälle während des Betriebs zu vermeiden und einen ausreichenden Impuls des Gasstroms zur Bildung einer Rennfeuer-Zone mit ausreichender Tiefe zu gewährleisten.
Kampagnen des TGR-BF-Prozesses im experimentellen BF
Ziel der Versuche war es, den Betrieb des EBF im vollständigen TGR-Modus mit reinem O₂ und PCI an den Herd-Düsen zu demonstrieren. Dies wurde unter den drei definierten Alternativen durchgeführt. Die ferroxe Beschickung bestand aus 30 % Pellets und 70 % Sinter. Die HM-Produktionsrate wurde konstant bei 1,5 t/h gehalten und die PCI-Rate zwischen 130 kg/t HM und 170 kg/t HM variiert. Während der verschiedenen Versuchsperioden wurde das Volumen des rückgeführten Obergases maximiert, um maximale fossile C-Einsparung zu erzielen. Die im EBF erzielten Ergebnisse wurden dann mit Modellberechnungen verglichen.
Alternative 3 und Alternative 4 wurden 2007 während der ersten Kampagne nach einem konventionellen Anfahren getestet. Alternative 3 wurde zur Optimierung im Herbst 2009 in der zweiten Kampagne getestet, gefolgt von einem Test von Alternative 1. In der dritten und letzten Kampagne 2010 lag der Fokus auf Alternative 4 bei 900 °C. Alternative 4 wurde als bevorzugte Alternative für das nachfolgende ULCOS BF-Demonstrationsprojekt im industriellen Maßstab angesehen. Die 900 °C-Grenze für die Temperatur des rückgeführten Gases wurde festgelegt, um Probleme der Siliciumreduktion durch H₂ der feuerfesten Materialien zu vermeiden.
Während jeder Kampagne wurden In-situ-Messungen von Temperatur und Gaszusammensetzung sowie Proben vom Beschickungsmaterial mit den beiden In-Burden-Sonden aus dem EBF entnommen. Zur Untersuchung des Beschickungsmaterialverhaltens unter den neuen Betriebsbedingungen wurden Körbe mit verschiedenen Sinter- und Pelletmaterialien kurz vor Kampagnenende in den EBF eingebracht. Diese Körbe wurden nach dem Abschrecken mit Stickstoff bei der Ofenöffnung aus dem EBF geborgen. Dies wurde während der Kampagnen 2007 und 2010 durchgeführt. In der zweiten Kampagne 2009 konnte nur das Abschrecken durchgeführt werden, da die Kampagne aufgrund von Problemen im EBF-Beschickungssystem unvorbereitet endete, weshalb keine Körbe eingebracht wurden.
Während der Kampagnen wurden Proben aus der Kohäsionszone geborgen und Größe und Form der Rennfeuer-Zone für weitere Untersuchungen vermessen. Die Kampagnen begannen mit einer Woche konventionellem BF-Normalbetrieb (Heißluftgebläse) mit Sinter, zuerst zum Aufheizen und thermischen Stabilisieren und dann zur Etablierung einer Referenz für konventionellen BF-Betrieb. Nach der Referenz wurde ein Stopp eingelegt, um den Gebläseabtrennung und Anschluss des Produktgases an die Kieselsteinerhitzer (Regeneratoren) durchzuführen. Der Start im TGR-BF-Modus erfolgte durch künstliches Gebläse aus kaltem O₂ aus den Lanzen und heißem N₂ aus den Kieselsteinerhitzern. In progressiven Schritten wurde das N₂ aus den Kieselsteinerhitzern durch entkohltes Obergas (Produktgas) ersetzt.
Ergebnisse der ULCOS TGR-BF-Kampagnen
Die erste Schlussfolgerung aus den Kampagnen ist, dass der Betrieb des ULCOS TGR-BF-Prozesses möglich ist. Keine sicherheitsrelevanten Probleme traten während der Kampagnen mit dem neuen Prozess auf. Der Betrieb der VPSA-Einheit, der zweiten wichtigen Anlage, verlief reibungslos und ohne größere Ausfälle. Der EBF gekoppelt mit der VPSA-Einheit funktionierte während der Kampagnen sehr gut.
Es muss jedoch angemerkt werden, dass der Betrieb der VPSA-Einheit durch Änderungen in der Obergaszusammensetzung und dem Gasvolumen vom EBF beeinflusst wurde. Daher mussten beide Einheiten in sehr enger Abstimmung betrieben werden. Das maximale Verhältnis des rückgeführten Obergases, das während der Kampagnen erreicht wurde, lag bei ca. 90 %.
Während der TGR-BF-Kampagnen wurde ein stabiler BF-Betrieb mit ruhigem Absenken der Beschickung erlebt und die thermische Stabilität war leicht aufrechtzuerhalten. Die Gaseffizienz im BF-Schacht war während der verschiedenen Alternativen stabil und es zeigte sich eine gute Gasverteilung, wie durch die Messungen der In-Burden-Schachtsonden belegt. Es gab jedoch einige Geräteausfälle während der Kampagnen, wodurch der EBF unter den neuen Prozessbedingungen gestoppt werden musste. Längere Stopps erforderten die Rückkehr zum Betriebsschritt „konventioneller Betrieb“ mit künstlichem Heißluftgebläse aus kaltem O₂ und heißem N₂. Kurze Stopps erforderten nur das Stoppen der Gasinjektion und Zugabe von etwas zusätzlichem Koks und/oder Kohle.
Nach dem Start mit N₂, wenn kein BF-Obergas verfügbar ist, konnte das Produktgas innerhalb von ca. 1 Stunde wieder rückgeführt werden. Alle Probleme wurden wie vorhergesagt gelöst und die thermische Stabilität des BF war nie ernsthaft gefährdet. Entlang der Kampagne erlaubten die gewonnene Erfahrung und das gestiegene Vertrauen, den EBF-Erholungsprozess progressiv schneller zu gestalten (auf Produktionsniveau). Bei jedem Wechsel der Alternativen (3 zu 4, 3 zu 1) wurde der BF für ca. 8 Stunden gestoppt, um die notwendigen Gasanschlüsse an die Schacht-Düsen und den Wechsel der Herd-Düsen vorzunehmen.
Die im Labor durchgeführten Experimente hatten gezeigt, dass das konventionelle Beschickungsmaterial für den neuen Prozess kein Problem darstellen würde. Dies wurde während der Kampagnen bestätigt. Keine besonderen Prozessprobleme waren auf die Eigenschaften der Beschickungsmaterialien zurückzuführen. Die Ergebnisse beider Sonden und Ausgrabungsproben zeigten das Reduktionsprofil eines mittig arbeitenden Ofens, d. h. niedriges Reduktionsniveau an der Wand und höheres Reduktionsniveau im Ofenzentrum für sowohl Sinter- als auch Pelletproben. Tumbling-Tests an den Ausgrabungsproben zeigten ein Zerfallsverhalten ähnlich dem konventionellen BF-Prozess, was den Laborversuchen entsprach. Aus der Beschickungsmaterialprüfung konnte geschlossen werden, dass die Beschickungseigenschaften im heutigen konventionellen BF für den ULCOS TGR-BF-Prozess geeignet scheinen.
Die während der ULCOS TGR-BF-Kampagnen erzielten Ergebnisse waren sehr ermutigend bezüglich der Einsparung von C (Kohle und Koks). Die Versuche aller drei Kampagnen zeigten eine erhebliche Senkung der Reduktionsmittelrate durch Injektion des entkohlten BF-Obergases. Während der drei Kampagnen sank der Kohle- und Kokseinsatz von ca. 530 kg/t HM auf 400 kg/t HM, was eine beträchtliche C-Einsparung darstellt. Der C-Einsatz wurde von 470 kg/t HM auf ca. 350 kg/t HM reduziert, was einer C-Einsparung von ca. 25 % entspricht.
Obwohl Alternative 1 wegen des frühen Stopps der zweiten Kampagne nicht vollständig erforscht werden konnte, betrug die maximale Reduktion des C-Einsatzes über Koks 21 % im Vergleich zum Referenzzeitraum unter konventionellem BF-Betrieb. Für diese Alternative wurde eine neue Düsentechnologie entwickelt. Das Düsendesign bestand aus koaxialen Rohren mit dem inneren Rohr für die Pulverkohleinblasung und dem äußeren für die O₂-Injektion. Die drei installierten Düsen funktionierten sehr gut und nach Demontage wurden weder Schäden noch Verschleiß festgestellt. Die VPSA konnte bis zu 88 % des BF-Obergases rückführen.
Bei Alternative 3 konnte der C-Verbrauch in der ersten Kampagne um bis zu 15 % bei einer Obergas-Rückführquote von ca. 72 % reduziert werden. Die Ergebnisse dieser Alternative waren niedriger (ca. 15 %) als aus den Wärme- und Massenbilanzberechnungen erwartet (24 %), da dies die erste Erfahrung mit Obergas-Rückführmodus war und der Prozess nicht optimiert war. In der zweiten Kampagne waren die Ergebnisse dieser Alternative viel besser, als die maximale Reduktion des C-Einsatzes von ca. 25 % mit einer Obergas-Rückführquote von bis zu 90 % erreicht wurde.
Bei Alternative 4 wurde eine C-Einsparung von 24 % mit einer Obergas-Rückführquote von 90 % erreicht. In Bezug auf Koks- und Kohleverbrauch gab es eine Einsparung von bis zu 123 kg/t HM im neuen Prozess (Alternative 4) im Vergleich zum Referenzbetriebszeitraum. Aus diesen Ergebnissen konnte eine gute Korrelation zwischen der Menge des injizierten Gases (CO+H₂) und der Reduktion der Reduktionsmittelrate bestimmt werden. Der C-Einsatz über Koks und Kohle konnte im Durchschnitt um 17 kg pro 100 Nm³ injiziertem Gas (CO+H₂) reduziert werden.
Die EBF-Kampagnen haben bewiesen, dass es möglich ist, einen BF-Prozess bei einem deutlich niedrigeren fossilen C-Verbrauchsniveau im Vergleich zum heutigen BF zu betreiben. Eine C-Einsparung von bis zu 25 % wurde durch Injektion des reduzierenden, entkohlten Obergases nachgewiesen. Dies ist ein signifikanter Rückgang im Vergleich zum heutigen bestbetriebenen BF-Prozess. Tatsächlich wird erwartet, dass die Anwendung der BF-TGR-Technologie an modernen BFs den C-Verbrauch von einem aktuellen Niveau von ca. 405 kg C/t HM auf ca. 295 kg C/t HM senken wird.
Die VPSA-Einheit arbeitete stabil. Es wurde festgestellt, dass die VPSA-Einheit 97 % des Obergases vom BF behandeln konnte. Der durchschnittliche Volumenanteil von CO₂ im injizierten Gas lag bei ca. 2,67 % und die CO-Rückführquote bei 88 %, was den Mengen- und Qualitätsanforderungen entsprach. In Kombination mit VPSA- und CCS-Einheiten konnten die durch den TGR-BF-Prozess reduzierten CO₂-Emissionen 1.270 kg/t HM erreichen, was 76 % der gesamten CO₂-Emissionen im Eisenherstellungsprozess ausmacht. 24 % der reduzierten CO₂-Emissionen stammten von der Gasrückführung und die anderen 52 % wurden durch CCS untertägig transportiert und gespeichert.
Aus Prozesssicht kann festgestellt werden, dass der ULCOS-Betrieb stabiler ist als der konventionelle BF-Betrieb, soweit Temperatur und Qualität des HM betroffen sind. Dies scheint im Wesentlichen auf den geringeren Einfluss der Lösungsverlustreaktion zurückzuführen zu sein, bedingt durch die viel niedrigeren direkten Reduktionsraten (DRR). Der niedrigste beobachtete DRR-Wert betrug 5 %. Es gab keine Anzeichen in den Betriebsergebnissen, dass dies tatsächlich der minimal erreichbare Wert im ULCOS TGR-BF war. Die HM-Qualität wurde stark durch den ULCOS TGR-BF-Betrieb beeinflusst. Besonders fiel ein erheblicher Rückgang des Siliziumgehalts (mehr als 1 % absolut) und eine korrelative Erhöhung des C-Gehalts auf. Es muss jedoch angemerkt werden, dass der Siliziumgehalt im konventionellen BF-Betrieb viel niedriger ist (ca. 0,5 % im konventionellen BF gegenüber ca. 2,0 % im EBF), weshalb eine so große Änderung bei der Anwendung des ULCOS BF-TGR-Prozesses im industriellen Maßstab nicht erwartet werden sollte.
Die Testkampagnen des ULCOS TGR-BF haben gezeigt, dass der neue TGR-BF-Prozess durchführbar und einfach zu bedienen ist. Er kann mit guter Sicherheit, hoher Effizienz und starker Stabilität betrieben werden. Die Testkampagnen haben bewiesen, dass es möglich ist, den EBF-Betrieb zwischen 4 Betriebsmodi (konventionell, Alternativen 1, 3 und 4) umzuschalten. Es wurde auch bewiesen, dass der BF-Prozess und die Gastrennanlage VPSA in einer geschlossenen Schleife betrieben werden können. Die erzielten C-Einsparungen waren konsistent mit den Vorhersagen aus den Fließschemaberechnungen. Die Tests zeigten auch, dass konventionelle Beschickungsmaterialien Sinter, Pellets und Koks für den ULCOS TGR-BF-Prozess geeignet sind.
Basierend auf den Erfahrungen aus den EBF-Kampagnen sind folgende Punkte für eine sichere und nachhaltige industrielle Anwendung des ULCOS TGR-BF-Prozesses zu beachten: (i) Risiko von Gasleckagen auf Düsenniveau erfordern möglicherweise physische Trennung der Düssebene vom Gießhaus zum Brandschutz, (ii) Leckagerisiko durch Flanschbiegen bei hohen Temperaturen, (iii) Verlängerung des Schornsteins von Wärmetauschern/Heizern zur Vermeidung giftiger Gase in der Umgebung, (iv) zur Vermeidung von Ausfällen in der Anfahrphase muss Betriebspersonal mit künstlichem Gas während Funktionstests geschult werden, (v) optimale Injektionsparameter sind wichtig, um Aufbauten/Verstopfungen an der Düsenspitze zu vermeiden, (vi) Wichtigkeit der individuellen Gebläsesteuerung zu den Düsen, um Aufbauten von übermäßigem O₂ und Pulverkohle in der Düse bei Verstopfung zu vermeiden, (vii) Auswahl und Herstellung feuerfester Materialien sind zu modifizieren und der Einsatz von C-Stahlankern ist wenn möglich zu vermeiden, alternativ andere Materialien als C-Stahl zu verwenden oder Stahl mit Aluminiumoxid-Beschichtung, und (viii) es ist wichtig, Metallstaubbildung durch sorgfältige Auswahl von Metallteilen zu vermeiden.
Die Testergebnisse haben gezeigt, dass Alternative 4 den besten Effekt bei der Emissionsreduktion hatte und als erste Wahl für den Versuch im industriellen BF in der nächsten Phase ausgewählt wurde.
Herstellungsprozess
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile