



Elektroschlacke-Umschmelzen (ESR): Präzisions-Stahlveredelung für kritische Anwendungen
Elektroschlacke-Umschmelzprozess
Das Elektroschlacke-Umschmelzen (ESR) ist die Kurzbezeichnung für das elektroschlacke-verbrauchbare Elektroden-Umschmelzen und den nachgelagerten Veredelungsprozess. Es handelt sich um ein sekundärmetallurgisches Verfahren zum Umschmelzen und Veredeln von Stählen und Sonderlegierungen, die typischerweise für kritische Anwendungen in der Luftfahrt, in thermischen und nuklearen Kraftwerken sowie in der Rüstungstechnik eingesetzt werden. Der Hauptzweck des ESR-Verfahrens besteht darin, nichtmetallische Einschlüsse im Stahl zu kontrollieren, Seigerungen und Schwindung zu beseitigen und homogenere Blöcke herzustellen. Der ESR-Prozess ist insbesondere für schwere Stahlblöcke unverzichtbar.
ESR ist seit den 1930er Jahren bekannt, doch es dauerte etwa 30 Jahre, bis es als anerkanntes Verfahren für die Massenproduktion hochwertiger Blöcke etabliert war. Ende der 1960er Jahre setzte sich die Vorstellung durch, ESR-Anlagen zur Herstellung großer Schmiedeblöcke einzusetzen. Die steigende Nachfrage nach größeren elektrischen Energieerzeugungsanlagen erforderte Schmiedeblöcke von 100 Tonnen und mehr für die Fertigung von Generator- und Turbinenwellen. Die ESR-Technologie ist nicht nur für die Produktion kleinerer Blöcke aus Werkzeugstählen und Superlegierungen von Interesse, sondern auch für schwere Schmiedeblöcke. Ein großer ESR-Ofen, der Anfang der 1970er Jahre in Betrieb genommen wurde, ermöglicht die Herstellung von Blöcken mit 2.300 mm Durchmesser und 5.000 mm Länge bei einem Gewicht von bis zu 165 Tonnen. Der Ofen arbeitet mit Blockentzug und setzt vier verbrauchbare Elektroden gleichzeitig in der großformatigen Kokille ein; verbrauchte Elektroden werden durch nachfolgende ersetzt, so oft wie nötig, um das gewünschte Blockgewicht zu erreichen.
Der ESR-Prozess zählt zu den wichtigsten neuentwickelten Verfahren. Der Hauptvorteil liegt in der Veredelung, die durch das Schmelzen durch eine Schlacke kontrollierter Zusammensetzung sowie die besondere Steuerung der Erstarrung erzielt wird. Diese Steuerung verringert den Dendritenarmabstand, die Mikroseigerung und die Porosität, was zu einem gesunden Block führt. Auch das automatische Schmelzsteuerungssystem (AMC) mit seinen inhärenten Merkmalen, seiner Bedienfreundlichkeit sowie der Genauigkeit und Wiederholbarkeit der Regelung trägt dazu bei, Blöcke mit hervorragenden Eigenschaften herzustellen, darunter: (i) homogene, gesunde und gerichtet erstarrte Struktur, (ii) hoher Reinheitsgrad, (iii) frei von inneren Fehlern (z. B. Wasserstoffflecken), (iv) frei von Makroseigerung, und (v) glatte Blockoberfläche mit hohem Blockausbeute.
Daher eignet sich der ESR-Prozess für hochwertige Materialien wie: (i) Wälzlagerstähle, Walzenstähle, Werkzeugstähle, verschleißfeste Stähle für niedrige und hohe Arbeitstemperaturen sowie Hochleistungsschnellarbeitsstähle, (ii) hochlegierte rostfreie Stähle, korrosions- und säurebeständige Stähle sowie Stähle für Hochtemperaturanwendungen, (iii) Stähle für Verteidigung, Luft- und Raumfahrt, (iv) Stähle für medizinische, pharmazeutische und chemische Industrie, und (v) Stähle für Offshore-, Energie- und Luftfahrttechnik sowie Kernreaktorkomponenten.
Die Vorteile des ESR-Verfahrens gegenüber konventionell gegossenen Blöcken umfassen: (i) dichtes Blockgefüge ohne innere Schwindhöhlen oder Porosität, (ii) höhere Reinheit (weniger und kleinere Einschlüsse), (iii) homogenes Gefüge und chemische Analyse über die gesamte Blocklänge, (iv) höhere Ausbeute vom umgeschmolzenen Material zum Endprodukt, (v) generelle Verbesserung der mechanischen Eigenschaften, (vi) glatte Oberfläche (in der Regel keine Oberflächenbehandlung vor dem Warmumformen nötig), (vii) gesteuerte Erstarrung (verbessertes Makro- und Mikrogefüge), und (viii) Schutz des umgeschmolzenen Materials vor oxidierender Atmosphäre durch das Schlackebad.
Zwar hat sich die Stahlerzeugungstechnologie stark verbessert und ermöglicht die Herstellung von hochreinem Flüssigstahl. Doch beim Blockguss kommt es zur Reoxidation des Flüssigstahls, was den Einschlussgehalt erhöht. Makro- und mikroseigerungen sind ebenfalls Merkmale des Blockgusses und verursachen Anisotropie der mechanischen Eigenschaften. Der ESR-Prozess beseitigt das Makroseigerungsphänomen in schweren Stahlblöcken nahezu vollständig und gewährleistet eine homogenere chemische Zusammensetzung sowie ein feineres Mikrogefüge mit weniger und gleichmäßiger verteilten nichtmetallischen Einschlüssen als bei Gussblöcken. Die niedrige Umschmelzgeschwindigkeit in Kombination mit der wassergekühlten Kupferkokille im ESR-Verfahren sorgt für eine besonders homogene, ausgeglichene und stabile Erstarrung. Die Seigerungen in einem ESR-Block sind daher deutlich geringer (oder sogar eliminiert) im Vergleich zu stranggegossenen Blöcken oder konventionellen Gussblöcken. Aus diesem Grund werden die meisten seigerungsempfindlichen Stähle zur Homogenisierung ESR-veredelt. Der Einfluss des ESR auf umgeschmolzenen Stahl ist in Abb. 1 dargestellt.
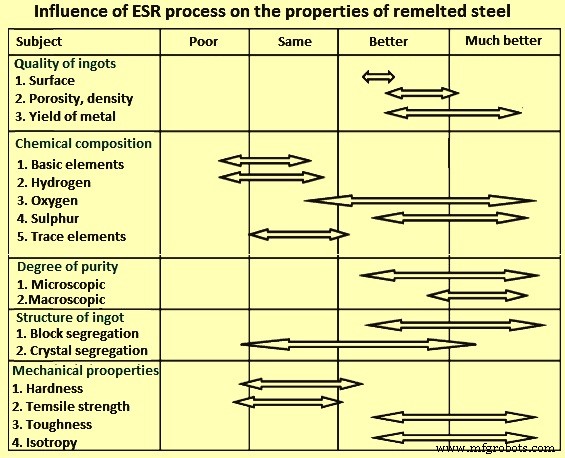
Abb. 1 Einfluss des ESR-Verfahrens auf die Eigenschaften von umgeschmolzenem Stahl
ESR-Prozessablauf
Der ESR-Prozess ist ein kontinuierlicher Prozess. Dabei finden Veredelung und Erstarrung des Stahls gleichzeitig während des Umschmelzens der verbrauchbaren Elektrode statt. Als verbrauchbare Elektroden können gegossene, gewalzte oder geschmiedete Stahlblöcke dienen. Der ESR-Prozess basiert auf einem elektrischen Strom, der durch die Elektrode, die flüssige Schlacke und den Block fließt. Aufgrund des hohen elektrischen Widerstands der Schlacke erwärmt und schmilzt diese. Der gesamte Umschmelzprozess erfolgt in einer wassergekühlten Kupferkokille, die eine schnelle und sehr gleichmäßige Erstarrung des umgeschmolzenen Blocks ermöglicht.
Die verbrauchbare Elektrode taucht in ein Bad flüssiger Schlacke in der wassergekühlten Kokille ein, wo die Schlackewärme die Elektrodenspitze allmählich aufschmilzt. Ein elektrischer Strom (meist Wechselstrom) fließt durch die Schlacke zwischen Elektrode und dem sich bildenden Block und überhitzt die Schlacke so, dass Metalltropfen von der Elektrode abgeschmolzen werden. Diese Tropfen durchlaufen die Schlacke bis zum Boden der wassergekühlten Kokille, wo sie erstarren. Die Kokille mit dem Schlackebad bewegt sich aufwärts, während der neue Block entsteht. Der neue Block aus veredeltem Material wächst langsam vom Kokillenboden auf. Er ist homogen, gerichtet erstarrt und frei von der zentralen Ungesundheit, die bei konventionell gegossenen Blöcken auftreten kann, da diese von außen nach innen erstarren.
Gerichtete Erstarrung muss über den gesamten Blockquerschnitt und die gesamte Länge sichergestellt werden, um innere Fehler wie Makroseigerung, Schwindhöhlen und ungleichmäßige Einschlussverteilung zu vermeiden. Durch Einhaltung der korrekten Umschmelzrate und Schlacketemperatur kann gerichtete Erstarrung auch für Blöcke mit sehr großen Durchmessern erreicht werden.
Normalerweise bietet der ESR-Prozess sehr hohe, konsistente und vorhersagbare Produktqualität. Fein gesteuerte Erstarrung verbessert Gesundheit und strukturelle Integrität. Die Blockoberflächenqualität wird durch die Bildung einer erstarrten, dünnen Schlackehaut zwischen Block und Kokillenwand während des Umschmelzvorgangs verbessert. Deshalb gilt ESR als bevorzugtes Herstellungsverfahren für Hochleistungsstähle. Flüssiger Stahl tropft von der Elektrodenspitze und wird beim Passieren der flüssigen Schlacke veredelt, wobei Oxide und Schwefel in der Schlacke gebunden werden. Nach dem Durchgang durch die Schlacke kühlt der Stahl ab und erstarrt erneut zu einem umgeschmolzenen Block.
Die Kokillenkonstruktion kann als feste Langkokillen oder als Ringkokillen ausgeführt sein. Der Einsatz von Ringkokillen mit beweglichen Kokillen oder einer beweglichen Bodenplatte ermöglicht die Herstellung von Blöcken beliebiger erforderlicher Länge (Abb. 2). Darüber hinaus erlaubt der ESR-Prozess die Produktion von Blöcken: (i) mit Wechselstrom als Umschmelzenergie (von 3 kA bis 92 kA), (ii) mit Blockgewichten von 100 kg bis über 200 Tonnen (je nach umzuschmelzendem Material), und (iii) mit Blockdurchmessern von 80 mm bis über 2000 mm. Auch Blöcke in runder, quadratischer und rechteckiger (Platten-)Form können hergestellt werden.
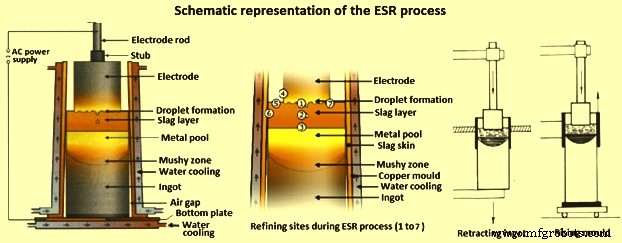
Abb. 2 Schematische Darstellung des ESR-Prozesses
Durch die überhitzte Schlacke, die kontinuierlich mit der Elektrodenspitze in Kontakt steht, bildet sich ein flüssiger Metallfilm an der Elektrodenspitze. Beim Durchgang der sich bildenden Tropfen durch die Schlacke wird der Stahl von nichtmetallischen Verunreinigungen gereinigt, die durch chemische Reaktion mit der Schlacke oder durch physikalisches Aufschwimmen an die Oberfläche des Schmelzbades entfernt werden. Die verbleibenden Einschlüsse im ESR-Block sind sehr klein und gleichmäßig verteilt.
Trotz gerichteter dendritischer Erstarrung können in umgeschmolzenen Blöcken verschiedene Fehler wie Ringstrukturen und Freckles auftreten. Wichtig ist, dass Weiße Flecken (White Spots) in ESR-Blöcken normalerweise nicht vorkommen. Die Dendritenskelette oder kleine abgebrochene Stücke von der Elektrode durchlaufen die überhitzte Schlacke und haben genügend Zeit, vollständig aufzuschmelzen, bevor sie die Erstarrungsfront erreichen. Dies verhindert Weiße Flecken im Block.
Die Blockoberfläche ist von einer dünnen Schlackehaut überzogen und bedarf daher vor dem Schmieden keiner Konditionierung. Elektroden für das Umschmelzen können im Gusszustand verwendet werden.
Es gibt generell drei mögliche Quellen für nichtmetallische Oxid-Einschlüsse: (i) Einschlüsse innerhalb der Elektrode, (ii) gelöster Sauerstoff (O₂) und Entoxidationsmittel wie Aluminium (Al) und Silicium (Si), und (iii) Reaktionen zwischen Elektrode und Prozessschlacke.
Die kritischsten Einschlüsse im Stahl sind Oxide. Prinzipiell werden die chemischen Zusammensetzungen der Einschlüsse von den sieben in Abb. 2 gezeigten Veredelungsorten beeinflusst, doch die drei wichtigsten sind Ort 1 bis Ort 3. Reaktionsort 1 gilt aus kinetischer Sicht als Phasengrenze mit dem größten Veredelungspotenzial. Zwar wird vorgeschlagen, dass Einschlüsse in das umgebende Material lösen, doch Temperaturen von ca. 1800 °C bis 2000 °C wären dafür nötig. Laut Ort 1 werden diese Temperaturen an dieser Phasengrenze nicht erreicht. Stattdessen lösen sich die Metalltropfen kurz nach Erreichen der Liquidustemperatur und werden anschließend im Schlackebad überhitzt. Die Verweilzeit des flüssigen Stahls unter der Elektrode beträgt jedoch ca. 10 Sekunden und ist damit deutlich höher als im Schlackebad selbst (ca. 0,1 Sekunden). Daher ist genügend Zeit für chemische Veredelungsreaktionen unter der Elektrode vorhanden, nicht im Schlackebad. Im statischen ESR-Prozess spielt Reaktionsort 2 daher nur eine untergeordnete Rolle.
Bei Veredelungsort 3 müssen verschiedene Phänomene zum Einschlussverhalten berücksichtigt werden. Einerseits finden Austauschprozesse von O₂ und Entoxidationsmitteln an der Phasengrenze Schlacke/Metallbad statt, andererseits nimmt die Löslichkeit von O₂ mit fortschreitender Erstarrung des Stahls im Erstarrungsintervall ab. Daher fallen Einschlüsse aus, insbesondere im Hinblick auf Al. Unklar ist, ob Veredelungsmechanismen wie Aufschwimmen stattfinden, da dieses Phänomen von verschiedenen Einflussfaktoren abhängt – beginnend mit dem Transport dieser Einschlüsse durch das Erstarrungsintervall und ihrer schließlich möglichen Lösung im Schlackemedium. Wird der Prozess nicht unter Schutzgasatmosphäre durchgeführt, sind die anderen Veredelungsorte (außer 6) wegen potenzieller O₂-Aufnahme und nachfolgender O₂-Erhöhung von Bedeutung. Für eine ausreichende Entschwefelung ist Veredelungsort 5 wichtig, da hier der von der Schlacke aufgenommene Schwefel (S) SO₂ bildet, das in die Gasphase übergeht und entfernt wird.
Der ESR-Prozess kann vom Schmelzbeginn über den Leistungsaufbau, die konstante Schmelzrate, die reduzierte Schmelzrate zur Erhaltung des Badprofils, die Heißablass-Sequenzen bis zum Schmelzende automatisiert werden. Eine enge Kontrolle aller Umschmelzparameter ist für die reproduzierbare Herstellung homogener Blöcke erforderlich. Zur Erfüllung strengster Materialqualitätsspezifikationen setzen ESR-Öfen in der Regel computergesteuerte Prozessautomatisierung ein. Logiksteuerungsfunktionen, kontinuierliche Blockwiegeeinrichtungen, geschlossene Regelkreise der Prozessparameter sowie Datenerfassung und -verwaltung werden von dedizierten Computersystemen gehandhabt. Diese kommunizieren über Feldbusse oder spezifische Schnittstellen. Ein Bediener-Interface-PC (OIP), der hierarchisch als Master des Steuerungssystems fungiert, dient als Schnittstelle zwischen Bediener und ESR-Prozess. Der OIP ermöglicht Prozessvisualisierung mit Parameteranzeigen, Grafikdarstellungen und Softkeys für Bedienerbefehle, das Editieren und Verwalten von Umschmelzrezepten, Datenerfassung und -speicherung sowie die Erstellung der Schmelzprotokolle.
Varianten des ESR-Prozesses
Für das Umschmelzen seigerungsempfindlicher Stähle ist ein voll koaxiales Ofendesign erforderlich, um das Rühren der Schmelze durch Streumagnetfelder zu verhindern. Zur Erfüllung steigender Anforderungen an Materialeigenschaften wurden verschiedene ESR-Varianten entwickelt. Die Abschirmung des Schmelzraums mit Schutzatmosphäre ist der jüngste Trend. Das Umschmelzen unter erhöhtem Druck zur Erhöhung des Stickstoffgehalts im Block ist eine weitere Variante.
Drei entwickelte ESR-Prozessvarianten sind: (i) Umschmelzen unter Inertgasatmosphäre (IESR), (ii) Umschmelzen unter erhöhtem Druck (PESR), und (iii) Umschmelzen unter reduziertem Druck (VAC-ESR).
IESR-Verfahren
Das IESR-Verfahren besteht im Elektroschlacke-Umschmelzen unter vollständig eingeschlossener Schutzatmosphäre aus Inertgas bei atmosphärischem Druck. Es ist eine ESR-Variante, bei der das inerte Argongas (Ar) die Schlacke und den Stahl vor Oxidation und der Aufnahme von Stickstoff (N₂) und Wasserstoff (H₂) aus der Luft schützt. Die Inertgasatmosphäre löst das H₂-Aufnahmeproblem des ESR-Verfahrens und den Einfluss jahreszeitlicher atmosphärischer Schwankungen. Zudem ermöglicht sie das Umschmelzen unter sauerstofffreier Inertgasatmosphäre. Die Oxidation der Elektrode wird nahezu vollständig vermieden, was zu besserer Blockreinheit führt. Allerdings ist die Entschwefelung aufgrund des Fehlens von O₂ in der Ofenatmosphäre nicht optimal. Zwei Ofenkonzepte stehen zur Verfügung: eines mit einem relativ dichten Schutzhaubensystem, das andere mit einem vollkommen vakuumdichten Schutzhaubensystem, das den vollständigen Luftaustausch gegen Inertgasatmosphäre vor Beginn des Umschmelzens erlaubt.
PESR-Verfahren
Das PESR-Verfahren ist das Elektroschlacke-Umschmelzen unter erhöhtem Druck. In jüngerer Zeit ist Stickstoff (N₂) als kostengünstiges Legierungselement zur Verbesserung der Stahleigenschaften zunehmend attraktiv geworden. In austenitischen Stählen erhöht gelöster N₂ insbesondere die Streckgrenze durch Bildung einer übersättigten Festkörperlösung. Bei ferritischen Stahlsorten zielt man auf eine feine Dispersion von Nitriden ab, vergleichbar mit dem Gefüge, das durch Abschrecken und Anlassen von Eisen (Fe)-Kohlenstoff (C)-Stählen erzielt wird. Für die Herstellung dieser neuartigen Materialien ist es essenziell, dass ein ausreichend hoher N₂-Gehalt über der Löslichkeitsgrenze bei Normaldruck in den flüssigen Stahl eingebracht wird und N₂-Verlust während der Erstarrung verhindert wird. Da die Löslichkeit von N₂ proportional zur Quadratwurzel seines Partialdrucks ist, können große Mengen N₂ in die Schmelze eingebracht und unter erhöhtem Druck erstarrt werden. Dies wurde durch den ESR-Prozess bei einem Betriebsdruck von 42 kg/cm² realisiert.
Aufgrund der extrem kurzen Verweilzeit der Metalltropfen in der flüssigen Phase während des Umschmelzens reicht die N₂-Aufnahme über die Gasphase nicht aus. Der N₂ wird daher während des Umschmelzens kontinuierlich in Form fester N₂-haltiger Zusätze zugeführt. Der hohe Druck im System dient ausschließlich dem Verbleib des in den flüssigen Stahl eingebrachten N₂. Das Druckniveau hängt von der Stahlzusammensetzung und dem gewünschten N₂-Gehalt des umgeschmolzenen Blocks ab.
VAC-ESR-Verfahren
Das Elektroschlacke-Umschmelzen unter Vakuum (VAC-ESR) ist ein weiteres neu entwickeltes Verfahren. Es ist eine ESR-Variante, die zusätzlich eine Vakuumentgasung der Schmelze bietet. Beim VAC-ESR wird das Umschmelzen unter Vakuum unter Verwendung einer Schlacke durchgeführt. Oxidationsprobleme der Schmelze treten nicht auf. Zudem können gelöste Gase wie H₂ und N₂ entfernt werden, und die Gefahr von Weißen Flecken wird auf ein Minimum reduziert. Das Verfahren eignet sich für das Umschmelzen von Superlegierungen und Titanlegierungen.
Prozessparameter
Die für den ESR-Prozess benötigte Wärme wird durch den Joule-Effekt im Schlackebad erzeugt. Die Qualität des umgeschmolzenen Blocks wird beeinflusst durch: (i) die elektrischen Kenngrößen, (ii) den Wärmehaushalt, und (iii) das Elektroden-/Block-Durchmesser-Verhältnis. Der Energiebedarf für den ESR-Prozess liegt üblicherweise zwischen 1000 kWh/t und 1500 kWh/t Stahl. Das Schlackebad gilt als variabler Widerstand. Sein Widerstand wird durch den Elektrodenabstand, den effektiven Schlackewiderstand und den Strompfad bestimmt. Die normale Schlackehöhe beträgt meist ca. 100 mm.
Die Form des flüssigen Bades wird durch die Wärmeeinbringung beeinflusst. Je größer der Abstand zwischen verbrauchbarer Elektrode und umgeschmolzenem Block, desto gleichmäßiger die Wärmeverteilung in der Schlacke. Bei der Bestimmung des Elektrodenabstands ist zu beachten, dass ein kürzerer Strompfad höheren Strom mit konzentrierter Wärmeerzeugung unter der Elektrodenspitze und eine unerwünschte Vertiefung des Metallbades bedeutet. Ein längerer Strompfad erfordert dagegen hohe Spannung, was zu gleichmäßigerer Wärmeerzeugung und einem flacheren, günstigeren Badprofil führt.
Die Betriebsspannungen im ESR-Prozess liegen normalerweise bei ca. 40 V oder darunter. Der elektrische Stromkreis kann entweder Wechselstrom (AC) oder Gleichstrom (DC) sein. Einphasiger AC-ESR liefert optimale Veredelung und Schmelzrate für Blöcke ab 200 mm Durchmesser. Der DC-ESR-Prozess benötigt eine niedrigere Schmelzrate für die Stahlveredelung. Wenn Veredelung nicht die Hauptanforderung ist, liefert DC-ESR die höchsten Schmelzraten pro eingesetzter Leistungseinheit. Die gängige Praxis nutzt einphasige AC-Stromversorgung und ein niedriges Elektroden-/Block-Durchmesser-Verhältnis, typischerweise 0,4 bis 0,7. Üblicherweise werden 50 Hz oder 60 Hz für den AC-Betrieb verwendet. Für sehr große Blöcke, wo Reaktivität wichtiger ist, ist Niederfrequenzstrom (5 Hz bis 10 Hz) für verbesserte Effizienz vorzuziehen.
Optimale Schmelzraten und Energieeinträge hängen vom Blockdurchmesser ab. Die optimalen Bedingungen für die maximal zulässige Schmelzrate bei minimaler Leistung werden normalerweise durch die Gleichung „Schmelzrate = Konstante × Leistung × Füllverhältnis (Fläche) × Kokillenfläche / Elektrodenabstand“ bestimmt. Viele Betriebspraktiken betrachten die Schmelzrate als proportional zum Blockdurchmesser, erreicht bei ca. 0,004 kg/min/mm. Abb. 3 zeigt den Einfluss von Spannung und Strom auf die Schmelzrate für einen 240 mm Block. Man erkennt, dass für einen gegebenen Strom und Blockgröße eine optimale Spannung existiert, die der maximalen Schmelzrate entspricht.
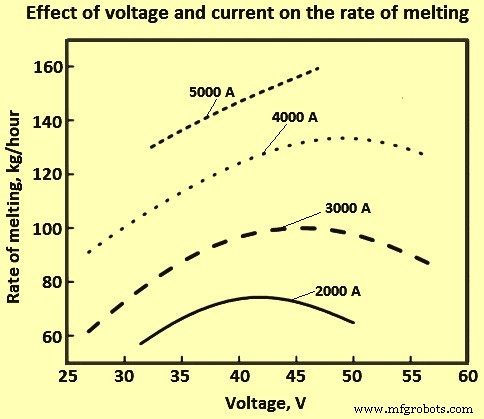
Abb. 3 Einfluss von Spannung und Strom auf die Schmelzrate
Rolle der Schlacke im ESR-Prozess
Die Schlacke spielt im ESR-Prozess eine wichtige Rolle aus Sicht der Einschlusskontrolle. Chemische und physikalische Eigenschaften der Schlacke beeinflussen die Entfernung von Einschlüssen maßgeblich. Die Aufgaben der Schlacke umfassen: (i) Erzeugung von Joule-Wärme zum Aufschmelzen der Elektrode, (ii) Veredelung des flüssigen Stahls durch Aufnahme nichtmetallischer Einschlüsse, (iii) Entschwefelung des Stahls, (iv) Schutz des Stahls vor Verunreinigung, (v) Schmierung der Kupferkokillen-/erstarrender Stahl-Schalen-Grenzfläche, und (vi) Steuerung des horizontalen Wärmeübergangs zwischen erstarrendem Stahl und Kokille.
ESR-Schlacken basieren meist auf Calciumfluorid (CaF₂), Kalk (CaO) und Aluminiumoxid (Al₂O₃). Je nach umzuschmelzendem Stahl können auch Magnesia (MgO), Titanoxid (TiO₂) und Siliciumdioxid (SiO₂) zugesetzt werden. Das CaF₂ in der Schlacke erhöht die Löslichkeit der basischen Komponenten (CaO und MgO) und damit die effektive Sulfidkapazität der Schlacke.
Um ihre Funktionen zu erfüllen, muss die Schlacke klar definierte Eigenschaften aufweisen: (i) ihr Schmelzpunkt muss niedriger sein als der des umzuschmelzenden Metalls, (ii) sie muss elektrisch leitfähig sein, (iii) ihre Zusammensetzung muss die gewünschten chemischen Reaktionen sicherstellen, und (iv) sie muss bei Umschmelztemperatur eine geeignete Viskosität aufweisen. Tabelle 1 gibt Eigenschaften verschiedener ESR-Schlackentypen wieder.
| Tabelle 1 Eigenschaften verschiedener ESR-Schlackentypen | ||||||
| Schlackenzusammensetzung | Eigenschaften | |||||
| Nr. | CaF₂ | CaO | Al₂O₃ | MgO | SiO₂ | |
| % | % | % | % | % | ||
| 1 | 100 | Elektrisch ineffizient, verwendet wo Oxide unzulässig sind | ||||
| 2 | 70 | 30 | Schwieriger Anlauf, hohe Leitfähigkeit, verwendet wo Al unzulässig, hohe H₂-Aufnahme | |||
| 3 | 70 | 20 | 10 | Gute Allround-Schlacken mit mittlerem Widerstand | ||
| 4 | 70 | 15 | 15 | |||
| 5 | 50 | 20 | 30 | Gute Allround-Schlacken mit höherem Widerstand | ||
| 6 | 70 | 30 | Risiko der Al-Aufnahme, Chance der H₂-Aufnahme geringer, höherer Widerstand | |||
| 7 | 40 | 30 | 30 | Gute Schlacke für allgemeine Zwecke | ||
| 8 | 60 | 20 | 20 | |||
| 9 | 80 | 10 | 10 | Relativ inert, mittlerer Widerstand | ||
| 10 | 60 | 10 | 10 | 10 | 10 | Niedriger Schmelzpunkt, „lange“ Schlacke |
| 11 | 50 | 50 | Schwieriger Anlauf, elektrisch effizient | |||
Wie in Tabelle 1 gezeigt, können die CaF₂-Konzentrationen von 0 % bis 100 % der Massenanteile variieren. Die übrigen Schlackenbestandteile dienenmostly zur Verringerung der Basizität. Die chemische Zusammensetzung der Schlacke ändert sich während des ESR-Prozesses durch Bildung flüchtiger Fluoride, Ausfall hochschmelzender Phasen und Reaktionen im ESR-Prozess. Diese Änderungen beeinflussen die metallurgischen Eigenschaften der Schlacke und schließlich die Qualität des umgeschmolzenen Blocks. Die Menge der verbrauchten Schlacke pro Tonne Stahl hängt vom Blockdurchmesser ab.
Viele im ESR verwendete Schlacken lassen sich mit dem ternären System CaF₂-CaO-Al₂O₃ beschreiben. Das Hauptmerkmal ist ein Eutektikum bei annähernd gleichen Anteilen von CaO und Al₂O₃. Dies identifiziert Schlacken mit Liquidustemperaturen von 1350 °C bis 1500 °C, die für eine breite Palette von Legierungen einschließlich Stählen und Superlegierungen geeignet sind. Bei Schlacke mit 70 % CaF₂ und 30 % Al₂O₃ wird CaO weitgehend ausgeschlossen, um H₂-Aufnahme zu verhindern, während die Zweiphasigkeit unproblematisch bleibt. Das binäre System CaO-Al₂O₃ hat dagegen nur einen begrenzten Bereich geeigneter Schmelzeigenschaften, während das binäre System CaF₂-CaO dort eingesetzt wird, wo hohe Entschwefelung gefordert ist.
Dessen Nachteil ist jedoch der niedrige Widerstand. Hohe CaO-Gehalte erhöhen auch das Risiko der Feuchteretention bzw. H₂-Aufnahme. Ein gewisser SiO₂-Zusatz in die ESR-Schlacke beim Ziehblock-ESR-Prozess ist wichtig für die Verbesserung der Schmiereigenschaften, die Kontrolle von Si- und Al-Gehalt im flüssigen Stahl und die Modifikation oxidischer Einschlüsse. Zudem unterdrückt SiO₂-Zusatz die Kristallisationstemperatur von CaF₂-Al₂O₃-CaO-Schlacken. Weiterhin beeinflussen MgO und SiO₂ in CaF₂-haltigen Schlacken die Oberflächenspannung der Schlacke.
Obwohl CaF₂ ein entscheidender Bestandteil jeder ESR-Schlacke ist und die Schmelztemperatur der Schlackensysteme stark erniedrigt, ist es in Oxidphasen unlöslich. Schlackeneigenschaften wie elektrische Leitfähigkeit, Wärmeleitfähigkeit, Dichte, Viskosität und Oberflächenspannung spielen eine wichtige Rolle für effektives Schmelzen und Metallveredeln. Der Schlackewiderstand beeinflusst die Betriebsmerkmale und die Wirtschaftlichkeit des ESR-Prozesses. Al₂O₃ erhöht den Widerstand der Schlacke und fördert gute Wärmeerzeugung, was eine Reduktion des Schlackevolumens ermöglicht, was auch den Wärmeverlust durch die reduzierte Kontaktfläche zwischen Schlacke und Kokillenwand verringert.
Schlacken werden manchmal als „lange“ und „kurze“ Schlacken bezeichnet, wenn die Viskosität betrachtet wird. Lange Schlacken bleiben über einen weiten Temperaturbereich flüssig und führen tendenziell zu dünnen Schlackehäuten und damit guten Blockoberflächen. Kurze Schlacken werden beim Abkühlen rasch viskös und führen tendenziell zu dicken Schlackehäuten und schlechten Blockoberflächen. Hohe CaF₂-Gehalte fördern kurze Schlacken, während SiO₂- und MgO-Gehalte lange Schlacken begünstigen.
Thermodynamik des ESR-Prozesses
Beim ESR-Prozess von Stahl in Luftatmosphäre finden chemische Reaktionen statt, die die chemische Zusammensetzung des Gussblocks verändern. Die Gehalte einiger Elemente wie Kobalt (Co), Nickel (Ni), Chrom (Cr), Molybdän (Mo), Wolfram (W) und Kohlenstoff (C) bleiben nach dem Umschmelzen unverändert. Dagegen können die Gehalte von Si (Silicium), O₂ und S um 10 % bis 80 % verändert werden, während die Gehalte von Al und Ti (Titan) je nach Schmelzbedingungen abnehmen oder zunehmen können. Daher sind Maßnahmen erforderlich, um Elementverluste zu verhindern. Dies kann durch spezielle ESR-Varianten erreicht werden. Eine andere Möglichkeit ist die Kontrolle der Schlackenzusammensetzung durch regelmäßige Zugaben, was wegen der stationären Schmelzbedingungen wünschenswert ist.
Die Oxidation der Elemente kann durch Entoxidationsschlacke während des Schmelzprozesses durch Al-Zugaben verhindert werden. Das O₂-Potenzial der Schlacke bestimmt die Chemie des ESR-Prozesses. Es beeinflusst die Entfernung von S und nichtmetallischen Einschlüssen. O₂ reagiert mit einigen Elementen im Stahl und unterdrückt die H₂-Aufnahme. In der Schlacke liegt O₂ meist in gebundener Form als FeO, MnO und SiO₂ vor. Um den O₂-Gehalt im Stahl zu bestimmen, ist es essenziell, die Beziehung zwischen FeO in der Schlacke und O₂ im umgeschmolzenen Block zu finden. Aufgrund der sehr geringen Löslichkeit von FeO in CaF₂-Schlacken ist dessen Aktivität jedoch sehr hoch. Der O₂-Gehalt kann durch thermodynamische Analysen der Reaktionen zwischen O₂ und den aktiven Komponenten bestimmt werden.
Si und Mn sind Elemente, die mit dem im Stahl und aus der Schlacke vorhandenen O₂ reagieren können. Wenn Si das stärkste Entoxidationsmittel ist, wird der O₂-Gehalt des Stahls durch den Si-Gehalt bestimmt. Bei konstanter Temperatur und Si-Gehalt im Stahl ist der O₂-Gehalt des Stahls bei höherer Aktivität von SiO₂ in der Schlacke höher, oder durch Erniedrigung der Basizität der Schlacke. Al-Verluste im umgeschmolzenen Block sind gering, besonders bei hohem Al₂O₃-Gehalt in der Schlacke. Andererseits verringert die Anwesenheit von Al₂O₃ in der Schlacke die Oxidation von Si. Die Reaktion zwischen Si in der Elektrode und Al₂O₃ in der Schlacke steuert auch die Oxidation von Al im umgeschmolzenen Block. Daher hängt der Al-Gehalt im umgeschmolzenen Block vom Al₂O₃-Gehalt in der Schlacke, dem Si-Gehalt in der Elektrode, der Temperatur und der chemischen Zusammensetzung des Stahls ab.
Der Al-Gehalt im umgeschmolzenen Block nimmt ab, wenn CaF₂-Al₂O₃-CaO-Schlacken mit erhöhtem SiO₂-Gehalt verwendet werden. Wenn Al zur Entoxidation eingesetzt wird, gehen bis zu 15 % des zugegebenen Al in den flüssigen Stahl über. Der Ti-Gehalt im umgeschmolzenen Stahl hängt vom Al- und Ti-Gehalt in der verbrauchbaren Elektrode, dem Al₂O₃- und TiO₂-Gehalt in der Schlacke und dem O₂-Potenzial in der Gasphase über der Schlacke ab. Das Gleichgewicht zwischen Al- und Ti-Gehalt in der Elektrode bei verschiedenen TiO₂-Gehalten der Schlacke ist in Abb. 4 dargestellt. Für einen gegebenen Al-Gehalt in der Elektrode kann der Ti-Verlust durch TiO₂-Zugabe zur Schlacke minimiert werden. Bei hohen Al-Gehalten wird das TiO₂ in der Schlacke durch Al reduziert, weshalb Al auch das Ti/TiO₂-Verhältnis reguliert.
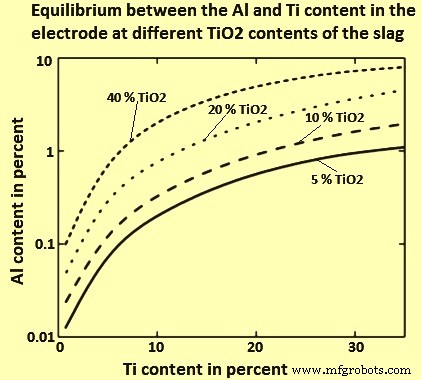
Abb. 4 Gleichgewicht zwischen Al- und Ti-Gehalt in der Elektrode bei verschiedenen TiO₂-Gehalten in der Schlacke
In den frühen Entwicklungsstadien des ESR-Prozesses galt die Entfernung von S als eines der Hauptziele. Die Entschwefelungsrate nimmt mit der Basizität der Schlacke zu. Der S-Transfer findet hauptsächlich an zwei Phasengrenzen statt, gemäß den zwei Reaktionen: (i) Schlacke/Metall-Reaktion, und (ii) Gas/Schlacke-Reaktion (Abb. 5).
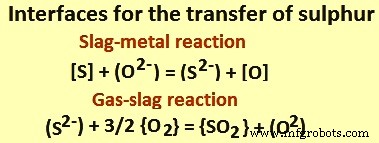
Abb. 5 Phasengrenzen für den Schwefeltransfer
Eine thermodynamische Analyse der in Abb. 5 dargestellten Reaktionen zeigt, dass die Entschwefelung zusammenhängt mit: (i) der Konzentration von O₂-Ionen in der Schlacke, (ii) dem Partialdruck von O₂ in der Gasphase, und (iii) der chemischen Zusammensetzung des Stahls. Der Transfer von S vom Stahl in die Schlacke wird durch hohe Schlackebasizität und niedrige O₂-Konzentration im Stahl gefördert. Andererseits wird der S-Transfer von der Schlacke in die Gasphase durch hohen Partialdruck von O₂ in der Atmosphäre und niedrige Schlackebasizität begünstigt. Die Fähigkeit der Schlacke, S aufzunehmen, wird durch ihre S-Kapazität definiert. Die S-Kapazität im System CaF₂-CaO-Al₂O₃ steigt mit zunehmendem CaF₂-Gehalt und durch Erhöhung der CaO-Menge bis zur Sättigungsgrenze.
Beim ESR unter Schutzgasatmosphäre verbleibt der S in der Schlacke und reichert sich im Prozessverlauf an. In solchen Fällen ist die S-Kapazität der bestimmende Faktor, und die Schlackenzusammensetzung muss angepasst werden, um ihre entsulfende Wirkung bis zum Prozessende aufrechtzuerhalten. Dies bedeutet, dass das Schlacke/Metall-Verhältnis an Bedeutung gewinnt.
Erstarrung und Blockgefüge
Das Erstarrungsgefüge des im ESR-Prozess hergestellten Blocks ist eine Funktion der lokalen Erstarrungszeit und des Temperaturgradienten an der Flüssig/Fest-Grenzfläche. Für eine gerichtete dendritische Primärstruktur muss während der gesamten Umschmelzperiode ein relativ hoher Temperaturgradient an der Erstarrungsfront aufrechterhalten werden.
Das Makrogefüge der ESR-Blöcke unterscheidet sich von dem konventionell gegossener Blöcke aufgrund der unterschiedlichen Wärmeübertragungs- und -abfuhrmethoden. Die Wachstumsrichtung der Dendrite ist eine Funktion des Metallbades während der Erstarrung. Daher nimmt der Gradient der Dendrite bezüglich der Blockachse mit der Schmelzrate zu. In Extremfällen kann das Wachstum gerichteter Dendrite zum Stillstand kommen. Der Blockkern erstarrt dann nicht-gerichtet in äquiaxiale Körner, was zu Seigerung und Mikroschwund führt. Selbst bei gerichteter dendritischer Erstarrung nimmt die Mikroseigerung mit dem Dendritenarmabstand zu. Eine Erstarrungsstruktur mit Dendriten parallel zur Blockachse liefert optimale Ergebnisse, ist aber nicht immer realisierbar.
Eine gute Blockoberfläche erfordert minimalen Energieeintrag und damit minimale Schmelzrate. Erhöhung der Schmelzrate vergrößert den Unterschied zwischen dem Gradienten der Solidus- und Liquidus-Isothermen und führt zu größerem Baddurchmesser. Dadurch wachsen die Körner in radialer statt vertikaler Richtung. Steigende Schmelzrate bewirkt feineres Korngefüge und ändert die Wachstumsrichtung der säuligen Struktur von axial auf radial sowie tieferes Flüssigbad bei sehr hohen Schmelzraten. Erhöhung der flüssigen Schlacketemperatur führt ebenfalls zu gröberer säuliger Kornstruktur und verringerter Dicke des veredelten äquiaxialen Kornbereichs, sowohl an der Oberfläche als auch am Boden des ESR-Blocks. Trotz gerichteter dendritischer Erstarrung können Fehler wie Ringstrukturen, Freckles und Weiße Flecken in umgeschmolzenen Blöcken auftreten.
Makroseigerungen und Porositätsstrukturen im Blockzentrum sind in ESR-Blöcken meist selten. Ein Hauptmerkmal des ESR-Prozesses ist seine Fähigkeit, Stahl mit reduzierter Mikroseigerung herzustellen. Dies korreliert mit der lokalen Erstarrungszeit und dem Dendritenarmabstand. Stahl erstarrt im ESR-Prozess normalerweise säulig, was weniger Mikroseigerung ergibt als äquiaxiale Strukturen. Je größer der Temperaturgradient, desto geringer der Abstand zwischen den dendritischen Armen und desto niedriger die chemische Heterogenität in den Mikrobereichen. Im ESR-Prozess sind die Temperaturgradienten größer als beim konventionellen Guss. Daher ist der sekundäre Dendritenarmabstand im ESR-Prozess kleiner als beim konventionellen Blockguss.
Der Effekt der Verringerung der Seigerung ist in Abb. 6 dargestellt, wo ein Mikrogefügevergleich vor und nach ESR-Verarbeitung für einen Warmarbeitswerkzeugstahl gemacht wurde. Das Mikrogefüge ist in beiden Fällen angelassener Martensit. Der Unterschied in den Seigerungsbändern ist offensichtlich. Während die Seigerungen in der verbrauchbaren Elektrode deutlich sichtbar sind, sind sie im umgeschmolzenen Block nahezu vollständig beseitigt.
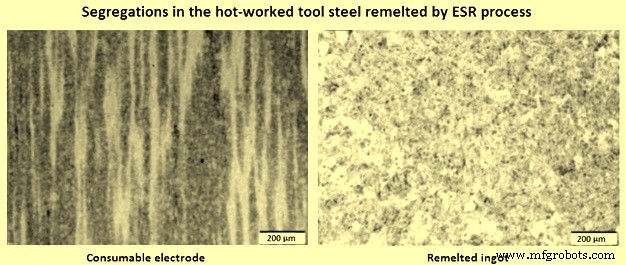
Abb. 6 Seigerung im warmarbeitsgeeigneten Werkzeugstahl, umgeschmolzen durch ESR-Verfahren
Der Einfluss der lokalen Erstarrungszeit auf den Dendritenabstand zeigt, dass der Dendritenarmabstand mit steigender Abkühlrate abnimmt. Neben homogenerer Zusammensetzung und kompakter Erstarrungsstruktur ist die Entfernung nichtmetallischer Einschlüsse ein wichtiges Merkmal des ESR-Prozesses. Generell initiieren Einschlüsse leicht Mikroporen und Risse an der Einschluss/Stahl-Grenzfläche, was Ursprung von Ermüdungsbrüchen oder anderen Fehlern sein kann. Auch ESR-veredelter Stahl bildet hier keine Ausnahme. Viele Faktoren beeinflussen die Bildung nichtmetallischer Einschlüsse in ESR-veredeltem Stahl, darunter Ofenatmosphäre, Einschlussgehalt in der verbrauchbaren Elektrode, Schlackemenge und -zusammensetzung, Leistungseintrag, Schmelzrate, Füllverhältnis etc. Die meisten nichtmetallischen Einschlüsse entstehen durch Reaktionen zwischen O₂ und Elementen wie Mn (Mangan), Si und Al. Die Entoxidation der Schlacke während des Elektroschlacke-Umschmelzens hat wichtigen Einfluss auf die Bildung nichtmetallischer Einschlüsse im ESR-Block. Es zeigt sich, dass die geringste Anzahl an Einschlüssen beim ESR mit der niedrigsten Viskosität und der höchsten Grenzflächenspannung erreicht wird. Das Fehlen großer Einschlüsse ist jedoch typisch für den ESR-Prozess.
Die Entfernung nichtmetallischer Einschlüsse während des ESR-Prozesses erfolgt an der Elektrodenspitze, wo hauptsächlich Absorption und Lösung nichtmetallischer Einschlüsse in der Schlacke stattfinden. Wenn die Elektrodenspitze auf ihren Schmelzpunkt erhitzt wird, lösen sich die Einschlüsse in der Elektrode vor dem Schmelzen des Stahls erneut. Andere Einschlüsse, wie größere exogene Einschlüsse in der Elektrode, lösen sich nicht im festen Metall und werden der Schlacke ausgesetzt, wenn die Elektrodenspitze flüssig wird. Bei geeigneter Schlackenzusammensetzung, ausreichend hoher Temperatur und langer Verweilzeit lösen sich die nichtmetallischen Einschlüsse in der Schlacke. An diesem Punkt können jedoch weitere Reaktionen aufgrund unterschiedlicher Gleichgewichtskonstanten sowie die Möglichkeit des Aufschwimmens großer Einschlüsse auftreten. Der Stahl ist an diesem Punkt frei von nichtmetallischen Einschlüssen, kann aber Elemente in Lösung enthalten, die während der Erstarrungszeit (S-Entfernungsreaktion) Einschlüsse bilden. Die Entfernungswirksamkeit von Einschlüssen steigt mit reduzierter Schmelzgeschwindigkeit. Es hat sich gezeigt, dass eine mehrkomponentige Schlacke (CaF₂, CaO, Al₂O₃, SiO₂ und MgO) eine bessere Kapazität zur Kontrolle der Einschlussmenge aufweist. Bei mehrkomponentigen Schlacken sind die meisten nichtmetallischen Einschlüsse MgO-Al₂O₃-Einschlüsse, während bei konventioneller 70 % CaF₂ – 30 % Al₂O₃-Schlacke hauptsächlich Al₂O₃-Einschlüsse vorliegen. Zudem ist die maximale Einschlussgröße bei mehrkomponentigen Schlacken kleiner als bei konventionellen binären Schlacken.
Herstellungsprozess
- Die langsame Kunst des natürlichen Textilfärbens: Eine persönliche Reise
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- CNC-Gewindeschneiden: Präzises Gewindeschneiden für hochwertige Verbindungen
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Reibschweißen: Verfahren, Vorteile, Anwendungen & Grenzen
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile
- Lötprozess meistern: Professioneller Leitfaden für präzises Metallfügen
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick
- Nicht-traditionelle Fertigungsverfahren: Fortschrittliche Techniken & Anwendungen
- Konventionelle Zerspanung: Grundlagen, Verfahren und Herausforderungen