



Stahlwalzen: Präzisionsfertigungsprozess Erklärt
Walzen ist der Prozess der plastischen Verformung von Stahl durch Durchführen zwischen Walzen. Walzen wird definiert als die Reduktion des Querschnittsbereichs des zu walzenden Stahlstücks oder die allgemeine Formgebung der Stahlprodukte durch den Einsatz rotierender Walzen.
Das Walzen von Stahl ist einer der wichtigsten Fertigungsprozesse für Stahl. Es ist normalerweise der erste Schritt in der Verarbeitung von Stahl nach dessen Herstellung und Guss entweder in Blöcken oder Stranggießprodukten in einem Stahlwerk. Das initiale Walzen von Stahl erfolgt in einem Warmwalzwerk, wo Blöcke und Brammen zu verschiedenen Walzprodukten wie Blech, Band, Coil, Knüppel, Profilen, Schienen, Stäben und Drähten gewalzt werden. Kaltwalzen von Stahl wird auch für einige Produkte durchgeführt. Viele dieser Walzprodukte wie Schienen und Bewehrungsstäbe etc. werden direkt von den Verbrauchern verwendet, während die anderen Walzprodukte die Ausgangsrohstoffe für nachgelagerte Fertigungsoperationen wie Schmieden, Blechbearbeitung, Drahtziehen, Extrudieren, Zerspanen und Fertigungsindustrie sind. Stahlwalzen kann eine breite Palette von Produkten erzeugen. Die Breite eines Walzprodukts kann von wenigen Millimetern bis zu mehreren Metern variieren, während die Dicke von 0,1 mm bis über 200 mm variieren kann. Der Walzquerschnitt kann quadratisch, rechteckig, rund oder geformte Profile sein. Verschiedene Walzprozesse für Stahl sind in Abbildung 1 dargestellt.
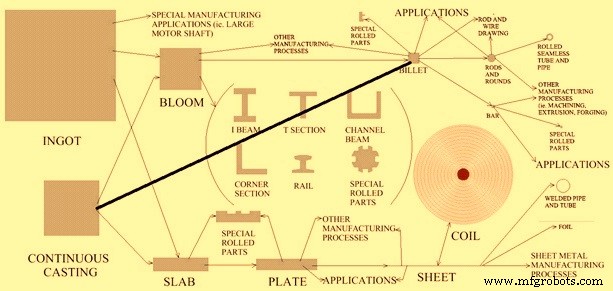
Abb. 1 Walzprozesse von Stählen
Prinzip des Stahlwalzens
Während des Walzens wird das Stahlwerkstück hohen Druckspannungen ausgesetzt als Ergebnis der Reibung zwischen den Walzen und der Oberfläche des zu walzenden Werkstücks. Das Werkstück wird durch die Druckkräfte zwischen zwei ständig rotierenden Walzen plastisch verformt. Diese Kräfte wirken darauf, die Dicke des Stahls zu reduzieren und seine Kornstruktur zu beeinflussen. Die Dickenreduktion, die der Unterschied in der Dicke vor und nach der Reduktion ist, wird als Einwalzung bezeichnet. Zusätzlich zur Dickenreduzierung verursachen die Walzen den Vorschub des Materials, da sie sich in entgegengesetzter zueinander drehen. Reibung ist daher ein notwendiger Teil des Walzprozesses, aber zu viel Reibung kann aus verschiedenen Gründen nachteilig sein. Da der Reibungsgrad im Walzprozess kontrolliert werden muss, ist Schmierung ein wichtiger Faktor während des Walzens. Damit das Werkstück in den Walzspalt eintreten kann, muss die Komponente der Reibungskraft gleich oder größer sein als die horizontale Komponente der Normalkraft.
Während des Walzvorgangs wird die geometrische Form des Werkstücks geändert, aber sein Volumen bleibt im Wesentlichen gleich. Die Walzzone ist der Bereich, über den die Walzen auf das Material einwirken. Hier findet die plastische Verformung des Werkstücks statt. Ein wichtiger Faktor im Walzprozess ist, dass aufgrund der Volumenerhaltung des Stahlmaterials bei Dickenreduzierung das Material, das die Walzzone verlässt, schneller bewegt wird als das Material, das die Walzzone betritt. Die Walzen selbst drehen sich mit konstanter Geschwindigkeit, daher gibt es an einem Punkt in der Walzzone, an dem die Oberflächengeschwindigkeit der Walzen und die des Stahlmaterials genau gleich sind. Dies wird als Haftpunkt (No-Slip-Punkt) bezeichnet. Vor diesem Punkt bewegen sich die Walzen schneller als das Material, und nach diesem Punkt bewegt sich das Material schneller als die Walzen.
Drehmoment und Leistung sind die zwei wichtigen Komponenten des Walzens. Drehmoment ist das Maß der auf die Walzen angewendeten Kraft zur Erzeugung der Drehbewegung, während Leistung auf ein Walzwerk durch Anwenden eines Drehmoments auf die Walzen und mittels Werkstückspannung zugeführt wird. In einem Walzwerk wird die Leistung hauptsächlich auf folgende vier Arten aufgewendet:
- Energie, die zum Verformen des Stahls benötigt wird.
- Energie, die zum Überwinden der Reibungskraft benötigt wird.
- Leistungsverlust in den Zahnrädern und im Kraftübertragungssystem.
- Elektrische Verluste in den verschiedenen Motoren.
Manchmal wird während des Walzens von Stahl Spannung (Kraft) auf das Werkstück ausgeübt, während es gewalzt wird. Die Spannung kann an der Vorderseite (Vorderspannung), an der Rückseite (Rückspannung) oder an beiden Enden angewendet werden. Diese Technik hilft, die für das Walzen des Stahls notwendigen Kräfte zu verringern.
Während des Walzprozesses verursacht die plastische Verformung, die die Dickenreduzierung des Stahlstücks bewirkt, auch eine Zunahme der Breite des Werkstücks. Dieses Phänomen wird als Spreizen bezeichnet. Wenn das zu verarbeitende Werkstück ein hohes Breite-zu-Dicke-Verhältnis hat, dann ist das Spreizen nicht von großer Bedeutung, da es relativ gering ist. Andererseits kann bei niedrigem Breite-zu-Dicke-Verhältnis die Breitenzunahme ein Problem sein. Vertikale Walzen (Kantenwalzen) werden verwendet, um das Spreizen zu kontrollieren und die konstante Breite während des Walzens beizubehalten.
Walzen kann entweder durch Warmwalzen oder Kaltwalzen erfolgen. Kaltwalzen folgt normalerweise dem Warmwalzen.
Warmwalzen
Beim Warmwalzen von Stählen wird die Gusskornstruktur des Stahls, die während des Stahlerzeugungsprozesses erreicht wird (meist große Körner, die in Richtung der Erstarrung gewachsen sind), in eine geschmiedete Kornstahlstruktur umgewandelt. Die Gussstruktur hat schwache Korngrenzen, was den Stahl spröde macht. Gussstrukturen sind auch mit vielen Fehlern wie Porosität, Schwindhöhlen und Einschlüssen assoziiert. Beim Warmwalzen von Stahl, das über der Rekristallisationstemperatur stattfindet, wird die Gusskornstruktur gebrochen. Alte Korngrenzen werden zerstört und neue zähere Korngrenzen werden zusammen mit einer gleichmäßigeren Kornstruktur gebildet. Das Walzen von Stahl schließt auch Lücken und Schwindhöhlen im Stahl und bricht Einschlüsse und verteilt sie gleichmäßig im Werkstück. Das charakteristische Merkmal des Warmwalzens ist nicht nur eine rekristallisierte Struktur, sondern das gleichzeitige Auftreten von Versetzungsfortpflanzung und Erweichungsprozessen. Vorteile des Warmwalzens sind:
- Da Fließspannungen niedrig sind, sind Kräfte und Leistungsanforderungen relativ geringer. Selbst sehr große Werkstücke können mit Anlagen vernünftiger Größe verformt werden.
- Da Duktilität hoch ist, sind große Verformungsgrade möglich.
- Komplexe Formen können gewalzt werden.
Kaltwalzen
Kaltwalzen erfolgt bei Raumtemperatur, obwohl die Verformungsarbeit die Temperatur des Werkstücks auf 100–200 °C erhöhen kann. Beim Kaltwalzen von Stählen können gute Oberflächenbeschaffenheiten und erhöhte mechanische Festigkeit mit enger Kontrolle der Produktdimensionen erreicht werden. Die Vorteile des Kaltwalzens sind:
- In Abwesenheit von Abkühlung und Oxidation können engere Toleranzen und bessere Oberflächenbeschaffenheit erzielt werden.
- Dünnere Abschnitte können gewalzt werden.
- Die Endprodukteigenschaften des Werkstücks können eng kontrolliert werden. Wenn gewünscht, kann die beim Kaltwalzen erzielte hohe Festigkeit beibehalten werden, oder wenn hohe Duktilität benötigt wird, kann die Korngröße vor dem Glühen kontrolliert werden.
- Schmierung ist im Allgemeinen einfacher.
Stahlwalzen wird nicht nur durchgeführt, um den gewünschten Querschnitt zu erreichen, sondern auch, um die gewünschten Stahleigenschaften zu erhalten. Das Walzen von Stählen verleiht Festigkeit und günstige Kornorientierung. Weitere während des kontrollierten Walzens eingebaute Wärmebehandlungsprozesse helfen bei der Modifikation der Stahlmikrostruktur, um dem Stahl die gewünschten Eigenschaften zu geben.
Kontrolliertes Walzen
Kontrolliertes Walzen ist eine Art thermomechanische Verarbeitung, die kontrollierte Verformung und Wärmebehandlung integriert. Die Wärme, die das Werkstück über die Rekristallisationstemperatur bringt, wird auch verwendet, um die Wärmebehandlungen durchzuführen, sodass jede nachträgliche Wärmebehandlung unnötig wird. Arten von Wärmebehandlungen umfassen die Erzeugung einer feinen Kornstruktur; Kontrolle der Art, Größe und Verteilung verschiedener Umwandlungsprodukte (wie Ferrit, Austenit, Perlit, Bainit und Martensit im Stahl), Auslösung von Ausscheidungshärtung und Kontrolle der Zähigkeit. Um dies zu erreichen, muss der gesamte Prozess eng überwacht und kontrolliert werden. Gängige Variablen beim kontrollierten Walzen sind die Ausgangsmaterialzusammensetzung und -struktur, Verformungsgrade, Temperaturen in verschiedenen Phasen und Abkühlbedingungen. Die Vorteile des kontrollierten Walzens sind bessere mechanische Eigenschaften und Energieeinsparungen.
Der Walzprozess ermöglicht einen hohen Grad an geschlossener Regelkreis-Automatisierung und sehr hohe Geschwindigkeiten und ist somit in der Lage, hochwertige, eng tolerierte Ausgangsmaterialien für verschiedene nachgelagerte Industrien bereitzustellen.
Walzen in Walzwerken
In Walzwerken verwendete Walzen sind in verschiedenen Größen und Geometrien erhältlich. Walzen, die zum Walzen verwendet werden, unterliegen extremen Betriebsbedingungen während des Walzprozesses. Diese Bedingungen umfassen enorme Kräfte, Biegemomente, thermische Spannungen und Verschleiß. Walzenwerkstoffe werden nach Festigkeit, Steifigkeit und Verschleißfestigkeit ausgewählt. Walzenwerkstoffe variieren und hängen vom spezifischen Walzprozess ab. Gängige Walzenwerkstoffe sind Gusseisen, Sphäroguss, Gussstahl und Schmiedestahl. Schmiedestahlwalzen sind stärker und steifer als Gusseisenwalzen, haben aber einen komplizierten Herstellungsprozess. Die Zusammensetzung von Eisen und Stahl wird ausgewählt, um dem Walzprozess zu entsprechen. Nickelstähle oder Molybdänstahllegierungen werden als Werkstoff für Walzen für bestimmte Walzprozesse verwendet. In einigen anderen Walzprozessen bestehen Walzen aus Wolframkarbid, das extreme Widerstandsfähigkeit gegen Durchbiegung bieten kann.
Walzenwölbung (Camber)
Die Aufrechterhaltung eines gleichmäßigen Spalts zwischen den Walzen ist schwierig, da die Walzen unter der Last, die zur Verformung des Werkstücks erforderlich ist, durchbiegen. Festigkeit und Steifigkeit sind wichtige Eigenschaften der für das Stahlwalzen verwendeten Walzen. Während des Walzprozesses wirken große Kräfte auf die Walzen. Aufgrund dieser Kräfte unterliegen die Walzen unterschiedlichen Durchbiegungsgraden. Im Fall von Flachwalzen, wo die Breiten größer sind, ist der Effekt der Durchbiegung größer. Die Walzen sind anfangs flach. Während des Walzvorgangs übt das Werkstück größere Kraft auf die Walzen in Richtung der Mitte des Werkstücks als an den Kanten aus. Dies verursacht eine stärkere Durchbiegung der Walzen in der Mitte, und gibt dem Werkstück eine größere Dicke in der Mitte. Um dieses Problem zu überwinden, werden die Walzen so geschliffen, dass sie in der Mitte dicker sind, um die während des Prozesses auftretende Durchbiegung auszugleichen. Diese zusätzliche Dicke wird als Wölbung (Camber) bezeichnet. Die in eine Walze einzuschleifende Wölbung ist sehr spezifisch für eine bestimmte Breite und Material des Stahlwerkstücks und die Last. Eine Walze mit Wölbung wird auch als gekrönte Walze (parabolische Krone) bezeichnet. Die gekrönte Walze kompensiert nur einen Satz von Bedingungen, speziell das Material, die Temperatur und den Verformungsgrad.
Andere Methoden zur Kompensation der Walzendurchbiegung
- Kontinuierlich veränderliche Krone (CVC) – Beinhaltet das Einschleifen einer polynomischen Kurve dritter Ordnung in die Arbeitswalzen und anschließendes seitliches Verschieben der Arbeitswalzen gleichmäßig und entgegengesetzt zueinander. Der Effekt ist, dass die Walzen einen Spalt zwischen ihnen haben, der parabolisch geformt ist und sich mit der seitlichen Verschiebung ändert, was eine dynamische Kontrolle der Walzenkrone ermöglicht.
- Pair Cross Walzen – Beinhaltet die Verwendung entweder flacher oder parabolisch gekrönter Walzen, aber das Verschieben der Enden in einem Winkel, sodass der Spalt zwischen den Kanten der Walzen zunimmt oder abnimmt, was eine dynamische Kronenkontrolle ermöglicht.
- Arbeitswalzenbiegen – Beinhaltet die Verwendung von Hydraulikzylindern an den Enden der Walzen, um die Walzendurchbiegung auszugleichen.
Eine weitere Möglichkeit, Durchbiegungsprobleme zu überwinden, ist die Verringerung der Last auf den Walzen, was durch Anlegen einer Längskraft geschehen kann; dies ist im Wesentlichen Ziehen. Andere Methoden zur Verringerung der Walzendurchbiegung umfassen die Erhöhung des Elastizitätsmoduls des Walzenwerkstoffs und das Hinzufügen von Stützwalzen.
Herstellungsprozess
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Umfassender Leitfaden zur Herstellung von Formfeuerfestprodukten
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen