



Consteel: Patentierte Energiespar-Technologie zum Schrott-Vorheizen im Lichtbogenofen
Consteel Lichtbogenofen-Prozess
Der Consteel-Prozess ist ein patentiertes, innovatives Energiesparverfahren zum Schrott-Vorheizen im Elektrolichtbogenofen (EAF), entwickelt von Intersteel Technology Inc., Charlotte, North Carolina (seit 1994 Teil von Techint, Tenova S.p.A.). Die erste industrielle Anwendung erfolgte 1989 bei Gerdau-Ameristeel Charlotte (USA). Seither erfuhr die Technologie stetige industrielle Akzeptanz. Heute ist der Consteel-EAF-Prozess eine bewährte, zuverlässige Stahlerzeugungstechnologie. Sie gewährleistet effiziente Energie- und Rohstoffnutzung, einfache Bedienung und Wartung sowie Umweltfreundlichkeit.
Im EAF mit Consteel-Prozess wird der Ofen kontinuierlich mit Schrott beschickt, der auf einem Förderer durch einen Vorheiztunnel bewegt wird. Dabei strömt das Ofenabgas gegenstrom zum metallischen Beschickungsgut und wird durch eingespritzte Luft nachverbrannt. Die kontinuierliche Beschickung und Vorwärmung bieten potenzielle Vorteile gegenüber der konventionellen Chargenbeschickung.
Der Consteel-Prozess steigert Produktivität und Energieeffizienz bei minimaler Umweltbelastung. Hauptmerkmale: (i) Wärmerückgewinnung aus Ofenabgas zum Schrott-Vorheizen vor der Beschickung, (ii) Reduktion des spezifischen Elektrischenergiebedarfs, (iii) Reduktion von O₂- und C-Verbrauch ohne Brennerbrennstoff, (iv) Erhöhte Produktionsrate durch verkürzte Tap-to-Tap-Zeit, (v) signifikante Verringerung elektrischer Netzstörungen, (vi) geringerer Elektrodenverbrauch und -bruch, (vii) höhere Schrottausbeute, (viii) weniger Staub im Filterhaus, (ix) Kostensenkungen bei Logistik, Personal, Wartung und Abfallmanagement.
Vorteile bei schwachen Stromnetzen
Der niedrige Leistungsbedarf und der stetige Flachbadbetrieb unter Schaumschlacke machen Consteel zur idealen EAF-Technologie bei relativ schwachen Stromnetzen, die nur geringste Störungen tolerieren. Der Prozess minimiert Lärm, Staub und Schadstoffemissionen – sowohl im Schmelzbereich (kein Doghouse nötig) als auch im Abgassystem, das im Gegensatz zum konventionellen EAF nicht für Spitzenemissionen überdimensioniert sein muss.
Konventionelles Schrott-Vorheizen vs. Consteel
Konventionelles Schrott-Vorheizen wird seit langem vor allem in Ländern mit hohen Stromkosten eingesetzt. Heiße Gase heizen Schrott in der Beschickungskübel vor dem Laden in den EAF. Gasquelle: EAF-Abgas oder Brenngasverbrennung. Realisierung: Abgas aus der vierten Ofenöffnung in eine spezielle Haube über dem Kübel leiten. Typisch: Gas verlässt EAF bei ~1200 °C, tritt in Kübel bei ~815 °C ein, verlässt ihn bei ~200 °C. Vorwärmgrad hängt von Wärmeübergang ab (Schrottgröße, Verweilzeit). Typische Vorwärmung: 350–450 °C. Typische Einsparungen: 40–60 kWh/t Energie, ~0,35 kg/t Elektroden, ~1,2 kg/t Feuerfest, 5–6 min Tap-to-Tap-Zeit.
Nachteile konventioneller Vorwärmung: (i) umständliche Bedienung (Schrott klebt am Kübel, kurze Kübellebensdauer), (ii) schlechte Steuerbarkeit durch Schwankungen von Abgastemperatur und -durchsatz in verschiedenen EAF-Phasen, (iii) bei Tap-to-Tap-Zeiten <70 min rechtfertigen logistische Aufwände die Investition kaum.
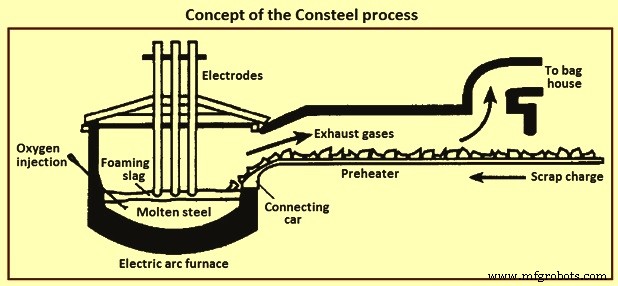
Der Consteel-Prozess vorheizt und beschickt metallische Laden (Schrott, Roheisen etc.) kontinuierlich in den EAF, während gasförmige Emissionen simultan kontrolliert werden. Kontinuierliche Beschickung erfolgt über einen Trägheitsförderer, der Schrott vom offenen Beschickungsabschnitt (Kranbeladung) durch einen geschlossenen Abschnitt (Tunnel) zum Ofen bewegt, in dem Schrott durch gegenläufiges Prozessabgas erhitzt wird. Die Vorwärmenergie stammt aus heißem Ofengas, das im Tunnel durch Luftzufuhr nachverbrannt wird. Vorgewärmter Schrott wird kontinuierlich in den EAF gefördert, wo er durch Eintauchen in flüssigen Stahl schmilzt. Der EAF arbeitet unter konstanten Flachbadbedingungen – ein entscheidender Vorteil gegenüber Chargenprozessen, wo Schrott durch direkten Lichtbogen geschmolzen wird. Ofengase gelangen in Bedingungen, die vollständige CO-Verbrennung und Schadstoffbeseitigung ohne Brennstoffverbrauch ermöglichen, in die Gasreinigung. Das Consteel-Konzept zeigt Abb. 1.
Prozessbeschreibung und Anlagenmerkmale
Der Consteel-Prozess ermöglicht kontinuierliche Beschickung und Vorwärmung der metallischen Ladung. Schrott wird direkt vom Schrottplatz auf den Beschickungsförderer geladen und automatisch, kontinuierlich zum EAF gefördert, während er im Vorheizförderer (Tunnel) vorgeheizt wird.
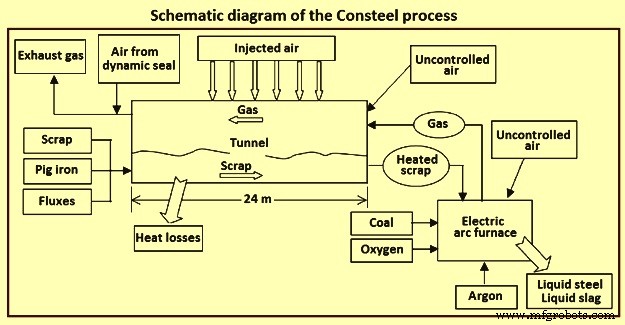
Energie für Vorwärmung kommt aus heißem Ofengas, nachverbrannt durch im Tunnel durch Injektoren am Tunnelgewölbe eingeblasene Luft. Neben injizierter Luft tritt unkontrollierte Luft in EAF und Tunnel ein – hauptsächlich im Verbindungsbereich (Connecting Car). Diese trägt zur Nachverbrennung bei.
Tunnelausgangsgas gelangt in die Abgasreinigung. Ein System aus Ventilator und mechanischen Vorhängen am Tunnelende verhindert Lufteintritt (dynamische Dichtung).
Da Consteel auf Nachverbrennung von EAF-Gas basiert, ist es eng mit dem Stahlerzeugungsprozess im EAF verknüpft. Zur Optimierung muss das Gesamtsystem EAF + Tunnel betrachtet werden.
Luftdurchsatz pro Injektor ist steuerbar. Automatische Steuerung basiert auf O₂-Konzentration im Tunnelausgangsgas. Zielwert wird über Anlagenleitsystem durch Management der Luftdurchsätze in den sechs Injektoren erreicht/gehalten. Abb. 2 zeigt das schematische Flussbild.
Besondere Merkmale des Consteel-Prozesses
Consteel integriert kontinuierliche Schrottbeschickung in den EAF über ein Fördersystem, das Schrottplatz und EAF verbindet. Keine konventionelle Kübelbeschickung. Kräne laden Schrott auf Förderer, die den Schrott in oszillierender Bewegung (langsame Vorwärts-, schnelle Rückwärtsbewegung) transportieren → Nettovorwärtsbewegung zum Ofen.
Kurz vor dem Ofen tritt Schrott in Vorheizabschnitt (Tunnel) ein, durch den heiße Ofengase gegenläufig strömen. Im Vorheizabschnitt wird CO im Abgas durch automatisiert gesteuerte Lufteinspritzung verbrannt → mehr Energie für Schrott. Während kontinuierlicher Beschickung bleibt Stahlbad flüssig; eintretender Schrott schmilzt durch Eintauchen. Lichtbogen arbeitet somit immer auf flüssigem Bad (Flachbadbedingungen), nicht auf festem Schrott. Bogen ist stabil, unbeeinflusst von festem Schrott (im Gegensatz zur Chargenbeschickung).
Consteel-EAF kann jede Schrottart und alle metallischen Rohstoffe nutzen, die in traditionellem EAF ladbar sind. Maximale Schrottabmessungen (Standard: 1,5 m × 0,5 m × 0,5 m) sind mit kontinuierlicher Beschickung kompatibel.
Hauptregel: Maximales Schrottstück darf Abstand zwischen Consteel-Fördererspitze und Elektroden nicht überschreiten, um elektrisches Überbrücken zu vermeiden. Dies kann maximal zulässige Stücklänge bei kleinen Öfen begrenzen; große Öfen sind toleranter. In der Praxis ist marktüblicher Schrott bereits mit kleinsten Consteel-EAFs kompatibel.
Da Beschickung kontinuierlich erfolgt, beeinflusst Schrottdichte den Betrieb weniger als bei konventioneller Top-Charge: zu leichter Schrott erfordert mehr Kübelchargen (Effizienz-/Produktivitätsverlust), zu schwerer Schrott verzögert Schmelzen, häufige Elektrodenbrüche durch massive Schrotteinbrüche beim initialen Schmelzen.
Consteel balanciert Leistungseingang mit Massenstrom der Ladenmaterialien (ähnlich DRI-befeuerten Öfen). Erforderlicher Massenstrom wird automatisch durch Prozessregelung über Fördergeschwindigkeit erreicht (schneller bei leichtem, langsamer bei schwerem Schrott). Massenstromkontrolle über Ofenwiegesystem und/oder Ladungsverfolgungssystem (neuere Anlagen).
Vom Förderer abgeworfener Schrott schmilzt durch Eintauchen in großen Flüssigmetallpool (Hot Heel) – günstigste Bedingungen für schwere Schrottstücke (Bündel), die konventionelle EAFs vor Probleme stellen. Einzige Anforderung: gleichmäßige Verteilung schwerer Stücke im Beschickungsstrom.
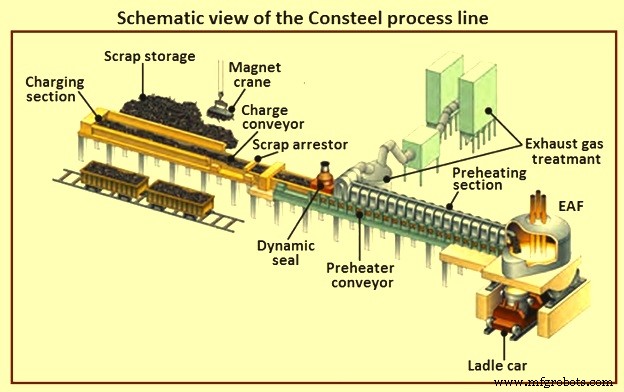
Schwere Schrottstücke schmelzen im Consteel-EAF generell leichter als in konventionellem EAF gleicher Größe. Ofenleistung profitiert, wenn Hot Heel korrekt dimensioniert und Prozess mit Bodenrühren (N₂ oder Ar) kombiniert wird. Hot Heel typisch 42–50 % des Abstichgewichts. Diese Flüssigmetallmasse bleibt über Chargen hinweg erhalten und wirkt als stabilisierendes „thermisches Schwungrad“. Beim ersten Anlauf wird Hot Heel durch Kübelbeschickung erzeugt. Bei Ofenentleerung wird Beschickung reduziert und Hot Heel für vollen Abstich genutzt. Abb. 3 zeigt schematische Ansicht der Consteel-Linie.
Zwei Hauptmerkmale unterscheiden Consteel von den meisten anderen EAF-Technologien: Kombination aus Vorheizen und – noch wichtiger – kontinuierlicher Beschickung. Vorheizen spart Energie, aber kontinuierliche Beschickung zeigt noch größere Vorteile: (i) niedrige Produktionskosten, (ii) hohe Produktivität, (iii) Flexibilität, (iv) reduzierte Umweltbelastung, (v) höhere Sicherheit.
Kontinuierliche Beschickung verteilt die Ladung über die gesamte Einschaltzeit. Keine Kübelchargen, Förderer speist Schrott direkt vom Platz in den EAF. Ofendach bleibt immer geschlossen → Gasabsaugung ständig über Primärkreis, nicht über Sekundärhauben. Im Ofen schmilzt Schrott durch Eintauchen, Lichtbogen arbeitet auf flachem Bad unter Schaumschlacke. EAF-Regelsystem passt Fördergeschwindigkeit automatisch an, um Zieltemperatur des Stahlbads zu halten, und steuert O₂/C-Einspritzung für ordnungsgemäße Schaumschlacke.
Vorwärmung der Ladung reduziert Energieverbrauch effektiv. Energieeinsparung hängt von Vorwärmtemperatur und Schmelzeffizienz ab. Bei durchschnittlicher Vorwärmtemperatur 400–600 °C ergeben sich Einsparungen von 80–120 kWh/t Flüssigstahl. Werte durch bestehende Consteel-Anlagen bestätigt.
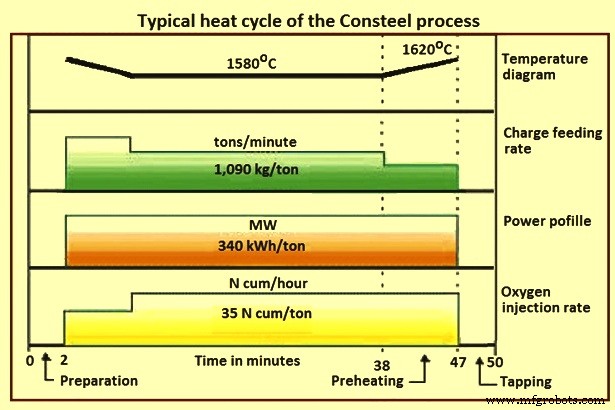
Typischer Wärmezyklus eines Consteel-EAF zeigt Abb. 4. Diese Merkmale bringen betriebliche Einsparungen und reduzierte Umweltbelastung. Consteel-Arbeitsumgebung: geringerer Lärm, weniger Staub, keine Kübelbeschickung mit deren Lärm, Transport und Wärme-/Abgasverlusten beim Dachöffnen.
Metallurgisch ist Flüssigstahl im Ofen im besseren Gleichgewicht, weniger geneigt zu heftigen Reaktionen. Wasserkühlwände, Dach, Lanzen leiden nicht unter Undichtigkeiten durch Lichtbogen- oder Schrotteinwirkungen → minimiertes Wasserrisiko im Ofen. Alles schafft sicherere, komfortablere Arbeitsumgebung als branchenüblich.
Schlüsselmerkmal der neuesten Consteel-Generation: neue Lösungen zur Erhöhung von Menge und Effizienz der chemischen Energie. Entwickelt durch Labortrials und umfangreiche CFD-Analysen. Neue Features: breitere Förderer (größere Austauschfläche), anderes Tunnelprofil (bessere Konvektion), neuer Tunnelabschnitt mit Brennern (chemische Energiezufuhr boost). Chemische Energienutzung wird abschnittsweise durch kontinuierliche Messung von Abgasstrom, -temperatur, -zusammensetzung gesteuert, mit automatischer Optimierung der Betriebsparameter. Ergebnis: effektivere Ladungsvorwärmung, niedrigere Betriebskosten.
Vergleich mit konventioneller EAF-Stahlerzeugung
Größter Unterschied: bessere Ausbeute, daneben logistische und wartungsbezogene Aspekte.
Wichtigste Operation: Management des Schrottstroms vom Platz zum Ofen. Konventionell: Kübelvorbereitung. Consteel: kontinuierliches Beschickungssystem. Rohstoffhandling konventionell: Deckenkrane in ausreichender Zahl für Sicherheitsmarge gegen Ausfälle. Anzahl hängt von Kübelanzahl ab, die in gegebener Zeit vorzubereiten sind (Ofengröße, Schrottdichte, Kübelgröße). Consteel: andere Schrottplatzorganisation, Rohstoffe seitlich am Beschickungsförderer. Krananzahl/-größe richtet sich nach maximalem Schrottzufuhrbedarf des Ofens (Abb. 3). Consteel vereinfacht Logistik durch Minimierung von Schrottbewegungen.
Wartung hängt von Schrottplatzausrüstung, Ofenhallenausrüstung, EAF, Schlacken-/Staubentsorgung ab. Consteel hat nur Deckenkrane für Fördererbeschickung, die auch Wiegepro Hub durchführen können. EAF-Wartung stark vom Schmelzprozess abhängig. Thermische/chemische Belastungen der Verbrauchskomponenten hängen von Schmelzprozessparametern ab (Abb. 5).
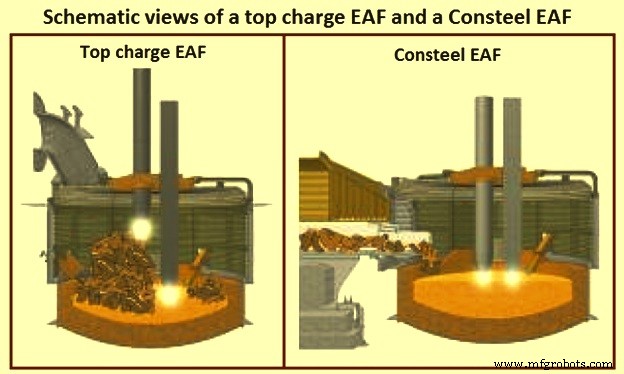
Elektrodenverbrauch hat höchste Wartungskosten. Consteel: ~15 % niedrigerer Verbrauch durch geringere Oxidationsrate (niedrigeres Nachverbrennungsverhältnis im Ofen). Elektrodenverschleiß hängt auch von Schmelzraumproduktivität ab. Bei gleichen Arbeitsbedingungen hat Consteel höhere Produktivität → Elektrodenverbrauch vergleichbar mit konventionellem EAF geringerer Produktivität. Flachbadbetrieb hält Lichtbögen stabil, praktisch keine Elektrodenbrüche.
Consteel hat geringeren Feuerfestverschleiß: Betriebsbedingungen sind sanfter, weniger FeO in der Schlacke. Bei korrekt schäumender Schlacke können Lichtbögen fast die gesamte Einschaltzeit unter schützender Schicht vollständig bedeckt sein → reduzierte Bogenstrahlung auf Feuerfest. Auch elektrische Entladungen an Dach und Mantel entfallen → Paneelwartung drastisch reduziert.
Consteel-Schrottförderer-Wartung: sehr einfach, reduziert auf periodische Inspektion mechanischer Struktur, Elektromotoren, Hydraulik, planmäßige Wartung kritischer Teile. Feuerfestauskleidung des Vorheizabschnitts hat keine besonderen Belastungen, kann meist jährlich erneuert werden.
Connecting-Car-Spitze: meistbeanspruchtes Fördererkomponente (thermische Belastung Schmelzbad + mechanische Last Schrottförderung). Gehört in planmäßiges Wartungsprogramm. Erfahrungsgemäß durchschnittliche Lebensdauer 4 Monate. Aufhängerod einfach austauschbar, meist während Ofenrevision. Ausfallanalyse: ~100 Aufhängerbrüche/Jahr bei gut beschicktem Förderer.
Staub- und Schlackenentsorgung: Consteel erzeugt weniger Schlacke und Staub als konventioneller EAF, stark abhängig von kontinuierlicher Beschickung und Ladungsvorwärmung. Wegfall der Kübelcharge reduziert Staubbildung in Sekundärhaube. Vorheizabschnitt wirkt wie Absetzkammer: Staub lagert auf Schrott ab → Staubrecycling in Ofen. Gesamte Staubemission 5–9 kg/t Flüssigstahl < konventioneller EAF.
Flexibilität bei Ladenmaterialien
Für heutige EAF-Praxis ist die Anpassung der metallischen Ladung an Rohstoffkostenszenarien und Marktnachfragen essenziell. EAF ist intrinsisch flexibel. Consteel-EAF liefert maximale Flexibilität bei metallischen Laden: Schrott, Roheisen, DRI, Heißmetall – in allen Kombinationen und Verhältnissen. Kontinuierliche Beschickung = keine Kübel, Förderer speist Ladung direkt in EAF.
Kontinuierliche Beschickung wird normalerweise von EAFs mit großen DRI/HBI-Mengen genutzt, da Chargenprozess (Top-Charging) für diese Materialien als unpraktikabel erwiesen. Konzept auf Schrott erweitert mit Consteel. Schrott- und Strommangel in manchen Ländern führte zu Kombination mit Heißmetall. Erfahrung zeigt: Consteel ist auch beste Option für Heißmetall im EAF. Grund: Consteel erlaubt Entkarburisierung der Schmelze über gesamte Einschaltzeit zu verteilen, oft ohne größere Änderungen am Primärabgassystem und ohne Entkarburisierungsverzögerungen, die konventionellen Top-Charge-EAF ab ~30 % Heißmetallanteil die Produktivität limitieren.
Erfahrungen mit Heißmetall in Consteel-EAFs: 20 % bis ~86 %, bis hin zu Betrieb wie Konverter ohne elektr. Leistung, Einschaltzeit/O₂-Blasen ~32 min, doch weiterhin fähig, 100 % Schrott zu fahren.
Bei sinkenden Schrottkosten und CO₂-Reduktionsdruck kann Heißmetall reduziert, Schrott erhöht werden dank Consteel-Flexibilität. Beispiel: 140-t-Consteel-EAF bei Vallourec-Sumitomo Brasilien (2012), ausgelegt für Ladungsmix: Schrott, bis 40 % Roheisen, bis 40 % Heißmetall.
In Südkorea läuft ein Consteel-EAF, der kontinuierliche Schrottbeschickung mit kontinuierlicher DRI/HBI-Zufuhr kombiniert. Consteel kann nahtlos kontinuierliche Schrottbeschickung mit jeder Form von Roheisen (Heißmetall, Roheisen, DRI, HBI) kombinieren (Abb. 6).
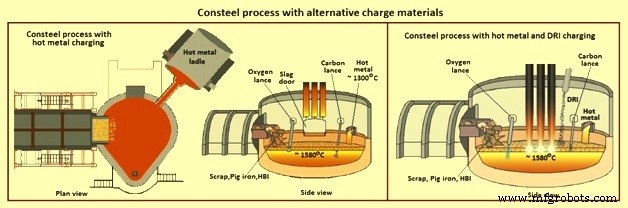
Allgemeine Regel: DRI/HBI traditionell direkt durch Ofendach. Heißmetall durch Tür oder Seitenwandlaufrinne. Roheisen kann wie Schrott in Beschickungsförderer gemischt werden. Auch Eisenschrott in stückigen Tonnen-Gewichten kann über Consteel mit Schrott geladen werden.
Vorteile des Consteel-Prozesses
Bewiesene Vorteile: (i) schnelle Amortisation, (ii) hohe Flexibilität, (iii) Umweltfreundlichkeit, (iv) Betriebssicherheit, (v) minimale Netzstörungen, (vi) Reduktion Logistik-/Wartungs-/Personalkosten, (vii) verbesserte chemische Energienutzung, (viii) geringerer Elektrodenverbrauch, (ix) höhere Schrottausbeute vs. Chargenöfen, (x) kontinuierliche Steuerung/Optimierung Betriebsparameter, (xi) verbesserte Ladungskontrolle durch automatisierte Schrottmengen-/Qualitätsverfolgung.
Zusätzliche Umweltvorteile: Konventioneller Kübel-EAF: ~20 kg/t Staub. Consteel-Äquivalent: 30–40 % weniger. Grund: natürliche Staubrecycling im Vorheiztunnel (Ablagerung auf Schrott) und niedrigere Entkarburisierungsrate. Weniger Staub = geringere Entsorgungskosten (steigend durch strengere Umweltvorschriften).
Prozess reduziert PCDD/F- und NOx-Emissionen. Schrott kann Öl, Farben, Kunststoffe enthalten → Vorläufer von Polychlorierten Dibenzodioxinen (PCDD), Dibenzofuranen (PCDF), Biphenylen (PCB) – Emissionen durch neue Vorschriften stark beschränkt. Emission ist komplexes Phänomen, beeinflusst von Vorläufermenge, Ofenprozess, Abgasabsaugung (Messung am Schornstein).
Nachweis: Bei gleicher Schrottladung mit gleichen PCDD/F-Vorläufern (z. B. PVC-Kunststoff) emittiert Consteel signifikant weniger PCDD/F im Abgas als äquivalenter diskontinuierlicher Prozess mit Chargenbeschickung.
Wachsendes Augenmerk auf NOx: Lichtbogen ist Hauptverursacher im EAF. Konventioneller Kübel-EAF: ~250 g/t NOx. Kontinuierliche Beschickung: nur ~120 g/t. Grund: Lichtbögen unter Schaumschlacke → reduzierte Wechselwirkung mit atmosphärischem O₂/N₂.
EAF mit Kübelbeschickung ist lauter als mit kontinuierlicher DRI-Beschickung (Bögen auf Flachbad unter Schaumschlacke). Consteel erweitert diese Betriebsart auf Schrottverarbeitung → signifikante Lärmreduktion. Consteel-Betrieb: ~85 dBA nahe Ofen; Kübel-EAF: allgemein >90 dBA.
Betriebsparameter in laufenden Anlagen: (i) 30–40 % Staubreduktion, (ii) 98 % Verfügbarkeit, (iii) hohe Produktivität 2,7 t Flüssigstahl/h/MW, (iv) reduzierter Stromverbrauch 300 kWh/t, (v) 1–2 % höhere Schrottausbeute, (vi) Produktivitätssteigerung 33 %, (vii) Elektrodenverbrauch -40 %, (viii) Staubemission -30 %, (ix) Stromersparnis ~60 kWh/t bei Nachrüstungen, (x) jährliche Betriebskosteneinsparung 1,90 USD/t Roheisen (inkl. Produktivität, Elektroden, Ausbeute). Dazu: verringerte Netzstörungen, geringerer Schrottverbrauch, kein Brennerbrennstoff.
Herstellungsprozess
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- Lichtbogenschweißen – Funktionsweise: Lichtbogen, Schmelzbad, Schweißnaht
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile
- Lichtbogenschweiß-Ausrüstung: Stromquelle, Kabel, Brenner, Elektroden & PSA