



Explosionsschweißen: Prinzip, Prozess, Typen, Anwendungen, Vor- & Nachteile
Explosionsschweißen (Explosive Welding)
Erfahren Sie hier Prinzip, Funktionsweise, Typen, Anwendungen, Vor- und Nachteile des Explosionsschweißens – mit Diagramm. Explosionsschweißen ist ein Festkörperschweißverfahren, bei dem die Verbindung ohne externe Wärmezufuhr entsteht. Es wird kein zusätzliches Füllmaterial verwendet. Der Prozess findet ohne Bildung einer plastischen Phase statt. Hauptsächlich zum Verbinden großer Flächen ungleicher Werkstoffe, die mit anderen Verfahren nicht schweißbar sind. Anwendungen: große Metallplatten, Rohr-auf-Rohr-Beschichtung, Wärmetauscher-Rohrverschlüsse, elektrische Steckverbinder, Rohrverbindungen.
Prinzip
Das Verfahren basiert auf metallurgischer Bindung. Eine kontrollierte Detonation von Sprengstoff auf der Fügefläche erzeugt eine Hochdruckwelle, die die Werkstücke an der Grenzfläche plastisch verformt. Diese Verformung schafft eine metallurgische Bindung zwischen den Platten – stärker als das Grundmaterial. Die Detonation dauert extrem kurz, sodass das Grundmaterial nicht beschädigt wird. Das Verfahren hängt stark von Parametern ab: Stand-off-Distanz, Detonationsgeschwindigkeit, Oberflächenvorbereitung, Sprengstoffart. Durch die hohe Energie des Sprengstoffs können große Flächen verbunden werden.
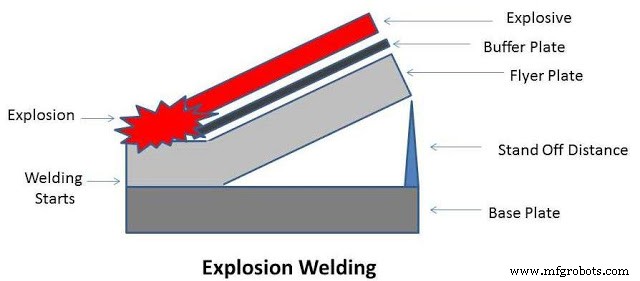
Grundbegriffe
Grundplatte (Base Plate): Stationär auf einem Amboss fixiert. Ein Rückenträger (Backer) stützt die Grundplatte und minimiert Verzug während der Explosion.
Flugplatte (Flyer Plate): Die auf die Grundplatte aufzuschweißende Platte. Geringere Dichte und Streckgrenze als Grundplatte. Parallel oder im Winkel zur Grundplatte positioniert.
Pufferplatte (Buffer Plate): Liegt auf der Flugplatte. Schützt die obere Oberfläche der Flugplatte vor Explosionsschäden.
Stand-off-Distanz: Entscheidender Parameter. Abstand zwischen Flug- und Grundplatte. Dünne Platten: doppelte Flugplattendicke. Dicke Platten: einfache Flugplattendicke.
Sprengstoff (Explosive): In einer kastenförmigen Struktur auf der Flugplatte platziert. Typische Sprengstoffe: RDX, TNT, Bleiazid, PETN.
Detonationsgeschwindigkeit: Rate der Sprengstoffdetonation. Sollte unter 120 % der Schallgeschwindigkeit liegen. Hängt von Sprengstoffart und Dichte ab.
Typen
Nach Aufbaukonfiguration zwei Typen:
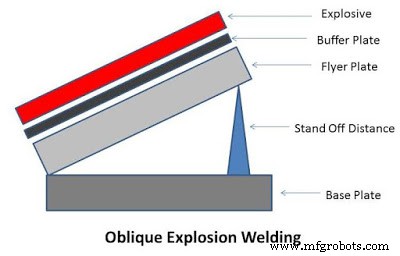
Schräges Explosionsschweißen (Oblique Explosion Welding)
Grundplatte auf Amboß fixiert, Flugplatte im Winkel zur Grundplatte. Für dünne, kleine Platten.
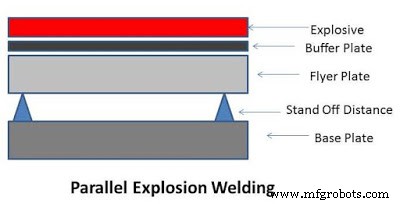
Paralleles Explosionsschweißen (Parallel Explosion Welding)
Flugplatte parallel zur Grundplatte mit definierter Stand-off-Distanz. Für dicke, große Platten.
Funktionsweise
Ablauf im Überblick:
- Fügeflächen von Flug- und Grundplatte reinigen und vorbereiten.
- Grundplatte auf Amboß fixieren, Flugplatte oben darauf mit vordefiniertem Abstand (Stand-off). Neigung oder Parallelität je nach Konfiguration.
- Pufferplatte auf Flugplatte setzen – Schutz der oberen Fläche vor Explosionsdruck.
- Vorbereiteter Sprengstoff in passender Box auf Pufferplatte legen. Zünder an einer Seite zur Detonation.
- Zünder zündet Sprengstoff → Hochdruckwelle verformt Grenzflächen plastisch → metallurgische Bindung zwischen Grund- und Flugplatte (stärker als Grundmaterial).
Anwendungen
- Großformatige Aluminium-Edelstahl-Bleche.
- Zylindrische Bauteile: Rohre, Konzentrische Zylinder, Tuben.
- Wärmetauscher: Beschichtete Bleche mit Stahl.
- Verbindung ungleicher Metalle, die sonst nicht schweißbar sind.
- Kühllüfter etc.
Vor- und Nachteile
Vorteile
- Verbindung gleicher und ungleicher Werkstoffe.
- Einfache Bedienung und Handhabung.
- Große Flächen in einem Durchgang schweißbar.
- Hohe Verbindungsrate – meiste Zeit in Vorbereitung.
- Keine Beeinträchtigung der Werkstoffeigenschaften.
- Festkörperverfahren – kein Füllmaterial, Flussmittel etc.
Nachteile
- Nur duktile, zähe Metalle schweißbar.
- Hoher Lärm – Lärmbelastung.
- Stark prozessparameterabhängig.
- Hohe Sicherheitsanforderungen durch Sprengstoff.
- Begrenzte Nahtgeometrien.
Das war der Überblick über Explosionsschweißen: Prinzip, Funktionsweise, Typen, Anwendungen, Vor- und Nachteile. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für mehr Artikel. Vielen Dank!
Herstellungsprozess
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Festkörperschweißen: Prinzipien, Typen, Anwendungen, Vor- & Nachteile
- MIG-Schweißen erklärt: Funktionsweise, Vor- und Nachteile