



Blechbiegen: Techniken, Terminologie und Verfahren im Überblick
Blechbiegen (Sheet Metal Bending)
Blechbearbeitung sind vielseitige Verfahren in der Metallumformung. Aufgrund diverser Vorteile weit verbreitet in der Fertigung. Alle Karosserien, Metalltüren, Ventilatorflügel, Metallschreibtische etc. sind Blechprodukte. Verschiedene Prozesse zur Formgebung. Klassifikation in drei Gruppen:
- Blechschneiden
- Blechbiegen
- Tiefziehen
Im vorigen Artikel: Blechschneideverfahren. Hier: Blechbiegen.
Biegeterminologie
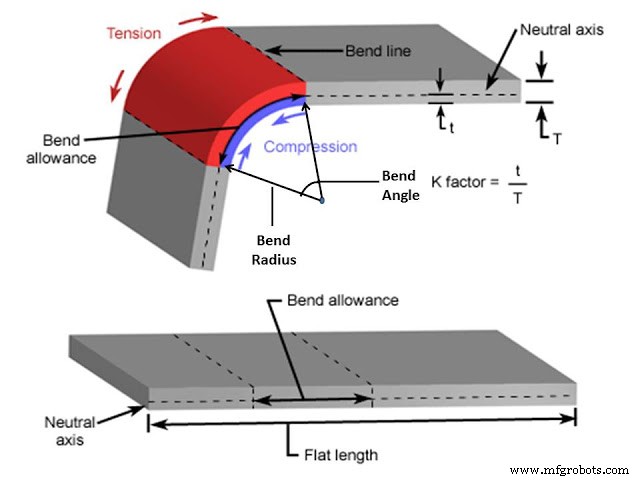
Neutralfaser (Neutral Axis): Imaginäre Achse, die während des Biegens keine Spannung erfährt.
Außenfasern (Outer Fibers): Unter Zugspannung während des Biegens. Eine Seite der Neutralfaser. Rot im Bild.
Innenfasern (Inner Fibers): Unter Druckspannung während des Biegens. Blaue Farbe im Bild.
Biegezugabe (Bend Allowance): Länge der Neutralfaser im Biegebereich.
Biegewinkel (Bend Angle): Winkel, den der Biegebereich im Zentrum bildet.
Biegeradius (Bend Radius): Abstand zwischen Biegezentrum und Neutralfaser. Bezeichnet mit r.
Mindestbiegeradius (Minimum Bend Radius): Radius, bei dem auf der Außenseite ein Riss erscheint. Meist als Vielfaches der Blechdicke: 2T, 3T, 4T etc. Materialabhängig.
Federback (Springback): Nach Lastentfernung elastische Erholung → Werkstück strebt Ursprungsposition an. Erhöht endgültigen Biegeradius, verringert Biegewinkel.
Biegeprozess
Biegen verformt Metall so, dass Länge und Dicke vor/nach Biegen gleich bleiben (idealisiert). Praktisch: geringe Änderungen im Biegebereich. Jedes Metall unter Moment/Kraftpaar neigt zum Biegen. Bleche haben hohe Biegefähigkeit → vielseitig für Formgebung.
Gängige Blechbiegeverfahren
Abkantpressen (Press Brake Forming)
Mechanische/hydraulische Abkantpresse mit langen Werkzeugen formt Blech in diverse Formen. Einfachste Biegemethode, leicht automatisierbar.
Rollbiegen (Roll Bending)
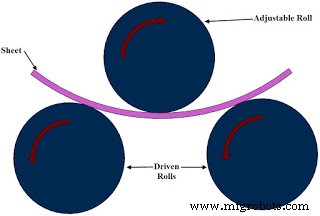
Drei Rollen, Abstand einstellbar → diverse Krümmungen formbar.
Vier-Schlitten-Biegen (Four Slide Machine Bending)
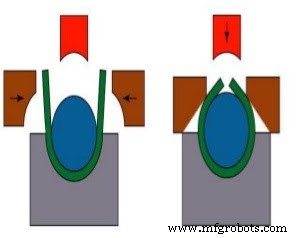
Drei bewegliche, ein feststehender Schlitten biegen Werkstücke wie abgebildet. Für kleine Werkstücke.
Wulsten (Beading)
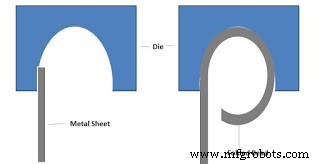
Blechrand wird in Matrizenhöhle gebogen. Erhöht Flächenträgheitsmoment & Steifigkeit. Entfernt scharfe Kanten.
Bördeln (Flanging)
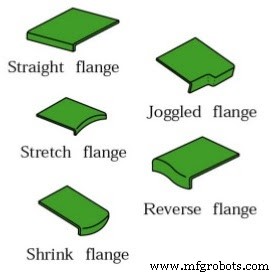
Blechränder werden senkrecht zur Länge gebogen. Weiter unterteilbar: Gerade Bördel, Streckbördel, Versatzbördel, Schrumpf bördel etc.
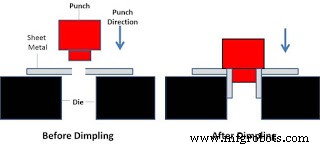
Sicken / Muldenformen (Dimpling)
Loch in Blech stanzen, dann mit Stempel-Matrize-System zu Bördel aufweiten.
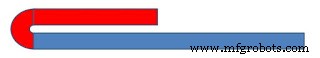
Umsäumen (Hemming)
Blechrand wird auf sich selbst umgeklappt. Erhöht Steifigkeit, entfernt scharfe Kanten.
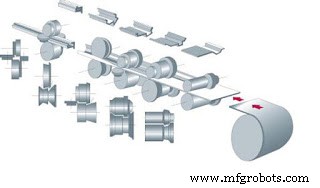
Rollformen (Roll Forming)
Kontinuierliches Biegen für lange Werkstücke. Reihe von Rollen mit verschiedenen Profilen. Blech durchläuft Rollen → Teil wird kontinuierlich geschnitten & gestapelt.
Das waren die gängigsten Blechbiegeverfahren. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für weitere Fachartikel. Vielen Dank!
Herstellungsprozess
- Blechbiegen mit Abkantpresse meistern: Techniken, CNC-Power & Brancheninsights
- Blechumformung: Techniken & Anwendungen für die moderne Fertigung
- Präzisions-Blechbiegen: Kosteneffiziente & zuverlässige Fertigung
- Referenzhandbuch: Minimaler Biegeradius beim Blechbiegen
- Experten-Design-Tipps für Blechbiegen: Form, Festigkeit & Präzision
- Blechstanzen: Kosteneffizienter Vorteil für die moderne Fertigung
- Blechstanzen verstehen: Prozess, Werkzeuge und Anwendungen
- Biegemaschinen für Bleche: Typen, Prozesse & Anwendungen
- Blechumformen meistern: Techniken & Anwendungen
- Dünnes Blech: Vielseitige Anwendungen von Edelstahl