



Tiefziehen: Wie Blech in komplexe Formen umgeformt wird
Tiefziehprozess (Deep Drawing)
Tiefziehen ist ein Blechumformverfahren. Bleche werden in der Fertigungsindustrie aufgrund einfacher Bearbeitung, geringem Gewicht und Formvielfalt stark genutzt. Auch gute Festigkeit. Vielfältige Vorteile machen Blechprodukte vielseitig einsetzbar.
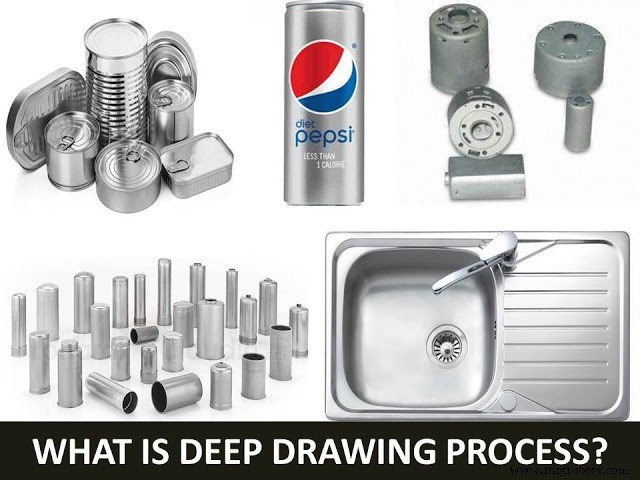
Viele Industrien – Automobil, Luftfahrt, Schiffsbau – sind stark mit Blechbearbeitung verbunden. Alltägliche Produkte: Metalltüren, Schreibtische, Dosen, Dachbleche etc.
Blechumformverfahren lassen sich in drei Gruppen gliedern:
- Blechschneiden
- Blechbiegen
- Tiefziehen
In vorigen Artikeln wurden Schneiden und Biegen behandelt. Dieser Artikel fokussiert auf Tiefziehen.
Wichtige Bauteile beim Tiefziehen
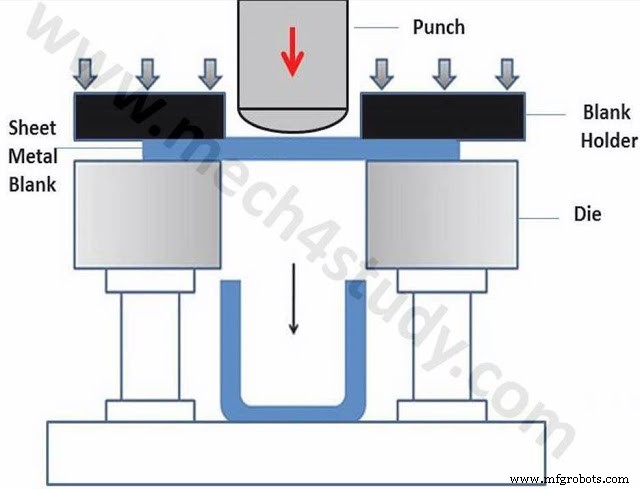
Ziehring / Matrize (Circular Die): Blechzuschnitt (Rohling) liegt auf ringförmiger Matrizenöffnung. Matrize aus Werkzeugstahl, Gusseisen, manchmal Hartmetall oder Kunststoff.
Blechhalter / Niederhalter (Blankholder): Hält Rohling an Position. Liefert notwendige Haltekraft während des Ziehens. Kraft nicht zu hoch (Einreißen) und nicht zu niedrig (Faltenbildung).
Stempel (Punch): Bringt notwendige Ziehkraft auf Rohling. Fährt abwärts, presst Rohling in Matrizenhöhle → Becherform. Stempeldurchmesser = Dp.
Rohling (Blank): Blechzuschnitt für Tiefziehen. Auf offener Matrize positioniert. Rohlingdurchmesser = Do.
Grenzziehverhältnis (Limiting Drawing Ratio - LDR): Verhältnis Rohlingdurchmesser zu Stempeldurchmesser (Do/Dp). Entscheidender Parameter.
Arbeitsablauf
Rohling wird mit Niederhalter auf offener Matrize positioniert. Niederhalter spannt Rohling. Stempel (mechanische/hydraulische Presse) fährt ab, übt Ziehkraft aus. Verformt Blech, presst es in Matrizenhöhle → Becherform. Zu hohe Kraft → Wandverdünnung, bei Übermaß → Einreißen. Ziehkraft muss im sicheren Bereich bleiben.
Tiefziehen hängt von verschiedenen Parametern ab:
Niederhalterdruck: Zu niedrig → Faltenbildung. Zu hoch → Wandeinriss. Optimaler Bereich: ca. 0,7–1 % der Summe aus Streckgrenze und Zugfestigkeit des Blechs.
Manchmal werden Ziehrippen (Drawbeads) eingesetzt, um Materialfluss in die Matrize zu steuern und Niederhalterdruck zu reduzieren. Sie behindern Fluss durch Biegen/Entbiegen während des Ziehens.
Luftspalt Stempel-Matrize (Clearance): 7–14 % über Blechdicke. Zu klein → Scherschneiden des Rohlings.
Eckenradius Stempel & Matrize: Zu groß → Falten. Zu klein → Bruch. Radius dazwischen wählen.
Schmierung: Senkt Kräfte, erhöht Ziehbarkeit, reduziert Fehler & Werkzeugverschleiß. Nicht auf Stempel (Reibung Stempel-Rohling verbessert Ziehbarkeit durch Zugspannungsreduzierung). Gängige Schmierstoffe: Mineralöle, Seifenlösungen, Schwere Emulsionen.
Das war der Überblick über den Tiefziehprozess. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für weitere Fachartikel. Vielen Dank!
Herstellungsprozess
- Schmieden erklärt: Prozess, Arten & Materialien
- Verzinken erklärt: Definition, Verfahren & Prozesse zum Korrosionsschutz
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- Blech einfach erklärt: Definition, Arten und gängige Anwendungen
- Metal Casting Explained: Definition, Types & Process
- Die richtige Blechfertigungsmethode für Ihr Projekt wählen
- Blechstanzen verstehen: Prozess, Werkzeuge und Anwendungen
- Gießereien verstehen: Wo Metall zu Bausteinen der modernen Industrie wird
- Biegemaschinen für Bleche: Typen, Prozesse & Anwendungen
- Blechrichten: Was es ist & warum es wichtig ist