



Gießerei-Evolution: Spitzentechnologie & Sicherheitsstandards
Gießereien entwickeln sich weiter durch innovative Technologie & Arbeitssicherheit
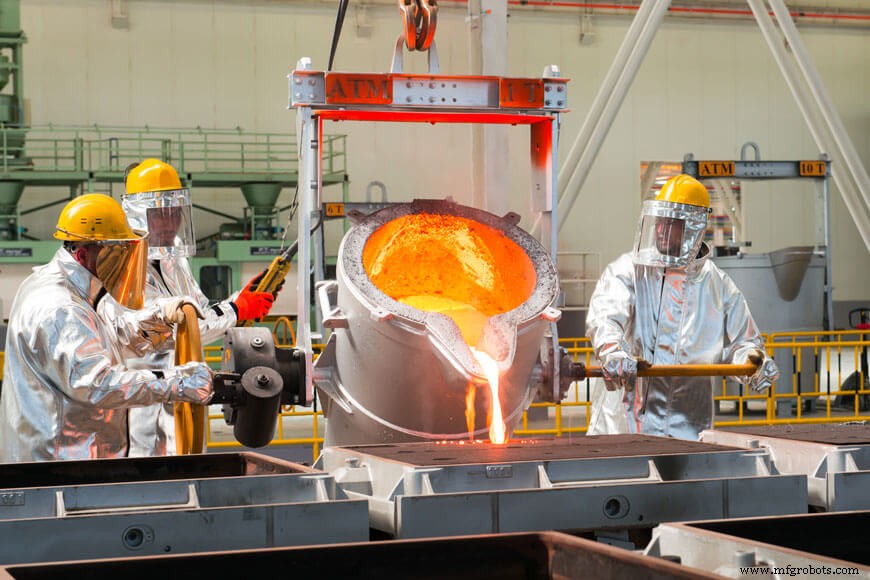
Eine Gießerei ist ein industrielles Werk, in dem Metall geschmolzen und durch Eingießen in eine Form in bestimmte Formen gegossen wird. Der Prozess selbst ist jahrhundertealt. Heute hängen ca. 90 % aller hergestellten Güter von Metallgussstücken für Komponententeile ab, wobei Autos und LKWs der größte Markt sind. Aluminium, Eisen und Stahl sind die häufigsten in Gießereien verarbeiteten Legierungen.
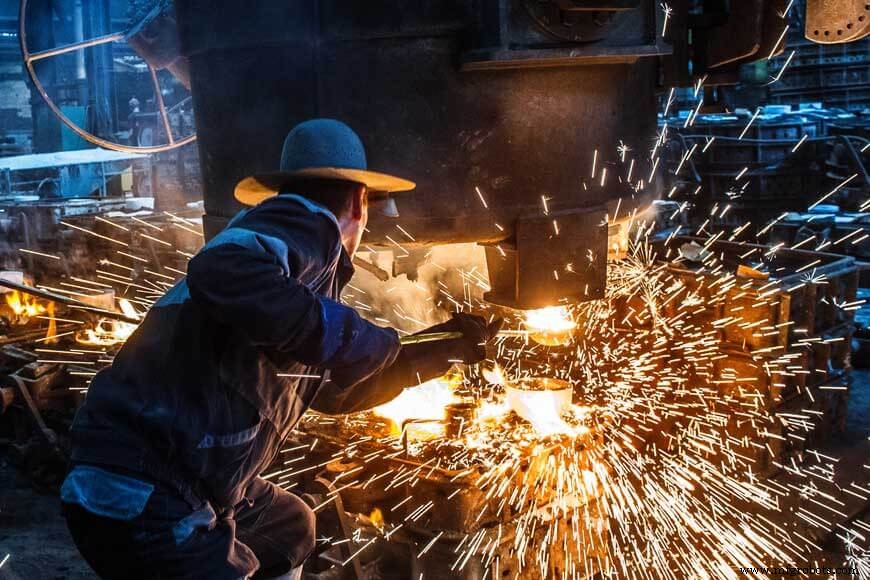
Geschichte der Gießereien
Seit Generationen findet die Menschheit innovative Wege, natürliche Rohstoffe zu nutzen – die Arbeit mit Metallen ist seit der Antike Teil der Zivilisation. Archäologen haben eine breite Palette von Artefakten entdeckt, von Kultobjekten bis zu Werkzeugen und Kriegswaffen. Tatsächlich wurden die Epochen der Menschheitsgeschichte nach den Fortschritten in der Metalltechnik benannt: Kupferzeit, Bronzezeit und Eisenzeit. Der älteste bekannte Guss, den Historiker fanden, ist eine Kupferaxt, die mit einer Mumie aus ca. 3300 v. Chr. begraben entdeckt wurde.
Gießerei und Ofen stammen aus Mesopotamien und den Regionen Irak und Syrien. Tonformen und heiße Feuergruben dienten zum Schmelzen und Formen von Kupfer, Gold und Silber. Diese primitiven Gießereien schmolzen Kupfer und konnten komplexere Formen schaffen, aber erst mit der Einführung von Zinn machte die Metallverarbeitung einen signifikanten Fortschritt. Die Zugabe von Zinn senkte die Temperatur, bei der die beiden Metalle schmolzen und Bronze bildeten – die erste Legierung.
Über aufeinanderfolgende Jahrhunderte und Generationen wurden verschiedene Metallverarbeitungs- und Gusstechniken entwickelt und verloren, als verschiedene Zivilisationen die kulturelle und technologische Landschaft dominierten. Im Mittelalter wurden die Prozesse des Metallgusses in Gießereien erstmals dokumentiert. Vannoccio Biringuccio (1480–1539) ist als „Vater der Gießereiindustrie“ bekannt, da er das erste Handbuch über Gießereien verfasste, von dem die Technologie weiterentwickelt wurde.
Die erste offizielle Gießerei war die „Kanonenwerkstatt“, die 1479 in Moskau erbaut wurde. Die europäische Metallgießereiindustrie des 14. und 15. Jahrhunderts wurde bekannt für die Produktion von Bronze- und Eisenglocken, Kanonen und Kanonenkugeln.
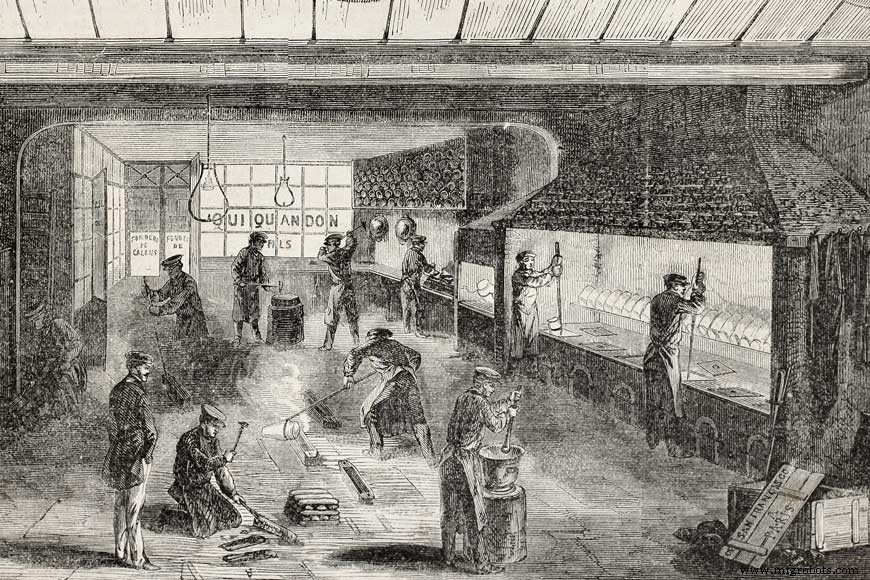
In Nordamerika wuchs die Metallgussindustrie zur Unterstützung des Fortschritts der Siedler in der Neuen Welt. Fortschrittlichere und stärkere Werkzeuge, Hufeisen und Schienen waren nötig, um den Bedarf der sich entwickelnden Städte zu decken.
Saugus Iron Works war die erste Gießerei in den USA, 1642 von europäischen Stahlherstellern in Auftrag gegeben. In Lynn, Massachusetts etabliert, wurde sie als Geburtsort der amerikanischen Eisen- und Stahlindustrie bekannt.
Entwicklungen in der Gießereitechnologie
Gießereiprozesse entwickeln sich kontinuierlich weiter, um Produktqualität und Produktionseffizienz zu verbessern und neue Technologien zu nutzen. Durchbrüche in der Entwicklung haben zu bedeutenden Fortschritten im Metallguss zu Schlüsselmomenten der Industriegeschichte geführt.
Ofenentwicklungen
Der Übergang von Kohle zu Koks als Brennstoff für Gießereien wurde von Abraham Darby vorangetrieben. Seine Innovation 1709 führte zu einer signifikanten Effizienz- und Kostensenkung und ermöglichte den Bau viel größerer Öfen als zuvor möglich.
Cupolofen
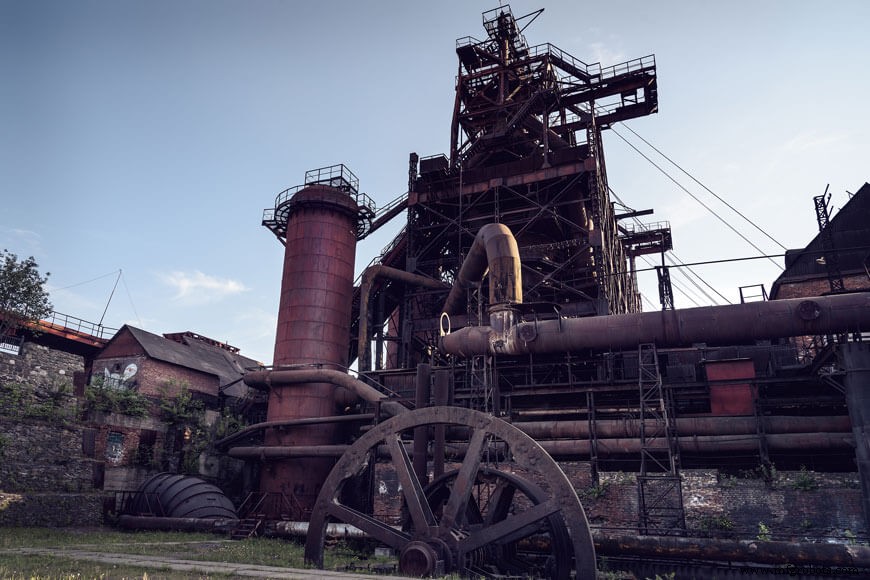
Der Cupolofen wurde 1720 vom Franzosen René-Antoine Ferchault de Réaumur entwickelt. Die kuppelförmige Struktur hat eine Öffnung zur Beschickung und Scharniertüren an der Basis zum Entleeren nach Abschaltung. Ein Koksbett trägt das schmelzende Metall, Koks und Kalksteinfluss über den Düsen (Öffnungen, wo Luft zugeführt wird). Obwohl der Cupolofen einst die Gießereilandschaft dominierte, wurde er weitgehend durch effizientere elektrische Induktions- und Lichtbogenöfen ersetzt.
Tiegelverfahren
Im 18. Jahrhundert in England war Benjamin Huntsman der Unternehmer hinter der Entwicklung des Tiegelverfahrens. Dies war der erste Prozess, in dem Stahl vollständig geschmolzen werden konnte, um nach dem Gießen ein einheitliches Produkt zu erhalten.
Lichtbogenofen
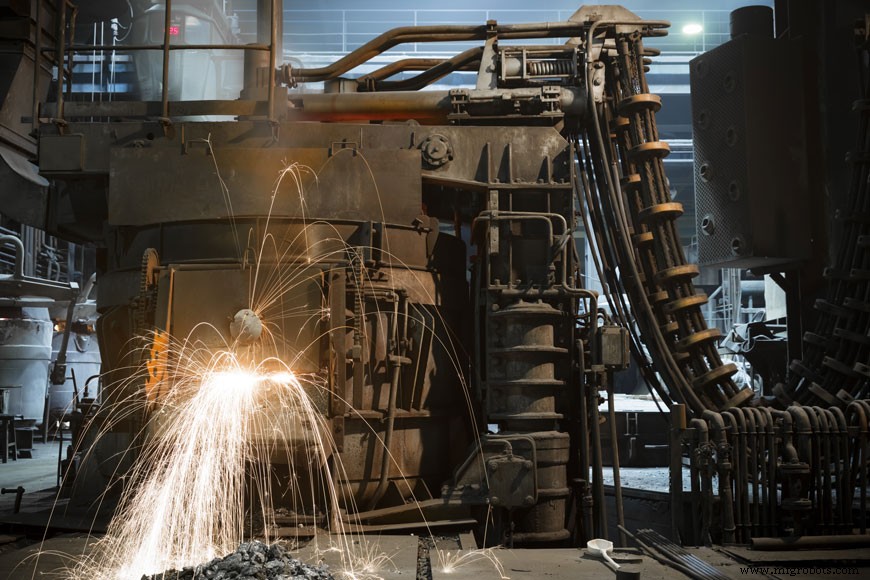
Die Einführung kommerzieller Stromversorgung trug zur Erfindung von Lichtbogenöfen bei. Graphitelektroden erzeugen den Lichtbogen und liefern Strom als Energiequelle zum Schmelzen von Eisen. Der erste Lichtbogenofen wurde 1900 von Paul Héroult aus Frankreich geschaffen. 1907 wurde ein kommerzielles Werk in den USA etabliert. Diese Öfen sind bei niedrigeren Produktionsraten wirtschaftlicher und können intermittierend betrieben werden, was Metallgießereien mehr Flexibilität gibt.
Induktionsofen
Elektrische Induktionsöfen nutzen einen hochleistungsfähigen Wechselstrom, der durch eine Spule fließt, um Wirbelströme im Metall zu induzieren, wodurch Wärme erzeugt wird. Sie sind heute am häufigsten in Produktionsgießereien zu finden.
Gussentwicklungen
In der Antike wurde Metallguss in Tonformen durchgeführt. Einer der großen assyrischen Könige, Sanherib, behauptete, die Technik des Gießens von Bronze und Kupfer in Tonformen perfektioniert zu haben. Mit der Zeit transformierten technologische Entwicklungen den Gussprozess – von Sandguss bis zu elektromagnetischer Technologie.
Sandguss
Vannoccio Biringuccio, der Gießereimann des späten 15. und frühen 16. Jahrhunderts, schrieb ein Buch über alle Formen des Gusses und verwandter Arbeiten. Das Buch beschreibt die Verwendung von Sandguss, die nächste große Phase der Gusstechnologie. Anfangs wurde Sand mit Ton als Bindemittel gemischt, damit die Form beim Guss ihre Form behielt, aber im Laufe der Zeit wurden neue Sandarten und Bindemittel entwickelt.
Grünsand ist eines der heute häufiger verwendeten Materialien. Historisch bestand Grünsand aus Quarzsand, Bentonit-Ton, Wasser und Seekohle. Seekohle wird heute jedoch nicht mehr häufig verwendet und wurde durch andere Materialien ersetzt. Während Grünsandguss weiterhin gebräuchlich ist, werden „No-Bake“-, chemisch abgebundene oder kaltabbindende Verfahren in heutigen Gießereien vorherrschend.
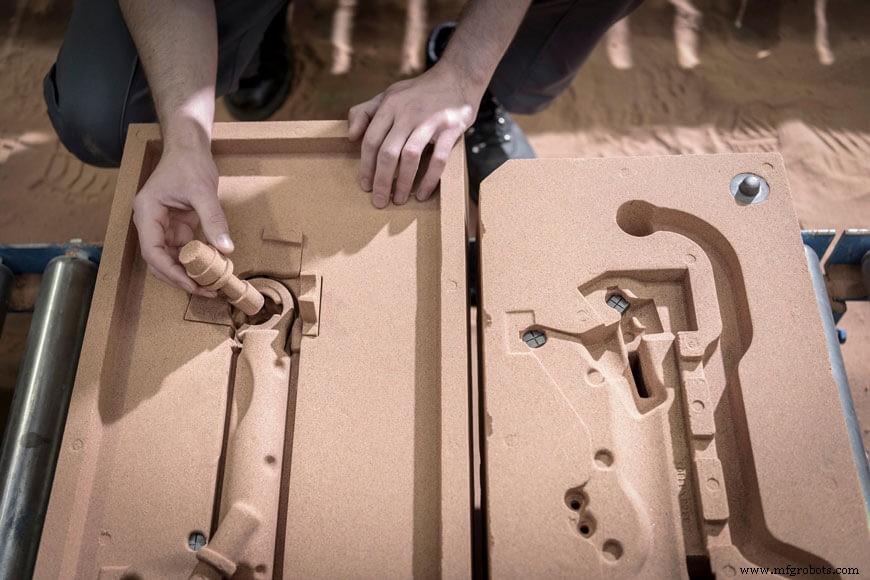
Druckguss
Druckguss und Feinguss (Investment Molding) sind moderne Techniken, die neu verfügbare Materialien nutzen, um Gussqualität und Produktionskosten zu verbessern. Druckguss zeichnet sich dadurch aus, dass flüssiges Metall unter hohem Druck in eine Formkavität gepresst wird. Je nach Metallart wird eine Warm- oder Kaltkammer-Maschine verwendet. Druckgussteile sind bekannt für gute Oberflächenqualität und Maßhaltigkeit.
Strangguss
Vielleicht der bedeutendste Fortschritt im Gussprozess war die Einführung der Stranggießmaschine. Flüssiges Metall wird in eine Form gegossen und langsam zurückgezogen, um kontinuierliche Längen erstarrten Metalls zu erzeugen. Der Hauptvorteil dieser Kohlenstoffstahl-Gussmethode ist die Eliminierung einiger nachgelagerter Verarbeitungsschritte. Diese Halbzeuge können durch Walzen leichter zu Fertigprodukten umgeformt werden.
Dauerformen (Permanent Molds)
Im 21. Jahrhundert machten Gussprozesse einen weiteren Sprung nach vorne durch die Einführung elektromagnetischer Technologie. Eine Induktionsspule wird um eine wassergekühlte Form mit Wechselstrom gewickelt, der elektromagnetische Felder erzeugt.
Diese elektromagnetischen Felder durchdringen das abkühlende Metall und verursachen die Bildung von Wirbelströmen im flüssigen Metall, was zu zwei positiven Ergebnissen führt:
- Der Kontakt zwischen dem abkühlenden Metall und der Formoberfläche ist „weich“, was eine bessere Oberflächenqualität ergibt. Bei Standard-Wasserkühlguss bildet sich durch „harten“ Kontakt mit der Form eine dicke Schicht grober Mikrostruktur. Diese Schicht wird vor dem Walzen abgenommen, was zu erheblichem Materialverlust und Kostenerhöhung führt.
- Die Homogenität des Metalls wird durch Reduzierung der Korngrenzen-Segregation stark verbessert.
Qualitätsentwicklungen
Sir Henry Bessemer war der Innovator hinter neuen Techniken zur Entfernung von Kohlenstoff und überschüssigem Sauerstoff aus flüssigem Stahl, die in der Erfindung des Konverters gipfelten. Bessemer entdeckte, dass das Einblasen von Sauerstoff durch das flüssige Metall eine Reaktion mit Kohlenstoff und Silizium im Material verursachte – Verunreinigungen wurden entfernt, aber das Material wurde auch für leichteres Gießen erhitzt.
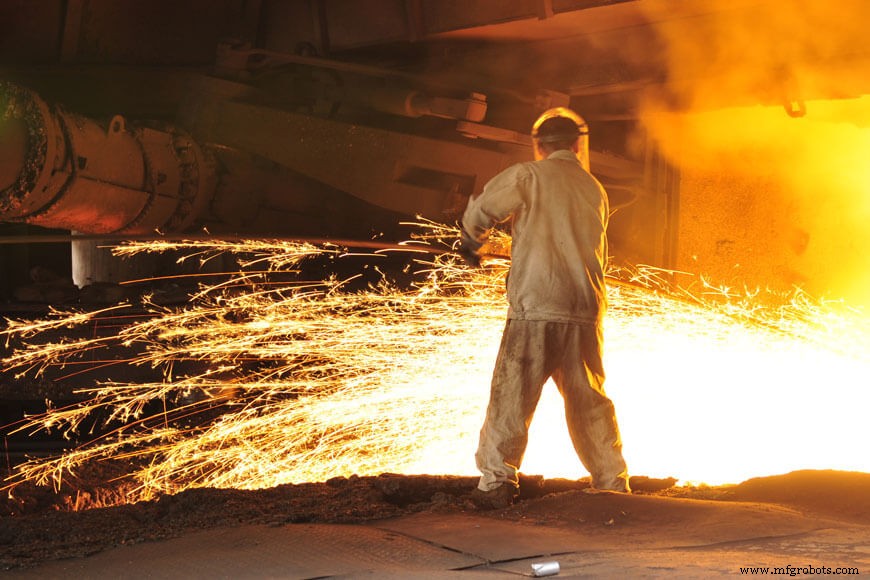
Konverter werden heute für feine Qualitätskontrolle verwendet, indem präzise Kohlenstoffgehalte eingestellt und Legierungen sowie andere Additive für die spezifischen Produkteigenschaften hinzugefügt werden. In einem Lichtbogenofen kann Sauerstoff in das Bad injiziert werden, um Kohlenstoff und viele andere Elemente und Verunreinigungen „auszubrennen“. Dies macht das initiale Bad so rein wie möglich und erlaubt der Gießerei, die Schmelze auf den perfekten Gehalt zu legieren. Beim Induktionsschmelzen kann die Gießerei nur mit einem Bad beginnen, das aus dem Zuschuss oder Schrott geschmolzen wurde – der chemische Gehalt des Schrotts muss der Chemie des Bads entsprechen, das die Gießerei initial nutzt.
Mess- und Steuerungsentwicklungen
Gekoppelt mit Fortschritten in Produktionsmethoden gab es Fortschritte in Laborprüfmethoden von flüssigem Metall während der Fertigung noch im Prozess. Proben können aus Konvertern entnommen und mit Spektrometern oder Röntgenfluoreszenzanalyse analysiert. Dieses Echtzeit-Feedback zur chemischen Zusammensetzung schafft die Möglichkeit für Hersteller, Anpassungen vor dem Gießen vorzunehmen und wertvolle Zeit und Ressourcen durch Nacharbeit zu sparen.
Obwohl ein erfahrener Bediener Oberflächenfehler und potenzielle Mängel am Gussprodukt mit bloßem Auge erkennen kann, hat die Verbesserung nicht-zerstörender Prüfmethoden den Kunden mehr Sicherheit in der Integrität des Produkts gegeben:
- Farbindikator- und Fluoreszenzpulverprüfung (Dye Penetrant and Fluorescent Powder) können in Eindringöl suspendiert und auf die Oberfläche des fertigen Gussstücks aufgetragen werden. Oberflächenrisse und -fehler sind sofort bei Auftrag des Entwicklers oder unter UV-Licht sichtbar.
- Röntgenprüfung (Radiographic inspection) ist die effektivste Methode zur Identifizierung interner Lunker, Risse oder Einschlüsse. Der Guss wird Röntgenstrahlung aus einer Röntgenröhre ausgesetzt, und das auf dem Röntgenfilm erzeugte Bild zeigt Dichteänderungen im Gussstück. Der Vorteil: das Röntgenbild dient als dauerhafter Nachweis, der das Produkt durch seinen Lebenszyklus für Qualitäts- und Sicherheitskontrolle begleiten kann.
- Flüssige Farbindikatorprüfung (Liquid Dye Penetrant Inspection, LPI) kann winzige Risse, Poren oder andere Oberflächenunregelmäßigkeiten in sowohl ferro- als auch nicht-ferrolegierten Gussstücken finden, die mit bloßem Auge schwer zu sehen sind. LPI nutzt eine gefärbte Öllösung auf der Gussstückoberfläche, die in Oberflächenfehler eindringt. Nach Auftragen eines speziellen Entwicklers werden die Fehler deutlich sichtbar.
- Magnetpulverprüfung (Magnetic Particle Inspection, MPI) hilft, die Lage von Oberflächenunterbrechungen in ferromagnetischen Metallen zu identifizieren. Sie kann auch Unterflächenfehler anzeigen, wenn die Magnetisierkraft ausreicht, um ein Streufeld an der Oberfläche zu erzeugen. Bei diesem Test wird ein magnetischer Fluss in ferromagnetischem Material induziert. Jede abrupte Unterbrechung in seinem Pfad resultiert in einem lokalen Streufeld. Werden fein verteilte Partikel ferromagnetischen Materials in die Nähe gebracht, bieten sie einen Pfad geringster Reluktanz für das Streufeld und nehmen eine Position ein, die dessen wirksame Grenzen grob umreißt. Der zu prüfende Guss wird magnetisiert, und seine Oberfläche mit Magnetpulver bestäubt. Ein niedriggeschwindiger Luftstrom bläst das überschüssige Pulver weg, sodass der Fehler vom verbleibenden Pulver umrissen wird. Das Pulver kann während des Magnetisierstroms (kontinuierliche Methode) oder nach Abschalten (Rückstandsmethode) aufgebracht werden. Es kann trocken oder in einem leichten Petroleumdestillat ähnlich Kerosin suspendiert aufgebracht werden.
Magnetpulverprüfung (MPI)
Magnetpulverprüfung (MPI) ist eine Art nicht-zerstörender Prüfung, die magnetischen Fluss nutzt, um Oberflächenfehler zu bestimmen. Sehen Sie, wie ein Arbeiter nicht-zerstörende Prüfung an einer Öl- und Gas-Schweißverbindung durchführt.
- Ultraschallprüfung (Ultrasonic Testing, UT) identifiziert interne Fehler durch Schall, indem hochfrequente akustische Energie in einen Guss übertragen wird. UT erlaubt die Untersuchung des Querschnittsbereichs eines Gussstücks und gilt daher als volumetrische Inspektionsmethode. Die hochfrequente akustische Energie durchläuft den Guss, bis sie die gegenüberliegende Oberfläche, Grenzfläche oder einen Fehler trifft. Die Grenzfläche oder der Fehler reflektiert Anteile der Energie, die in einer Empfangseinheit gesammelt und für den Analysten angezeigt werden. Das Muster der Energieablenkung kann Lage und Größe eines internen Fehlers sowie Wanddicke und Knötchenzahl von Sphäroguss anzeigen. UT erfordert Wissen und Erfahrung für eine genaue Interpretation der Ergebnisse – was die Inspektionskosten erhöht.
Sicherheitsentwicklungen
Arbeit in einer Gießerei ist ein gefährlicher Beruf. Es gibt zahlreiche chemische, mechanische und thermische Gefahren, die kontrolliert werden müssen, um potenzielle Schäden für Arbeiter zu eliminieren.
Einer der Schlüsselbereiche, der die Arbeitssicherheit verbessert hat, ist die Mechanisierung der Industrie.
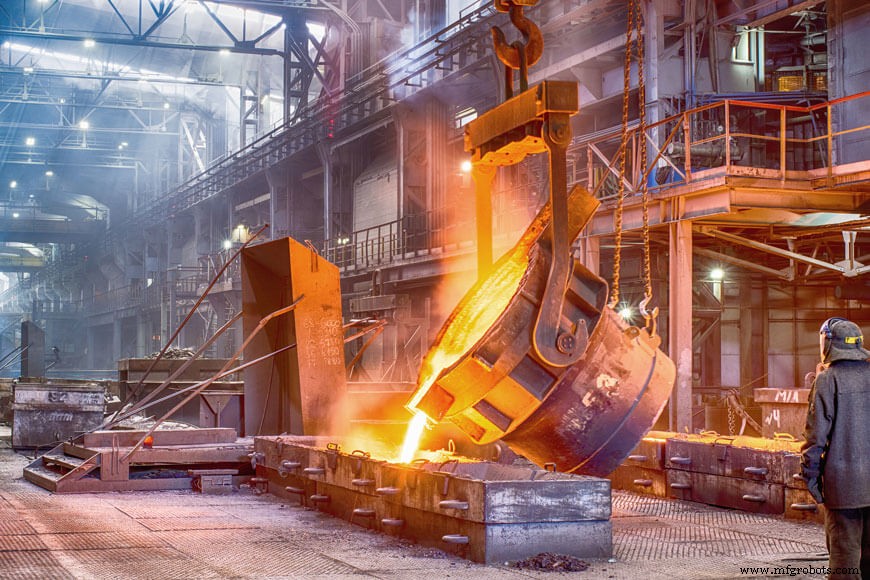
Früher wurden Gießpfannen (Ladles) manuell gehoben, bewegt und auf dem Gießereigelände transportiert. Dann wurden Zahnradpfannen eingeführt, die es einem Bediener ermöglichten, die Pfanne aus der Distanz zu bedienen und zu steuern, statt neben dem Gefäß mit flüssigem Metall zu stehen. Kräne wurden eingeführt, um Pfannen in Gießposition zu heben, aber der Lärm der Produktionsumgebung und Sichtlinienbeschränkungen bedeuteten, dass Kranführer weiterhin gefährdet waren, Unfälle zu verursachen. Prozesskräne sind die neueste Entwicklung, bei der Pfannen auf vorgegebenen Schienen mit Hebevorrichtungen fahren, wodurch die Chance eliminiert wird, dass ein Bediener unter normalen Betriebsbedingungen in den Weg der bewegten Pfanne gerät.
Die Zukunft der Gießereien
Zukünftige Technologietrends
Effizienz ist die vorherrschende Motivation für technologische Fortschritte in Gießereien. Es gibt einen starken Fokus auf die Reduzierung des Energieverbrauchs aufgrund des Schwerpunkts auf nachhaltiger Fertigung sowie der damit verbundenen Kostensenkung. Eine kleinere Belegschaft in Gießereien wird auch das Verletzungspotenzial reduzieren und die Produktion optimieren.
Verbesserungen in der Automatisierung und eine Bewegung hin zu Computersimulationen – wie Erstarrungssimulationssoftware – werden die Abhängigkeit der Gießereiindustrie von Arbeitskraft verringern und Genauigkeit und Effizienz verbessern. Computerunterstützte Prozesssimulation bietet Prozessmodelle, die jetzt ausreichend ausgereift sind. Dies ermöglicht Gießereiingenieuren, die virtuelle Welt zur Vorbereitung auf die reale Welt zu nutzen und damit die Anzahl der Versuchsiterationen zu minimieren.
Die Koordinatenmessmaschine (CMM) bringt ein neues Maß an Präzisionsmessung in die Werkstatt der Zerspanungsindustrie. Inspektion von Bohrungen, Nuten, geschweißten Teilen und Verformungen kann schnell erfolgen – was die Zykluszeit signifikant reduziert. Die gescannten Daten werden dann mit taktilen Ergebnissen in grafischen Berichten für einfache Interpretation kombiniert. Die CMM ist eine treibende Kraft zur Steigerung der Produktivität und Bereitstellung praktischer Einblicke.
Zukünftige Markttrends
Der Gießereimarkt wurde im letzten Jahrzehnt von Konsolidierung in große Konglomerate dominiert. Skaleneffekte sind ein Haupttreiber dieses Trends und werden voraussichtlich in absehbarer Zukunft fortbestehen. Kleinere und weniger effiziente Betriebe werden aufgrund der Marktkonkurrenz weiterhin schließen.
Zukünftige Umwelt- und Sicherheitstrends
Metallrecycling ist eine Erfolgsgeschichte nachhaltiger Entwicklung, aber es bleibt Bedarf, die nachhaltige Nutzung anderer Produkte im Metallgussprozess zu entwickeln. Neue Wege zur Nutzung von Schlacke und verbrauchten Formstoffen werden weiterhin identifiziert und erforscht, um mit den ständigen regulatorischen Fortschritten gegen Abfallentsorgung Schritt zu halten.
Schnelle Fortschritte in der Robotertechnik haben Türen geöffnet, um die Exposition von Menschen gegenüber gefährlichen Situationen zu reduzieren. Innovatoren in der Robotik für industrielle Umgebungen entwickeln vollständig automatisierte Roboterzellen, die keinen menschlichen Eingriff am Arbeitsplatz erfordern.
Gießereien und ihre fortgesetzte Evolution
Metallguss ist seit der Antike Teil der menschlichen Gesellschaft und wächst täglich in Nutzung und Fortschritten.
Heute beeinflussen gegossene Metallprodukte unser Leben auf vielfältige Weise. Autoteile, Küchenutensilien, Werkzeuge und viele andere Alltagsprodukte sind allesamt Ergebnis der Fertigungsprozesse von Gießereien.
Über Jahrhunderte hat Technologie dramatische Fortschritte gemacht, um Konsistenz und Qualitätskontrolle von gegossenen Metallprodukten zu verbessern – während die Arbeitssicherheit der Arbeiter verbessert und Kosten durch größere Effizienz gesenkt wurden. Eine Studie der Gießereigeschichte offenbart herausragende Unternehmer, Ingenieure, Innovatoren und Problemlöser, die jeweils einen Teil zur Entwicklung dieser Industrie beigetragen haben.
Die wirtschaftlichen Drucke des globalen Marktplatzes schaffen weiterhin ein Umfeld, das Innovation, Konsistenz und Effizienz belohnt. Die nächsten Jahrzehnte werden zwangsläufig aufregende neue Technologien wie den Einsatz von Big Data und Robotik sowie neue Geschäftsmodelle durch Fusionen und Upgrades hervorbringen. Globale Trends hin zu nachhaltiger Fertigung werden Umwelt- und Sicherheitsverbesserungen in der Industrie weiter vorantreiben, was Arbeitern und Gemeinschaften gleichermaßen zugutekommt.
Referenzen
- Industrial Metal Castings. „History of Metal Casting“
- The Free Dictionary. „Foundry Industry“
- Waupaca Foundry. „Metal Casting History“
- US National Park Service. „Saugus Iron Works National Historic Site“
- Encyclopedia Britannica. „Cupola Furnace“
- The American Foundation for Syriac Studies. „The Context of Invention in the Ancient World“
- The iron and steel institute of Japan. „Steelmaking technology for the last 100 years“
- American Foundry Society. „Castings in our world“
- Metal Technologies. „History of metal castings“
- AMAG. „EMC technology raises quality and cost efficiency“
- T.P. Castings. "Foundry Industry: Brief History and Definition"
Herstellungsprozess
- Die Guillotine: Geschichte, Design und Vermächtnis
- Silizium: Eigenschaften, Produktion und Marktausblick
- Die richtigen Scharniere für Blechgehäuse: Piano, Lift-Off & Drehmoment
- 5 bewährte Strategien zur Qualitätssteigerung von Blechteilen
- Top 5 Strategien zur Erhöhung der Korrosionsbeständigkeit von Metallbauteilen
- Metall-Scheren (Shearing): Präzision, Vorteile & Maschinentypen im Überblick
- 5 wesentliche Fragen an Ihren Metalllieferanten für Qualität und Wert
- Bewährte Techniken zur Korrosionsverhütung an Metallausrüstung
- Profi-Leitfaden: Metallbohren mit Ihrer Maschine – Expertentipps
- Gießereien verstehen: Wo Metall zu Bausteinen der modernen Industrie wird