



Expertenratgeber: Spezifikation und Bestellung individueller Metallgussstücke
9 wichtige Überlegungen für den Erfolg Ihrer individuellen Metallgussprojekte
Metallguss ist ein Prozess, der Formen (Gussstücke) erzeugt, indem Hohlräume in Formen mit flüssigem Metall gefüllt werden. Gussmetallprodukte bieten außergewöhnliche Festigkeit und Haltbarkeit, was sie für schwere Maschinenanwendungen in Branchen wie Landwirtschaft, Automobil, Eisenbahn, Haushaltsgeräte, Bauarchitektur, Schiffbau, Öl- und Gasförderung, Wasseraufbereitung, Forstwirtschaft und Bergbau nützlich macht – um nur einige zu nennen.
Die Qualifizierung eines Lieferanten-Gießerei und die Bestellung von Metallgussstücken kann ein zeitaufwändiges Unterfangen sein, muss es aber nicht. Teure Fehler können vermieden werden, indem man den Angebots- und Gussprozess versteht. Klare und gründliche Kommunikation mit der Lieferantengießerei führt zu einem gut gestalteten und wirtschaftlichen Endprodukt.
Angebotsanfrage
Zweck einer Angebotsanfrage für einen Guss ist es, das optimale Gleichgewicht aus Gusskosten, Qualität und Lieferzeit herzustellen. Obwohl es verlockend sein mag, automatisch den niedrigsten angebotenen Preis zu wählen, kann dies zu verzögerter Lieferung oder einem qualitativ minderwertigen Gussstück führen – beides kann langfristig teurer sein.
Ein kluger Kunde muss alle Bestimmungen des erhaltenen Angebots abwägen, einschließlich Werkzeuganforderungen, Toleranzen, Bearbeitungszuschlägen sowie eventueller Abweichungen von Zeichnungen, Spezifikationen und Verarbeitungsanforderungen. Andere Faktoren wie reduzierte Zerspanungsarbeit, verbesserte Lieferbedingungen sowie Erfahrung und Zuverlässigkeit der Lieferantengießerei sind besonders wichtig, um den tatsächlichen Kosten-Nutzen-Wert des Gussstücks zu bestimmen.
Es gibt mindestens neun wichtige Aspekte, die bei der Anfrage von Metallgusspreisen bei einer Lieferantengießerei zu beachten sind:
- Vorläufiges Gussdesign
- Stückzahl
- Spezifikationen
- Gesundheit (Soundness)
- Prüfung und Inspektion
- Gewicht
- Modelle (Patterns)
- Zerspanung (Machining)
- Produktions- und Lieferzeitpläne
1. Vorläufiges Gussdesign
Ein Gussmetallteil sollte so gestaltet sein, dass es den Gussprozess voll ausnutzt. Für effiziente und kostenbewusste Produktion sollte das Gussdesign die einfachsten Produktionsmethoden wählen, die die gewünschten physikalischen Eigenschaften, Formanforderungen (Net Shape) und das kosmetische Erscheinungsbild ergeben.
Zeichnungen mit den exakten Abmessungen des benötigten Teils sollten jeder Angebotsanfrage beiliegen.
Es gibt mehrere Schlüsselaspekte des Designs, bei denen ein Verständnis von Gießereiprozessen und/oder Kommunikation mit Lieferantengießereien helfen, die kosteneffektivsten Designs aus Sicht einer Gießerei zu bestimmen.
Mindestwanddicke
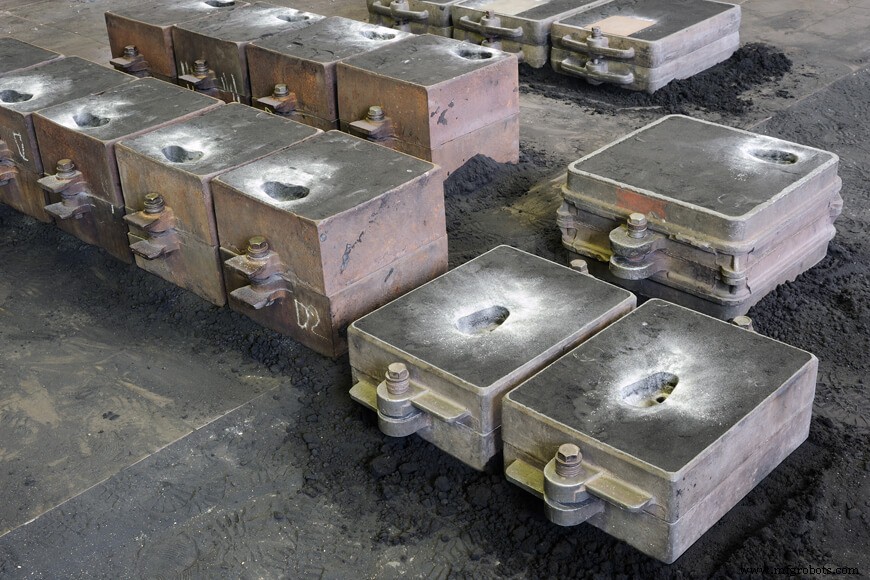
Jeder Guss hat eine Mindestwanddicke, bestimmt durch seine Festigkeit und Steifigkeit. Designs, die dünner als die Spezifikationen sind, können das Projekt ungießbar machen. Für den Erfolg muss das Gussdesign erlauben, dass flüssiges Metall die dünneren Abschnitte der Form füllt.
Flüssiges (geschmolzenes) Metall kühlt außergewöhnlich schnell ab. Es kann zu schnell abkühlen, um in dünne Abschnitte einzudringen, die weit vom Formeingang (Gate) entfernt sind. Als Faustregel sollten Designs bei konventionellen Verfahren keine Bereiche haben, die dünner als 0,25 Zoll (6 mm) sind. Feinguss (Investment Casting) erlaubt größere Freiheit, und Wanddicke kann bis auf 0,030 Zoll (0,76 mm) sinken.
Entformungsschräge und Kern
Der Begriff „Entformungsschräge“ (Draft) bezieht sich auf den Anzug an den vertikalen Flächen eines Modells. Eine Entformungsschräge ist notwendig, um das Modell aus der Form zu entnehmen, ohne die Formwände zu stören. Die Ignorierung der Grenzen dieser Winkel führt dazu, dass die Form beim Entnehmen vom Gussstück reißt.
Mehrere Faktoren beeinflussen, wie viel Entformungsschräge für jeden Guss erforderlich ist: das Fertigungsverfahren, die Gussgröße und ob das Formen von Hand oder maschinell erfolgt, ändern alle den erforderlichen Entformungsschrägengrad. Weniger Entformungsschräge sind für maschinell geformte Gussstücke erforderlich. Gussstücke, die mit Grünsandformen hergestellt werden, erfordern jedoch mehr Entformungsschräge als üblich. Die Faustregel ist, 3/16 Zoll Entformungsschräge pro Fuß (ca. 1,5 Grad) zuzulassen.
Ein Kern (Core) ist ein Hohlraum, der durch ein Stück FormSand innerhalb eines Gussstücks erzeugt wird. Kerne sind notwendig, wenn Räume oder Kavitäten nicht allein mit dem Modell erstellt werden können. Der Einsatz von Kernen kann die Notwendigkeit von Entformungsschrägen eliminieren, sollte jedoch begrenzt werden, da er die Gusskosten erhöht.
Drei Faktoren beeinflussen den minimalen Durchmesser eines Kerns, der in einem Guss platziert werden kann:
- Die Dicke oder Tiefe des Bereichs, in dem der Kern platziert wird,
- Wie lang der Kern ist, und
- Das Gussverfahren, das die Lieferantengießerei einsetzen wird.
Trennlinie
Trennung in einer Ebene erleichtert die Herstellung von Modellen sowie die Formproduktion. Modelle mit geraden Trennlinien (Trennlinien in einer Ebene) können einfacher und kostengünstiger hergestellt werden als solche mit unregelmäßigen Trennlinien. Gussformen, die symmetrisch sind, legen die Trennlinie nahe. Solches Gussdesign vereinfacht Formen und Kerne und sollte wo immer möglich verwendet werden. Sie sollten immer als „geteilte Modelle“ (Split patterns – separater Ober- und Unterkasten) ausgeführt werden, die ein Minimum an Handarbeit in der Form erfordern, die Gussoberfläche verbessern und Kosten senken.
Kerne
Ein Kern ist ein separates Stück (oft aus FormSand), das in die Form gelegt wird, um Öffnungen und Kavitäten zu erzeugen, die nicht allein durch das Modell gemacht werden können. Um die endgültigen Gusskosten zu senken, sollte das Design jeden Versuch unternehmen, die Anzahl der benötigten Kerne zu eliminieren oder zu reduzieren.
Der minimale Durchmesser eines Kerns, der erfolgreich in Stahlgussstücken verwendet werden kann, hängt von drei Faktoren ab:
Die Dicke des den Kern umgebenden Metallabschnitts,
Die Länge des Kerns, und
Die besonderen Vorsichtsmaßnahmen und Verfahren, die die Lieferantengießerei anwendet.
Die ungünstigen thermischen Bedingungen, denen der Kern ausgesetzt ist, nehmen an Schwere zu, je dicker der den Kern umgebende Metallabschnitt und je kleiner der Kerndurchmesser ist. Diese zunehmenden Wärmemengen aus dem dicken Abschnitt müssen durch den Kern dissipiert werden. Mit zunehmender Schwere der thermischen Bedingungen wird die Reinigung der Gussstücke und Kernentfernung deutlich schwieriger und teurer.
Die Dicke des den Kern umgebenden Metallabschnitts und die Länge des Kerns beeinflussen beide die Biegespannungen, die durch Auftriebskräfte im Kern induziert werden, und damit die Fähigkeit der Lieferantengießerei, die erforderlichen Toleranzen zu erreichen. Wenn die Kerngröße groß genug ist, können oft Stäbe zur Verstärkung des Kerns verwendet werden. Natürlich erhöht sich mit zunehmender Metallstärke und Kernlänge auch die Menge der Verstärkung, die zur Widerstandsfähigkeit gegen Biegespannungen nötig ist. Daher muss auch der minimale Kerndurchmesser zunehmen, um die zusätzliche Verstärkung aufzunehmen.
Die Kosten für das Entfernen von Kernen aus Gusskavitäten können prohibitiv werden, wenn die zu reinigenden Bereiche unzugänglich sind. Das Gussdesign sollte Öffnungen vorsehen, die groß genug sind, um die Kernentfernung zu erlauben.
Weniger zugängliche Bereiche im Gussstück machen die Kernentfernung schwieriger und beeinflussen die wirtschaftliche Machbarkeit des Projekts. Gussstücke sollten immer mit ausreichend großen Öffnungen für die Kernentfernung entworfen werden.
Gussstücke werden normalerweise mit unbearbeiteten, als-guss-Oberflächen geliefert, sofern nicht anders angegeben. Um den Gussprozess zu nutzen, sollte die Lieferantengießerei wissen, welche Flächen eventualmente bearbeitet werden sollen (siehe „8. Zerspanung“ unten für Details) und wo Bezugspunkte (Datumspunkte) liegen. Akzeptable Maßtoleranzen müssen angegeben werden, wenn eine Zeichnung vorgelegt wird. Toleranzen werden normalerweise zwischen Lieferantengießerei und Kunde vereinbart.
Enge Zusammenarbeit zwischen den Konstruktionsingenieuren des Kunden und der Lieferantengießerei ist essenziell, um das Gussdesign zu optimieren. Alle Gussdesigns sollten vor der Produktion von einem Gießereiprofi geprüft werden, um die Machbarkeit des Gussprojekts zu bestimmen.
2. Stückzahl
Die Anzahl der zu produzierenden Gussstücke oder die Lauflänge sollte klar angegeben werden. Die Bestellmenge hat einen signifikanten Einfluss auf den Preis, wobei längere Läufe einem niedrigeren Kosten pro Gussstück entsprechen.
Die Menge der benötigten Teile ist keine nebensächliche Überlegung; nicht nur wird der Projektverbrauch des Teils die Art der benötigten Werkzeuge bestimmen, sondern er wird auch die Fähigkeit spezifischer Gießereien definieren, die Produktionsvolumenanforderungen zu erfüllen.
Viele Gießereien spezialisieren sich auf kurzfristige, kurzläufige „Jobbing“-Arbeit, während andere auf Hochvolumenproduktion fokussiert sind. Die frühe Definition Ihrer Bedürfnisse hilft sicherzustellen, dass Sie mit den richtigen Produktionsstätten kommunizieren.
3. Spezifikationen
Branchenstandard-Spezifikationen geben dem Gusskunden die Werkzeuge, um Kriterien für fast jede Gussanwendung festzulegen. Diese Spezifikationen schließen Sonderanforderungen nicht aus, die das technische Personal des Kunden benötigen könnte. Abweichungen von Standardspezifikationen können zu Missverständnissen, höheren Kosten und Disqualifikation potenzieller Lieferantengießereien führen. Wenn eine Ausnahme zu einer Bestimmung im Hauptteil einer Spezifikationsanforderung genommen wird (im Gegensatz zu einer Ausnahme zu einer ergänzenden Anforderung einer Spezifikation), kann der resultierende Guss nicht als konform mit diesen Spezifikationen angesehen werden.
Die exakte zu gießende Metalllegierung sollte mit einem international anerkannten Standard wie ASTM spezifiziert werden. Gussstücke werden aus zwei Metallkategorien hergestellt: ferro (eisenbasiert) und nicht-ferro (nicht eisenbasiert).
Gussstahl ist das häufigste ferrolegierte Gussmetall, jedoch können andere Metalle je nach gewünschten physikalischen Eigenschaften verwendet werden, einschließlich Edelstahl, Temperguss und Sphäroguss. Aluminium und Kupfer sind die häufigsten nicht-ferrolegierten Metalle im Guss.
Mechanische Eigenschaften können durch den Einsatz von Prüfstäben verifiziert werden, entweder separat gegossen oder an den Gussstücken angebracht. Die erhaltenen mechanischen Eigenschaften repräsentieren die Qualität des Metalls, aber nicht notwendigerweise die Eigenschaften der Gussstücke selbst, die durch Erstarrungsbedingungen und Abkühlrate während der Wärmebehandlung beeinflusst werden – was wiederum durch Gussdicke, Größe und Form beeinflusst wird. Die Härtbarkeit mancher Güten kann die maximale Größe beschränken, bei der die geforderten mechanischen Eigenschaften erreichbar sind.
Wärmebehandlung
Wärmebehandlung wird verwendet, um spezifische Legierungen zu standardisieren, zu homogenisieren und ihre Eigenschaften zu verbessern. Für viele Legierungen ist Wärmebehandlung ein routinemäßiger Prozess, um sicherzustellen, dass die minimalen physikalischen Eigenschaften im endgültigen Gussprodukt erreicht werden. Temperaturkontrollgeräte und sogar fortschrittliche Temperaturaufzeichnungsgeräte sind routinemäßig an modernen Wärmebehandlungsofen zu finden, um Konsistenz und Qualität der Wärmebehandlungsschritte zu gewährleisten.
In manchen Fällen kann spezialisierte Wärmebehandlung (wie Flammhärten, Einsatzhärten etc.) als zusätzlicher Prozess spezifiziert werden, der von der Lieferantengießerei durchgeführt werden soll.
4. Gesundheit (Soundness)
Gesundheit (Soundness) von Metallkomponenten bezieht sich auf den Grad der Freiheit von Verunreinigungen und/oder Diskontinuitäten wie Sandeinschlüsse, Schlackeneinschlüsse, Makroporosität und Schwindung. Es ist unmöglich, einen fehlerfreien Guss zu produzieren – nur Gussstücke mit Fehlern unterschiedlichen Grades. Die Annahme oder Ablehnung von Gussstücken wird durch Untersuchung der Teile (gemäß international anerkannten Standards wie ASTM) basierend auf den formalen technischen Anforderungen des Kunden bestimmt; Annahme- und Ablehnungskriterien werden durch eine Vereinbarung zwischen Lieferantengießerei und Kunde vor der Produktion definiert. Diese Kriterien beeinflussen sowohl die Gusskosten als auch die verwendeten Produktionsprozesse.
5. Prüfung und Inspektion
Nach der Produktion sollten alle Gussstücke geprüft werden, um sicherzustellen, dass sie den Anforderungen der Spezifikationen entsprechen. Gussstücke werden auch auf Maßgenauigkeit, Oberflächenzustand, physikalische Eigenschaften, innere Gesundheit und Risse inspiziert. In vielen Anwendungen ist Prüfung obligatorisch; zusätzliche Tests könnten erforderlich sein, um Materialspezifikationen oder andere allgemeine Anforderungen zu erfüllen.
Prüf- und Annahmekriterien müssen vor der Produktion klar kommuniziert und vereinbart werden. Strengere Prüfbedingungen erhöhen die Gesamtkosten. Um kosteneffizient zu bleiben, sollten die Prüf- und Annahmebedingungen auf den präzisen Anforderungen jeder Anwendung basieren.
Es gibt zwei Arten von Tests zur Inspektion von Gussstücken: zerstörende Prüfung und nicht-zerstörende Prüfung.
Zerstörende Prüfung
Zerstörende Prüfung erfordert, dass ein separater Prüfguß zusätzlich zum benötigten Teil gegossen wird. Der Prüfguß wird dann zerstört, um die innere Gesundheit (Volumen von Einschlüssen, Schwindung oder Gas) visuell zu bestimmen. Zerstörende Prüfung sagt nur den Zustand des geprüften Stücks aus und stellt nicht sicher, dass andere nicht geprüfte Stücke gesund sind, wird aber in der Praxis weit genutzt. Wenn der Prüfguß akzeptabel ist, kann die Produktion unter der Annahme fortgesetzt werden, dass auf gleiche Weise hergestellte Gussstücke die gleiche Gesundheitsstufe aufweisen.
Nicht-zerstörende Prüfung
Nicht-zerstörende Prüfmethoden werden am Gussstück selbst angewendet, um die innere und äußere Gesundheit ohne Beschädigung des Produkts zu verifizieren. Methoden umfassen Sichtprüfung, Maßprüfung, Flüssigfarbindikatorprüfung (LPI), Magnetpulverprüfung (MPI), Ultraschallprüfung (UT) und Röntgenprüfung (X-Ray).
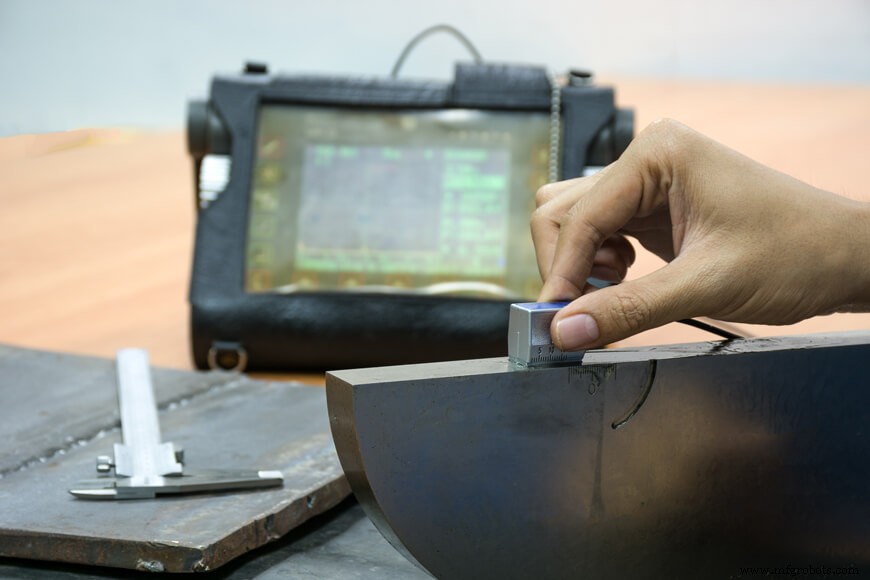
Nach Abschluss der Inspektionen werden die geprüften und akzeptierten Gussstücke manchmal so wie sie sind an Kunden versandt, aber häufiger unterliegen sie weiterer Verarbeitung. Dies kann spezialisierte Wärmebehandlung, Lackierung, Rostschutzöle, andere Oberflächenbehandlungen (wie Feuerverzinken) und Zerspanung umfassen.
6. Gewicht
Ein signifikanter Kostenfaktor für jeden Guss ist das Material. Je höher das Gewicht des Gussstücks, desto höher die Materialkosten. Je detailliertere Gewichtsangaben zu den betreffenden Teilen an eine Gießerei geliefert werden können, desto genauer und zuverlässiger können Preisberechnungen erfolgen.
Gießereien sind nicht nur am Nettogewicht (Ergebnisgewicht) eines Gussstücks interessiert; sie sind hauptsächlich am Bruttogewicht des Gussstücks interessiert. Das Bruttogewicht wird durch das Gewicht des flüssigen Metalls gemessen, das erforderlich ist, um eine Form zu füllen, die aus dem resultierenden Gussstück und allem Speisematerial (Angüsse, Speiser etc.) besteht, das nötig ist, um einen gesunden Guss aus dem Gussprozess zu erhalten. Der Gusspreis einer Gießerei wird signifikant durch den Gussausbeute (die Effizienz des Gussprozesses und das Gewicht des resultierenden Gussstücks geteilt durch das Gewicht des in die Form gegossenen Speisemetalls) beeinflusst, die sie erreichen.
7. Modelle (Patterns)
Modelle sind erforderlich, um Formen herzustellen, und Modellbau ist der Prozess und das Handwerk zur Herstellung von Modellen. Da Modelle die Formen für die Gussstücke sind, kann der Guss nicht besser sein als die Modelle, aus denen er gemacht wird. Wo enge Toleranzen oder glatte Gussoberflächen gewünscht sind, ist es besonders wichtig, dass Modelle sorgfältig entworfen, konstruiert und fertiggestellt werden.
Modellausrüstungsdesign und die resultierenden Kosten können eine Hauptquelle für Missverständnisse zwischen Kunde und Lieferantengießerei sein. Die Notwendigkeit, neue Modellausrüstung für die Produktionsmaschinen einer Gießerei zu bauen, obwohl bestehende/alte Ausrüstung verfügbar ist, die Anforderung eines vollständigen Kernkastens anstelle eines halben, die Notwendigkeit, Metallmodelle statt Holzmodelle herzustellen, und/oder montierte Modellbedürfnisse statt loser Modellnutzung sind nur einige der vielen Diskussionsbereiche, die die Ausrüstungskosten beeinflussen. Invariabel entwickeln sich der niedrigste Gusskosten und die höchste Gussqualität aus der anspruchsvolleren Modellausrüstung, die die höchsten Modellkosten generiert.
8. Zerspanung (Machining)
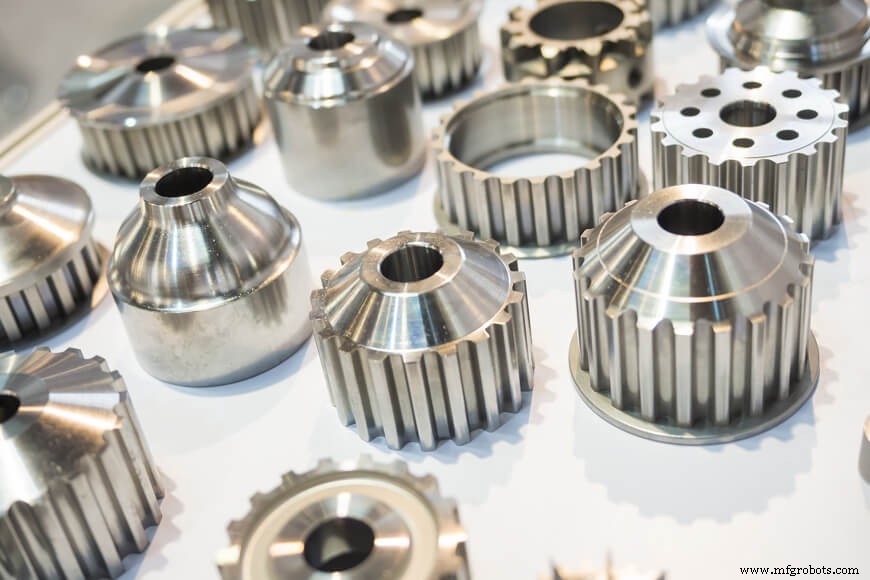
Der Prozess der mechanischen Entfernung von überschüssigem, unnötigem Material heißt Zerspanung (Machining) und ist ein vitaler Prozess, wenn ein hohes Maß an Maßgenauigkeit benötigt wird. Daher sollte eine gewisse Menge zusätzlichen Materials für Bearbeitungszuschlag (Machining allowance) eingeplant werden, wenn nötig, besonders wenn das gegossene Teil oder Produkt eine enge Toleranz hat.
Toleranz bezieht sich auf die für ein gegebenes Fertigungsverfahren erreichbare Maßgenauigkeit. Formausdehnung, Erstarrungsschwindung und thermische Kontraktion beeinflussen alle die Toleranz des Fertigteils im Grünsandgussprozess. Folglich gibt es Grenzen für Toleranzen in einem als-guss-Teil. Nachfolgende Zerspanung wird häufig eingesetzt, wenn eine engere Toleranz erforderlich ist.
Nicht alle Lieferantengießereien bieten Zerspanung im eigenen Haus an, aber sie sind verantwortlich für die Herstellung eines Gussprodukts, das durch Zerspanung in die Lage versetzt werden kann, seine spezifischen Anforderungen für das Teil zu erfüllen. Um dieses Ziel zu erreichen, muss eine enge Beziehung zwischen den Ingenieur- und Einkaufsabteilungen des Kunden und dem Gusshersteller gepflegt werden. Mit einem kooperativen Ansatz müssen folgende Punkte berücksichtigt werden:
- Der Gussprozess mit seinen Vor- und Nachteilen,
- Bearbeitungszuschlag (Menge des Materials, das für die Endbearbeitung nach dem Grobschnitt verbleibt), um Aufräumen auf allen bearbeiteten Flächen zu gewährleisten,
- Produktdesign in Bezug auf das Anwenden von Spann- und Vorrichtungseinrichtungen, die das Teil während der Zerspanung sichern,
- Auswahl der Materialspezifikation und Wärmebehandlung, und
- Stückzahl der zu produzierenden Teile.
Jedes Gussdesign sollte bei der ersten Erstellung geprüft werden, ob alle Zerspanungsanforderungen erreichbar sind. Eine Methode dazu ist, ein komplettes Layout des Muster-Gussstücks zu erstellen und zu prüfen, ob ausreichend Bearbeitungszuschlag auf allen Flächen existiert, die das Zerspanungsverfahren erfordern.
Bei einfacheren Designs ist ein komplettes Layout des Gussstücks möglicherweise nicht nötig. In anderen Fällen, wo die Zerspanungsmaße komplexer sind, ist es ratsam, den Guss gründlich zu prüfen. Dies kann durch Festlegen von Zielpunkten und Markieren von Linien zur Anzeige aller bearbeiteten Flächen geschehen, um Konsistenz über alle Produktionsphasen zu gewährleisten.
9. Produktions- und Lieferzeitpläne
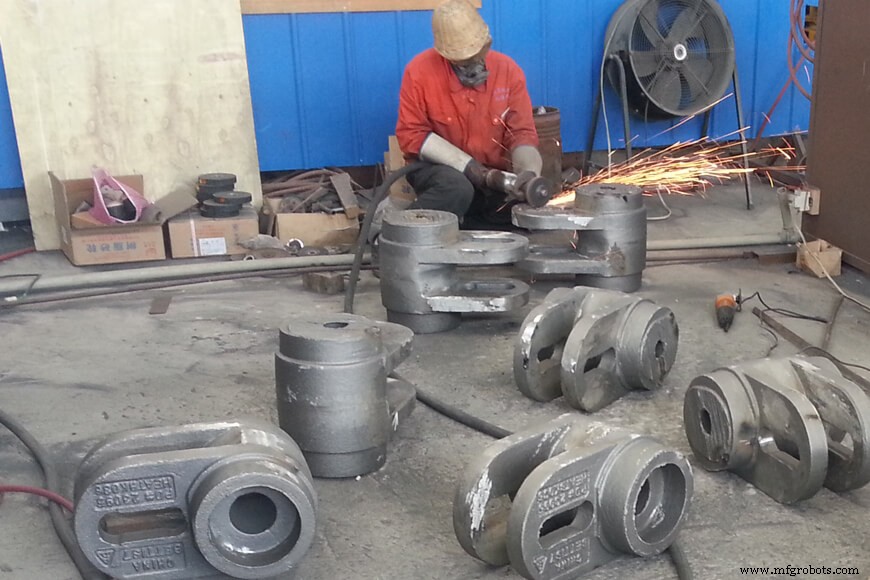
Kommunikation von Liefer- und Bedarfsanforderungen ist essenziell, um den richtigen Betrieb für sowohl kurzfristige als auch langfristige Bedürfnisse zu finden.
Zusätzlich zu allen oben genannten Überlegungen ist es imperativ, dass sowohl Kunden als auch Lieferanten sich der Produktionszeitplanbedürfnisse bewusst sind. Beispielsweise, wenn ein Kunde Lieferung von Produktionsteilen in sechs Wochen benötigt, würde dies die Anzahl der Gießereien, die bereit oder in der Lage sind, überhaupt ein Angebot abzugeben – geschweige denn zuverlässig innerhalb eines so engen Zeitrahmens zu produzieren – erheblich einschränken. Umgekehrt, wenn ein Kunde interessierte Gießereien sucht, um ihre detaillierten, langfristigen Bedürfnisse zu prüfen (z. B. 600 Stück pro Jahr von Teil „x“, produziert in Losen von 150 Stück pro Bestellung, mit initialen Produktionsläufen, die nicht früher als sechs Monate ab jetzt benötigt werden), dann werden sie viele mehr interessierte und fähige Parteien finden.
Eine Angebotsanfrage sollte gut vor dem erforderlichen Liefertermin gestellt werden. Aufgrund der Komplexität des Metallgussprozesses können Projektvorlaufzeiten leicht bis zu 24 Wochen betragen, bis zur vollständigen Produktion und Lieferung nach Bestellung der Gussstücke. Diese Zeit kann kommerzielle Überlegungen (Finanzverwaltung), Modell- und Werkzeugbau, Probenahme, Inspektionen, Modelländerungen, (volle) Produktionseinrichtung, Produktion, Nachbearbeitungsprozesse und mehr umfassen.
Gussstücke bestellen
Eine kooperative Anstrengung ist essenziell für das erfolgreiche Outsourcing eines Metallgussprojekts – die Lieferantengießerei sollte von den frühen Designphasen bis hin zu Fertigung und Produktlieferung involviert sein.
Sobald die Lieferantengießerei eine Angebotsanfrage prüft, wird sie gemeinsam mit Kunden alle Kosten bewerten und Produktziele bestimmen. Gute Planung zahlt sich für beide aus, da Gießereiexperten das Projekt vor der Produktion bewerten und die besten Materialien und Methoden für die wirtschaftlichste Lösung empfehlen.
Indem Kunden Gießereien die genauesten und detailliertesten Informationen über ihre Gussbedürfnisse liefern, können sie reichlich Feedback, Fragen und – sobald Details bestätigt sind – Preise von interessierten Parteien erwarten. Richtige Vorbereitung strafft den Bestellprozess, spart Zeit und reduziert die Wahrscheinlichkeit von Produktfehlern.
Herstellungsprozess
- Sandguss: Prozess, Eigenschaften und industrielle Anwendungen
- Metal Casting Explained: Definition, Types & Process
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- Rapid Metal Casting: Hauptvorteile & Industrieanwendungen
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail
- Blechdicken & Umrechnungen: Praktische Referenztabelle
- Schrott & Reste in Custom-Legierungen umwandeln: Kosteneffiziente, zuverlässige Lösung
- Metall- & Holzschnitt optimieren mit Hochleistungs-Bandsägemaschinen
- Wachsausschmelzverfahren (Lost Wax Casting) verstehen: Techniken & Geschichte
- Vier Gussverfahren im Vergleich: Sand-, Kokillen-, Druck- und Feinguss